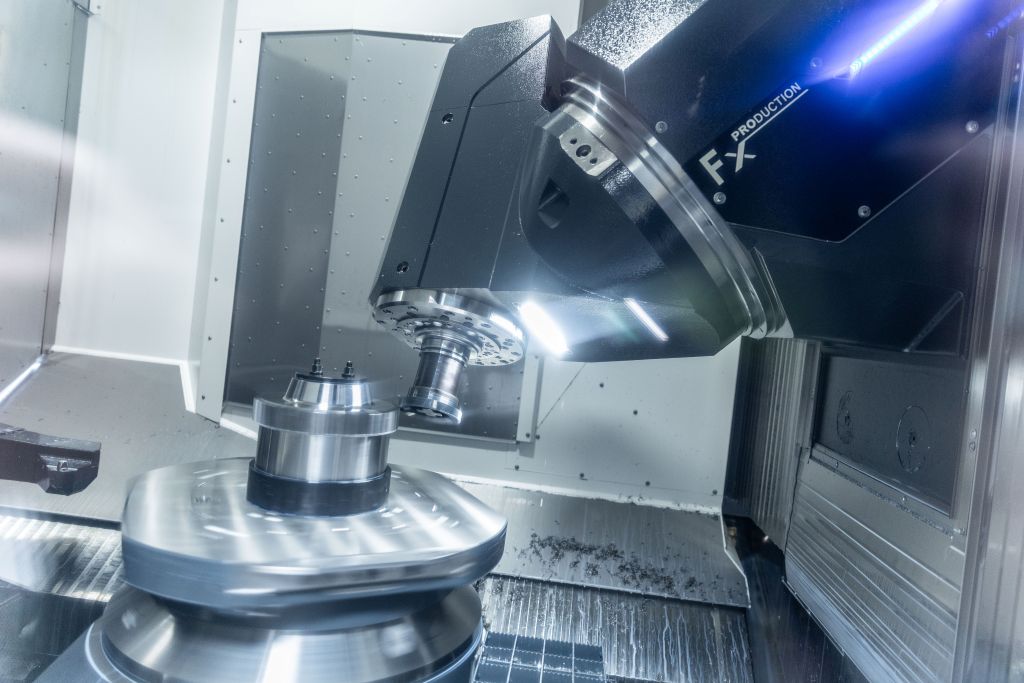
Die im österreichischen Feldkirch ansässige Lingenhöle Technologie GmbH liefert anspruchsvolle Achsen, Wellen und andere Bauteile sowie Baugruppen für verschiedenste Bereiche des Maschinen- und Anlagenbaus. Primär gehen diese in die deutschsprachigen Regionen Europas. Im Wettbewerb stehen sie aber weltweit und begegnen diesem durch hohe Flexibilität, schnelle Reaktionszeiten und einer Kombination aus mechanischer Bearbeitung und Oberflächenbehandlung. Damit dies gelingt, ist unter anderem ein hochwertiger Maschinenpark unabdingbar. Nicht zuletzt deshalb ergänzt seit Anfang 2026 das fünfachsige Fräs-Dreh-Zentrum F 6000 von Heller die mechanische Bearbeitung. So reduziert Lingenhöle die Durchlaufzeiten diverser Bauteile um bis zu 30 Prozent, steigert die Gesamtproduktivität der spanenden Fertigung durchschnittlich um gut 20 Prozent und erweitert sein Bauteilspektrum.
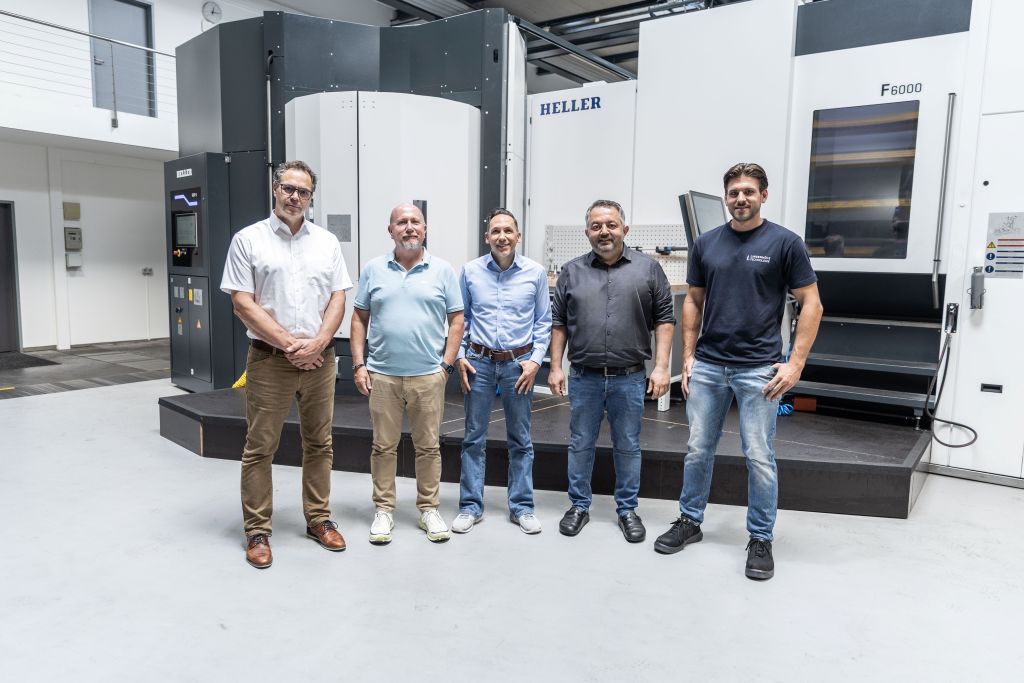
Wie soll Lohnfertigung in einem europäischen Hochlohnland heute noch erfolgreich funktionieren? Lingenhöle Technologie hat mehr als nur eine passende Antwort darauf. Gefragt nach dem Erfolgsgeheimnis, sagt Geschäftsführer Klaus Lingenhöle: „Ein Geheimnis ist das eigentlich nicht. Denn all unsere Kunden wissen, was uns auszeichnet. Wir sind in der Lage, verschiedenste, auch sehr komplexe Bauteile und Baugruppen komplett zu fertigen und deren Oberfläche auf unterschiedliche Weise zu veredeln. Das Ganze passiert bei uns im Unternehmen, also aus einer Hand. Dementsprechend reagieren wir bei Bedarf unglaublich flexibel und schnell.“
Als Beispiel dafür nennt der Ingenieur den Ausfall einer großen Exzenterwelle bei einem Kunden, der deshalb nicht weiter produzieren konnte. Die Herstellung dieses anspruchsvollen Bauteils erfordert Dreh-, Fräs- und Schleifarbeiten ebenso wie anschließendes Induktionshärten. Das dauert im normalen Ablauf rund acht Wochen. „Da es sich hier um einen echten Notfall mit Maschinenstillstand handelte, lieferten wir schon nach wenigen Tagen aus“, erklärt der Firmenchef. Um solche wie auch alle anderen Aufträge mit einer hundertprozentigen Qualitätsgewährleistung erledigen zu können, beschäftigt Lingenhöle fast ausschließlich hochqualifizierte Mitarbeiter, die topmotiviert sind und genau wissen, wie sie mit dem Highend-Maschinenpark umzugehen haben.
Solche Arbeitskräfte zu bekommen, ist laut Klaus Lingenhöle eine echte Herausforderung. Obwohl wunderschön in den Bergen und nahe dem Bodensee gelegen, lässt sich qualifiziertes Personal aus dem Umland nur schwer gewinnen, denn die Wege zum Arbeitsplatz sind oft weit. Deshalb bildet das Unternehmen aktuell mit einer Quote von knapp 20 Prozent selbst aus. Produktionsleiter Daniel Bischof erklärt: „Wer bei uns lernt, weiß genau, wie wir Qualitätsstandards zuverlässig erreichen und dass die Vielseitigkeit in unserem Betrieb zwar eine Herausforderung darstellt, aber auch viel Spaß macht. Das war und ist bei mir nicht anders.“
Im Jahr 2012 hat Bischof selbst als Auszubildender im Maschinenbau bei Lingenhöle angefangen, sich zum Meister weiterqualifiziert, dann die Ausbildung drei Jahre geleitet und 2023 die Verantwortung für die mechanische Produktion übernommen. Auch in dieser Position fordert und fördert er seine Mitarbeiter, die sich permanent auf neue Marktanforderungen einstellen müssen. Damit dies gelingt, sind hochwertige Maschinen und Anlagen mit modernen Automatisierungslösungen unabdingbar.
Ein Blick in die mechanische Bearbeitung: große Vielfalt und eine neue Technologie
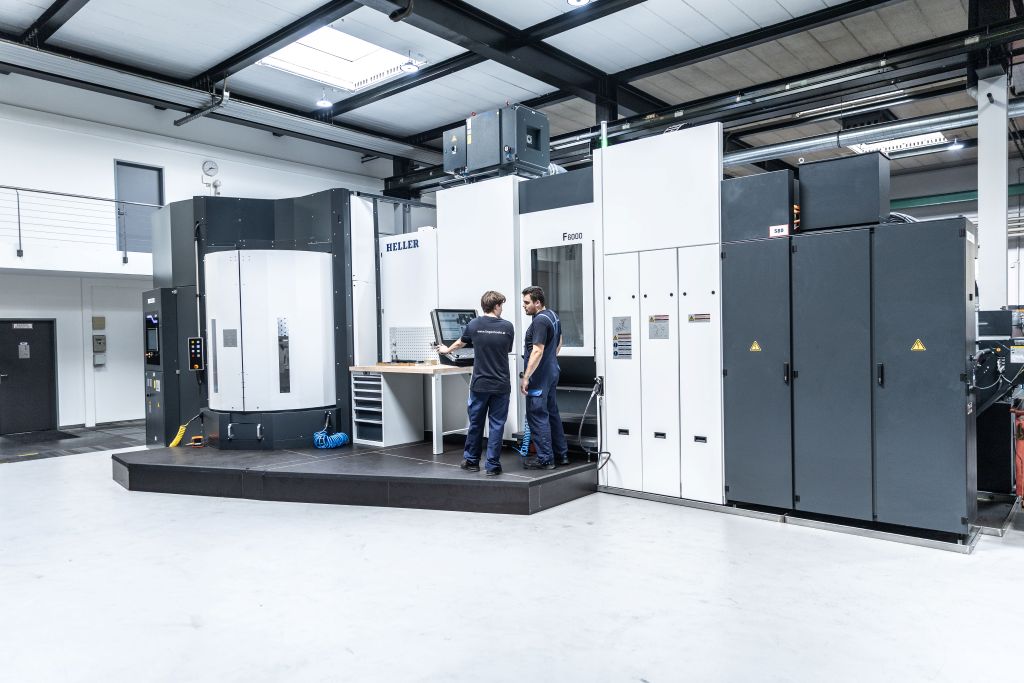
Verschiedene Dreh- und Dreh-Fräs-Zentren, die bis zu sechs Meter lange Achsen und Wellen bearbeiten können, hat das Vorarlberger Unternehmen schon lange im Einsatz. Auch dreiachsige Fräszentren und diverse Schleifmaschinen gibt es schon seit Jahrzehnten – in immer moderneren Varianten. Gänzlich neu ist ein vollautomatisiertes, fünfachsiges Fräs-Dreh-Bearbeitungszentrum, das seit Anfang 2026 in den Lingenhöle Werkhallen steht. Voran gingen eine ausführliche Marktanalyse und zahlreiche Gespräche mit potenziellen Anbietern. Die Entscheidung fiel letztlich zugunsten einer F 6000 von Heller.
Die Gründe dafür sind vielfältig, betont Daniel Bischof und hebt sogleich den Heller-Service besonders hervor: „Wir arbeiten schon seit der Firmengründung von Lingenhöle mit Heller zusammen – also weit vor meiner Zeit – und brauchen den Service tatsächlich nur sehr selten. Wenn aber doch, dann muss es bei uns schnell gehen, denn sonst können wir unsere Kunden nicht entsprechend bedienen.“ Damit dies zuverlässig funktioniert, hat Heller eine Servicestrategie etabliert, die auf der direkten Kommunikation mit den immer gleichen Gesprächspartnern basiert.
„Das finde ich unglaublich hilfreich – vor allem, weil wir mit Heller schon generell einen sehr professionellen Servicepartner an unserer Seite haben, der sich stets schnell um unsere Anliegen kümmert. Joachim Schütz, Kundenbetreuer für Österreich und Schweiz und unser direkter Ansprechpartner, sorgt letztlich auch immer dafür, dass wir für etwaige Probleme spätestens am nächsten Tag eine Lösung bekommen. Und sollte er mal nicht persönlich erreichbar sein, dann hilft uns ein anderer kompetenter Kollege weiter. Das herauszuheben ist mir insofern wichtig, weil viele andere Unternehmen nur noch über Portale oder unqualifizierte Hotlines kommunizieren.“
„Wir haben eine eierlegende Wollmilchsau der Zerspanung bekommen“
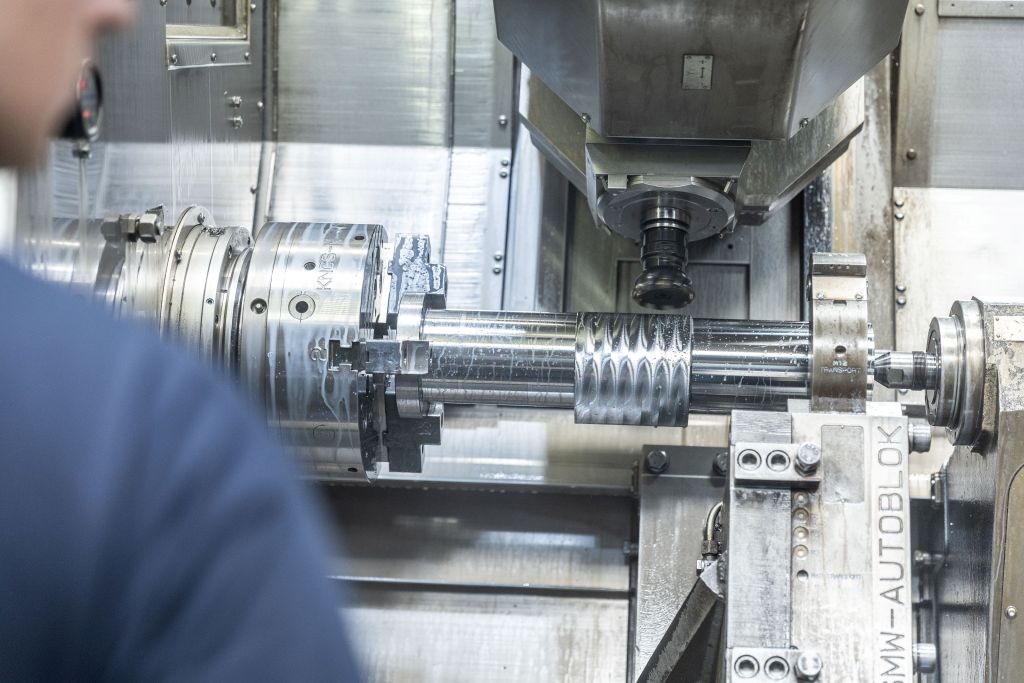
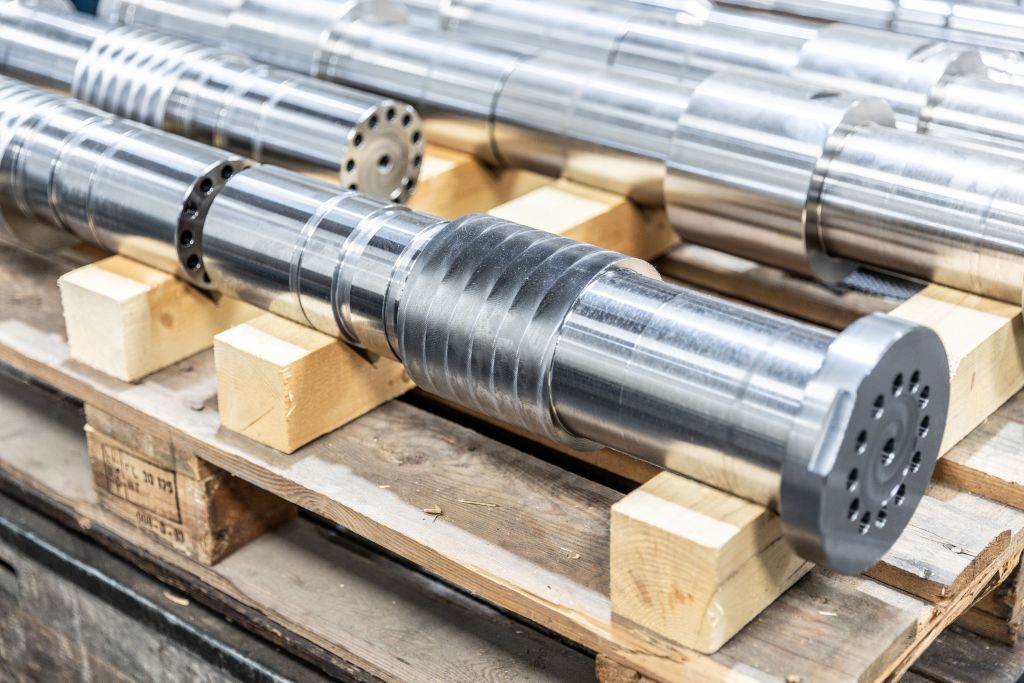
Doch auch der beste Service wäre nicht viel wert, wenn die Maschine nicht das kann, was man von ihr erwartet. Und die Erwartungen an das neue fünfachsige Fräs-Dreh-Bearbeitungszentrum waren von Anbeginn hoch. In aller Kürze: Die Maschine sollte übersichtlich bedienbar sein und komplexe Bauteile mit mehr als einem Meter Kantenlänge und 1,5 Tonnen Gewicht in einer Aufspannung fertigen können. Zudem sind diverse Drehbearbeitungen mit großen Durchmessern und das Einbringen von Verzahnungen gewünscht.
Die Möglichkeit der mannlosen 24/7-Produktion würde man ebenso zu schätzen wissen. „Kurzum“, kommentiert Bischof, „auch wenn es abgedroschen klingt. Wir wollten die eierlegende Wollmilchsau der Zerspanung und haben sie bekommen – nicht zuletzt auch dank der guten Beratung und Zusammenarbeit mit unserem Heller-Gebietsvertriebsleiter Erich Stolz.“
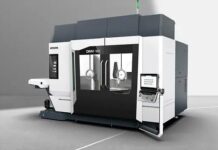
Seit April 2026 steht die F 6000 mit dem Ausstattungspaket Pro für hohe Dynamik, geringe Positionstoleranzen und simultane 5-Achs-Bearbeitung bei Lingenhöle.
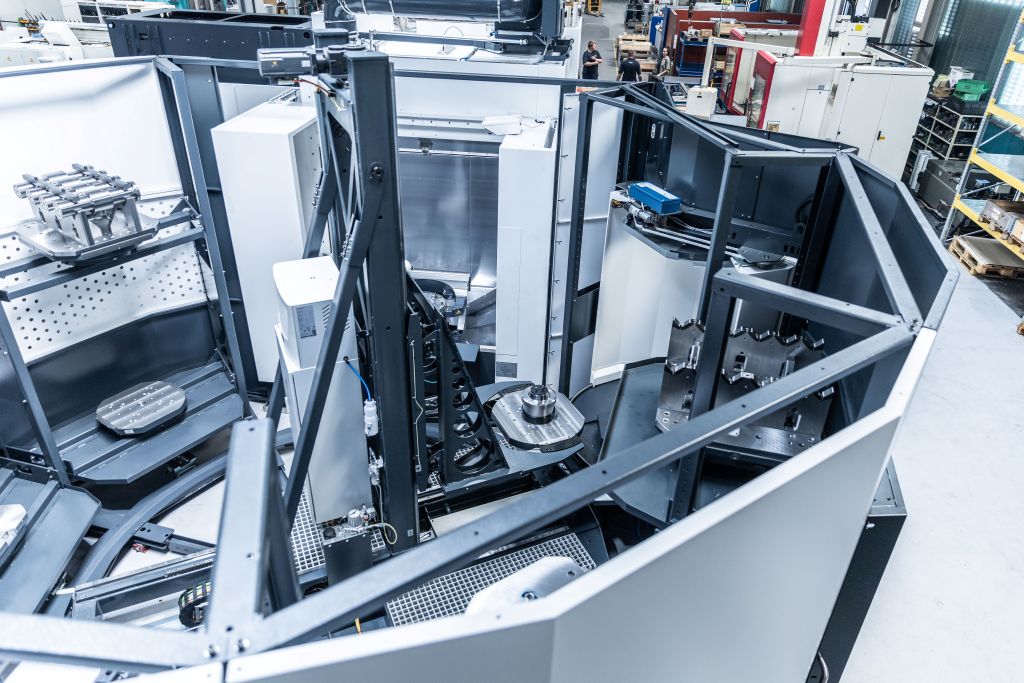
Ausgestattet mit einem schnelldrehenden Rundtisch (bis zu 700 min-1), der Power Skiving-Funktion und einem flexiblen Rundspeicher. Insbesondere die beiden verantwortlichen Maschinenbediener Michael Bestebener und Nico Brunnflicker sind begeistert. Nach lediglich einer Woche Maschinen- und einem Tag Automatisierungsschulung waren sie bestens auf den Umgang und die Möglichkeiten des innovativen Fünfachszentrums vorbereitet. Besonders hilfreich ist hierbei die von Heller angepasste Bedieneroberfläche mit zahlreichen selbsterklärenden Zyklen, während im Hintergrund die moderne Siemens-CNC Sinumerik One zuverlässig ihren Dienst verrichtet.
Die Heller F 6000 eröffnet ganz neue Möglichkeiten und Geschäftsfelder
Dementsprechend gut ist das Bearbeitungszentrum bereits heute ausgelastet. So manche Bauteile, die früher allein für die Fräsbearbeitung mehrfach umgespannt werden mussten, lassen sich jetzt in einer Aufspannung herstellen. Anschließende Schleif- und Veredelungsarbeiten kommen zwar häufig noch dazu, dennoch reduziert sich laut Produktionsleiter Bischof durch den Einsatz der F 6000 die Gesamtdurchlaufzeit häufig um bis zu 30 Prozent:
„Anders ausgedrückt, wir können die Produktivität bei der Produktion so mancher Bauteile um gut 20 Prozent erhöhen. Nicht zu vergessen, dass sich mit dieser Maschine ganz neue Möglichkeiten und Geschäftsfelder eröffnen.“
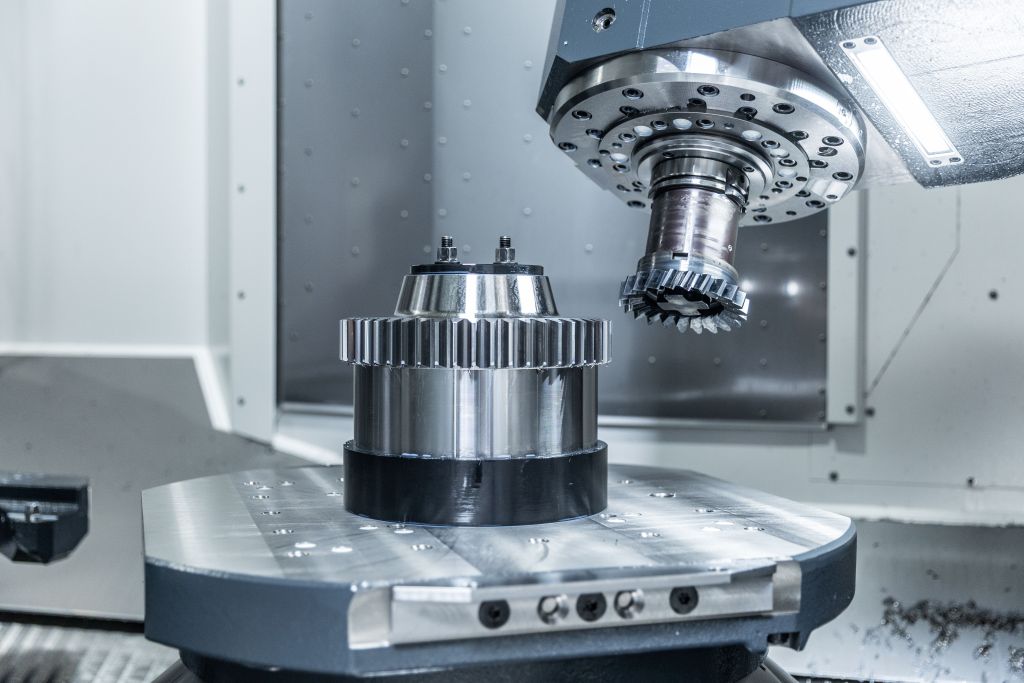
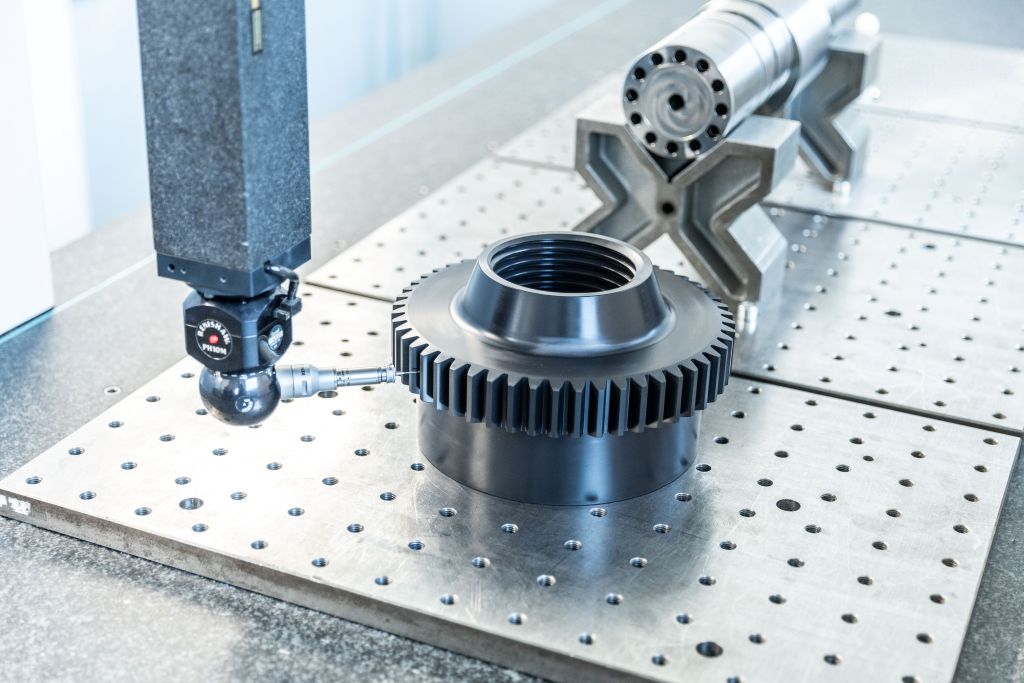
Heißt: Bislang konnte Lingenhöle zwar bis zu sechs Meter lange Wellen und Achsen drehen, war im Durchmesser jedoch auf 820 mm limitiert. Mit der F 6000 haben sie nun nicht nur ein fünfachsiges Fräs-Dreh-Zentrum, sondern zusätzlich eine „integrierte“ Vertikaldrehmaschine, die in der Lage ist, bis zu 1000 mm Durchmesser zu drehen. Dank der Verzahnungsoption Power-Skiving lässt sich zudem nahezu jede Zahnform anbringen. Ob gerade oder schräge Verzahnung, ob Außen- oder Innenverzahnung – alles ist problemlos machbar.
Selbst Profilmodifikationen lassen sich laut Erich Stolz, Gebietsverkaufsleiter Österreich und Südtirol, einfach umsetzen: „Und die relativ kostengünstigen Verzahnungswerkzeuge, die schnellen Bearbeitungs- sowie die kurzen Taktzeiten machen das Verfahren gegenüber spezialisierten Räum- oder Stoßmaschinen zusätzlich attraktiv.“
Kompakter Rundspeicher ermöglicht Mischbetrieb mit zwei Palettengrößen
Um Platz zu sparen und dennoch eine große Anzahl und Auswahl an Werkstücken fertigen zu können, hat der Lohnfertiger Lingenhöle sich für einen Rundspeicher als Automatisierungslösung entschieden. Besonders interessant ist hierbei, dass dieser sowohl Paletten mit Abmaßen von 630 x 630 mm als auch mit 800 x 800 mm lagern und verarbeiten kann – sogar im Mischbetrieb. Das erhöht die Flexibilität noch weiter, wie Daniel Bischof betont: „Da wir zweischichtig arbeiten, müssen wir im Moment nur eine Mitarbeiter-freie Schicht überbrücken.
Für die Zukunft ist es aber durchaus wichtig, die Maschine auch über das Wochenende produzieren zu lassen. Diese Möglichkeit haben wir jetzt. Dabei können wir uns immer darauf verlassen, dass die Werkstücke am Ende auch die bei uns häufig geforderte Maßhaltigkeit von 10 µm bis 20 µm und Oberflächengüte zwischen Ra=0,8 µm und Ra=0,4 µm haben. Denn die Heller F 6000 hält nach unserer Erfahrung immer, was sie verspricht.“
Kontakt: