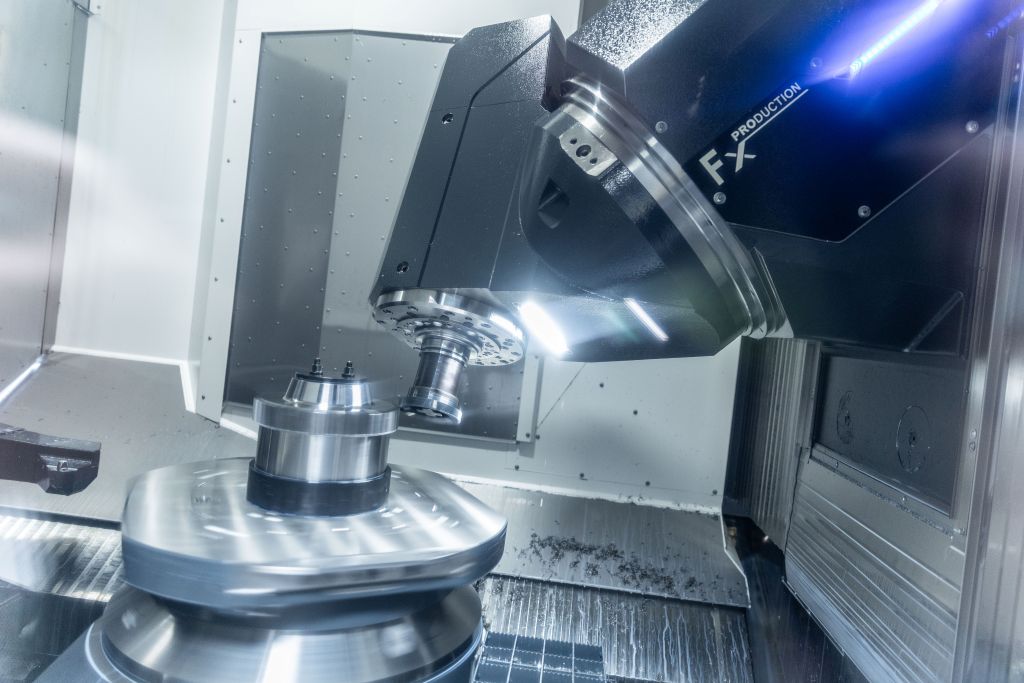
Firma Lingenhöle Technologie GmbH z siedzibą w austriackim Feldkirch dostarcza zaawansowane osie, wały oraz inne komponenty i zespoły dla różnych obszarów budowy maszyn i urządzeń. Głównie trafiają one do niemieckojęzycznych regionów Europy. W konkurencji stają jednak na całym świecie, stawiając czoła temu wyzwaniu dzięki wysokiej elastyczności, szybkim czasom reakcji oraz połączeniu obróbki mechanicznej i obróbki powierzchniowej. Aby to osiągnąć, niezbędny jest między innymi wysokiej jakości park maszynowy. Nie bez powodu od początku 2026 roku pięcioosiowe centrum frezarsko-toczne F 6000 firmy Heller uzupełnia obróbkę mechaniczną. Dzięki temu Lingenhöle skraca czasy realizacji różnych komponentów o nawet 30 procent, zwiększa ogólną produktywność obróbki skrawaniem średnio o ponad 20 procent i poszerza swoje spektrum komponentów.
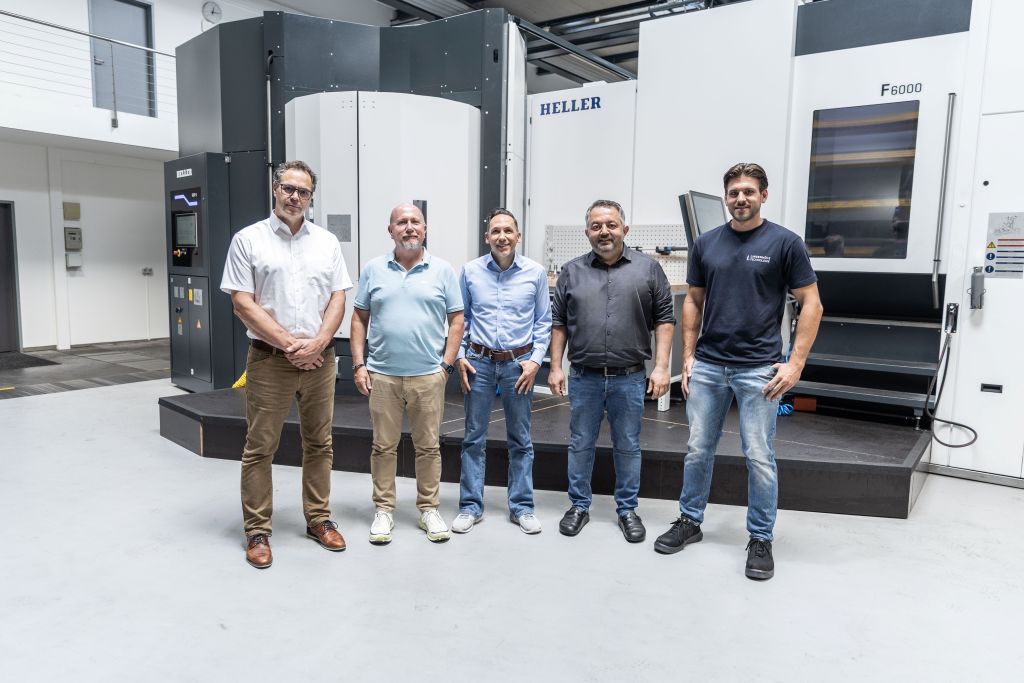
Jak ma dzisiaj funkcjonować produkcja kontraktowa w europejskim kraju o wysokich kosztach pracy? Lingenhöle Technologie ma więcej niż jedną odpowiednią odpowiedź na to pytanie. Zapytany o sekret sukcesu, dyrektor zarządzający Klaus Lingenhöle mówi: „To tak naprawdę nie jest żaden sekret. Ponieważ wszyscy nasi klienci wiedzą, co nas wyróżnia. Jesteśmy w stanie w pełni produkować różnorodne, także bardzo złożone komponenty i zespoły oraz poddawać je różnym formom obróbki powierzchni. Całość odbywa się w naszej firmie, więc z jednej ręki. W związku z tym reagujemy w razie potrzeby niezwykle elastycznie i szybko.”
Jako przykład inżynier podaje awarię dużego wału ekscentrycznego u klienta, przez co nie mógł on kontynuować produkcji. Wytwarzanie tego wymagającego elementu wymaga prac toczenia, frezowania i szlifowania, a także późniejszego hartowania indukcyjnego. W normalnym toku zajmuje to około ośmiu tygodni. „Ponieważ była to prawdziwa sytuacja awaryjna z zatrzymaniem maszyn, dostarczyliśmy już po kilku dniach”, wyjaśnia szef firmy. Aby móc zrealizować takie oraz wszystkie inne zlecenia z gwarancją jakości na poziomie stu procent, Lingenhöle zatrudnia niemal wyłącznie wysoko wykwalifikowanych pracowników, którzy są doskonale zmotywowani i dokładnie wiedzą, jak obsługiwać park maszynowy najwyższej klasy.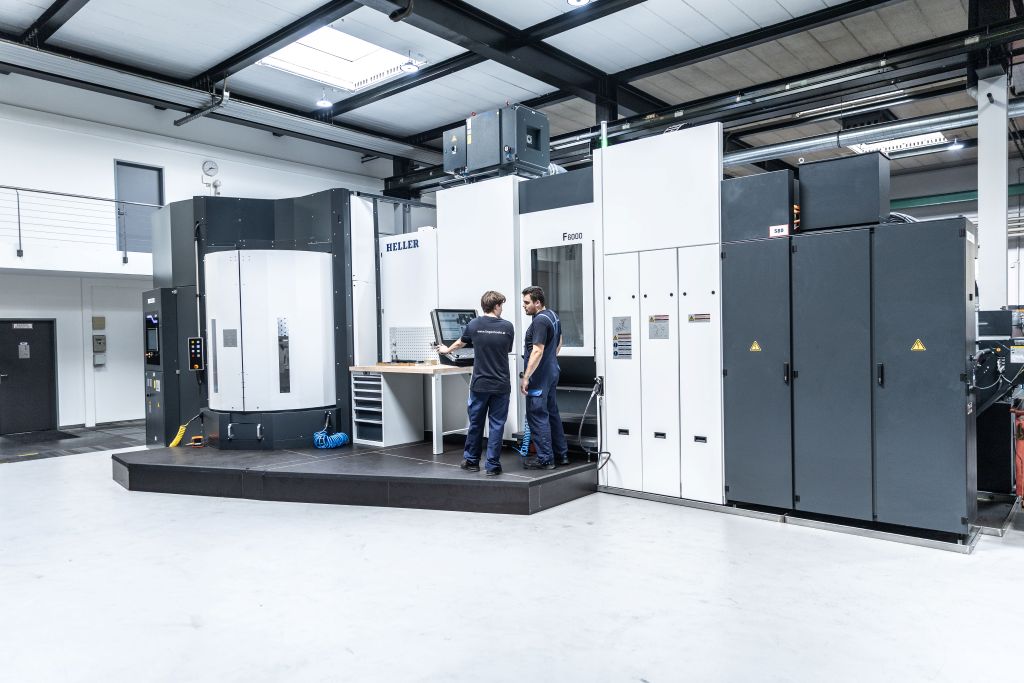
Zdobycie takich pracowników jest według Klausa Lingenhöle prawdziwym wyzwaniem. Mimo że okolice są piękne, w górach i blisko Jeziora Bodeńskiego, trudno jest pozyskać wykwalifikowany personel z okolicy, ponieważ drogi do pracy często są dalekie. Dlatego firma obecnie kształci sama, osiągając wskaźnik wynoszący prawie 20 procent. Kierownik produkcji Daniel Bischof wyjaśnia: „Kto u nas się uczy, dokładnie wie, jak niezawodnie osiągamy standardy jakości i że wszechstronność w naszej firmie, choć stanowi wyzwanie, jest również bardzo przyjemna. U mnie było i jest tak samo.”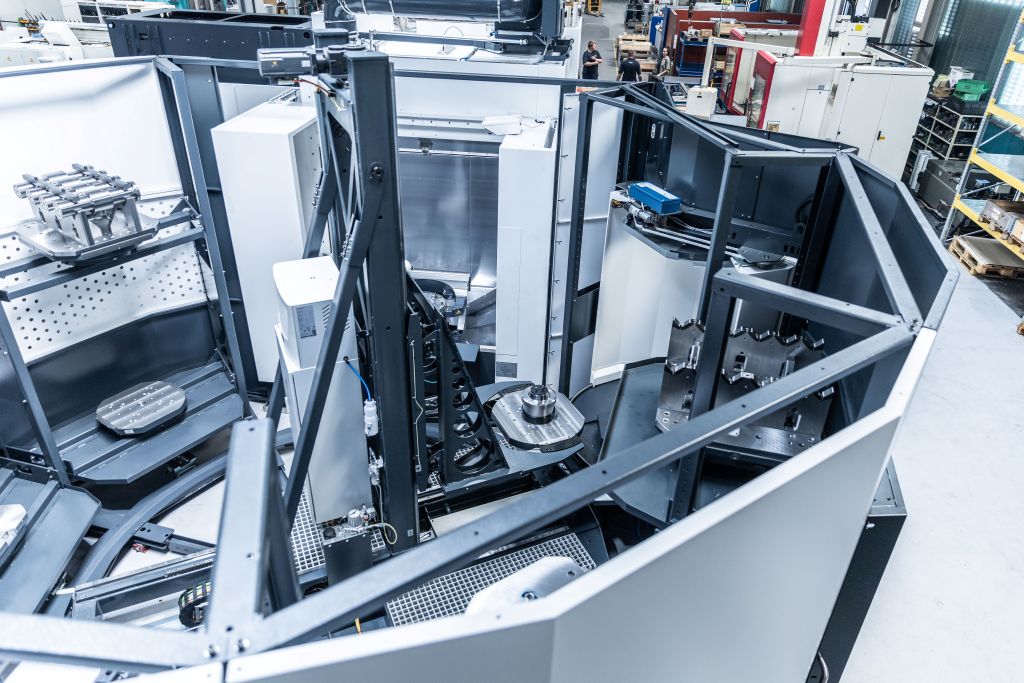
W 2012 roku Bischof rozpoczął swoją karierę jako praktykant w branży maszynowej w Lingenhöle, następnie zdobył tytuł mistrza, przez trzy lata prowadził szkolenie, a w 2023 roku przejął odpowiedzialność za produkcję mechaniczną. Również na tym stanowisku wymaga i wspiera swoich pracowników, którzy muszą nieustannie dostosowywać się do nowych wymagań rynkowych. Aby to osiągnąć, niezbędne są wysokiej jakości maszyny i urządzenia z nowoczesnymi rozwiązaniami automatyzacyjnymi.
Rzut oka na obróbkę mechaniczną: duża różnorodność i nowa technologia
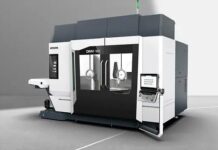
Różne centra obróbcze tokarskie i tokarsko-frezarskie, które mogą obrabiać osie i wały o długości do sześciu metrów, firma z Vorarlbergu stosuje od dawna. Od dziesięcioleci dostępne są również trzyosiowe centra frezarskie oraz różne maszyny szlifierskie – w coraz nowocześniejszych wersjach. Całkowicie nowym rozwiązaniem jest w pełni zautomatyzowane, pięcioosiowe centrum obróbcze frezarsko-tokarskie, które od początku 2026 roku znajduje się w halach produkcyjnych Lingenhöle. Przed tym podjęto szczegółową analizę rynku oraz przeprowadzono liczne rozmowy z potencjalnymi dostawcami. Ostatecznie decyzja zapadła na korzyść modelu F 6000 od Heller.
Powody są różnorodne, podkreśla Daniel Bischof, zwracając szczególną uwagę na serwis Heller: „Współpracujemy z Heller od momentu założenia firmy Lingenhöle – czyli długo przed moim czasem – i w rzeczywistości potrzebujemy serwisu bardzo rzadko. Kiedy jednak już go potrzebujemy, musi to być szybkie, ponieważ w przeciwnym razie nie możemy odpowiednio obsłużyć naszych klientów.” Aby to działało niezawodnie, Heller wprowadził strategię serwisową opartą na bezpośredniej komunikacji z tymi samymi partnerami do rozmowy.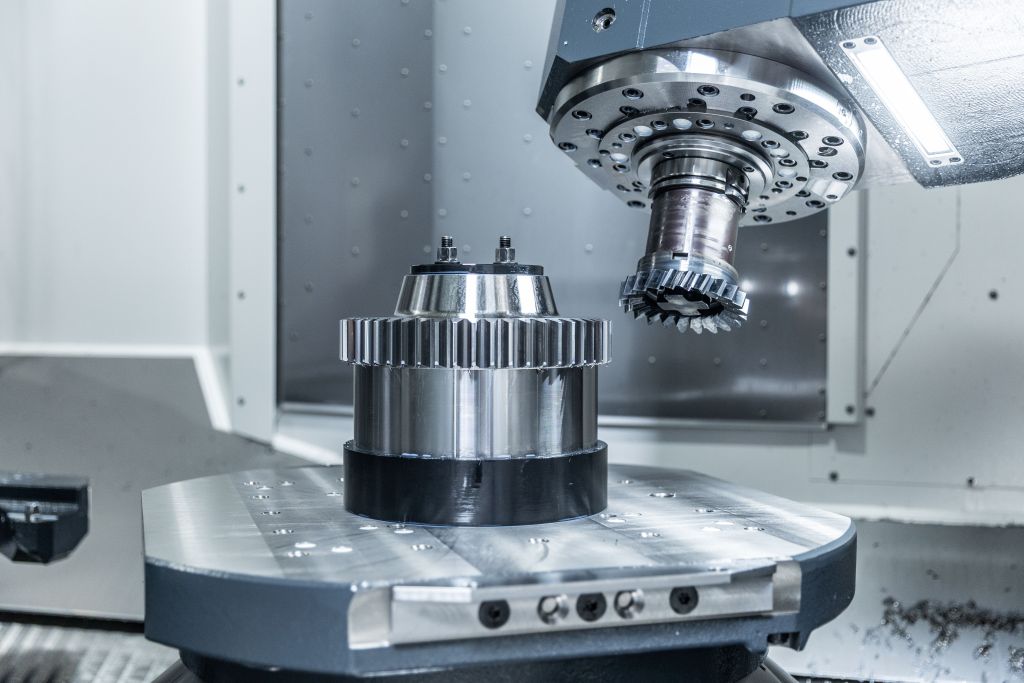
„Uważam to za niezwykle pomocne – zwłaszcza, że z Heller mamy ogólnie bardzo profesjonalnego partnera serwisowego, który zawsze szybko zajmuje się naszymi sprawami. Joachim Schütz, opiekun klienta dla Austrii i Szwajcarii oraz nasz bezpośredni kontakt, zawsze dba o to, abyśmy na wszelkie problemy otrzymali rozwiązanie najpóźniej następnego dnia. A jeśli nie może być osobiście dostępny, to inny kompetentny kolega nam pomoże. Ważne jest dla mnie, aby to podkreślić, ponieważ wiele innych firm komunikuje się tylko przez portale lub niekwalifikowane infolinie.“
„Dostaliśmy uniwersalnego rozwiązania w obróbce skrawaniem.“
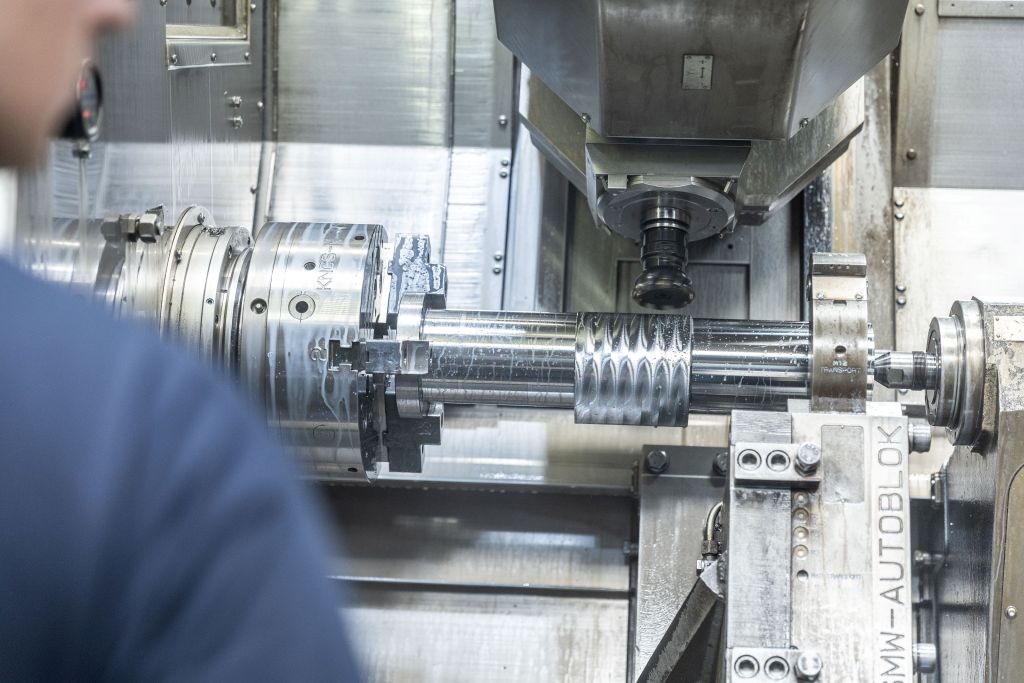
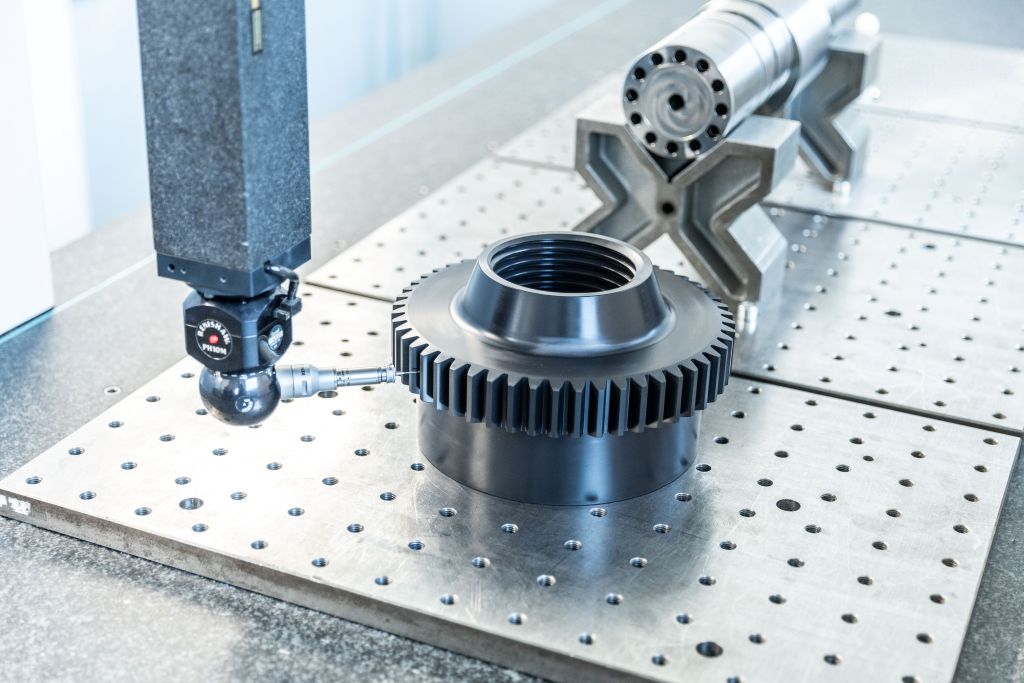
Jednak nawet najlepsza obsługa nie byłaby wiele warta, gdyby maszyna nie potrafiła tego, czego się od niej oczekuje. Oczekiwania wobec nowego pięcioosiowego centrum obróbczo-frezarskiego były od samego początku wysokie. Krótko mówiąc: maszyna powinna być przejrzysta w obsłudze i zdolna do produkcji skomplikowanych elementów o długości krawędzi przekraczającej jeden metr i wadze 1,5 tony w jednym mocowaniu. Ponadto pożądane są różnorodne obróbki skrawaniem o dużych średnicach oraz wprowadzenie zębów.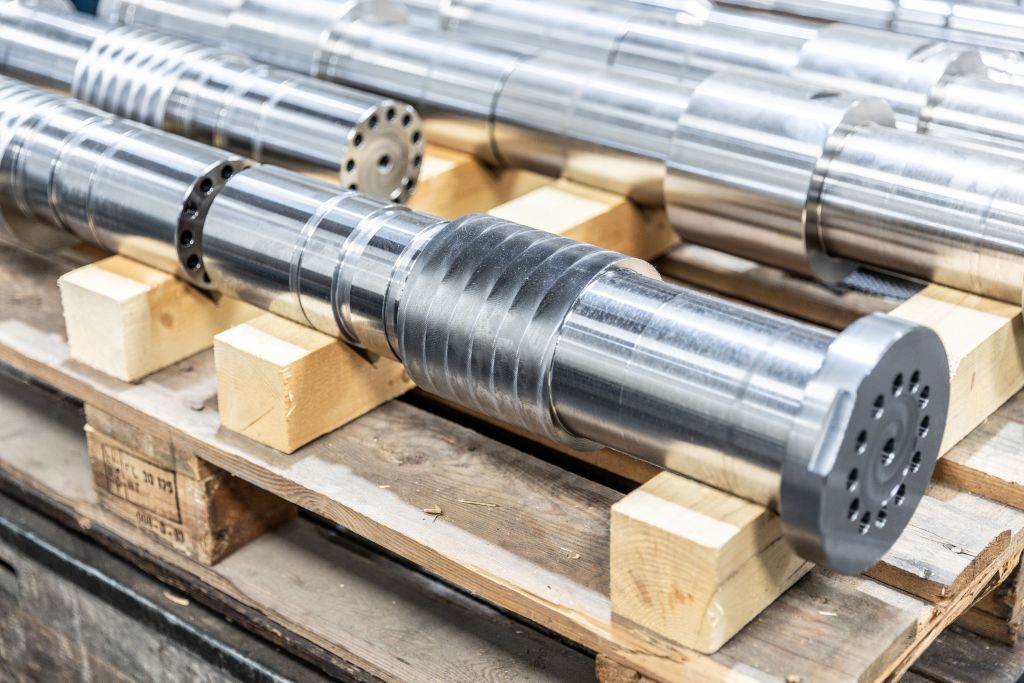
Możliwość produkcji bezobsługowej 24/7 również byłaby doceniana. „Krótko mówiąc”, komentuje Bischof, „nawet jeśli brzmi to banalnie. Chcieliśmy wszechstronnej maszyny do obróbki skrawaniem i ją otrzymaliśmy – nie w ostatniej kolejności dzięki dobrej obsłudze i współpracy z naszym przedstawicielem handlowym Heller, Erich Stolz.”
Od kwietnia 2026 roku F 6000 z pakietem wyposażenia Pro jest dostępna w Lingenhölle, oferując wysoką dynamikę, małe tolerancje pozycjonowania i jednoczesną obróbkę 5-osiową.
Wyposażona w szybkoobrotowy stół obrotowy (do 700 min-1), funkcję Power Skiving oraz elastyczny magazyn okrągły. Szczególnie dwaj odpowiedzialni operatorzy maszyn, Michael Bestebener i Nico Brunnflicker, są zachwyceni. Po zaledwie tygodniu szkolenia z obsługi maszyny i jednego dnia szkolenia z automatyzacji byli doskonale przygotowani do obsługi i możliwości innowacyjnego pięcioosiowego centrum. Szczególnie pomocny jest dostosowany przez Heller interfejs operatora z licznymi samowyjaśniającymi cyklami, podczas gdy w tle nowoczesna CNC Siemens Sinumerik One niezawodnie wykonuje swoje zadania.
Heller F 6000 otwiera zupełnie nowe możliwości i obszary działalności.
Odpowiednio dobrze centrum obróbcze jest już dzisiaj wykorzystane. Niektóre elementy, które wcześniej musiały być wielokrotnie mocowane tylko do obróbki frezarskiej, można teraz produkować w jednym mocowaniu. Chociaż często dochodzą do tego późniejsze prace szlifarskie i wykończeniowe, według kierownika produkcji Bischofa, dzięki zastosowaniu F 6000 całkowity czas realizacji często skraca się o nawet 30 procent:
„Innymi słowy, możemy zwiększyć wydajność produkcji niektórych elementów o dobrze 20 procent. Nie zapominajmy, że ta maszyna otwiera zupełnie nowe możliwości i obszary działalności.”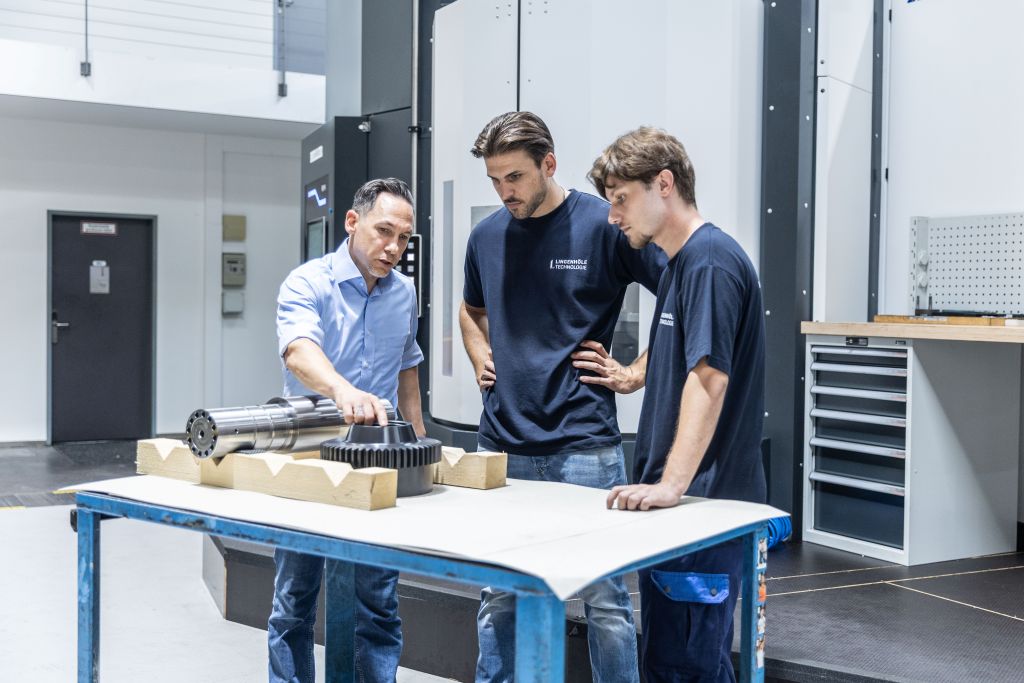
Oznacza to, że dotychczas Lingenhölle mógł obrabiać wały i osie o długości do sześciu metrów, ale był ograniczony do średnicy 820 mm. Z F 6000 mają teraz nie tylko pięcioosiowe centrum frezarsko-toczne, ale także „zintegrowaną” tokarkę pionową, która jest w stanie obrabiać do 1000 mm średnicy. Dzięki opcji zębów Power-Skiving można również zamontować niemal każdy kształt zęba. Niezależnie od tego, czy zęby proste, czy skośne, czy zęby zewnętrzne, czy wewnętrzne – wszystko jest bezproblemowe.
Nawet modyfikacje profilu można według Ericha Stolza, regionalnego kierownika sprzedaży w Austrii i Południowym Tyrolu, łatwo wprowadzić: „A relatywnie niedrogie narzędzia do zębów, szybkie czasy obróbcze oraz krótkie cykle czynią tę metodę dodatkowo atrakcyjną w porównaniu do wyspecjalizowanych maszyn do frezowania lub wytłaczania.”
Kompaktowy magazyn okrągły umożliwia mieszany tryb pracy z dwoma rozmiarami palet.
Aby zaoszczędzić miejsce i jednocześnie móc produkować dużą liczbę i wybór elementów, zleceniobiorca Lingenhölle zdecydował się na magazyn okrągły jako rozwiązanie automatyzacyjne. Szczególnie interesujące jest to, że może on przechowywać i przetwarzać zarówno palety o wymiarach 630 x 630 mm, jak i 800 x 800 mm – nawet w trybie mieszanym. To zwiększa elastyczność jeszcze bardziej, jak podkreśla Daniel Bischof: „Ponieważ pracujemy w systemie dwu zmianowym, w tej chwili musimy tylko pokonać jedną zmianę bez pracowników.”
Na przyszłość ważne jest, aby maszyna mogła również produkować w weekendy. Teraz mamy tę możliwość. Możemy zawsze polegać na tym, że elementy na końcu mają również często wymagane przez nas tolerancje wymiarowe od 10 μm do 20 μm oraz jakość powierzchni między Ra=0,8 μm a Ra=0,4 μm. Ponieważ Heller F 6000, według naszego doświadczenia, zawsze spełnia to, co obiecuje.
Kontakt: