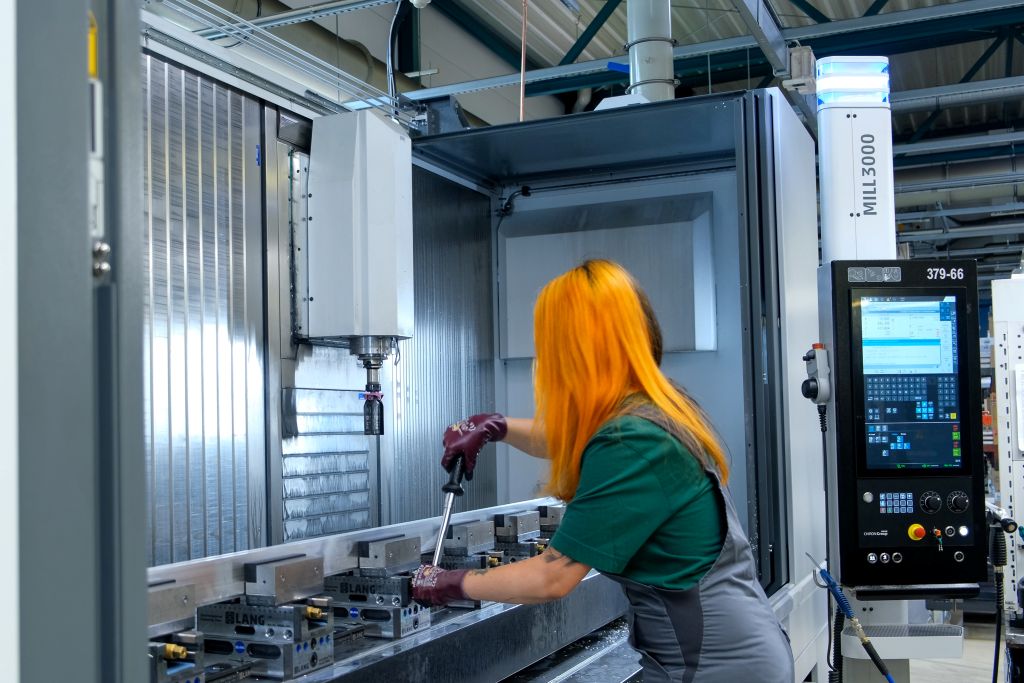
Die Dowaldwerke GmbH hat sich für die Bearbeitung von Aluminiumprofilen wieder für ein Bearbeitungszentrum der CHIRON Group entschieden. Mit einer MILL 3000 baut das Unternehmen die Fertigung langer Hohlprofile aus. Neben technischen Pluspunkten wie weniger Aufspannungen, einfacherem Handling und reduzierten Nebenzeiten gaben weitere Faktoren den Ausschlag: die technische Leistungsfähigkeit, die partnerschaftliche Zusammenarbeit und nicht zuletzt die positiven Erfahrungen der Mitarbeitenden mit der bestehenden Lösung.
Sowohl die vorhandene MILL 2000 als auch das neue Bearbeitungszentrum der CHIRON Group werden vor allem für die Fertigung von Aluminiumprofilen und Trittplatten für Schienenfahrzeuge eingesetzt. Typische Werkstücke sind Profile für Innentürsysteme, Einstiegshilfen, Überbrückungen von Bahnsteigkanten sowie weitere Komponenten der Bahntechnik. Zu den Bearbeitungsschritten zählen unter anderem Bohren, Kontur- und Randfräsen sowie seitliche Bearbeitungen. Viele dieser Aluminium-Hohlprofile sind deutlich länger als zwei Meter und konnten auf der vorhandenen Fertigungslösung nur mit erhöhtem Zeit- und Personalaufwand bearbeitet werden. Zusätzliche Spannvorgänge, Umpositionierungen und das Handling der Werkstücke verlängerten die Durchlaufzeiten und banden wertvolle Kapazitäten.
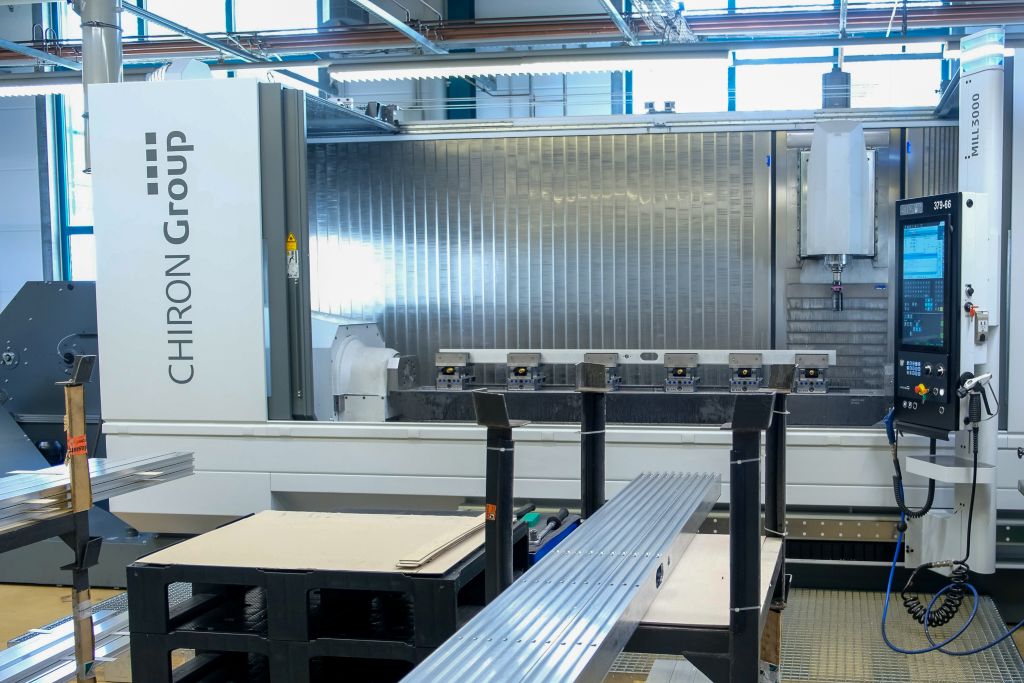
Daher suchte das Unternehmen nach einer effizienteren Lösung für die Bearbeitung dieser Komponenten. Zugleich entschied man sich, die eigene Fertigung auszubauen. »Da externe Anbieter entweder die geforderte Präzision oder die benötigten Verfahrwege nicht abdecken konnten, war für uns klar: Wir machen das künftig inhouse. Mit einer Lösung, die lange Werkstücke wirtschaftlich fertigt und gleichzeitig unsere Anforderungen an Qualität und Produktivität erfüllt«, sagt Rico Eißler, Geschäftsführer der Dowaldwerke GmbH.
Dowaldwerke: Partner für Bahntechnik und Hydraulik
Die Dowaldwerke GmbH mit Sitz in Dippoldiswalde in Sachsen gehören zum Unternehmensverbund Richard Grießbach Holding mit rund 350 Mitarbeitenden. Im Bereich Bahntechnik umfasst das Portfolio unter anderem Vakuumtoiletten, Innentürsysteme, Trennwände und Einstiegshilfen für namhafte europäische Hersteller von Schienenfahrzeugen. Im Bereich Hydraulik fertigt das Unternehmen vorwiegend Hydraulikzylinder für Land- und Baumaschinen sowie weitere Fahrzeuge.
Warum erneut die CHIRON Group?
Bereits seit mehreren Jahren setzt Dowaldwerke bei der Bearbeitung von Aluminiumprofilen auf ein Bearbeitungszentrum MILL 2000. Die bestehende Maschine überzeugt im täglichen Einsatz, so Rico Eißler. Ebenso überzeugt den Geschäftsführer die Zusammenarbeit – partnerschaftlich und immer mit dem Ziel, gemeinsam die passende Antwort für die jeweilige Aufgabe zu finden.
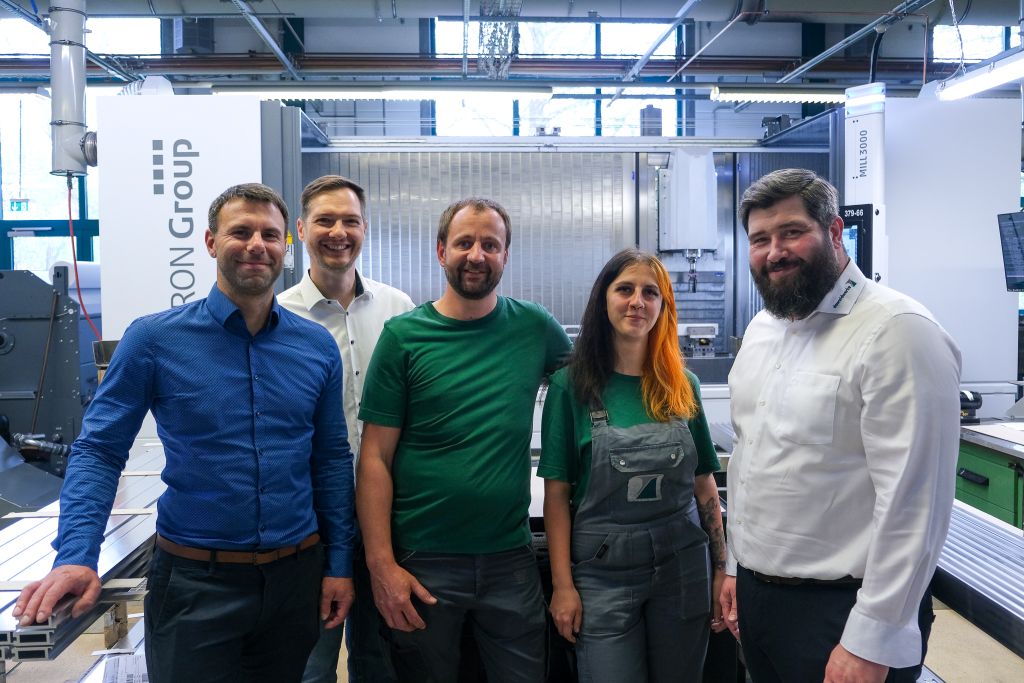
Bei Investitionen in neue Fertigungslösungen bezieht das Unternehmen bewusst die späteren Anwender in den Entscheidungsprozess ein. Die Fachkräfte in der Fräserei programmieren, rüsten und bearbeiten ihre Werkstücke weitgehend selbst. Entsprechend wichtig sind Anwenderfreundlichkeit und effiziente Abläufe im Arbeitsalltag. Für Zerspanungsmechanikerin Lisa-Marie Ganz war schnell klar, dass die MILL 3000 die richtige Maschine für die langen Profile ist: »Wir kannten das Maschinenkonzept bereits, sind mit der Bedienung vertraut und haben damit gute Erfahrungen gemacht.«
Passgenaues Konzept für lange Profile
Gemeinsam mit den Verantwortlichen von Dowaldwerke entwickelte die CHIRON Group ein Fertigungskonzept auf Basis eines Fräszentrums der Baureihe MILL. Die Maschinen zeichnen sich durch hohe Zerspanleistung aus und decken – je nach Variante – Werkstücklängen von 800 mm bis 8.000 mm ab. Große und variable Arbeitsräume für größere Werkstücke oder Mehrfachaufspannungen, hohe Dynamik und kraftvolle Antriebe sowie schnelles Rüsten und einfaches Bedienen sind weitere Pluspunkte für die produktive Variantenfertigung.
»Die Herausforderung bestand darin, die Werkstücke möglichst in einer Aufspannung zu bearbeiten. Dafür brauchte es ein exakt abgestimmtes Fertigungskonzept, das genügend Flexibilität für die diversen Profiltypen und -geometrien bietet«, erklärt Frank Scheibe, technische Beratung und Vertrieb bei der CHIRON Group.
Das Ziel: die Zahl der Spannvorgänge und Bezugspunkte konsequent zu reduzieren und unterschiedliche Profilvarianten auf einer einheitlichen Fertigungsplattform abzubilden. Einen wesentlichen Beitrag dazu leistet die individuell ausgelegte Schwenkbrücke.
Die vierte Achse macht den produktiven Unterschied
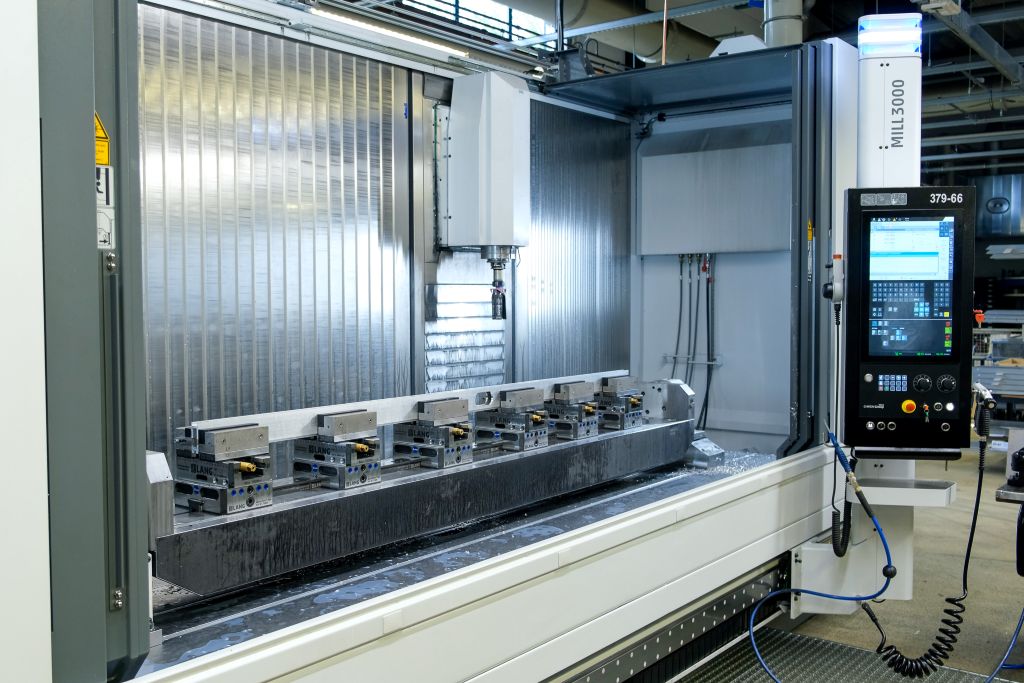
Ein wesentliches Element des Fertigungskonzepts ist daher die Schwenkbrücke – die aufgesetzte vierte Achse. Werkstücke lassen sich um 90 Grad schwenken, seitliche Bearbeitungen sind direkt und ohne Umspannen möglich. Der Prozess gewinnt damit deutlich an Effizienz – neben der Zahl der Aufspannungen reduzieren sich die Bezugspunkte. »Durch die Schwenkfunktion können wir viele Bearbeitungen direkt am Werkstück ausführen, ohne erneut umzuspannen. Das vereinfacht die Abläufe und spart Zeit im Fertigungsprozess«, sagt Lisa-Marie Ganz.
Ein weiterer Vorteil ergibt sich aus der Spanntechnik. Für die Komplettbearbeitung eines Profils genügt heute eine Spannbacke, zudem sind Bearbeitungen zwischen den Spannmitteln möglich. Das reduziert den Rüstaufwand, vereinfacht das Handling langer Profile und erhöht die Prozesssicherheit.
Die kurzen Werkzeugwechselzeiten waren für David Steinigen, Leiter Arbeitsvorbereitung bei Dowaldwerke, ein weiterer Pluspunkt: »Wir haben viele Werkzeugwechsel und dadurch einen deutlichen Vorteil im Programmablauf. Wir können Werkzeuge beliebig oft wechseln, ohne dass das zeitlich groß ins Gewicht fällt.«
Die Vorteile der Fertigungslösung
- Mindestens eine Aufspannung weniger pro Werkstück
- Bearbeitung zwischen den Spannmitteln möglich
- Reduzierte Rüstzeiten durch einheitliches Spannkonzept
- Weniger Verschieben, Neuspannen und Nullpunktsetzen
- Höhere Prozesssicherheit durch weniger Lagewechsel
- Flexible Bearbeitung unterschiedlicher Profiltypen und -geometrien
- Kürzere Durchlaufzeiten und geringerer Handlingaufwand
- Wirtschaftlichere Fertigung durch geringere Rüst- und Nebenzeiten
- Hohe Bedienerakzeptanz durch ein vertrautes Maschinenkonzept
Partnerschaft mit Zukunftsperspektive
Für Dowaldwerke spielte neben der technischen Eignung der MILL 3000 und dem individuellen Fertigungskonzept auch die Zusammenarbeit mit der CHIRON Group eine wichtige Rolle.
„Warum wir uns wieder für eine Maschine der CHIRON Group entschieden haben? Letztlich ist es – über die Qualitäten der Bearbeitungszentren hinaus – die Zusammenarbeit. Sehr partnerschaftlich, sehr lösungsorientiert“, bilanziert Rico Eißler, Geschäftsführer der Dowaldwerke GmbH.
Auch nach der Installation war Frank Scheibe Ansprechpartner für das Projekt. Gemeinsam mit den Verantwortlichen in Tuttlingen und dem CHIRON Group Service vor Ort koordinierte er technische Abstimmungen, Anpassungen und Nachrüstungen. So konnten auch Anforderungen, die sich erst im laufenden Betrieb ergaben, schnell und pragmatisch umgesetzt werden.
Für Dowaldwerke bestätigt sich damit die Entscheidung für die CHIRON Group nicht nur im täglichen Einsatz der Bearbeitungszentren. Die erfolgreiche Zusammenarbeit der vergangenen Jahre wird mit der neuen MILL 3000 fortgesetzt – auf Basis technischer Leistungsfähigkeit, partnerschaftlicher Zusammenarbeit und der positiven Erfahrungen aus dem Fertigungsalltag.
Kontakt:
www.chiron-group.com
www.dowaldwerke.de