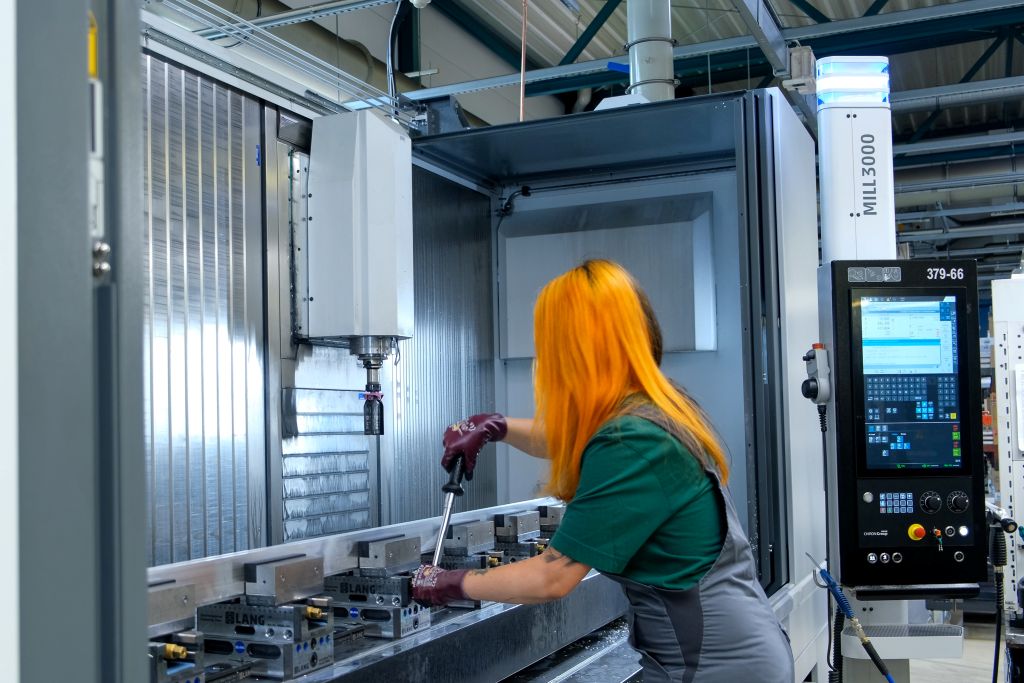
A Dowaldwerke GmbH ismét a CHIRON Group egy megmunkáló központját választotta alumíniumprofilok feldolgozására. A MILL 3000 segítségével a vállalat bővíti a hosszú üreges profilok gyártását. A technikai előnyök, mint a kevesebb rögzítés, az egyszerűbb kezelhetőség és a csökkentett mellékidők mellett további tényezők is döntő szerepet játszottak: a műszaki teljesítmény, a partnerségi együttműködés, és nem utolsósorban a munkavállalók pozitív tapasztalatai a meglévő megoldással kapcsolatban.
Mind a meglévő MILL 2000, mind a CHIRON Group új megmunkáló központja elsősorban alumíniumprofilok és lépcsőlemezek gyártására szolgál vasúti járművekhez. A tipikus munkadarabok közé tartoznak a belső ajtórendszerek profiljai, belépési segédeszközök, peronélmények áthidalása, valamint a vasúti technika egyéb komponensei. A megmunkálási lépések közé tartozik többek között a fúrás, kontúr- és élmarás, valamint oldalsó megmunkálások. Ezen alumínium üreges profilok többsége jelentősen hosszabb, mint két méter, és a meglévő gyártási megoldással csak megnövelt idő- és munkaerőráfordítással tudták megmunkálni őket. További rögzítési folyamatok, áthelyezések és a munkadarabok kezelése meghosszabbította a ciklusidőket, és értékes kapacitásokat kötött le.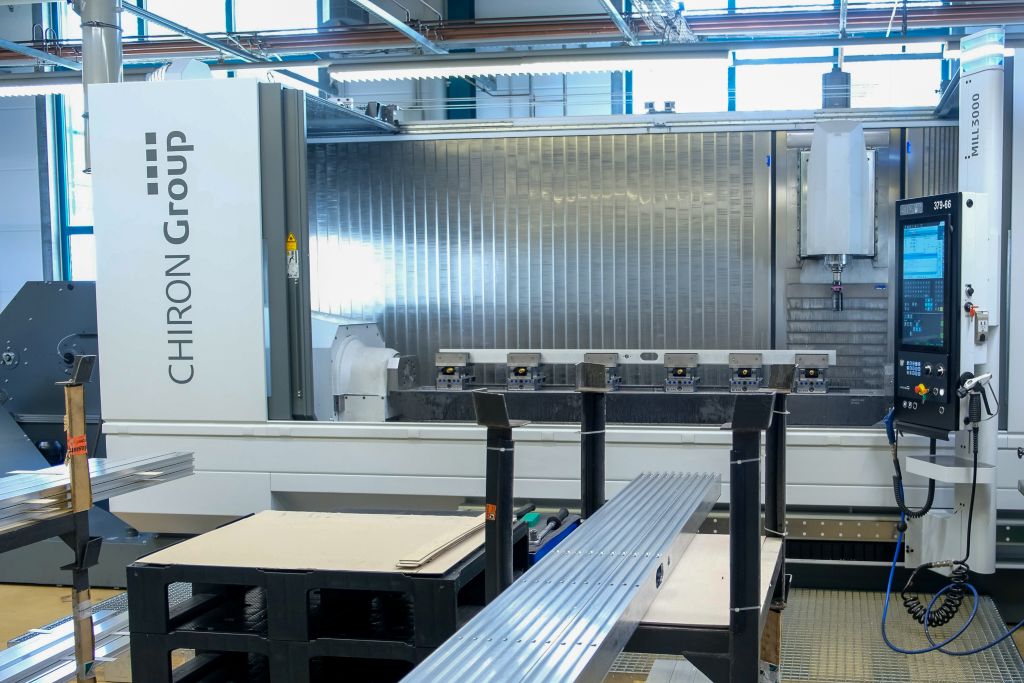
Ezért keresett a vállalat egy hatékonyabb megoldást e komponensek megmunkálására. Egyúttal úgy döntöttek, hogy bővítik saját gyártásukat. »Mivel a külső szolgáltatók vagy a megkövetelt precizitást, vagy a szükséges megmunkálási utakat nem tudták biztosítani, számunkra világos volt: ezt a jövőben házon belül végezzük. Olyan megoldással, amely gazdaságosan gyártja a hosszú munkadarabokat, és egyben megfelel a minőségi és termelékenységi követelményeinknek« – mondta Rico Eißler, a Dowaldwerke GmbH ügyvezetője.
Dowaldwerke: Partner a vasúti technika és hidraulika terén
A Dippoldiswalde-i székhelyű Dowaldwerke GmbH a Richard Grießbach Holding vállalati csoporthoz tartozik, amely körülbelül 350 munkavállalót foglalkoztat. A vasúti technika területén a portfólió többek között vákuumos WC-ket, belső ajtórendszereket, válaszfalakat és belépési segédeszközöket kínál neves európai vasúti járműgyártók számára. A hidraulika területén a vállalat elsősorban mezőgazdasági és építőipari gépek, valamint egyéb járművek számára gyárt hidraulikus hengereket.
Miért éppen újra a CHIRON Group?
Több éve a Dowaldwerke az alumíniumprofilok megmunkálásához egy MILL 2000 megmunkálóközpontot használ. A meglévő gép a mindennapi használat során meggyőző, mondja Rico Eißler. A cégvezetőt a partnerséges együttműködés is meggyőzi – mindig az a cél, hogy közösen találják meg a megfelelő választ az adott feladatra.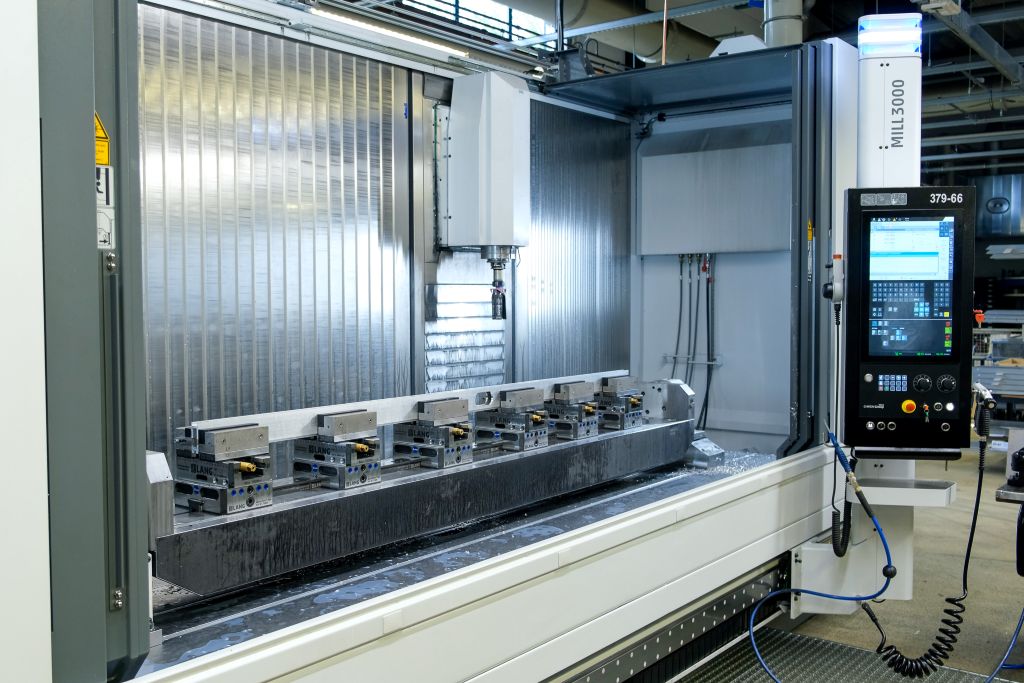
Az új gyártási megoldásokba történő befektetések során a vállalat tudatosan bevonja a későbbi felhasználókat a döntéshozatali folyamatba. A marás területén dolgozó szakemberek nagyrészt saját maguk programozzák, állítják be és dolgozzák fel a munkadarabjaikat. Ennek megfelelően fontos a felhasználóbarát kialakítás és a hatékony munkafolyamatok a mindennapi munkában. Lisa-Marie Ganz, a forgácsoló technikus számára gyorsan világossá vált, hogy a MILL 3000 a megfelelő gép a hosszú profilokhoz: „Már ismertük a gépkoncepciót, ismerjük a kezelést, és jó tapasztalataink vannak vele.”
Precíz koncepció hosszú profilokhoz
A CHIRON Group közösen a Dowaldwerke felelőseivel egy gyártási koncepciót dolgozott ki a MILL sorozatú maróközpontok alapján. A gépek magas forgácsolási teljesítménnyel rendelkeznek, és a változattól függően 800 mm-től 8.000 mm-ig terjedő munkadarab-hosszakat fednek le. Nagy és változatos munkaterületek nagyobb munkadarabok vagy többszörös rögzítések számára, magas dinamika és erőteljes hajtások, valamint gyors beállítás és egyszerű kezelés további előnyök a termelékeny változatos gyártás számára.
»A kihívás az volt, hogy a munkadarabokat lehetőleg egyetlen befogásban dolgozzák fel. Ehhez egy pontosan összehangolt gyártási koncepcióra volt szükség, amely elegendő rugalmasságot biztosít a különböző profil típusok és geometriák számára« - magyarázza Frank Scheibe, műszaki tanácsadás és értékesítés a CHIRON Group-nál.
A cél: a feszítési folyamatok és hivatkozási pontok számának következetes csökkentése, valamint különböző profilváltozatok egységes gyártási platformon történő megjelenítése. Ehez jelentős hozzájárulást nyújt az egyedileg tervezett forgóhíd.
A negyedik tengely jelenti a termelékeny különbséget.
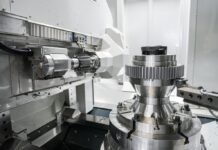
A gyártási koncepció lényeges eleme ezért a forgóhíd – a felszerelt negyedik tengely. A munkadarabok 90 fokban elforgathatók, az oldalsó megmunkálások közvetlenül és átkonfigurálás nélkül végezhetők el. A folyamat így jelentősen hatékonyabbá válik – a rögzítések számának csökkentése mellett a referencia pontok is csökkennek. „A forgó funkció révén sok megmunkálást közvetlenül a munkadarabon végezhetünk el, anélkül, hogy újra át kellene állítani. Ez egyszerűsíti a folyamatokat és időt takarít meg a gyártási folyamatban” – mondja Lisa-Marie Ganz.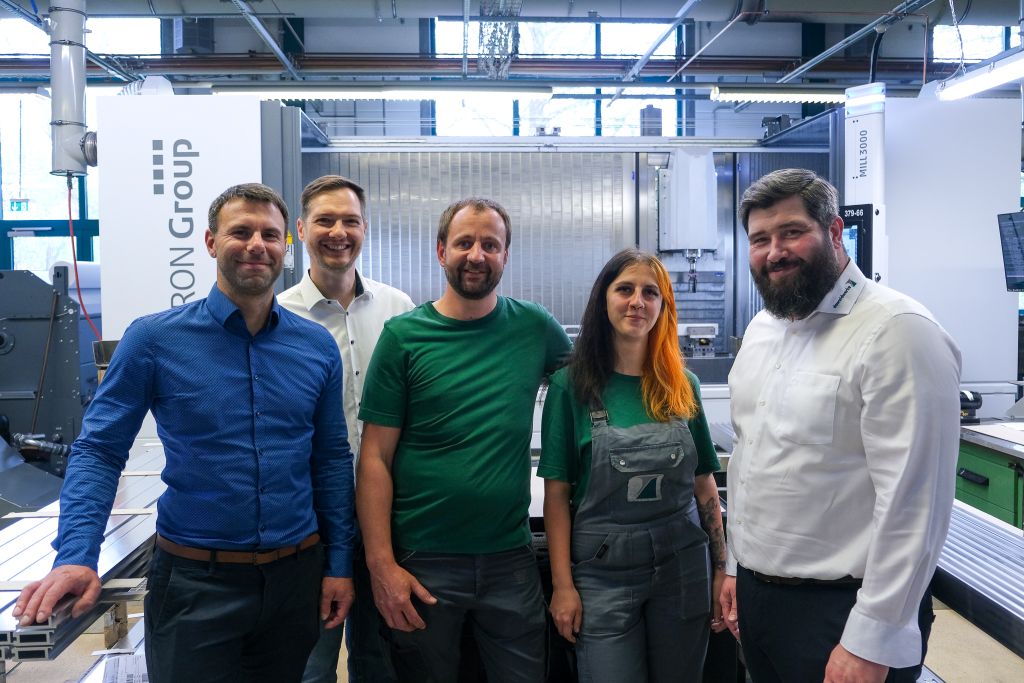
Egy további előny a szorítótechnikából adódik. Egy profil teljes megmunkálásához ma már elegendő egy szorítópofa, ráadásul a megmunkálások a szorítószerszámok között is lehetségesek. Ez csökkenti a beállítási időt, egyszerűsíti a hosszú profilok kezelését és növeli a folyamatbiztonságot.
A rövid szerszámcsere-idők David Steinigen, a Dowaldwerke munkafolyamat-előkészítési vezetője számára egy újabb előnyt jelentettek: „Sok szerszámcserénk van, ami jelentős előnyt biztosít a program végrehajtásában. Szerszámokat tetszés szerint cserélhetünk, anélkül, hogy ez időben jelentős hatással lenne.”
A gyártási megoldás előnyei
- Legalább egy kevesebb rögzítés munkadarabonként.
- Megmunkálás a befogóeszközök között lehetséges
- Csökkentett beállítási idők egységes szorítókoncepción keresztül
- Kevesebb elmozdítás, újrafeszítés és nullapont beállítás
- Magasabb folyamatbiztonság kevesebb pozícióváltással
- Rugalmas feldolgozás különböző profil típusok és geometriák esetén
- Rövidebb átfutási idők és alacsonyabb kezelési igény
- Gazdaságosabb gyártás alacsonyabb beállítási és mellékidők révén
- Magas kezelői elfogadottság egy ismerős gépkoncepció révén
Jövőorientált partnerség
A Dowaldwerke számára a MILL 3000 technikai alkalmassága és az egyedi gyártási koncepció mellett a CHIRON Group-pal való együttműködés is fontos szerepet játszott.
„Miért döntöttünk ismét a CHIRON Group egyik gépe mellett? Végső soron – a megmunkáló központok minősége mellett – az együttműködés az, ami számít. Nagyon partnerséges, nagyon megoldásorientált” – összegezte Rico Eißler, a Dowaldwerke GmbH ügyvezetője.
A telepítés után Frank Scheibe továbbra is a projekt kapcsolattartója volt. A tuttlingeni felelősökkel és a CHIRON Group helyi szolgáltatásával együttműködve koordinálta a műszaki egyeztetéseket, módosításokat és utólagos felszereléseket. Így a működés során felmerülő igényeket is gyorsan és pragmatikusan tudták megvalósítani.
A Dowaldwerke számára a CHIRON Group mellett hozott döntés nemcsak a megmunkáló központok napi használatában bizonyul helyesnek. Az elmúlt évek sikeres együttműködése az új MILL 3000-zel folytatódik - a technikai teljesítőképesség, a partnerségi együttműködés és a gyártási tapasztalatok alapján.
Kapcsolat:
www.chiron-group.com
www.dowaldwerke.hu