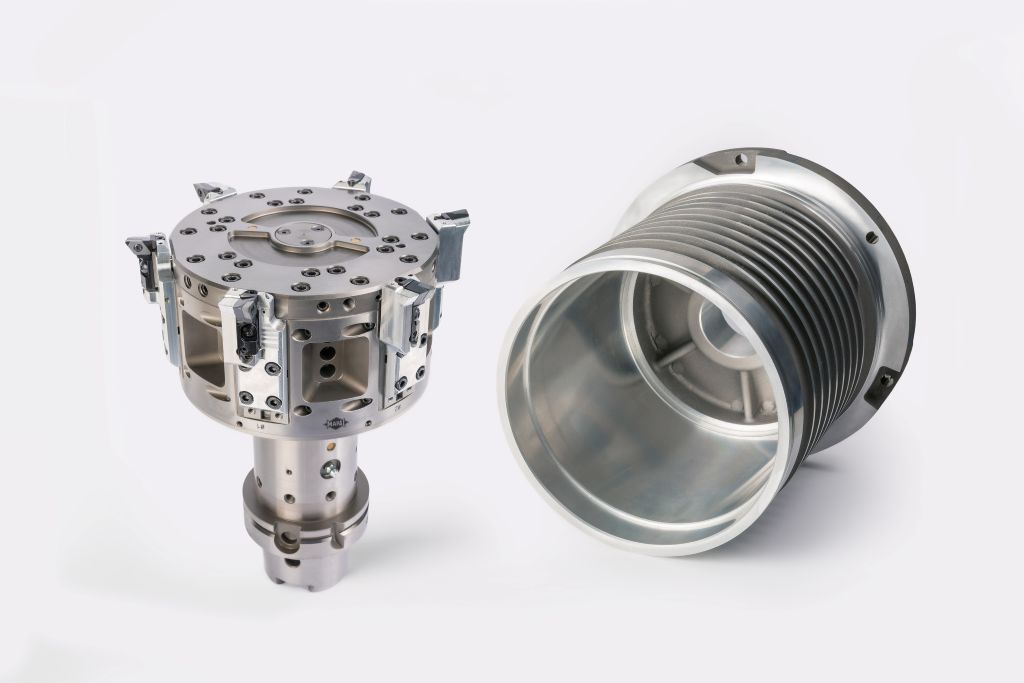
Az új fejlesztés figyelemre méltó előrelépést jelent egy magasan specializált technológiai területen: növeli a párhuzamosan vezérelhető szelepek számát, ezzel jelentős termelékenységnövekedést biztosít. Az első ügyfélnél végzett alkalmazás során a ciklusidő a korábbi, négy szelepes megoldáshoz képest 70 százalékkal csökkent.
A statorházak a MAPAL fókuszkomponensei közé tartoznak, amelyek megmunkálásához a vállalat széleskörű szerszám- és folyamatmegoldásokat kínál. A jelenlegi fejlesztés kiindulópontja egy statorfúrás megmunkálása volt egy vékony falú alumíniumházban az e-mobilitás számára. A konkrét alkalmazás egy igényes alkatrészgeometriát köt össze a gazdaságossággal szemben támasztott magas követelményekkel – és ennek megfelelően teljesítményorientált szerszámmegoldást igényelt.
Kibővítés mint rugalmas szerszámelv bonyolult kontúrokhoz
Az állítóeszközök lehetővé teszik a forgásos megmunkálásokat az U-tengellyel rendelkező megmunkáló központokban, különösen a kubikus alkatrészek esetében, amelyek összetett belső kontúrokkal, eltérő átmérőkkel, valamint bemetszésekkel vagy hátrahúzásokkal rendelkeznek. A megmunkálás álló munkadarabon történik, és lehetővé teszi, hogy több megmunkálási lépést egy felfogásban összefoglaljunk. Jelen esetben ez az elektromotor statorfuratának belső megmunkálását jelenti. Az alumínium öntvény vékony falú és geometriailag igényes: a furat kontúrja eltérő átmérőket, átmeneti sugárakat, bemetszéseket és hátrahúzásokat mutat. Ugyanakkor a megmunkálási jellemzők koaxiális, kerek és koncentrikus követelményei is a legmagasabb szintűek.
Megbízható megoldás négytárcsás csúszkával
Eddig a MAPAL egy húzókaros vezérlésű sík forgófejet használt, négyes csúszkával és széles simítóvágókkal. Négy azonos irányban működő csúszka, mindegyik 20 mm-es lökettel, valósította meg a komplex megmunkálást egy 120 másodperces ciklusidő alatt statorházanként. A növekvő e-mobilitási termelési számok fényében a MAPAL-nak optimalizálnia kellett a folyamatot.
Új koncepció lehetővé teszi hat tolóerőt.
A szerszámot több vágóéllel felszerelni kézenfekvő megoldás a termelékenység növelésére. Az innováció ugrása azonban nem a nagyobb vágóél-számban rejlik, hanem abban, hogy ezt a konstrukciós határokon belül, egy újra tervezett tolóerő-vezérlés révén valósítsuk meg. Mivel a meglévő koncepció nem biztosított helyet további vágóélek számára. Míg a korábbi négyes tolóerők esetében klasszikus erőátviteli rendszert alkalmaztak a húzórúdon keresztül, az új megoldás esetében a szerszám belső felépítése alapvetően átdolgozásra került.
A fogaskerék elmozdításával a csúszkába a mozgó komponensek jelentősen kompaktabbá és főleg könnyebbé váltak, így következésképpen a fellépő erők is csökkentek. Ennek eredményeként a szerszám interfész változatlanul hagyásával és szinte azonos külső méretekkel a párhuzamosan vezérelhető csúszkák számát négyből hatra lehetett növelni. Ezt a konstrukciós megoldást szabadalmaztatták, amely már elismert.
Két változat különböző igényekhez
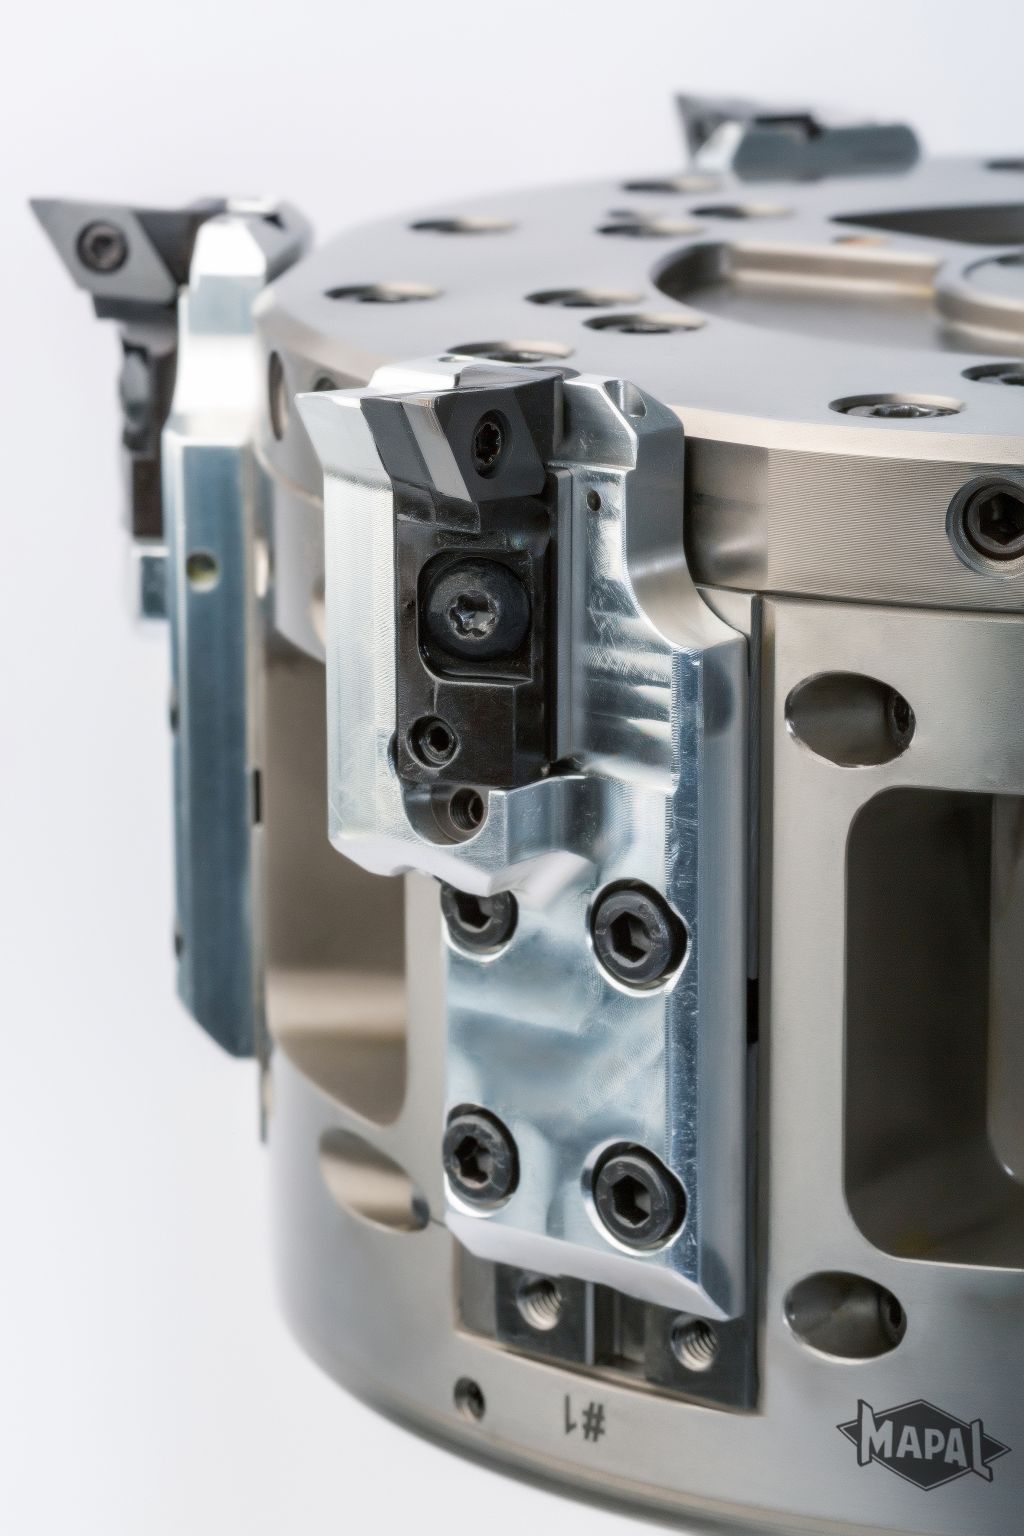
A megmunkálás különböző követelményeinek megfelelően a MAPAL az új koncepció alapján két változatot valósított meg. Az első kivitelben hat csúszka dolgozik egyszerre kifelé, így egy teljes értékű hatszárnyú szerszám jön létre. A löket 10 milliméter, ami 20 milliméteres átmérő tartománynak felel meg. A második változat a 3+3 koncepcióra van tervezve: a húzórúd működtetése három csúszkát aktivál, míg három ellencsúszka inaktív marad. Az ellentétes mozgás miatt itt ±5 milliméteres löket adódik csúszkánként, ami 10 milliméteres átmérőjű megmunkálási területet jelent. A vágóél elrendezés csökkenti a húzóerőket, és egyúttal lehetővé teszi különböző vágógeometriák kombinált alkalmazását. Így különböző kontúrváltozatokhoz használhatók széles simítóvágók nagy előtolásokhoz, valamint gazdaságos ívszerszámok hátsó vágásokhoz és átmenetekhez.
Akár 70 százalékkal rövidebb ciklusidők a gyakorlatban
A vevői haszon közvetlenül megmutatkozik a folyamat teljesítményében. A korábban alkalmazott négyes megoldás 120 másodperc alatt dolgozta fel a kontúrt. Az új 3+3-as változatú hatos szeleppel a ciklusidő 35 másodpercre csökkenthető. A teljes értékű hatos kivitel még 33 másodpercet is elért. Ezzel a feldolgozási idő a konfigurációtól függően körülbelül 70%-kal csökkenthető, változatlanul magas precizitással és folyamatbiztonsággal. Egy további előny a 3+3-as változat potenciálisan csökkentett vágószerszámköltsége, mivel a standard vágások célzottan ott alkalmazhatók, ahol nem szükséges széles simító geometria.
A teljesítménynövekedés szempontjából meghatározó a mozgó alkatrészek csökkentett tömege. Az állítószerszámok esetében nem a teljes súly a döntő, hanem elsősorban a mozgó csúszkák tömege. Minél könnyebbek, annál kisebbek a centrifugális erők, és annál magasabb fordulatszám érhető el anélkül, hogy túllépnénk a gép húzókarjának korlátozott működtetőerejét. Pontosan itt lép be az új fejlesztés. Ez lehetővé teszi a magasabb fordulatszámokat, és ezzel bővíti a folyamatablakot. Ugyanakkor megőrzi az állítószerszámok tipikus előnyét: a kontúrok rugalmasan, az NC-programon keresztül módosíthatók a munkadarab változásai esetén, anélkül, hogy magát a szerszámot konstrukciós szempontból meg kellene változtatni. Az alkalmazás szerszámának cseréjével az alap szerszám emellett rugalmasan, gyorsan és gazdaságosan tovább használható a munkadarab variánsaihoz vagy új alkalmazásokhoz.
A MAPAL innovatív hatosztályos szelepeinek első alkalmazása a statorkházak megmunkálásakor rendkívül sikeres volt, további szerszámok fejlesztése folyamatban van. A fejlesztés egyben azt is mutatja, hogy a MAPAL következetesen folytatja a kiigazító megmunkálást mint stratégiailag releváns technológiai területet. A felhasználók számára ez folytonosságot jelent egy igényes szakágazatban – és egy olyan partnert, aki ezt a rugalmas technológiát már évek óta kíséri és tovább fejleszti.
Kapcsolat: