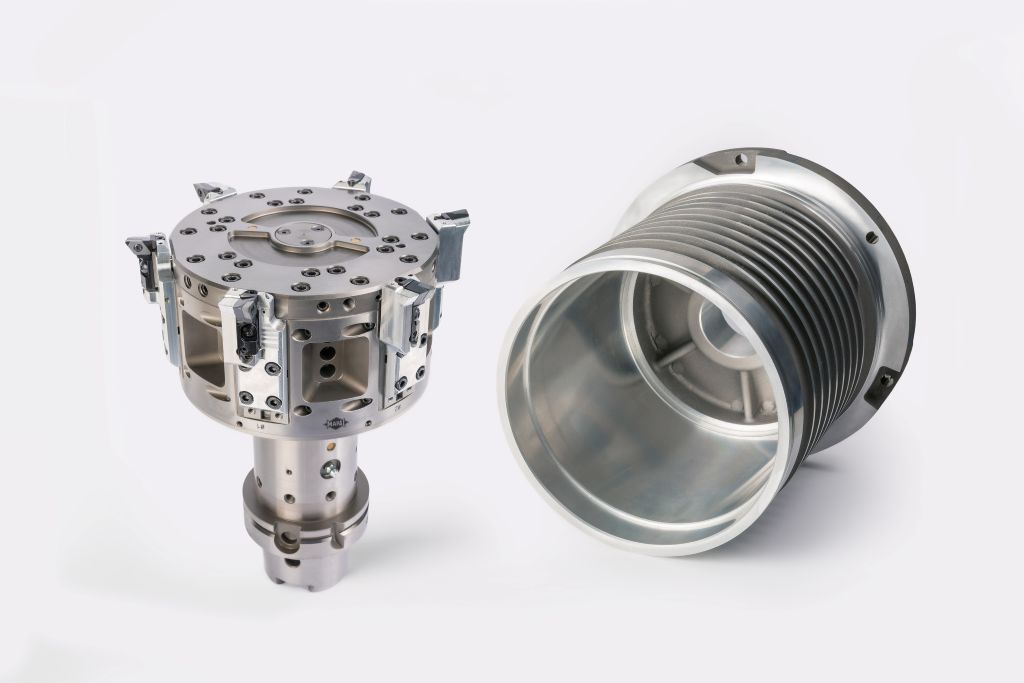
Ця нова розробка є помітним прогресом у високоспеціалізованій технологічній галузі: вона збільшує кількість одночасно керованих поршнів, що забезпечує значне підвищення продуктивності. Під час першого впровадження у клієнта час циклу зменшився на 70 відсотків у порівнянні з попереднім рішенням з чотирма поршнями.
Корпуси статора є для MAPAL фокусними компонентами, для обробки яких компанія пропонує широкий асортимент рішень для інструментів і процесів. Вихідною точкою поточної розробки була обробка отвору статора в тонкостінному алюмінієвому корпусі для електромобільності. Конкретне застосування поєднує складну геометрію деталі з високими вимогами до економічності – і вимагало відповідного потужного рішення для інструментів.
Керування як гнучкий принцип інструмента для складних контурів
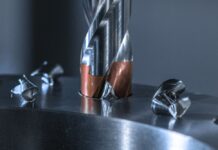
Інструменти для керування дозволяють обробку на обробних центрах з U-осі, особливо для кубічних деталей зі складними внутрішніми контурами, різними діаметрами, а також виїмками або підрізами. Обробка відбувається при нерухомій деталі та дозволяє об'єднати кілька етапів обробки в одній установці. У даному випадку це стосується внутрішньої обробки отвору статора для електродвигуна. Алюмінієва литва деталь є тонкостінною та геометрично складною: контур отвору має різні діаметри, радіуси переходу, виїмки та підрізи. Одночасно існують найвищі вимоги до коаксіальності, круговості та концентричності всіх характеристик обробки.
Перевірене рішення з чотирма поршнями
До цього часу MAPAL використовував для обробки планетарний токарний головка з чотирма поршнями та широкими фрезами. Чотири поршні, що діють одночасно, з кожним 20 мм ходом реалізували складну обробку за цикл часу 120 секунд на корпус статора. У зв'язку з зростанням обсягів виробництва в галузі електромобільності MAPAL було потрібно оптимізувати процес.
Нове концептуальне рішення дозволяє шість поршнів
Оснащення інструмента більшою кількістю різців є очевидним рішенням для підвищення продуктивності. Проте інноваційний стрибок полягає не в більшій кількості різців, а в реалізації цього в межах конструктивних обмежень інструмента для керування шляхом переробки системи управління поршнями. Адже існуюче рішення не пропонувало місця для додаткових різців. У той час як у попередніх чотирьох поршнях використовувалася класична система передачі сили через тягу, для нового рішення внутрішня частина інструмента була кардинально перероблена.
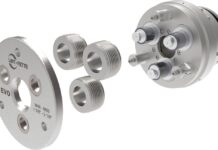
Завдяки перенесенню зубчастої передачі назовні в сам поршень, рухомі компоненти стали значно компактнішими і, головне, легшими, що, в свою чергу, зменшило виникаючі сили. Таким чином, при незмінному інтерфейсі інструмента та майже ідентичних зовнішніх розмірах кількість одночасно керованих поршнів була збільшена з чотирьох до шести. На це конструктивне рішення було подано патент, який вже визнано.
Два варіанти для різних вимог
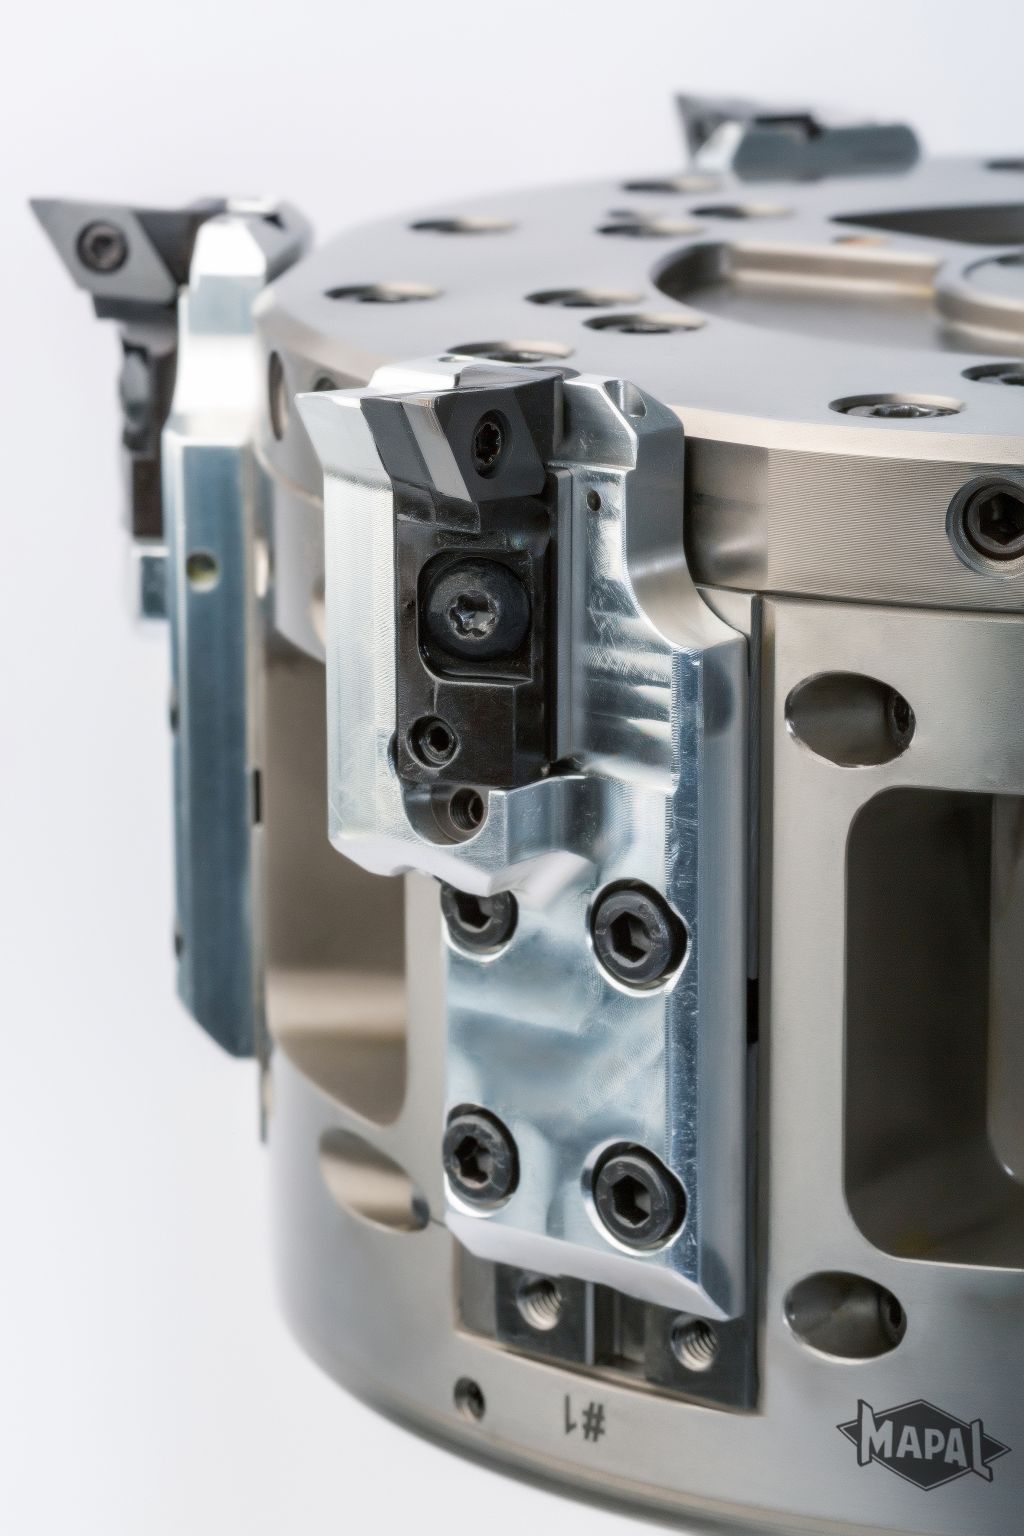
Щоб задовольнити різні вимоги в обробці, MAPAL на основі нового концепту реалізував два варіанти. У першому виконанні шість поршнів працюють одночасно назовні, що забезпечує повноцінний шестирізцевий інструмент. Хід при цьому становить 10 міліметрів, що відповідає діапазону діаметра 20 міліметрів. У другому варіанті система розроблена як концепція 3+3: активація тяги керує трьома поршнями, тоді як три протилежні поршні залишаються в нерухомому стані. Завдяки протилежному руху тут виникає хід ±5 міліметрів на поршень, що відповідає діапазону обробки 10 міліметрів у діаметрі. Розташування різців зменшує тягові сили та одночасно дозволяє комбіноване використання різних геометрій різців. Таким чином, для різних контурних областей можна використовувати як широкі фрези для високих подач, так і економічні радіусні різці для підрізів та переходів.
До 70% коротші цикли в практиці
Користь для клієнта проявляється безпосередньо в процесній продуктивності. Раніше використане чотирипоршневе рішення обробляло контур за 120 секунд. З варіантом 3+3 нового шестипоршневого інструмента час циклу було зменшено до 35 секунд. Повноцінне шестипоршневе виконання досягло навіть 33 секунд. Таким чином, час обробки в залежності від конфігурації скорочується приблизно на 70 відсотків при незмінно високій точності та процесній безпеці. Додаткова перевага полягає в потенційно знижених витратах на різальний матеріал варіанту 3+3, оскільки стандартні різці можуть бути цілеспрямовано використані там, де не потрібна геометрія широкого фрези.
Визначальним для цього підвищення продуктивності є зменшена маса рухомих частин. У інструментах для керування не є вирішальним загальна вага, а, перш за все, маса рухомих поршнів. Чим легшими вони є, тим меншими є відцентрові сили, і тим вищою може бути швидкість обертання, не перевищуючи обмежену силу активації машинної тяги. Саме тут нова розробка має значення. Вона дозволяє досягати вищих швидкостей обертання та розширює таким чином процесний вікно. Одночасно зберігається типова перевага інструментів для керування: контури можна гнучко налаштовувати через NC-програму при змінах у деталі, не змінюючи конструктивно сам інструмент. Завдяки заміні насадного інструмента основний інструмент, крім того, може бути гнучко, швидко та економічно використаний для варіантів деталей або нових застосувань.
Перше застосування інноваційного шестипоршневого інструмента MAPAL для обробки корпусів статора пройшло надзвичайно успішно, інші інструменти знаходяться в процесі реалізації. Розробка також показує, що MAPAL послідовно продовжує розвивати обробку керування як стратегічно важливу технологічну галузь. Для користувачів це означає безперервність у вимогливому спеціалізованому сегменті – і партнера, який супроводжує цю гнучку технологію вже багато років і продовжує її просувати.
Контакт: