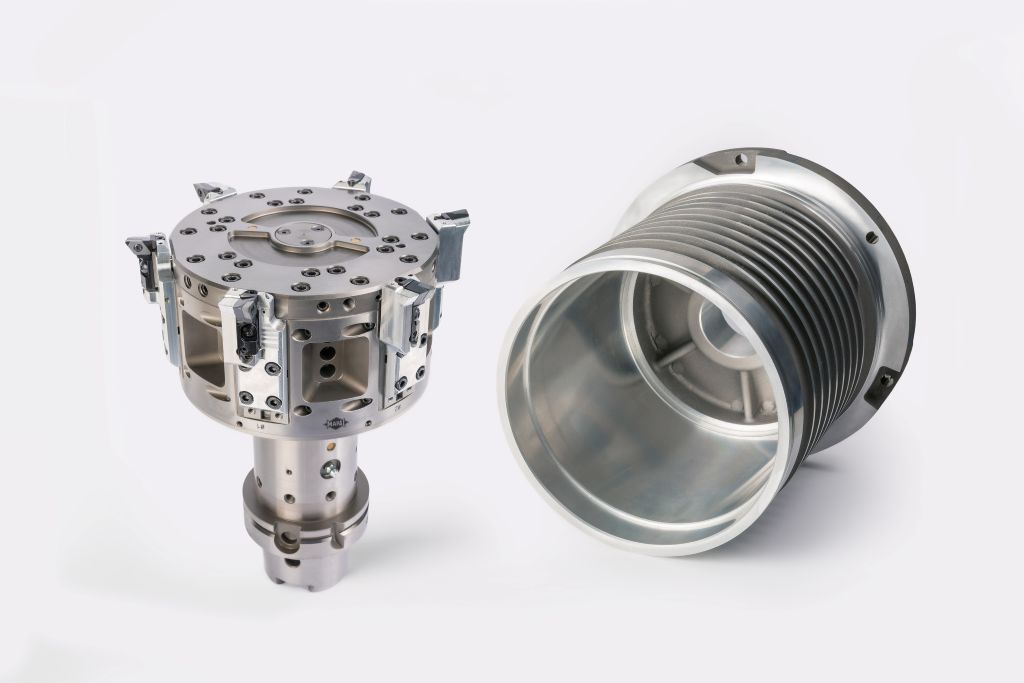
Noua dezvoltare reprezintă un progres remarcabil într-un domeniu tehnologic foarte specializat: crește numărul de pistoane care pot fi controlate simultan, oferind astfel un plus semnificativ de productivitate. La prima utilizare de către client, timpul de ciclu a scăzut cu 70% comparativ cu soluția anterioară cu patru pistoane.
Carcasele de stator sunt pentru MAPAL componente de foc, pentru prelucrarea cărora compania oferă un portofoliu extins de soluții de unelte și procese. Punctul de plecare al dezvoltării actuale a fost prelucrarea unei găuri de stator într-o carcasă din aluminiu cu pereți subțiri pentru mobilitatea electrică. Aplicarea concretă combină o geometrie complexă a piesei cu cerințe ridicate de eficiență - și a necesitat o soluție de unelte corespunzător performantă.
Controlul ca principiu de unelte flexibil pentru contururi complexe
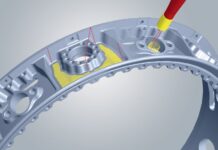
Uneltele de control permit prelucrări prin tăiere pe centre de prelucrare cu axa U, în special pentru piese cubice cu contururi interioare complexe, diametre diferite, precum și caneluri sau tăieturi în spate. Prelucrarea se desfășoară cu piesa staționară și permite combinarea mai multor etape de prelucrare într-o singură fixare. În acest caz, se referă la prelucrarea interioară a găurii de stator pentru un motor electric. Componenta din aluminiu turnat este subțire și geometric provocatoare: conturul găurii are diametre diferite, raze de tranziție, caneluri și tăieturi în spate. În același timp, există cerințe maxime pentru coaxialitate, rotunjime și concentricitate a tuturor caracteristicilor de prelucrare.
Soluție dovedită cu piston cu patru canale
Până acum, MAPAL a utilizat pentru prelucrare un cap de frezare controlat prin tija de tragere cu piston cu patru canale și tăieri de finisare largi. Patru pistoane care acționează în aceeași direcție, fiecare cu un curs de 20 mm, au realizat prelucrarea complexă într-un timp de ciclu de 120 de secunde pentru fiecare carcasă de stator. Având în vedere creșterea numărului de producție în domeniul mobilității electrice, MAPAL a fost provocat să optimizeze procesul.
Concept nou permite șase pistoane
Echiparea uneltei cu mai multe tăișuri este o soluție evidentă pentru a crește productivitatea. Saltul de inovație nu constă însă în numărul mai mare de tăișuri, ci în realizarea acestuia în limitele constructive ale unei unelte de control prin reproiectarea acționării pistoanelor. Deoarece conceptul existent nu oferea spațiu pentru tăișuri suplimentare. În timp ce la pistoanele anterioare cu patru canale a fost utilizat un sistem clasic de transmisie a forței prin tija de tragere, pentru noua soluție, interiorul uneltei a fost complet revizuit.
Prin mutarea dinților în exterior în pistonul însuși, componentele mobile au devenit semnificativ mai compacte și, mai ales, mai ușoare, astfel încât, în consecință, forțele generate au fost reduse. Aceasta a permis creșterea numărului de pistoane care pot fi controlate simultan de la patru la șase, menținând aceeași interfață a uneltei și dimensiuni exterioare aproape identice. Pentru această soluție constructivă a fost solicitat un brevet, care a fost deja recunoscut.
Două variante pentru cerințe diferite
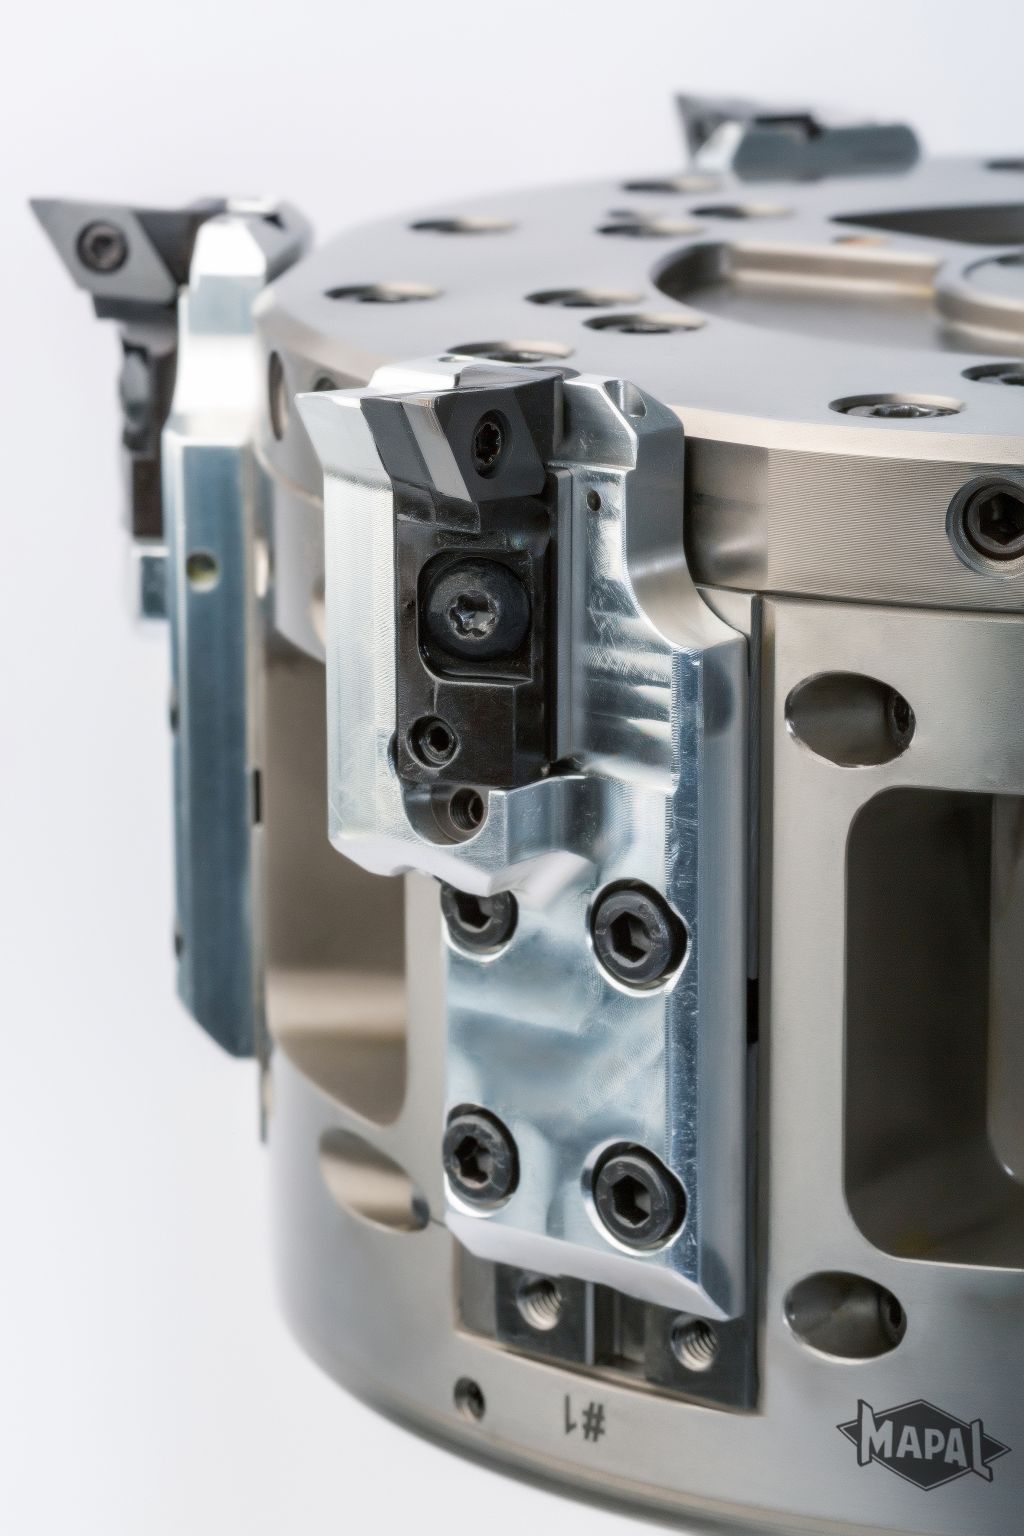
Pentru a răspunde cerințelor diferite în prelucrare, MAPAL a realizat două variante pe baza noului concept. În prima variantă, șase pistoane acționează simultan în exterior, astfel încât se formează o unealtă cu șase tăișuri complet funcțională. Cursul este de 10 milimetri, ceea ce corespunde unui domeniu de diametru de 20 de milimetri. În a doua variantă, sistemul este conceput ca un concept 3+3: Acționarea tijei de tragere controlează trei pistoane, în timp ce trei pistoane opuse rămân inactive. Datorită mișcării opuse, aici rezultă un curs de ±5 milimetri pe piston, ceea ce corespunde unui domeniu de prelucrare de 10 milimetri în diametru. Dispunerea tăișurilor reduce forțele de tragere și permite, de asemenea, utilizarea combinată a diferitelor geometrie de tăiere. Astfel, pentru diferite domenii de contur, pot fi utilizate atât tăieri de finisare largi pentru avansuri mari, cât și tăieri economice cu rază pentru tăieturi în spate și tranziții.
Până la 70% timp de ciclu mai scurt în practică
Beneficiul pentru client se reflectă imediat în performanța procesului. Soluția anterioară cu patru canale prelucra conturul în 120 de secunde. Cu varianta 3+3 a noului piston cu șase canale, timpul de ciclu a fost redus la 35 de secunde. Varianta complet funcțională cu șase canale a atins chiar 33 de secunde. Astfel, timpul de prelucrare este redus cu aproximativ 70% în funcție de configurație, menținând în același timp o precizie și siguranță a procesului ridicate. Un avantaj suplimentar constă în costurile potențial reduse ale materialului de tăiere pentru varianta 3+3, deoarece tăierile standard pot fi utilizate acolo unde nu este necesară geometria de finisare largă.
Decisiv pentru această creștere a performanței este masa redusă a pieselor mobile. La uneltele de control, nu greutatea totală este decisivă, ci mai ales masa pistoanelor mobile. Cu cât sunt mai ușoare, cu atât forțele centrifuge sunt mai mici și cu atât mai mare poate fi viteza de rotație fără a depăși forța limitată de acționare a tijei de tragere a mașinii. Exact aici se concentrează noua dezvoltare. Aceasta permite viteze de rotație mai mari și extinde astfel fereastra de proces. În același timp, rămâne păstrată caracteristica tipică a uneltelor de control: contururile pot fi adaptate flexibil prin programul NC în cazul modificărilor aduse piesei, fără a fi necesară modificarea constructivă a uneltei în sine. Prin schimbarea uneltei de atașare, unealta de bază poate fi utilizată în continuare flexibil, rapid și economic pentru variante de piese sau aplicații noi.
Prima utilizare a pistonului inovator cu șase canale de la MAPAL în prelucrarea carcaselor de stator a fost extrem de reușită, iar alte unelte sunt în curs de implementare. Dezvoltarea arată, de asemenea, că MAPAL urmărește în mod consecvent prelucrarea prin control ca un domeniu tehnologic strategic relevant. Pentru utilizatori, aceasta înseamnă continuitate într-un segment specializat provocator - și un partener care a însoțit și a promovat această tehnologie flexibilă de mulți ani.
Contact: