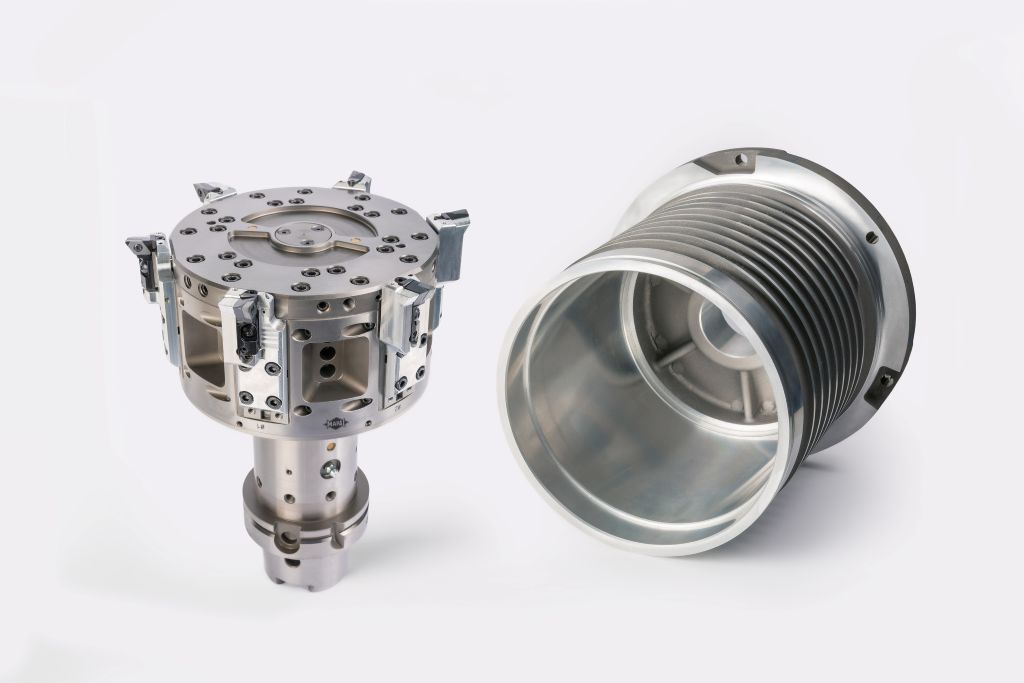
Le développement récent représente un progrès remarquable dans un domaine technologique hautement spécialisé : il augmente le nombre de poussoirs pouvant être contrôlés simultanément, offrant ainsi un gain de productivité significatif. Lors de la première utilisation par un client, le temps de cycle a diminué de 70 % par rapport à la solution précédente avec quatre poussoirs.
Les boîtiers de stator sont pour MAPAL des composants clés, pour lesquels l'entreprise propose un large éventail de solutions d'outils et de processus. Le point de départ du développement actuel était l'usinage d'un trou de stator dans un boîtier en aluminium à paroi mince pour la mobilité électrique. L'application concrète associe une géométrie de pièce exigeante à des exigences élevées en matière de rentabilité - et nécessitait une solution d'outil correspondante.
Contrôle de sortie comme principe d'outil flexible pour des contours complexes
Les outils de contrôle de sortie permettent des usinages tournants sur des centres d'usinage avec axe U, en particulier pour des pièces cubiques avec des contours intérieurs complexes, des diamètres variés ainsi que des encoches ou des contre-dépouilles. L'usinage se fait avec la pièce à usiner immobile et permet de regrouper plusieurs étapes d'usinage en un seul montage. Dans ce cas, il s'agit de l'usinage intérieur du trou de stator pour un moteur électrique. Le composant en aluminium coulé est à paroi mince et géométriquement exigeant : le contour du trou présente des diamètres variés, des rayons de transition, des encoches et des contre-dépouilles. En même temps, des exigences maximales en matière de coaxialité, de circularité et de concentricité de toutes les caractéristiques d'usinage sont présentes.
Solution éprouvée avec poussoir quadruple
Jusqu'à présent, MAPAL utilisait pour l'usinage un tête de tournage à commande par tige de traction avec poussoir quadruple et outils de finition larges. Quatre poussoirs agissant simultanément avec un déplacement de 20 mm chacun réalisaient l'usinage complexe en un temps de cycle de 120 secondes par boîtier de stator. Face à l'augmentation des volumes de production dans le domaine de la mobilité électrique, MAPAL a été contraint d'optimiser le processus.
Nouveau concept permettant six poussoirs
Équiper l'outil de plus de tranchants est une solution évidente pour augmenter la productivité. Le saut d'innovation ne réside cependant pas dans le nombre de tranchants plus élevé, mais dans la réalisation de cela dans les limites constructives d'un outil de contrôle de sortie par la redéfinition de la commande des poussoirs. En effet, le concept existant ne laissait pas de place pour d'autres tranchants. Alors que les poussoirs quadruples précédents utilisaient un système classique de transmission de force par la tige de traction, la nouvelle solution a fondamentalement révisé l'intérieur de l'outil.
En déplaçant l'engrenage vers l'extérieur dans le poussoir lui-même, les composants mobiles sont devenus nettement plus compacts et surtout plus légers, ce qui a également réduit les forces générées. Cela a permis d'augmenter le nombre de poussoirs pouvant être contrôlés simultanément de quatre à six, tout en maintenant l'interface de l'outil et des dimensions extérieures presque identiques. Un brevet a été déposé pour cette solution constructive, qui a depuis été reconnu.
Deux variantes pour des exigences différentes
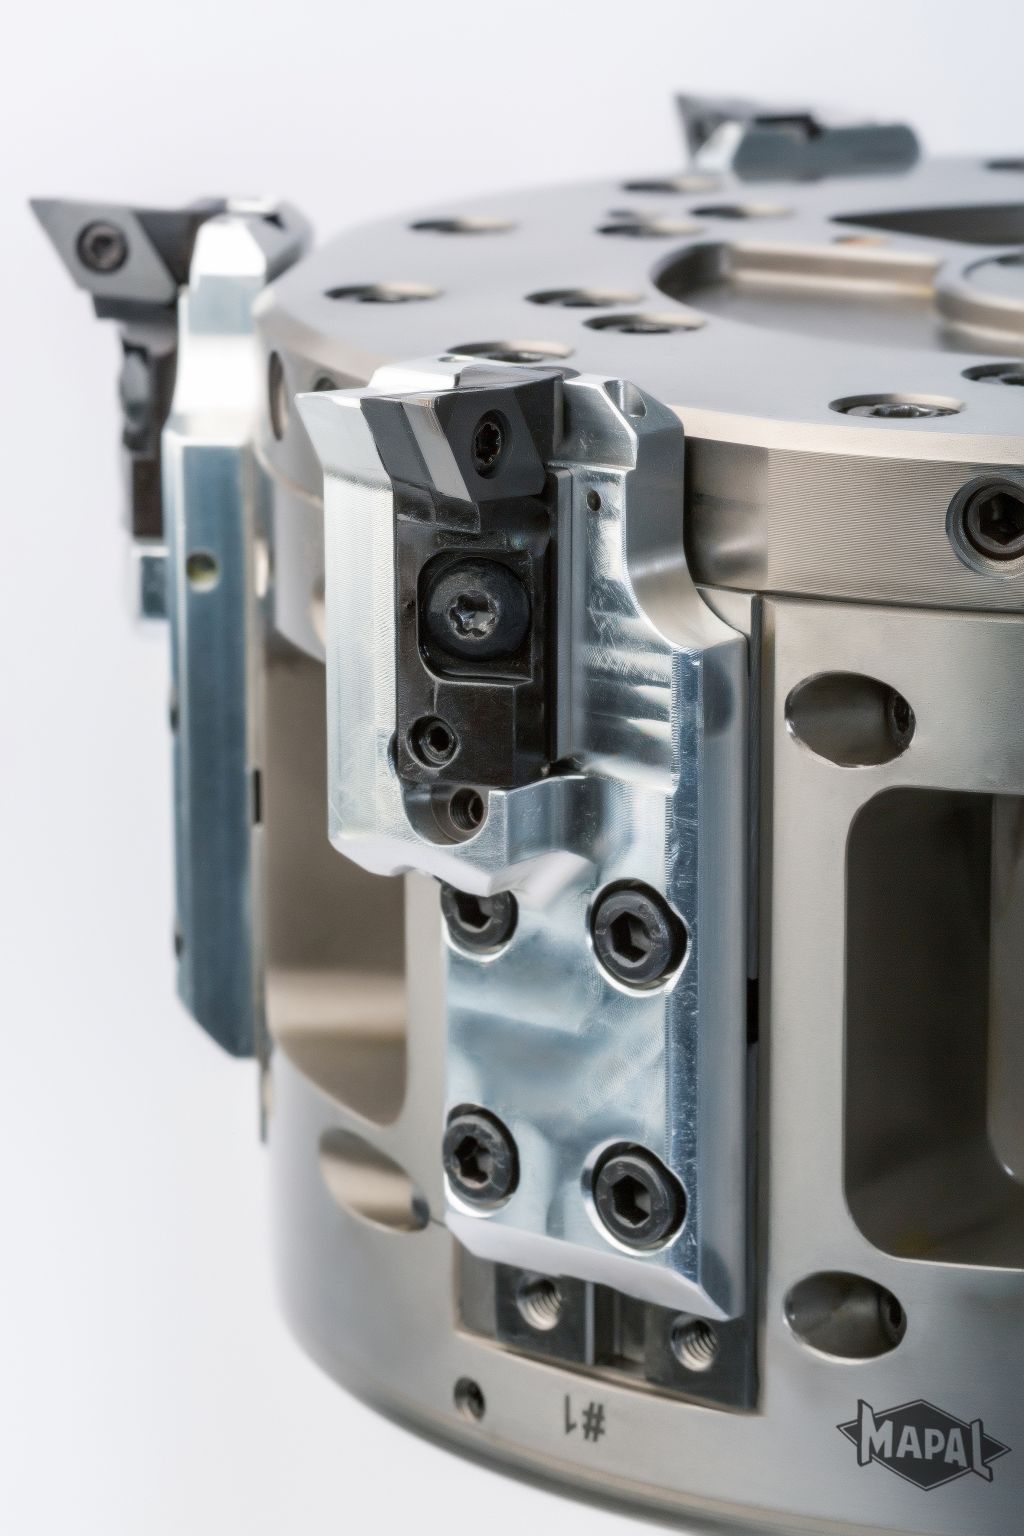
Pour répondre à des exigences variées en matière d'usinage, MAPAL a réalisé deux variantes sur la base du nouveau concept. Dans la première version, six poussoirs travaillent simultanément vers l'extérieur, créant ainsi un outil à six tranchants complet. Le déplacement est de 10 millimètres, correspondant à une plage de diamètre de 20 millimètres. Dans la deuxième variante, le système est conçu selon un concept 3+3 : l'activation de la tige de traction contrôle trois poussoirs, tandis que trois poussoirs opposés restent inactifs. En raison du mouvement opposé, cela donne un déplacement de ±5 millimètres par poussoir, correspondant à une plage d'usinage de 10 millimètres de diamètre. La disposition des tranchants réduit les forces de traction et permet en même temps l'utilisation combinée de différentes géométries de tranchants. Ainsi, pour différentes zones de contour, il est possible d'utiliser à la fois des outils de finition larges pour des avances élevées et des outils de rayon économiques pour des contre-dépouilles et des transitions.
Jusqu'à 70 % de temps de cycle réduit en pratique
Le bénéfice client se manifeste immédiatement dans la performance du processus. La solution quadruple utilisée jusqu'à présent usinait le contour en 120 secondes. Avec la variante 3+3 du nouveau poussoir à six, le temps de cycle a pu être réduit à 35 secondes. La version complète à six poussoirs a même atteint 33 secondes. Cela réduit le temps d'usinage d'environ 70 % selon la configuration, tout en maintenant une précision et une sécurité de processus élevées. Un avantage supplémentaire réside dans les coûts potentiellement réduits des outils de coupe de la variante 3+3, car des outils standards peuvent être utilisés là où aucune géométrie de finition large n'est nécessaire.
La réduction de la masse des pièces mobiles est déterminante pour cette augmentation de performance. Dans les outils de contrôle de sortie, ce n'est pas le poids total qui est décisif, mais surtout la masse des poussoirs mobiles. Plus ils sont légers, moins les forces centrifuges sont importantes et plus la vitesse de rotation peut être élevée sans dépasser la force d'activation limitée de la tige de traction de la machine. C'est précisément ici que la nouvelle développement intervient. Elle permet des vitesses de rotation plus élevées et élargit ainsi la fenêtre de processus. En même temps, la force typique des outils de contrôle de sortie est préservée : les contours peuvent être adaptés de manière flexible via le programme NC en cas de modifications de la pièce, sans avoir à modifier constructivement l'outil lui-même. De plus, grâce à l'échange de l'outil de tête, l'outil de base peut être utilisé de manière flexible, rapide et économique pour des variantes de pièces ou de nouvelles applications.
La première application du nouveau poussoir à six de MAPAL pour l'usinage des boîtiers de stator a été extrêmement réussie, d'autres outils sont en cours de mise en œuvre. Le développement montre également que MAPAL poursuit de manière cohérente l'usinage de contrôle de sortie en tant que domaine technologique stratégiquement pertinent. Pour les utilisateurs, cela signifie continuité dans un segment spécialisé exigeant - et un partenaire qui accompagne et promeut cette technologie flexible depuis de nombreuses années.
Contact :