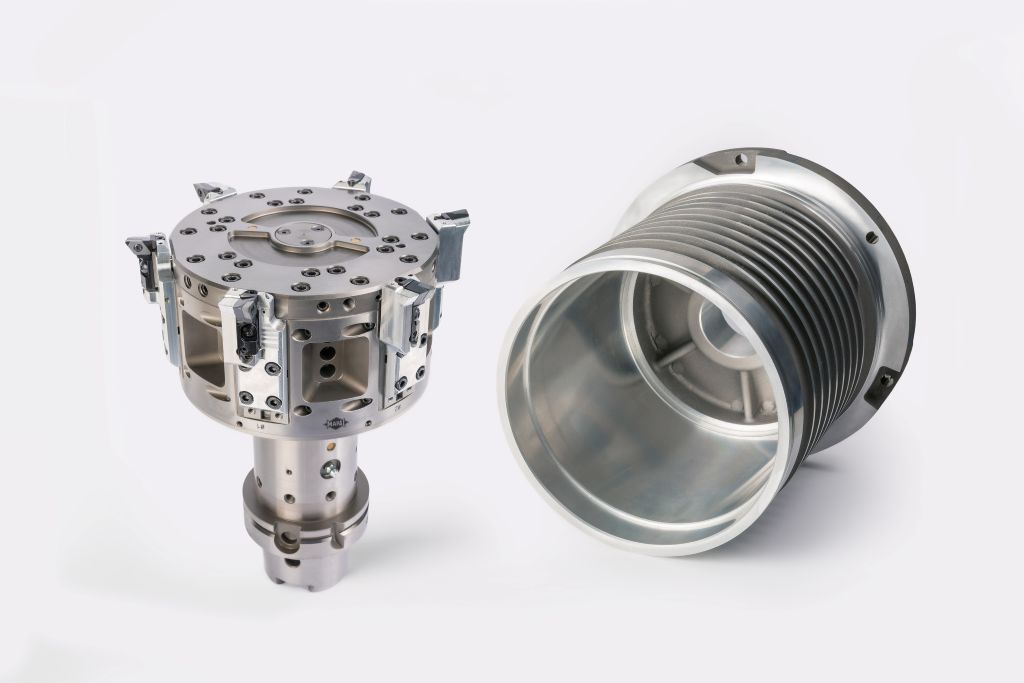
Die Neuentwicklung steht für einen bemerkenswerten Fortschritt in einem hochspezialisierten Technologiefeld: Sie erhöht die Zahl der simultan ansteuerbaren Schieber und erschließt damit ein deutliches Plus an Produktivität. Beim ersten Kundeneinsatz sank die Zykluszeit gegenüber der bisherigen Lösung mit vier Schiebern um 70 Prozent.
Statorgehäuse zählen für MAPAL zu den Fokuskomponenten, für deren Bearbeitung das Unternehmen ein umfangreiches Portfolio an Werkzeug- und Prozesslösungen bereitstellt. Ausgangspunkt der aktuellen Entwicklung war die Bearbeitung einer Statorbohrung in einem dünnwandigen Aluminiumgehäuse für die E-Mobilität. Die konkrete Anwendung verbindet eine anspruchsvolle Bauteilgeometrie mit hohen Anforderungen an die Wirtschaftlichkeit – und verlangte eine entsprechend leistungsfähige Werkzeuglösung.
Aussteuern als flexibles Werkzeugprinzip für komplexe Konturen
Aussteuerwerkzeuge ermöglichen Drehbearbeitungen auf Bearbeitungszentren mit U-Achse, insbesondere bei kubischen Bauteilen mit komplexen Innenkonturen, unterschiedlichen Durchmessern sowie Einstichen oder Hinterschnitten. Die Bearbeitung erfolgt bei stehendem Werkstück und erlaubt es, mehrere Bearbeitungsschritte in einer Aufspannung zusammenzufassen. Im vorliegenden Fall betrifft dies die Innenbearbeitung der Statorbohrung für einen Elektromotor. Das Aluminium-Gussbauteil ist dünnwandig und geometrisch anspruchsvoll: Die Bohrungskontur weist unterschiedliche Durchmesser, Übergangsradien, Einstiche und Hinterschnitte auf. Gleichzeitig bestehen höchste Anforderungen an Koaxialität, Rundheit und Konzentrizität aller Bearbeitungsmerkmale.
Bewährte Lösung mit Vierfachschieber
Bisher setzte MAPAL für die Bearbeitung einen zugstangengesteuerten Plandrehkopf mit Vierfachschieber und Breitschlichtschneiden ein. Vier gleichsinnig aussteuernde Schieber mit jeweils 20 mm Hub realisierten die komplexe Bearbeitung in einer Zykluszeit von 120 Sekunden pro Statorgehäuse. Angesichts steigender Produktionszahlen im Bereich der E-Mobilität war MAPAL gefordert, den Prozess zu optimieren.
Neues Konzept ermöglicht sechs Schieber
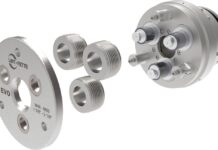
Das Werkzeug mit mehr Schneiden auszustatten, ist eine naheliegende Lösung, um die Produktivität zu erhöhen. Der Innovationssprung liegt jedoch nicht in der höheren Schneidenzahl, sondern darin, dies innerhalb der konstruktiven Grenzen eines Aussteuerwerkzeugs durch die Neugestaltung der Schieberansteuerung zu realisieren. Denn das bestehende Konzept bot keinen Bauraum für weitere Schneiden. Während bei bisherigen Vierfachschiebern ein klassisches System zur Kraftübertragung über die Zugstange zum Einsatz kam, wurde für die neue Lösung das Innenleben des Werkzeugs grundlegend überarbeitet.
Durch die Verlagerung der Verzahnung nach außen in den Schieber selbst wurden die bewegten Komponenten deutlich kompakter und vor allem leichter, sodass in der Konsequenz auch die auftretenden Kräfte reduziert wurden. Dadurch ließ sich bei gleichbleibender Werkzeugschnittstelle und nahezu identischen Außendimensionen die Zahl der simultan ansteuerbaren Schieber von vier auf sechs erhöhen. Auf diese konstruktive Lösung wurde ein Patent angemeldet, das inzwischen anerkannt ist.
Zwei Varianten für unterschiedliche Anforderungen
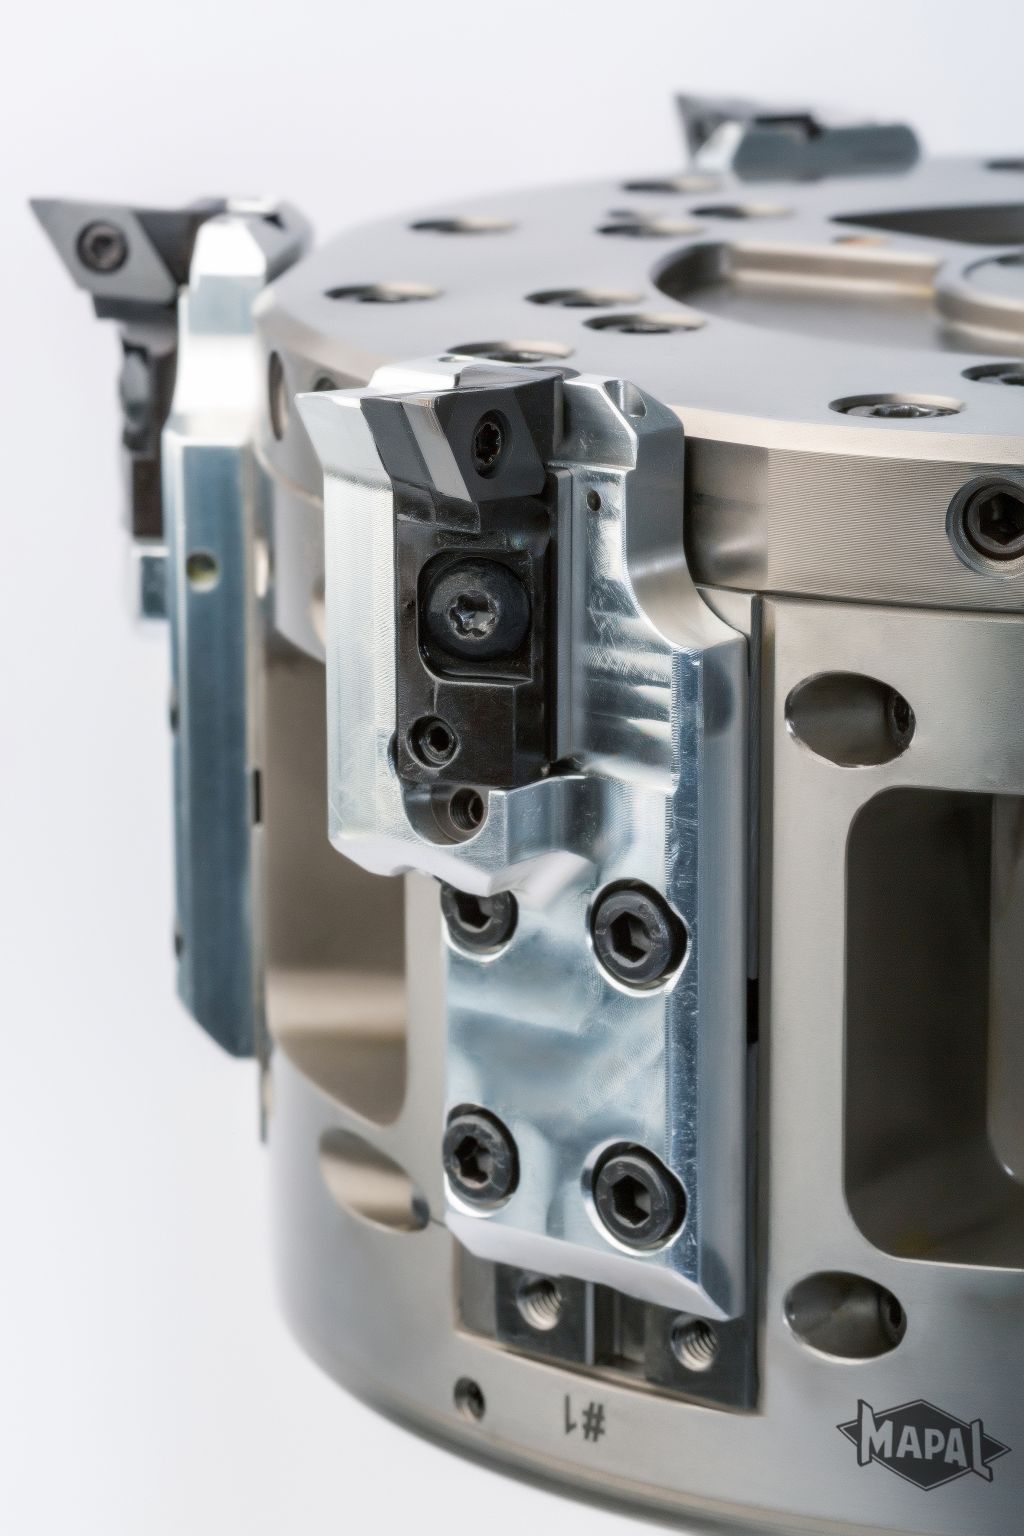
Um unterschiedlichen Anforderungen in der Bearbeitung gerecht zu werden, hat MAPAL auf Basis des neuen Konzepts zwei Varianten realisiert. In der ersten Ausführung arbeiten sechs Schieber simultan nach außen, sodass ein vollwertiges sechsschneidiges Werkzeug entsteht. Der Hub beträgt dabei 10 Millimeter, was einem Durchmesserbereich von 20 Millimetern entspricht. In der zweiten Variante ist das System als 3+3-Konzept ausgelegt: Die Betätigung der Zugstange steuert drei Schieber aus, während drei Gegenschieber eingesteuert bleiben. Aufgrund der gegenläufigen Bewegung ergibt sich hier ein Hub von ±5 Millimetern je Schieber, was einem Bearbeitungsbereich von 10 Millimetern im Durchmesser entspricht. Die Schneidenanordnung reduziert die Zugkräfte und ermöglicht zugleich den kombinierten Einsatz unterschiedlicher Schneidengeometrien. So lassen sich für verschiedene Konturbereiche sowohl Breitschlichtschneiden für hohe Vorschübe als auch wirtschaftliche Radiusschneiden für Hinterschnitte und Übergänge nutzen.
Bis zu 70 Prozent kürzere Zykluszeiten in der Praxis
Der Kundennutzen zeigt sich unmittelbar in der Prozessperformance. Die bisher eingesetzte Vierfachlösung bearbeitete die Kontur in 120 Sekunden. Mit der 3+3-Variante des neuen Sechsfachschiebers konnte die Zykluszeit auf 35 Sekunden reduziert werden. Die vollwertige Sechsfachausführung erreichte sogar 33 Sekunden. Damit wird die Bearbeitungszeit je nach Konfiguration um rund 70 Prozent verkürzt, bei unverändert hoher Präzision und Prozesssicherheit. Ein zusätzlicher Vorteil liegt in den potenziell reduzierten Schneidstoffkosten der 3+3-Variante, weil sich Standardschneiden gezielt dort einsetzen lassen, wo keine Breitschlichtgeometrie erforderlich ist.
Maßgeblich für diese Leistungssteigerung ist die reduzierte Masse der bewegten Teile. Bei Aussteuerwerkzeugen ist nicht das Gesamtgewicht entscheidend, sondern vor allem die Masse der bewegten Schieber. Je leichter sie ausgeführt sind, desto geringer fallen die Fliehkräfte aus und desto höher kann die Drehzahl sein, ohne die begrenzte Betätigungskraft der Maschinenzugstange zu überschreiten. Genau hier setzt die Neuentwicklung an. Sie ermöglicht höhere Drehzahlen und erweitert damit das Prozessfenster. Zugleich bleibt die typische Stärke von Aussteuerwerkzeugen erhalten: Konturen lassen sich bei Änderungen am Bauteil flexibel über das NC-Programm anpassen, ohne das Werkzeug selbst konstruktiv ändern zu müssen. Durch den Austausch des Aufsatzwerkzeugs kann das Grundwerkzeug darüber hinaus flexibel, schnell und wirtschaftlich für Bauteilvarianten beziehungsweise neue Anwendungen weiter genutzt werden.
Die erste Anwendung des innovativen Sechsfachschiebers von MAPAL bei der Bearbeitung von Statorgehäusen verlief überaus erfolgreich, weitere Werkzeuge sind in der Umsetzung. Die Entwicklung zeigt zugleich, dass MAPAL die Aussteuerbearbeitung als strategisch relevantes Technologiefeld konsequent weiterverfolgt. Für Anwender bedeutet das Kontinuität in einem anspruchsvollen Spezialsegment – und einen Partner, der diese flexible Technologie seit vielen Jahren begleitet und weiter vorantreibt.
Kontakt: