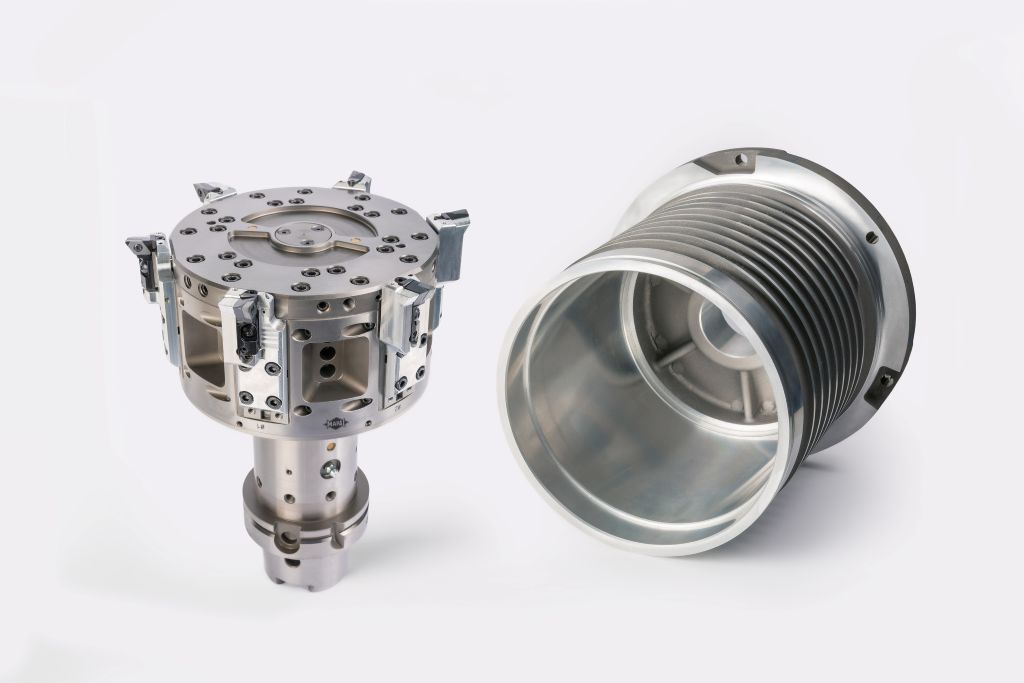
Nova razvojna rešitev predstavlja opazen napredek na visoko specializiranem tehnološkem področju: povečuje število hkrati krmiljenih pomikov in s tem prinaša znatno povečanje produktivnosti. Pri prvem testiranju pri stranki se je cikel zmanjšal za 70 % v primerjavi s prejšnjo rešitvijo s štirimi pomiki.
Statorska ohišja so za MAPAL osrednje komponente, za katere obdelavo podjetje ponuja obsežno portfelj orodij in procesnih rešitev. Izhodišče trenutnega razvoja je bila obdelava statorske luknje v tankostenskem aluminijastem ohišju za e-mobilnost. Konkretna aplikacija povezuje zahtevno geometrijo dela z visokimi zahtevami po ekonomičnosti – in zahtevala je ustrezno zmogljivo orodno rešitev.
Nadzor kot fleksibilna orodna načela za kompleksne konture
Orodja za nadzor omogočajo obdelavo na obdelovalnih centrih z U-osjo, zlasti pri kubičnih delih s kompleksnimi notranjimi konturami, različnimi premeri ter vrezanimi ali zadnjimi rezi. Obdelava poteka pri mirnem delu in omogoča združevanje več obdelovalnih korakov v enem nastavitvenem procesu. V tem primeru gre za notranjo obdelavo statorske luknje za elektromotor. Aluminijasti litinski del je tankostenski in geometrijsko zahteven: kontura luknje ima različne premeri, prehodne radije, vrezane in zadnje reze. Hkrati so postavljene najvišje zahteve po koaksialnosti, okroglosti in koncentrčnosti vseh obdelovalnih značilnosti.
Preverjena rešitev s štirimi pomiki
Doslej je MAPAL za obdelavo uporabljal plandreh glavo, ki jo upravlja z vlečno palico s štirimi pomiki in širokimi obdelovalnimi rezili. Štirje enako usmerjeni pomiki z 20 mm hoda so realizirali kompleksno obdelavo v ciklu 120 sekund na statorsko ohišje. Glede na naraščajoče proizvodne številke na področju e-mobilnosti je bilo MAPAL pozvano, da optimizira proces.
Nova zasnova omogoča šest pomikov
Orodje z več rezili je očitna rešitev za povečanje produktivnosti. Inovativni skok pa ni v višjem številu rezil, temveč v tem, da to realiziramo znotraj konstrukcijskih meja orodja za nadzor s preoblikovanjem krmiljenja pomikov. Kajti obstoječa zasnova ni nudila prostora za dodatna rezila. Medtem ko so pri prejšnjih štirih pomikih uporabljali klasičen sistem prenosa moči preko vlečne palice, je bila za novo rešitev temeljito predelana notranjost orodja.
Z premikom zobatega mehanizma navzven v sam pomik so postale premične komponente bistveno bolj kompaktne in predvsem lažje, kar je posledično zmanjšalo tudi nastale sile. Tako je bilo pri nespremenjeni orodni povezavi in skoraj identičnih zunanjih dimenzijah število hkrati krmiljenih pomikov povečano s štirih na šest. Na to konstrukcijsko rešitev je bilo prijavljeno patent, ki je zdaj priznan.
Dve različici za različne zahteve
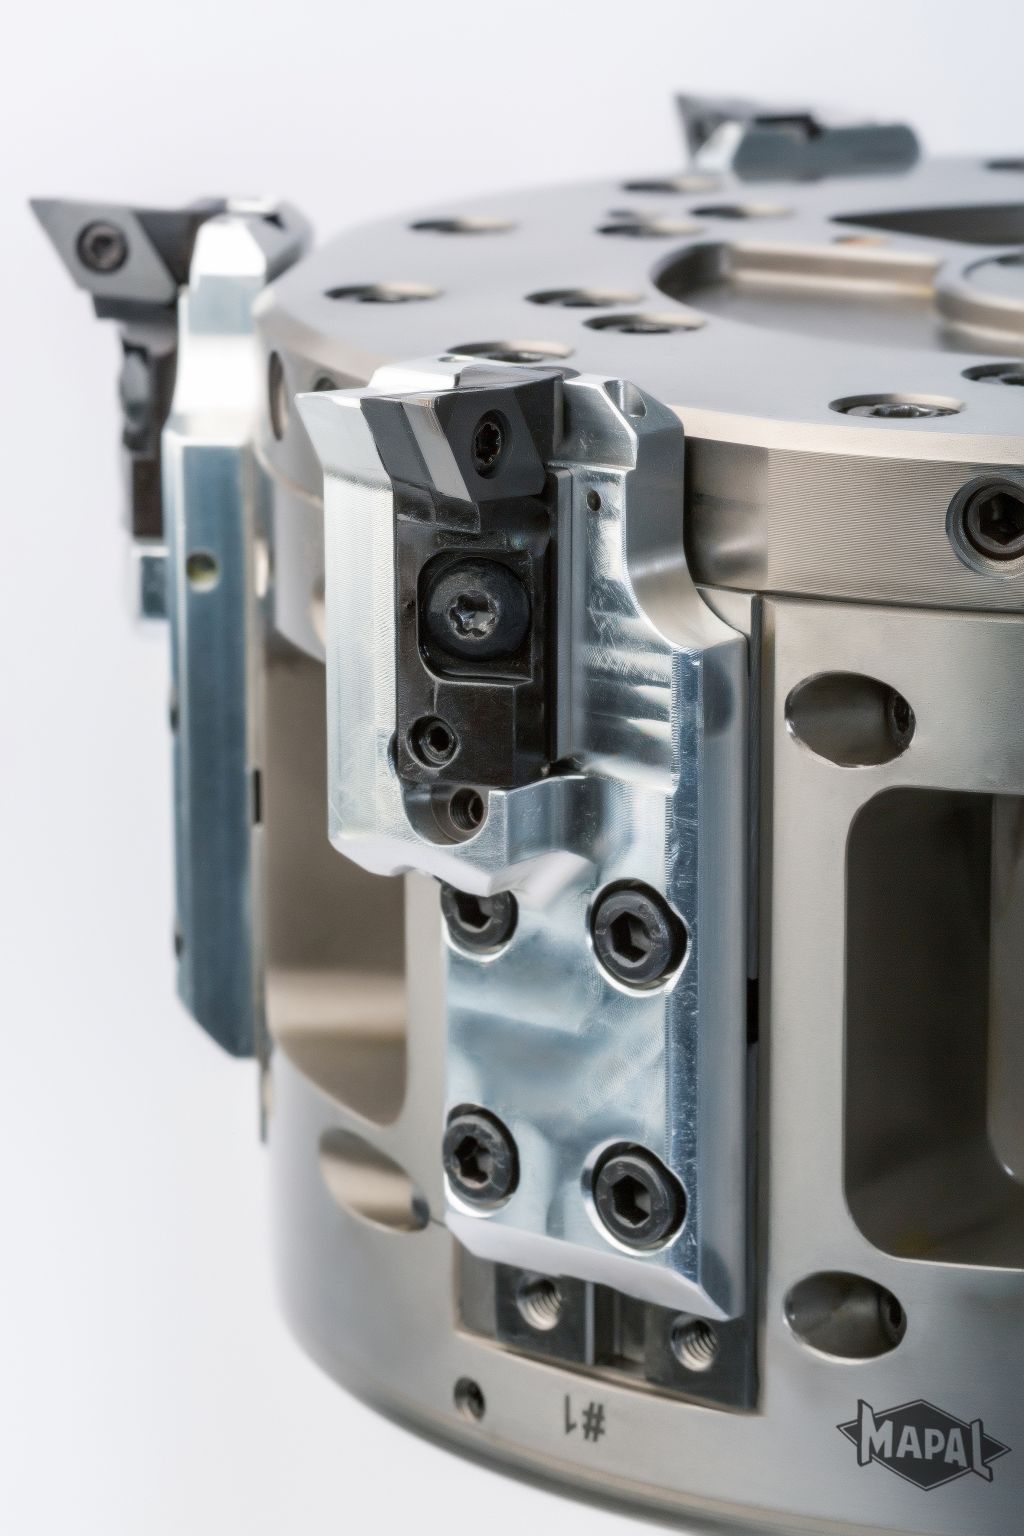
Da bi ustrezali različnim zahtevam pri obdelavi, je MAPAL na podlagi novega koncepta realiziral dve različici. V prvi izvedbi deluje šest pomikov hkrati navzven, tako da nastane polnopravno šestrezno orodje. Hoda znaša 10 milimetrov, kar ustreza premeru 20 milimetrov. V drugi različici je sistem zasnovan kot 3+3 koncept: Aktivacija vlečne palice krmili tri pomike, medtem ko trije nasprotni pomiki ostanejo neaktivirani. Zaradi nasprotnega gibanja se tukaj doseže hod ±5 milimetrov na pomik, kar ustreza obdelovalnem območju 10 milimetrov v premeru. Razporeditev rezil zmanjšuje vlečne sile in hkrati omogoča kombinirano uporabo različnih geometrij rezil. Tako je mogoče za različna področja kontur uporabiti tako široka obdelovalna rezila za visoke pomike kot tudi ekonomična radijska rezila za zadnje reze in prehode.
Do 70 % krajši cikli v praksi
Koristi za stranke se takoj pokažejo v procesni učinkovitosti. Prejšnja štiripomična rešitev je obdelovala konturo v 120 sekundah. S 3+3 različico novega šestpomika je bilo mogoče cikel zmanjšati na 35 sekund. Polnopravna šestpomična izvedba je celo dosegla 33 sekund. Tako se čas obdelave glede na konfiguracijo skrajša za približno 70 %, pri nespremenjeni visoki natančnosti in procesni varnosti. Dodatna prednost je potencialno zmanjšanje stroškov rezalnega materiala pri 3+3 različici, saj se standardna rezila lahko usmerijo tja, kjer ni potrebna široka obdelovalna geometrija.
Ključna za to povečanje zmogljivosti je zmanjšana masa premičnih delov. Pri orodjih za nadzor ni odločilna skupna teža, temveč predvsem masa premičnih pomikov. Čim lažje so izvedeni, tem manjše so centrifugalne sile in tem višja je lahko hitrost vrtenja, ne da bi presegli omejeno moč aktivacije stroja. Prav tu se osredotoča nova razvojna rešitev. Omogoča višje hitrosti vrtenja in s tem širi procesno okno. Hkrati ostaja tipična prednost orodij za nadzor ohranjena: konture se lahko prilagajajo fleksibilno preko NC programa ob spremembah na delu, ne da bi bilo treba orodje samo konstrukcijsko spreminjati. Z zamenjavo dodatnega orodja lahko osnovno orodje še naprej fleksibilno, hitro in ekonomično uporabljamo za različice delov oziroma nove aplikacije.
Prva uporaba inovativnega šestpomika MAPAL pri obdelavi statorskih ohišij je bila izjemno uspešna, dodatna orodja so v izvedbi. Razvoj hkrati kaže, da MAPAL dosledno nadaljuje z obdelavo nadzora kot strateško pomembnim tehnološkim področjem. Za uporabnike to pomeni kontinuiteto v zahtevnem specializiranem segmentu – in partnerja, ki to fleksibilno tehnologijo spremlja in jo še naprej razvija že vrsto let.
Kontakt: