Reiben gehört zu den anspruchsvollsten Verfahren der Zerspanung. Wer enge Toleranzen und feine Oberflächen sicher erreichen will, kommt an dieser Art der Feinbearbeitung nicht vorbei. Ganz trivial ist der Prozess aber nicht: Das Zusammenspiel aus Vorbearbeitung, Werkzeug und Prozessführung entscheidet über Erfolg und Ausschuss.
Reiben vollendet, was Bohren begonnen hat. Wer Maßgenauigkeit, Oberflächenqualität und Formtreue benötigt, setzt auf diese Art der Feinbearbeitung. Die Reibahle entfernt nur wenig Material, glättet die Bohrungswand und bringt sie auf Toleranz.
„Grundlage für einen effizienten und wirtschaftlichen Prozess ist eine saubere Vorbohrung“, sagt Dennis Sommer, Produktspezialist Reiben bei ISCAR. „Sie sollte eine bestmögliche Geradheit aufweisen, maßhaltig und möglichst frei von Riefen sein.“
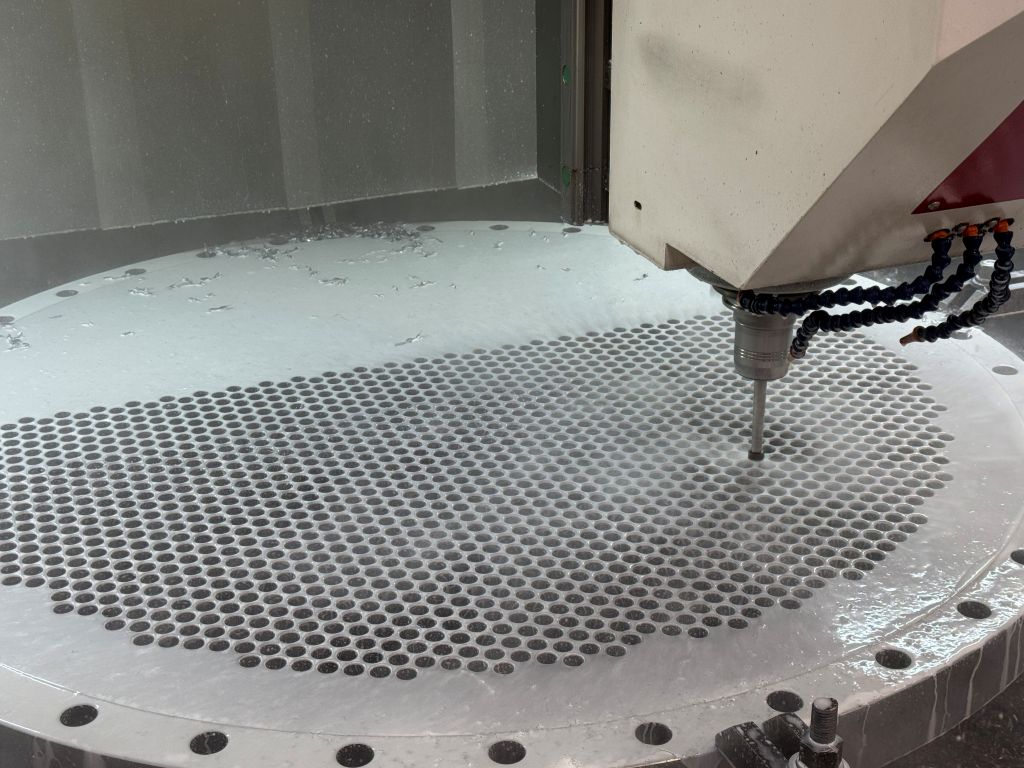
Jede Abweichung pflanzt sich fort und verschlechtert das Ergebnis. Die Reibahle führt sich an der Bohrungswand. Deshalb bestimmt deren Qualität über Erfolg oder Misserfolg.
Werkzeug und Bohrung erfordern eine exakte Ausrichtung, ebenso Rundlauf und Maschinensteifigkeit. Schon geringe Vibrationen hinterlassen Spuren auf der Oberfläche. Eine Schlüsselrolle kommt dem Kühlschmierstoff zu: Er verringert die Reibung, führt Wärme ab und verlängert die Standzeit. Entscheidend ist, dass er die Schneiden direkt erreicht.
Das Verfahren und seine Grenzen
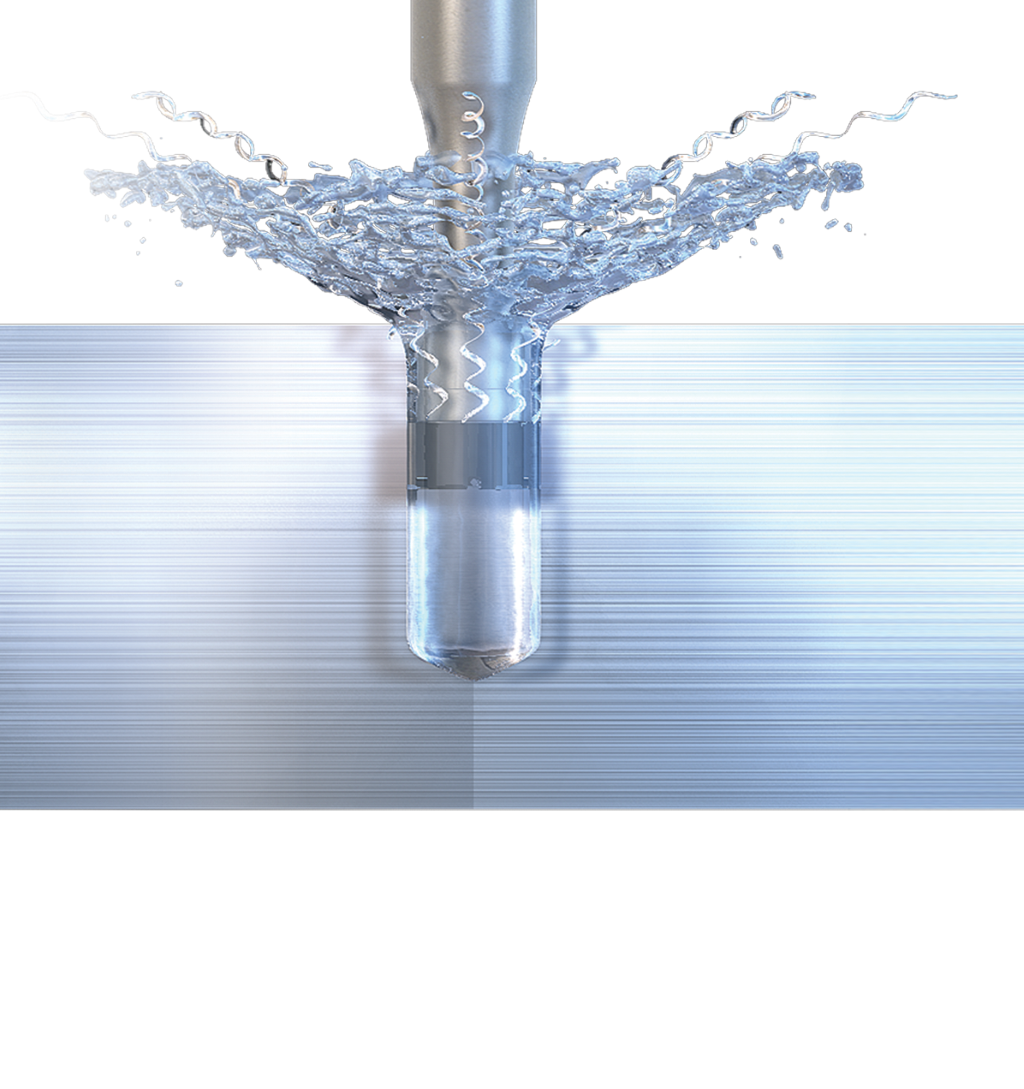
Reiben bedeutet Präzisionsarbeit, das Ziel heißt Genauigkeit bei kurzer Prozesszeit. Typische Anwendungsfelder finden sich im Maschinenbau, im Nutzfahrzeugbau und in der Luftfahrt, beispielsweise Passungen, Lagersitze oder Führungen – eben überall dort, wo enge Toleranzen gefordert sind.
Alternativen wie Feinbohren, Hartdrehen oder Honen decken nur Teilbereiche ab. Feinbohren erzielt gute Maßhaltigkeit, erreicht aber nicht immer die geforderte Oberflächengüte.
Honen steigert Formgenauigkeit und erzeugt den bekannten Kreuzschliff, etwa in Zylinderbohrungen. Es ist jedoch deutlich langsamer und oft erst bei gehärteten Materialien wirtschaftlich.
Unterschiedliche Werkstoffe bieten unterschiedliche Schnittbedingungen
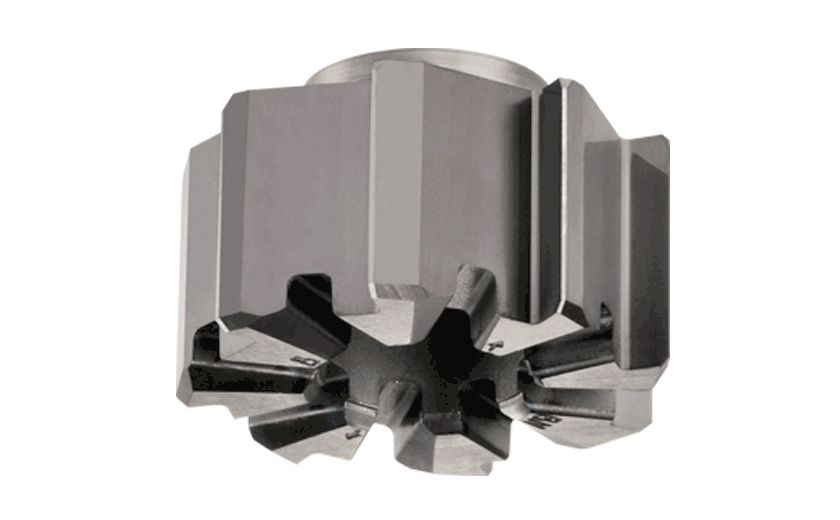
Nicht jeder Werkstoff reagiert gleich. Baustähle bilden lange Späne und verlangen hohe Vorschübe oder spanbrechende Geometrien. Aluminium dagegen fordert sehr scharfe Schneiden, um Aufbauschneiden zu vermeiden. Bei Titan sind robuste Schneidkanten und präzise abgestimmte Schnittwerte entscheidend. Besonders heikel sind ferritische Edelstähle: Ihre Zähigkeit führt dazu, dass die Schneiden eher gleiten als schneiden. Das erhöht die Temperatur und beschleunigt den Verschleiß.
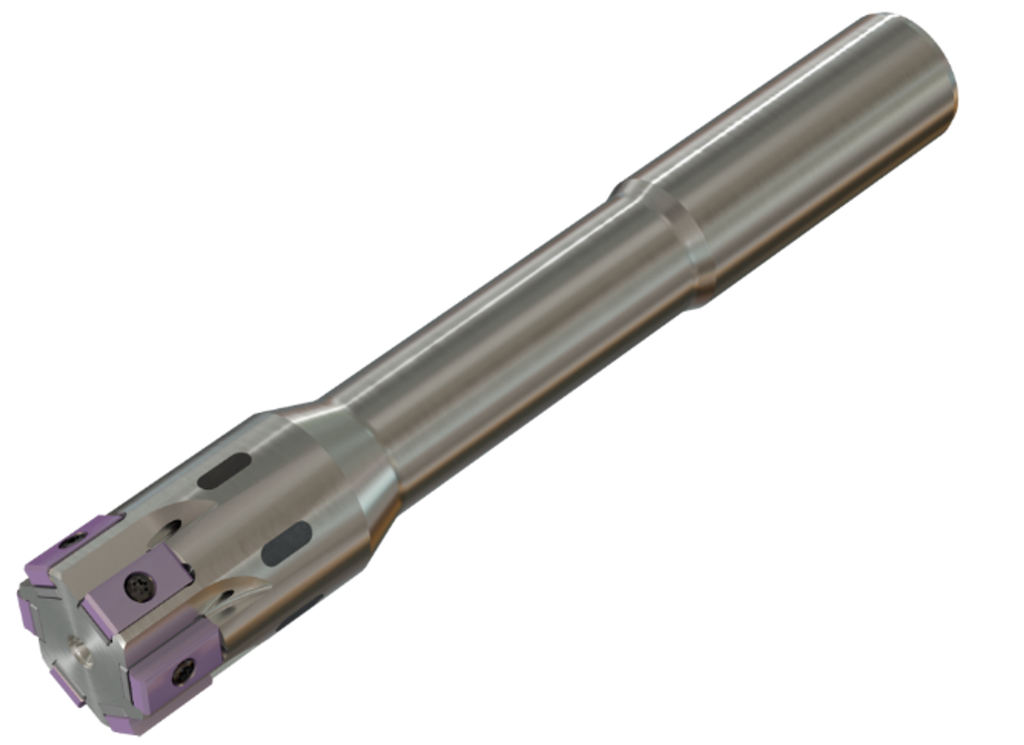
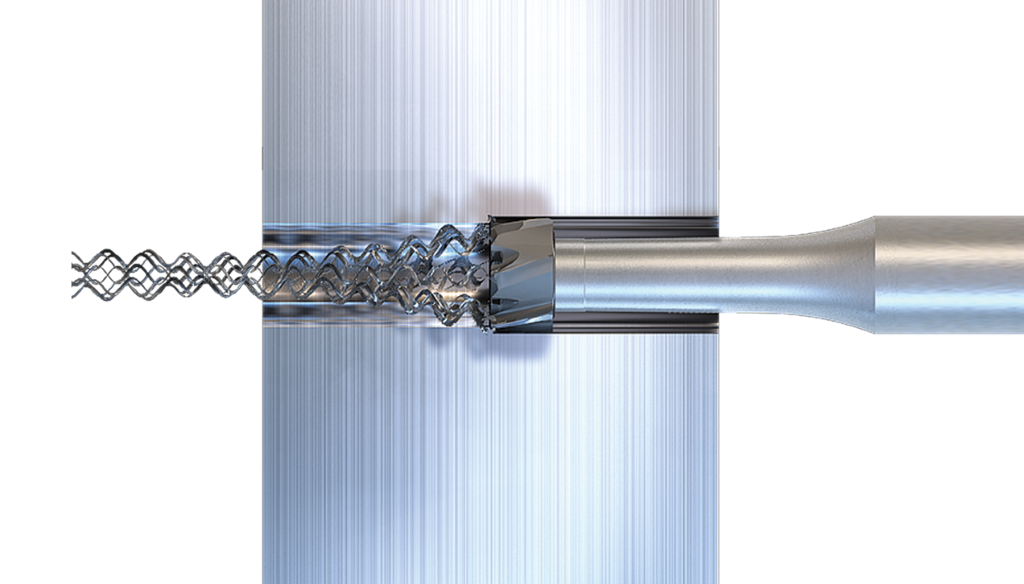
Neben dem Material ist bei der Werkzeugwahl auch maßgeblich, ob es sich um eine Durchgangs- oder Grundlochbohrung handelt. Für Durchgangsbohrungen werden meist Werkzeuge mit linksgedrallten Spannuten genutzt. Sie lassen die Späne mit dem Vorschub nach vorn abfließen. In Sacklöchern führen gerade oder leicht rechtsgedrallte Nuten die Späne nach hinten ab. Eine falsche Drall-Drehrichtung würde zu Spanstau und möglichem Werkzeugbruch führen. Auch der Anschnittwinkel richtet sich nach der Bohrungsart. Bei Durchgangsbohrungen liegt er bei 25, bei Sacklöchern bei 45 Grad.
„Für eine hohe Rundlaufgenauigkeit und Stabilität beim Reiben bietet sich der Einsatz von Hydrodehnspannfuttern an“, weiß der Produktspezialist. „Gerade bei tiefen Bohrungen lassen sich mit den einstellbaren Spannfuttern Rundlaufabweichungen auf unter fünf Mikrometer korrigieren – hier wollen wir hin.“
Fehlerquellen und ihre Vermeidung
Typische Fehlerbilder beim Reiben sind Rattermarken, Maßabweichungen und schlechte Oberflächen. Sie entstehen oft durch fehlerhafte Vorbohrungen, falsche Schnittdaten oder unzureichende Steifigkeit des Werkzeugs. Eine saubere Fase der Vorbohrung hilft beim Ansetzen der Reibahle: Ihr Winkel sollte kleiner oder gleich dem Anschnittwinkel des Werkzeugs sein, damit sich die Reibahle exakt zentriert.
„Die Praxis zeigt, dass Reiben keine Nachlässigkeit verzeiht“, sagt Dennis Sommer. „Schon kleine Abweichungen im Aufmaß, Vorschub oder Rundlauf wirken sich sichtbar aus.“ Damit Maßhaltigkeit und Glätte wiederholbar entstehen, erfordern Werkzeug und Rundlauf eine regelmäßige Prüfung, während stabile Prozessbedingungen bestehen.
Modularität ist Trumpf
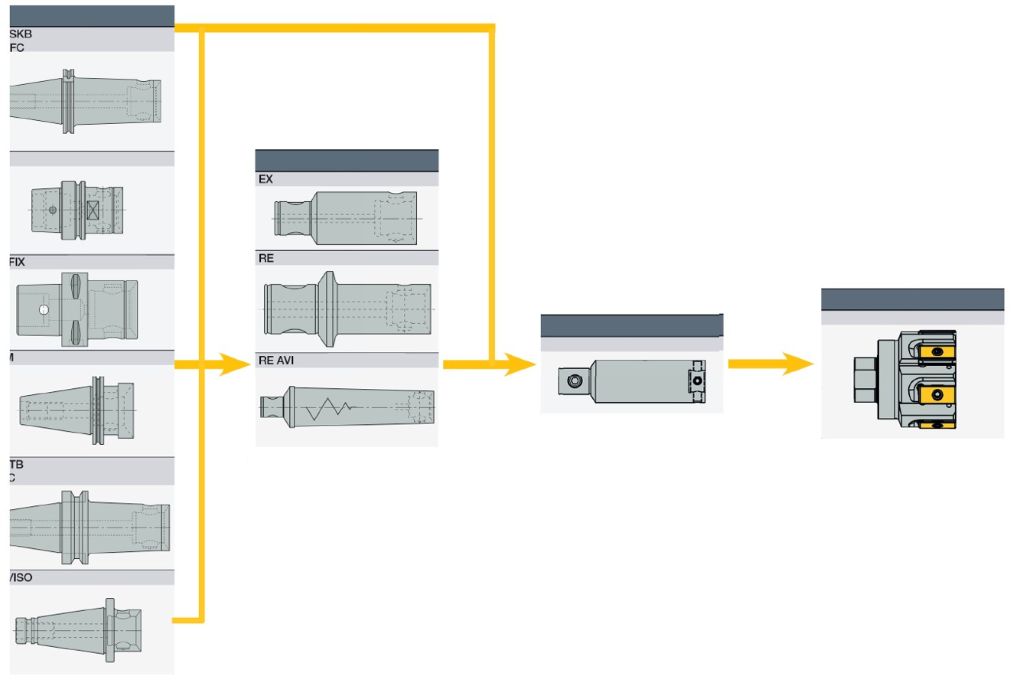
Beim Bohren, Fräsen, Drehen und Stechen ist Modularität bei Werkzeugen längst Standard. Und auch beim Reiben sind Systeme mit auswechselbaren Köpfen die Zukunft. Werkzeuge wie die Hochgeschwindigkeits-Reibahle BAYO T-REAM von ISCAR zeigen, wohin sich das Reiben entwickelt: Sie besitzen präzise Schnittstellen, erlauben schnelle Werkzeugwechsel innerhalb der Maschine und ermöglichen einen reproduzierbaren Rundlauf.
Das flexibel aufgebaute Werkzeug setzt sich aus einem Stahlschaft, einem auswechselbaren Hartmetall-Reibkopf und einem Schnellwechsel-Bajonett-Verschluss zusammen. Die Montage des Reibkopfes erfolgt mithilfe eines speziellen Klemmschlüssels. Eine zeitaufwendige Entnahme des Grundträgers ist nicht erforderlich. Ein weiteres Plus ist die innere Kühlmittelzufuhr: Sie sorgt dafür, dass jede Schneide effektiv gekühlt wird. Dadurch sind lange Standzeiten und ein optimaler Spanfluss gegeben. ISCAR bietet die Reibköpfe in Durchmessern von 11,5 bis 32 Millimetern für Bearbeitungstiefen von 3xD, 5xD und 8xD an. Im Vergleich zu nicht modularen Systemen erreichen Nutzer mit dem BAYO T-REAM in der Regel deutlich höhere Standzeiten und steigern ihre Produktivität.
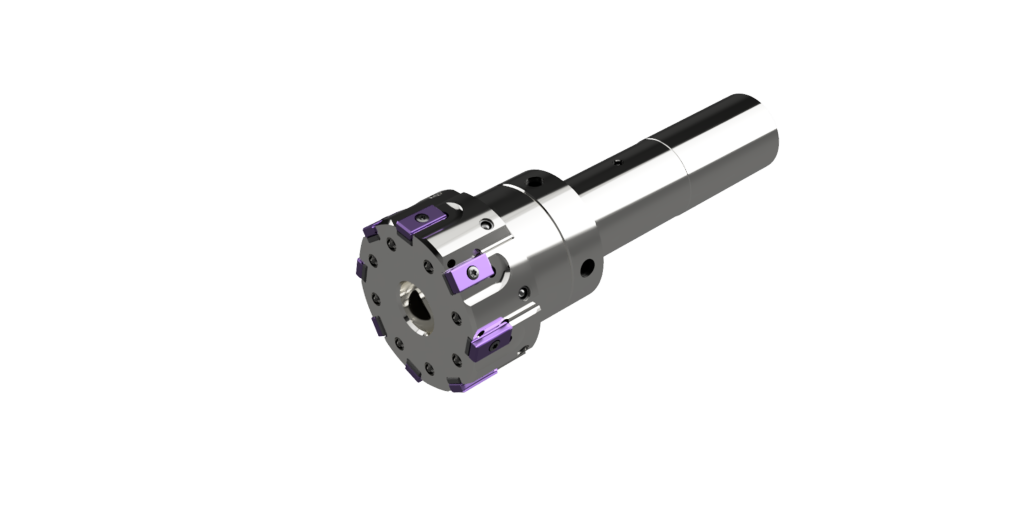
Neben dem System mit Wechselköpfen hat ISCAR auch modulare Reibahlen mit tangential geklemmten Schneideinsätzen im Programm. Die TangReamer Easyline ist speziell für die Bearbeitung von Bohrungen in Gusseisen und Stahl ausgelegt. Das auf einen festen Nenndurchmesser voreingestellte Semistandard-Werkzeug im Durchmesser zwischen 20 und 100 Millimetern lässt sich mit unterschiedlichen rechtsschneidenden Wendeschneidplatten mit vier tangentialen Schneiden bestücken. „Dank zusätzlicher geschliffener Unterlagen, sogenannten Shims kann der Anwender den Nenndurchmesser in Ein-µm-Schritten anpassen“, erklärt der Produktspezialist. „Die Maximale Adaption hierbei beträgt plus/minus 0,02 Millimeter im Durchmesser.“ Anwender erreichen mit dem modularen Werkzeug sehr hohe Oberflächengüten und Maßhaltigkeiten von IT6 bei Durchmessern mehr als 50 Millimetern und IT7 bei Durchmessern von weniger als 50 Millimetern. Die Ungleichteilung der Schneiden ist dieselbe, wie beim BAYO-T-REAM-System.
Kontakt: