El reaming es uno de los procesos más exigentes de mecanizado. Quien quiera alcanzar tolerancias estrechas y superficies finas no puede prescindir de este tipo de acabado. Sin embargo, el proceso no es trivial: la interacción entre el pretratamiento, la herramienta y la dirección del proceso determina el éxito y el rechazo.
El reaming completa lo que la perforación ha comenzado. Quien necesita precisión dimensional, calidad de superficie y fidelidad a la forma, recurre a este tipo de acabado. La broca de reaming elimina solo una pequeña cantidad de material, alisa la pared del agujero y la lleva a tolerancia.
"La base para un proceso eficiente y económico es una perforación previa limpia", dice Dennis Sommer, especialista en productos de reaming en ISCAR. "Debería mostrar la mejor rectitud posible, ser dimensionalmente precisa y estar lo más libre de rayas posible."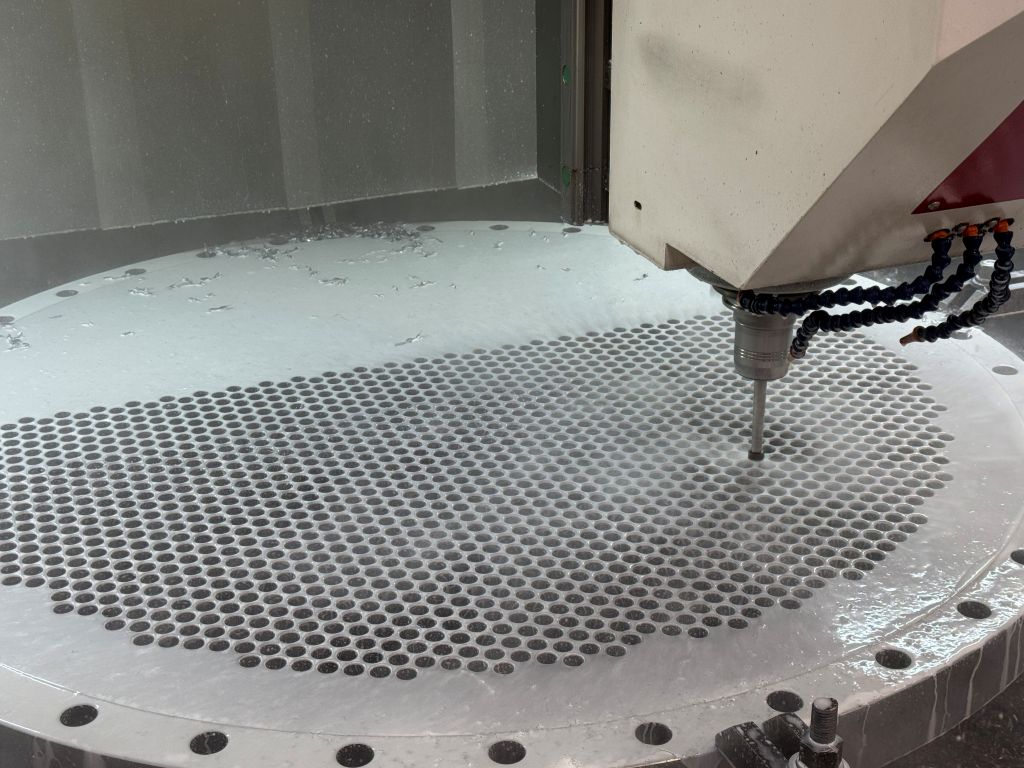
Cada desviación se propaga y empeora el resultado. La broca de reaming se comporta en la pared del agujero. Por lo tanto, su calidad determina el éxito o el fracaso.
La herramienta y el agujero requieren una alineación exacta, así como un buen funcionamiento y rigidez de la máquina. Incluso pequeñas vibraciones dejan huellas en la superficie. Un papel clave lo desempeña el refrigerante: reduce la fricción, disipa el calor y prolonga la vida útil. Es crucial que llegue directamente a los bordes de corte.
El proceso y sus límites
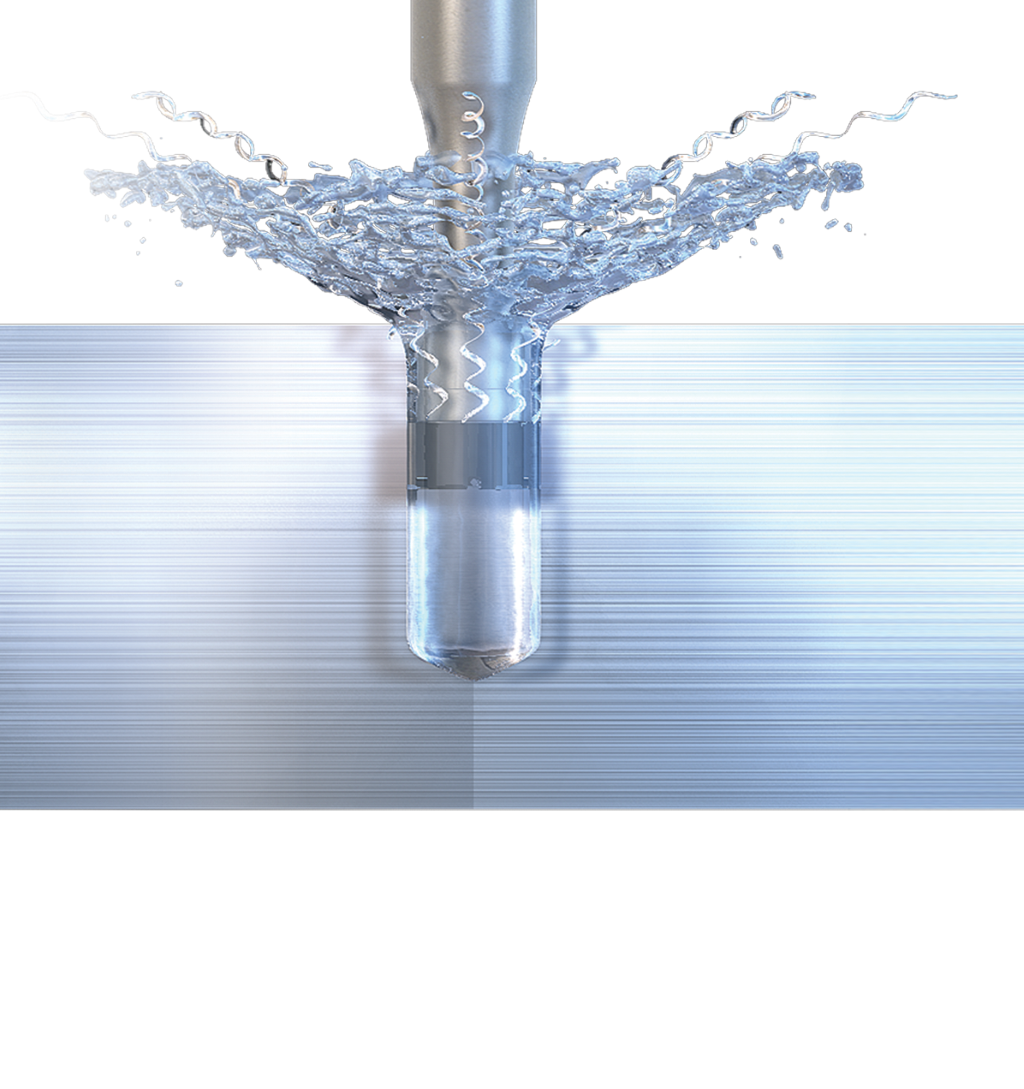
El reaming significa trabajo de precisión, el objetivo es la exactitud con un tiempo de proceso corto. Los campos de aplicación típicos se encuentran en la ingeniería mecánica, la construcción de vehículos comerciales y la aviación, por ejemplo, ajustes, asientos de rodamientos o guías, es decir, en todos los lugares donde se requieren tolerancias estrechas.
Alternativas como el taladrado fino, el torneado duro o el honing solo cubren áreas parciales. El taladrado fino logra buena dimensionalidad, pero no siempre alcanza la calidad de superficie requerida.
El honing mejora la precisión de forma y produce el conocido acabado cruzado, por ejemplo, en agujeros de cilindro. Sin embargo, es significativamente más lento y a menudo solo es económico en materiales endurecidos.
Diferentes materiales ofrecen diferentes condiciones de corte
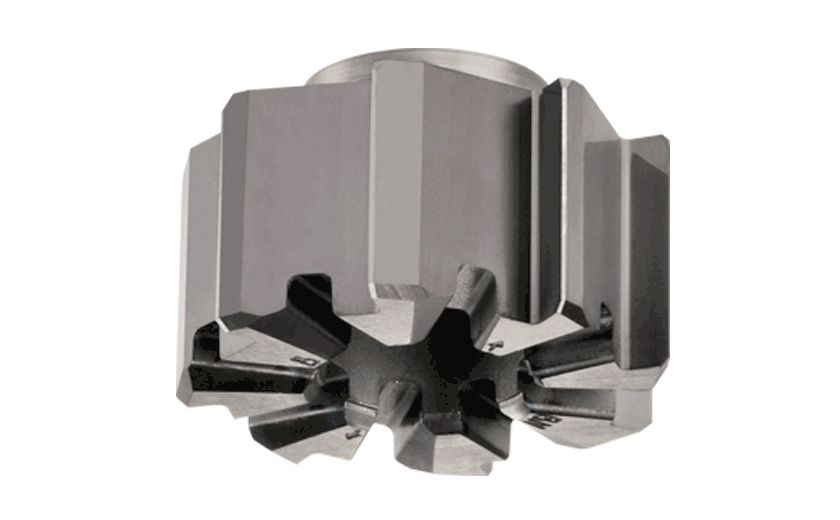
No todos los materiales reaccionan de la misma manera. Los aceros de construcción forman virutas largas y requieren avances altos o geometrías de ruptura de virutas. El aluminio, por otro lado, exige bordes de corte muy afilados para evitar el aumento de virutas. En el titanio, los bordes de corte robustos y los valores de corte ajustados con precisión son cruciales. Los aceros inoxidables ferríticos son especialmente delicados: su tenacidad hace que los bordes de corte tiendan a deslizarse en lugar de cortar. Esto aumenta la temperatura y acelera el desgaste.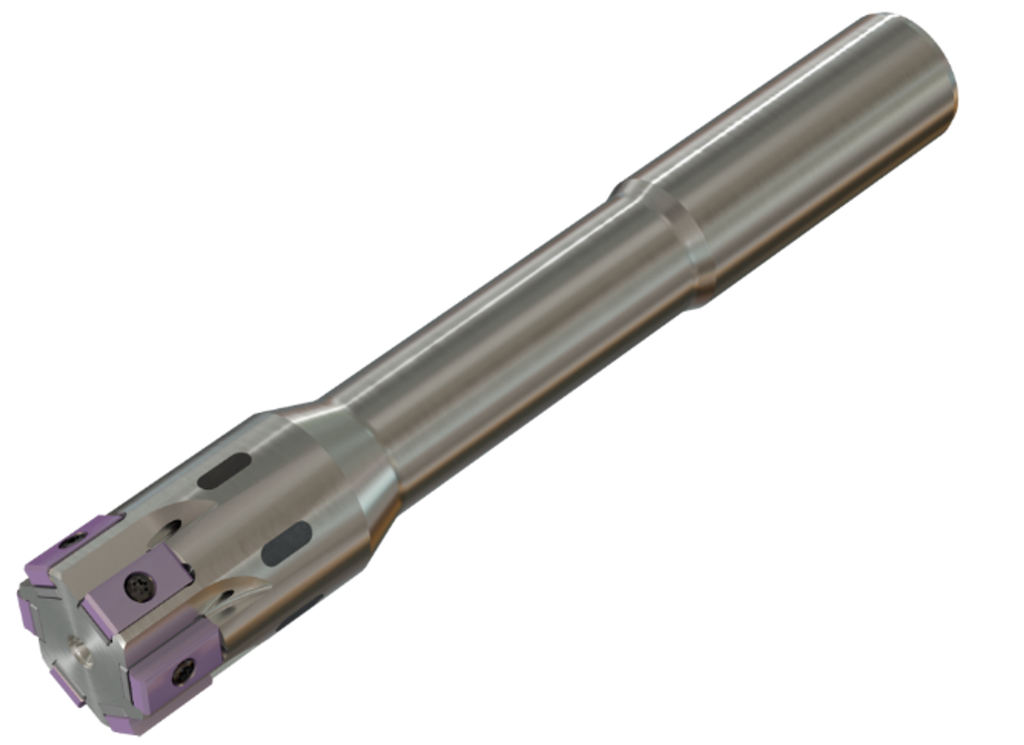
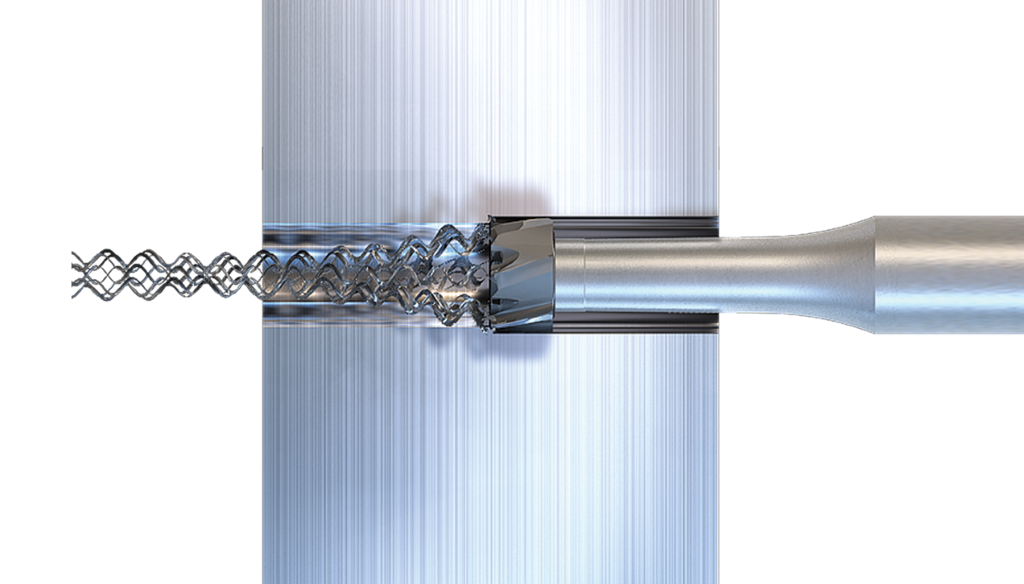
Además del material, al elegir la herramienta también es importante si se trata de un taladro pasante o un agujero base. Para taladros pasantes, generalmente se utilizan herramientas con ranuras de torsión izquierda. Permiten que las virutas fluyan hacia adelante con el avance. En agujeros ciegos, ranuras rectas o ligeramente torsionadas a la derecha llevan las virutas hacia atrás. Una dirección de torsión incorrecta llevaría a un atasco de virutas y posible rotura de la herramienta. También el ángulo de corte depende del tipo de perforación. En taladros pasantes es de 25 grados, en agujeros ciegos es de 45 grados.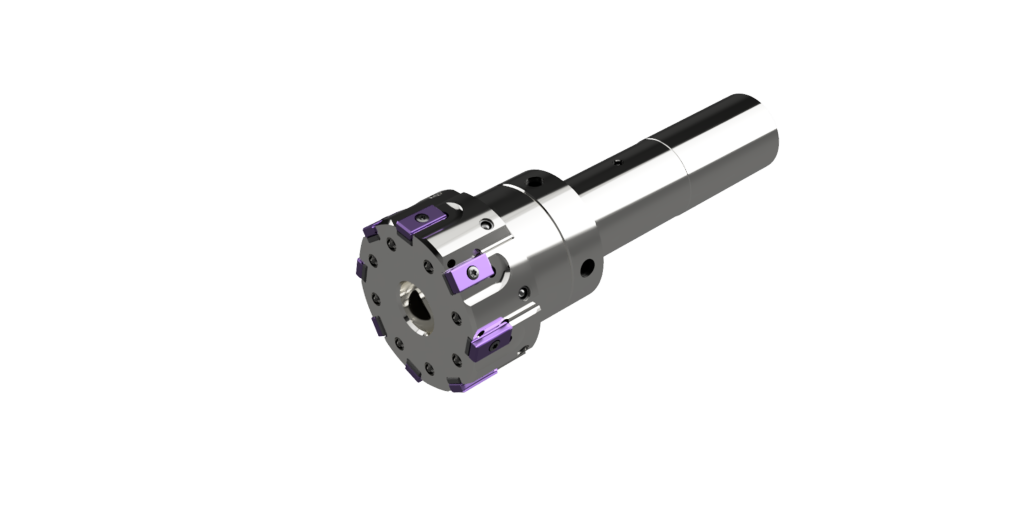
"Para una alta precisión de redondeo y estabilidad al reaming, se recomienda el uso de portaherramientas de expansión hidráulica", dice el especialista en productos. "Particularmente en perforaciones profundas, se pueden corregir desviaciones de redondeo a menos de cinco micrómetros con los portaherramientas ajustables - a eso queremos llegar."
Fuentes de error y su prevención
Las imágenes de error típicas en el reaming son marcas de vibración, desviaciones dimensionales y superficies malas. A menudo se producen por perforaciones previas defectuosas, datos de corte incorrectos o rigidez insuficiente de la herramienta. Un bisel limpio en la perforación previa ayuda a la colocación de la broca de reaming: su ángulo debe ser menor o igual al ángulo de corte de la herramienta para que la broca de reaming se centre exactamente.
"La práctica muestra que el reaming no perdona negligencia", dice Dennis Sommer. "Incluso pequeñas desviaciones en las dimensiones, el avance o el redondeo tienen un impacto visible." Para que la dimensionalidad y la suavidad se reproduzcan, la herramienta y el redondeo requieren una verificación regular mientras las condiciones del proceso son estables.
La modularidad es clave
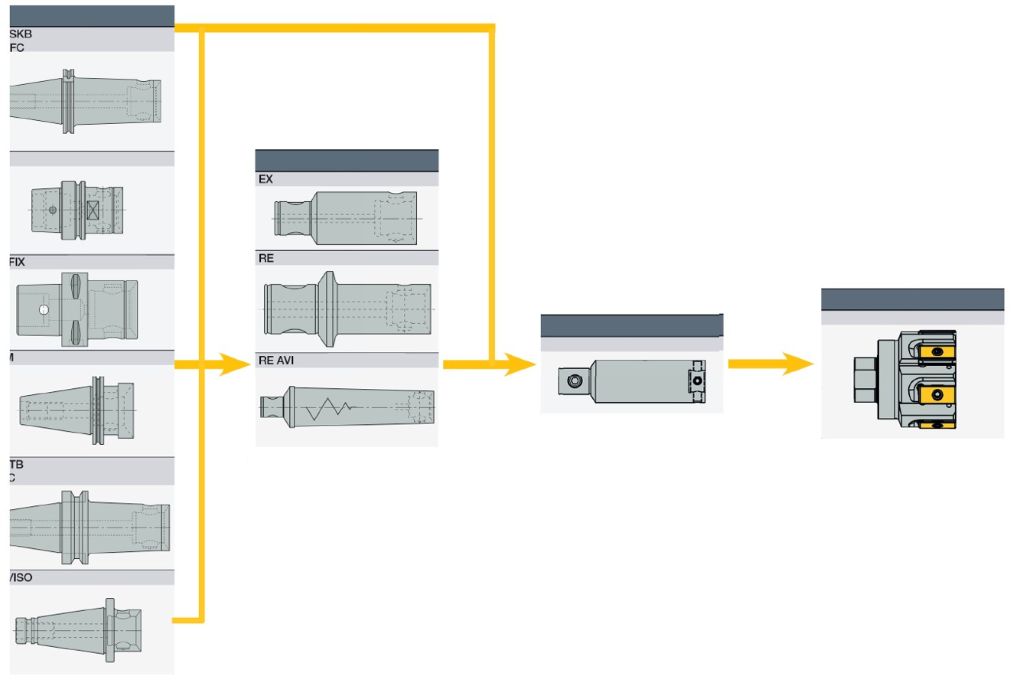
En el taladrado, fresado, torneado y corte, la modularidad en las herramientas ya es estándar. Y también en el reaming, los sistemas con cabezales intercambiables son el futuro. Herramientas como la broca de reaming de alta velocidad BAYO T-REAM de ISCAR muestran hacia dónde se dirige el reaming: poseen interfaces precisas, permiten cambios rápidos de herramientas dentro de la máquina y facilitan un redondeo reproducible.
La herramienta de construcción flexible consta de un vástago de acero, una cabeza de reaming de carburo intercambiable y un cierre de bayoneta de cambio rápido. La instalación de la cabeza de reaming se realiza con una llave de sujeción especial. No es necesario retirar el portador base, lo que ahorra tiempo. Otra ventaja es el suministro interno de refrigerante: asegura que cada borde de corte se enfríe de manera efectiva. Esto proporciona largos tiempos de vida útil y un flujo óptimo de virutas. ISCAR ofrece las cabezas de reaming en diámetros de 11,5 a 32 milímetros para profundidades de mecanizado de 3xD, 5xD y 8xD. En comparación con sistemas no modulares, los usuarios con el BAYO T-REAM generalmente logran tiempos de vida útil significativamente más altos y aumentan su productividad.
Además del sistema con cabezales intercambiables, ISCAR también tiene brocas de reaming modulares con insertos de corte fijados tangencialmente en su programa. La TangReamer Easyline está diseñada específicamente para el mecanizado de agujeros en hierro fundido y acero. La herramienta semiestándar preajustada a un diámetro nominal fijo entre 20 y 100 milímetros se puede equipar con diferentes plaquetas de corte de cuatro filos de corte a la derecha. "Gracias a las arandelas adicionales rectificadas, llamadas shims, el usuario puede ajustar el diámetro nominal en pasos de 1 µm", explica el especialista en productos. "La adaptación máxima aquí es de más/menos 0,02 milímetros en diámetro." Los usuarios logran con la herramienta modular calidades de superficie muy altas y dimensionalidades de IT6 en diámetros superiores a 50 milímetros y IT7 en diámetros inferiores a 50 milímetros. La distribución desigual de los bordes de corte es la misma que en el sistema BAYO-T-REAM.
Contacto: