Reaming este unul dintre cele mai exigente procese de prelucrare. Cei care doresc să obțină toleranțe strânse și suprafețe fine nu pot ocoli acest tip de finisare. Totuși, procesul nu este deloc trivial: interacțiunea dintre prelucrarea preliminară, uneltele și conducerea procesului decide asupra succesului și rebutului.
Reaming finalizează ceea ce a început găurirea. Cei care au nevoie de precizie dimensională, calitate a suprafeței și fidelitate a formei, se bazează pe acest tip de prelucrare fină. Burghiul de reaming îndepărtează doar puțin material, netezește peretele găurii și îl aduce la toleranță.
„Baza pentru un proces eficient și economic este o găurire prealabilă curată“, spune Dennis Sommer, specialist în produse de frezare la ISCAR. „Aceasta ar trebui să prezinte o dreptate cât mai bună, să fie conformă cu dimensiunile și să fie cât mai liberă de zgârieturi.”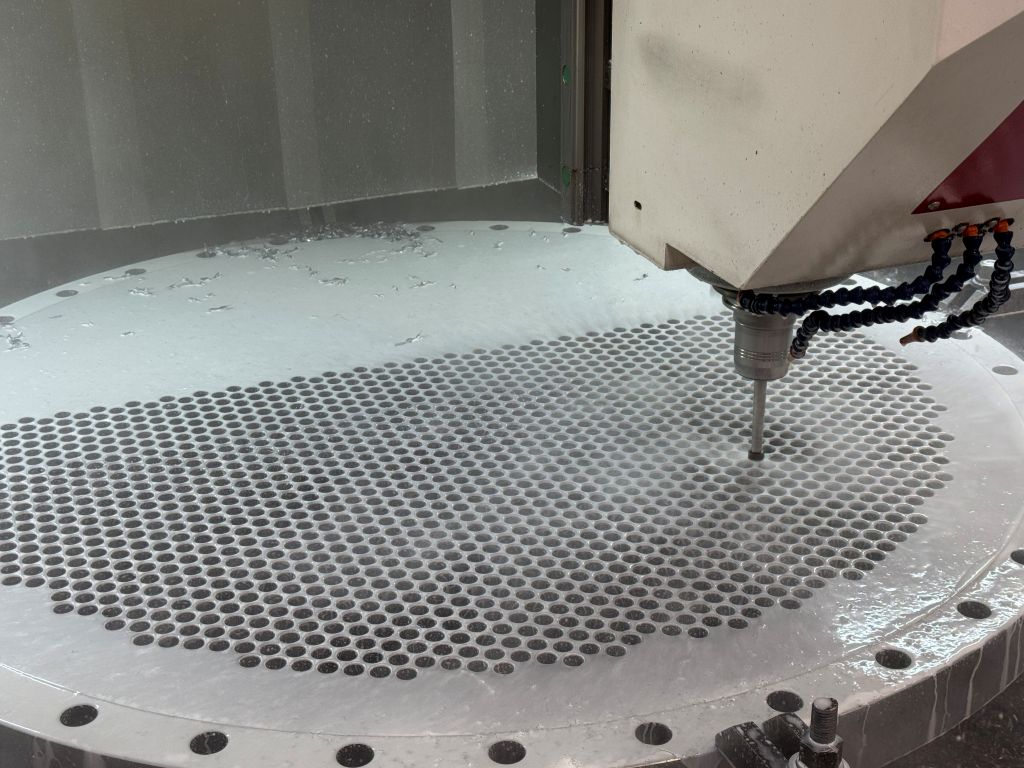
Fiecare abatere se propagă și degradează rezultatul. Burghiul de retezare se aliniază cu peretele orificiului. De aceea, calitatea acestuia determină succesul sau eșecul.
Uneltele și găurile necesită o aliniere exactă, la fel ca și runda și rigiditatea mașinii. Chiar și vibrațiile minime lasă urme pe suprafață. Un rol cheie îl joacă lichidul de răcire și lubrifiere: acesta reduce frecarea, disipează căldura și prelungește durata de viață. Este esențial ca acesta să ajungă direct la muchiile de tăiere.
Procedeul și limitele sale
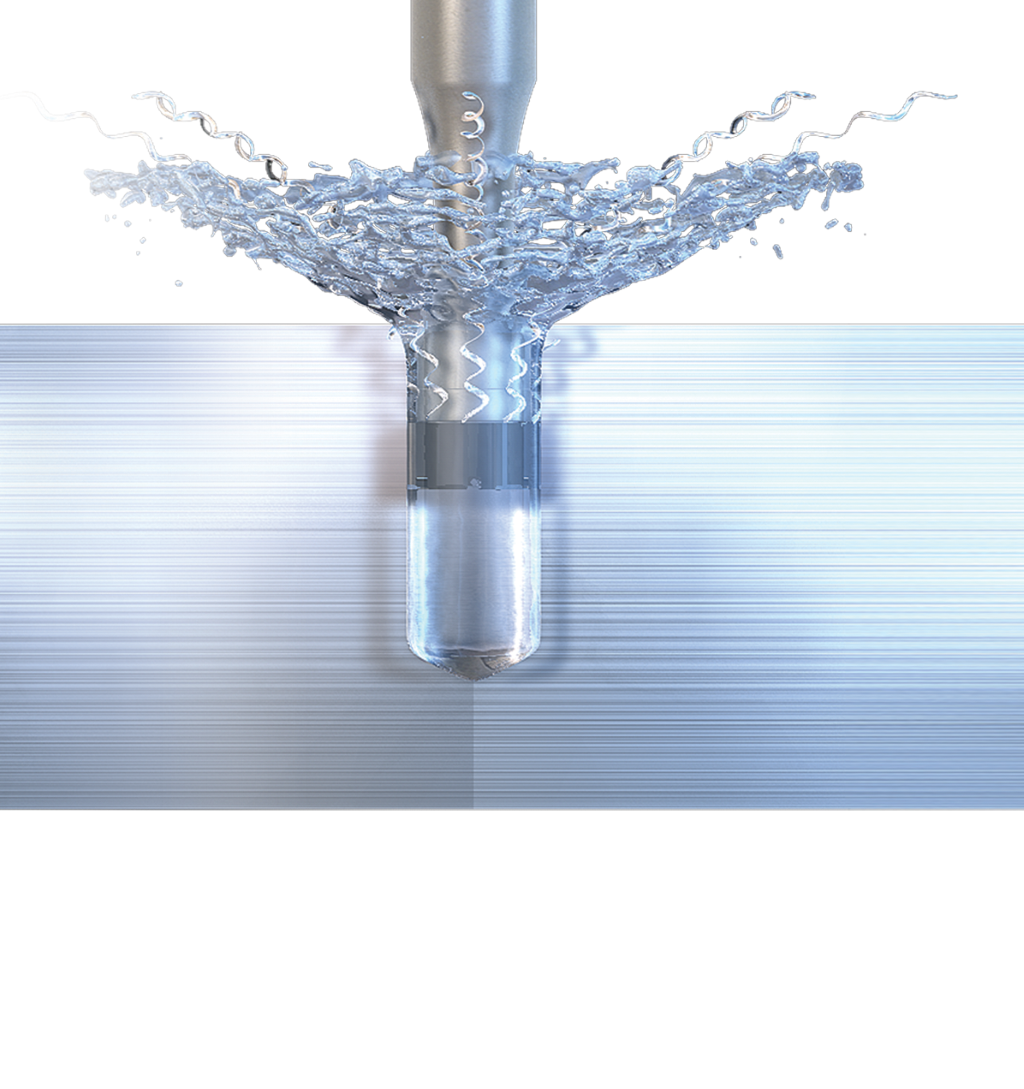
Reaming înseamnă muncă de precizie, iar obiectivul este acuratețea în timp scurt de procesare. Domeniile tipice de aplicare se regăsesc în ingineria mecanică, în construcția de vehicule comerciale și în aviație, de exemplu, în ajustări, locuri pentru rulmenți sau ghidaje – adică peste tot unde sunt necesare toleranțe strânse.
Alternative precum găurirea fină, turnarea dură sau honarea acoperă doar anumite domenii. Găurirea fină obține o bună precizie dimensională, dar nu atinge întotdeauna calitatea superioară a suprafeței solicitată.
Honingul crește precizia formei și produce cunoscutul șanfren în, de exemplu, găuri cilindrice. Cu toate acestea, este semnificativ mai lent și adesea devine economic abia la materiale călite.
Materiale diferite oferă condiții de tăiere diferite.
Nu toate materialele reacționează la fel. Oțelurile de construcție formează chipsuri lungi și necesită avansuri mari sau geometrie de rupere a chipsurilor. Aluminiul, pe de altă parte, necesită tăișuri foarte ascuțite pentru a evita formarea de tăișuri de acumulare. În cazul titanului, margini de tăiere robuste și valori de tăiere precise sunt esențiale. În special delicate sunt oțelurile inoxidabile feritice: tenacitatea lor face ca tăișurile să alunece mai degrabă decât să taie. Aceasta crește temperatura și accelerează uzura.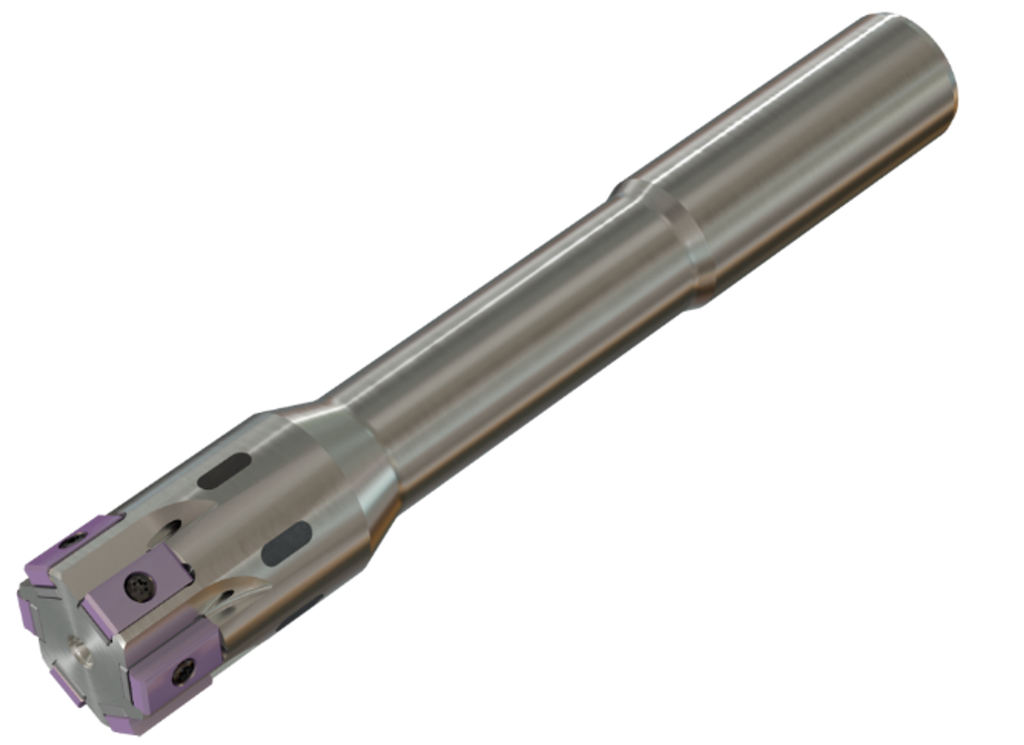
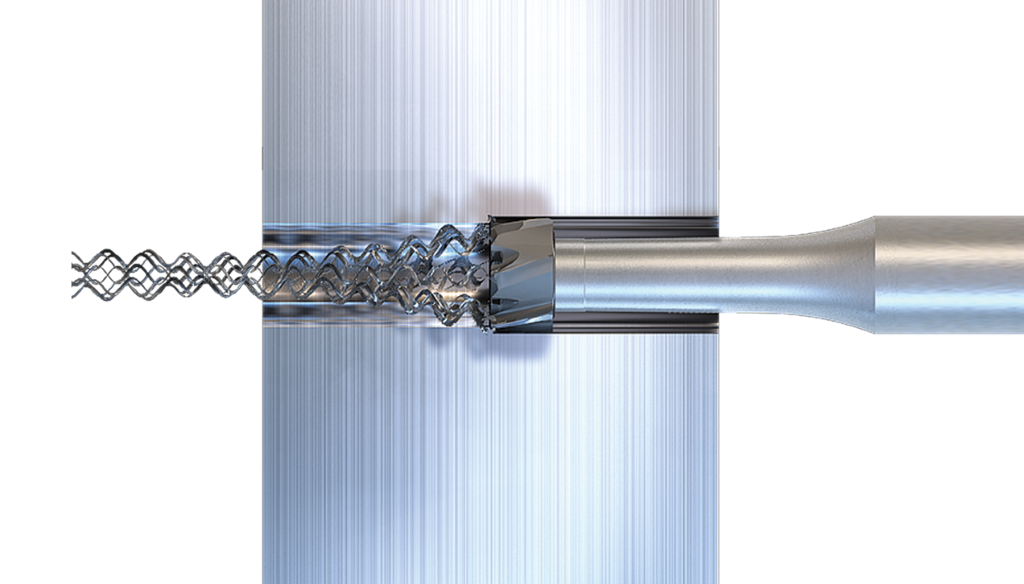
Pe lângă material, alegerea uneltelor depinde în mod semnificativ și de faptul dacă este vorba despre o forare prin trecere sau o forare de bază. Pentru găurile prin trecere, se folosesc de obicei unelte cu caneluri răsucite spre stânga. Acestea permit chipsurilor să curgă înainte cu avansul. În cazul găurilor oarbe, canelurile drepte sau ușor răsucite spre dreapta îndreaptă chipsurile înapoi. O direcție greșită de răsucire ar duce la acumularea de chipsuri și la o posibilă rupere a uneltei. De asemenea, unghiul de tăiere se determină în funcție de tipul de forare. Pentru găurile prin trecere, acesta este de 25 de grade, iar pentru găurile oarbe, de 45 de grade.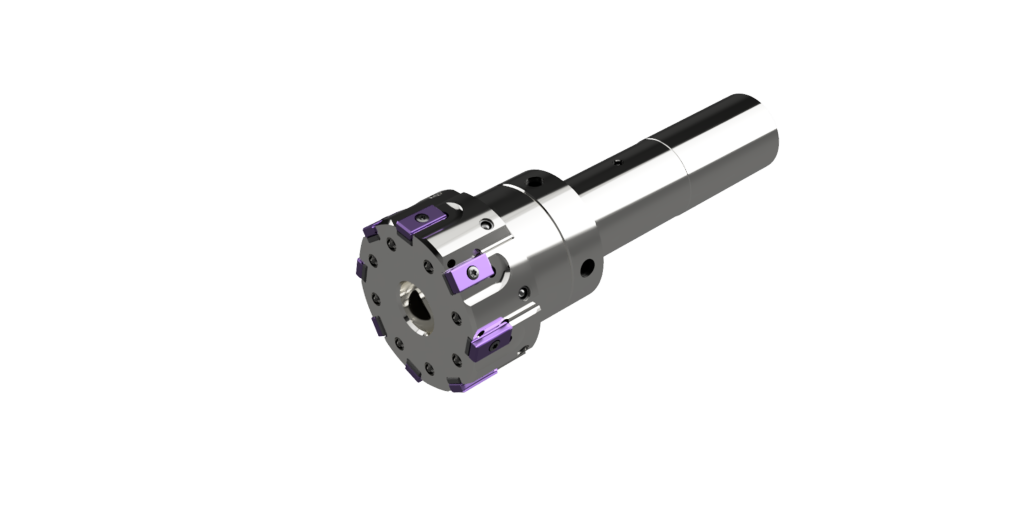
„Pentru o mare precizie a rundei și stabilitate în timpul reamintării, utilizarea mandrinelor cu extensie hidraulică este recomandată“, știe specialistul în produse. „Mai ales în cazul găurilor adânci, cu mandrinele ajustabile se pot corecta abaterile de runde sub cinci micrometri – aici vrem să ajungem.“
Sursele de erori și evitarea acestora
Erori tipice în timpul reamării sunt urme de vibrații, abateri de la dimensiuni și suprafețe de proastă calitate. Acestea apar adesea din cauza găurilor de ghidare defectuoase, a datelor de tăiere incorecte sau a rigidității insuficiente a uneltei. O fază curată a găurii de ghidare ajută la poziționarea corectă a burghiului de reamare: unghiul său ar trebui să fie mai mic sau egal cu unghiul de tăiere al uneltei, pentru ca burghiul de reamare să se centreze exact.
„Practica arată că reamingul nu iartă neglijența“, spune Dennis Sommer. „Chiar și abateri mici în dimensiuni, avans sau rotire afectează vizibil rezultatul.“ Pentru ca precizia și netezimea să fie obținute în mod repetabil, uneltele și rotirea necesită o verificare regulată, în timp ce condițiile de proces rămân stabile.
Modularitatea este cheia.
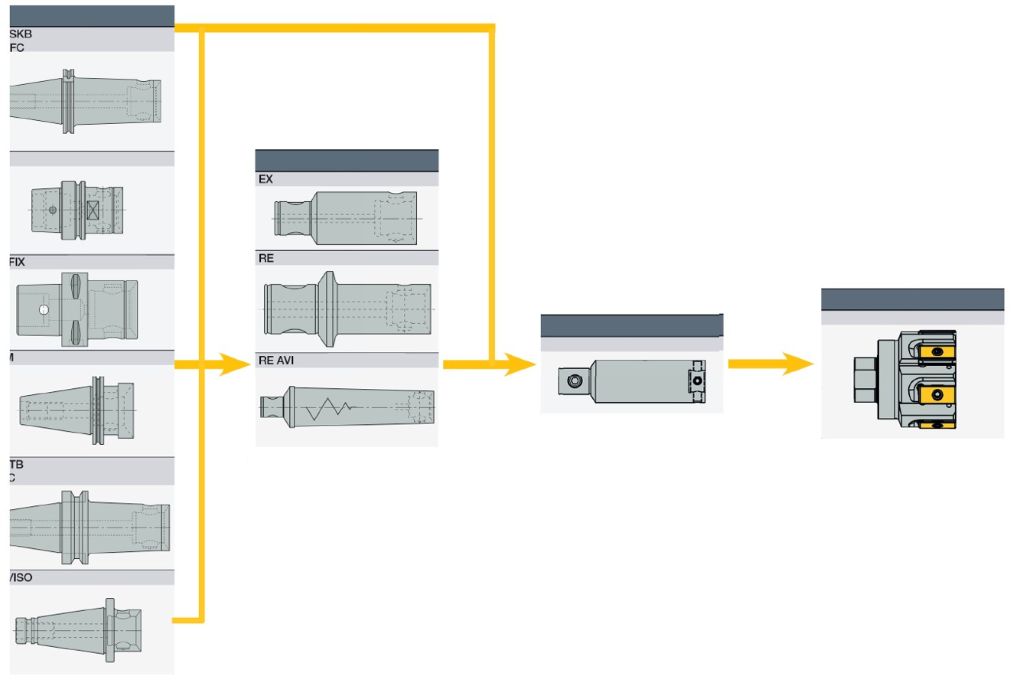
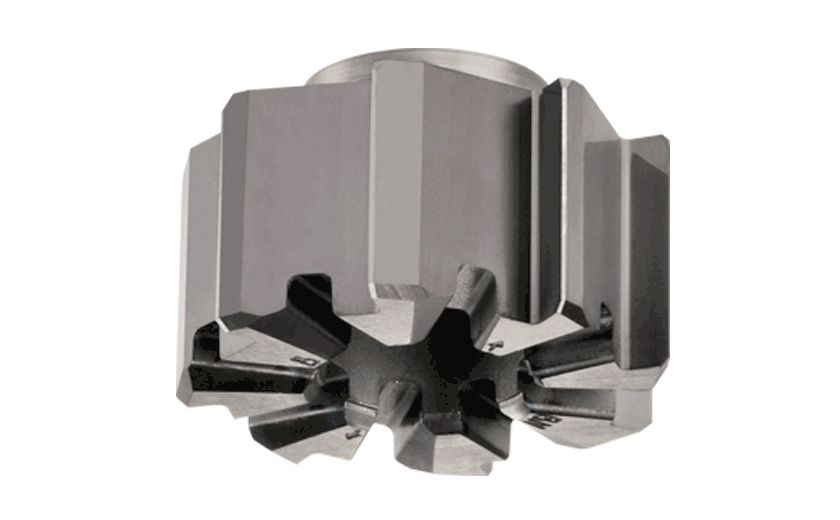
La foraj, frezare, turnare și tăiere, modularitatea uneltelor este deja un standard. De asemenea, în cazul reamării, sistemele cu capete interschimbabile reprezintă viitorul. Unelte precum reamerul de mare viteză BAYO T-REAM de la ISCAR arată în ce direcție se dezvoltă reamarea: acestea dispun de interfețe precise, permit schimbări rapide ale uneltelor în interiorul mașinii și facilitează un rulaj reproducibil.
Unealta cu structură flexibilă este compusă dintr-un știft din oțel, un cap de reaming din carbură schimbabil și un sistem de închidere rapidă prin baionetă. Montajul capului de reaming se face cu ajutorul unei chei de strângere speciale. Nu este necesară o îndepărtare laborioasă a suportului de bază. Un alt avantaj este alimentarea internă cu lichid de răcire: aceasta asigură că fiecare muchie este răcită eficient. Astfel, se obțin timpi de funcționare lungi și un flux optim de așchii. ISCAR oferă capurile de reaming în diametre de la 11,5 la 32 de milimetri pentru adâncimi de prelucrare de 3xD, 5xD și 8xD. Comparativ cu sistemele non-modulare, utilizatorii cu BAYO T-REAM obțin, de obicei, timpi de funcționare semnificativ mai mari și își cresc productivitatea.
Pe lângă sistemul cu capete interschimbabile, ISCAR oferă și burghie modulare cu plăci de tăiere fixate tangential. TangReamer Easyline este special conceput pentru prelucrarea găurilor în fontă și oțel. Uneltele semistandard, presetate pe un diametru nominal fix, cu diametre între 20 și 100 de milimetri, pot fi echipate cu diferite plăci de tăiere cu tăiere dreaptă, având patru margini tangentiale. „Datorită unor suporturi suplimentare șlefuite, numite shims, utilizatorul poate ajusta diametrul nominal în pași de 1 µm”, explică specialistul în produse. „Adaptarea maximă în acest caz este de plus/minus 0,02 milimetri în diametru.” Utilizatorii obțin cu uneltele modulare calități foarte ridicate ale suprafeței și precizii de IT6 pentru diametre mai mari de 50 de milimetri și IT7 pentru diametre mai mici de 50 de milimetri. Distribuția inegală a marginii este aceeași ca la sistemul BAYO-T-REAM.
Contact: