Wiercenie należy do najbardziej wymagających procesów obróbczych. Kto chce pewnie osiągnąć wąskie tolerancje i gładkie powierzchnie, nie może obejść się bez tego rodzaju obróbki wykończeniowej. Proces nie jest jednak całkowicie trywialny: współpraca między wstępnym przetwarzaniem, narzędziem a prowadzeniem procesu decyduje o sukcesie i odpadach.
Wiercenie kończy to, co rozpoczęło wiercenie. Ci, którzy potrzebują precyzji wymiarowej, jakości powierzchni i wierności kształtu, stawiają na ten rodzaj obróbki wykończeniowej. Wiertło wykańczające usuwa tylko niewielką ilość materiału, wygładza ścianę otworu i doprowadza ją do tolerancji.
„Podstawą efektywnego i opłacalnego procesu jest czyste wstępne wiercenie” – mówi Dennis Sommer, specjalista ds. produktów w zakresie wierteł w ISCAR. „Powinno ono charakteryzować się jak najlepszą prostoliniowością, być wymiarowo zgodne i możliwie wolne od rys.”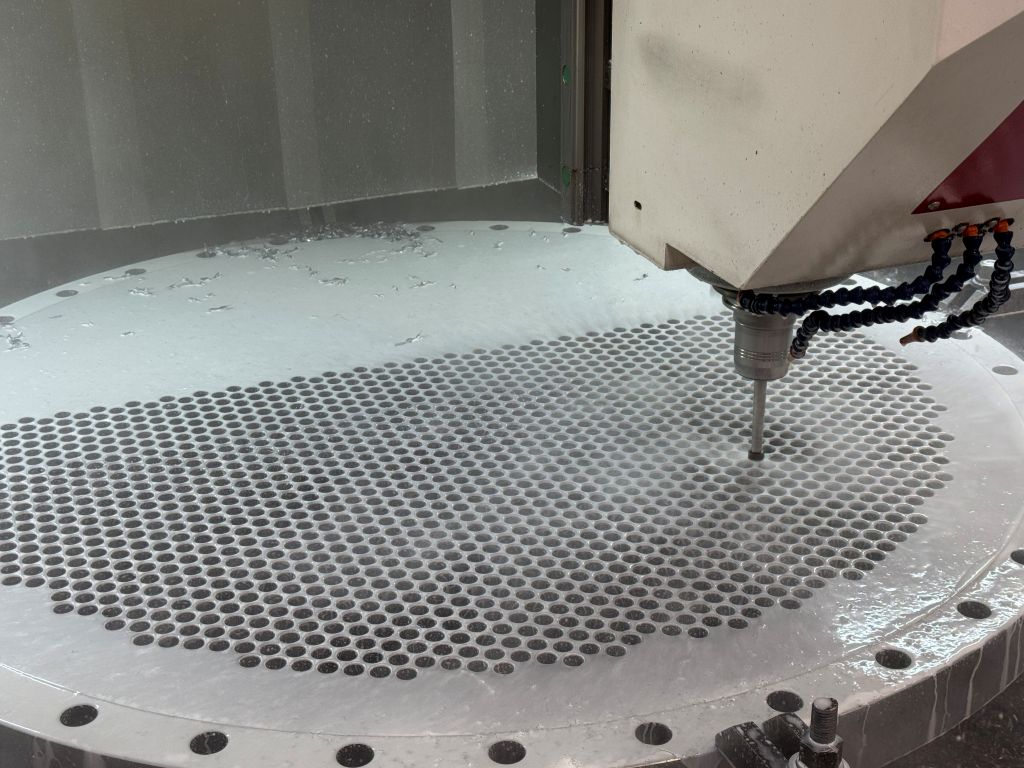
Każde odchylenie się powiela i pogarsza wynik. Wiertło prowadzi się po ścianie otworu. Dlatego jego jakość decyduje o sukcesie lub porażce.
Narzędzie i otwór wymagają precyzyjnego ustawienia, podobnie jak okrągłość i sztywność maszyny. Już niewielkie wibracje pozostawiają ślady na powierzchni. Kluczową rolę odgrywa chłodziwo: zmniejsza tarcie, odprowadza ciepło i wydłuża czas eksploatacji. Decydujące jest, aby dotarło ono bezpośrednio do krawędzi skrawających.
Proces i jego ograniczenia
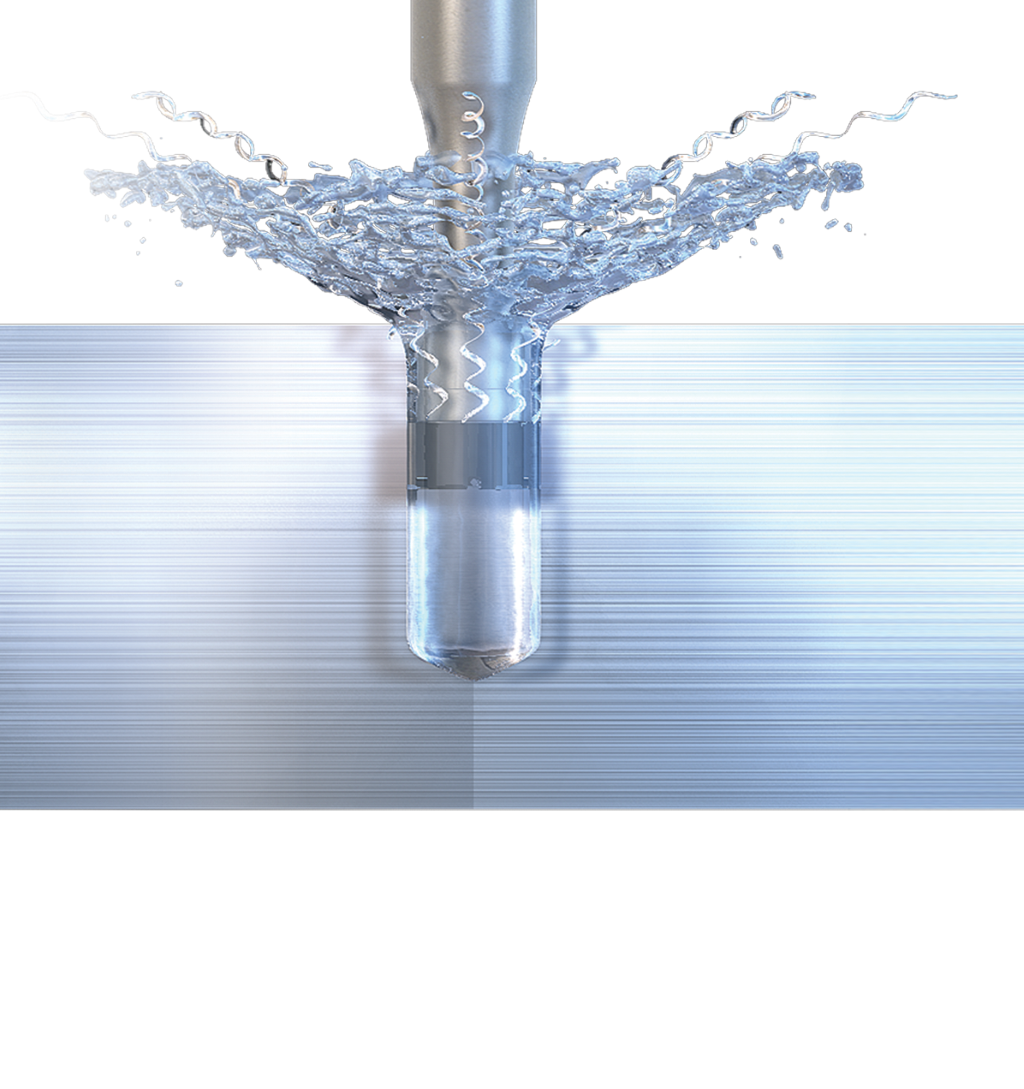
Wiercenie oznacza precyzyjną pracę, a celem jest dokładność przy krótkim czasie procesu. Typowe obszary zastosowań znajdują się w budowie maszyn, budowie pojazdów użytkowych i w lotnictwie, na przykład w przypadku pasowań, miejsc łożyskowych lub prowadnic – wszędzie tam, gdzie wymagane są wąskie tolerancje.
Alternatywy takie jak wiercenie precyzyjne, toczenie hartowane czy honowanie obejmują tylko częściowe obszary. Wiercenie precyzyjne osiąga dobrą dokładność wymiarową, ale nie zawsze spełnia wymagania dotyczące jakości powierzchni.
Honen zwiększa dokładność kształtu i wytwarza znany krzyżowy szlif, na przykład w otworach cylindrycznych. Jest to jednak znacznie wolniejsze i często opłacalne tylko w przypadku utwardzonych materiałów.
Różne materiały oferują różne warunki skrawania.
Nie każdy materiał reaguje w ten sam sposób. Stale konstrukcyjne wytwarzają długie wióry i wymagają dużych posuwów lub geometrii łamiącej wióry. Aluminium z kolei wymaga bardzo ostrych krawędzi tnących, aby uniknąć tworzenia się wiórów. W przypadku tytanu kluczowe są solidne krawędzie tnące i precyzyjnie dopasowane wartości cięcia. Szczególnie problematyczne są ferrytowe stale nierdzewne: ich ciągliwość sprawia, że krawędzie raczej ślizgają się niż tną. To zwiększa temperaturę i przyspiesza zużycie.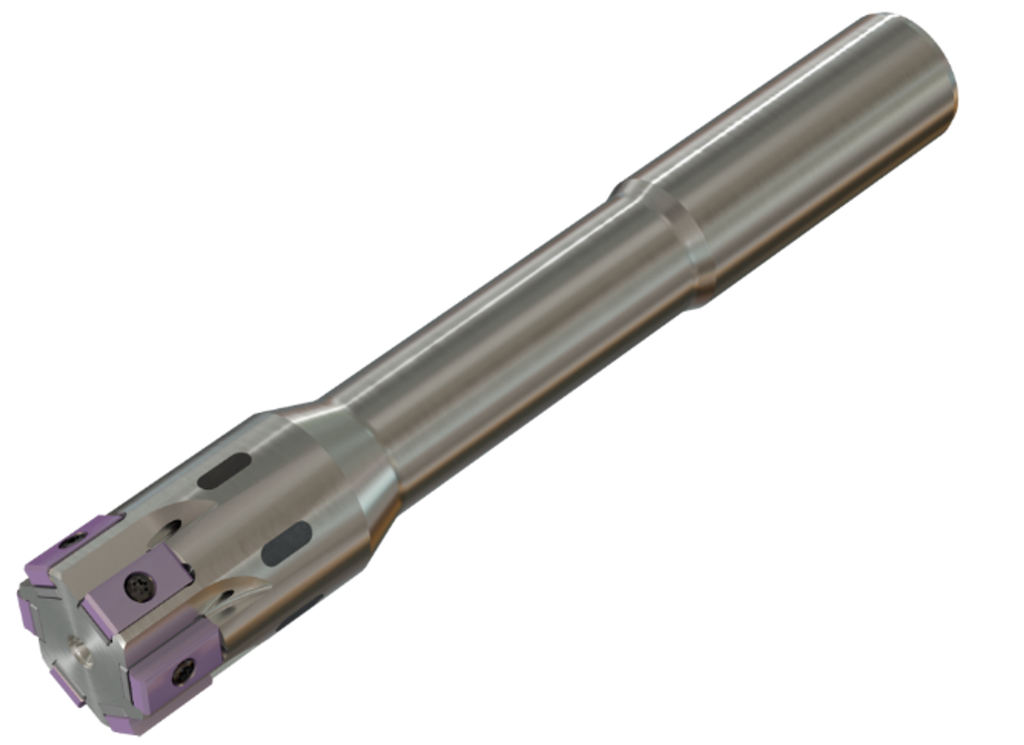
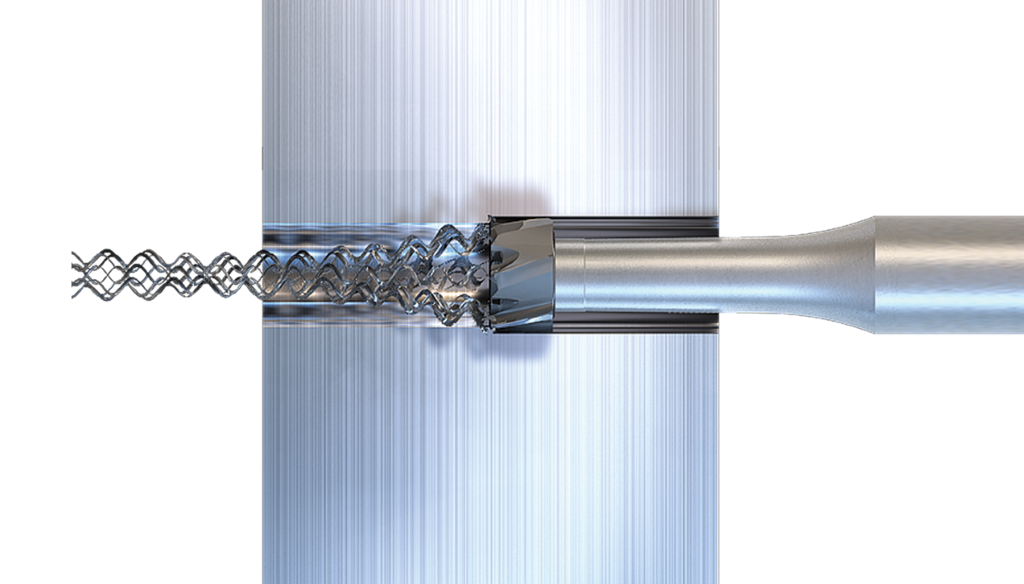
Oprócz materiału przy wyborze narzędzia istotne jest również, czy mamy do czynienia z otworem przelotowym czy z otworem nieprzelotowym. Do otworów przelotowych zazwyczaj używa się narzędzi z lewoskrętnymi rowkami. Pozwalają one na odprowadzanie wiórów do przodu wraz z posuwem. W otworach nieprzelotowych proste lub lekko prawoskrętne rowki odprowadzają wióry do tyłu. Niewłaściwy kierunek skrętu prowadziłby do zatorów wiórów i potencjalnego złamania narzędzia. Kąt natarcia również zależy od rodzaju otworu. W przypadku otworów przelotowych wynosi on 25 stopni, a w przypadku otworów nieprzelotowych 45 stopni.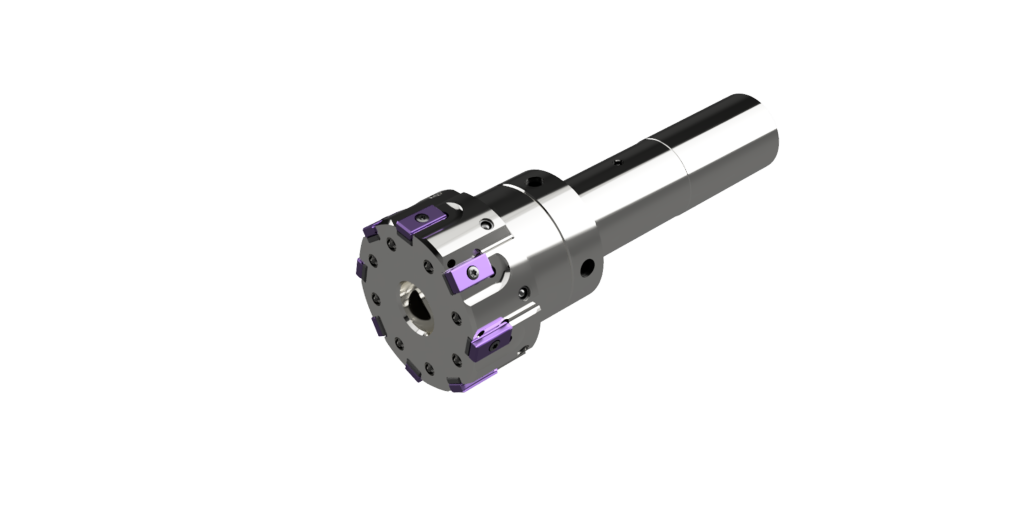
„Aby uzyskać wysoką dokładność obrotu i stabilność podczas wytaczania, zaleca się stosowanie hydraulicznych uchwytów rozprężnych” – mówi specjalista ds. produktów. „Szczególnie w przypadku głębokich otworów, za pomocą regulowanych uchwytów można skorygować odchylenia obrotu do poniżej pięciu mikrometrów – to jest nasz cel.”
Źródła błędów i ich unikanie
Typowe błędy podczas rozwiercania to ślady drgań, odchylenia wymiarowe i słaba jakość powierzchni. Często powstają one w wyniku błędnych otworów wstępnych, niewłaściwych danych skrawania lub niewystarczającej sztywności narzędzia. Czysta faza otworu wstępnego pomaga w rozpoczęciu pracy wiertła: jej kąt powinien być mniejszy lub równy kątowi wprowadzenia narzędzia, aby wiertło mogło się dokładnie wycentrować.
„Praktyka pokazuje, że wiertła nie wybaczają niedbałości“, mówi Dennis Sommer. „Nawet małe odchylenia w wymiarach, posuwie czy okrągłości mają widoczny wpływ.“ Aby wymagana dokładność i gładkość były powtarzalne, narzędzie i okrągłość wymagają regularnej kontroli, podczas gdy warunki procesu są stabilne.
Modularność jest na czołowej pozycji.
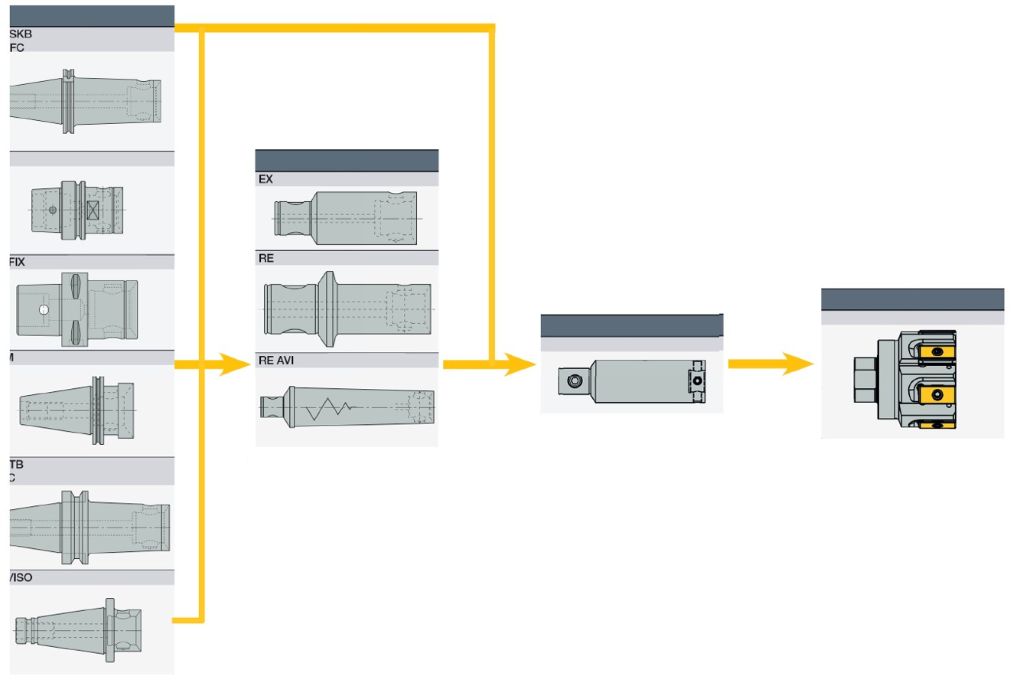
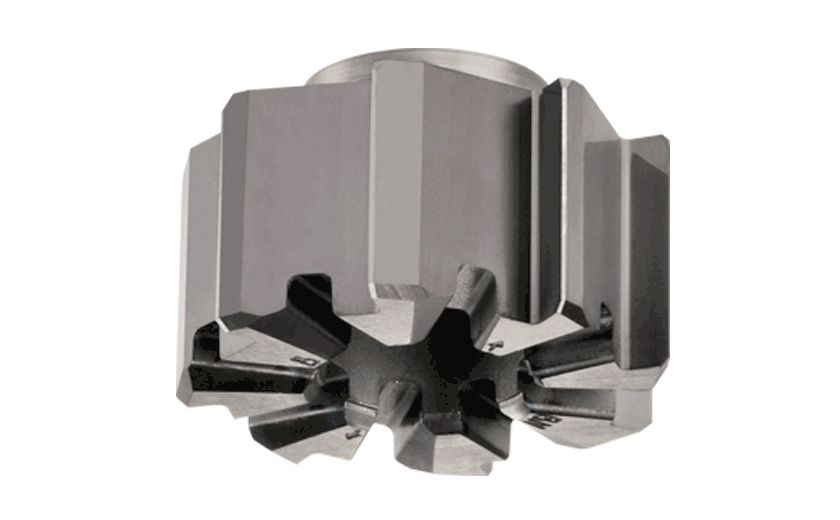
Podczas wiercenia, frezowania, toczenia i wytaczania modularność narzędzi jest już standardem. Również w przypadku wytaczania systemy z wymiennymi głowicami są przyszłością. Narzędzia takie jak wiertło o wysokiej prędkości BAYO T-REAM od ISCAR pokazują, w jakim kierunku rozwija się wytaczanie: posiadają precyzyjne interfejsy, umożliwiają szybkie wymiany narzędzi w obrabiarce i zapewniają powtarzalność obrotu.
Elastycznie skonstruowane narzędzie składa się z stalowego trzonka, wymiennej głowicy wiertarskiej z węglika spiekanego oraz szybkiego złącza bagnetowego. Montaż głowicy wiertarskiej odbywa się za pomocą specjalnego klucza zaciskowego. Nie ma potrzeby czasochłonnej wymiany podstawy. Dodatkowym atutem jest wewnętrzne zasilanie chłodziwem: zapewnia ono efektywne chłodzenie każdego ostrza. Dzięki temu uzyskuje się długie czasy eksploatacji i optymalny przepływ wiórów. ISCAR oferuje głowice wiertarskie w średnicach od 11,5 do 32 milimetrów do głębokości obróbczych 3xD, 5xD i 8xD. W porównaniu do systemów niemodularnych, użytkownicy z BAYO T-REAM zazwyczaj osiągają znacznie dłuższe czasy eksploatacji i zwiększają swoją produktywność.
Obok systemu z wymiennymi głowicami, ISCAR oferuje również modułowe wiertła z ostrzami mocowanymi tangencjalnie. TangReamer Easyline jest specjalnie zaprojektowane do obróbki otworów w żeliwie i stali. Narzędzie o stałej średnicy nominalnej, ustawione w zakresie od 20 do 100 milimetrów, można wyposażyć w różne węgliki skrawające o prawoskrętnym ostrzu z czterema krawędziami tangencjalnymi. „Dzięki dodatkowym szlifowanym podkładkom, zwanym shimami, użytkownik może dostosować średnicę nominalną w krokach co 1 µm”, wyjaśnia specjalista ds. produktów. „Maksymalna adaptacja wynosi tutaj plus/minus 0,02 milimetra w średnicy.” Użytkownicy osiągają dzięki modułowemu narzędziu bardzo wysoką jakość powierzchni oraz dokładność wymiarową IT6 przy średnicach powyżej 50 milimetrów i IT7 przy średnicach poniżej 50 milimetrów. Nierównomierne podział krawędzi jest taki sam jak w systemie BAYO-T-REAM.
Kontakt: