Rezkanje spada med najbolj zahtevne postopke obdelave. Kdor želi doseči ozke tolerance in fine površine, se ne more izogniti tej vrsti končne obdelave. Postopek pa ni povsem trivialen: medsebojno delovanje predobdelave, orodja in vodenja procesa odloča o uspehu in odpadku.
Rezkaljenje dokončuje, kar je vrtanje začelo. Kdor potrebuje natančnost, kakovost površine in oblikovno zvestobo, se odloči za to vrsto fine obdelave. Rezkalnik odstrani le malo materiala, gladko obdeluje steno izvrtine in jo pripelje do tolerance.
„Osnova za učinkovit in gospodaren proces je čista predvrtina,“ pravi Dennis Sommer, specialist za rezanje pri ISCAR. „Imeti bi morala kar najboljšo ravnost, biti dimenzijsko ustrezna in čim bolj brez prask.“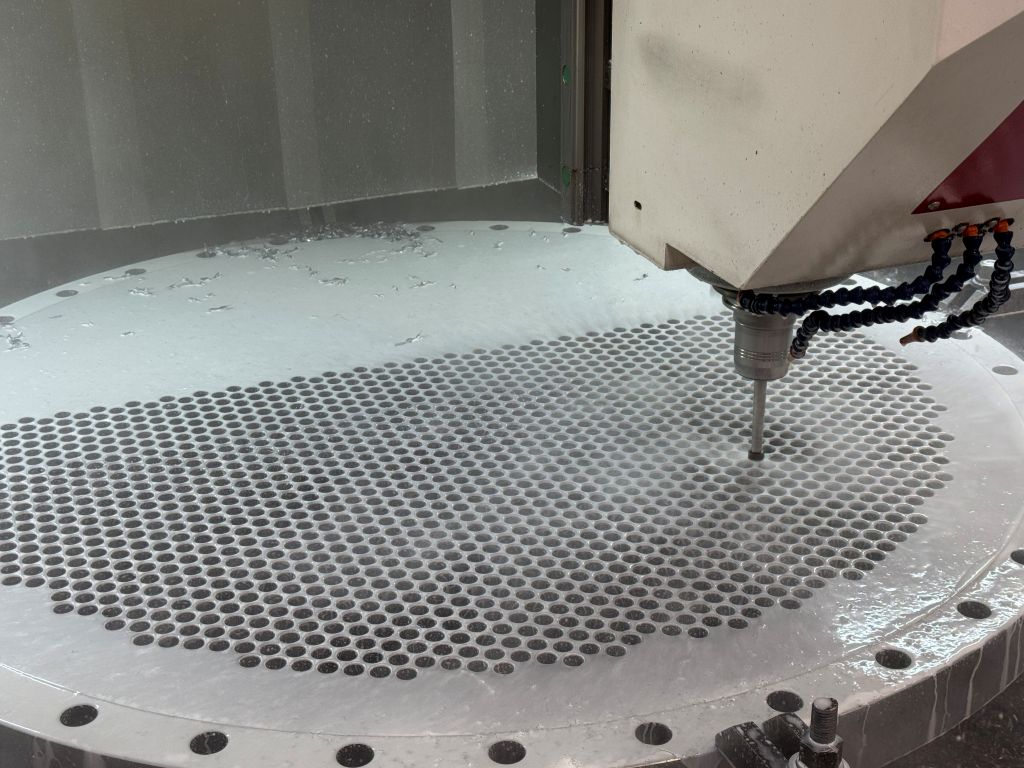
Vsaka odstopanja se prenaša naprej in poslabša rezultat. Rezač se vodi ob steni izvrtine. Zato kakovost le-te določa uspeh ali neuspeh.
Orodje in vrtina zahtevata natančno poravnavo, prav tako krožnost in togost stroja. Že majhne vibracije pustijo sledi na površini. Ključna vloga pripada hladilno-lubrikantni tekočini: zmanjšuje trenje, odvaja toploto in podaljšuje življenjsko dobo. Odločilno je, da doseže rezalne robove neposredno.
Postopek in njegove meje
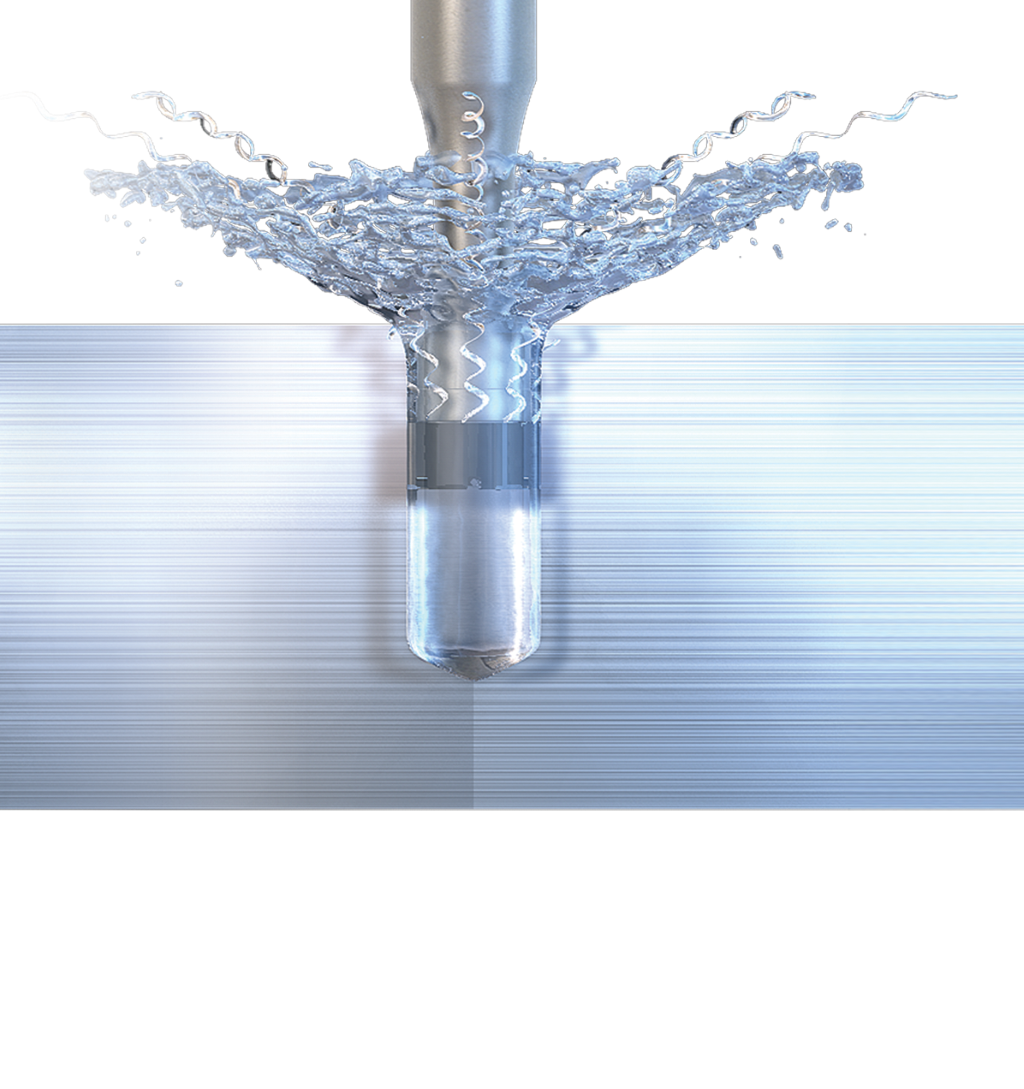
Rezkanje pomeni natančno delo, cilj je natančnost pri kratkem procesnem času. Tipična področja uporabe se nahajajo v strojništvu, v gradnji gospodarskih vozil in v letalstvu, na primer prilegajoče se dele, ležišča ali vodila – torej povsod, kjer so zahtevane ozke tolerance.
Alternativni postopki, kot so fino vrtanje, trdo struženje ali honanje, pokrivajo le delna področja. Fino vrtanje dosega dobro natančnost dimenzij, vendar ne doseže vedno zahtevane kakovosti površine.
Honen povečuje oblikovno natančnost in ustvarja znani križni rez, na primer v valjastih luknjah. Vendar je bistveno počasnejše in pogosto ekonomsko upravičeno šele pri zakaljenih materialih.
Različni materiali ponujajo različne pogoje rezanja.
Ne vsak material reagira enako. Gradbeni jekli tvorijo dolge chips in zahtevajo visoke pomike ali geometrije za lomljenje chipsov. Aluminij pa zahteva zelo ostre rezila, da se izognejo nastajanju oblog. Pri titanu so robustni rezni robovi in natančno usklajeni rezni parametri odločilni. Še posebej zahtevni so feritni nerjaveči jekli: njihova žilavost povzroča, da rezila raje drsijo kot režejo. To povečuje temperaturo in pospešuje obrabo.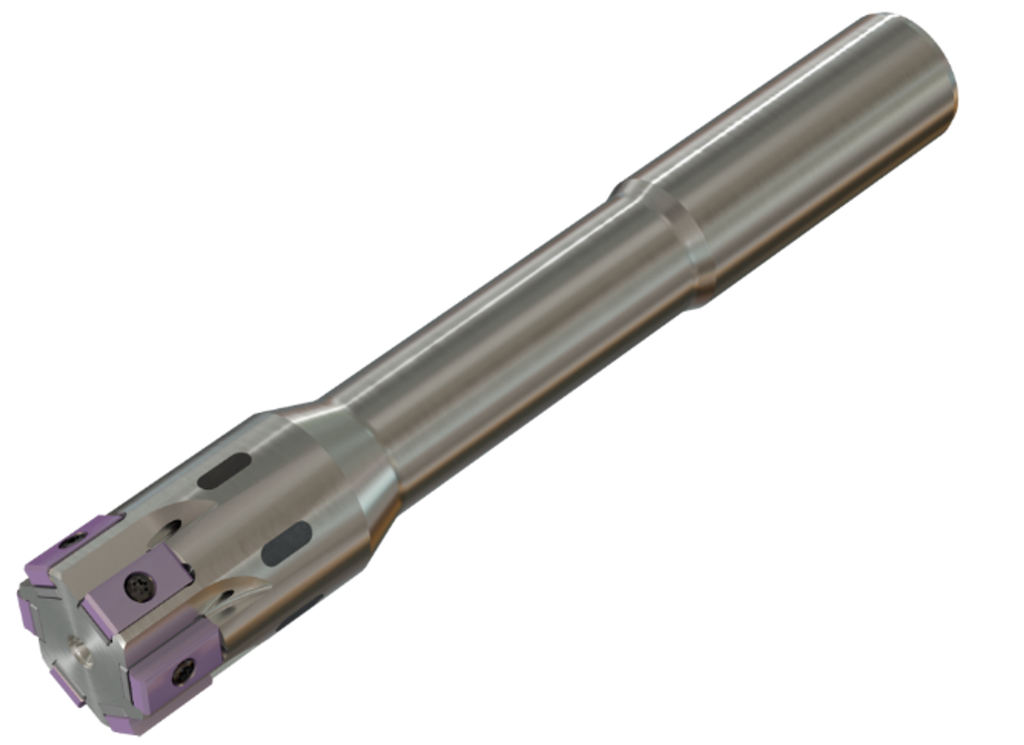
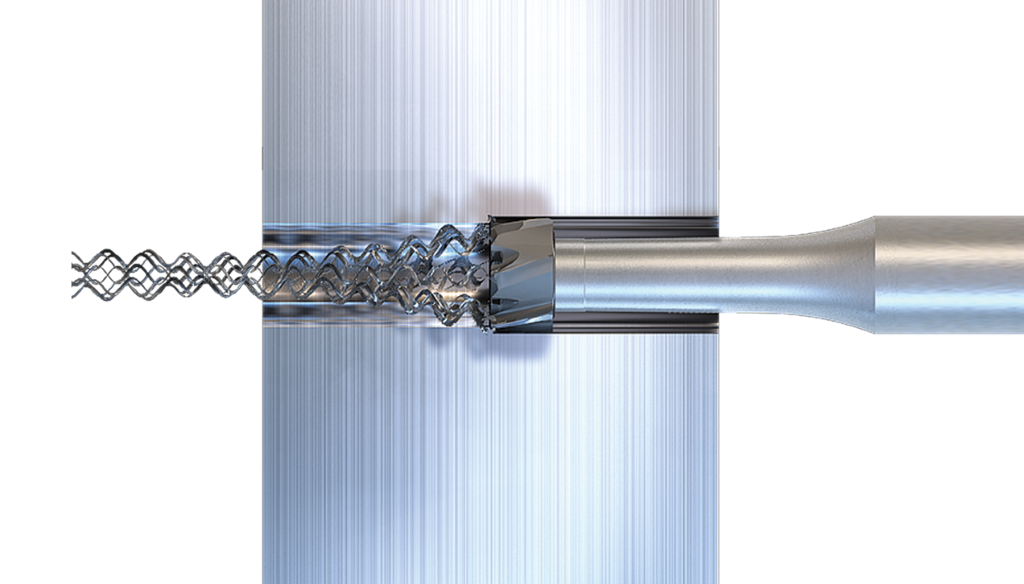
Poleg materiala je pri izbiri orodja odločilnega pomena tudi to, ali gre za prehodno ali osnovno vrtino. Za prehodne vrtine se običajno uporabljajo orodja z levo navitimi reži. Ta omogočajo, da se chipsi z napredovanjem odvajajo naprej. Pri zaprtih vrtinah ravne ali rahlo desno navite reži odvajajo chipsi nazaj. Napačna smer navitja bi povzročila zastoje chipsov in morebitno zlom orodja. Tudi kot rezanja je odvisen od vrste vrtine. Pri prehodnih vrtinah znaša 25, pri zaprtih vrtinah pa 45 stopinj.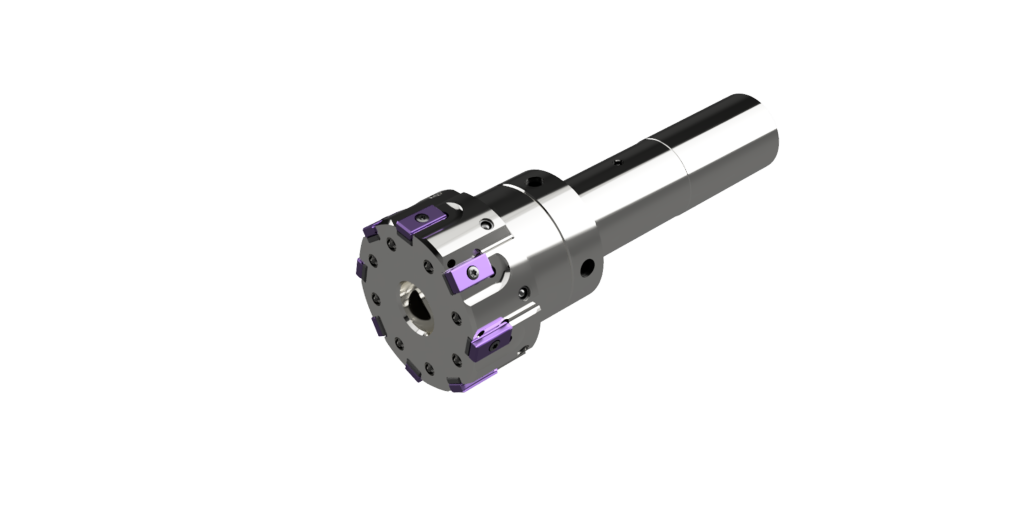
„Za visoko natančnost in stabilnost pri obdelavi z reznimi orodji je priporočena uporaba hidravličnih razteznih vpenjalnih nastavkov,“ pravi specialist za izdelke. „Še posebej pri globokih vrtinah je mogoče z nastavljivimi vpenjalnimi nastavki odstopanja pri vrtenju popraviti na manj kot pet mikrometrov – to je naš cilj.“
Viri napak in njihovo preprečevanje
Tipične napake pri rebanju so odtisi, odstopanja v dimenzijah in slabe površine. Pogosto nastanejo zaradi napačnih predvrtin, napačnih rezalnih podatkov ali nezadostne togosti orodja. Čista faza predvrtine pomaga pri začetku rezača: njen kot bi moral biti manjši ali enak kotu začetka orodja, da se rezač natančno centrirano postavi.
„Praksa kaže, da rezkanje ne odpusti malomarnosti,“ pravi Dennis Sommer. „Že majhne odstopanja v dimenzijah, pomiku ali okroglosti se vidno odražajo.“ Da bi se natančnost in gladkost ponavljajoče dosegle, orodje in okroglost zahtevata redno preverjanje, medtem ko so procesni pogoji stabilni.
Modularnost je v ospredju.
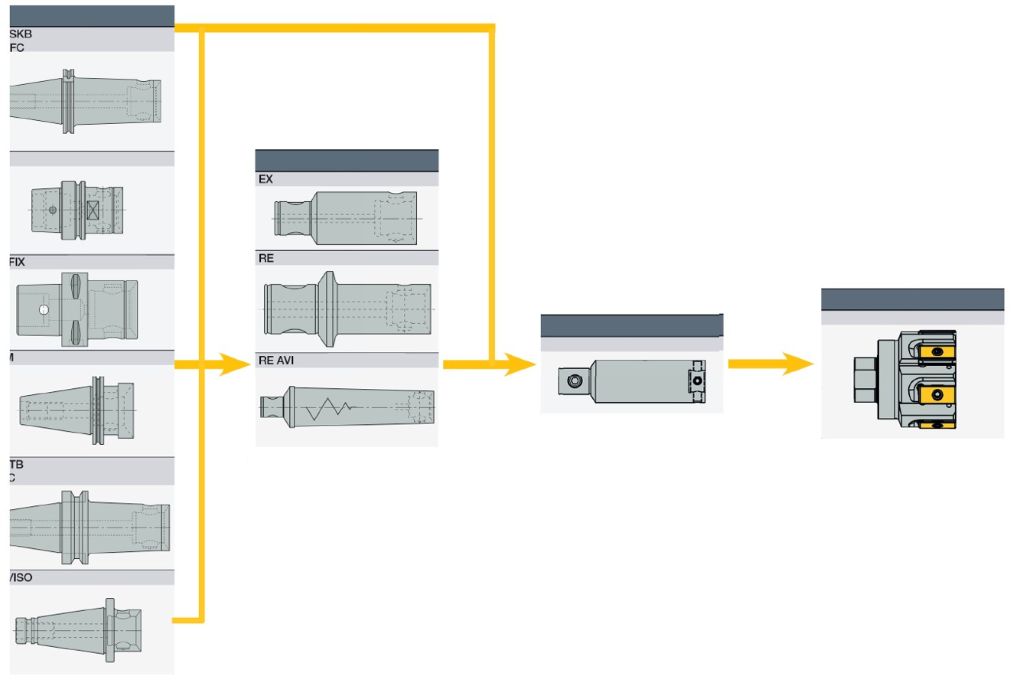
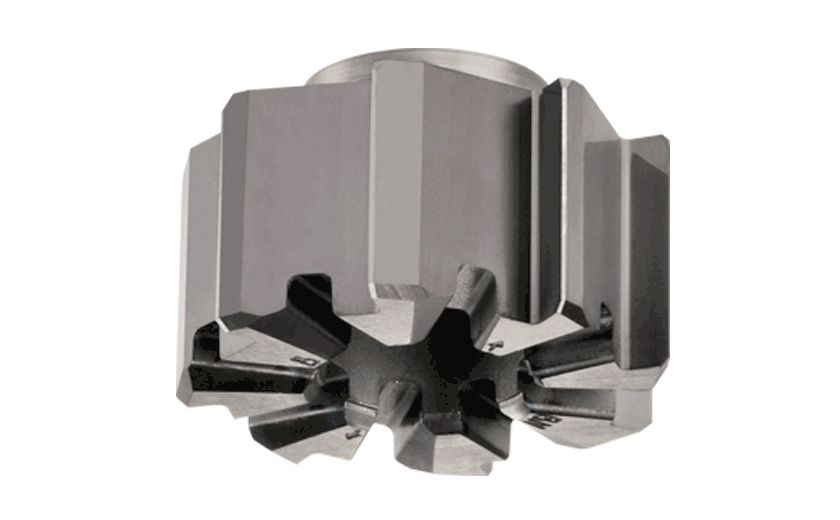
Pri vrtanju, frezanju, struženju in rezanju je modularnost pri orodjih že dolgo standard. Tudi pri rezanju so sistemi z zamenljivimi glavami prihodnost. Orodja, kot je visokohitrostna rezkalna glava BAYO T-REAM podjetja ISCAR, kažejo, v katero smer se razvija rezanje: imajo natančne stične točke, omogočajo hitro menjavo orodij znotraj stroja in zagotavljajo ponovljiv krožni tek.
Fleksibilno zasnovano orodje je sestavljeno iz jeklenega stebla, zamenljivega trdometalnega rezalnega vrha in hitrosnemljivega bajonetnega zapiranja. Montaža rezalnega vrha poteka s pomočjo posebnega ključavničarskega ključa. Dolgotrajno odstranjevanje osnovnega nosilca ni potrebno. Dodatna prednost je notranji dovod hladilne tekočine: ta zagotavlja, da se vsak rez učinkovito hladi. S tem so zagotovljeni dolgi časi delovanja in optimalen odtok chipsov. ISCAR ponuja rezalne vrhe v premerih od 11,5 do 32 milimetrov za globine obdelave 3xD, 5xD in 8xD. V primerjavi z ne-modularnimi sistemi uporabniki z BAYO T-REAM običajno dosegajo znatno daljše čase delovanja in povečujejo svojo produktivnost.
Poleg sistema z zamenljivimi glavami ima ISCAR v ponudbi tudi modularne reamerje s tangencialno pritrjenimi rezalnimi vložki. TangReamer Easyline je posebej zasnovan za obdelavo lukenj v litini in jeklu. Orodje Semistandard, ki je vnaprej nastavljeno na fiksni nominalni premer med 20 in 100 milimetri, je mogoče opremiti z različnimi desno rezalnimi zamenljivimi rezalnimi ploščami s štirimi tangencialnimi rezinami. „Zahvaljujoč dodatnim brušenim podlagam, imenovanim shims, lahko uporabnik prilagodi nominalni premer v korakih po 1 µm,“ pojasnjuje strokovnjak za izdelke. „Maksimalna prilagoditev pri tem znaša plus/minus 0,02 milimetra v premeru.“ Uporabniki z modularnim orodjem dosegajo zelo visoke kakovosti površine in dimenzijske natančnosti IT6 pri premerih več kot 50 milimetrov ter IT7 pri premerih manj kot 50 milimetrov. Neenakomerno razporejanje rezil je enako kot pri sistemu BAYO-T-REAM.
Kontakt: