Reaming je jedan od najzahtjevnijih postupaka obrade. Tko želi sigurno postići uske tolerancije i fine površine, ne može bez ove vrste finiširanja. Proces nije posve trivijalan: međusobno djelovanje pripreme, alata i vođenja procesa odlučuje o uspjehu i otpadu.
Reamer završava ono što bušenje započinje. Tko treba preciznost, kvalitetu površine i oblikovnu točnost, oslanja se na ovu vrstu finiširanja. Rezač uklanja samo malo materijala, zaglađuje zidove bušotine i dovodi ih u toleranciju.
„Osnova za učinkovit i ekonomičan proces je čisto predbušenje“, kaže Dennis Sommer, specijalist za proizvode za bušenje u ISCAR-u. „Trebala bi imati što bolju ravnost, biti dimenzijski točna i što je moguće slobodna od ogrebotina.“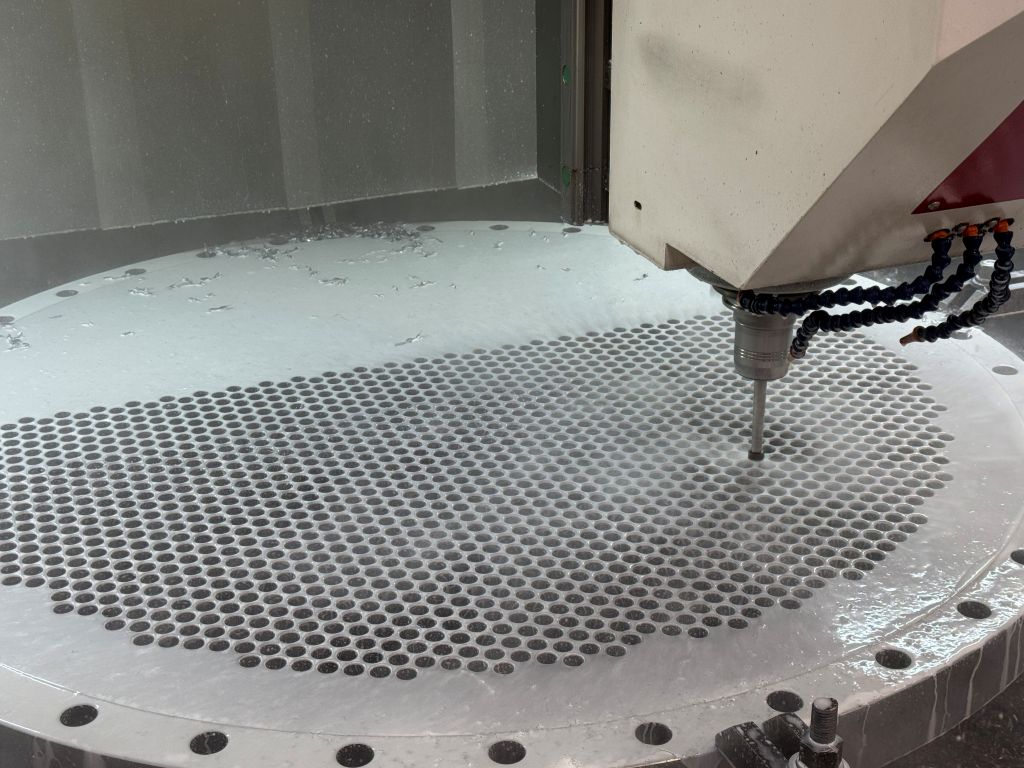
Svaka odstupanja se prenose i pogoršavaju rezultat. Rezač se vodi uz zid bušotine. Stoga kvaliteta rezača određuje uspjeh ili neuspjeh.
Alat i bušenje zahtijevaju točno poravnanje, kao i kružnost i krutost stroja. Čak i male vibracije ostavljaju tragove na površini. Ključnu ulogu ima hladna tekućina: smanjuje trenje, odvodi toplinu i produžuje vijek trajanja. Od presudne je važnosti da dosegne oštrice izravno.
Postupak i njegove granice
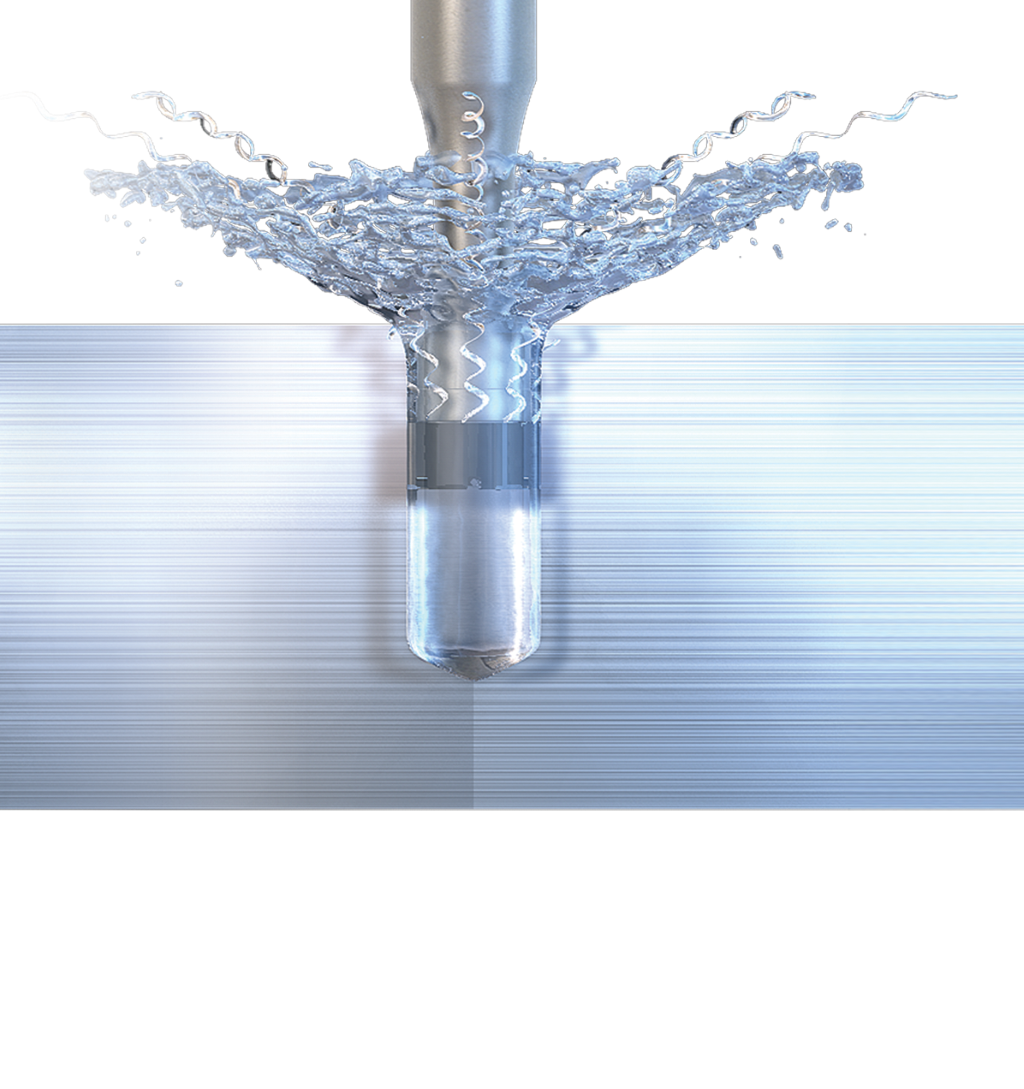
Reaming znači precizan rad, a cilj je točnost uz kratak procesni vremenski period. Tipična područja primjene nalaze se u strojarstvu, u proizvodnji komercijalnih vozila i u zrakoplovstvu, primjerice u prirubnicama, ležajevima ili vođenjima – jednostavno svugdje gdje su potrebne uske tolerancije.
Alternativne metode poput finog bušenja, tvrdo okretanje ili brušenje pokrivaju samo djelomična područja. Fino bušenje postiže dobru dimenzijsku točnost, ali ne postiže uvijek traženu kvalitetu površine.
Honen povećava oblikovnu točnost i stvara poznati križni rez, primjerice u cilindričnim bušotinama. Međutim, znatno je sporije i često je ekonomski isplativo tek kod kaljenih materijala.
Različiti materijali nude različite uvjete rezanja.
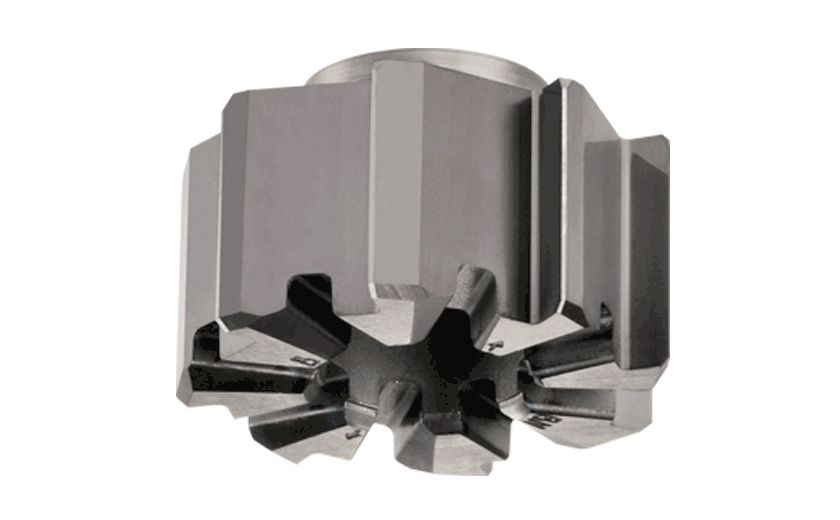
Nisu svi materijali jednako reaktivni. Građevinski čelici stvaraju duge strugotine i zahtijevaju visoke pomake ili geometrije koje lome strugotine. Aluminij, s druge strane, zahtijeva vrlo oštre rezne rubove kako bi se izbjeglo stvaranje naslaga. Kod titana su robusni rezni rubovi i precizno usklađene vrijednosti rezanja ključni. Posebno su problematični feritni nehrđajući čelici: njihova žilavost dovodi do toga da rezni rubovi više klize nego režu. To povećava temperaturu i ubrzava trošenje.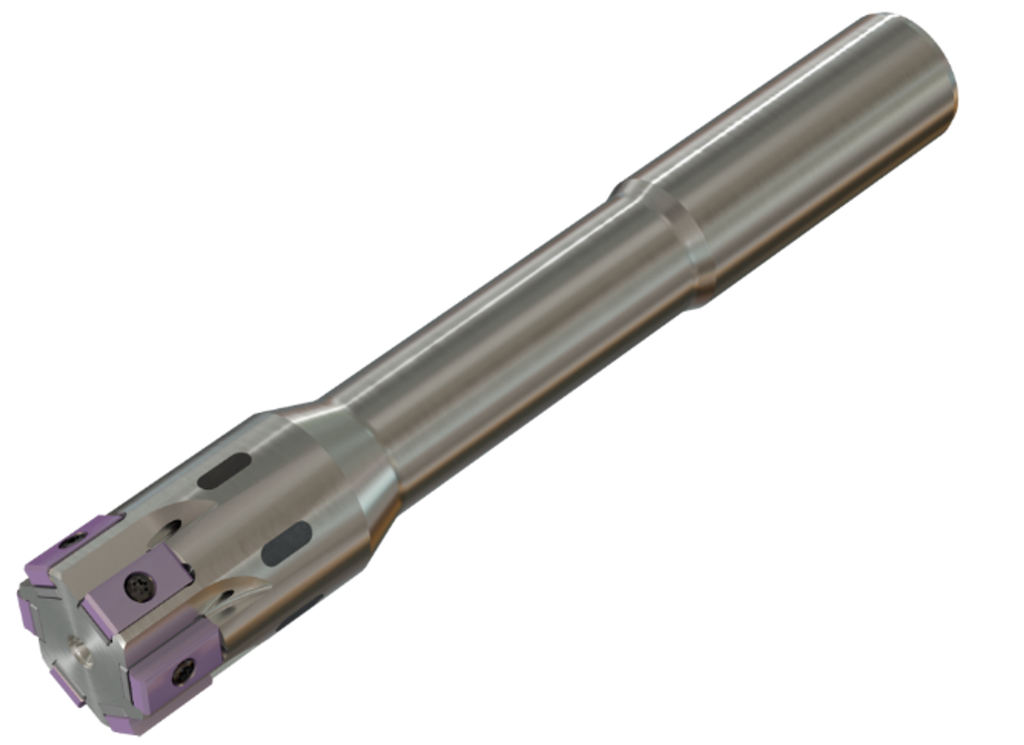
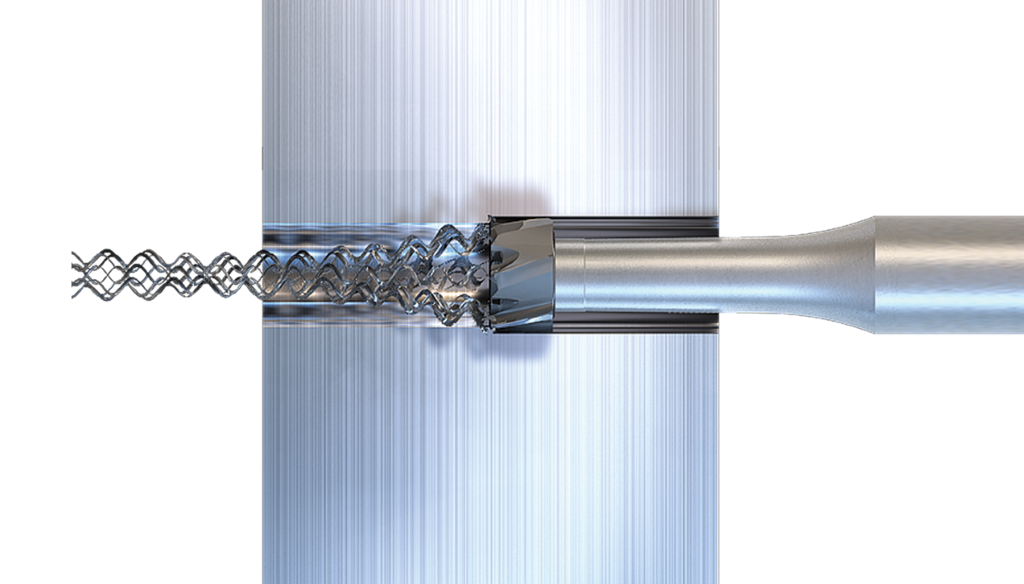
Osim materijala, pri odabiru alata također je važno da li se radi o prolaznom ili osnovnom bušenju. Za prolazne bušotine obično se koriste alati s lijevo zavrnutim utorima. Oni omogućuju da se strugotine odvode naprijed s pomakom. U slijepim rupama ravni ili lagano desno zavrnutu utori odvode strugotine unatrag. Pogrešna smjer zavrtnja dovela bi do zagušenja strugotina i mogućeg loma alata. Također, kut rezanja ovisi o vrsti bušenja. Za prolazne bušotine iznosi 25, a za slijepu rupu 45 stupnjeva.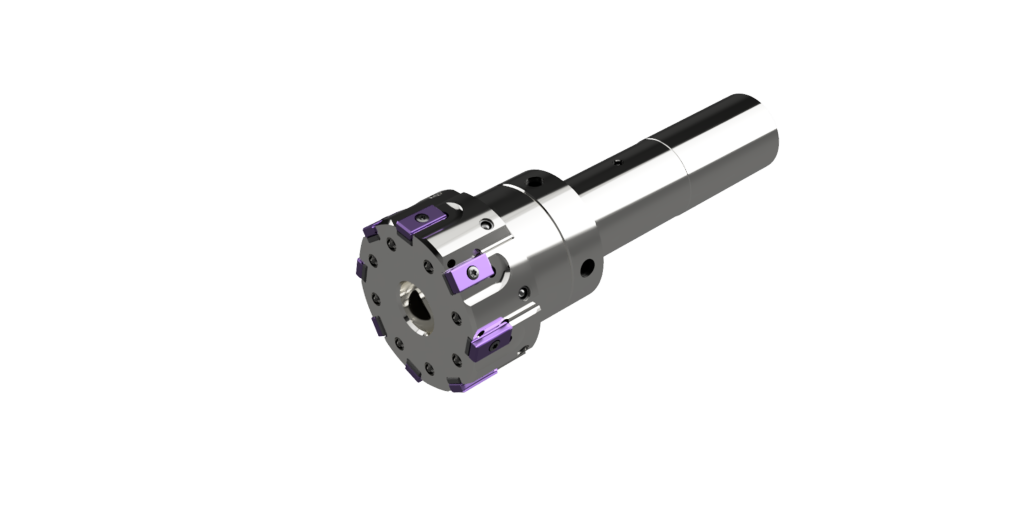
„Za visoku preciznost okretanja i stabilnost prilikom reaminga preporučuje se korištenje hidrauličnih steznih čeljusti“, kaže specijalist za proizvode. „Osobito kod dubokih bušotina, s podesivim steznim čeljustima moguće je ispraviti odstupanja okretanja ispod pet mikrometara – to je naš cilj.“
Izvori grešaka i njihovo izbjegavanje
Tipične greške prilikom reameriranja su tragovi vibracija, odstupanja u dimenzijama i loše površine. Često nastaju zbog neispravnih prethodnih bušenja, pogrešnih podataka o rezanju ili nedovoljne krutosti alata. Čista faza prethodnog bušenja pomaže pri postavljanju rezača: njezin kut trebao bi biti manji ili jednak kutu ulaska alata kako bi se rezač točno centrirala.
„Praksa pokazuje da reaming ne prašta nepažnju“, kaže Dennis Sommer. „Već male odstupanja u dimenzijama, pomaku ili okruglosti imaju vidljiv utjecaj.“ Da bi se dimenzionalna točnost i glatkoća ponovo postigli, alati i okruglost zahtijevaju redovito ispitivanje dok su stabilni procesni uvjeti prisutni.
Modularnost je ključna.
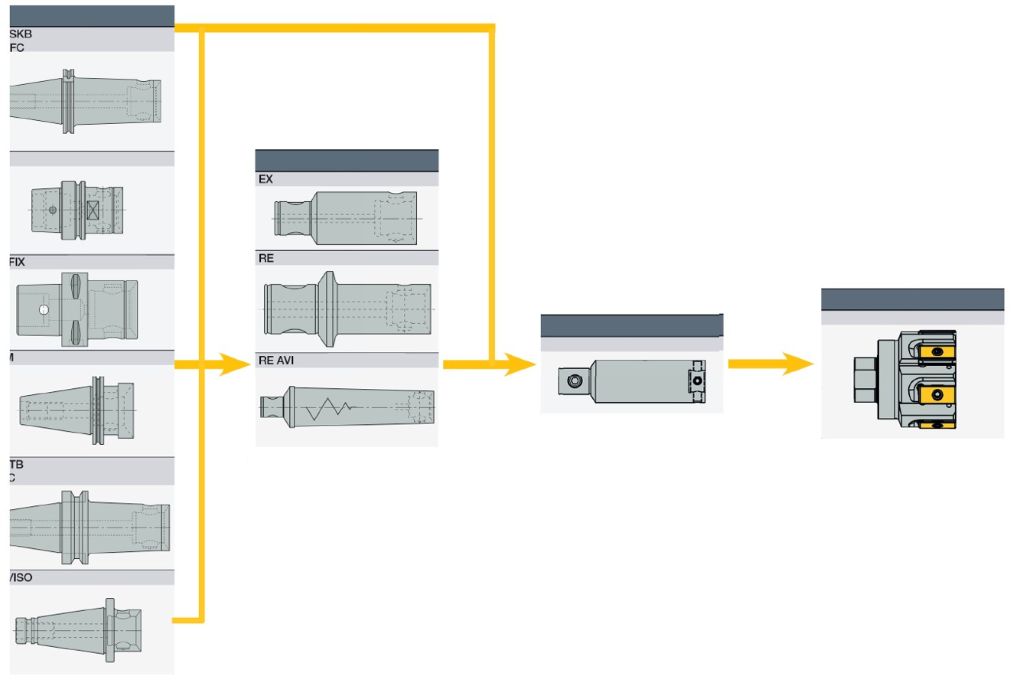
Prilikom bušenja, frezanja, okretanja i rezanja, modularnost alata je već standard. Također, kod rezača s premazom, sustavi s izmjenjivim glavama su budućnost. Alati poput visok brzosnim rezačem BAYO T-REAM od ISCAR-a pokazuju u kojem smjeru se razvija rezanje: posjeduju precizne sučelja, omogućuju brzu izmjenu alata unutar stroja i omogućuju reproducibilan okretni rad.
Fleksibilno konstruirani alat sastoji se od čelične osovine, zamjenjive hardmetalne glave za bušenje i sustava brze izmjene bajonetskog zatvarača. Montaža glave za bušenje vrši se pomoću specijalnog ključa za stezanje. Nije potrebna dugotrajna demontaža osnovnog nosača. Dodatna prednost je unutarnje napajanje rashladnom tekućinom: osigurava da se svaki rez hladno obrađuje. Time su omogućeni dugi radni ciklusi i optimalan protok strugotine. ISCAR nudi glave za bušenje u promjerima od 11,5 do 32 milimetra za dubine obrade od 3xD, 5xD i 8xD. U usporedbi s nemodularnim sustavima, korisnici s BAYO T-REAM obično postižu znatno duže radne cikluse i povećavaju svoju produktivnost.
Osim sustava s izmjenjivim glavama, ISCAR također nudi modularne rezače s tangencijalno stegnutim rezanjem ulošcima. TangReamer Easyline posebno je dizajniran za obradu rupa u lijevanom željezu i čeliku. Polu-standardni alat, unaprijed postavljen na fiksni nominalni promjer između 20 i 100 milimetara, može se opremiti različitim desno-reznim izmjenjivim rezanjem pločama s četiri tangencijalne oštrice. „Zahvaljujući dodatnim brušenim podlošcima, tzv. shimovima, korisnik može prilagoditi nominalni promjer u koracima od jednog mikrometra“, objašnjava stručnjak za proizvode. „Maksimalna prilagodba u ovom slučaju iznosi plus/minus 0,02 milimetra u promjeru.“ Korisnici postižu vrlo visoke kvalitete površine i točnosti dimenzija od IT6 za promjere veće od 50 milimetara i IT7 za promjere manje od 50 milimetara. Nejednako raspoređivanje oštrica je isto kao kod BAYO-T-REAM sustava.
Kontakt: