Ребрення належить до найскладніших процесів обробки. Ті, хто хоче досягти вузьких допусків і тонких поверхонь, не можуть обійтися без цього виду тонкої обробки. Проте процес зовсім не тривіальний: взаємодія між попередньою обробкою, інструментом і управлінням процесом визначає успіх і брак.
Різьблення завершує те, що починає свердління. Ті, хто потребує точності розмірів, якості поверхні та формостійкості, обирають цей вид тонкої обробки. Різьблення видаляє лише невелику кількість матеріалу, згладжує стінку отвору та доводить її до допуску.
„Основою для ефективного та економічного процесу є чисте попереднє свердління“, говорить Деніс Зоммер, продуктовий спеціаліст з розточування в ISCAR. „Воно повинно мати найкращу можливу прямолінійність, бути точним і якомога вільним від подряпин.“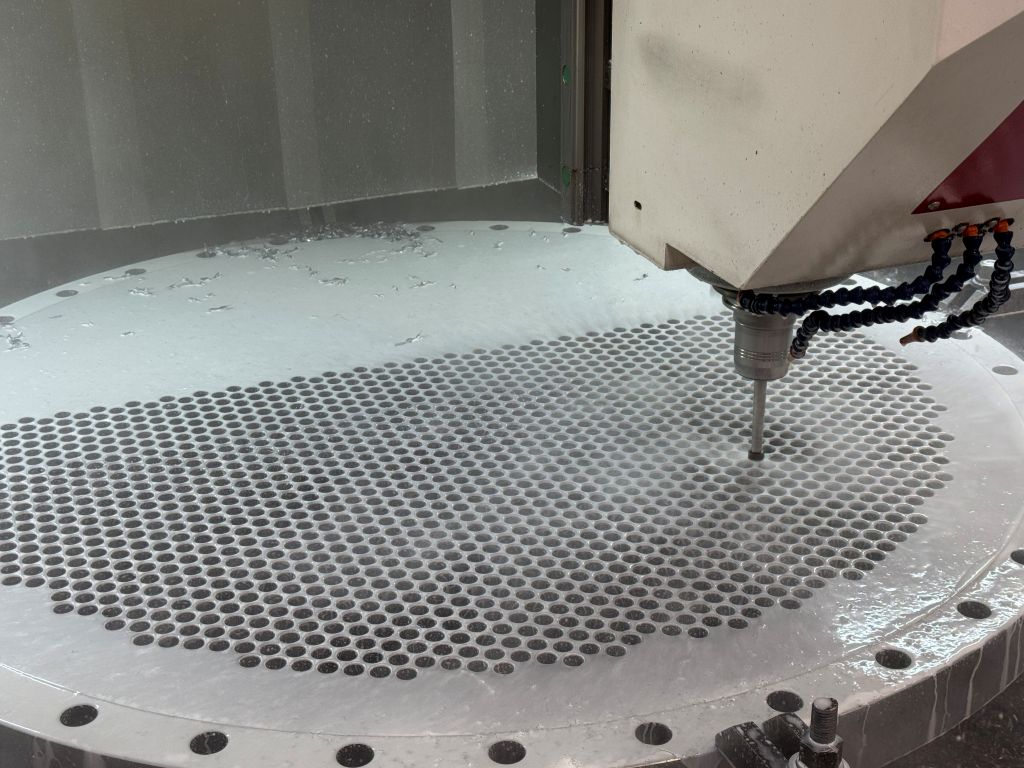
Кожне відхилення продовжується і погіршує результат. Різець веде себе по стінці отвору. Тому його якість визначає успіх чи невдачу.
Інструмент і свердління вимагають точної орієнтації, так само як і круговий рух та жорсткість машини. Навіть незначні вібрації залишають сліди на поверхні. Ключову роль відіграє охолоджувально-мастильна рідина: вона зменшує тертя, відводить тепло і подовжує термін служби. Важливо, щоб вона безпосередньо досягала різців.
Процес та його межі
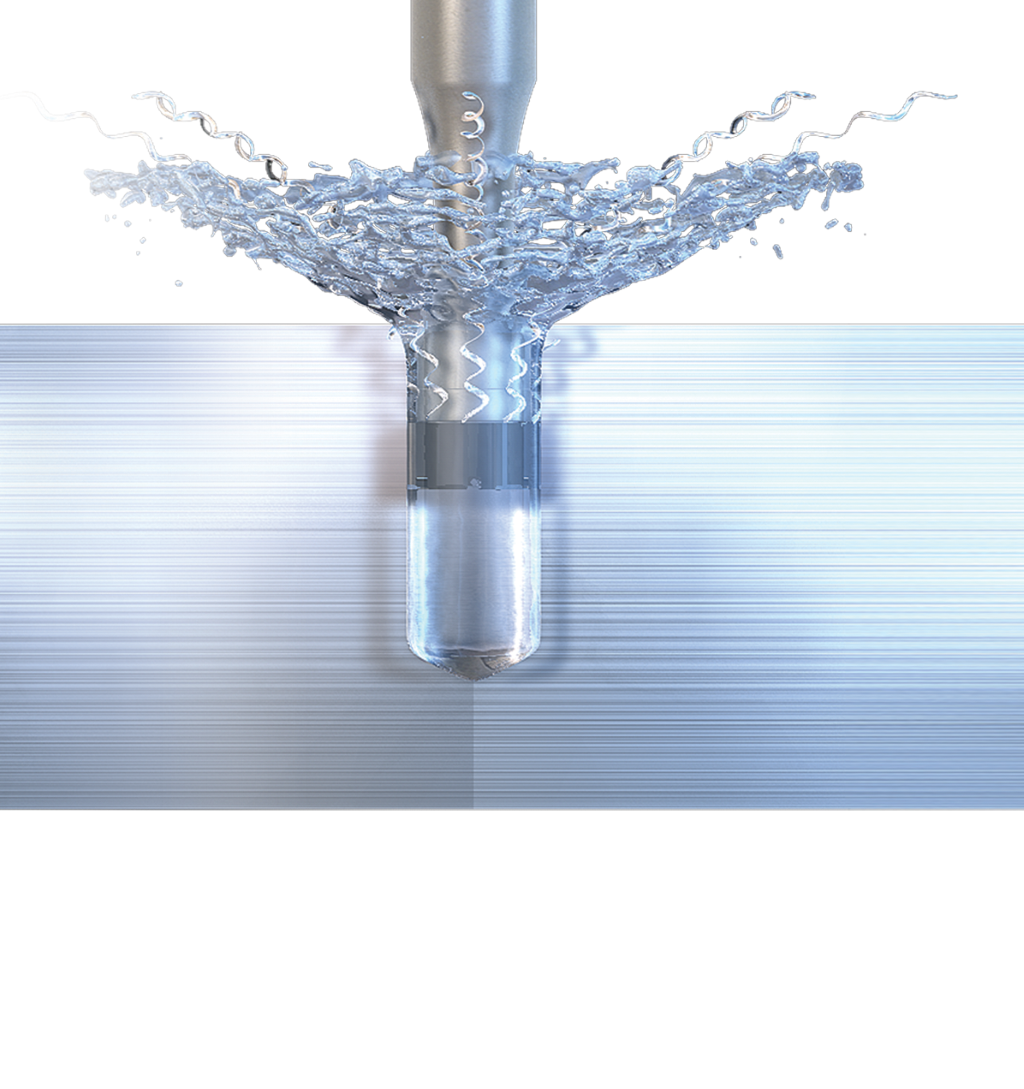
Різьблення означає точну роботу, мета полягає в досягненні точності при короткому часі обробки. Типові сфери застосування можна знайти в машинобудуванні, у виробництві комерційного транспорту та в авіації, наприклад, у посадках, місцях для підшипників або напрямних – тобто скрізь, де потрібні вузькі допуски.
Альтернативи, такі як тонке свердління, тверде точіння або шліфування, охоплюють лише часткові області. Тонке свердління забезпечує хорошу точність розмірів, але не завжди досягає необхідної якості поверхні.
Хонінг підвищує формову точність і створює відомий перехресний шліф, наприклад, у циліндричних отворах. Однак він значно повільніший і часто стає економічно вигідним лише при обробці загартованих матеріалів.
Різні матеріали пропонують різні умови різання.
Не кожен матеріал реагує однаково. Будівельні сталі утворюють довгі стружки і вимагають високих подач або геометрій, що ламають стружку. Алюміній, навпаки, вимагає дуже гострих ріжучих крайок, щоб уникнути утворення наростів. У титану важливими є міцні ріжучі кромки та точно налаштовані параметри різання. Особливо складними є феритні нержавіючі сталі: їхня крихкість призводить до того, що ріжучі крайки швидше ковзають, ніж ріжуть. Це підвищує температуру і прискорює зношування.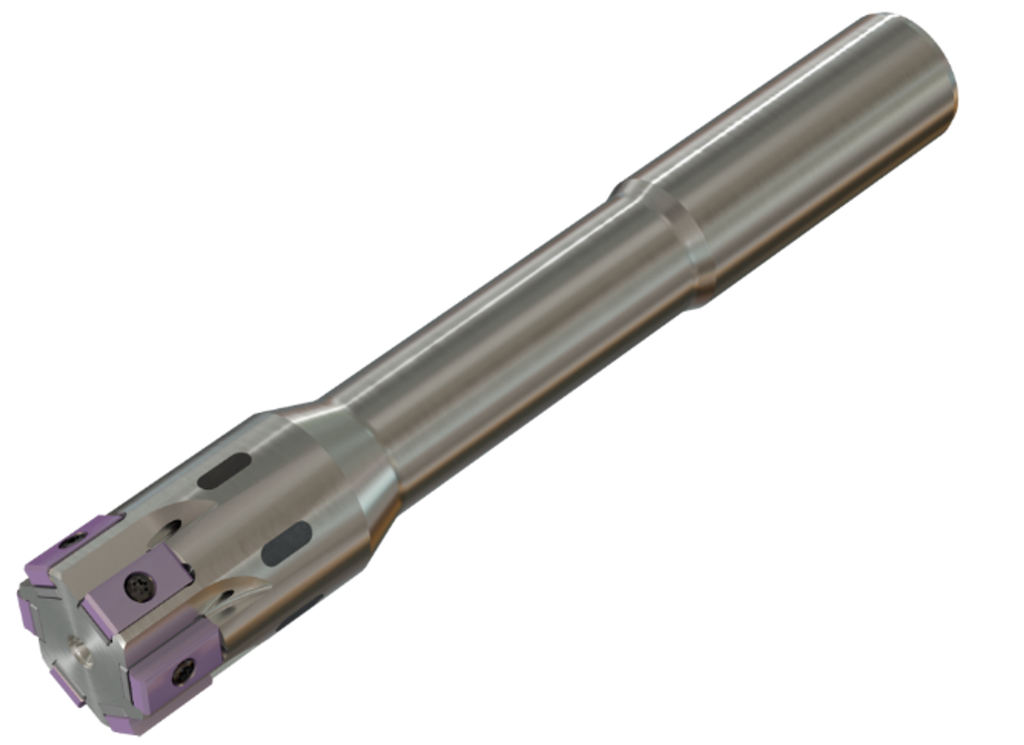
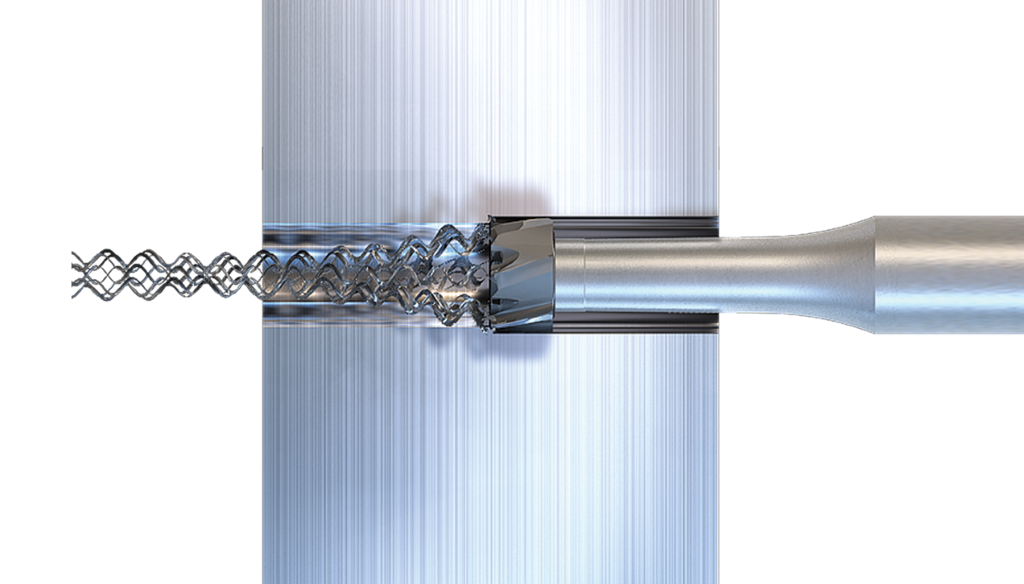
Окрім матеріалу, при виборі інструмента також важливо, чи йдеться про наскрізне або заглиблене свердління. Для наскрізних отворів зазвичай використовують інструменти з лівосторонніми спіральними канавками. Вони дозволяють стружці виходити вперед разом із подачею. У заглиблених отворах прямі або злегка правосторонні канавки виводять стружку назад. Неправильний напрямок обертання спіралі призведе до накопичення стружки та можливого зламу інструмента. Також кут заходу залежить від типу отвору. Для наскрізних отворів він становить 25 градусів, для заглиблених отворів - 45 градусів.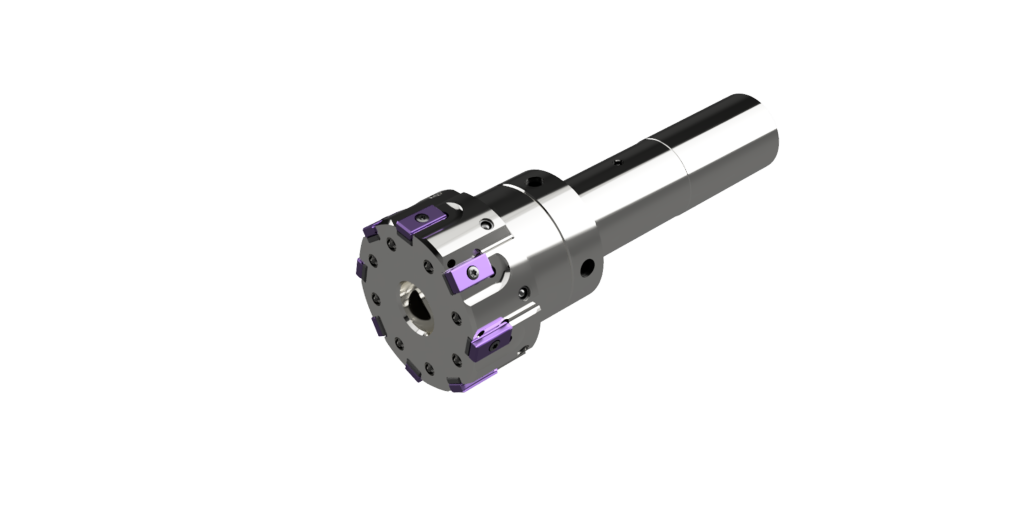
„Для досягнення високої точності обертання та стабільності при розточуванні рекомендується використовувати гідродинамічні затискні патрони“, - зазначає спеціаліст з продукції. „Особливо при глибоких свердленнях за допомогою регульованих затискних патронів можна коригувати відхилення обертання до менше п'яти мікрометрів – ось куди ми прагнемо.“
Джерела помилок та їх уникнення
Типові дефекти при розточуванні - це вібраційні сліди, відхилення розмірів та погані поверхні. Вони часто виникають через неправильні попередні свердлення, невірні дані різання або недостатню жорсткість інструмента. Чіткий фаска попереднього свердління допомагає при введенні розточувального інструмента: її кут має бути меншим або рівним куту входження інструмента, щоб розточувальний інструмент точно центрувався.
„Практика показує, що розточування не прощає недбалості“, говорить Деніс Зоммер. „Навіть невеликі відхилення в розмірах, подачі або круговій точності помітно впливають на результат.“ Щоб точність і гладкість були повторюваними, інструменти та кругова точність вимагають регулярної перевірки під час стабільних умов процесу.
Модульність - це перевага.
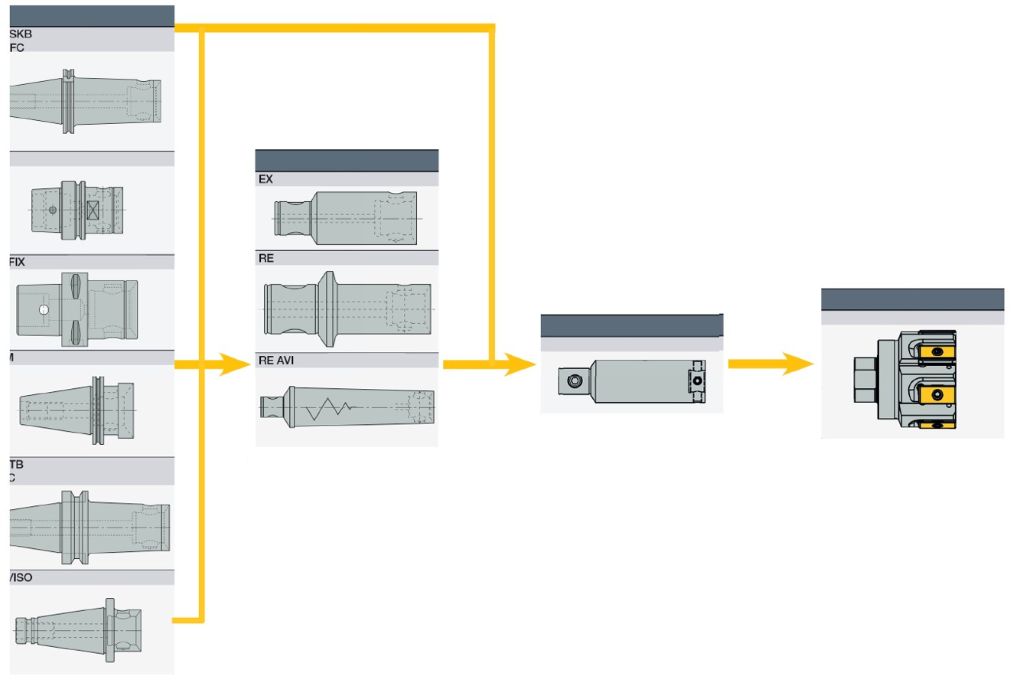
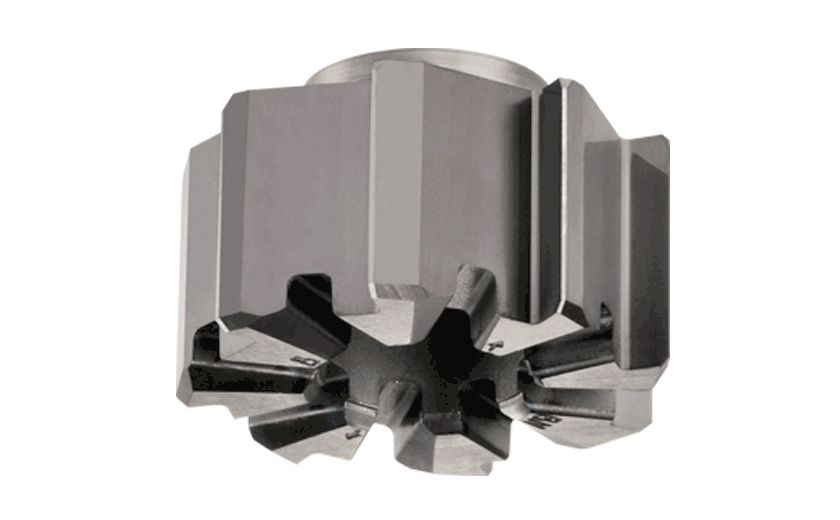
При свердлінні, фрезеруванні, токарній обробці та різанні модульність інструментів вже давно стала стандартом. І в обробці зенкерування системи з змінними головками є майбутнім. Інструменти, такі як високо-швидкісна зенкерна свердло BAYO T-REAM від ISCAR, демонструють, куди розвивається зенкерування: вони мають точні з'єднання, дозволяють швидку зміну інструментів у межах машини та забезпечують відтворювану кругову точність.
Гнучко сконструйований інструмент складається з сталевого стержня, змінного твердосплавного розточувального головки та швидкознімного байонетного з'єднання. Монтаж розточувальної головки здійснюється за допомогою спеціального затискного ключа. Не потрібно витрачати час на вилучення основного тримача. Ще однією перевагою є внутрішнє постачання охолоджуючої рідини: це забезпечує ефективне охолодження кожного різця. Завдяки цьому забезпечуються тривалі терміни служби та оптимальний потік стружки. ISCAR пропонує розточувальні головки діаметром від 11,5 до 32 міліметрів для глибин обробки 3xD, 5xD та 8xD. У порівнянні з немодульними системами, користувачі з BAYO T-REAM зазвичай досягають значно більших термінів служби та підвищують свою продуктивність.
Окрім системи з змінними головками, ISCAR також пропонує модульні розгортки з тангенційно закріпленими різальними вставками в асортименті. TangReamer Easyline спеціально розроблений для обробки отворів у чавуні та сталі. Інструмент напівстандартного типу, попередньо налаштований на фіксований номінальний діаметр від 20 до 100 міліметрів, можна оснастити різними правозаточеними змінними різцями з чотирма тангенційними ріжучими кромками. "Завдяки додатковим шліфованим підкладкам, званим шімами, користувач може налаштувати номінальний діаметр у кроках по 1 мкм", - пояснює фахівець з продуктів. "Максимальна адаптація в цьому випадку становить плюс/мінус 0,02 міліметра в діаметрі." Користувачі досягають з модульним інструментом дуже високих показників якості поверхні та точності IT6 при діаметрах більше 50 міліметрів і IT7 при діаметрах менше 50 міліметрів. Нерівномірний розподіл ріжучих кромок такий же, як у системі BAYO-T-REAM.
Контакт: