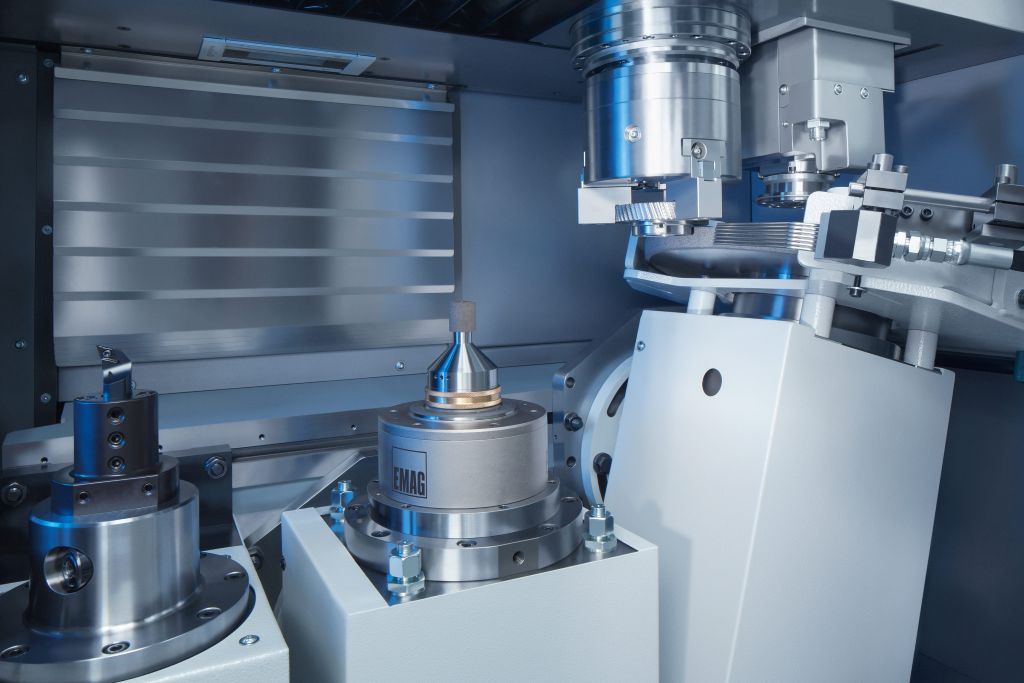
Зубчасті колеса, планетарні колеса, ланцюгові колеса, насосні кільця, одиночні кулачки та хвильові генератори: ці деталі затискачів виробляються в середньому та великому серійному виробництві в мільйонних тиражах. Після загартування кожен виріб проходить фінішну обробку, під час якої одночасно повинні дотримуватись точність розмірів, якість поверхні та допуски на розташування. З VL 100 GT компанія EMAG пропонує вертикальний токарно-шліфувальний центр, який об'єднує тверде токарство, внутрішнє шліфування та зовнішнє шліфування для виробів діаметром до 100 мм в одній установці – на площі близько 9,6 квадратних метрів.
Вертикальна конструкція та MINERALIT-машинна основа
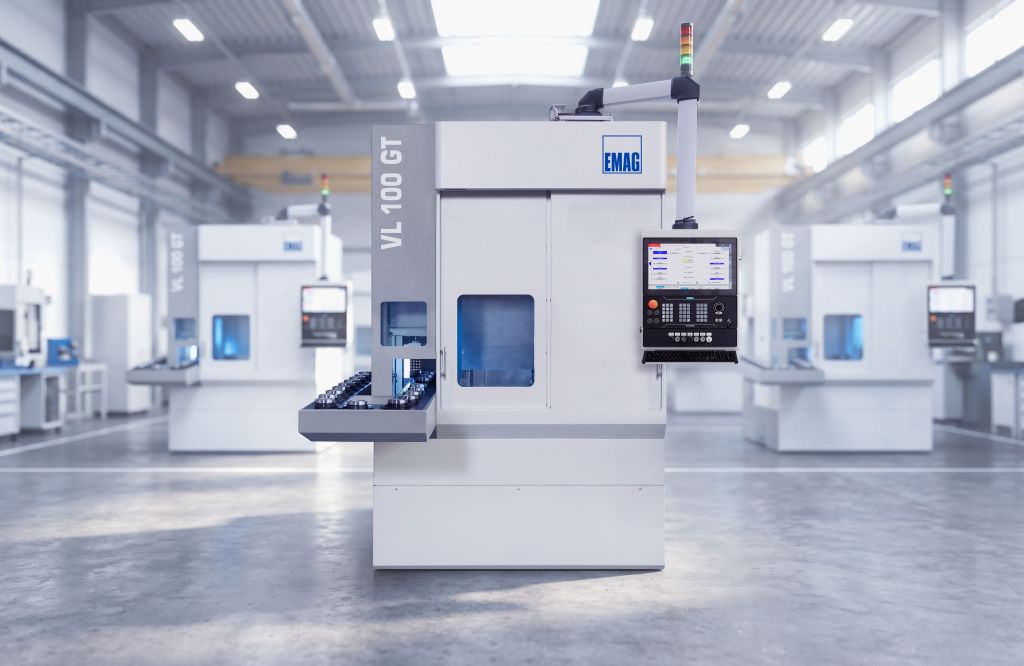
VL 100 GT працює за вертикальним принципом обробки: шпиндель деталі розташований над робочою зоною і захоплює деталі за допомогою методу Pick-up з інтегрованого конвеєра. Стружка та шліфувальний шлам вільно падають вниз під дією сили тяжіння, не накопичуючись на деталі або направляючих. Це зменшує термічні впливи, уникає пошкоджень поверхні та знижує витрати на прибирання.
Також зручність користування у VL 100 GT має велике значення: ергономічно спроектоване робоче місце забезпечує короткі часи перенастройки, а компактна площа основи дозволяє обслуговувати кілька машин.
Машинна рама виготовлена з полімерного бетону MINERALIT, який має вісім разів вищу віброізоляцію порівняно з традиційним сірим чавуном. У тонкій обробці, де вимагаються значення поверхні в діапазоні Rz < 1,2 мкм, ця ізоляція є вирішальним фактором якості. Досяжні поверхні є без завихрень і відповідають вимогам до високо навантажених функціональних поверхонь у трансмісіях.
Інтегрована автоматизація підбору Головний шпиндель самостійно виконує завантаження та розвантаження: він під'їжджає до станції підбору, захоплює заготовку з обертового конвеєра O-автоматизації, переміщує її в робочу зону, після обробки повертає готову деталь і відразу ж захоплює наступну заготовку. Окремі завантажувальні роботи або портальні завантажувачі не потрібні, так само як і пов'язані з цим інвестиційні витрати. Короткі шляхи переміщення забезпечують дуже короткі часи обробки від стружки до стружки.
Альтернативно, VL 100 GT можна обладнати автоматизацією Shuttle для з'єднаних виробничих ліній. У поєднанні з токарними верстатами EMAG серії VL або VT вона підходить, наприклад, для виробничих систем від м'якого токарства до тонкого оброблення твердих матеріалів.
Вільно конфігуроване робоче середовище
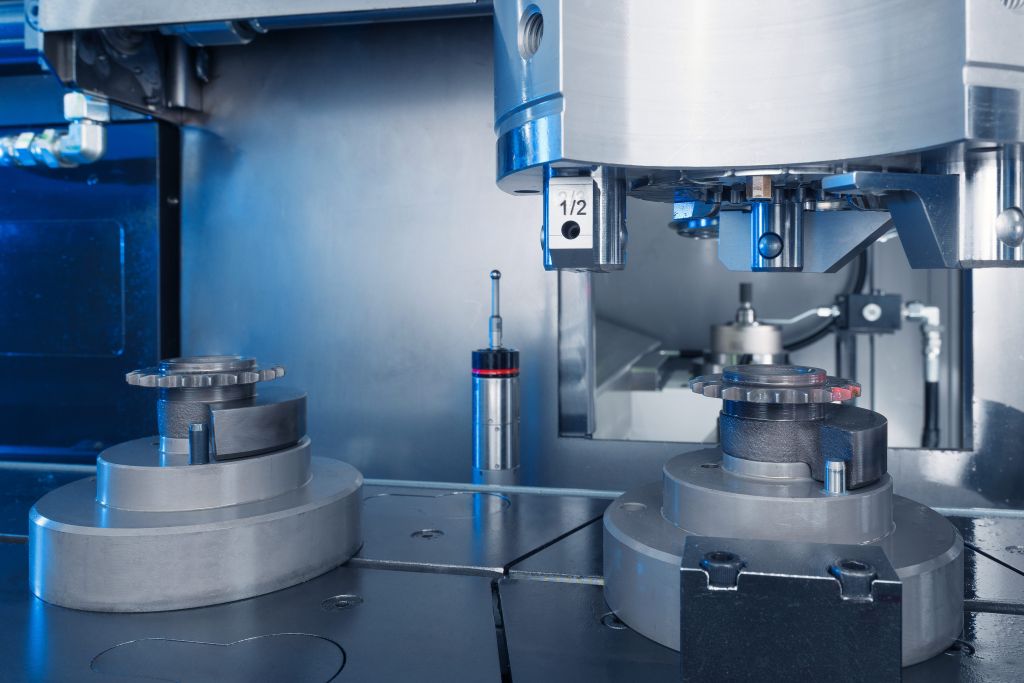
Робочий простір налаштовується відповідно до специфічного спектру заготовок у співпраці з клієнтом. Доступні внутрішні шліфувальні шпинделі для отворів (корунд або CBN), зовнішні шліфувальні шпинделі для бічних поверхонь, плоских плечей і контурів, а також один або два тримача для блочного металу для операцій обробки твердих матеріалів. Це дозволяє створювати конфігурації від чистого внутрішнього шліфування до комбінації токарної та шліфувальної обробки, а також до комплексної обробки з токарною, внутрішньою та зовнішньою шліфовкою в одній установці.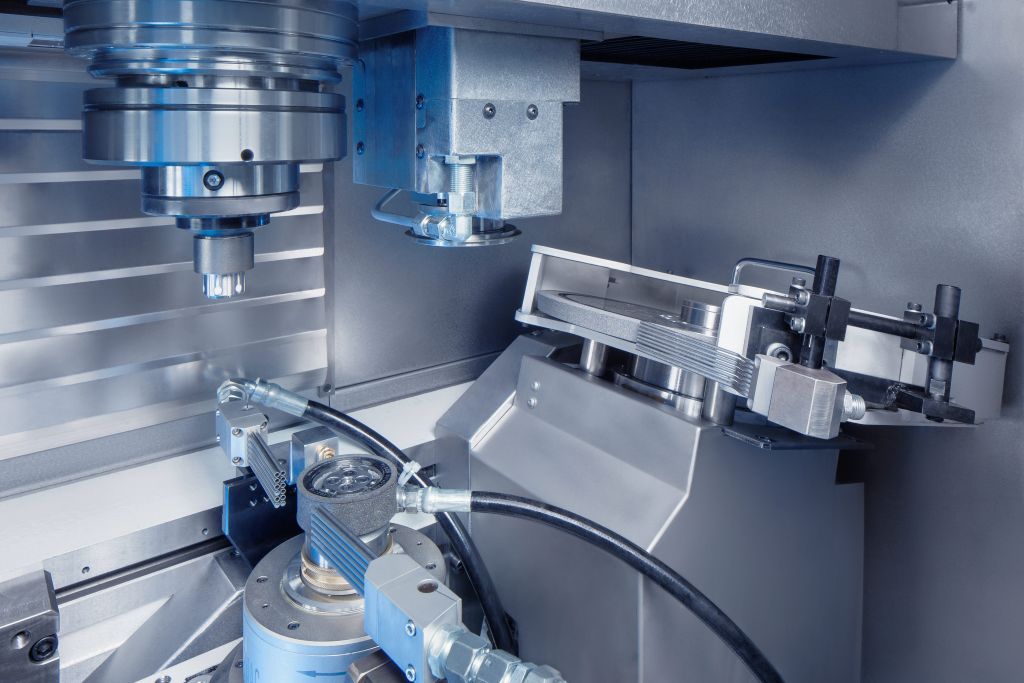
Лінійний моторний привід по осі X дозволяє безперервне шліфування профілів кулачків та ексцентриків. Оскільки прямий привід конструктивно не має зворотного люфту, формальні помилки під час постійних змін напрямку осі уникаються. Це є вирішальною перевагою в порівнянні з кульковими гвинтовими приводами. Додатково, забезпечуються вищі значення прискорення та беззносний режим роботи.
Комбіноване оброблення: економічність та якість
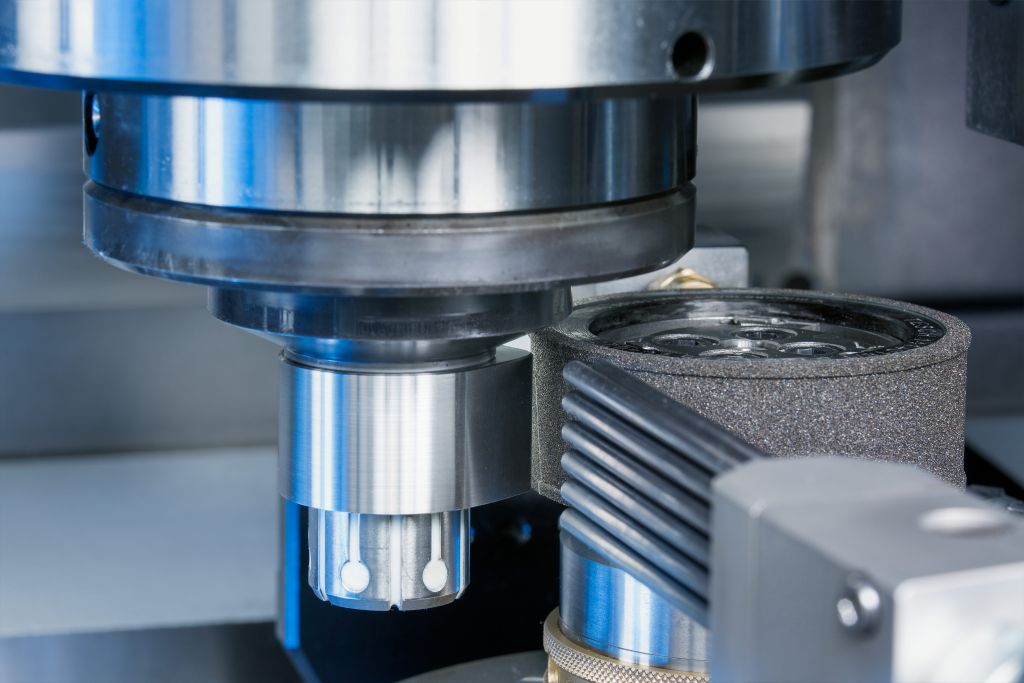
Комбінація твердого точіння та шліфування в одній установці є центральною перевагою VL 100 GT. На першому етапі плоскі поверхні, фаски та канавки виготовляються за допомогою твердого точіння. Процес точіння відбувається в багато разів швидше, ніж порівнянні операції під час шліфування. Після цього високоточні геометричні елементи, такі як отвори, зовнішні діаметри та робочі поверхні, шліфуються в тій же установці.
При цьому жорстке попереднє оброблення залишає лише кілька мікрометрів залишкового припуску для шліфування. Цей підхід значно скорочує загальний час обробки та повністю усуває помилки при перенастроюванні, що забезпечує найвищу точність у співвідношеннях між обробленими поверхнями. Невеликий знос матеріалу під час шліфування зменшує зношування диска, подовжує інтервали заточування та знижує витрати на інструменти. Одночасно зменшується обсяг шліфувального шламу, що мінімізує витрати на утилізацію та спрощує підготовку охолоджувальної рідини. У певних конфігураціях можлива суха обробка.
Шліфувальна сенсорика, процесне регулювання та вимірювальна техніка
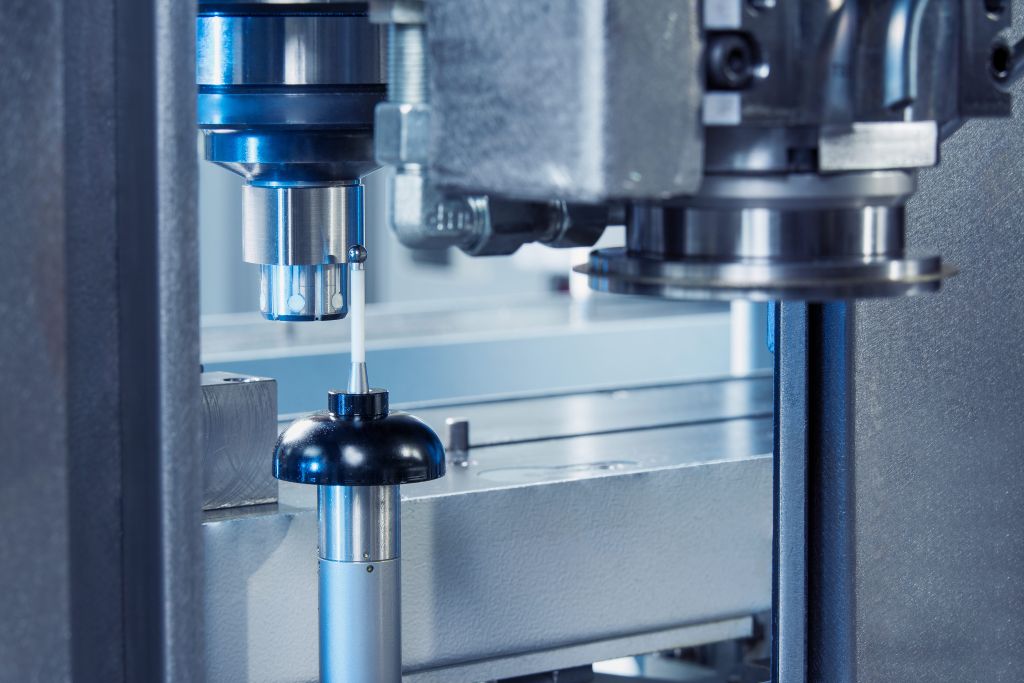
Система тілесного звуку дозволяє виявлення сигналів між шліфувальним кругом і заготовкою, а також між шліфувальним роликом і шліфувальним кругом. Адаптивне управління процесом контролює шліфувальний процес в реальному часі та регулює швидкість подачі відповідно до поточних умов обробки. Можливе торцеве шліфування. Вимірювальний зонд, розташований між робочою зоною та станцією підбору, захищений від забруднення. Оскільки заготовка залишається в затиску, вимірювання можливе до, після та між окремими етапами обробки.
Приклад з практики: зірочка за 35 секунд
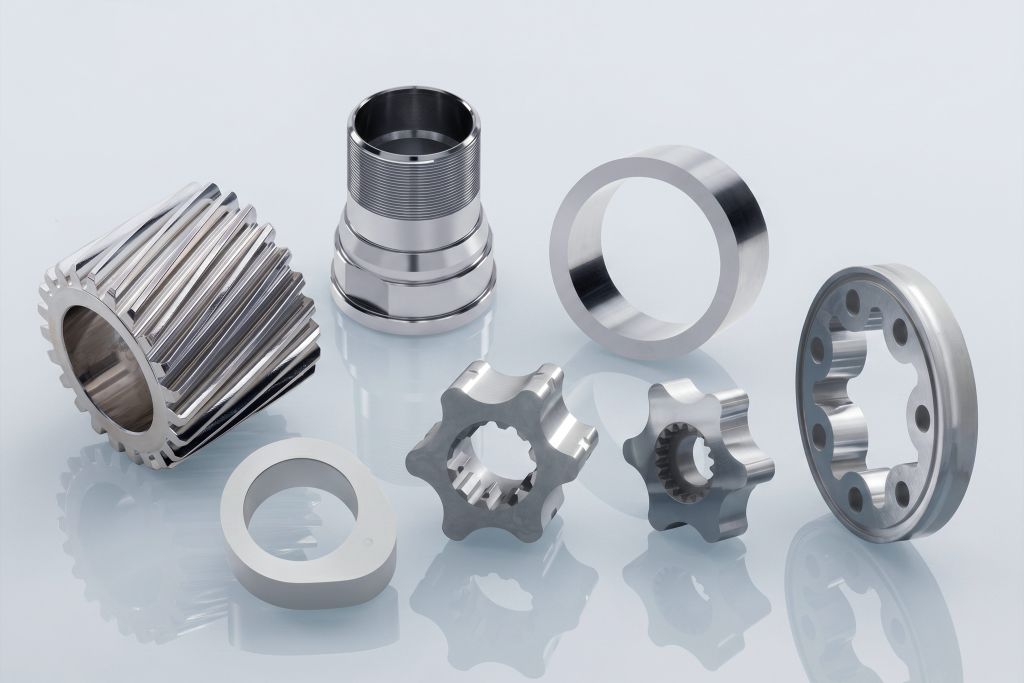
Конкретний випадок застосування демонструє продуктивність: після автоматичного завантаження отвір обробляється CBN-шліфувальним кругом. Потім два блокових сталевих тримача обробляють площини шляхом твердого токарного оброблення. На завершення вбудований вимірювальний зонд перевіряє якість. Весь процес триває менше 35 секунд, з яких приблизно 10 секунд витрачається на зміну заготовки, 15 секунд на тверде токарне оброблення та 10 секунд на шліфування.
Технічні основні дані
Діаметр заготовки до 100 мм, діаметр патрона до 160 мм, обертальний діаметр 210 мм. Рухові шляхи: X = 895 мм, Z = 375 мм. Головний шпиндель: 16,7 кВт / 74 Нм (40 % тривалості навантаження), максимальна швидкість обертання 3.000 об/хв, підшипник шпинделя Ø 80 мм.
Серія VL GT
VL 100 GT, VL 200 GT (до 200 мм) та VL 350 GT (до 350 мм) разом утворюють єдину сім'ю машин з ідентичною філософією управління та сумісним програмним забезпеченням. Завдяки модульній конструкції на платформі VL можна налаштовувати ідентичні базові машини для різних виробничих завдань, не вимагаючи окремих запасів запчастин або нових концепцій управління.
Контакт: