Ruote dentate, ruote planetarie, ruote a catena, anelli di pompa, camme singole e generatori a onda: questi pezzi di serraggio vengono prodotti in milioni di esemplari nella produzione di serie medio-grandi. Dopo il trattamento di indurimento, ogni pezzo attraversa una lavorazione di finitura, in cui devono essere rispettate simultaneamente la tolleranza dimensionale, la qualità superficiale e le tolleranze di posizione. Con il VL 100 GT, EMAG offre un centro di tornitura e rettifica verticale che unisce tornitura dura, rettifica interna ed esterna per pezzi con un diametro fino a 100 mm in un'unica morsa - su una superficie di installazione di circa 9,6 metri quadrati.
Struttura verticale e letto macchina in MINERALIT
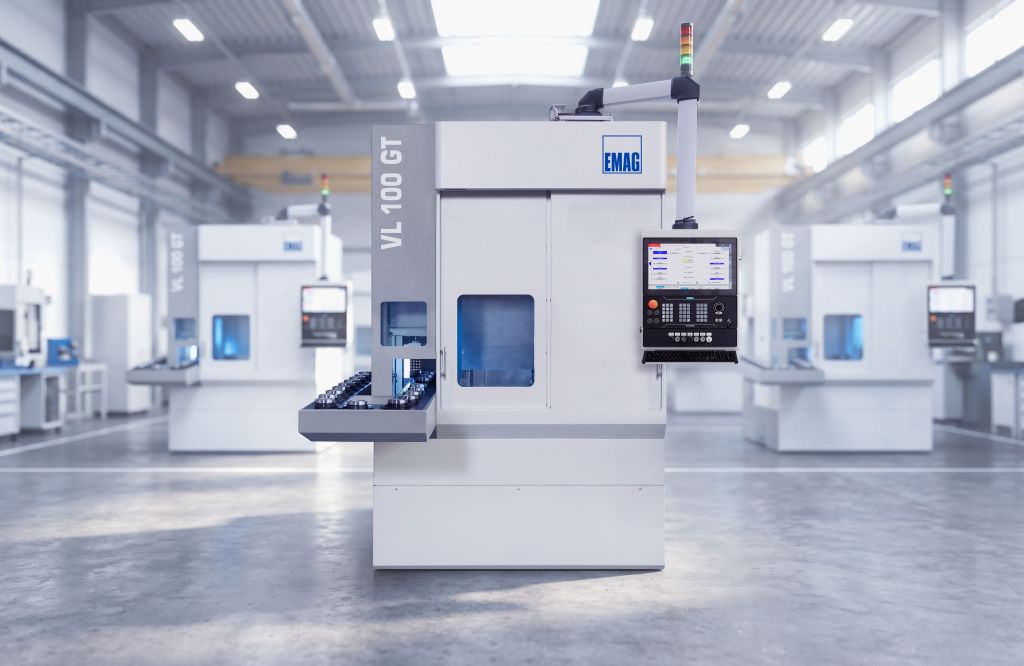
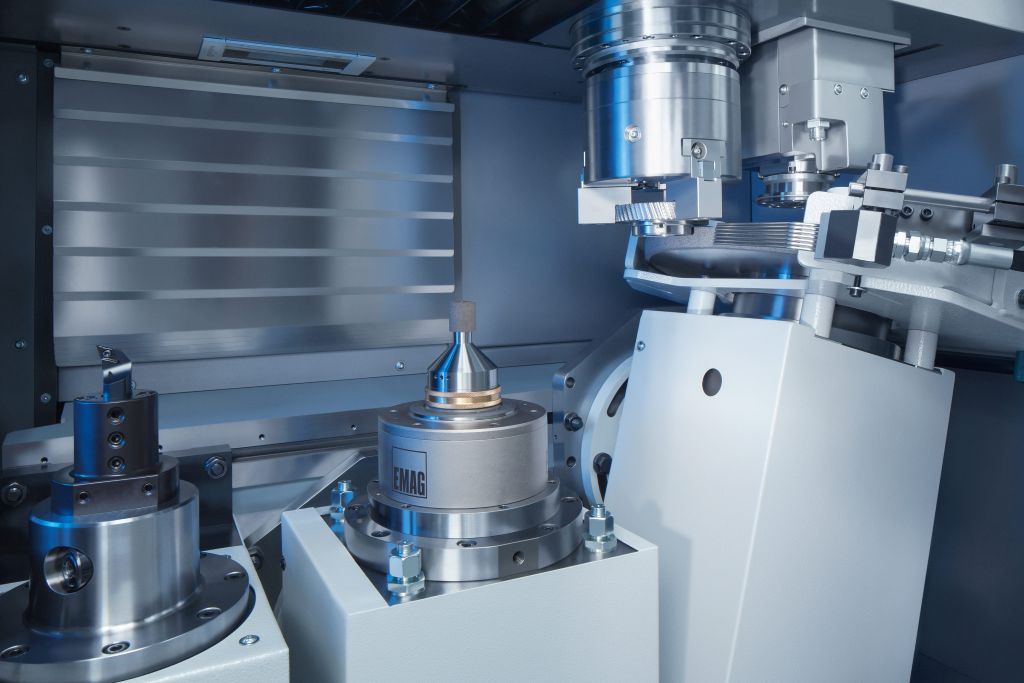
Il VL 100 GT lavora secondo il principio di lavorazione verticale: il mandrino del pezzo è posizionato sopra l'area di lavoro e afferra i pezzi tramite un sistema di prelievo dalla nastro trasportatore integrato. I trucioli e il fango di rettifica cadono liberamente verso il basso per gravità, senza accumularsi sul pezzo o sulle guide. Questo riduce le influenze termiche, evita danni superficiali e abbassa il lavoro di pulizia.
Inoltre, la facilità d'uso è una priorità per il VL 100 GT: l'area di lavoro progettata ergonomicamene consente tempi di cambio rapidi e la superficie di base compatta consente la gestione di più macchine.
Il letto macchina è realizzato in calcestruzzo polimerico MINERALIT, che presenta un'ammortizzazione delle vibrazioni otto volte superiore rispetto alla ghisa grigia convenzionale. Nella lavorazione di finitura, dove sono richiesti valori superficiali nell'ordine di Rz < 1,2 µm, questa ammortizzazione è un fattore decisivo per la qualità. Le superfici ottenibili sono prive di torsioni e soddisfano i requisiti per superfici funzionali altamente sollecitate in ingranaggi.
Automazione integrata a prelievo: il mandrino principale si occupa autonomamente del carico e scarico: si sposta verso la stazione di prelievo, afferra un pezzo grezzo dal nastro trasportatore circolante dell'O-Automation, lo sposta nell'area di lavoro, restituisce il pezzo lavorato e afferra immediatamente il pezzo grezzo successivo. Non sono necessari robot di carico separati o caricatori a portale, né i costi di investimento associati. I brevi percorsi di movimento garantiscono tempi di passaggio molto brevi.
In alternativa, il VL 100 GT può essere dotato di un'automazione a navetta per linee di produzione collegate. In combinazione con le macchine per tornitura EMAG della serie VL o VT, è adatta, ad esempio, per sistemi di produzione dalla tornitura morbida alla rettifica di finitura dura.
Area di lavoro configurabile liberamente
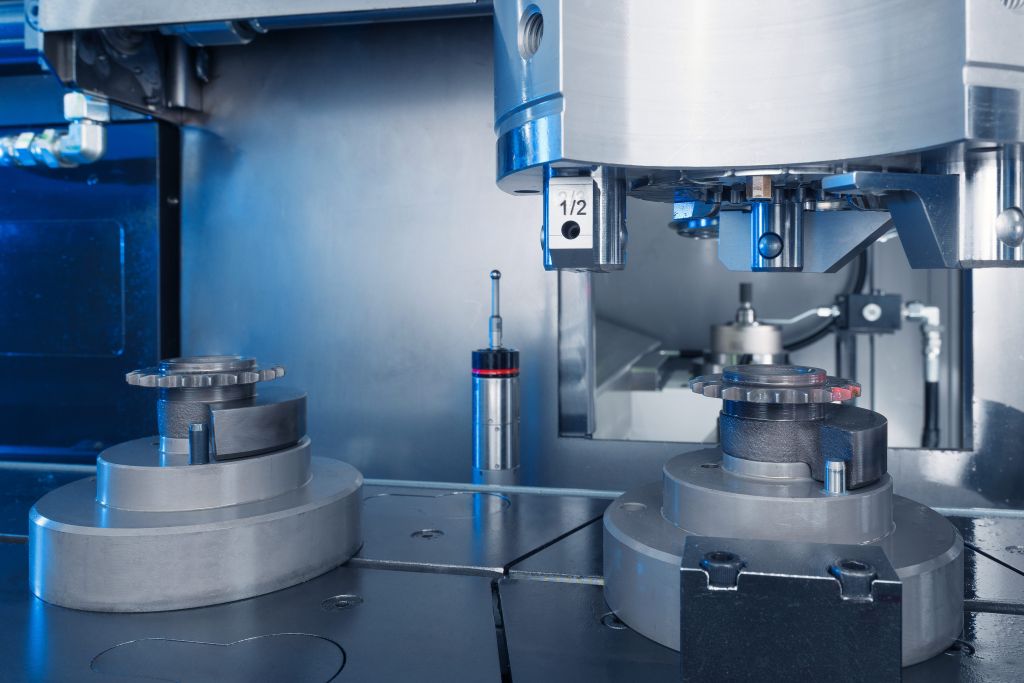
L'area di lavoro viene adattata in accordo con il cliente allo specifico spettro di pezzi. Sono disponibili mandrini di rettifica interna per fori (corindone o CBN), mandrini di rettifica esterna per superfici cilindriche, spalle piane e contorni, nonché uno o due portapezzi in acciaio per operazioni di tornitura dura. Ciò consente configurazioni dalla semplice rettifica interna alla combinazione di tornitura e rettifica fino alla lavorazione completa con tornitura, rettifica interna ed esterna in un'unica morsa.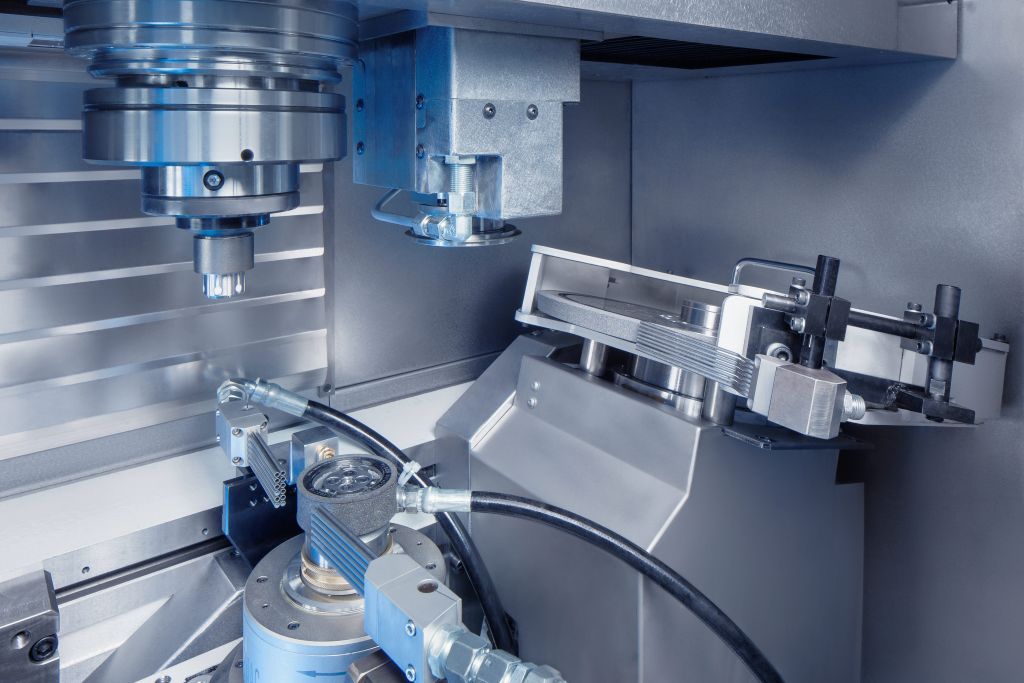
Un azionamento a motore lineare nell'asse X consente la rettifica non circolare di profili di camme e superfici eccentriche. Poiché l'azionamento diretto non presenta gioco di inversione per motivi costruttivi, si evitano errori di forma durante i continui cambi di direzione dell'asse. Questo è un vantaggio decisivo rispetto agli azionamenti a vite a sfera. Inoltre, si ottengono valori di accelerazione più elevati e un funzionamento privo di usura.
Lavorazione combinata: economicità e qualità
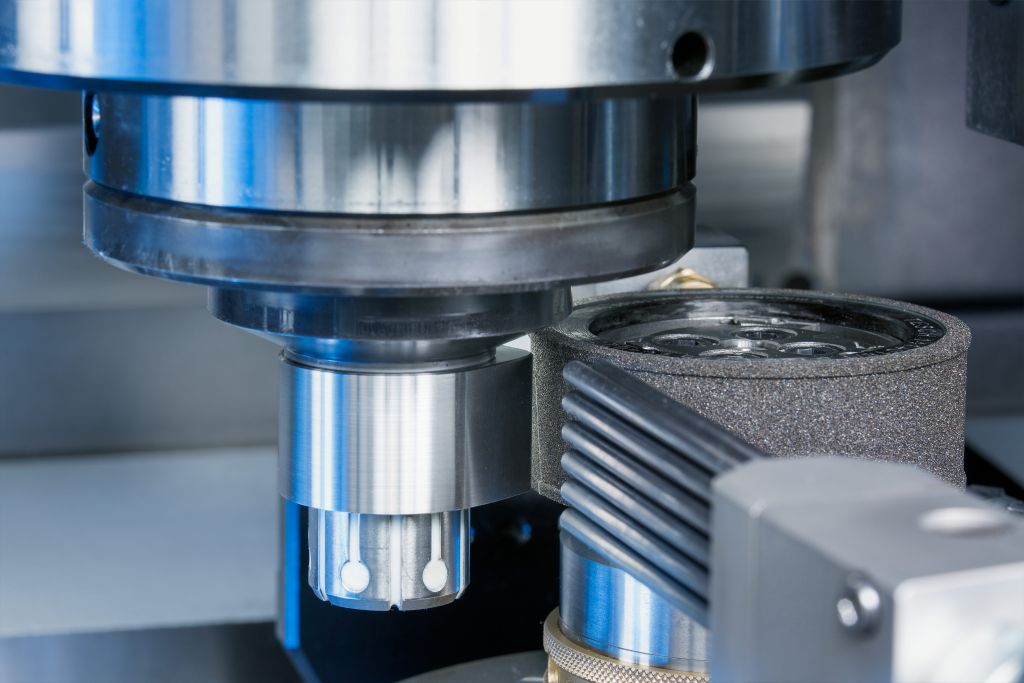
La combinazione di tornitura dura e rettifica in un'unica morsa è un vantaggio centrale del VL 100 GT. Nel primo passaggio, le superfici piane, le smussature e le scanalature vengono create tramite tornitura dura. La tornitura avviene molte volte più velocemente rispetto alle operazioni di rettifica comparabili. Successivamente, gli elementi geometrici ad alta precisione, come fori, diametri esterni e superfici di corsa, vengono rettificati nella stessa morsa.
In questo modo, la tornitura dura lascia solo pochi micrometri di materiale residuo per il processo di rettifica. Questo approccio riduce notevolmente il tempo totale di lavorazione ed elimina completamente gli errori di serraggio, garantendo le relazioni di posizione tra le superfici lavorate con la massima precisione. La ridotta asportazione di materiale durante la rettifica riduce l'usura delle mole, prolunga gli intervalli di affilatura e abbassa i costi degli utensili. Allo stesso tempo, diminuisce la quantità di fango di rettifica, il che minimizza i costi di smaltimento e semplifica il trattamento del refrigerante. In determinate configurazioni, è possibile una lavorazione a secco.
Sensoristica di rettifica, controllo dei processi e tecnologia di misura
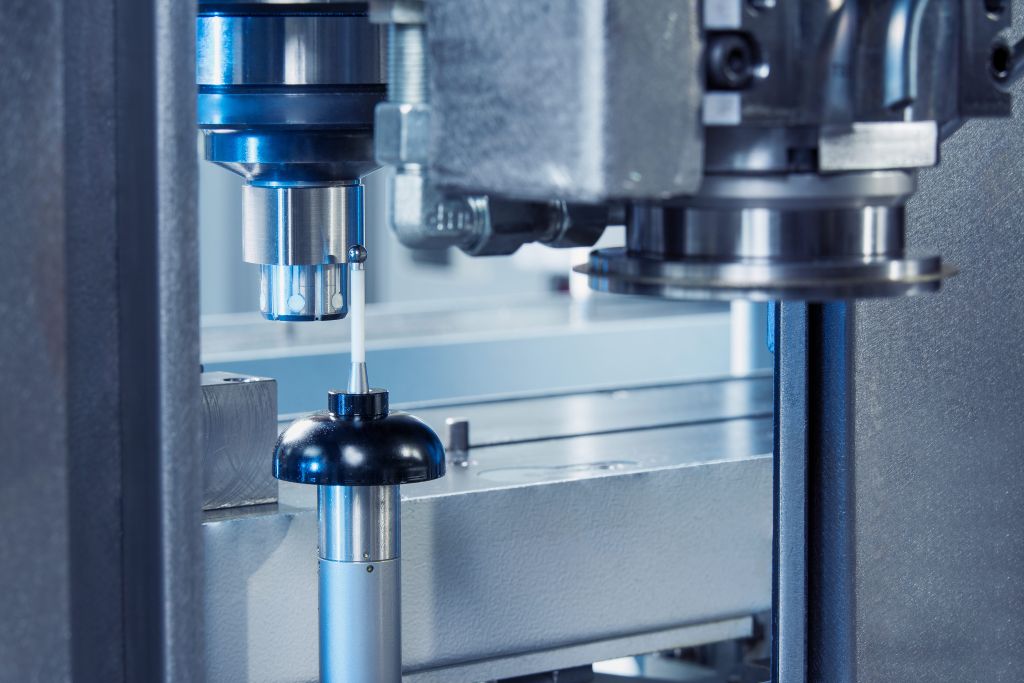
Un sistema di ultrasuoni consente il riconoscimento degli urti tra la mola e il pezzo, nonché tra il rullo di affilatura e la mola. Un controllo di processo adattivo monitora il processo di rettifica in tempo reale e adatta la velocità di avanzamento alle attuali condizioni di asportazione. L'affilatura touch è possibile. Il tastatore di misura posizionato tra l'area di lavoro e la stazione di prelievo è protetto dalla contaminazione. Poiché il pezzo rimane nella morsa, sono possibili misurazioni prima, dopo e tra i singoli passaggi di lavorazione.
Esempio pratico: ruota a catena in 35 secondi
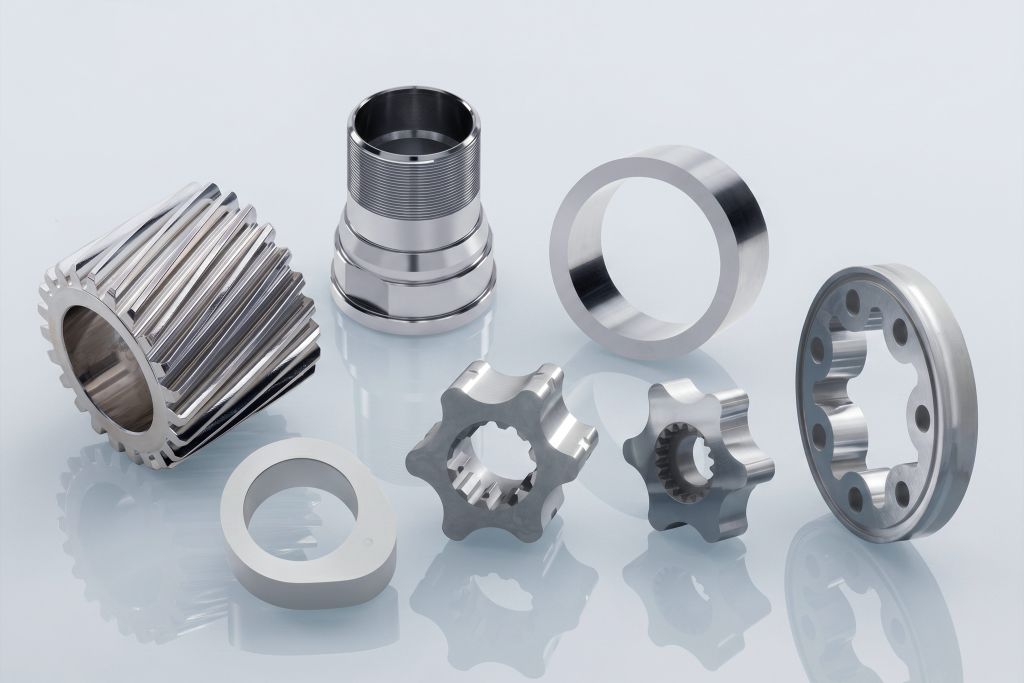
Un caso concreto di applicazione dimostra la capacità produttiva: dopo il carico automatico, il foro viene rettificato con una mola CBN. Successivamente, due portapezzi in acciaio lavorano le superfici piane mediante tornitura dura. Infine, il tastatore integrato verifica la qualità. L'intero processo dura meno di 35 secondi, di cui circa 10 secondi per il cambio del pezzo, 15 secondi per la tornitura dura e 10 secondi per la rettifica.
Dati tecnici
Diametro del pezzo fino a 100 mm, diametro del mandrino fino a 160 mm, diametro di rotazione 210 mm. Percorsi di movimento: X = 895 mm, Z = 375 mm. Mandrino principale: 16,7 kW / 74 Nm (40 % ED), velocità massima 3.000 min⁻¹, supporto del mandrino Ø 80 mm.
La serie VL GT
Il VL 100 GT, il VL 200 GT (fino a 200 mm) e il VL 350 GT (fino a 350 mm) formano insieme una famiglia di macchine continua con identica filosofia di utilizzo e software di controllo compatibile. Grazie alla struttura modulare sulla piattaforma VL, possono essere configurate macchine di base identiche per diverse attività di produzione, senza la necessità di scorte di ricambi separate o nuovi concetti di utilizzo.
Contatto: