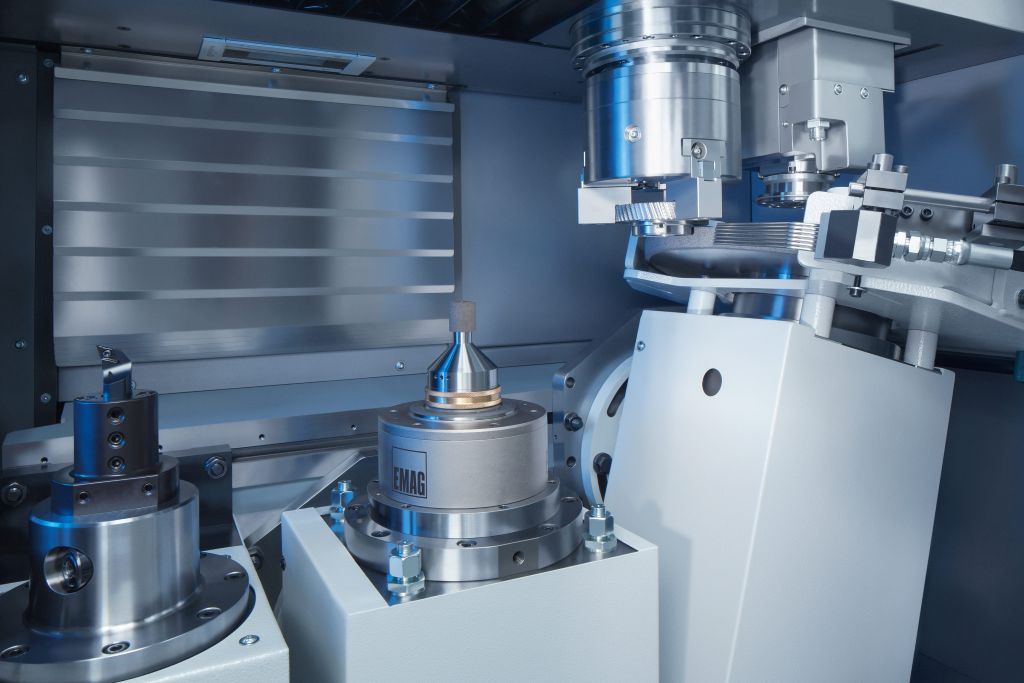
Převodová kola, planetová kola, řetězová kola, čerpadlové kroužky, jednotlivé vačky a vlnové generátory: Tyto upínací díly se vyrábějí ve střední a velkosériové výrobě v milionech kusů. Po kalení prochází každý obrobek jemným zpracováním, při kterém musí být současně dodrženy rozměrová přesnost, kvalita povrchu a tolerances poloh. S VL 100 GT nabízí EMAG vertikální soustružnicko-brusné centrum, které spojuje tvrdé soustružení, vnitřní broušení a vnější broušení pro obrobky s průměrem až 100 mm v jedné upínce – na ploše přibližně 9,6 čtverečních metrů.
Vertikální konstrukce a MINERALIT-strojní základna
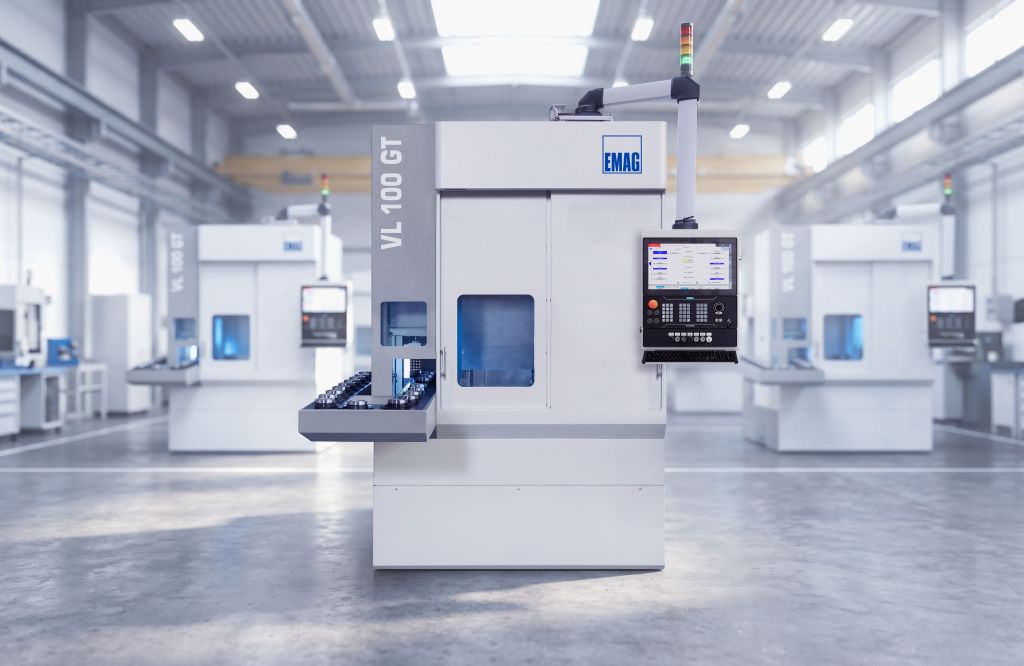
VL 100 GT pracuje na základě vertikálního zpracovatelského principu: Vřeteno pro obrobky je umístěno nad pracovním prostorem a uchopuje obrobky pomocí metody Pick-up z integrovaného dopravního pásu. Třísky a brusný kal spadají volně dolů díky gravitaci, aniž by se hromadily na obrobku nebo na vodicích drahách. To snižuje tepelné rušivé vlivy, zabraňuje poškození povrchu a snižuje nároky na údržbu.
Také se klade velký důraz na uživatelskou přívětivost u VL 100 GT: Ergonomicky navržený pracovní prostor umožňuje krátké doby přestavby a kompaktní základna umožňuje obsluhu více strojů.
Strojní základna je vyrobena z polymerního betonu MINERALIT, který má osmkrát vyšší tlumení vibrací než běžná šedá litina. Při jemném opracování, kde jsou požadovány hodnoty povrchu v oblasti Rz < 1,2 µm, je toto tlumení rozhodujícím faktorem kvality. Dosahované povrchy jsou bez víření a splňují požadavky na vysoce namáhané funkční plochy v převodovkách.
Integrovaná automatizace pick-up Hlavní vřeteno se samo postará o nakládku a vykládku: zajíždí k pick-up stanici, vezme si polotovar z obíhajícího dopravního pásu O-automatizace, přemístí ho do pracovního prostoru, po zpracování vrátí hotový díl a okamžitě vezme další polotovar. Samostatní nakládací roboty nebo portálové nakladače jsou zbytečné, stejně jako s nimi spojené investiční náklady. Krátké dráhy pohybu zajišťují velmi krátké časy mezi třískami.
Alternativ lze VL 100 GT vybavit shuttle automatizací pro propojené výrobní linky. V kombinaci s EMAG soustruhy řady VL nebo VT je například vhodná pro výrobní systémy od měkkého soustružení až po tvrdé jemné obrábění.
Volně konfigurovatelný pracovní prostor
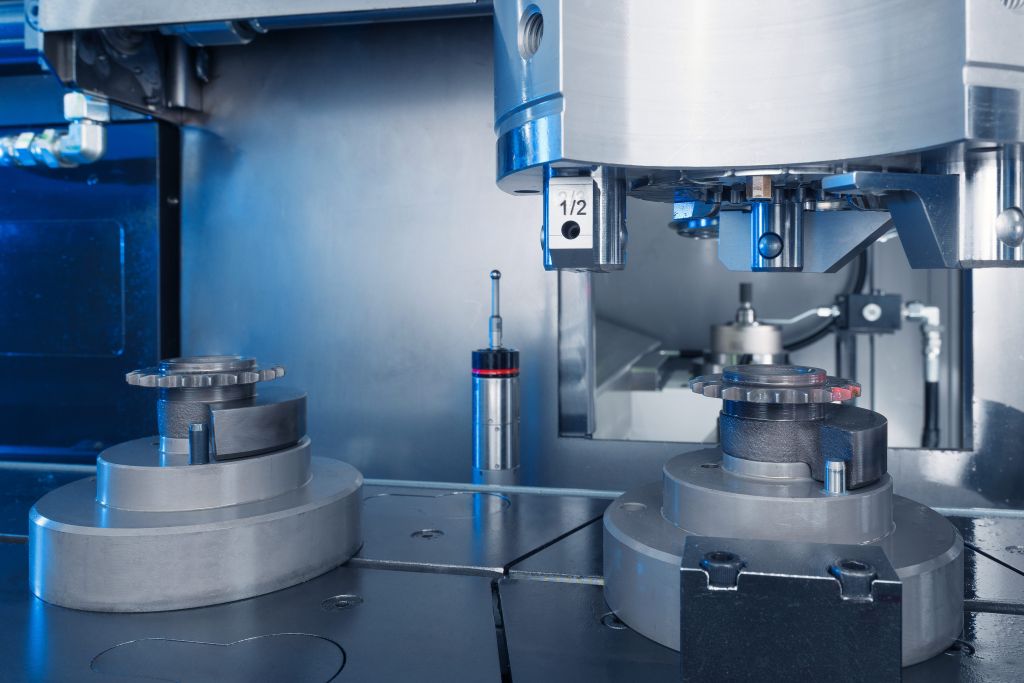
Pracovní prostor je v souladu se zákazníkem přizpůsoben specifickému spektru obrobků. K dispozici jsou vnitřní brusné vřetena pro otvory (korund nebo CBN), vnější brusná vřetena pro plášťové plochy, čelní ramena a kontury, stejně jako jeden nebo dva držáky na blokové oceli pro tvrdé soustružnické operace. Z toho vyplývají konfigurace od čistého vnitřního broušení přes kombinaci soustružení a broušení až po kompletní zpracování se soustružením, vnitřním broušením a vnějším broušením v jednom upnutí.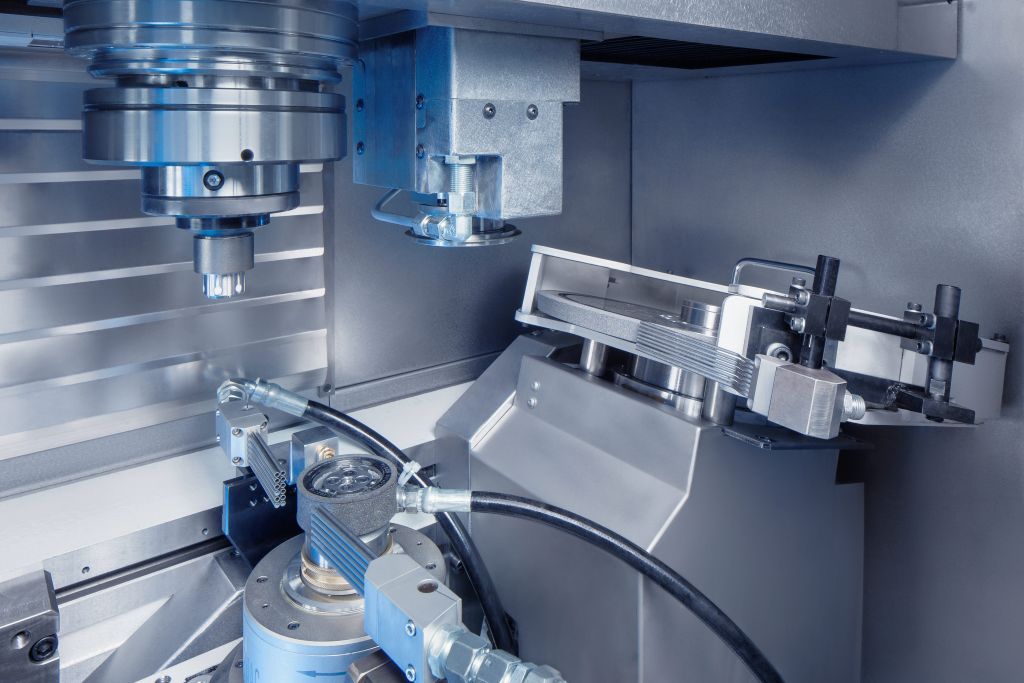
Lineární motorový pohon na ose X umožňuje nepravidelné broušení profilů a excentrických ploch. Vzhledem k tomu, že přímý pohon konstrukčně nemá zpětnou vůli, jsou při neustálých změnách směru osy vyloučeny tvarové chyby. To je rozhodující výhoda oproti kuličkovým šroubovým pohonům. K tomu se přidávají vyšší zrychlení a bezopotřební provoz.
Kombinované zpracování: Ekonomičnost a kvalita
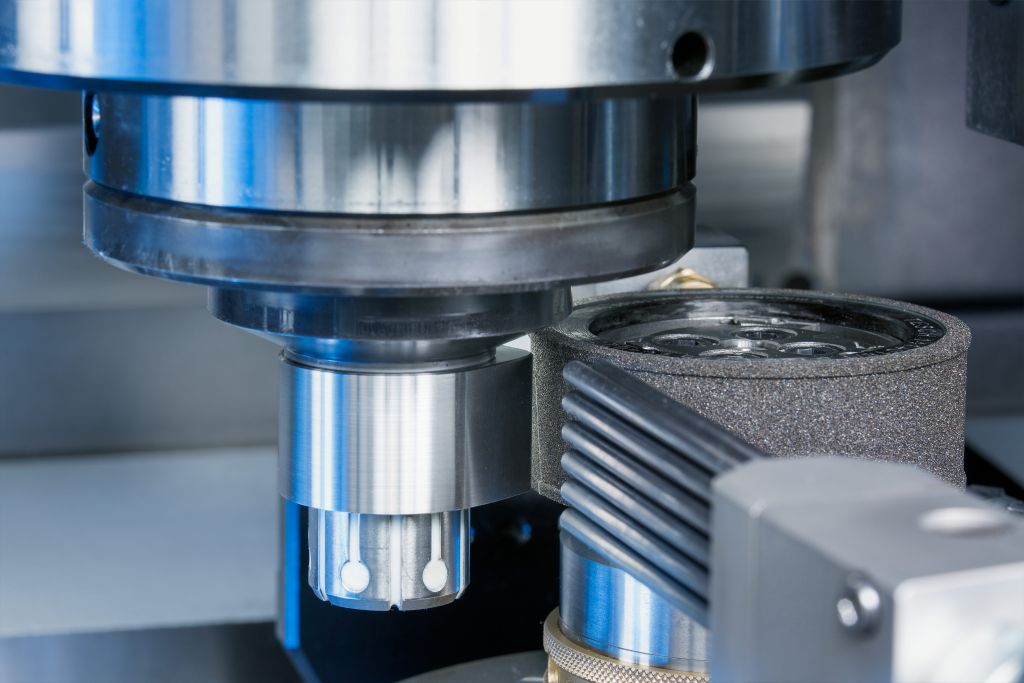
Kombinace tvrdého soustružení a broušení v jednom upnutí je centrální výhodou VL 100 GT. V prvním kroku jsou ploché plochy, fazety a drážky vytvářeny tvrdým soustružením. Soustružení probíhá mnohem rychleji než srovnatelné operace při broušení. Následně jsou vysoce přesné geometrické prvky, jako jsou otvory, vnější průměry a běhouny, dokončeny broušením ve stejném upnutí.
Při tvrdém předtočení zůstává pouze několik mikrometrů zbytkového materiálu pro broušení. Tento přístup výrazně zkracuje celkový čas zpracování a zcela eliminuje chyby při upínání, což zajišťuje nejvyšší přesnost polohových vztahů mezi opracovávanými plochami. Malý úbytek materiálu při broušení snižuje opotřebení kotouče, prodlužuje intervaly pro úpravu a snižuje náklady na nástroje. Zároveň se snižuje množství broušení šlamu, což minimalizuje náklady na likvidaci a zjednodušuje úpravu chladicích a mazacích kapalin. V určitých konfiguracích je možná suchá úprava.
Senzorika broušení, řízení procesů a měřicí technika
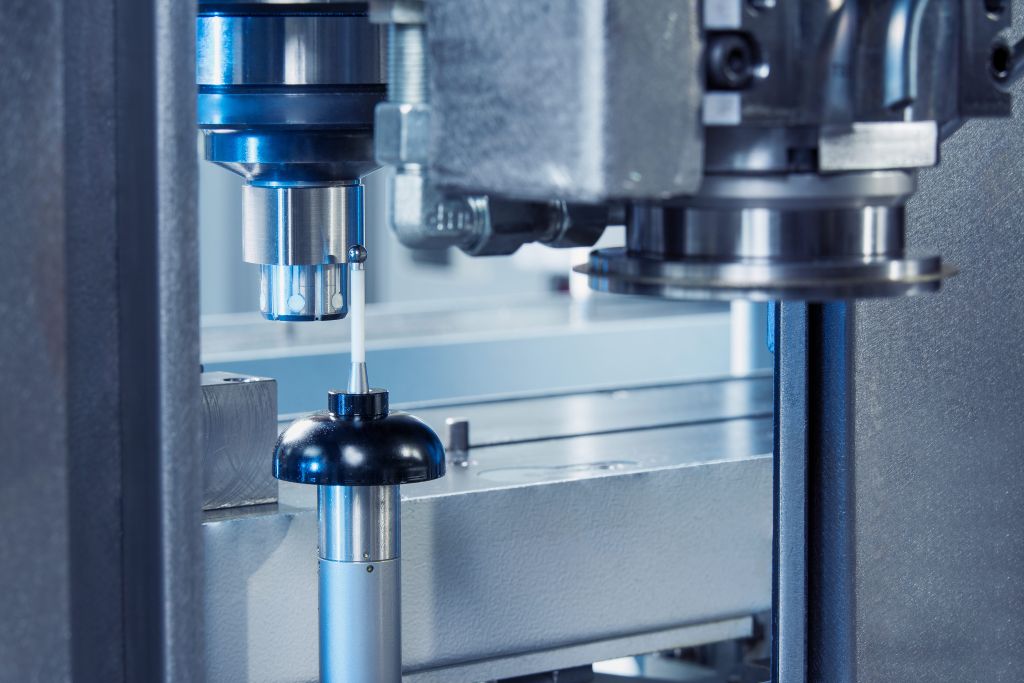
Systém tělesného zvuku umožňuje detekci kontaktu mezi brusným kotoučem a obrobkem, stejně jako mezi odřezávacím válcem a brusným kotoučem. Adaptivní řízení procesu monitoruje brusný proces v reálném čase a přizpůsobuje rychlost posuvu aktuálním podmínkám obrábění. Je možné provádět dotykové broušení. Měřicí sonda umístěná mezi pracovním prostorem a vyzvedávací stanicí je chráněna před znečištěním. Protože obrobek zůstává v upnutí, jsou možné měření před, po a mezi jednotlivými kroky zpracování.
Praktický příklad: Řetězové kolo za 35 sekund
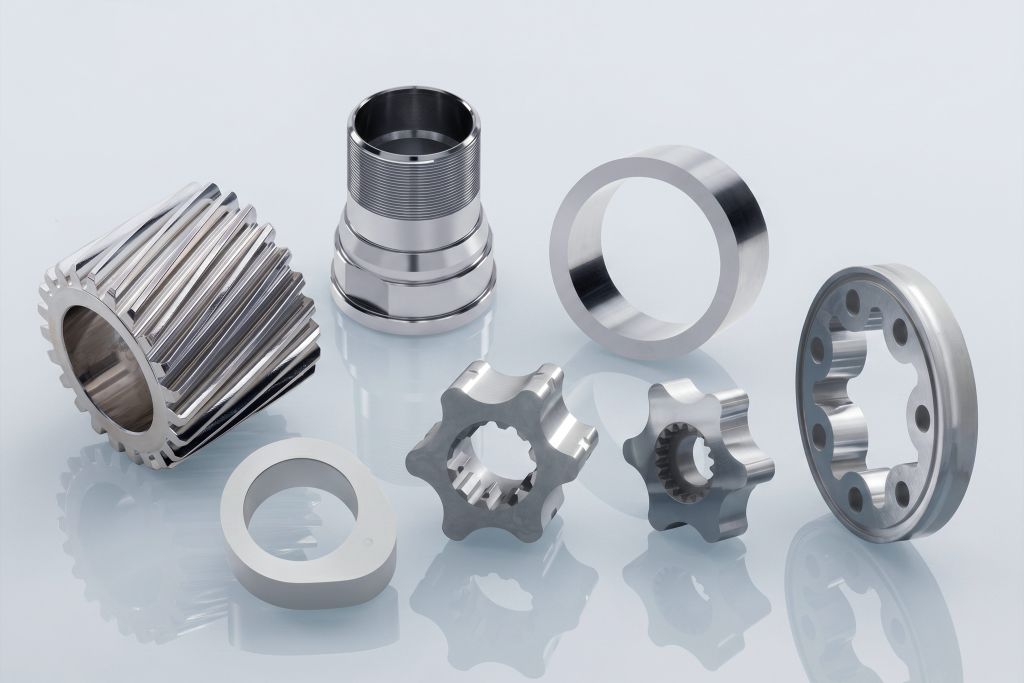
Konkrétní případ použití ukazuje výkonnost: Po automatickém naložení je otvor dokončován CBN brusným kotoučem. Následně dva blokové ocelové držáky zpracovávají rovinné plochy tvrdým soustružením. Na závěr integrovaný měřicí čidlo kontroluje kvalitu. Celý proces trvá méně než 35 sekund, z toho přibližně 10 sekund na výměnu obrobku, 15 sekund na tvrdé soustružení a 10 sekund na broušení.
Technické údaje
Průměr obrobku až 100 mm, průměr sklíčidla až 160 mm, obvodový průměr 210 mm. Pohybové dráhy: X = 895 mm, Z = 375 mm. Hlavní vřeteno: 16,7 kW / 74 Nm (40 % ED), maximální otáčky 3.000 min⁻¹, uložení vřetena Ø 80 mm.
Řada VL GT
VL 100 GT, VL 200 GT (do 200 mm) a VL 350 GT (do 350 mm) tvoří společně ucelenou rodinu strojů s identickou obslužnou filozofií a kompatibilním řídicím softwarem. Díky modulárnímu uspořádání na VL platformě lze konfigurovat identické základní stroje pro různé výrobní úkoly, aniž by byly potřeba samostatné zásoby náhradních dílů nebo nová obslužná koncepty.
Kontakt: