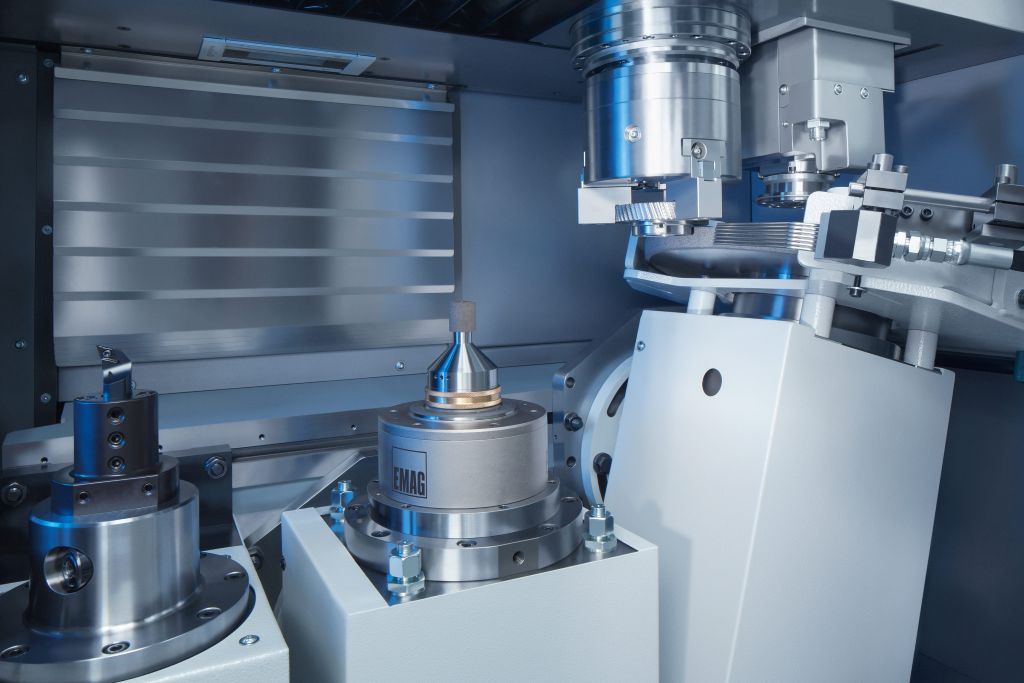
Zobniki, planetni zobniki, verižni zobniki, črpalni obroči, enojni kamni in valovni generatorji: Ti deli se proizvajajo v srednji in veliki serijski proizvodnji v milijonskih količinah. Po kaljenju vsaka obdelovanca preide v fino obdelavo, pri kateri je treba hkrati upoštevati dimenzijsko natančnost, kakovost površine in toleranco položaja. Z VL 100 GT EMAG ponuja vertikalni center za struženje in brušenje, ki združuje trdo struženje, notranje brušenje in zunanje brušenje za obdelovance s premerom do 100 mm v eni sami nastavitvi – na površini približno 9,6 kvadratnih metrov.
Vertikalna zasnova in MINERALIT-strojna postelja
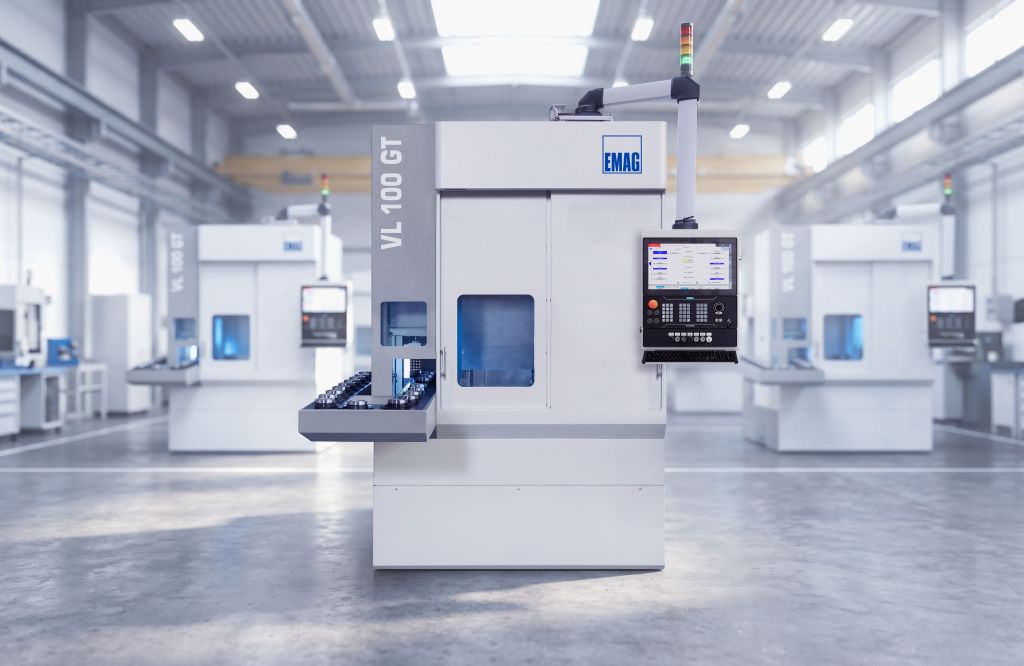
VL 100 GT deluje po vertikalnem obdelovalnem načelu: vreteno za obdelovance je nameščeno nad delovnim prostorom in obdelovance prevzema s postopkom Pick-up z integriranega transportnega traku. Odpadi in brusni mulj prosto padajo navzdol zaradi gravitacije, ne da bi se nabirali na obdelovancu ali vodilih. To zmanjšuje toplotne motnje, preprečuje poškodbe površin in znižuje stroške čiščenja.
Prav tako je uporabnost pri VL 100 GT zelo pomembna: Ergonomično oblikovan delovni prostor omogoča kratke čase preklopa, kompaktna osnovna površina pa večjo obdelavo z več stroji.
Strojna postelja je izdelana iz polimernoga betona MINERALIT, ki ima osemkrat višjo dušenje vibracij v primerjavi s klasičnim sivim litjem. Pri fini obdelavi, kjer so zahtevane površinske vrednosti v razponu Rz < 1,2 µm, je to dušenje odločilni dejavnik za kakovost. Dosegljive površine so brez vrtinčenja in izpolnjujejo zahteve po visoko obremenjenih funkcionalnih površinah v menjalnikih.
Integrirana avtomatizacija prevzema Glavna vretena prevzame nalaganje in razkladanje samo: odpelje se do postaje za prevzem, vzame surovino z obhodnega transportnega traku O-avtomatizacije, jo premakne v delovni prostor, po obdelavi vrne končni izdelek in takoj vzame naslednjo surovino. Ločeni roboti za nalaganje ali portalni nalagalniki niso potrebni, prav tako tudi ne povezani investicijski stroški. Kratke poti gibanja zagotavljajo zelo kratke čase med obdelavama.
Alternativ se lahko VL 100 GT opremi z avtomatizacijo Shuttle za povezane proizvodne linije. V kombinaciji z EMAG stružnicami serij VL ali VT je primerna na primer za proizvodne sisteme od mehanskega struženja do trdega fino obdelovanja.
Prostovoljno konfigurabilen delovni prostor
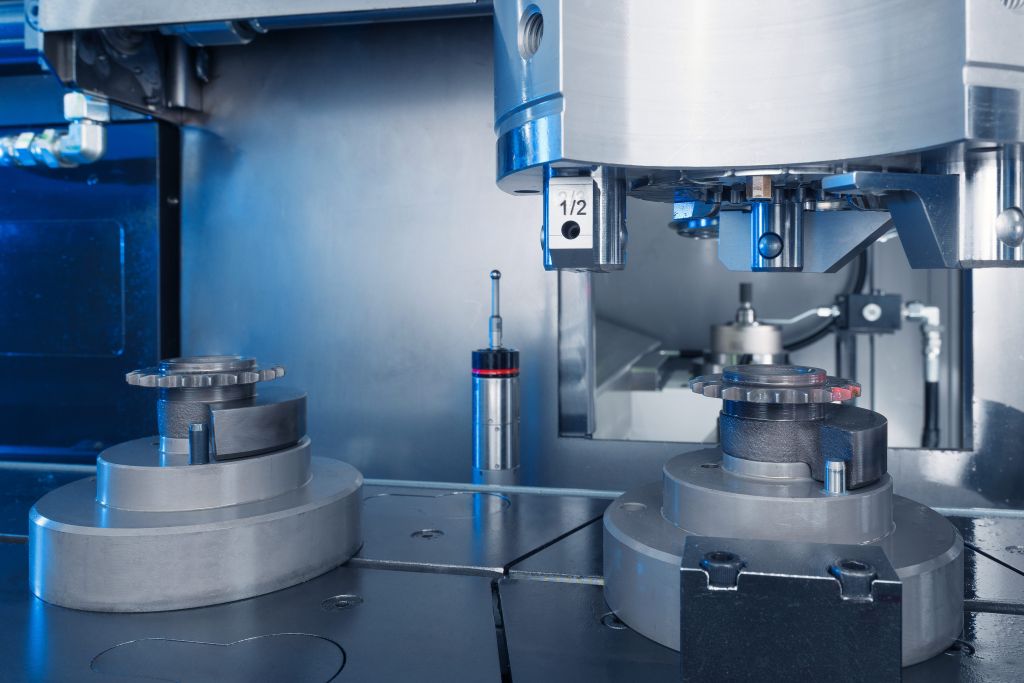
Delovni prostor je prilagojen specifičnemu spektru obdelovancev v dogovoru s stranko. Na voljo so notranje brusne vretena za luknje (korund ali CBN), zunanja brusna vretena za obodna področja, ravne ramenske površine in konture ter en ali dva nosilca za blokasto jeklo za operacije trdega struženja. To omogoča konfiguracije od čistega notranjega brušenja do kombinacije struženja in brušenja ter do popolne obdelave s struženjem, notranjim in zunanjim brušenjem v eni ureditvi.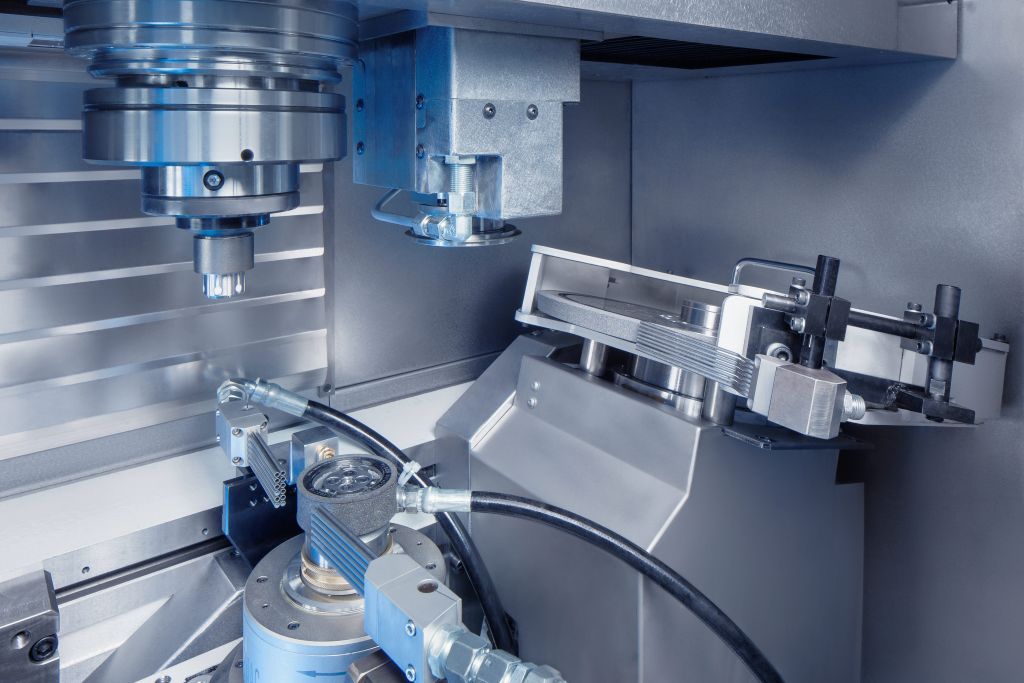
Linearni motorni pogon na X-osi omogoča natančno brušenje profilov in ekscentričnih površin. Ker direktni pogon konstrukcijsko ne vsebuje povratne igre, se pri nenehnih spremembah smeri osi izogibamo oblikovnim napakam. To je odločilna prednost v primerjavi z krogličnimi vijaki. Dodajajo se tudi višje pospešitve in obraba brez obrabe.
Kombinirana obdelava: Ekonomičnost in kakovost
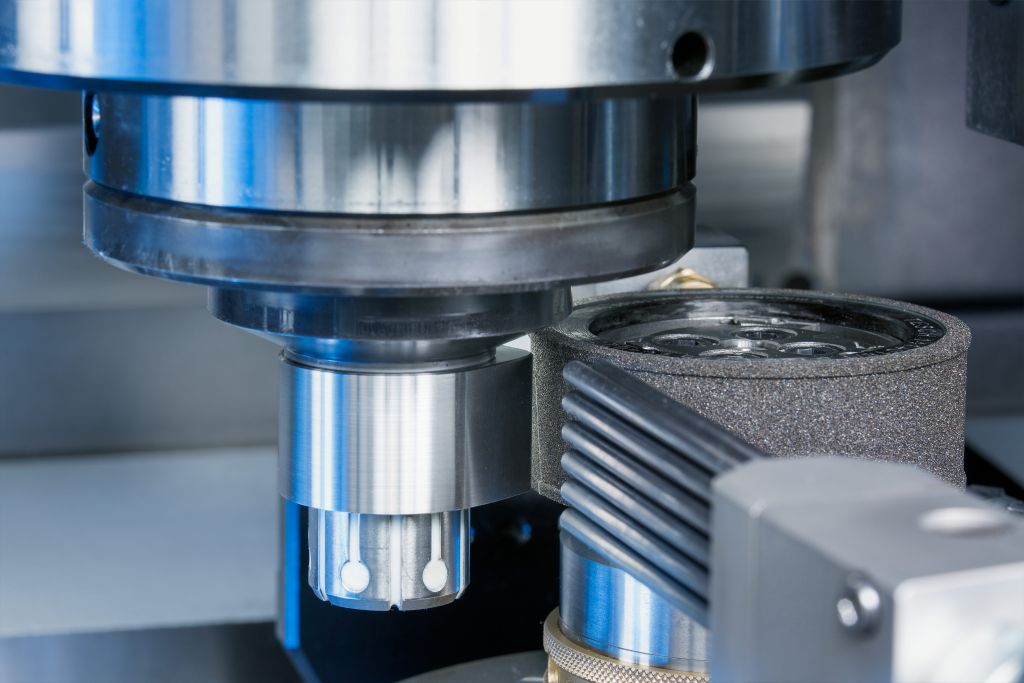
Kombinacija trdega vrtenja in brušenja v eni nastavitvi je osrednja prednost VL 100 GT. V prvem koraku se s trdim vrtenjem ustvarijo ravne površine, faze in utori. Vrtanje poteka večkrat hitreje kot primerljive operacije pri brušenju. Nato se visoko natančni geometrijski elementi, kot so luknje, zunanji premeri in drsne površine, v isti nastavitvi dokončno obrusijo.
Pri trdem predobdelovanju ostane le nekaj mikrometrov preostale debeline za proces brušenja. Ta pristop znatno skrajša skupni čas obdelave in popolnoma odpravi napake pri premeščanju, kar zagotavlja najvišjo natančnost med obdelanimi površinami. Majhna izguba materiala pri brušenju zmanjšuje obrabo diskov, podaljšuje intervale za ostrenje in znižuje stroške orodij. Hkrati se zmanjša količina brusnega blata, kar minimizira stroške odstranjevanja in poenostavi obdelavo hladilnih in mazalnih tekočin. V določenih konfiguracijah je možna suha obdelava.
Senzorika brušenja, procesna regulacija in meroslovje
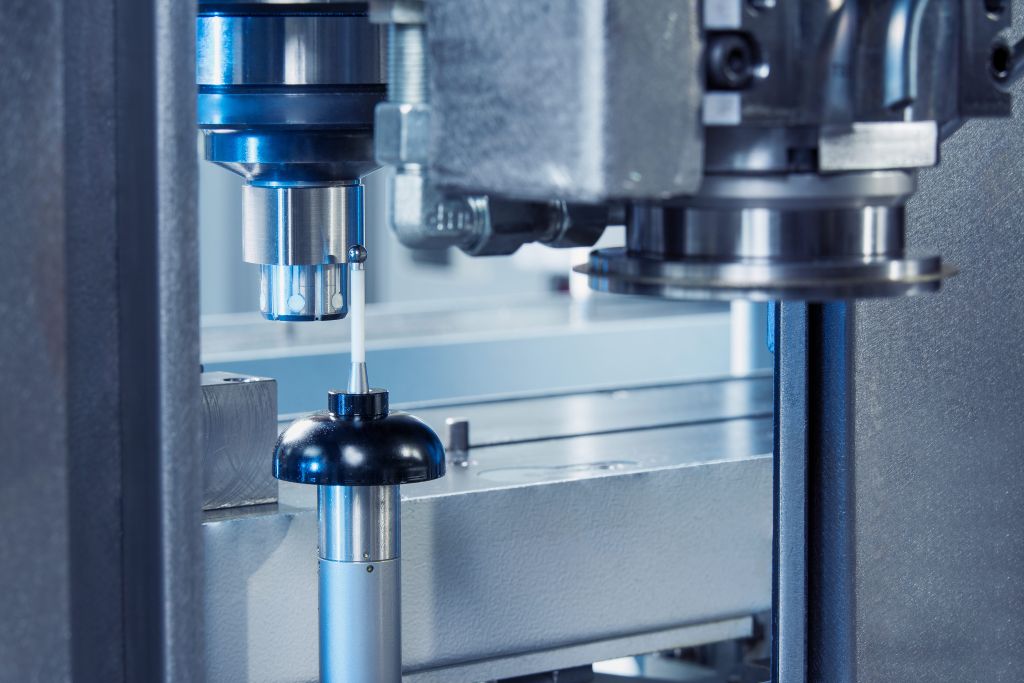
Sistem telesnega zvoka omogoča prepoznavanje stika med brusnim kolesom in obdelovancem ter med rezalno valjčkom in brusnim kolesom. Prilagodljivo procesno upravljanje spremlja brusni proces v realnem času in prilagaja hitrost pomika trenutnim pogojem obdelave. Možno je dotikovno brušenje. Merilna sonda, nameščena med delovnim prostorom in postajo za prevzem, je zaščitena pred onesnaženjem. Ker obdelovanec ostaja v pritrdilnem sistemu, so meritve pred, po in med posameznimi obdelovalnimi koraki možne.
Praktični primer: Verižni kolesec v 35 sekundah
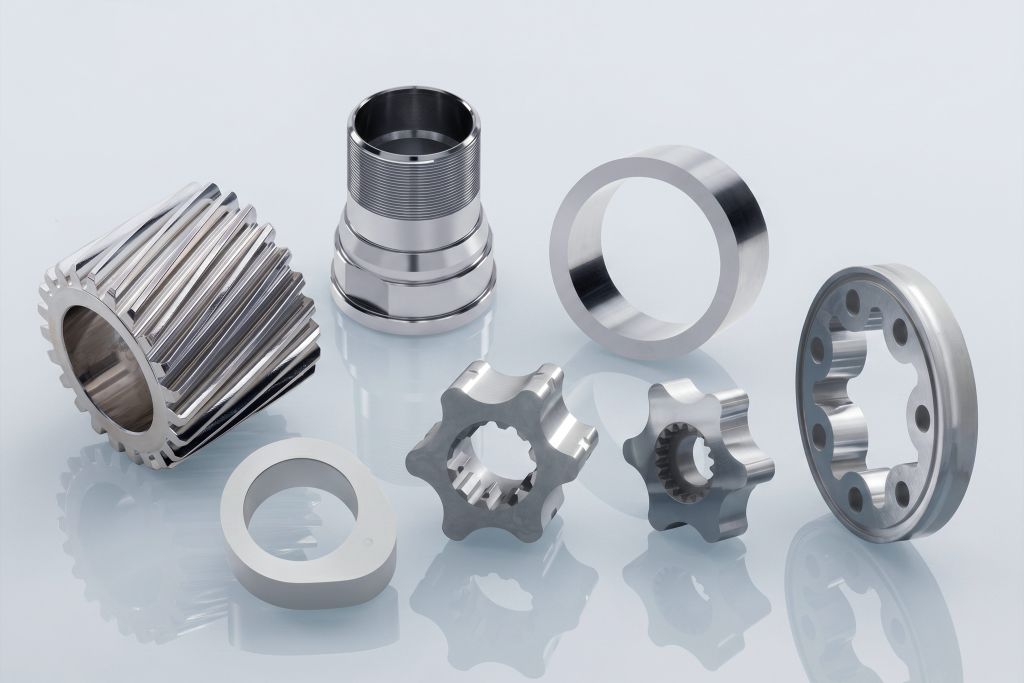
Konkreten primer uporabe prikazuje zmogljivost: Po avtomatskem nalaganju se izvrtina dokončno obdeluje s CBN brusnim kolesom. Nato dva blokasta držala obdelata ravne površine s trdim struženjem. Na koncu integrirani merilni senzor preveri kakovost. Celoten postopek traja manj kot 35 sekund, od tega približno 10 sekund za zamenjavo obdelovanca, 15 sekund za trdo struženje in 10 sekund za brušenje.
Tehnični podatki
Premer dela do 100 mm, premer čeljusti do 160 mm, premer vrtenja 210 mm. Premiki: X = 895 mm, Z = 375 mm. Glavna vretena: 16,7 kW / 74 Nm (40 % ED), največja hitrost 3.000 min⁻¹, ležaj vretena Ø 80 mm.
Serija VL GT
VL 100 GT, VL 200 GT (do 200 mm) in VL 350 GT (do 350 mm) skupaj tvorijo celovito družino strojev z identično filozofijo upravljanja in združljivo programsko opremo za krmiljenje. Zahvaljujoč modularni zasnovi na VL platformi je mogoče konfigurirati identične osnovne stroje za različne proizvodne naloge, ne da bi bilo potrebno ločeno skladišče rezervnih delov ali nova koncepta upravljanja.
Kontakt: