Ruedas de engranaje, ruedas planetarias, ruedas de cadena, anillos de bomba, lóbulos individuales y generadores de onda: estas piezas de trabajo se producen en la fabricación en serie media y grande en millones de unidades. Después del endurecimiento, cada pieza pasa por un mecanizado de precisión, donde deben cumplirse simultáneamente la exactitud dimensional, la calidad de la superficie y las tolerancias de posición. Con el VL 100 GT, EMAG ofrece un centro de torneado y rectificado vertical que combina el torneado duro, el rectificado interno y el rectificado externo para piezas con un diámetro de hasta 100 mm en un solo montaje, ocupando un área de instalación de aproximadamente 9,6 metros cuadrados.
Construcción vertical y cama de máquina MINERALIT
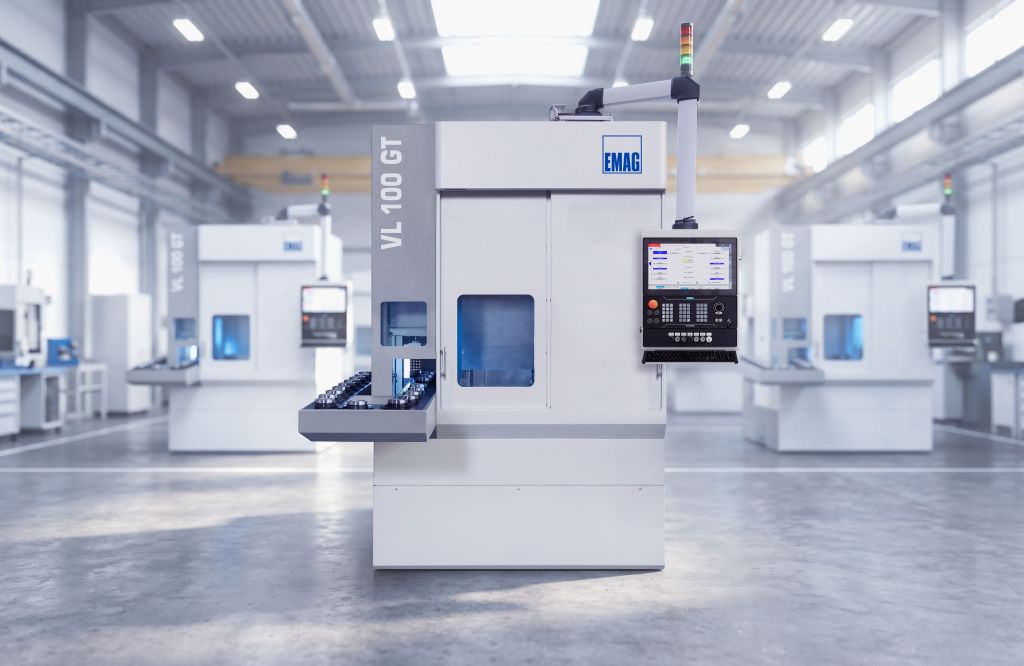
El VL 100 GT opera según el principio de mecanizado vertical: el husillo de la pieza de trabajo está dispuesto por encima del espacio de trabajo y recoge las piezas mediante un sistema de recogida del transportador integrado. Las virutas y el barro de rectificado caen libremente hacia abajo por gravedad, sin acumularse en la pieza de trabajo o en las guías. Esto reduce las influencias térmicas, evita daños en la superficie y disminuye el esfuerzo de limpieza.
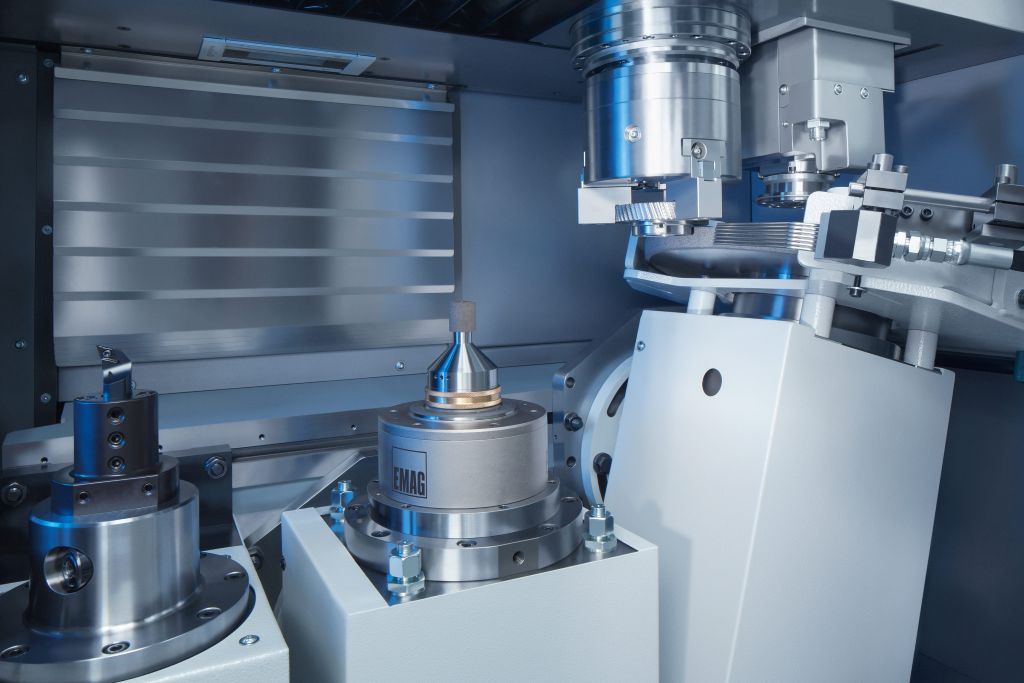
Además, la facilidad de uso se valora mucho en el VL 100 GT: el espacio de trabajo diseñado ergonómicamente permite tiempos de cambio cortos y la superficie base compacta permite la operación de múltiples máquinas.
La cama de la máquina está hecha de hormigón polimérico MINERALIT, que presenta una amortiguación de vibraciones ocho veces mayor en comparación con el hierro fundido convencional. En el mecanizado de precisión, donde se requieren valores de superficie en el rango de Rz < 1,2 µm, esta amortiguación es un factor decisivo para la calidad. Las superficies alcanzables son libres de torsión y cumplen con los requisitos para superficies funcionales altamente exigidas en engranajes.
Automatización de recogida integrada. El husillo principal se encarga de la carga y descarga por sí mismo: se dirige a la estación de recogida, recoge una pieza en bruto del transportador O-Automation, la mueve al espacio de trabajo, devuelve la pieza terminada después del mecanizado y recoge inmediatamente la siguiente pieza en bruto. Se eliminan los robots de carga separados o los cargadores de portal, así como los costos de inversión asociados. Las cortas distancias de desplazamiento aseguran tiempos de ciclo de viruta a viruta muy cortos.
Alternativamente, el VL 100 GT se puede equipar con una automatización de lanzadera para líneas de producción conectadas. En combinación con las máquinas de torneado EMAG de la serie VL o VT, es adecuada, por ejemplo, para sistemas de fabricación desde el torneado blando hasta el mecanizado de precisión en duro.
Espacio de trabajo configurable libremente
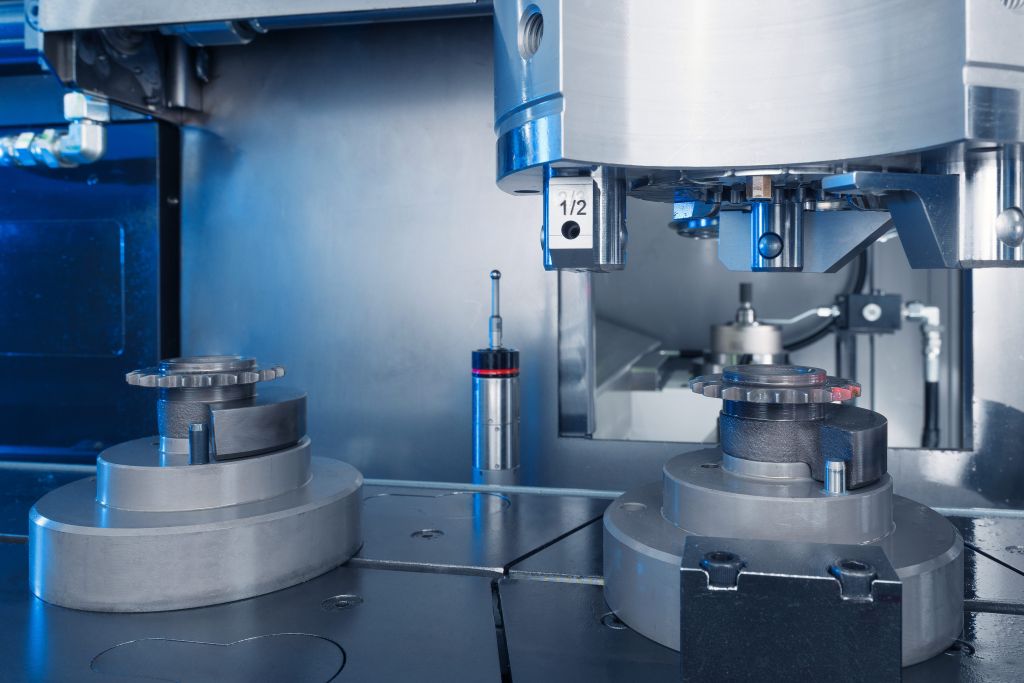
El espacio de trabajo se adapta en coordinación con el cliente al espectro específico de piezas de trabajo. Están disponibles husillos de rectificado interno para perforaciones (corindón o CBN), husillos de rectificado externo para superficies laterales, hombros planos y contornos, así como uno o dos soportes de acero para operaciones de torneado en duro. Esto da lugar a configuraciones que van desde el rectificado interno puro hasta la combinación de torneado y rectificado, hasta el mecanizado completo con torneado, rectificado interno y rectificado externo en un solo montaje.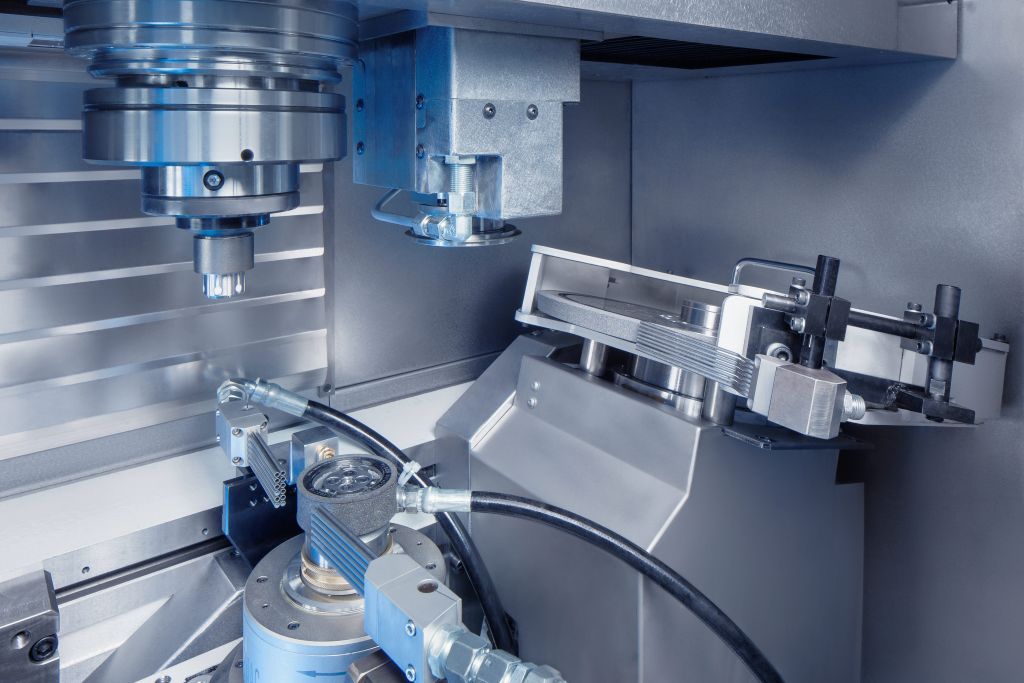
Un motor lineal en el eje X permite el rectificado excéntrico de perfiles de lóbulos y superficies excéntricas. Dado que el accionamiento directo no presenta juego de reversa por diseño, se evitan errores de forma en los constantes cambios de dirección del eje. Esta es una ventaja decisiva en comparación con los accionamientos de tornillo de bola. Además, se logran mayores valores de aceleración y un funcionamiento sin desgaste.
Mecanizado combinado: rentabilidad y calidad
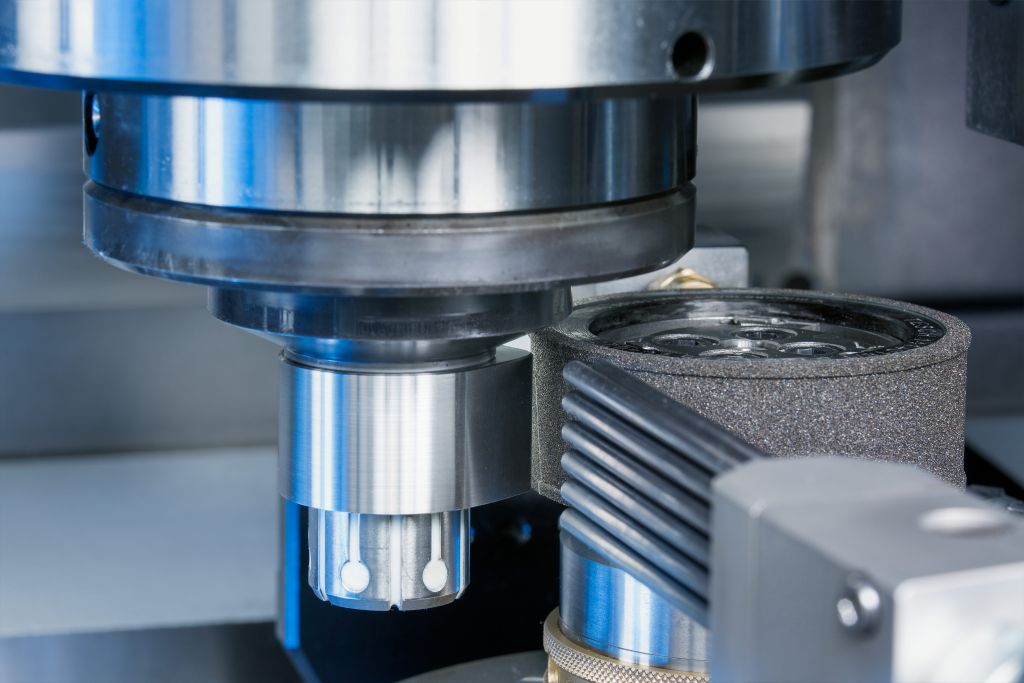
La combinación de torneado duro y rectificado en un solo montaje es una ventaja central del VL 100 GT. En el primer paso, se generan superficies planas, biseles y ranuras mediante torneado duro. El torneado se realiza muchas veces más rápido que las operaciones comparables en el rectificado. A continuación, los elementos de geometría de alta precisión, como perforaciones, diámetros exteriores y superficies de rodadura, se rectifican en el mismo montaje.
El torneado previo en duro deja solo unos pocos micrómetros de material residual para el proceso de rectificado. Este enfoque reduce significativamente el tiempo total de mecanizado y elimina completamente los errores de montaje, lo que asegura las relaciones de posición entre las superficies mecanizadas con la máxima precisión. La baja eliminación de material durante el rectificado reduce el desgaste de la muela, prolonga los intervalos de afilado y disminuye los costos de herramientas. Al mismo tiempo, se reduce la cantidad de barro de rectificado, lo que minimiza los costos de eliminación y simplifica el tratamiento del refrigerante. En ciertas configuraciones, es posible el mecanizado en seco.
Sensores de rectificado, control de procesos y tecnología de medición
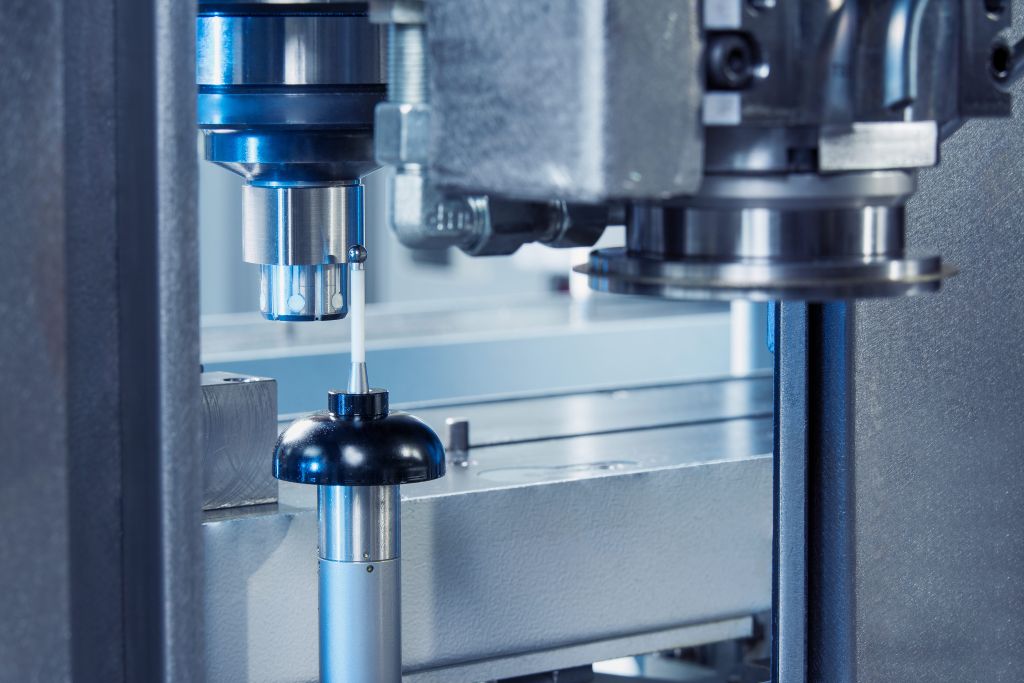
Un sistema de ultrasonido permite la detección de contacto entre la muela y la pieza de trabajo, así como entre el rodillo de afilado y la muela. Un control de proceso adaptativo supervisa el proceso de rectificado en tiempo real y ajusta la velocidad de avance a las condiciones de mecanizado actuales. El afilado táctil es posible. El palpador de medición, situado entre el espacio de trabajo y la estación de recogida, está protegido de la contaminación. Dado que la pieza de trabajo permanece en el montaje, son posibles mediciones antes, después y entre los pasos de mecanizado individuales.
Ejemplo práctico: rueda de cadena en 35 segundos
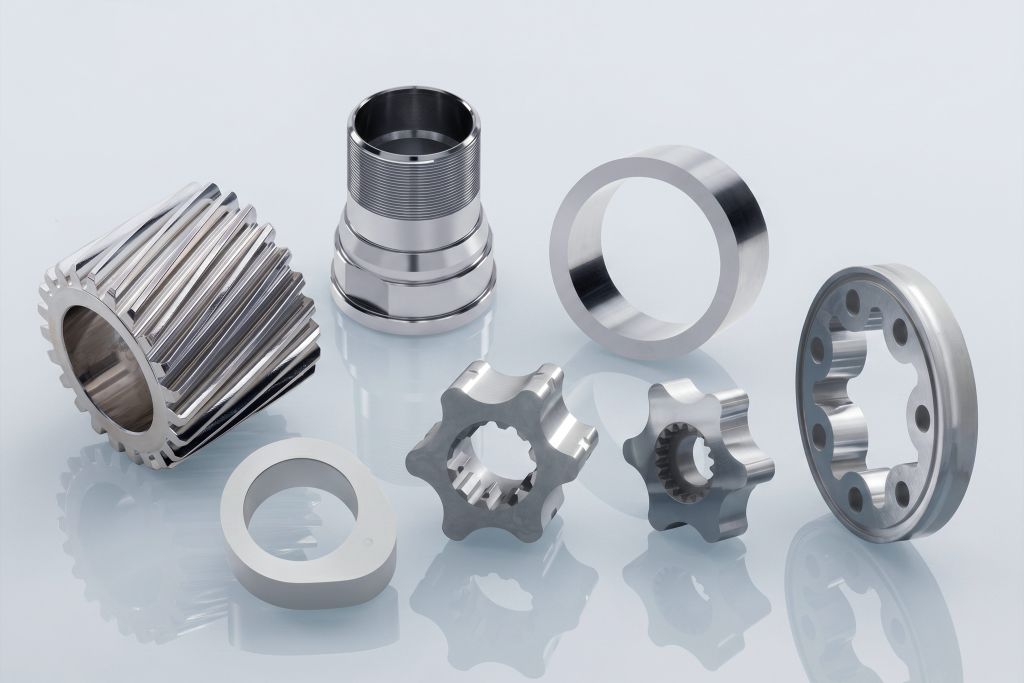
Un caso de aplicación concreto muestra la capacidad de rendimiento: después de la carga automática, la perforación se rectifica con una muela de CBN. A continuación, dos soportes de acero mecanizan las superficies planas mediante torneado duro. Para finalizar, el palpador de medición integrado verifica la calidad. Todo el proceso dura menos de 35 segundos, de los cuales aproximadamente 10 segundos se dedican al cambio de pieza, 15 segundos al torneado duro y 10 segundos al rectificado.
Datos técnicos
Diámetro de pieza de trabajo hasta 100 mm, diámetro del mandril hasta 160 mm, diámetro de giro 210 mm. Distancias de desplazamiento: X = 895 mm, Z = 375 mm. Husillo principal: 16,7 kW / 74 Nm (40 % ED), velocidad máxima 3.000 min⁻¹, soporte del husillo Ø 80 mm.
La serie VL GT
El VL 100 GT, el VL 200 GT (hasta 200 mm) y el VL 350 GT (hasta 350 mm) forman juntos una familia de máquinas continua con una filosofía de operación idéntica y software de control compatible. Gracias a la construcción modular sobre la plataforma VL, se pueden configurar máquinas base idénticas para diferentes tareas de fabricación sin necesidad de existencias de repuestos separadas o nuevos conceptos de operación.
Contacto: