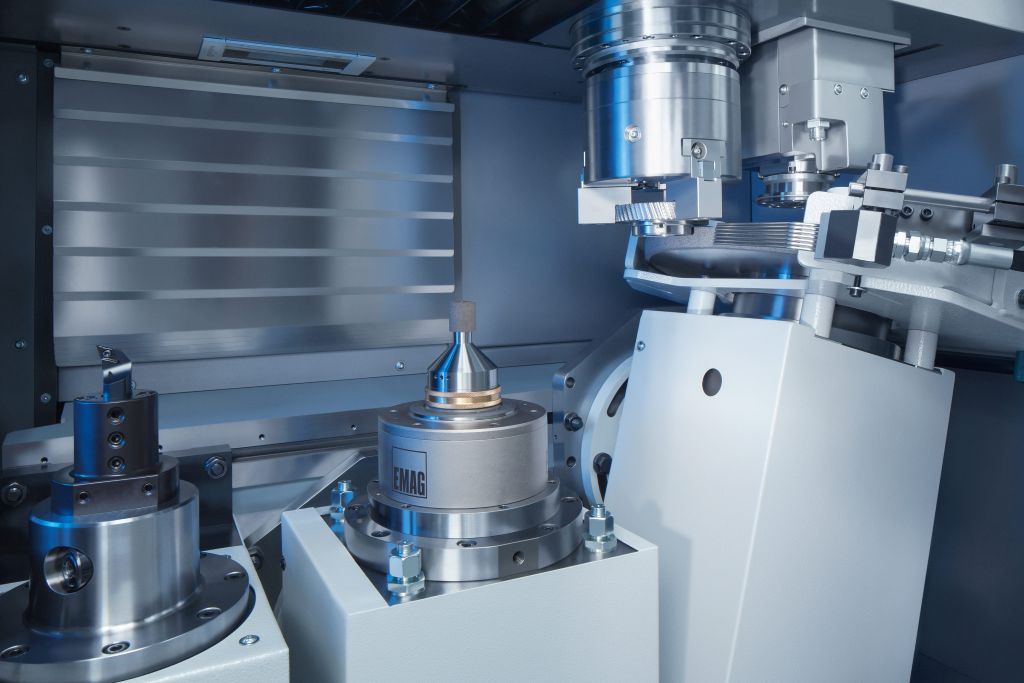
Koła zębate, koła planetarne, koła łańcuchowe, pierścienie pompowe, pojedyncze krzywki i generatory falowe: te elementy mocujące są produkowane w milionowych seriach w produkcji średnio- i wielkoseryjnej. Po hartowaniu każdy element przechodzi obróbkę wykończeniową, w której muszą być jednocześnie zachowane tolerancje wymiarowe, jakość powierzchni i tolerancje położenia. Z VL 100 GT firma EMAG oferuje pionowe centrum obróbcze do toczenia i szlifowania, które łączy hartowanie, szlifowanie wewnętrzne i szlifowanie zewnętrzne dla elementów o średnicy do 100 mm w jednym mocowaniu – na powierzchni zajmującej około 9,6 metra kwadratowego.
Pionowa konstrukcja i łóżko maszynowe MINERALIT
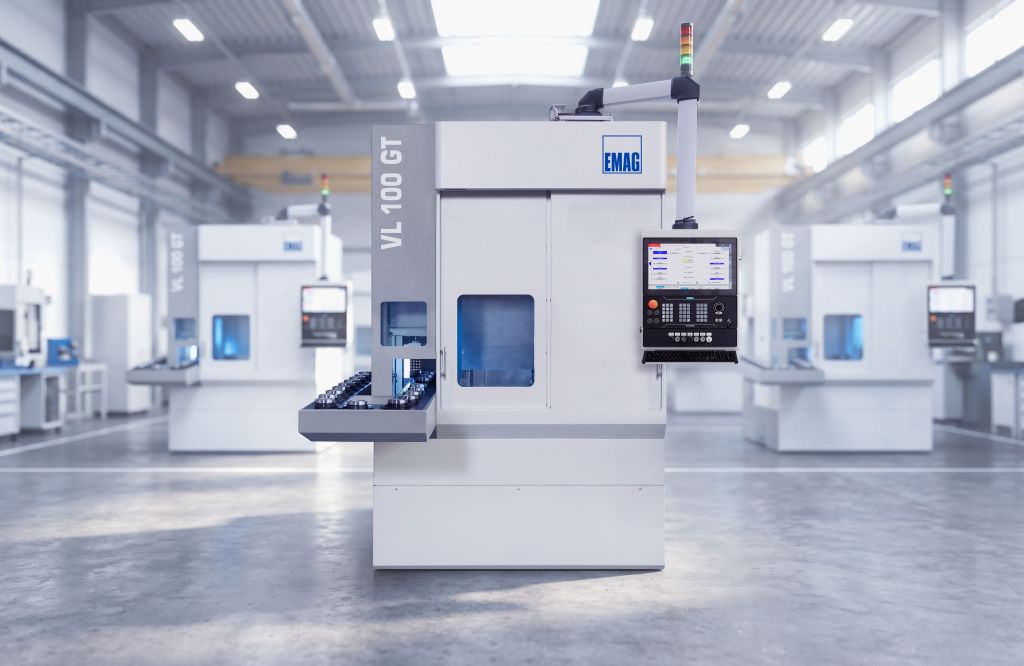
VL 100 GT działa na zasadzie pionowego przetwarzania: wrzeciono obrabiane jest umieszczone powyżej obszaru roboczego i chwyta elementy za pomocą metody Pick-up z zintegrowanego przenośnika. Wióry i szlam szlifierski swobodnie opadają w dół pod wpływem grawitacji, nie gromadząc się na obrabianym przedmiocie ani na prowadnicach. To redukuje wpływy termiczne, unika uszkodzeń powierzchni i obniża nakład pracy związany z czyszczeniem.
Również użyteczność dla użytkownika jest priorytetem w VL 100 GT: ergonomicznie zaprojektowana przestrzeń robocza umożliwia krótkie czasy przestawiania, a kompaktowa powierzchnia podstawowa pozwala na obsługę wielu maszyn.
Łożysko maszyny wykonane jest z betonu polimerowego MINERALIT, który charakteryzuje się ośmiokrotnie wyższą tłumieniem drgań w porównaniu do tradycyjnego żeliwa szarego. W obróbce precyzyjnej, gdzie wymagane są wartości powierzchni w zakresie Rz < 1,2 µm, to tłumienie jest czynnikiem decydującym o jakości. Osiągalne powierzchnie są wolne od skręceń i spełniają wymagania dotyczące wysoko obciążonych powierzchni funkcjonalnych w przekładniach.
Zintegrowana automatyzacja podnoszenia Główna wrzeciono przejmuje załadunek i rozładunek samodzielnie: podjeżdża do stacji podnoszenia, chwyta półfabrykat z transportera O-Automation, przenosi go do strefy roboczej, po obróbce odkłada gotowy element i natychmiast chwyta następny półfabrykat. Oddzielne roboty załadunkowe lub portale załadunkowe są zbędne, podobnie jak związane z tym koszty inwestycyjne. Krótkie drogi robocze zapewniają bardzo krótkie czasy od wióra do wióra.
Alternatywnie, VL 100 GT można wyposażyć w automatyzację shuttle dla połączonych linii produkcyjnych. W połączeniu z obrabiarkami EMAG z serii VL lub VT nadaje się na przykład do systemów produkcyjnych od obróbki na miękko do obróbki na twardo.
Swobodnie konfigurowana przestrzeń robocza
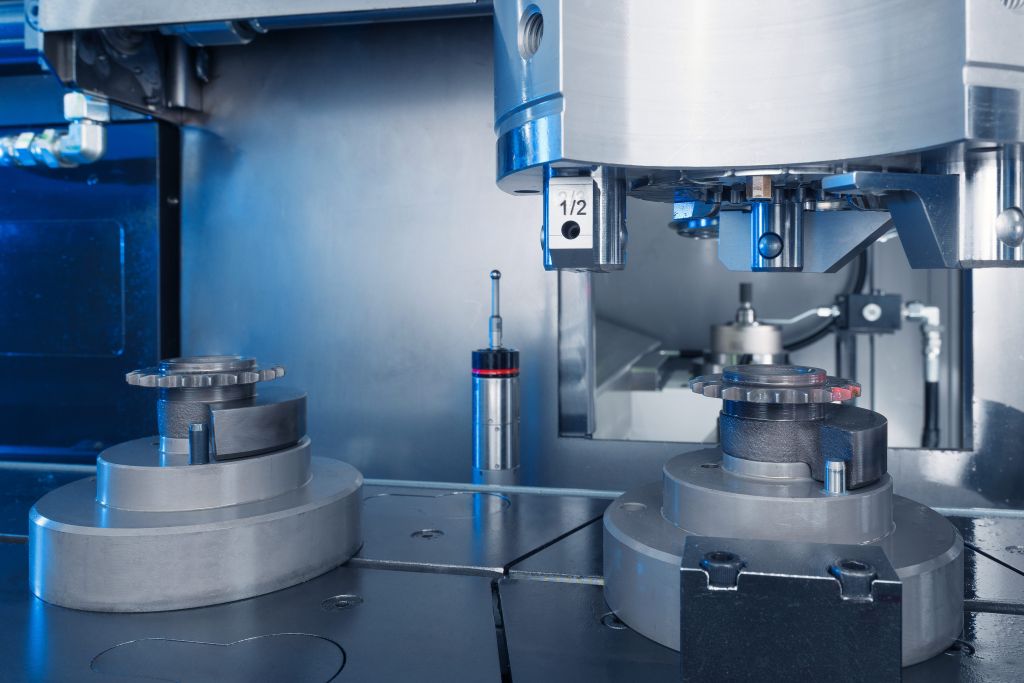
Obszar roboczy jest dostosowywany do specyficznego zakresu obrabianych detali w porozumieniu z klientem. Dostępne są wrzeciona do szlifowania wewnętrznego do otworów (korund lub CBN), wrzeciona do szlifowania zewnętrznego do powierzchni bocznych, czołowych i konturów oraz jeden lub dwa uchwyty na stal blokową do operacji toczenia na twardo. Z tego wynikają konfiguracje od czystego szlifowania wewnętrznego, przez połączenie toczenia i szlifowania, aż po kompleksową obróbkę z toczeniem, szlifowaniem wewnętrznym i szlifowaniem zewnętrznym w jednym mocowaniu.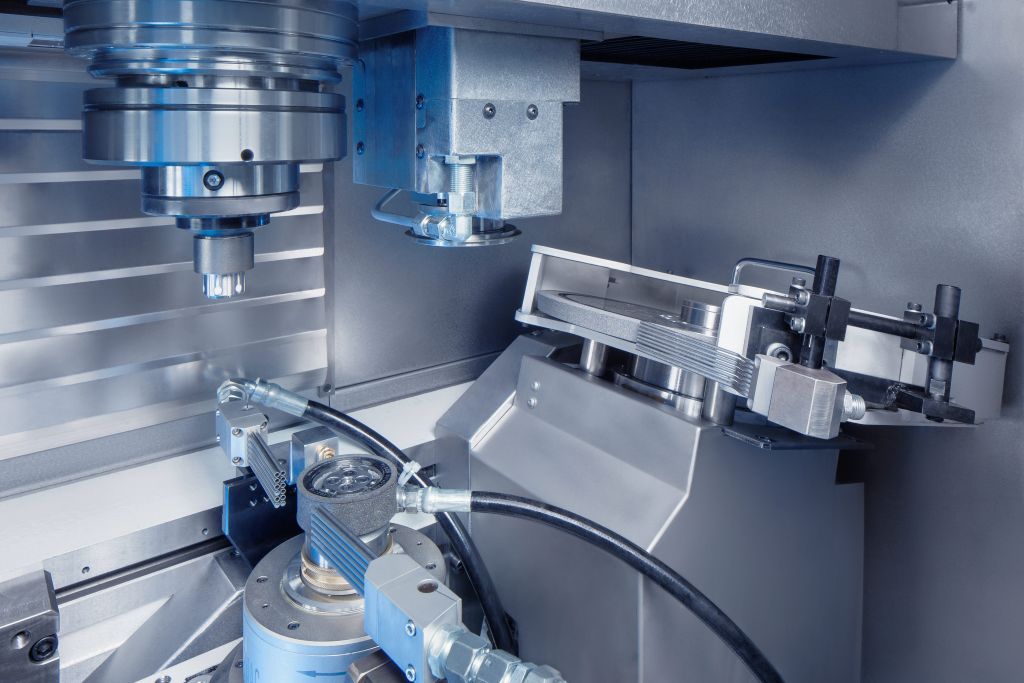
Napęd silnika liniowego w osi X umożliwia szlifowanie bezwzględne profili krzywek i powierzchni ekscentrycznych. Ponieważ napęd bezpośredni z konstrukcji nie ma luzu, unika się błędów kształtu podczas ciągłych zmian kierunku osi. To jest decydująca zaleta w porównaniu do napędów śrubowych. Dodatkowo, osiągane są wyższe wartości przyspieszenia i eksploatacja bez zużycia.
Obróbka kombinowana: Rentowność i jakość
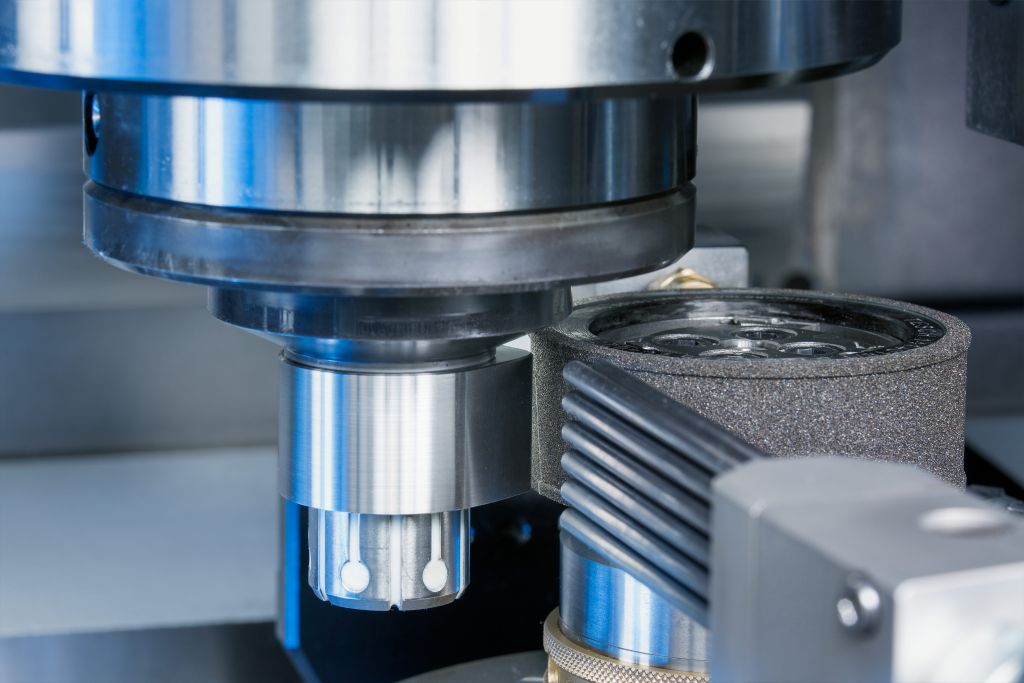
Kombinacja twardego toczenia i szlifowania w jednym mocowaniu jest kluczową zaletą VL 100 GT. W pierwszym kroku powierzchnie płaskie, fazy i rowki są wytwarzane poprzez twarde toczenie. Proces toczenia przebiega wielokrotnie szybciej niż porównywalne operacje szlifowania. Następnie wysokoprecyzyjne elementy geometryczne, takie jak otwory, średnice zewnętrzne i powierzchnie biegowe, są szlifowane w tym samym mocowaniu.
Hartowe wstępne toczenie pozostawia tylko kilka mikrometrów reszty materiału do procesu szlifowania. Takie podejście znacznie skraca całkowity czas obróbki i całkowicie eliminuje błędy związane z mocowaniem, co zapewnia najwyższą dokładność w relacjach położeniowych między obrabianymi powierzchniami. Niewielki ubytek materiału podczas szlifowania zmniejsza zużycie tarczy, wydłuża interwały ostrzenia i obniża koszty narzędzi. Jednocześnie zmniejsza się ilość szlamu szlifierskiego, co minimalizuje koszty utylizacji i upraszcza przygotowanie chłodziwa. W niektórych konfiguracjach możliwa jest obróbka na sucho.
Czujniki szlifowania, regulacja procesów i technika pomiarowa
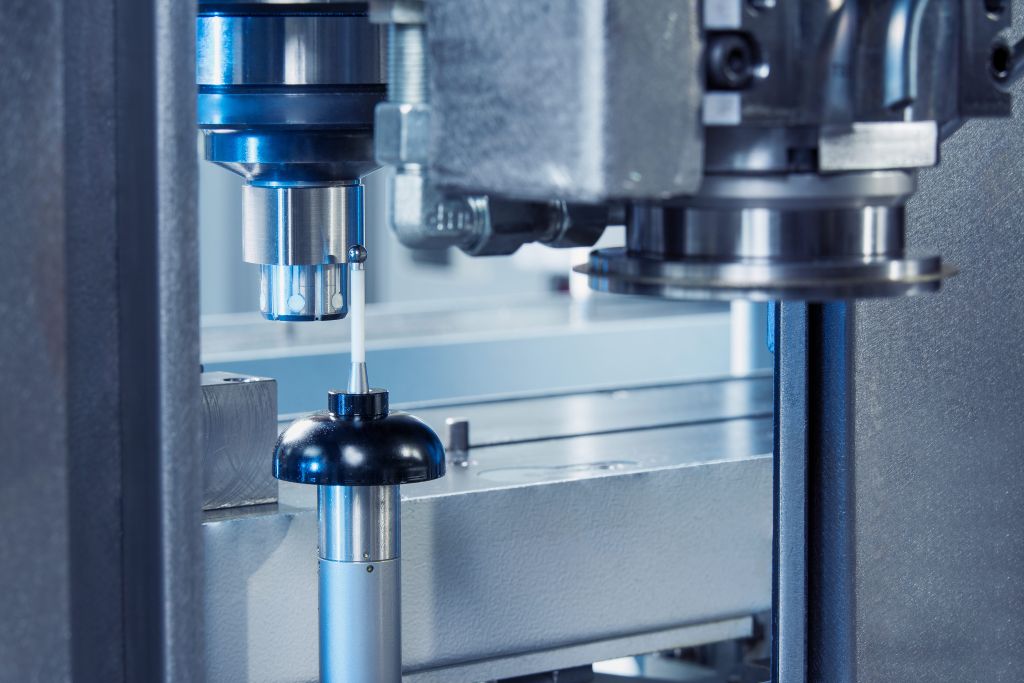
System dźwięków ciała umożliwia wykrywanie sygnałów między tarczą szlifierską a obrabianym przedmiotem oraz między rolką szlifierską a tarczą szlifierską. Adaptacyjne sterowanie procesem monitoruje proces szlifowania w czasie rzeczywistym i dostosowuje prędkość posuwu do aktualnych warunków obróbczych. Możliwe jest szlifowanie dotykowe. Czujnik pomiarowy umieszczony między strefą roboczą a stacją odbiorczą jest chroniony przed zanieczyszczeniem. Ponieważ obrabiany przedmiot pozostaje w uchwycie, możliwe są pomiary przed, po i między poszczególnymi krokami obróbczy.
Przykład praktyczny: Koło łańcuchowe w 35 sekund
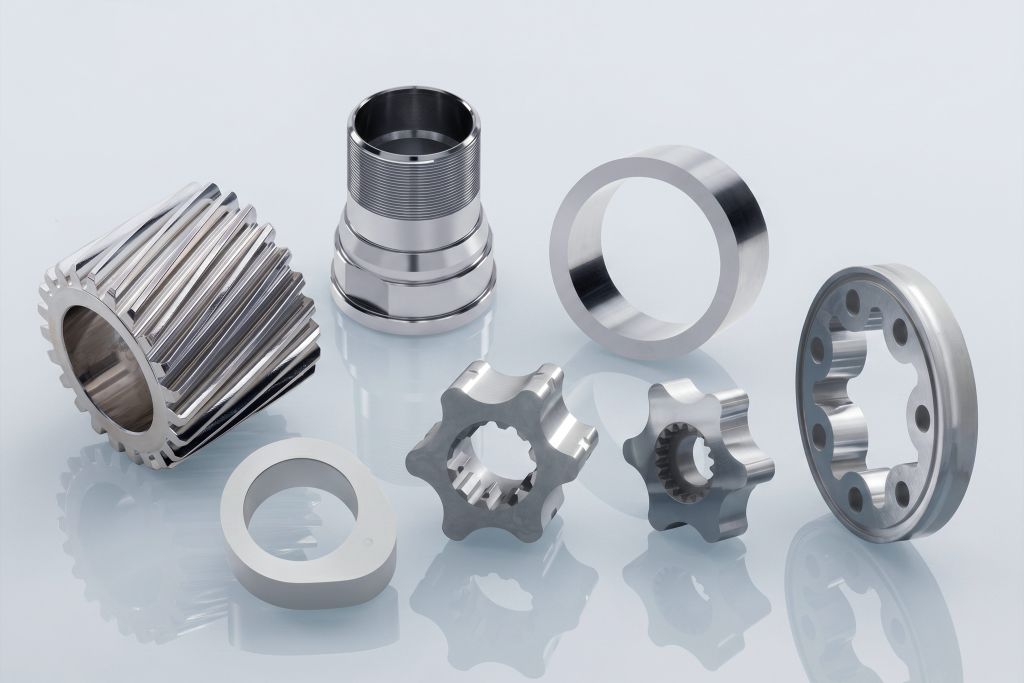
Konkretny przypadek zastosowania pokazuje wydajność: Po automatycznym załadunku otwór jest szlifowany za pomocą tarczy szlifierskiej CBN. Następnie dwa uchwyty stalowe obrabiają powierzchnie płaskie poprzez hartowanie. Na zakończenie zintegrowany czujnik pomiarowy sprawdza jakość. Cały proces trwa mniej niż 35 sekund, z czego około 10 sekund zajmuje wymiana detalu, 15 sekund hartowanie i 10 sekund szlifowanie.
Dane techniczne
Średnica obrabianego przedmiotu do 100 mm, średnica uchwytu do 160 mm, średnica obrotu 210 mm. Drogi robocze: X = 895 mm, Z = 375 mm. Główna wrzeciono: 16,7 kW / 74 Nm (40 % ED), maksymalna prędkość obrotowa 3.000 min⁻¹, łożyskowanie wrzeciona Ø 80 mm.
Seria VL GT
VL 100 GT, VL 200 GT (do 200 mm) i VL 350 GT (do 350 mm) tworzą razem spójną rodzinę maszyn z identyczną filozofią obsługi i kompatybilnym oprogramowaniem sterującym. Dzięki modułowej budowie na platformie VL można konfigurować identyczne maszyny podstawowe do różnych zadań produkcyjnych, bez potrzeby posiadania oddzielnych zapasów części zamiennych lub nowych koncepcji obsługi.
Kontakt: