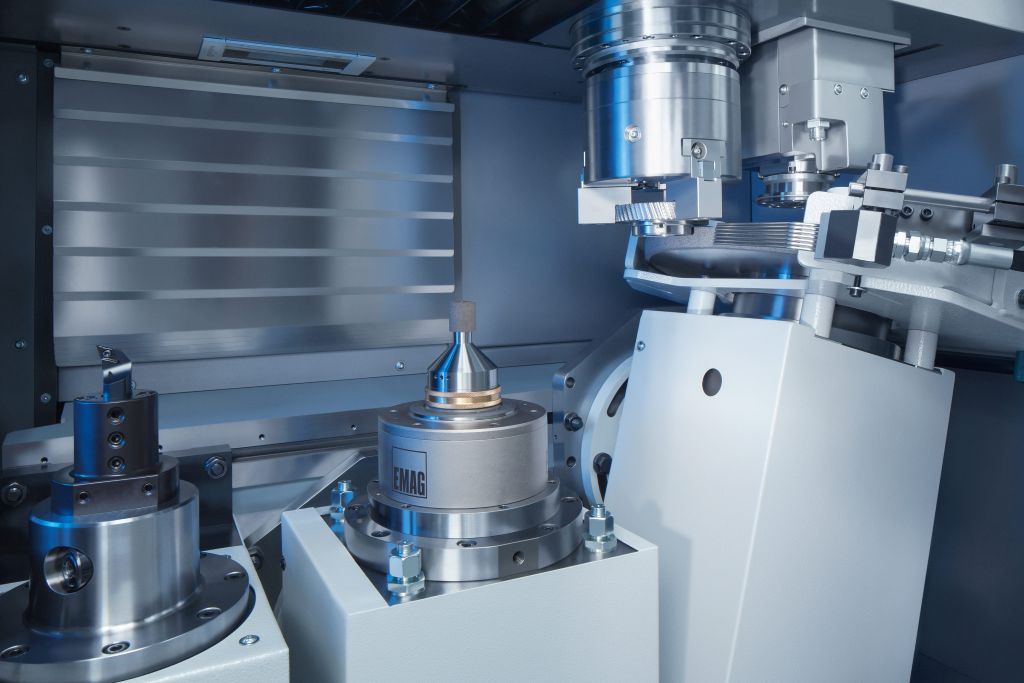
Dişli çarklar, gezegen dişlileri, zincir dişlileri, pompa halkaları, tek eksenli kamlar ve dalga jeneratörleri: Bu parçalar, orta ve büyük seri üretimde milyonlarca adet üretilmektedir. Sertleştirme işleminden sonra her parça, ölçü tutarlılığı, yüzey kalitesi ve konum toleranslarının aynı anda sağlanması gereken bir ince işleme sürecinden geçer. EMAG, VL 100 GT ile 100 mm'ye kadar çaplı parçalar için sert torna, iç taşlama ve dış taşlamayı tek bir kurulumda birleştiren dik bir torna ve taşlama merkezi sunmaktadır - yaklaşık 9,6 metrekarelik bir alan gerektirir.
Dikey yapı ve MINERALIT makine yatağı
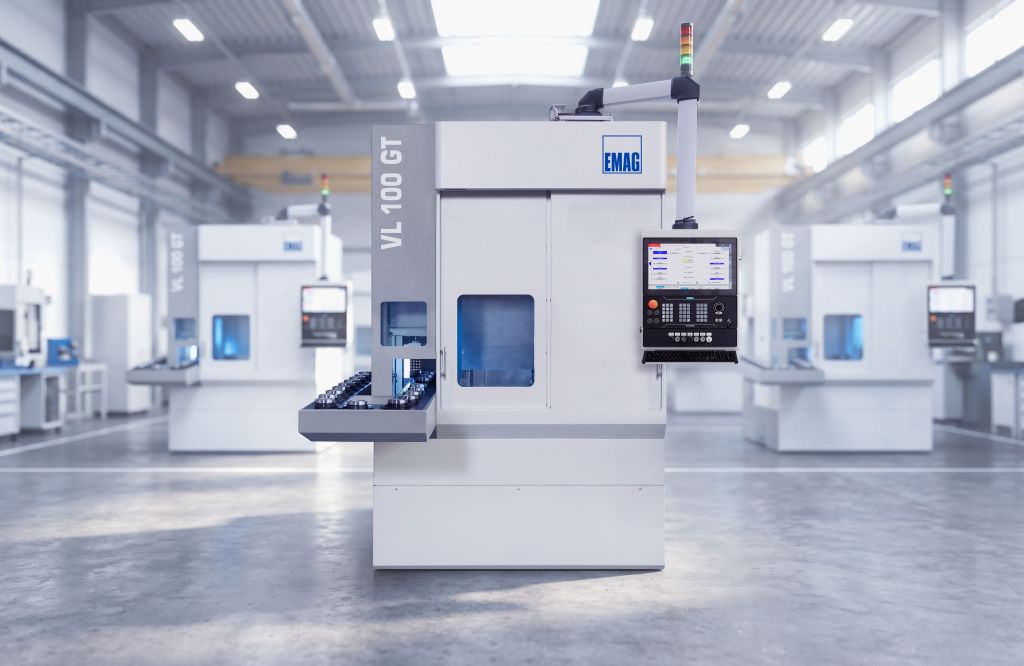
VL 100 GT, dik işleme prensibine göre çalışır: Parça milinin iş alanının üzerinde yer alır ve parçaları entegre taşıma bandından pick-up yöntemiyle alır. Talaşlar ve taşlama sıvısı yerçekimi etkisiyle aşağı doğru düşer, parçanın veya kılavuz rayların üzerinde birikmeden. Bu, termal etkileri azaltır, yüzey hasarlarını önler ve temizlik maliyetlerini düşürür.
Ayrıca, VL 100 GT'de kullanıcı dostu tasarım ön plandadır: Ergonomik olarak tasarlanmış iş alanı, kısa yeniden kurulum süreleri sağlar ve kompakt temel alan çoklu makine kullanımını mümkün kılar.
Makine yatağı, geleneksel gri dökme demire göre sekiz kat daha yüksek titreşim sönümleme özelliğine sahip MINERALIT polimer betonundan yapılmıştır. İnce işleme sırasında, Rz < 1,2 µm aralığında yüzey değerleri talep edildiğinde, bu sönümleme kalite belirleyici bir faktördür. Elde edilen yüzeyler, tork etkisinden arındırılmıştır ve dişlilerde yüksek yük taşıyan işlevsel yüzeyler için gereksinimleri karşılar.
Entegre Pick-up OtomasyonuAna mil, yükleme ve boşaltmayı kendisi üstlenir: Pick-up istasyonuna gider, O-Otomasyonun döner taşıma bandından bir ham parça alır, iş alanına taşır, işleme sonrası bitmiş parçayı geri bırakır ve hemen bir sonraki ham parçayı alır. Ayrı yükleyici robotlar veya portal yükleyiciler gereksiz hale gelir, dolayısıyla bunlarla ilgili yatırım maliyetleri de ortadan kalkar. Kısa hareket yolları, çok kısa talaş-talaş süreleri sağlar.
Alternatif olarak, VL 100 GT, bağlı üretim hatları için bir Shuttle otomasyonu ile donatılabilir. EMAG'ın VL veya VT serisi torna makineleri ile birleştirildiğinde, yumuşak torna işleminden sert ince işleme kadar üretim sistemleri için uygundur.
Serbest konfigüre edilebilir iş alanı
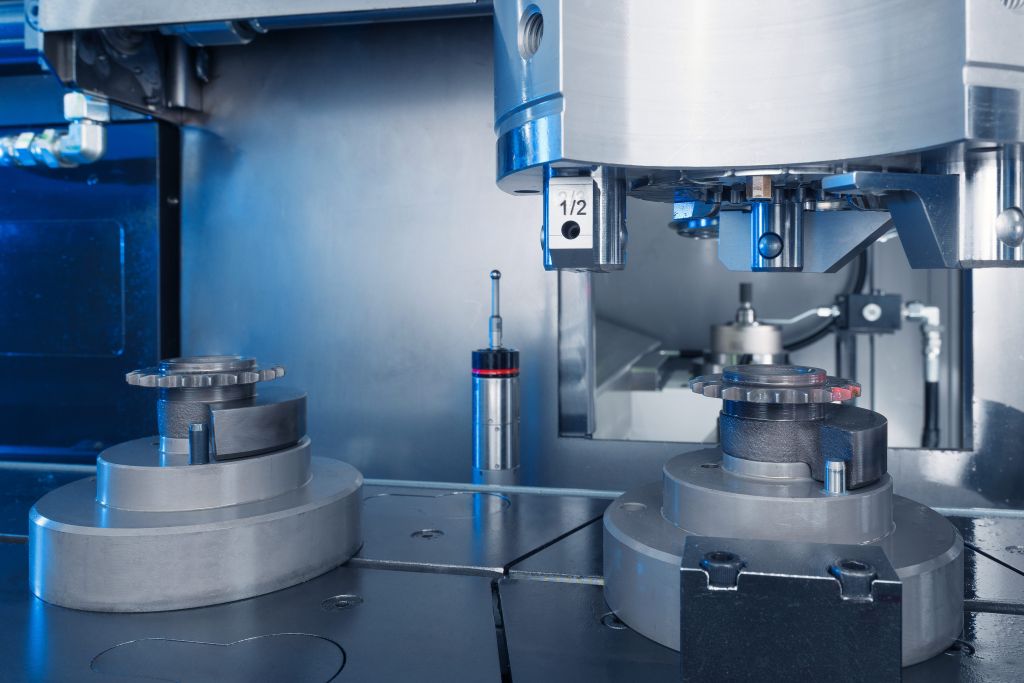
İş alanı, müşteri ile iş parçası spektrumuna göre özelleştirilir. İç taşlama miline (korund veya CBN) sahip, dış taşlama miline, düz kenar ve konturlar için bir veya iki blok çelik tutucu ile sert torna işlemleri için mevcuttur. Bu, yalnızca iç taşlamadan, torna ve taşlama kombinasyonuna kadar, tek bir kurulumda torna, iç taşlama ve dış taşlama ile tam işleme konfigürasyonları sağlar.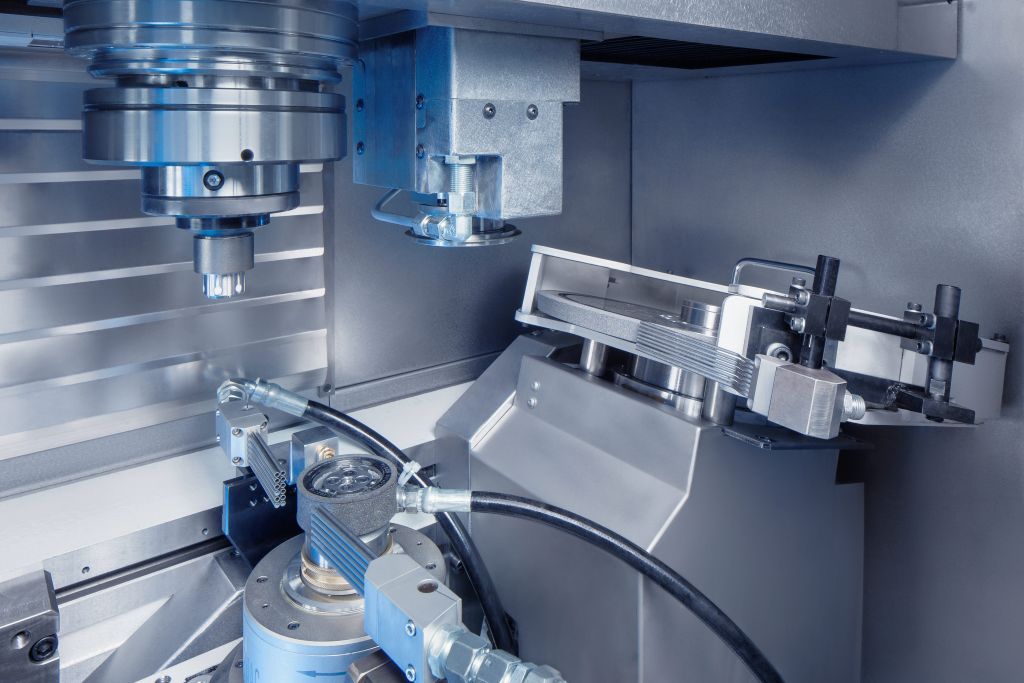
X ekseninde bir lineer motor sürücüsü, kam profilleri ve eksantrik yüzeylerin taşlanmasını sağlar. Direkt sürücünün yapısal olarak geri dönüş oyunu yoktur, bu nedenle eksenin sürekli yön değiştirmesi sırasında şekil hataları önlenir. Bu, vida dişli sürücülerine göre önemli bir avantajdır. Ayrıca, daha yüksek ivme değerleri ve aşınmasız bir çalışma sunar.
Kombinasyon işleme: Ekonomiklik ve Kalite
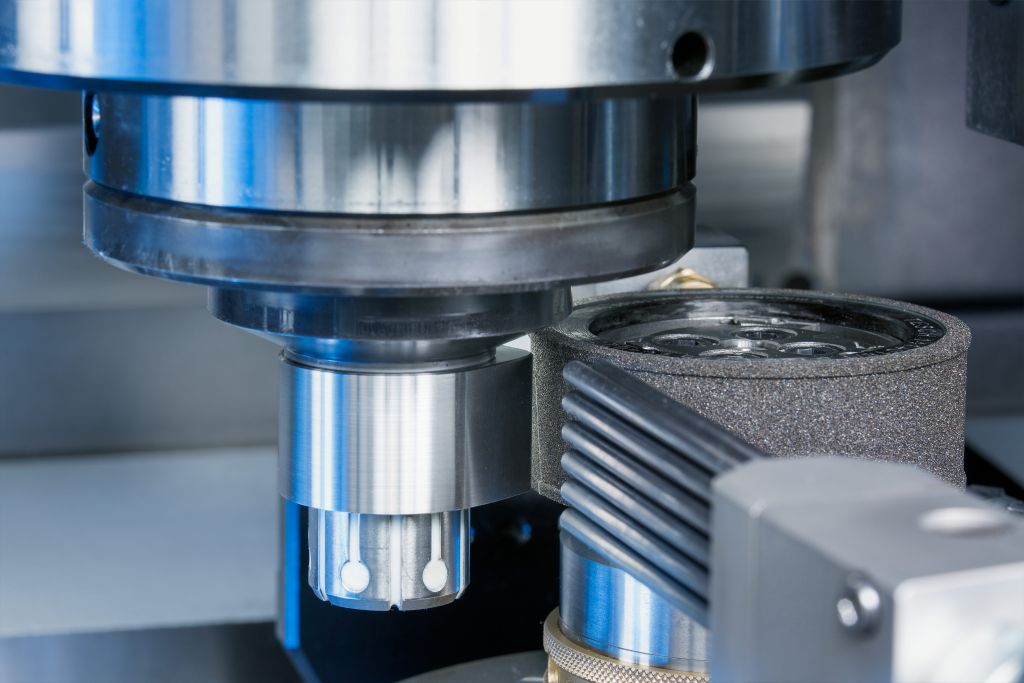
Tek bir kurulumda sert torna ve taşlama kombinasyonu, VL 100 GT'nin merkezi avantajıdır. İlk adımda düz yüzeyler, fazlar ve oluklar sert torna ile üretilir. Torna işlemi, taşlama işlemlerine göre çok daha hızlı gerçekleşir. Ardından, yüksek hassasiyetli geometrik elemanlar, örneğin delikler, dış çaplar ve yüzeyler, aynı kurulumda taşlanır.
Sert ön torna işlemi, taşlama süreci için yalnızca birkaç mikrometre kalıntı bırakır. Bu yaklaşım, toplam işleme süresini önemli ölçüde kısaltır ve kurulum hatalarını tamamen ortadan kaldırır, bu da işlenmiş yüzeyler arasındaki konum ilişkilerini en yüksek hassasiyetle güvence altına alır. Taşlama sırasında düşük malzeme kaybı, disk aşınmasını azaltır, kesici takımların değiştirilme aralıklarını uzatır ve alet maliyetlerini düşürür. Aynı zamanda, taşlama sıvısı miktarı azalır, bu da atık maliyetlerini minimize eder ve soğutma sıvısının geri dönüşümünü kolaylaştırır. Belirli konfigürasyonlarda kuru işleme mümkündür.
Taşlama sensörleri, süreç kontrolü ve ölçüm teknolojisi
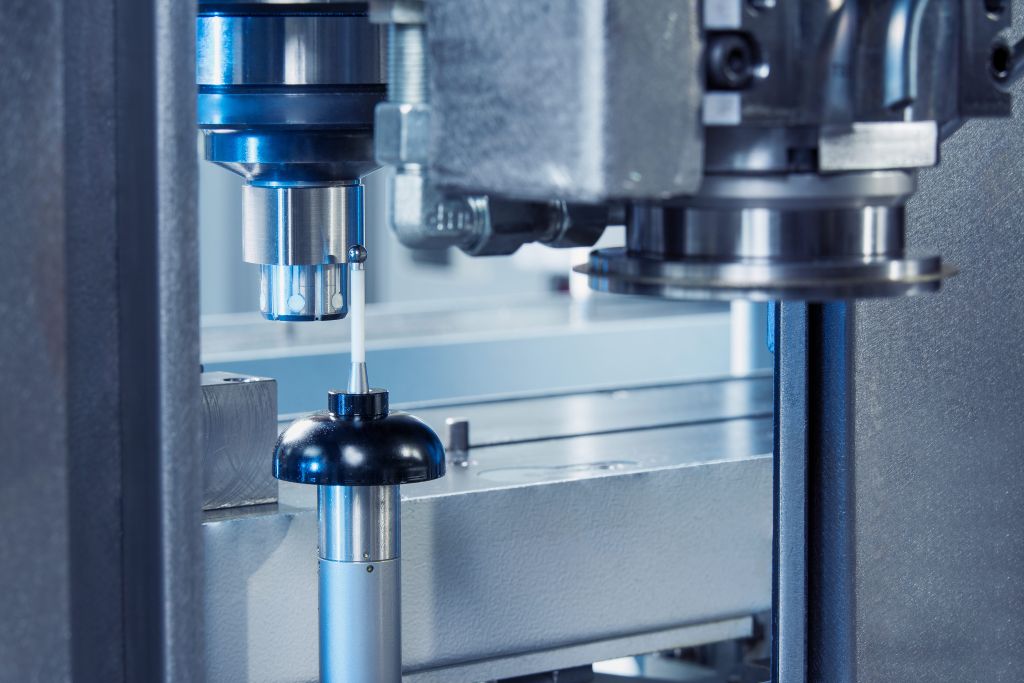
Bir vücut sesi sistemi, taşlama diski ile iş parçası ve taşlama diski ile taşlama tekerleği arasındaki temasın algılanmasını sağlar. Adaptif süreç kontrolü, taşlama sürecini gerçek zamanlı olarak izler ve ilerleme hızını mevcut talaşlı koşullara göre ayarlar. Touch-düzeltme mümkündür. İş alanı ile pick-up istasyonu arasında yer alan ölçüm probu, kirlenmeden korunur. İş parçası kurulumda kaldığı için, ölçümler, her işleme adımından önce, sonra ve arasında yapılabilir.
Uygulama örneği: Zincir dişlisi 35 saniyede
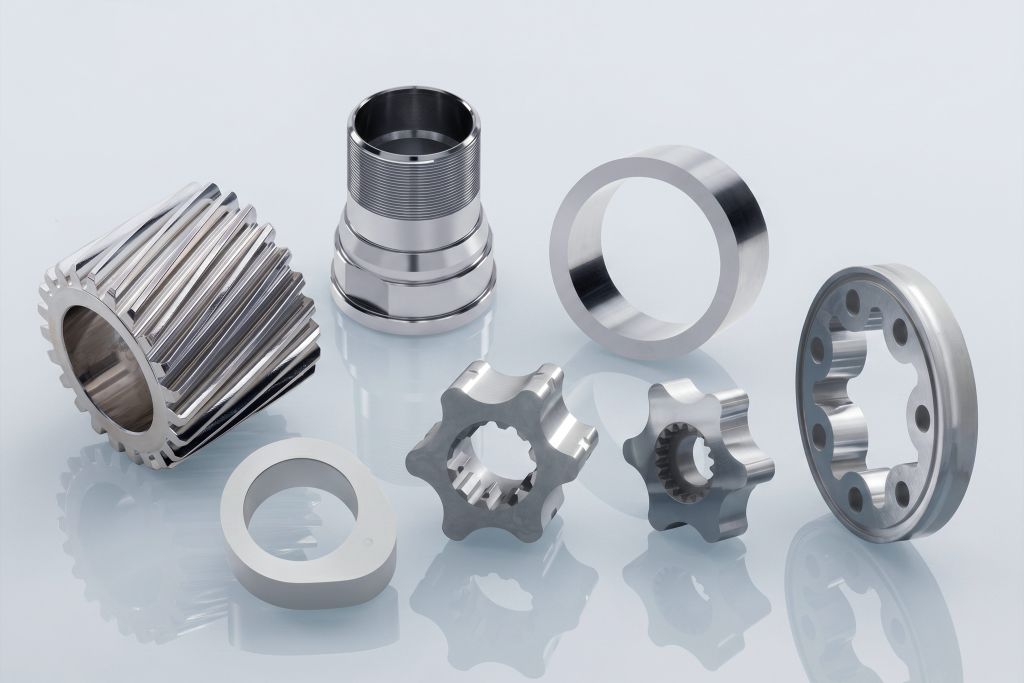
Somut bir uygulama durumu, performansı göstermektedir: Otomatik yüklemeden sonra, delik CBN taşlama diski ile son taşlama yapılır. Ardından, iki blok çelik tutucu düz yüzeyleri sert torna ile işler. Son olarak, entegre ölçüm probu kaliteyi kontrol eder. Tüm süreç 35 saniyeden kısa sürer, bunun yaklaşık 10 saniyesi iş parçası değişimi, 15 saniyesi sert torna ve 10 saniyesi taşlama için harcanır.
Teknik veriler
Parça çapı 100 mm'ye kadar, çene çapı 160 mm'ye kadar, döner çap 210 mm. Hareket yolları: X = 895 mm, Z = 375 mm. Ana mil: 16,7 kW / 74 Nm (40% ED), maksimum devir hızı 3.000 min⁻¹, mil yatak çapı 80 mm.
VL GT serisi
VL 100 GT, VL 200 GT (200 mm'ye kadar) ve VL 350 GT (350 mm'ye kadar), aynı işletim felsefesine ve uyumlu kontrol yazılımına sahip bir makine ailesi oluşturur. Modüler yapı sayesinde, VL platformunda farklı üretim görevleri için aynı temel makineler yapılandırılabilir, ayrı yedek parça stokları veya yeni işletim konseptleri gerektirmeden.
İletişim: