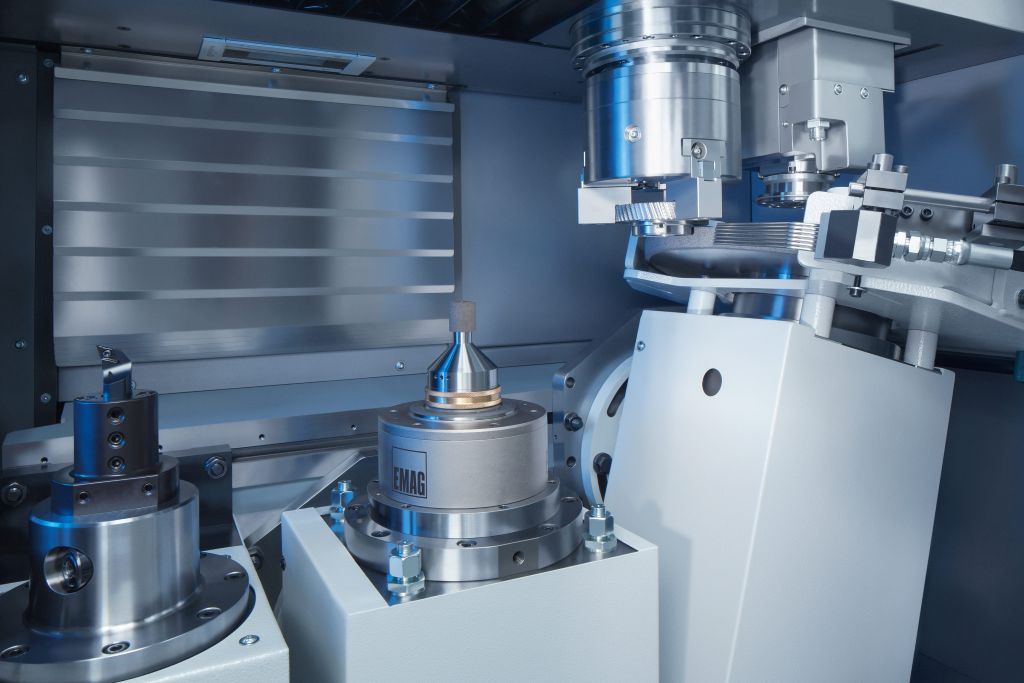
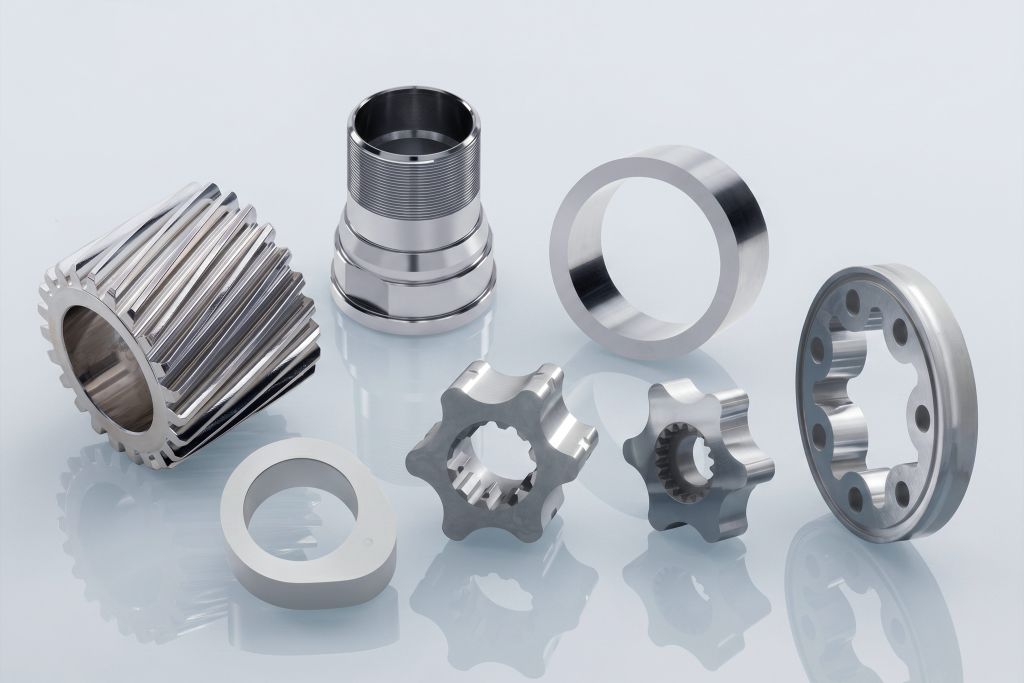
Fogaskerekek, bolygókerekek, lánckerékek, szivattyúgyűrűk, egyedi cam-ek és hullámgenerátorok: Ezeket a munkadarabokat közepes és nagy sorozatgyártásban milliós példányszámban állítják elő. A hőkezelés után minden munkadarab finom megmunkáláson megy keresztül, ahol a méretpontosságot, a felületi minőséget és a helyzeti tűréseket egyidejűleg be kell tartani. Az EMAG a VL 100 GT-t kínálja, egy függőleges forgó- és csiszolóközpontot, amely a keményforgást, a belső csiszolást és a külső csiszolást egyetlen befogásban egyesít, akár 100 mm átmérőjű munkadarabok esetén, körülbelül 9,6 négyzetméteres állványfelületen.
Vertikális felépítés és MINERALIT gépágy
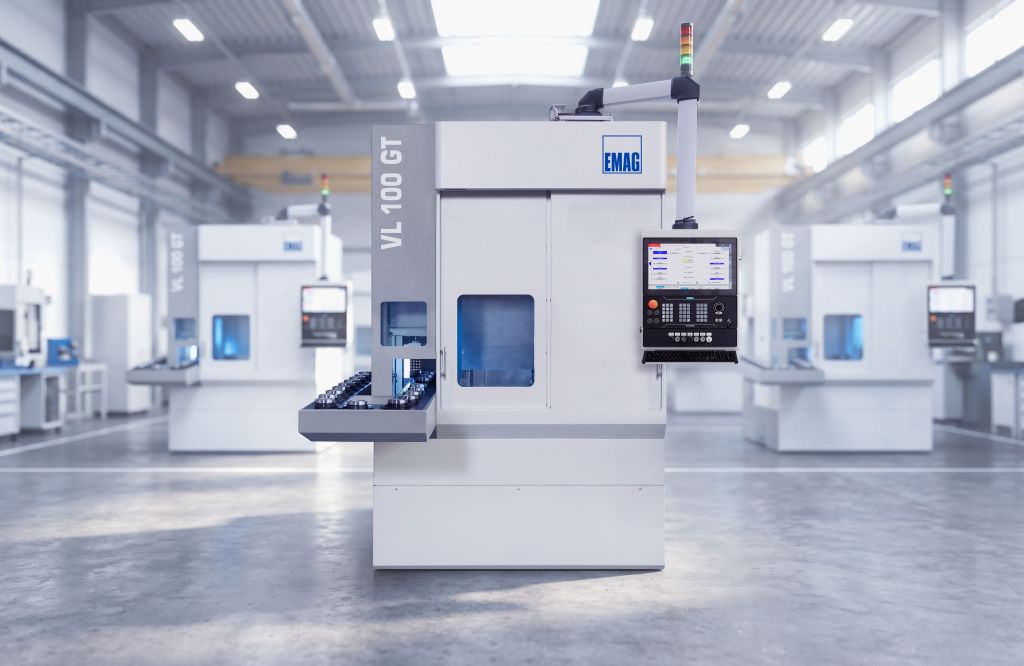
A VL 100 GT a függőleges megmunkálási elv szerint működik: A munkadaraborsó a munkaterület felett helyezkedik el, és a munkadarabokat a beépített szállítószalagról Pick-up módszerrel veszi fel. A forgácsok és a csiszolóiszap a gravitáció következtében szabadon lecsúsznak, anélkül, hogy felhalmozódnának a munkadarabon vagy a vezetősíneken. Ez csökkenti a hőmérsékleti zavaró hatásokat, elkerüli a felületi sérüléseket és csökkenti a takarítási igényeket.
A VL 100 GT-nél a felhasználóbarátság is kiemelt szerepet kap: Az ergonomikusan kialakított munkatér lehetővé teszi a rövid átkonfigurálási időket, a kompakt alapfelület pedig a több gép kezelését.
A gépágy MINERALIT polimerbetonból készült, amely nyolcszoros rezgéscsillapítást biztosít a hagyományos öntöttvashoz képest. A finom megmunkálás során, ahol az Rz < 1,2 µm felületi értékek elvárták, ez a csillapítás minőségi szempontból döntő tényező. Az elérhető felületek torzítatlanok és megfelelnek a nagy igénybevételű funkcionális felületek követelményeinek a hajtóművekben.
Integrált Pick-up automatizálásA főorsó önállóan végzi a be- és kirakodást: elmegy a pick-up állomásra, megfog egy nyersalkatrészt az O-automatizálás körforgó szállítószalagjáról, a munkaterületre mozgatja, a megmunkálás után visszateszi a kész alkatrészt, és azonnal megfogja a következő nyersalkatrészt. A különálló rakodórobotok vagy portálrakodók elmaradnak, így a hozzájuk kapcsolódó beruházási költségek is. A rövid mozgástartományok nagyon rövid forgács-hoz-forgács időket biztosítanak.
Alternatív megoldásként a VL 100 GT-t egy shuttle automatizálással is felszerelhetjük összekapcsolt gyártósorokhoz. Az EMAG VL- vagy VT-sorozatú esztergagépekkel kombinálva például alkalmas olyan gyártási rendszerekhez, amelyek a puha esztergálástól a kemény finom megmunkálásig terjednek.
Szabadon konfigurálható munkatér
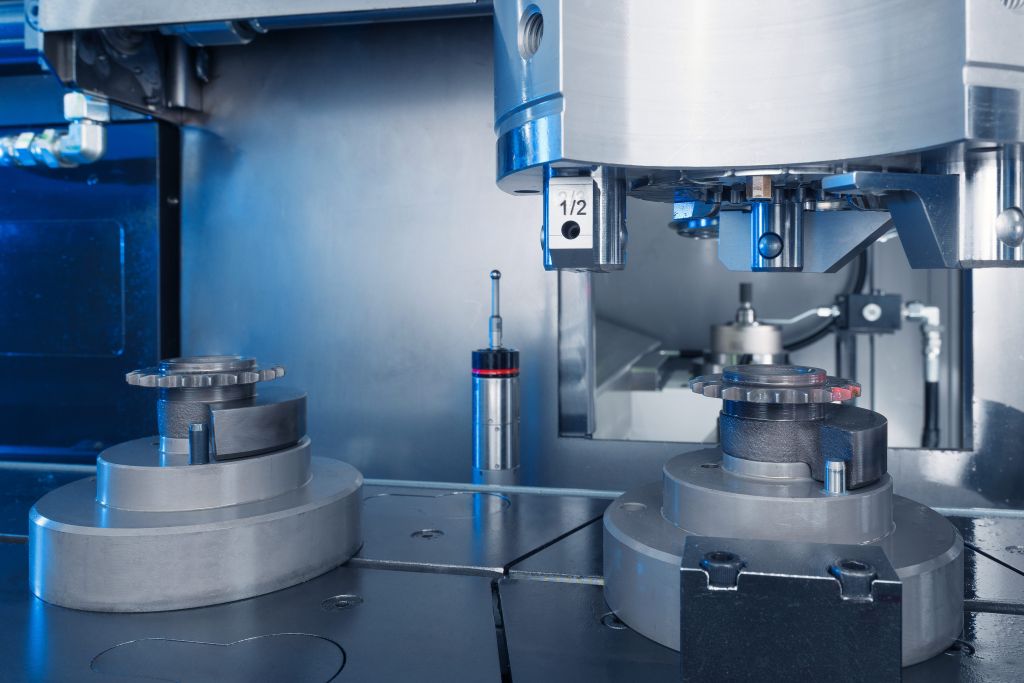
A munkaterületet az ügyfél igényei szerint a specifikus munkadarab spektrumához igazítják. Elérhetők belső csiszolóorsók furatokhoz (korund vagy CBN), külső csiszolóorsók felületekhez, sík vállakhoz és kontúrokhoz, valamint egy vagy két blokkacél tartó keményforgácsolási műveletekhez. Ebből adódóan konfigurációk állnak rendelkezésre a tiszta belső csiszolástól kezdve a forgatás és csiszolás kombinációján át a teljes megmunkálásig, amely forgatást, belső csiszolást és külső csiszolást foglal magában egy befogásban.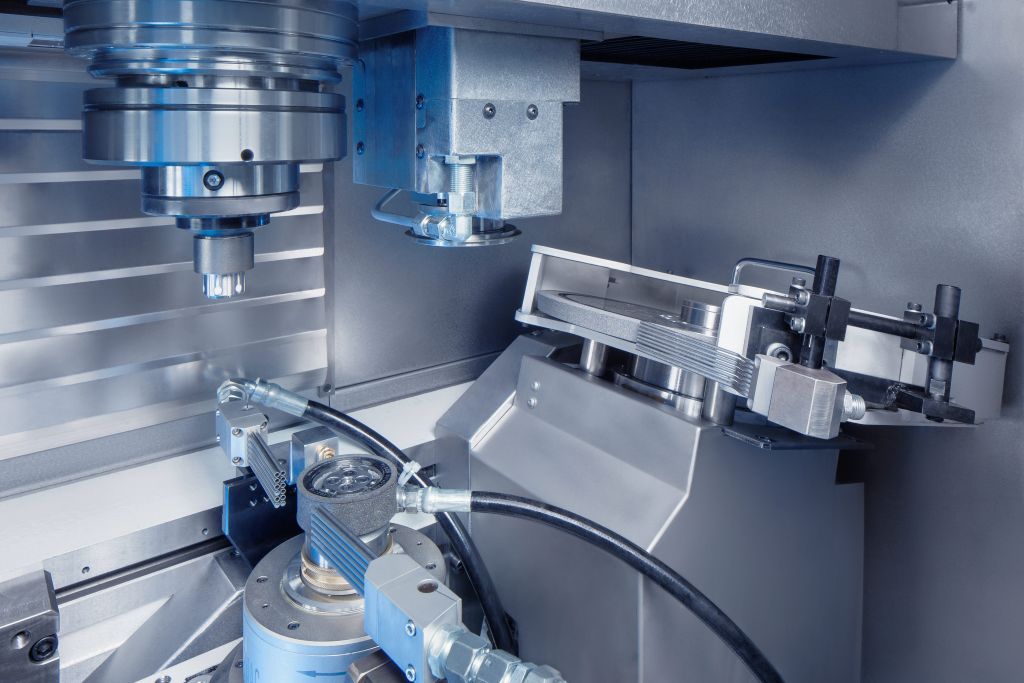
Egy lineáris motoros meghajtás az X-tengelyen lehetővé teszi a camprofilok és excenterfelületek köszörülését. Mivel a közvetlen meghajtás szerkezeti okokból nem rendelkezik visszajátszással, a tengely állandó irányváltásainál elkerülhetők a formahibák. Ez döntő előny a golyósorsós meghajtókkal szemben. Továbbá magasabb gyorsulási értékek és kopásmentes működés is jellemzi.
Kombinált megmunkálás: Gazdaságosság és minőség
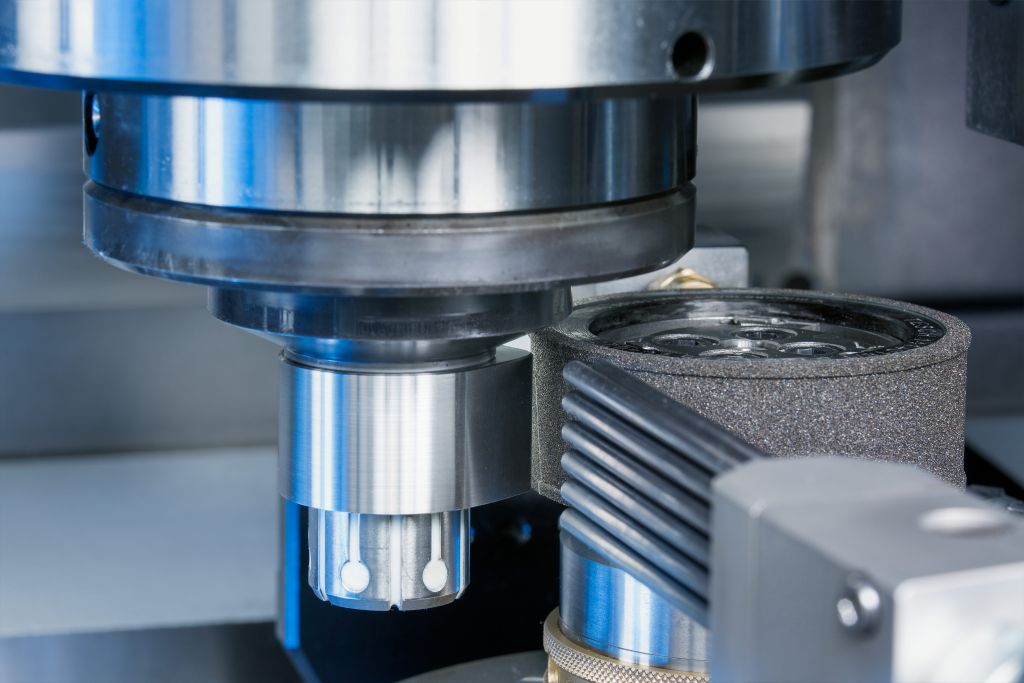
A kemény forgatás és a csiszolás kombinációja egy befogásban a VL 100 GT központi előnye. Az első lépésben síkfelületek, fazetták és hornyok keletkeznek kemény forgatással. A forgatás sokkal gyorsabban zajlik, mint a hasonló műveletek csiszolásnál. Ezt követően a nagy pontosságú geometriai elemeket, mint például furatok, külső átmérők és futófelületek, ugyanabban a befogásban csiszolják készre.
A kemény előforgácsolás csak néhány mikrométer maradék anyagvastagságot hagy a csiszolási folyamat számára. Ez a megközelítés jelentősen lerövidíti az összes megmunkálási időt, és teljesen megszünteti a feszítési hibákat, ami a megmunkált felületek közötti helyzeti viszonyokat a legmagasabb pontossággal biztosítja. A csiszolás során alacsony anyagleválás csökkenti a tárcsák kopását, meghosszabbítja a köszörülési intervallumokat és csökkenti az eszközök költségeit. Ugyanakkor csökken a csiszolóiszap mennyisége, ami minimalizálja a hulladékkezelési költségeket és egyszerűsíti a hűtő-kenőanyag előkészítését. Bizonyos konfigurációkban száraz megmunkálás is lehetséges.
Csiszolásérzékelés, folyamatirányítás és méréstechnika
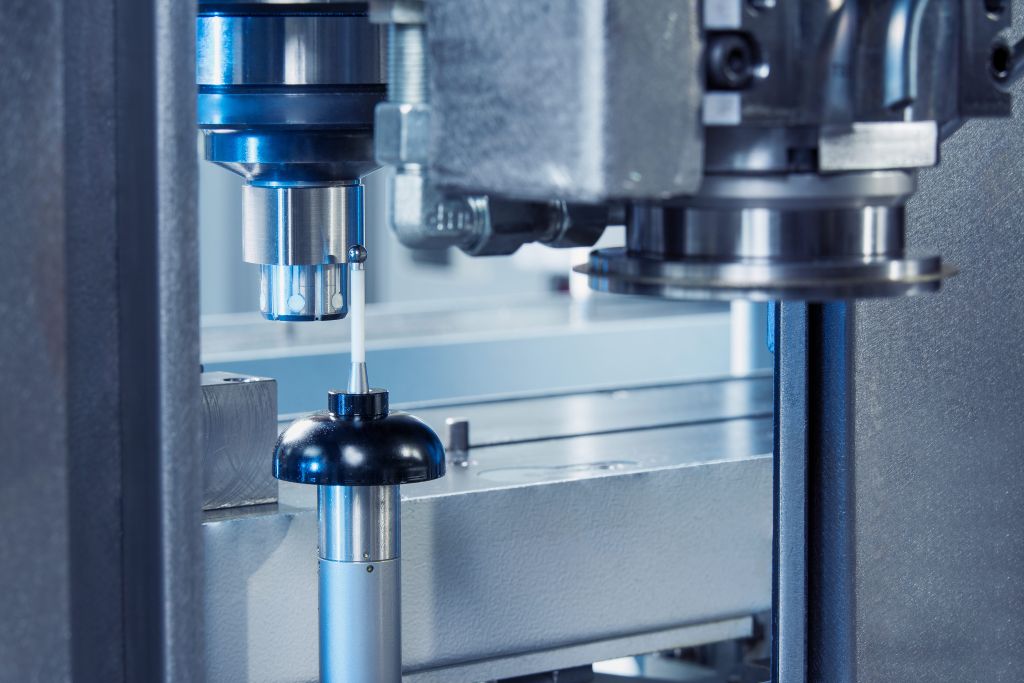
Egy testhangrendszer lehetővé teszi a köszörűkorong és a munkadarab, valamint a köszörűhengert és a köszörűkorong közötti érintkezés észlelését. Egy adaptív folyamatirányítás valós időben figyeli a köszörülési folyamatot, és a jelenlegi forgácsolási feltételekhez igazítja a előtolási sebességet. Érintés nélküli köszörülés lehetséges. A munkaterület és a pick-up állomás között elhelyezett mérőérzékelő védett a szennyeződésektől. Mivel a munkadarab a rögzítésben marad, mérések végezhetők az egyes megmunkálási lépések előtt, után és között.
Gyakorlati példa: lánckerék 35 másodperc alatt
Egy konkrét alkalmazási példa mutatja a teljesítményt: Az automatikus betöltés után a furatot egy CBN csiszolókoronggal véglegesítik. Ezt követően két tömbacél tartó a síkfelületeket keményforgácsolással dolgozza fel. A folyamat végén az integrált mérőszonda ellenőrzi a minőséget. Az egész folyamat kevesebb mint 35 másodpercet vesz igénybe, ebből körülbelül 10 másodperc a munkadarab cseréjére, 15 másodperc a keményforgácsolásra és 10 másodperc a csiszolásra.
Műszaki alapadatok
Munkadarab átmérője legfeljebb 100 mm, tokmány átmérője legfeljebb 160 mm, forgási átmérő 210 mm. Mozgási utak: X = 895 mm, Z = 375 mm. Főorsó: 16,7 kW / 74 Nm (40 % ED), maximális fordulatszám 3.000 perc⁻¹, orsócsapágy átmérője 80 mm.
A VL GT-sorozat
A VL 100 GT, a VL 200 GT (200 mm-ig) és a VL 350 GT (350 mm-ig) együtt egy folyamatos gépcsaládot alkot, azonos kezelési filozófiával és kompatibilis vezérlőszoftverrel. A VL platform moduláris felépítésének köszönhetően az azonos alapgépek különböző gyártási feladatokhoz konfigurálhatók, anélkül hogy külön alkatrészkészletekre vagy új kezelési koncepciókra lenne szükség.
Kapcsolat: