Roți de transmisie, roți planetare, roți cu lanț, inele de pompă, came individuale și generatoare de undă: Aceste piese de prindere sunt produse în fabricarea de serie medie și mare în milioane de exemplare. După călire, fiecare piesă trece printr-o prelucrare fină, în care trebuie respectate simultan precizia dimensională, calitatea suprafeței și toleranțele de poziție. Cu VL 100 GT, EMAG oferă un centru de prelucrare verticală pentru turnare și șlefuire, care combină turnarea dură, șlefuirea interioară și șlefuirea exterioară pentru piese cu un diametru de până la 100 mm într-o singură fixare – pe o suprafață de instalare de aproximativ 9,6 metri pătrați.
Construcție verticală și pat de mașină MINERALIT
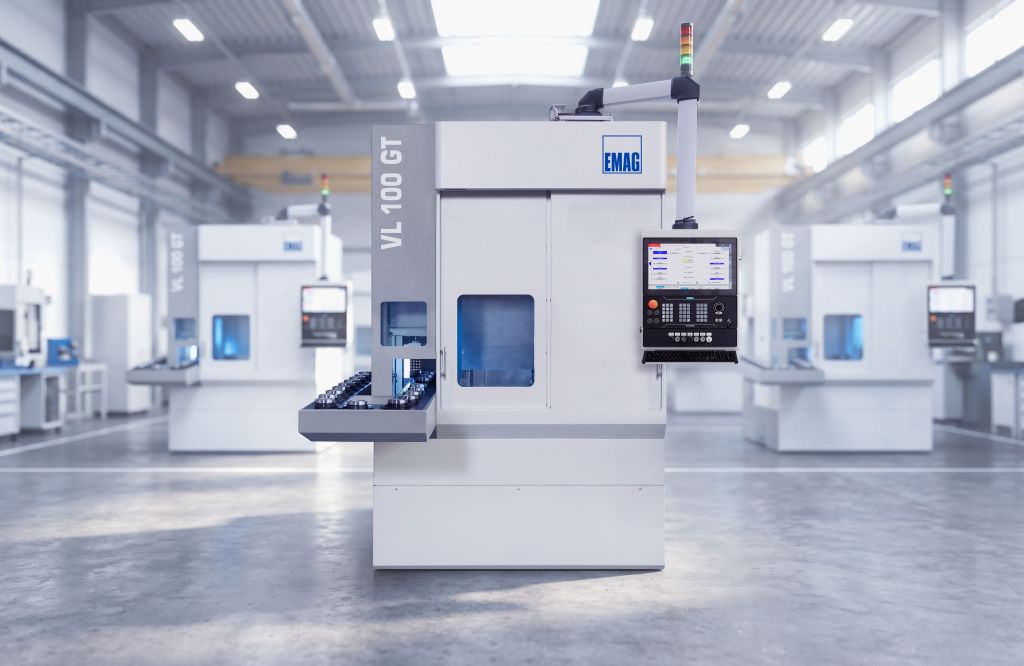
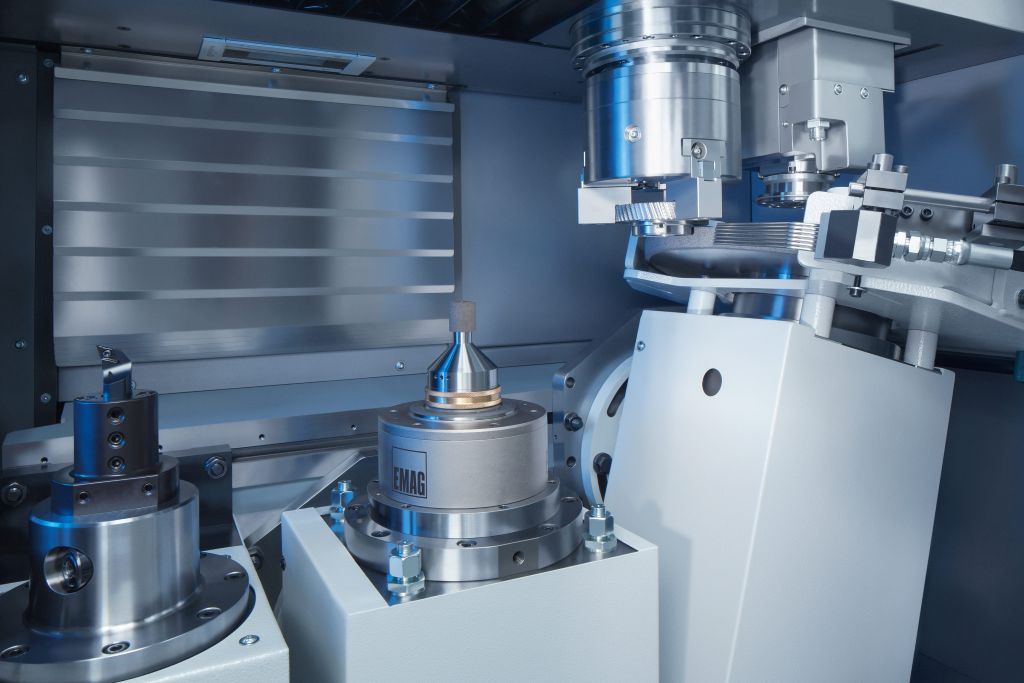
VL 100 GT funcționează după principiul prelucrării verticale: Spindlul de lucru este situat deasupra zonei de lucru și preia piesele prin metoda Pick-up de pe banda de transport integrată. Așchiile și nămolul de șlefuire cad liber în jos prin gravitație, fără a se acumula pe piesă sau pe căile de ghidare. Acest lucru reduce influențele termice perturbatoare, evită deteriorarea suprafețelor și scade efortul de curățare.
De asemenea, utilizabilitatea este foarte importantă la VL 100 GT: spațiul de lucru ergonomic permite timpi scurți de schimbare a uneltelor, iar suprafața de bază compactă permite operarea mai multor mașini.
Patul mașinii este realizat din beton polimeric MINERALIT, care oferă o amortizare a vibrațiilor de opt ori mai mare decât fonta gri convențională. În prelucrarea fină, unde se cer valori ale suprafeței în domeniul Rz < 1,2 µm, această amortizare este un factor decisiv pentru calitate. Suprafețele obținute sunt fără torsionare și îndeplinesc cerințele pentru suprafețe funcționale foarte solicitate în transmisii.
Automatizare integrată de preluarePrincipala mandrină se ocupă singură de încărcare și descărcare: se deplasează la stația de preluare, preia o piesă brută de pe banda de transport în mișcare a automatizării O, o mută în zona de lucru, după prelucrare returnează piesa finită și preia imediat următoarea piesă brută. Roboții de încărcare separați sau încărcătoarele portal sunt eliminate, la fel și costurile de investiție asociate. Distanțele scurte de deplasare asigură timpi foarte scurți între așchii.
Alternativ, VL 100 GT poate fi echipată cu o automatizare tip shuttle pentru linii de producție interconectate. În combinație cu mașinile de prelucrat EMAG din seria VL sau VT, este potrivită, de exemplu, pentru sisteme de producție de la prelucrarea moale până la prelucrarea fină dură.
Spațiu de lucru configurabil liber
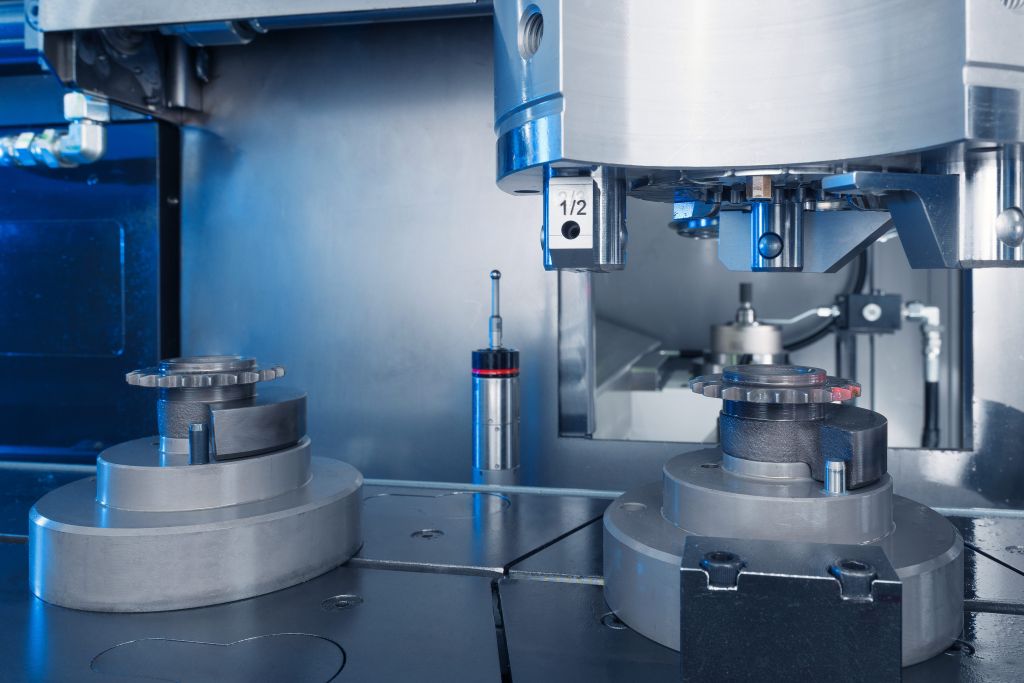
Spațiul de lucru este adaptat în colaborare cu clientul la spectrul specific de piese de prelucrat. Sunt disponibile spindluri de șlefuire interioară pentru găuri (corindon sau CBN), spindluri de șlefuire exterioară pentru suprafețe cilindrice, fețe plane și contururi, precum și un sau două suporturi pentru oțel bloc pentru operațiuni de turnare dură. Aceasta duce la configurații de la șlefuirea pur interioară, la combinația dintre turnare și șlefuire, până la prelucrarea completă cu turnare, șlefuire interioară și șlefuire exterioară într-o singură fixare.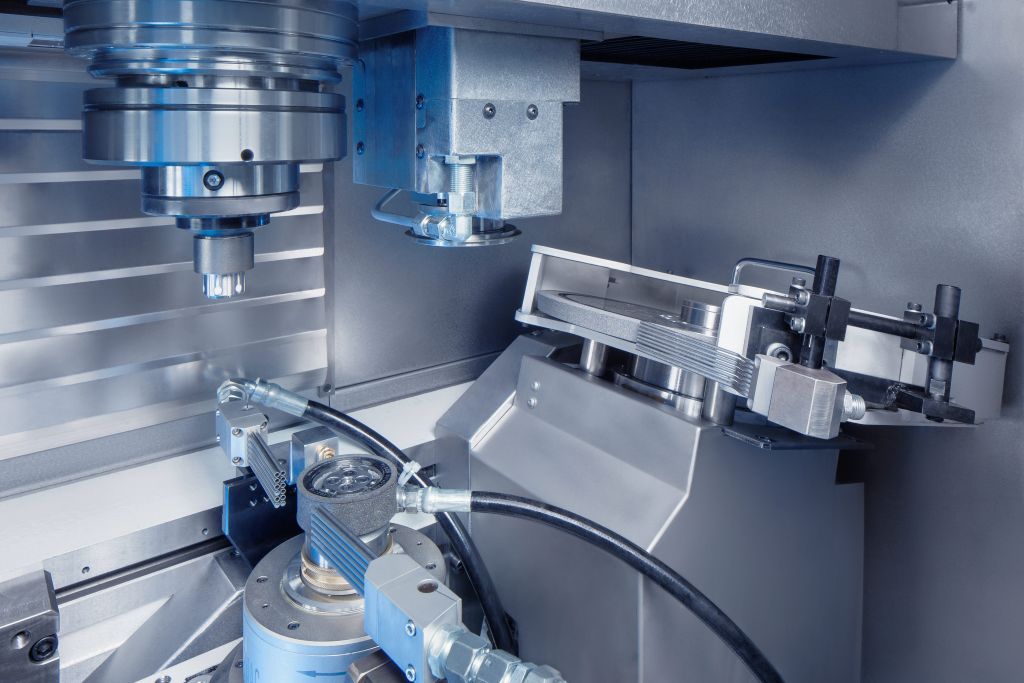
Un motor linear în axa X permite rectificarea excentrică a profilurilor de came și a suprafețelor excentrice. Deoarece acționarea directă nu are joc de inversare din cauza construcției, se evită erorile de formă în timpul schimbărilor constante de direcție ale axei. Aceasta este un avantaj decisiv față de acționările cu șurub cu bile. Se adaugă valori mai mari de accelerație și o funcționare fără uzură.
Prelucrarea combinată: Rentabilitate și calitate
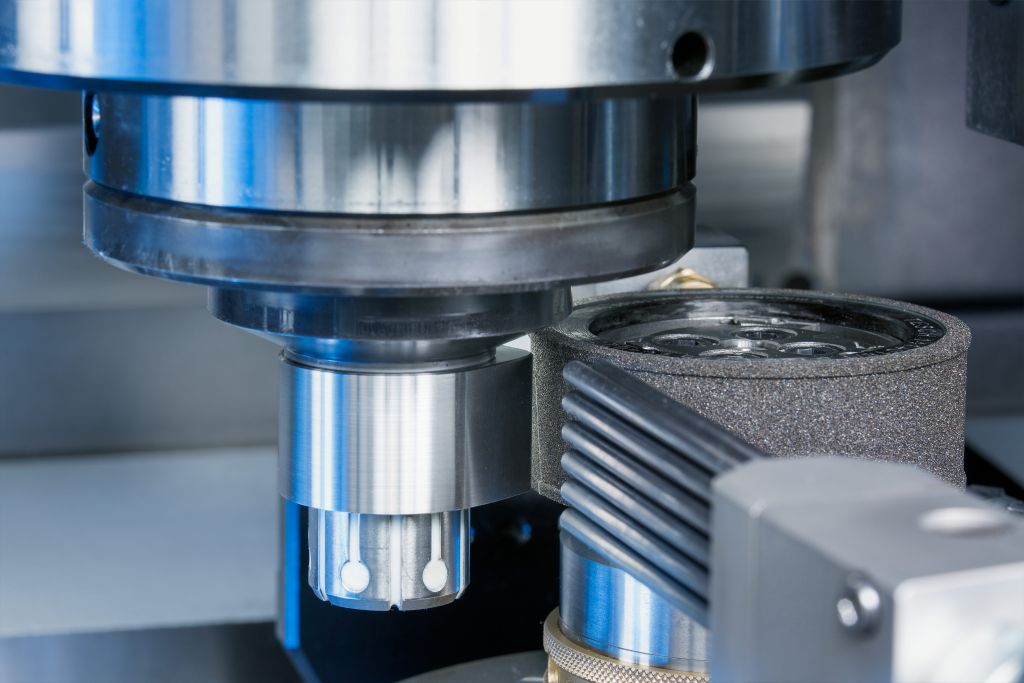
Combinația dintre turnarea dură și șlefuirea într-o singură fixare este un avantaj central al modelului VL 100 GT. În prima etapă, suprafețele plane, fazele și canelurile sunt realizate prin turnare dură. Procesul de turnare se desfășoară de mai multe ori mai repede decât operațiile comparabile de șlefuire. Ulterior, elementele geometrice de înaltă precizie, cum ar fi găurile, diametrele exterioare și suprafețele de rulare, sunt finisate în aceeași fixare.
În acest context, prelucrarea prin tăierea dură lasă doar câțiva micrometri de material rezidual pentru procesul de șlefuire. Această abordare reduce semnificativ timpul total de prelucrare și elimină complet erorile de prindere, asigurând relațiile de poziție între suprafețele prelucrate cu cea mai mare precizie. Reducerea mică a materialului în timpul șlefuirii scade uzura discurilor, prelungește intervalele de reîncărcare și reduce costurile uneltelor. În același timp, cantitatea de nămol de șlefuire scade, ceea ce minimizează costurile de eliminare și simplifică procesarea lichidului de răcire și lubrifiere. În anumite configurații, este posibilă prelucrarea în condiții de uscat.
Senzorica de șlefuire, controlul procesului și tehnica de măsurare
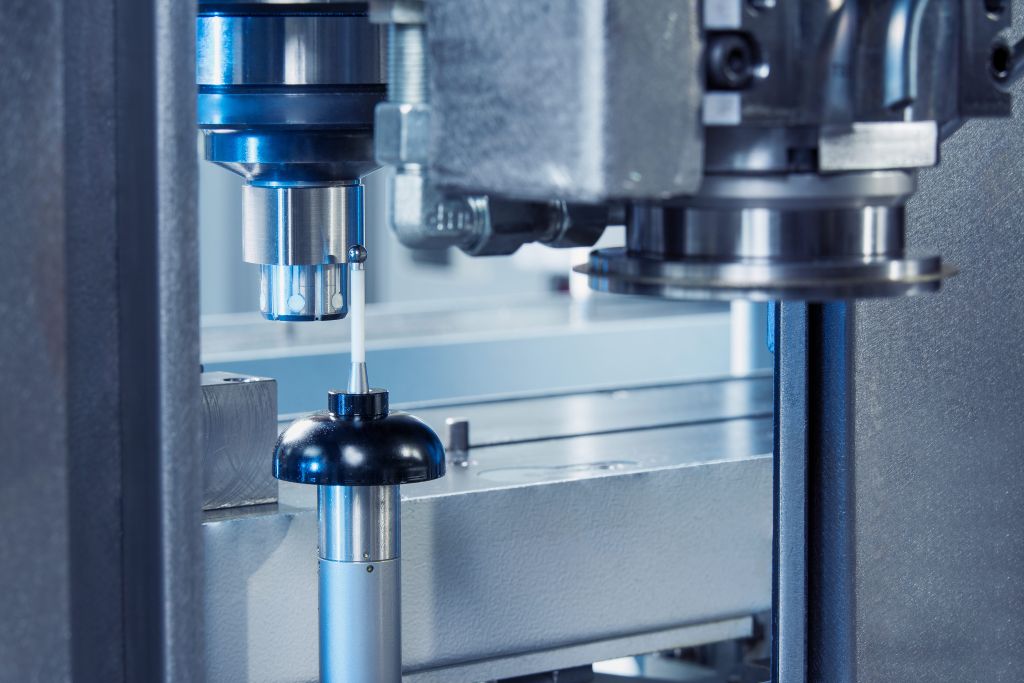
Un sistem de sunet corporal permite detectarea contactului între roata de șlefuire și piesa de prelucrat, precum și între rola de rectificare și roata de șlefuire. O reglementare adaptivă a procesului monitorizează procesul de șlefuire în timp real și ajustează viteza de alimentare în funcție de condițiile actuale de prelucrare. Rectificarea prin atingere este posibilă. Senzorul de măsurare, poziționat între spațiul de lucru și stația de preluare, este protejat de murdărie. Deoarece piesa de prelucrat rămâne în fixare, măsurătorile sunt posibile înainte, după și între pașii individuali de prelucrare.
Exemplu practic: Roată dințată în 35 de secunde
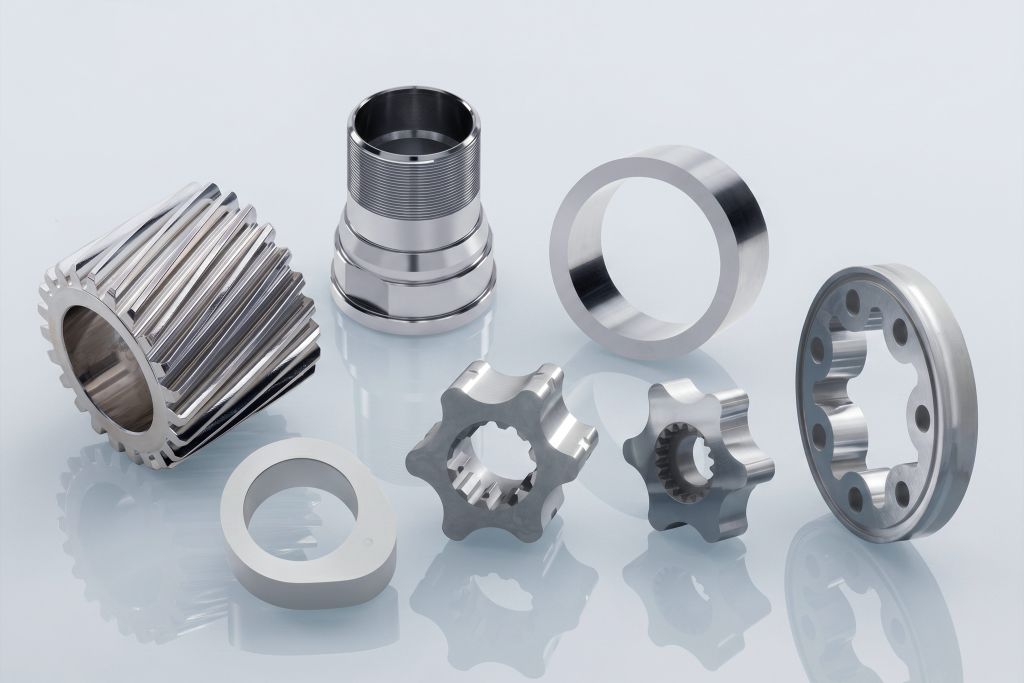
Un caz concret de aplicare arată capacitatea de performanță: După încărcarea automată, găurirea este finisată cu o roată de șlefuit CBN. Apoi, două suporturi din oțel bloc prelucrează suprafețele plane prin turnare dură. La final, un sonde integrat verifică calitatea. Întregul proces durează mai puțin de 35 de secunde, dintre care aproximativ 10 secunde sunt alocate schimbării piesei de prelucrat, 15 secunde pentru turnarea dură și 10 secunde pentru șlefuire.
Date tehnice de bază
Diametrul piesei de prelucrat până la 100 mm, diametrul menghinei până la 160 mm, diametrul de rotație 210 mm. Cărțile de deplasare: X = 895 mm, Z = 375 mm. Spindle principal: 16,7 kW / 74 Nm (40 % ED), viteza maximă de rotație 3.000 min⁻¹, suportul pentru ax Ø 80 mm.
Seria VL GT
VL 100 GT, VL 200 GT (până la 200 mm) și VL 350 GT (până la 350 mm) formează împreună o familie de mașini continuă cu o filozofie de operare identică și software de control compatibil. Datorită structurii modulare pe platforma VL, pot fi configurate mașini de bază identice pentru diferite sarcini de producție, fără a fi necesare stocuri separate de piese de schimb sau concepte noi de operare.
Contact: