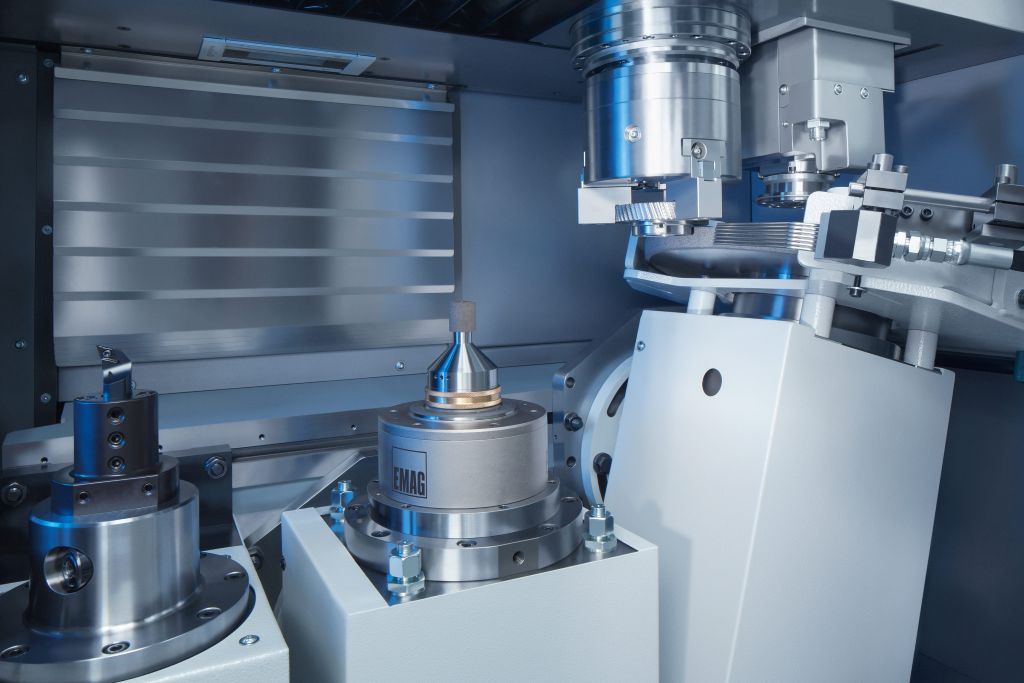
Roues de transmission, roues planétaires, roues de chaîne, anneaux de pompe, cames individuelles et générateurs à onde : ces pièces de mandrin sont produites en millions d'exemplaires dans la fabrication en série moyenne et grande. Après le durcissement, chaque pièce passe par un usinage de finition, où la conformité dimensionnelle, la qualité de surface et les tolérances de position doivent être respectées simultanément. Avec le VL 100 GT, EMAG propose un centre de tournage et de meulage vertical qui combine le tournage dur, le meulage intérieur et le meulage extérieur pour des pièces d'un diamètre allant jusqu'à 100 mm en un seul serrage - avec une surface d'installation d'environ 9,6 mètres carrés.
Construction verticale et lit de machine en MINERALIT
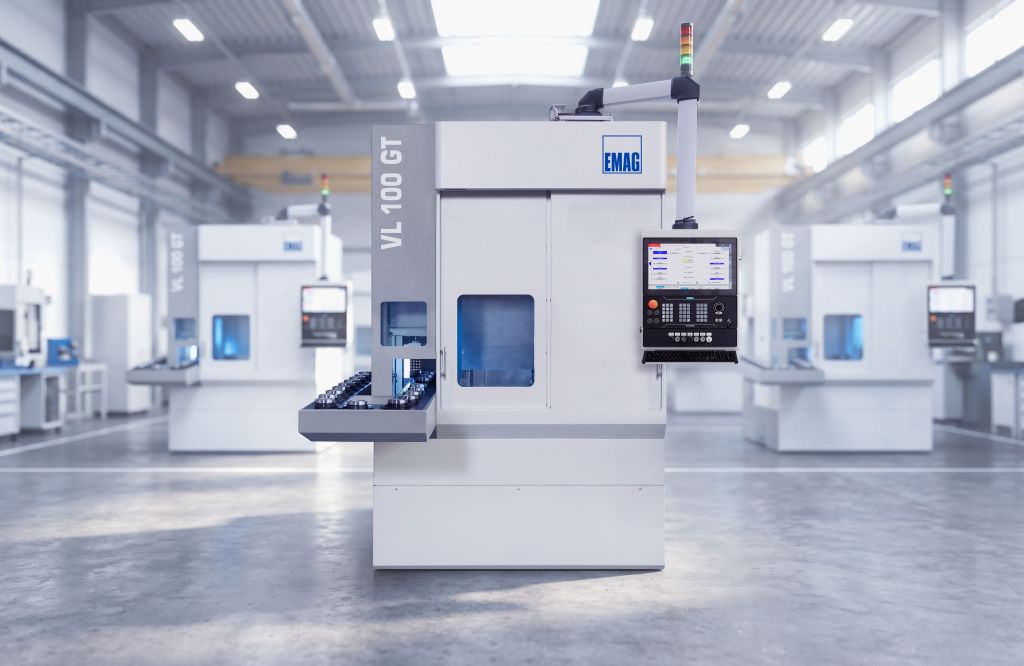
Le VL 100 GT fonctionne selon le principe de l'usinage vertical : la broche de la pièce est située au-dessus de l'espace de travail et prend les pièces par un procédé de prise à partir du convoyeur intégré. Les copeaux et les boues de meulage tombent librement vers le bas par gravité, sans s'accumuler sur la pièce ou les guides. Cela réduit les influences thermiques, évite les dommages de surface et diminue les efforts de nettoyage.
La convivialité est également une priorité pour le VL 100 GT : l'espace de travail ergonomiquement conçu permet des temps de changement rapides et la surface de base compacte permet une exploitation multi-machines.
Le lit de la machine est en béton polymère MINERALIT, qui présente une capacité d'amortissement des vibrations huit fois supérieure à celle de la fonte grise conventionnelle. Dans l'usinage de finition, où des valeurs de surface dans la plage Rz < 1,2 µm sont requises, cet amortissement est un facteur décisif pour la qualité. Les surfaces obtenues sont exemptes de torsion et répondent aux exigences des surfaces fonctionnelles très sollicitées dans les transmissions.
Automatisation intégrée par prise en charge. La broche principale prend en charge le chargement et le déchargement elle-même : elle se déplace vers la station de prise, prend une pièce brute du convoyeur en boucle de l'O-Automation, la déplace dans l'espace de travail, remet la pièce finie après usinage et prend immédiatement la pièce brute suivante. Les robots de chargement séparés ou les chargeurs portiques sont superflus, tout comme les coûts d'investissement associés. Les courtes distances de déplacement garantissent des temps de cycle très courts.
Alternativement, le VL 100 GT peut être équipé d'une automatisation par navette pour des lignes de production en chaîne. En combinaison avec les machines de tournage EMAG de la série VL ou VT, il convient par exemple pour des systèmes de fabrication allant du tournage doux à l'usinage de finition dur.
Espace de travail librement configurable
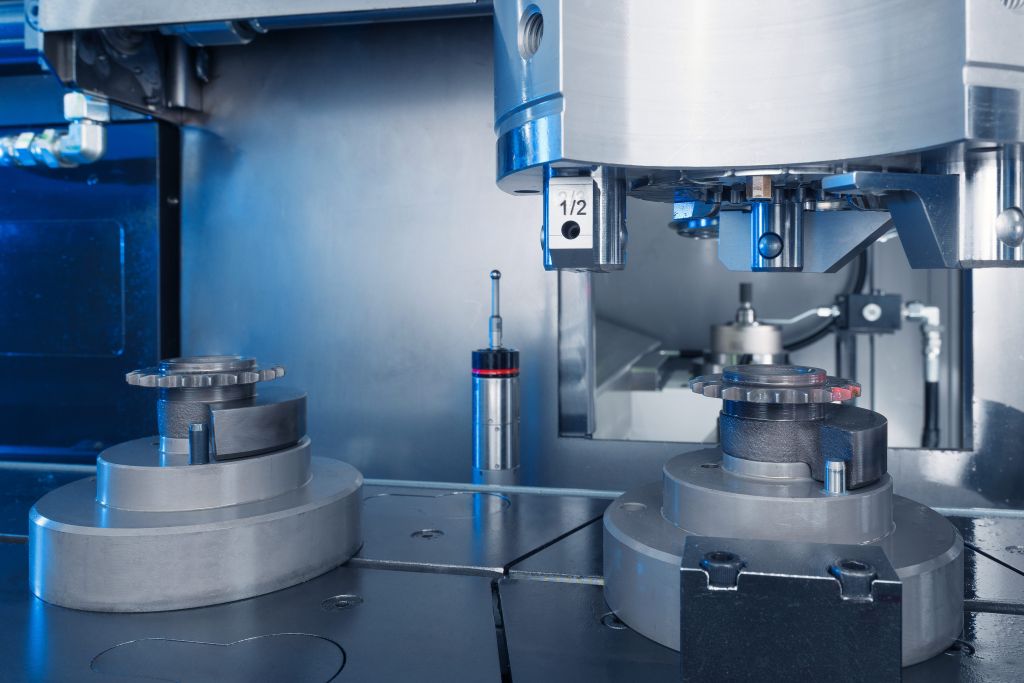
L'espace de travail est adapté en concertation avec le client au spectre spécifique des pièces à usiner. Des broches de meulage intérieur pour des perçages (corindon ou CBN), des broches de meulage extérieur pour des surfaces cylindriques, des épaules planes et des contours ainsi qu'un ou deux porte-blocs en acier pour des opérations de tournage dur sont disponibles. Cela permet des configurations allant du simple meulage intérieur à la combinaison de tournage et de meulage jusqu'à l'usinage complet avec tournage, meulage intérieur et meulage extérieur en un seul serrage.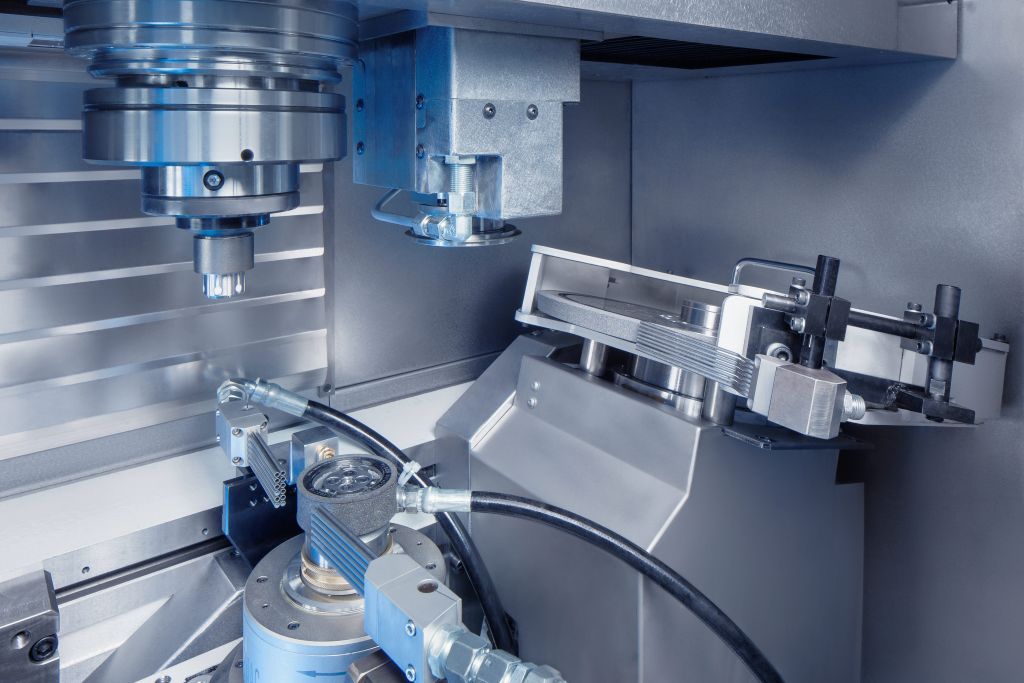
Un entraînement par moteur linéaire sur l'axe X permet le meulage non circulaire de profils de cames et de surfaces d'excentriques. Comme l'entraînement direct ne présente pas de jeu de retour en raison de sa conception, les erreurs de forme lors des changements de direction constants de l'axe sont évitées. C'est un avantage décisif par rapport aux entraînements à vis à billes. De plus, des valeurs d'accélération plus élevées et un fonctionnement sans usure sont possibles.
Usinage combiné : Rentabilité et qualité
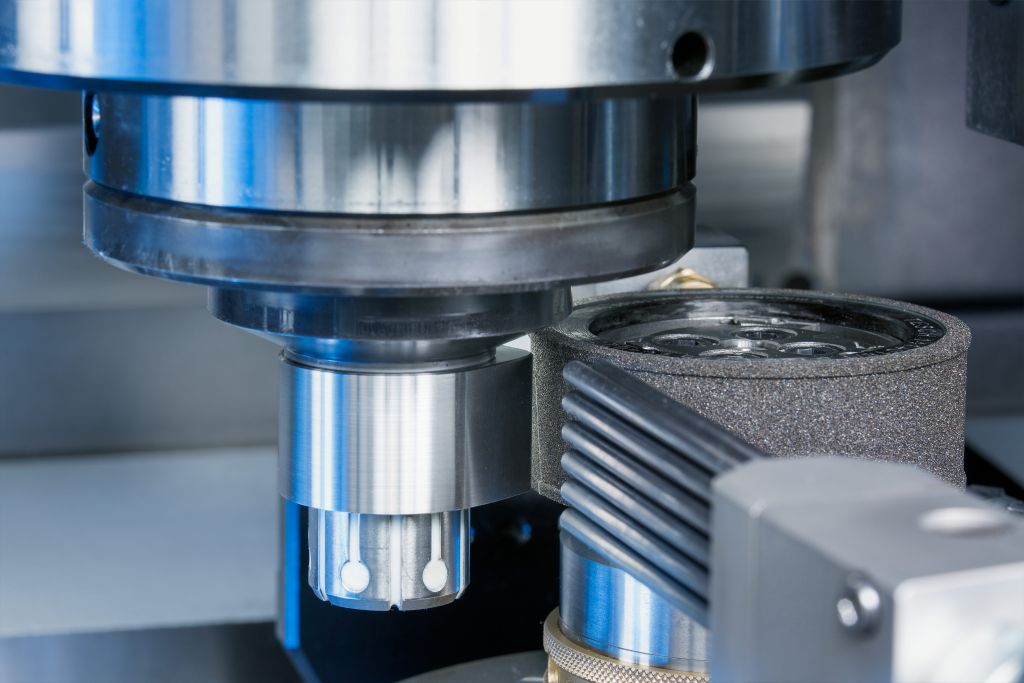
La combinaison de tournage dur et de meulage en un seul serrage est un avantage central du VL 100 GT. Dans un premier temps, les surfaces planes, les chanfreins et les rainures sont créés par tournage dur. Le tournage se déroule plusieurs fois plus rapidement que les opérations comparables de meulage. Ensuite, les éléments géométriques de haute précision, tels que les perçages, les diamètres extérieurs et les surfaces de roulement, sont finis dans le même serrage.
Le tournage dur ne laisse que quelques micromètres de matière résiduelle pour le processus de meulage. Cette approche réduit considérablement le temps total d'usinage et élimine complètement les erreurs de serrage, ce qui garantit les relations de position entre les surfaces usinées avec la plus haute précision. La faible usure de matériau lors du meulage réduit l'usure des disques, prolonge les intervalles de redressage et diminue les coûts d'outillage. En même temps, la quantité de boue de meulage diminue, ce qui minimise les coûts d'élimination et simplifie le traitement des fluides de coupe. Dans certaines configurations, un usinage à sec est possible.
Capteurs de meulage, contrôle des processus et technologie de mesure
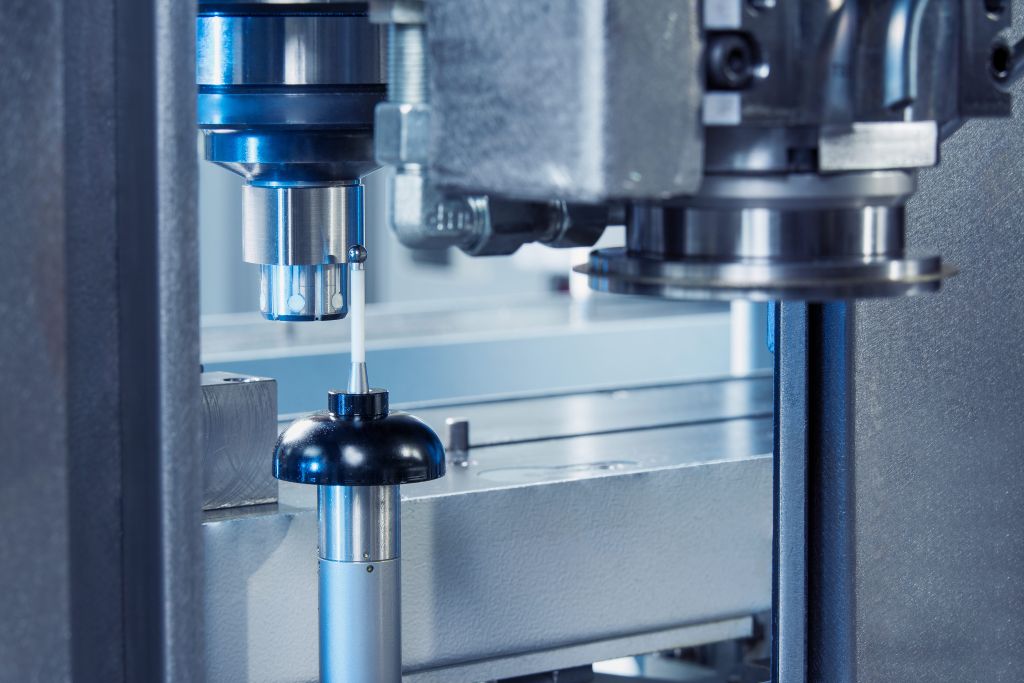
Un système de sonde corporelle permet la détection de l'impact entre la meule et la pièce ainsi qu'entre le rouleau de redressage et la meule. Un contrôle de processus adaptatif surveille le processus de meulage en temps réel et ajuste la vitesse d'avance en fonction des conditions d'usinage actuelles. Le redressage tactile est possible. Le palpeur de mesure positionné entre l'espace de travail et la station de prise est protégé de la contamination. Comme la pièce reste dans le serrage, des mesures avant, après et entre les différentes étapes d'usinage sont possibles.
Exemple pratique : Pignon en 35 secondes
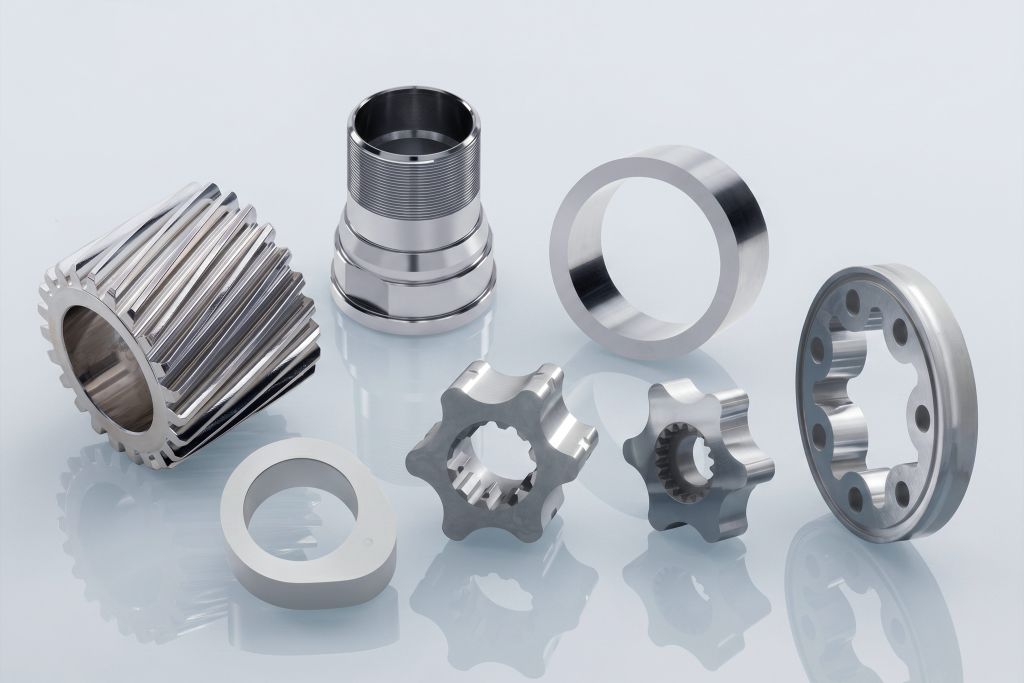
Un cas d'application concret montre la capacité de performance : après le chargement automatique, le perçage est fini avec une meule CBN. Ensuite, deux porte-blocs en acier usinent les surfaces planes par tournage dur. Enfin, le palpeur intégré vérifie la qualité. L'ensemble du processus prend moins de 35 secondes, dont environ 10 secondes pour le changement de pièce, 15 secondes pour le tournage dur et 10 secondes pour le meulage.
Données techniques
Diamètre de pièce jusqu'à 100 mm, diamètre de mandrin jusqu'à 160 mm, diamètre de rotation 210 mm. Déplacements : X = 895 mm, Z = 375 mm. Broche principale : 16,7 kW / 74 Nm (40 % DC), vitesse maximale 3.000 min⁻¹, support de broche Ø 80 mm.
La série VL GT
Le VL 100 GT, le VL 200 GT (jusqu'à 200 mm) et le VL 350 GT (jusqu'à 350 mm) forment ensemble une famille de machines cohérente avec une philosophie de fonctionnement identique et un logiciel de contrôle compatible. Grâce à la conception modulaire sur la plateforme VL, des machines de base identiques peuvent être configurées pour différentes tâches de fabrication, sans qu'il soit nécessaire de disposer de stocks de pièces de rechange séparés ou de nouveaux concepts d'exploitation.
Contact :