Reaming, en zor zerspanma yöntemlerinden biridir. Dar toleranslar ve ince yüzeyler elde etmek isteyenler, bu tür ince işleme yönteminden kaçamazlar. Ancak süreç tamamen basit değildir: Ön işleme, alet ve süreç yönetimi arasındaki etkileşim, başarı ve atık üzerinde belirleyici bir rol oynar.
Reaming completes what drilling has begun. Those who require dimensional accuracy, surface quality, and shape fidelity rely on this type of finishing process. The reamer removes only a small amount of material, smooths the bore wall, and brings it to tolerance.
"Verimli ve ekonomik bir sürecin temeli, temiz bir ön delme işlemidir," diyor ISCAR'da reaming ürün uzmanı Dennis Sommer. "En iyi doğruluğa sahip olmalı, ölçüye uygun olmalı ve mümkün olduğunca çizgilerden arınmış olmalıdır."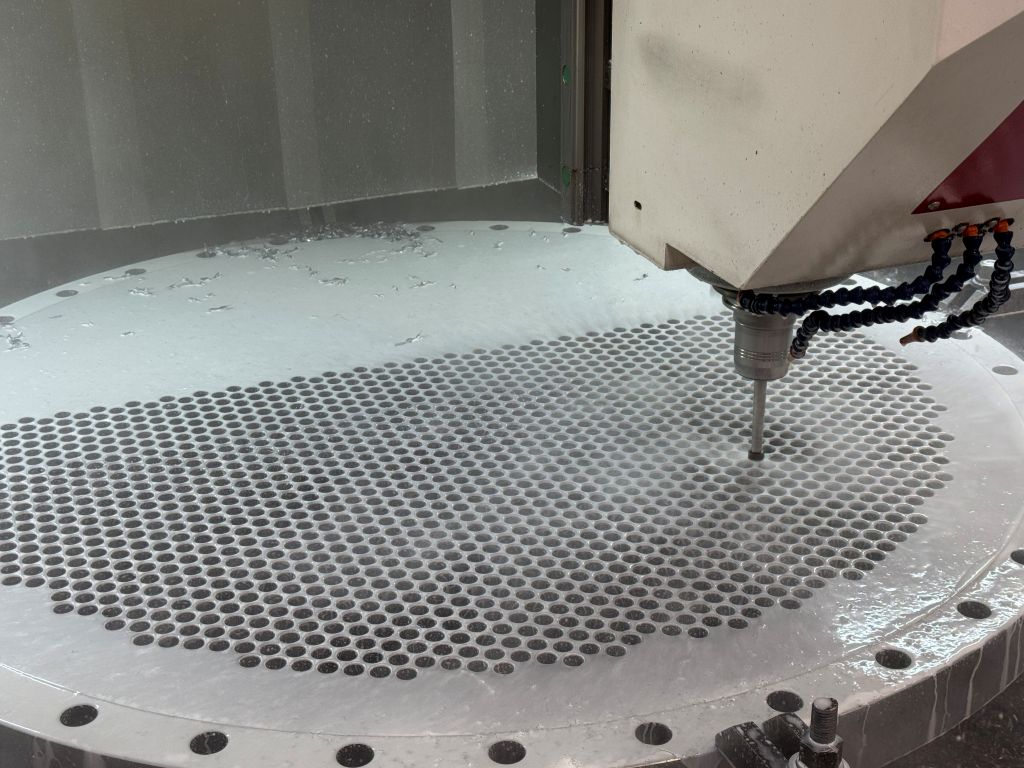
Herhangi bir sapma devam eder ve sonucu kötüleştirir. Reamer, delik duvarında kendini yönlendirir. Bu nedenle, kalitesi başarı veya başarısızlık üzerinde belirleyici bir rol oynar.
Aletler ve delikler hassas bir hizalama gerektirir, aynı zamanda dairesellik ve makine sertliği. Küçük titreşimler bile yüzeyde izler bırakır. Soğutma sıvısının önemli bir rolü vardır: Sürtünmeyi azaltır, ısıyı dağıtır ve aletin ömrünü uzatır. Önemli olan, soğutma sıvısının kesici kenarları doğrudan ulaşmasıdır.
Yöntem ve sınırları
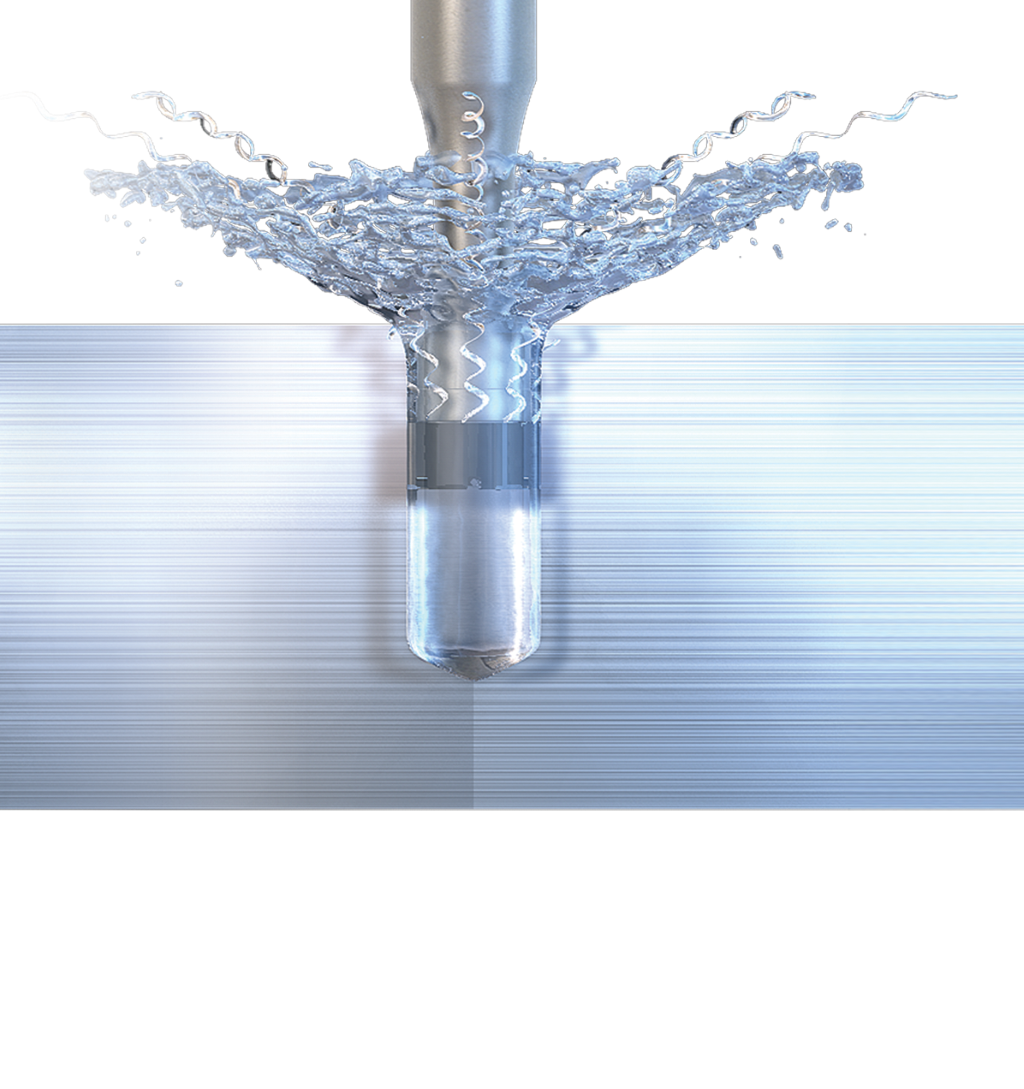
Reaming means precision work, with the goal being accuracy in a short process time. Typical application areas are found in mechanical engineering, commercial vehicle construction, and aviation, for example, fits, bearing seats, or guides – in other words, everywhere where tight tolerances are required.
Alternatifler, örneğin ince delik açma, sert tornalama veya honlama, yalnızca belirli alanları kapsar. İnce delik açma iyi ölçü tutarlılığı sağlar, ancak her zaman gereken yüzey kalitesine ulaşamaz.
Honing, şekil hassasiyetini artırır ve silindirik deliklerde olduğu gibi bilinen çapraz kesimi oluşturur. Ancak, belirgin şekilde daha yavaştır ve genellikle sadece sertleştirilmiş malzemelerde ekonomik olarak uygulanabilir.
Farklı malzemeler farklı kesim koşulları sunar.
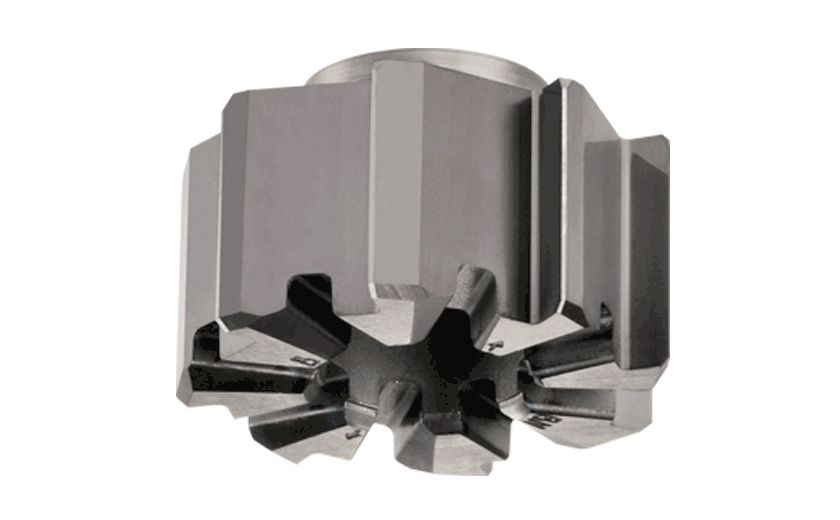
Her malzeme aynı şekilde tepki vermez. Yapı çelikleri uzun talaşlar oluşturur ve yüksek ilerlemeler veya talaş kırıcı geometriler gerektirir. Alüminyum ise, talaş birikimini önlemek için çok keskin kenarlar talep eder. Titanyumda ise sağlam kesme kenarları ve hassas ayarlanmış kesim değerleri kritik öneme sahiptir. Özellikle ferritik paslanmaz çelikler oldukça hassastır: Dayanıklılıkları, kesme kenarlarının kesmekten çok kaymasına neden olur. Bu, sıcaklığı artırır ve aşınmayı hızlandırır.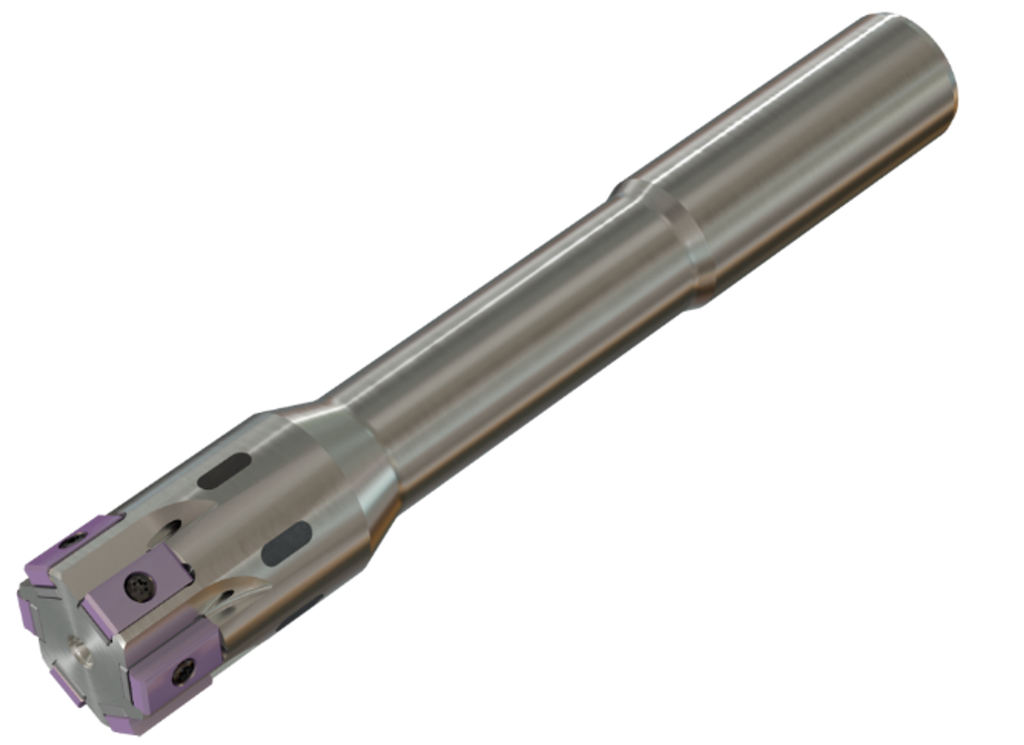
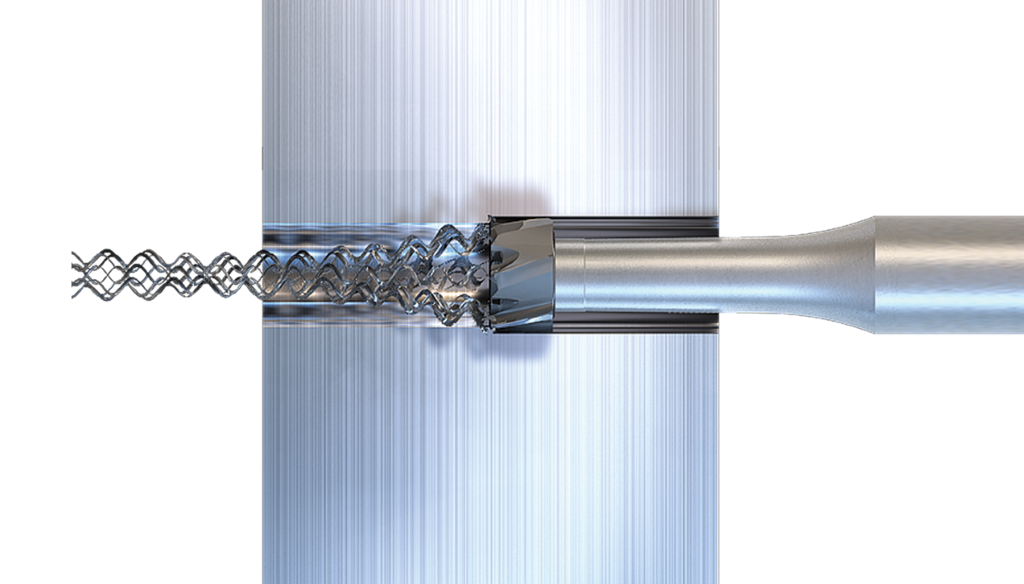
Malzeme ek olarak, alet seçiminde hangi tür delik açıldığı da belirleyicidir; geçiş delikleri mi yoksa temel delikler mi. Geçiş delikleri için genellikle sola doğru spiral kanallara sahip aletler kullanılır. Bu aletler, talaşların ilerleme ile öne doğru akmasını sağlar. Kapalı deliklerde ise düz veya hafif sağa doğru spiral kanallar talaşları geriye doğru yönlendirir. Yanlış bir spiral dönüş yönü, talaş birikmesine ve olası alet kırılmasına yol açar. Ayrıca, kesim açısı da delik türüne göre belirlenir. Geçiş deliklerinde 25, kapalı deliklerde ise 45 derece olarak ayarlanmıştır.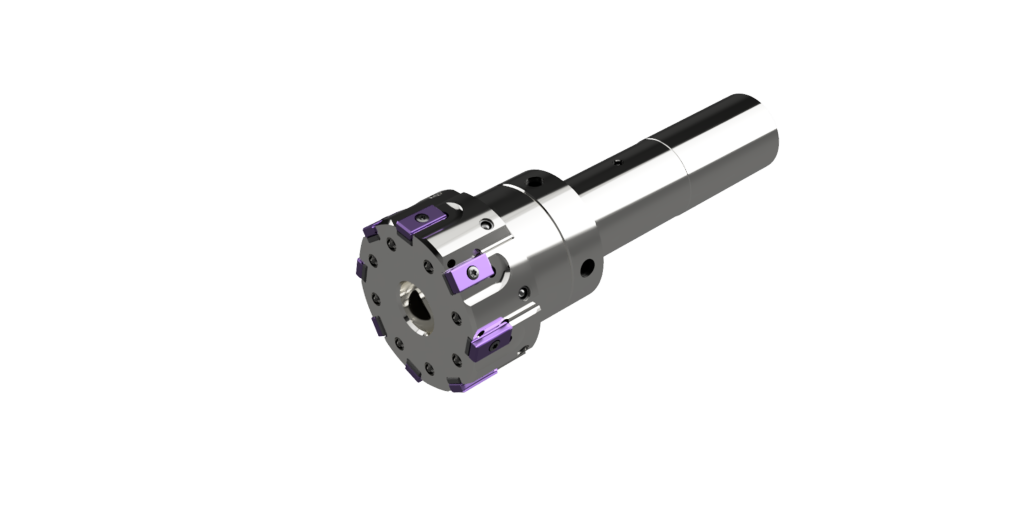
"Yüksek dairesel hassasiyet ve stabilite için, hidrojen genişletme mandrellerinin kullanılması önerilmektedir," diyor ürün uzmanı. "Özellikle derin deliklerde, ayarlanabilir mandrellerle dairesel sapmalar beş mikrometrenin altına indirilebilir - buraya ulaşmak istiyoruz."
Hata kaynakları ve bunların önlenmesi
Tipik hatalar arasında titreşim izleri, ölçü sapmaları ve kötü yüzeyler bulunur. Bunlar genellikle hatalı ön delikler, yanlış kesim verileri veya aletin yetersiz sertliği nedeniyle oluşur. Ön deliklerin temiz bir fazı, reamer'ın yerleşmesine yardımcı olur: Açısı, aletin kesim açısıyla eşit veya daha küçük olmalıdır, böylece reamer tam olarak merkezlenir.
"Uygulama gösteriyor ki, reaming (delik açma) dikkatsizliği affetmez," diyor Dennis Sommer. "Ölçü, ilerleme veya yuvarlaklıkta küçük sapmalar bile görünür bir şekilde etkili olur." Ölçü tutarlılığı ve pürüzsüzlüğün tekrar edilebilir bir şekilde sağlanabilmesi için, alet ve yuvarlaklığın düzenli olarak kontrol edilmesi gerekirken, stabil süreç koşulları sağlanmalıdır.
Modülerlük en önemli unsurdur.
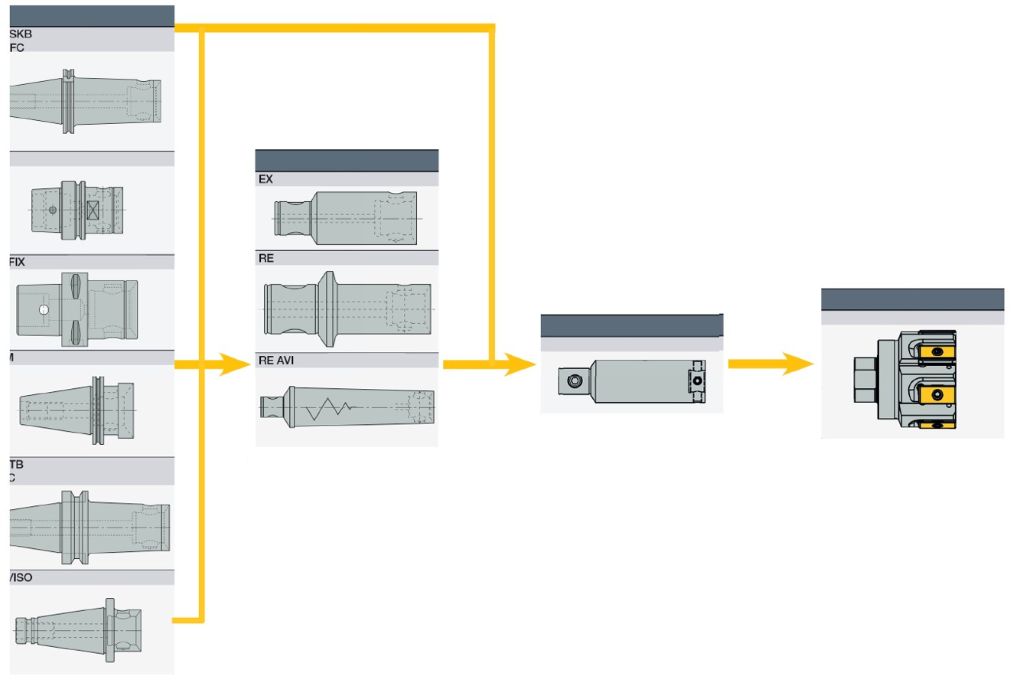
Delikasyon, frezeleme, tornalama ve delme işlemlerinde modülerlik, aletler için çoktan standart haline geldi. Ve reaming işlemlerinde de değiştirilebilir başlıklarla sistemler geleceği temsil ediyor. ISCAR'ın yüksek hızlı reaming aleti BAYO T-REAM gibi aletler, reaming'in nereye gittiğini gösteriyor: Hassas kesim arayüzlerine sahipler, makine içinde hızlı alet değişimleri sağlıyorlar ve tekrarlanabilir bir dairesellik sunuyorlar.
Esnek yapıda tasarlanan alet, bir çelik şaft, değiştirilebilir bir karbür reamer ucu ve hızlı değişim bajonet kilidinden oluşmaktadır. Reamer ucunun montajı özel bir sıkma anahtarı yardımıyla gerçekleştirilir. Temel taşıyıcının zaman alıcı bir şekilde çıkarılması gerekmez. Bir diğer avantaj ise iç soğutma sıvısı beslemesidir: Bu, her kesici ucun etkili bir şekilde soğutulmasını sağlar. Böylece uzun kullanım süreleri ve optimal talaş akışı sağlanır. ISCAR, reamer uçlarını 3xD, 5xD ve 8xD işleme derinlikleri için 11,5 ila 32 milimetre çaplarında sunmaktadır. Modüler olmayan sistemlerle karşılaştırıldığında, BAYO T-REAM ile kullanıcılar genellikle çok daha yüksek kullanım süreleri elde eder ve verimliliklerini artırırlar.
ISCAR, değiştirilebilir başlık sisteminin yanı sıra, modüler reamer'lar ile de tangensiyel olarak sıkıştırılmış kesici insertler sunmaktadır. TangReamer Easyline, dökme demir ve çelikte delik işleme için özel olarak tasarlanmıştır. 20 ile 100 milimetre arasında sabit bir nominal çapta ön ayarlanmış yarı standart alet, dört tangensiyel kesici kenara sahip farklı sağ kesici değiştirilebilir kesici plakalar ile donatılabilir. "Ekstra taşlanmış altlıklar, yani shim'ler sayesinde kullanıcı nominal çapı bir mikrometre adımlarla ayarlayabilir," diyor ürün uzmanı. "Buradaki maksimum adaptasyon çapta artı/eksi 0,02 milimetredir." Kullanıcılar, modüler alet ile 50 milimetreden büyük çaplarda IT6, 50 milimetreden küçük çaplarda ise IT7 ölçü hassasiyetleri ve çok yüksek yüzey kaliteleri elde ederler. Kesici kenarların eşitsiz dağılımı, BAYO-T-REAM sistemindeki ile aynıdır.
İletişim: