La rettifica è uno dei processi più complessi della lavorazione meccanica. Chi desidera raggiungere tolleranze strette e superfici fini non può fare a meno di questo tipo di lavorazione di precisione. Tuttavia, il processo non è affatto banale: l'interazione tra lavorazione preliminare, utensile e gestione del processo determina il successo e il rifiuto.
La alesatura completa ciò che la perforazione ha iniziato. Chi ha bisogno di precisione dimensionale, qualità superficiale e fedeltà di forma si affida a questo tipo di lavorazione di finitura. La alesatrice rimuove solo poco materiale, leviga la parete del foro e la porta a tolleranza.
„La base per un processo efficiente ed economico è una perforazione pulita“, afferma Dennis Sommer, specialista di prodotto per le punte di foratura presso ISCAR. „Dovrebbe presentare la migliore rettitudine possibile, essere conforme alle misure e il più possibile priva di graffi.“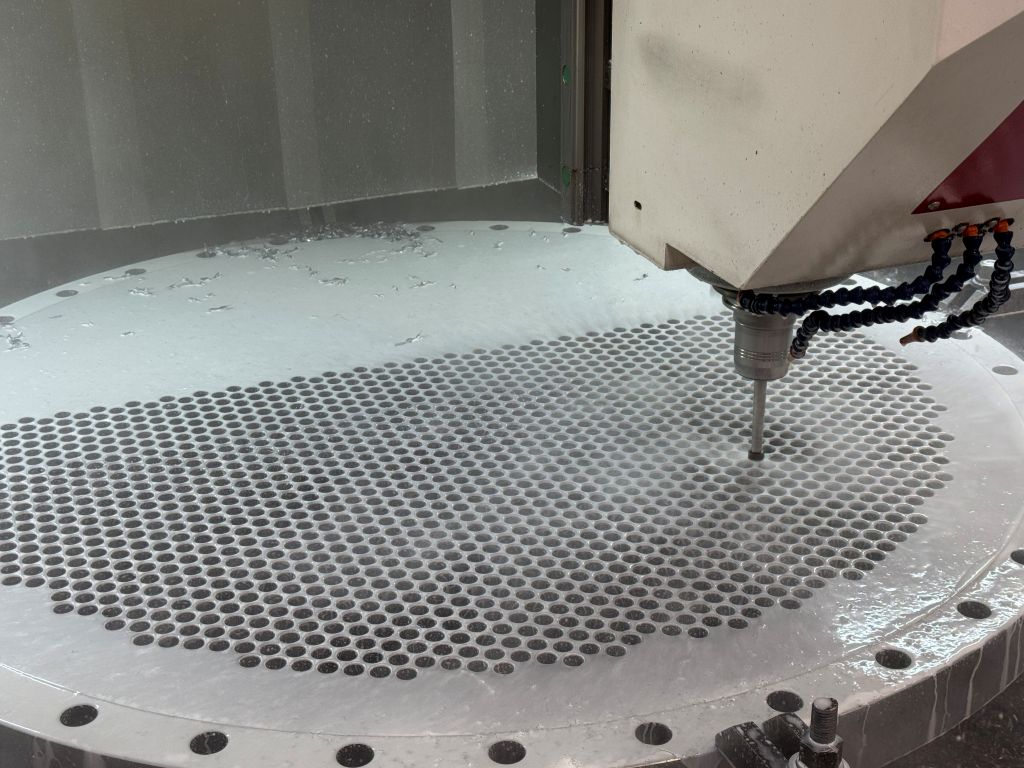
Ogni deviazione si propaga e peggiora il risultato. La punta di foratura si guida lungo la parete del foro. Pertanto, la sua qualità determina il successo o il fallimento.
Strumenti e forature richiedono un allineamento preciso, così come la rotondità e la rigidità della macchina. Anche piccole vibrazioni lasciano segni sulla superficie. Un ruolo chiave spetta al fluido di raffreddamento e lubrificazione: riduce l'attrito, dissipa il calore e prolunga la durata degli utensili. È fondamentale che raggiunga direttamente i bordi di taglio.
Il processo e i suoi limiti
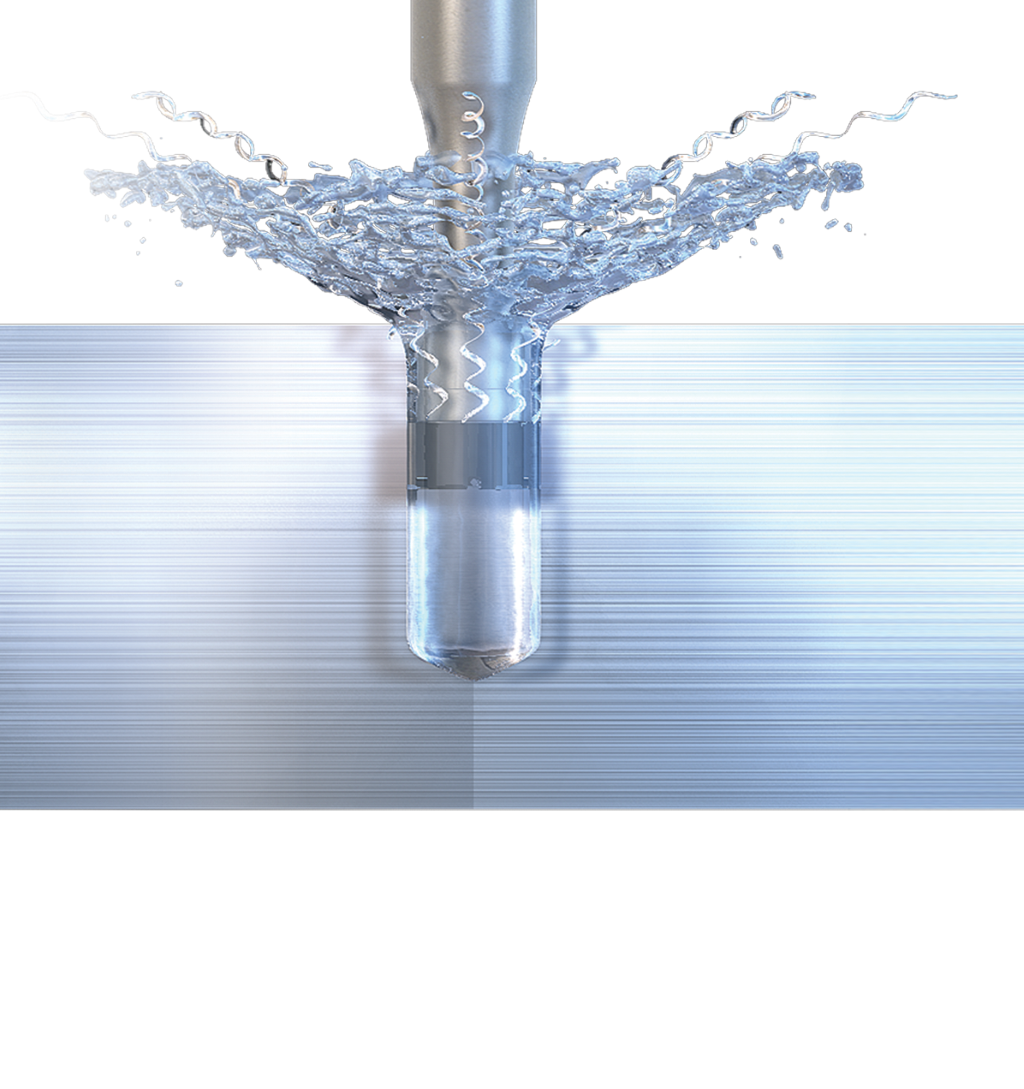
La rettifica significa lavoro di precisione, l'obiettivo è la precisione con tempi di processo brevi. I campi di applicazione tipici si trovano nella costruzione di macchine, nella costruzione di veicoli commerciali e nell'aviazione, ad esempio accoppiamenti, sedi di cuscinetti o guide - insomma, ovunque siano richieste tolleranze strette.
Alternative come la foratura di precisione, la tornitura dura o la rettifica coprono solo aree parziali. La foratura di precisione raggiunge una buona precisione dimensionale, ma non sempre ottiene la qualità superficiale richiesta.
L'ombreggiatura aumenta la precisione della forma e produce la nota finitura incrociata, ad esempio nei fori cilindrici. Tuttavia, è significativamente più lenta e spesso economicamente vantaggiosa solo per materiali induriti.
Materiali diversi offrono condizioni di taglio diverse.
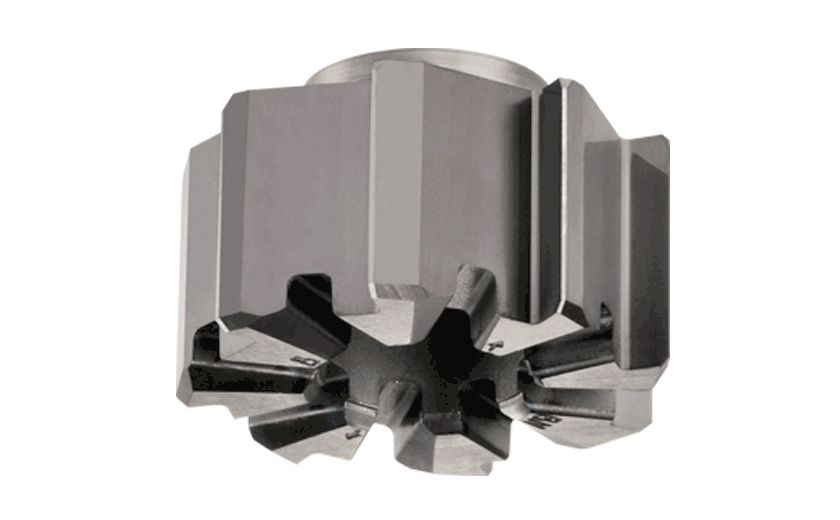
Non tutti i materiali reagiscono allo stesso modo. Gli acciai da costruzione formano trucioli lunghi e richiedono alte avanzamenti o geometrie di rottura del truciolo. L'alluminio, d'altra parte, richiede taglienti molto affilati per evitare la formazione di bave. Nel caso del titanio, bordi di taglio robusti e valori di taglio precisamente calibrati sono fondamentali. Particolarmente delicati sono gli acciai inossidabili ferritici: la loro tenacità porta a un comportamento di scorrimento piuttosto che di taglio dei bordi. Questo aumenta la temperatura e accelera l'usura.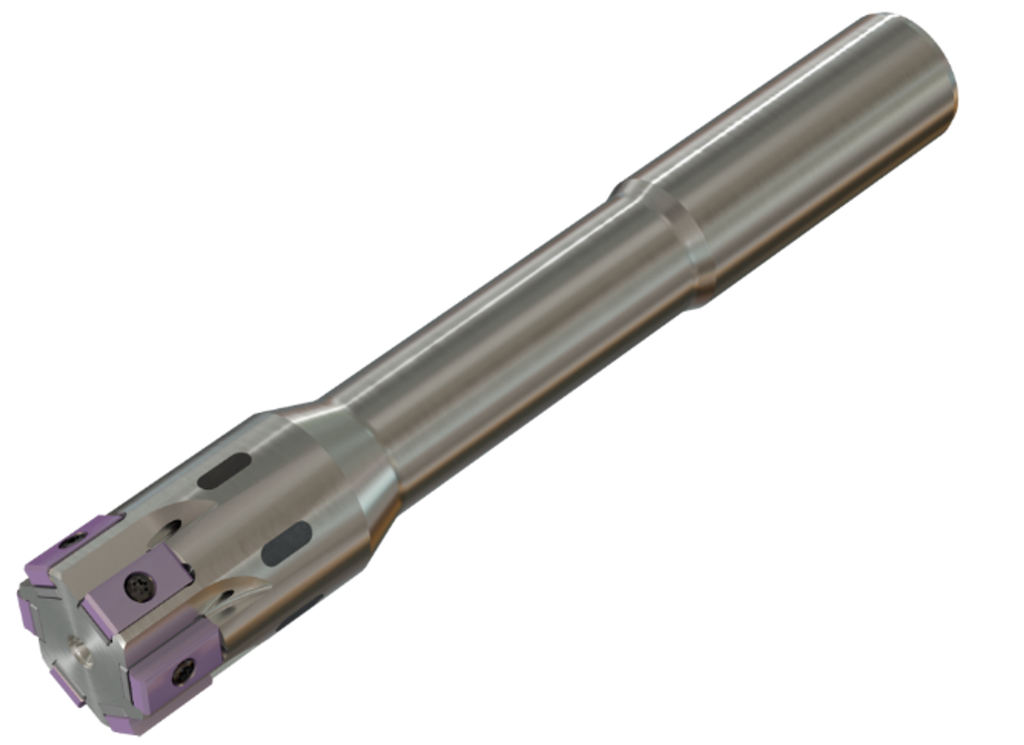
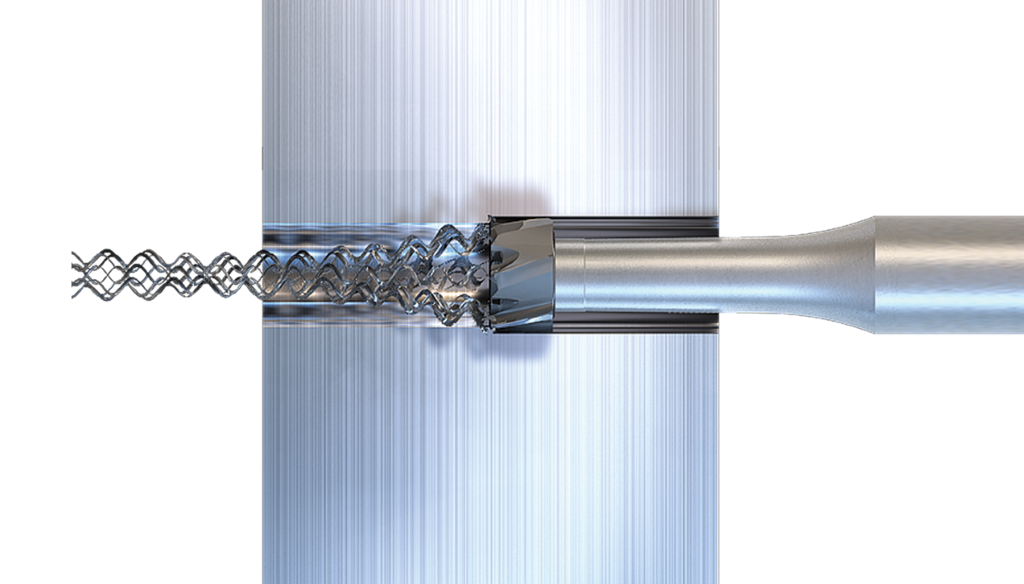
Oltre al materiale, nella scelta degli utensili è fondamentale considerare se si tratta di fori passanti o di fondazione. Per i fori passanti si utilizzano solitamente utensili con scanalature a sinistra. Questi permettono ai trucioli di defluire in avanti con l'avanzamento. Nei fori ciechi, scanalature diritte o leggermente a destra portano i trucioli verso il retro. Una direzione di torsione errata porterebbe a un accumulo di trucioli e a una possibile rottura dell'utensile. Anche l'angolo di attacco dipende dal tipo di foro. Nei fori passanti è di 25 gradi, nei fori ciechi di 45 gradi.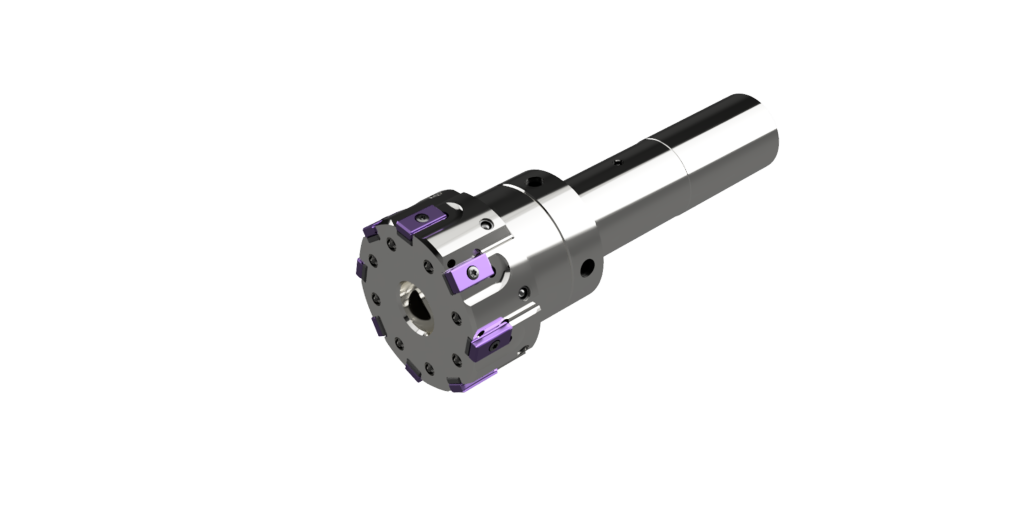
„Per una elevata precisione di rotondità e stabilità durante la rettifica, è consigliato l'uso di mandrini a espansione idraulica“, afferma lo specialista di prodotto. „Particolarmente nelle forature profonde, con i mandrini regolabili si possono correggere le deviazioni di rotondità a meno di cinque micrometri – è qui che vogliamo arrivare.“
Fonti di errore e la loro prevenzione
I tipici difetti durante la rettifica sono segni di vibrazione, deviazioni dimensionali e superfici scadenti. Questi si verificano spesso a causa di forature errate, dati di taglio sbagliati o insufficiente rigidità dello strumento. Una smussatura pulita della foratura aiuta nell'inserimento della punte di rettifica: il suo angolo dovrebbe essere minore o uguale all'angolo di attacco dello strumento, affinché la punte di rettifica si centri esattamente.
„La pratica dimostra che la rettifica non perdona trascuratezze“, afferma Dennis Sommer. „Anche piccole deviazioni nelle misure, nell'avanzamento o nella rotondità hanno effetti visibili.“ Affinché la precisione e la liscezza siano ripetibili, gli utensili e la rotondità richiedono un controllo regolare, mentre le condizioni di processo rimangono stabili.
La modularità è un vantaggio.
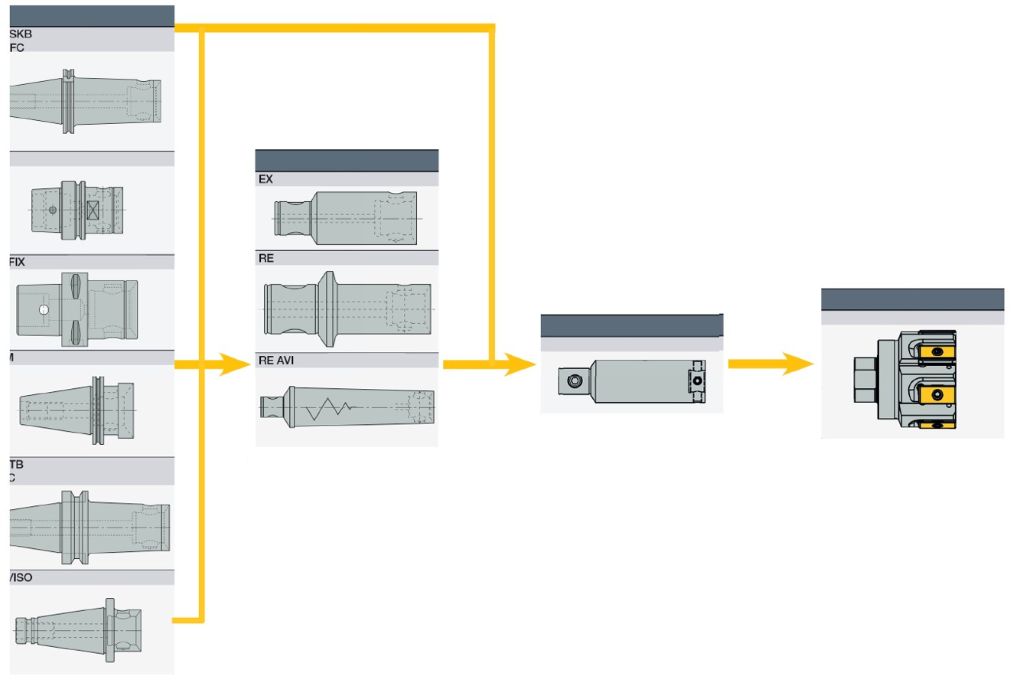
Nella foratura, fresatura, tornitura e intaglio, la modularità degli utensili è ormai uno standard. Anche nella rettifica, i sistemi con teste intercambiabili rappresentano il futuro. Utensili come la punte ad alta velocità BAYO T-REAM di ISCAR mostrano verso dove si sta sviluppando la rettifica: possiedono interfacce precise, consentono cambi rapidi degli utensili all'interno della macchina e permettono una rotazione riproducibile.
Lo strumento flessibile è composto da un gambo in acciaio, una testa di foratura in carburo sostituibile e un sistema di chiusura a baionetta a cambio rapido. Il montaggio della testa di foratura avviene con l'ausilio di una chiave di serraggio speciale. Non è necessaria una rimozione laboriosa del supporto di base. Un ulteriore vantaggio è l'alimentazione interna del refrigerante: garantisce che ogni tagliente sia raffreddato in modo efficace. Ciò consente tempi di utilizzo prolungati e un flusso di truciolo ottimale. ISCAR offre le teste di foratura in diametri da 11,5 a 32 millimetri per profondità di lavorazione di 3xD, 5xD e 8xD. Rispetto ai sistemi non modulari, gli utenti con il BAYO T-REAM raggiungono generalmente tempi di utilizzo significativamente più elevati e aumentano la loro produttività.
Oltre al sistema con teste intercambiabili, ISCAR offre anche frese modulari con inserti da taglio fissati tangenzialmente. La TangReamer Easyline è progettata specificamente per la lavorazione di fori in ghisa e acciaio. Lo strumento semistandard, preimpostato su un diametro nominale fisso compreso tra 20 e 100 millimetri, può essere equipaggiato con diverse placche da taglio intercambiabili a destra con quattro taglienti tangenziali. "Grazie a ulteriori spessori rettificati, chiamati shim, l'utente può regolare il diametro nominale in passi di un micrometro", spiega lo specialista del prodotto. "L'adattamento massimo in questo caso è di più/meno 0,02 millimetri di diametro." Gli utenti raggiungono con lo strumento modulare elevate qualità superficiali e tolleranze di misura di IT6 per diametri superiori a 50 millimetri e IT7 per diametri inferiori a 50 millimetri. La distribuzione irregolare dei taglienti è la stessa del sistema BAYO-T-REAM.
Contatto: