A reiben a forgácsolás egyik legigényesebb eljárása. Aki szoros tűréseket és finom felületeket szeretne biztosan elérni, annak nem szabad figyelmen kívül hagynia ezt a finom megmunkálási formát. Az eljárás azonban nem olyan triviális: az előkészítés, az eszköz és a folyamatirányítás együttműködése határozza meg a sikerességet és a selejt mennyiségét.
A reaming befejezi, amit a fúrás elkezdett. Aki méretpontosságra, felületi minőségre és formastabilitásra van szüksége, erre a finom megmunkálási módra támaszkodik. A reamers csak kevés anyagot távolítanak el, simítják a furat falát és toleranciára hozzák.
„A hatékony és gazdaságos folyamat alapja egy tiszta előfúrás” – mondja Dennis Sommer, az ISCAR fúrótermékek szakértője. „A lehető legjobb egyenességgel kell rendelkeznie, méretpontosnak kell lennie, és lehetőleg mentes kell lennie a barázdáktól.”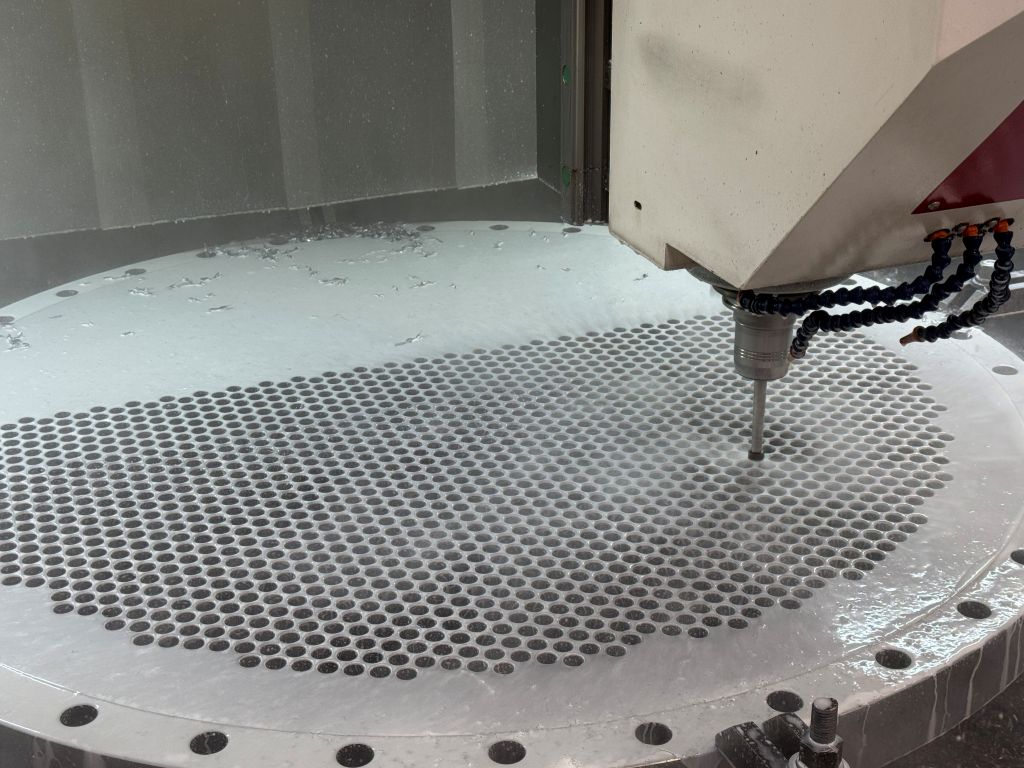
Minden eltérés továbböröklődik és rontja az eredményt. A reibahle a furat falán vezet. Ezért a minősége határozza meg a sikert vagy a kudarcot.
A szerszámnak és a fúrásnak pontos beállítást igényel, akárcsak a forgás és a gép merevsége. Még a kis vibrációk is nyomot hagynak a felületen. Kulcsszerepet játszik a hűtő-kenőanyag: csökkenti a súrlódást, vezeti el a hőt és meghosszabbítja az élettartamot. Döntő fontosságú, hogy közvetlenül elérje a vágóéleket.
A folyamat és annak határai
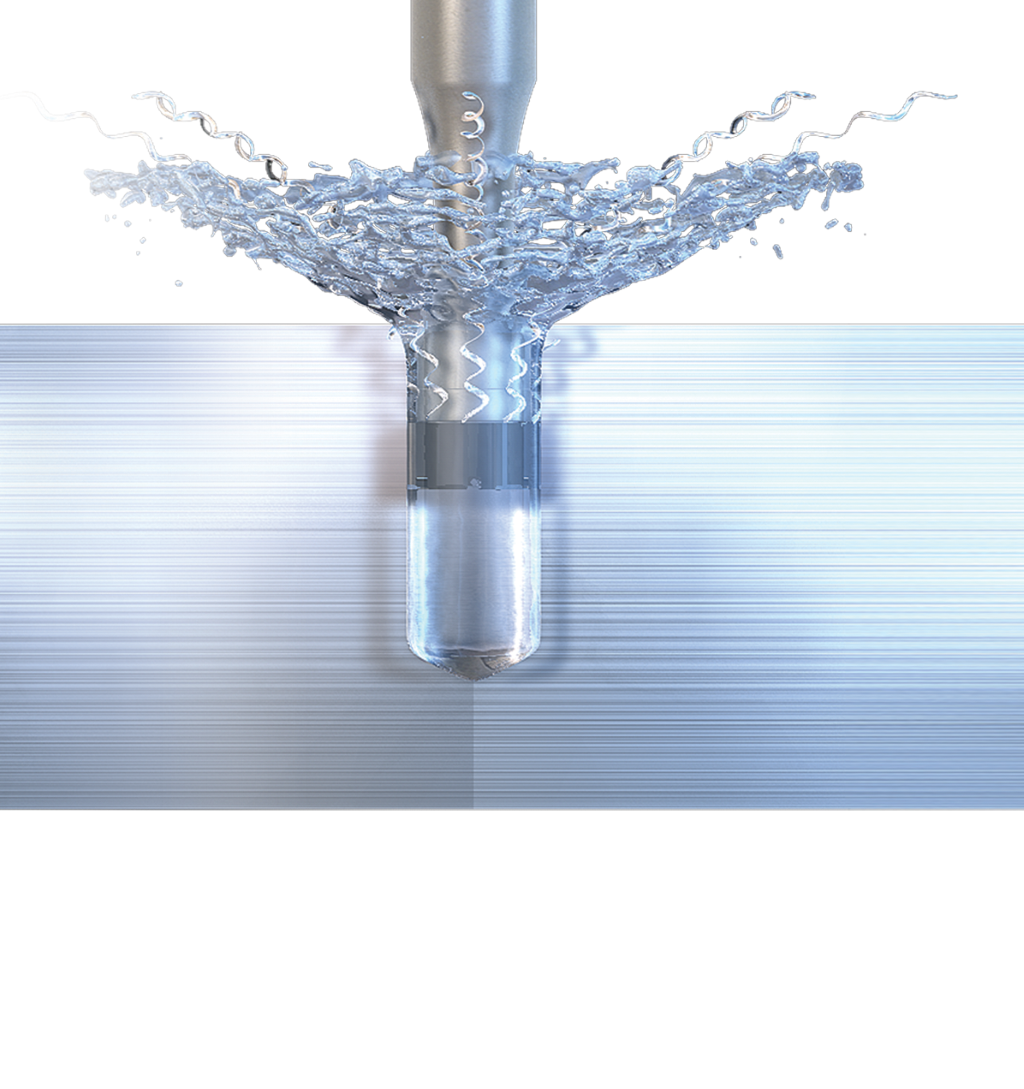
A reiben precíziós munkát jelent, a cél pedig a rövid folyamatidő melletti pontosság. Tipikus alkalmazási területek találhatók a gépgyártásban, a haszongépjármű-gyártásban és a repülőgépiparban, például illesztések, csapágyhelyek vagy vezetők – éppen ott, ahol szoros tűrések szükségesek.
Alternatívák, mint a finomfúrás, keményforgácsolás vagy polírozás csak részterületeket fednek le. A finomfúrás jó méretpontosságot ér el, de nem mindig éri el a megkövetelt felületi minőséget.
A honolás növeli a forma pontosságát és létrehozza a híres keresztmetszetet, például hengermélyedésekben. Azonban lényegesen lassabb, és gyakran csak edzett anyagoknál gazdaságos.
Különböző anyagok különböző vágási feltételeket kínálnak.
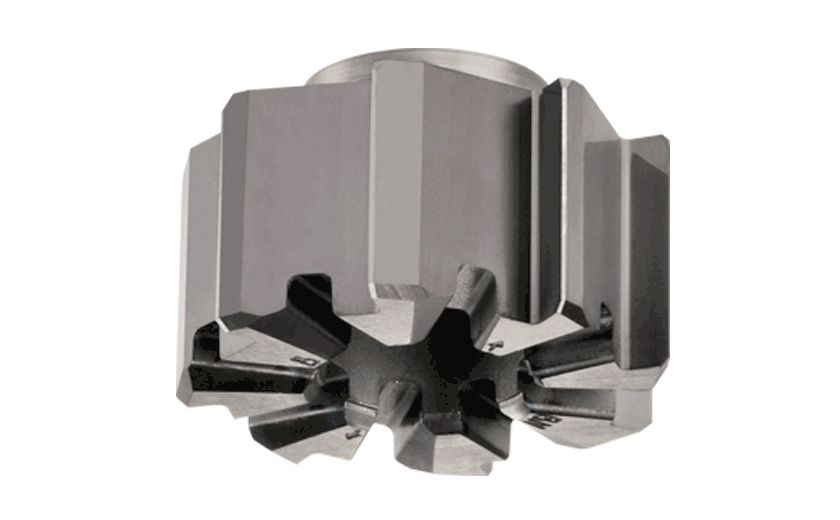
Nem minden anyag reagál ugyanúgy. Az építőacélok hosszú forgácsokat képeznek, és magas előtolásokat vagy forgácsszakító geometriákat igényelnek. Ezzel szemben az alumínium nagyon éles vágóéleket követel meg, hogy elkerüljük a felrakódást. A titán esetében a robusztus vágóélek és a pontosan beállított vágási értékek döntő fontosságúak. Különösen problémásak a ferrites rozsdamentes acélok: rugalmasságuk miatt a vágóélek inkább csúsznak, mint vágnak. Ez növeli a hőmérsékletet és felgyorsítja a kopást.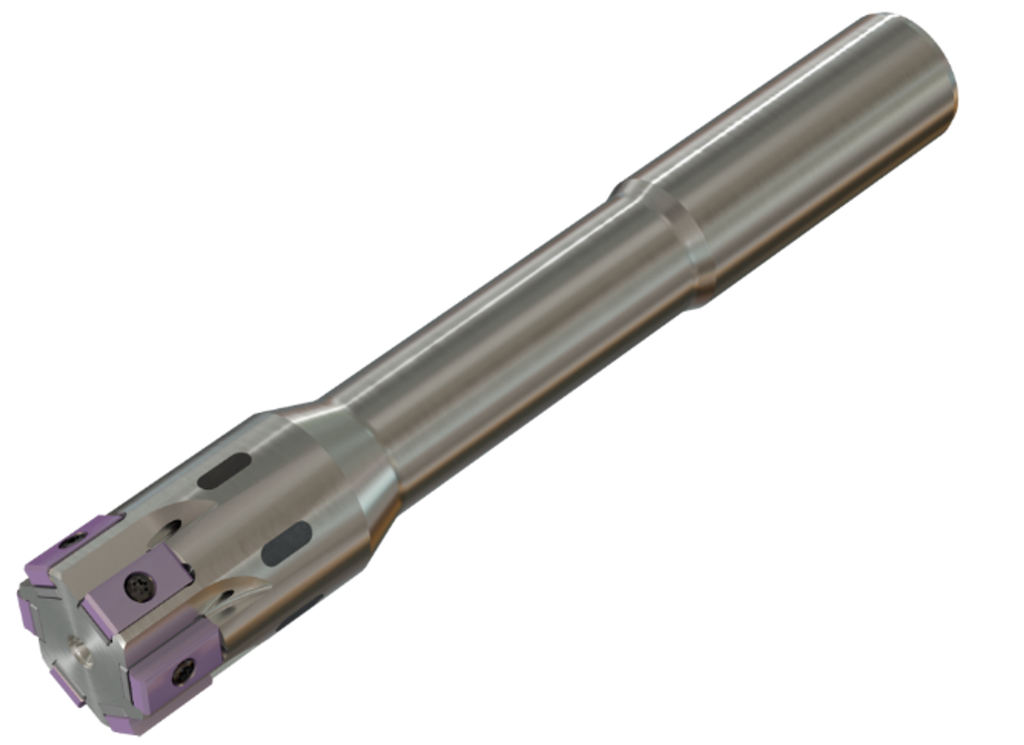
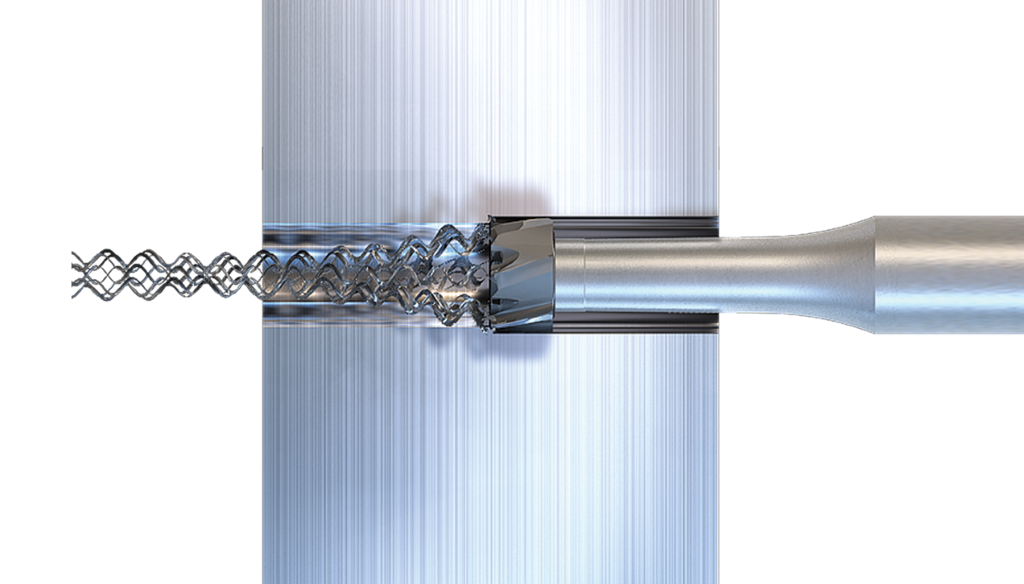
A szerszám kiválasztásánál a anyag mellett döntő tényező, hogy átfúró vagy vakfuratról van-e szó. Az átfúró furatokhoz általában balra csavart befogónyílású szerszámokat használnak. Ezek lehetővé teszik, hogy a forgács a előrehaladással együtt távozzon. A vakfuratoknál egyenes vagy enyhén jobbra csavart nyílások vezetik el a forgácsot hátrafelé. A helytelen csavarási irány forgácsduguláshoz és esetleges szerszámtöréshez vezetne. Az élképzési szög is a furat típusától függ. Átfúró furatok esetén 25 fok, vakfuratoknál 45 fok.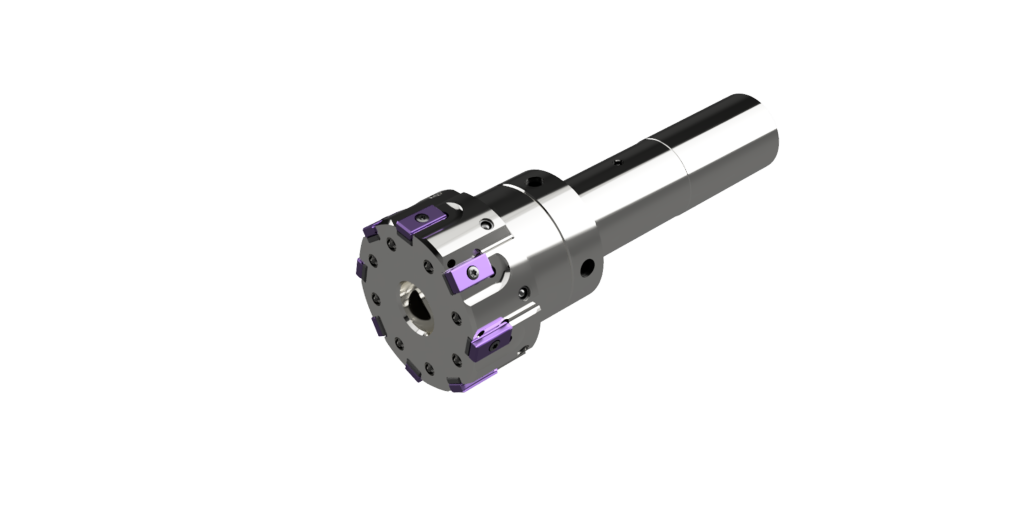
„A magas kerekességi pontosság és stabilitás érdekében a hidraulikus tágulási szorítófejek alkalmazása ajánlott” - tudja a termék szakértője. „Különösen mély fúrások esetén az állítható szorítófejekkel a kerekességi eltérések öt mikrométer alá korrigálhatók – ide szeretnénk eljutni.”
Hibaforrások és azok elkerülése
A reibálás tipikus hibaképei a rezgésnyomok, méreteltérések és rossz felületek. Ezek gyakran hibás előfúrások, helytelen vágási adatok vagy a szerszám elégtelen merevsége miatt keletkeznek. Az előfúrás tiszta fazettája segít a reibáló beállításában: szöge kisebb vagy egyenlő kell legyen a szerszám bemeneti szögével, hogy a reibáló pontosan középre álljon.
„A gyakorlat azt mutatja, hogy a reibálás nem tűr el hanyagságot“ – mondja Dennis Sommer. „Már a kis eltérések a méretben, az előtolásban vagy a futásban is látható hatással vannak.“ Ahhoz, hogy a méretpontosság és a simaság ismételhetően létrejöjjön, az eszközök és a futás rendszeres ellenőrzést igényelnek, miközben stabil folyamatfeltételek állnak fenn.
A modularitás a nyerő.
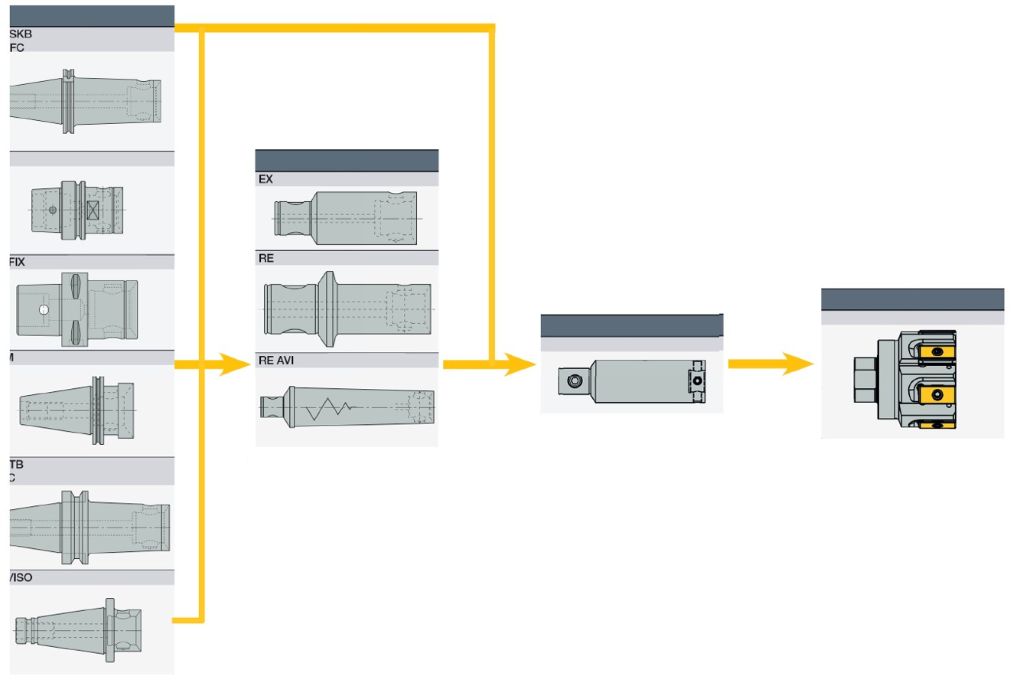
Fúrásnál, marásnál, esztergálásnál és vágásnál a moduláris megoldások a szerszámok esetében már régóta standardnak számítanak. A reibálás terén is a cserélhető fejekkel rendelkező rendszerek jelentik a jövőt. Az ISCAR BAYO T-REAM nagysebességű reibáló szerszámai megmutatják, merre fejlődik a reibálás: pontos csatlakozási felületekkel rendelkeznek, lehetővé teszik a gyors szerszámcserét a gépen belül, és reprodukálható forgási pontosságot biztosítanak.
A rugalmas felépítésű szerszám egy acél tengelyből, egy cserélhető keményfém fúrófejből és egy gyorscserés bajonettzárból áll. A fúrófej felszerelése egy speciális szorítókulcs segítségével történik. Az alaptest időigényes eltávolítása nem szükséges. További előny az belső hűtőfolyadék-ellátás: ez biztosítja, hogy minden vágóél hatékonyan legyen hűtve. Ennek köszönhetően hosszú állásidők és optimális forgácsáramlás érhető el. Az ISCAR a fúrófejeket 11,5 és 32 milliméter közötti átmérőben kínál, 3xD, 5xD és 8xD feldolgozási mélységekhez. A nem moduláris rendszerekhez képest a felhasználók a BAYO T-REAM-mal általában jelentősen hosszabb állásidőket érnek el, és növelik a termelékenységüket.
A cserélhető fejekkel rendelkező rendszer mellett az ISCAR moduláris fúrófejeket is kínál, amelyek tangenciálisan rögzített vágószerszámokkal rendelkeznek. A TangReamer Easyline kifejezetten öntöttvas és acél furatok megmunkálására lett tervezve. A 20 és 100 milliméter közötti átmérőre előre beállított félszabványos szerszám különböző jobbszögű váltószerszámokkal négy tangenciális vágóélekkel szerelhető fel. „A felhasználó a kiegészítő csiszolt alátétek, úgynevezett shim-ek segítségével 1 µm-es lépésekben állíthatja be a névleges átmérőt” - magyarázza a termék szakértője. „A maximális alkalmazkodás itt plusz/mínusz 0,02 milliméter az átmérőben.” A felhasználók a moduláris szerszámmal nagyon magas felületi minőséget és méretpontosságot érnek el, IT6 a 50 millimétert meghaladó átmérőknél és IT7 az 50 milliméter alatti átmérőknél. A vágóélek eltérő eloszlása megegyezik a BAYO-T-REAM rendszerével.
Kapcsolat: