Le reaming fait partie des procédés les plus exigeants de l'usinage. Ceux qui souhaitent atteindre des tolérances étroites et des surfaces fines ne peuvent pas se passer de ce type de finition. Cependant, le processus n'est pas si trivial : l'interaction entre le pré-usinage, l'outil et la gestion du processus détermine le succès et le rebut.
Le reamer achève ce que le perçage a commencé. Ceux qui nécessitent précision dimensionnelle, qualité de surface et fidélité de forme optent pour ce type de finition. La fraise à reamer enlève peu de matériau, lisse la paroi du trou et la met à tolérance.
« La base d'un processus efficace et économique est un pré-perçage propre », déclare Dennis Sommer, spécialiste produit en alésage chez ISCAR. « Il doit présenter la meilleure rectitude possible, être dimensionnellement correct et aussi exempt que possible de rayures. »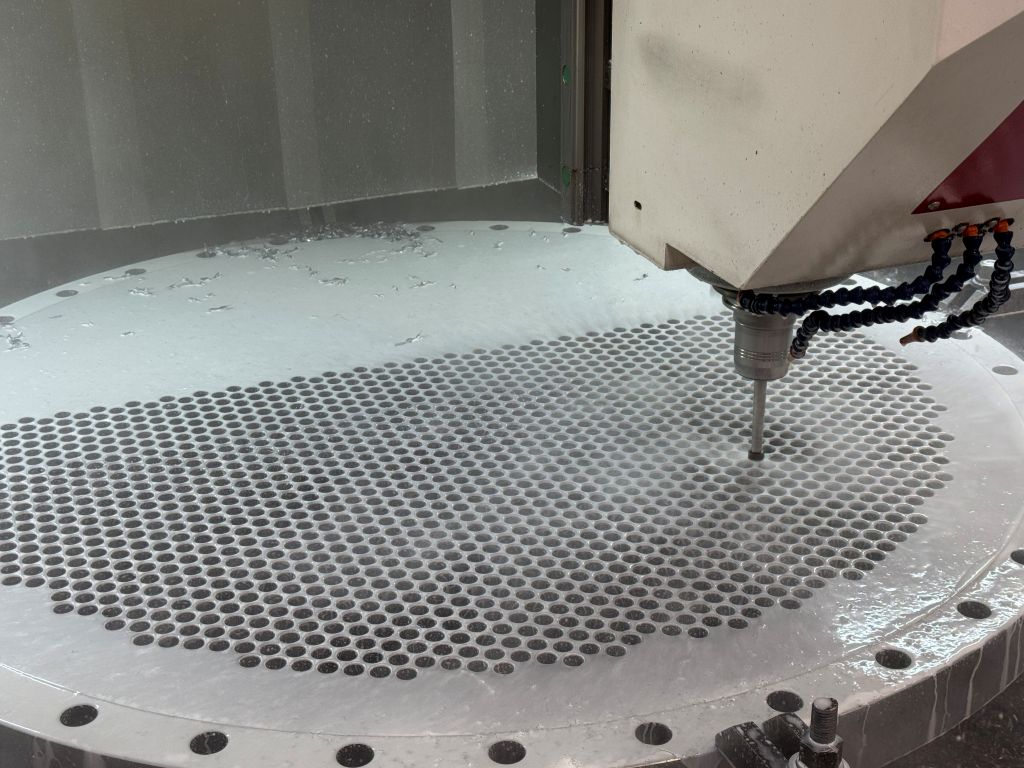
Chaque écart se propage et détériore le résultat. La fraise à reamer se guide le long de la paroi du trou. C'est pourquoi sa qualité détermine le succès ou l'échec.
L'outil et le perçage nécessitent un alignement précis, tout comme la rondeur et la rigidité de la machine. Même de faibles vibrations laissent des traces sur la surface. Le fluide de coupe joue un rôle clé : il réduit le frottement, dissipe la chaleur et prolonge la durée de vie. Il est crucial qu'il atteigne directement les arêtes de coupe.
Le procédé et ses limites
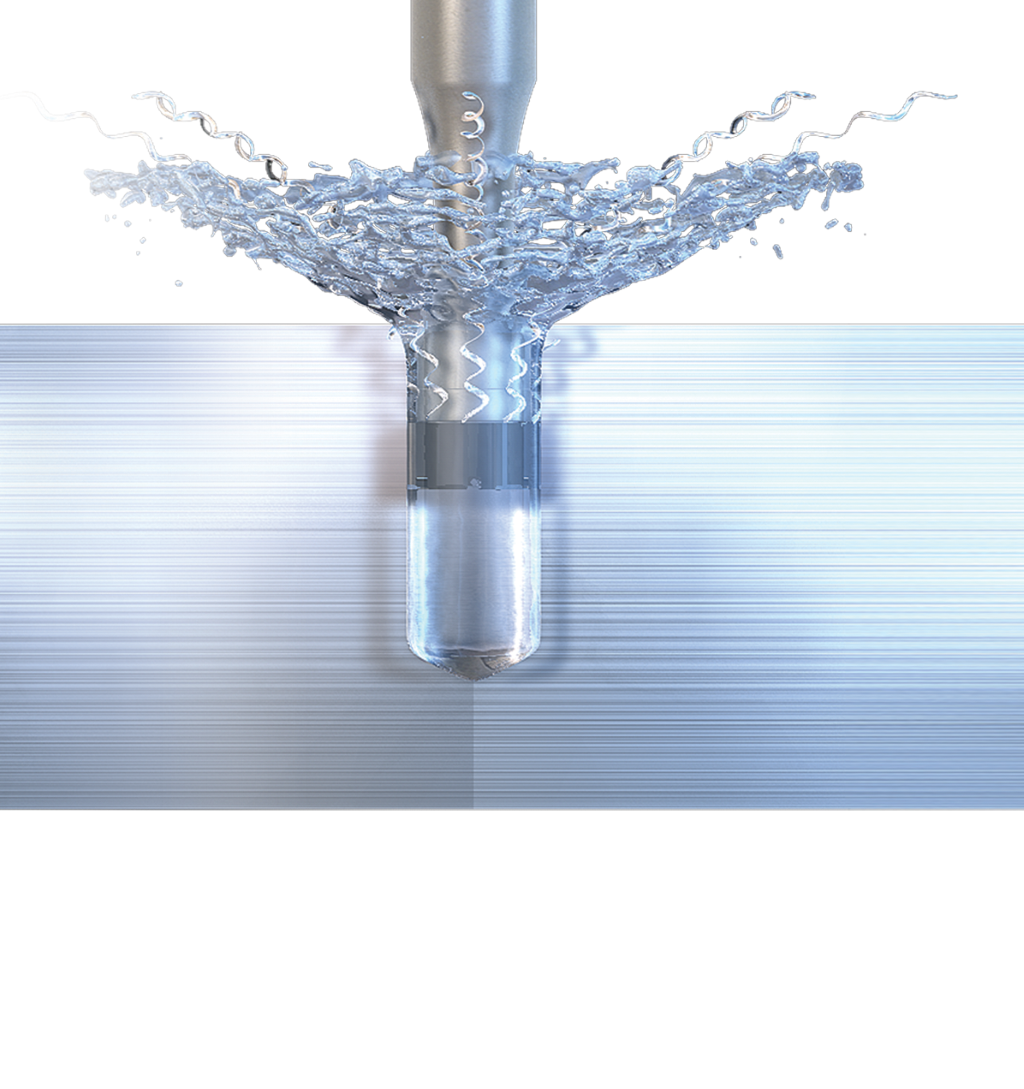
Le reaming signifie un travail de précision, l'objectif étant la précision avec un temps de processus court. Les domaines d'application typiques se trouvent dans la construction mécanique, la construction de véhicules utilitaires et l'aéronautique, par exemple les ajustements, les sièges de roulement ou les guidages - partout où des tolérances étroites sont requises.
Des alternatives telles que le perçage fin, le tournage dur ou le rodage ne couvrent que des domaines spécifiques. Le perçage fin obtient une bonne précision dimensionnelle, mais n'atteint pas toujours la qualité de surface requise.
Le rodage améliore la précision dimensionnelle et produit le célèbre croisement de stries, par exemple dans les alésages cylindriques. Cependant, il est nettement plus lent et n'est souvent économiquement viable que pour des matériaux durcis.
Différents matériaux offrent différentes conditions de coupe.
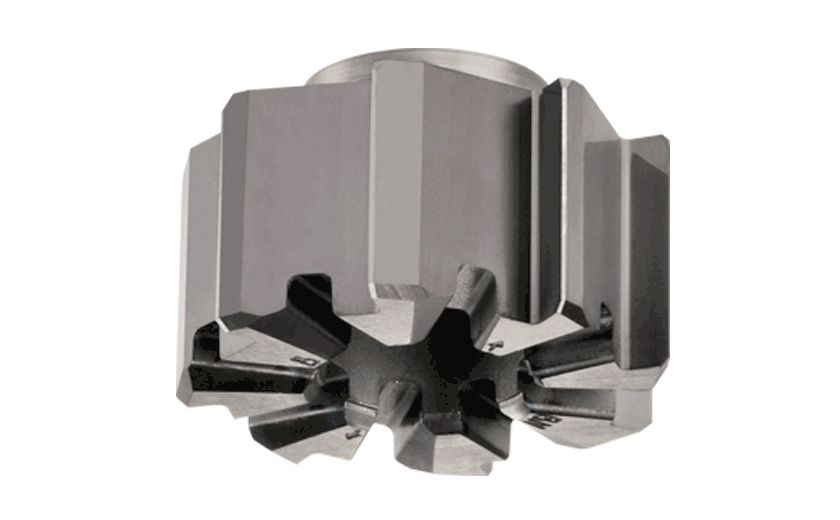
Tous les matériaux ne réagissent pas de la même manière. Les aciers de construction forment de longs copeaux et nécessitent des avances élevées ou des géométries de rupture de copeaux. L'aluminium, en revanche, exige des arêtes de coupe très tranchantes pour éviter la formation de bavures. Pour le titane, des arêtes de coupe robustes et des valeurs de coupe précisément ajustées sont essentielles. Les aciers inoxydables ferritiques sont particulièrement délicats : leur ténacité fait que les arêtes glissent plutôt que de couper. Cela augmente la température et accélère l'usure.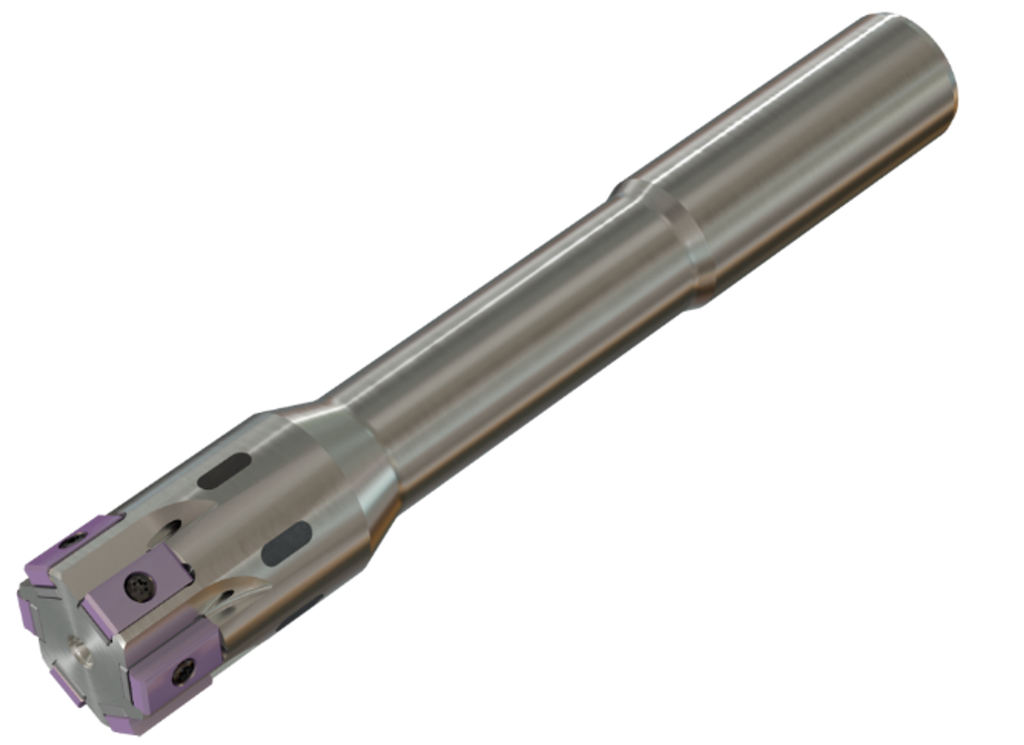
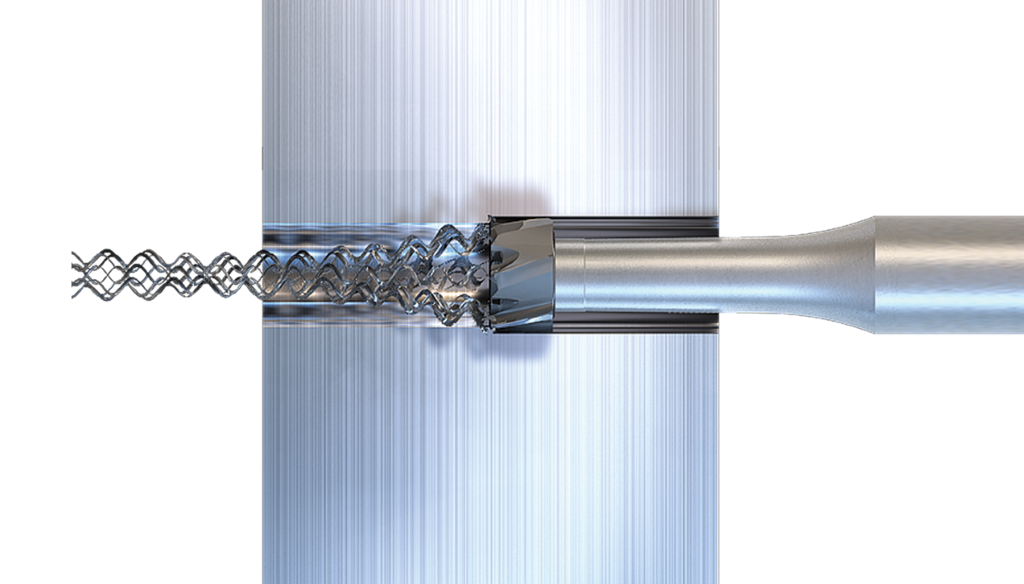
En plus du matériau, le choix de l'outil dépend également de savoir s'il s'agit d'un perçage traversant ou d'un perçage en fond de trou. Pour les perçages traversants, on utilise généralement des outils avec des cannelures à gauche. Cela permet aux copeaux de s'écouler vers l'avant avec l'avance. Dans le cas des trous borgnes, des cannelures droites ou légèrement à droite évacuent les copeaux vers l'arrière. Une mauvaise direction de rotation des cannelures entraînerait un engorgement des copeaux et un risque de rupture de l'outil. L'angle d'attaque dépend également du type de perçage. Pour les perçages traversants, il est de 25 degrés, tandis que pour les trous borgnes, il est de 45 degrés.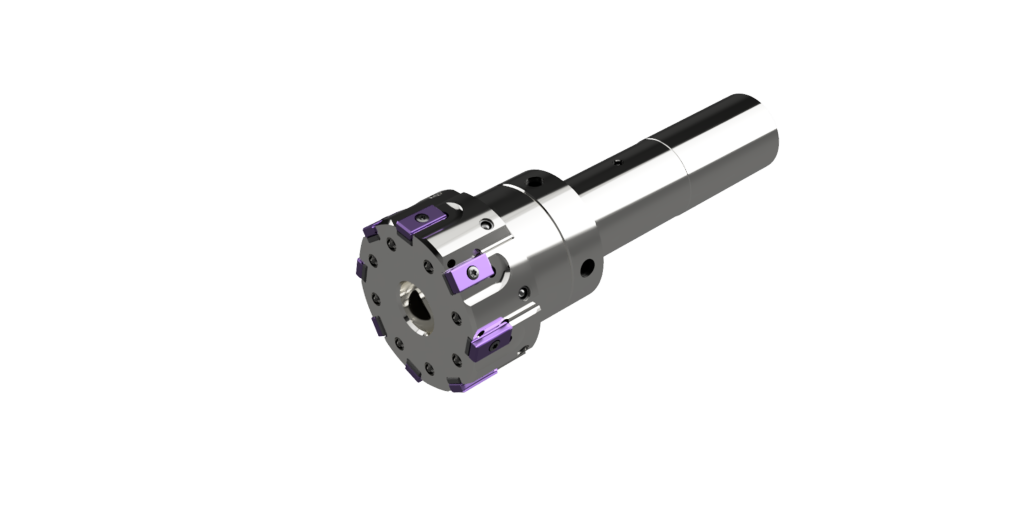
« Pour une grande précision de concentricité et une stabilité lors du reamer, l'utilisation de mandrins à expansion hydraulique est recommandée », explique le spécialiste des produits. « En particulier pour les perçages profonds, les mandrins réglables permettent de corriger les écarts de concentricité à moins de cinq micromètres - c'est là que nous voulons aller. »
Sources d'erreurs et leur prévention
Les erreurs typiques lors du reamer sont des marques de vibration, des écarts de mesure et de mauvaises surfaces. Elles sont souvent causées par des pré-perçages défectueux, des données de coupe incorrectes ou une rigidité insuffisante de l'outil. Une chanfreinage propre du pré-perçage aide à l'engagement de la reamer : son angle doit être inférieur ou égal à l'angle d'attaque de l'outil, afin que la reamer soit exactement centrée.
« La pratique montre que le reamer ne pardonne aucune négligence », déclare Dennis Sommer. « Même de petites déviations dans la cote, l'avance ou la circularité ont un impact visible. » Pour que la précision et la douceur soient répétables, l'outil et la circularité nécessitent un contrôle régulier tant que des conditions de processus stables sont maintenues.
La modularité est reine.
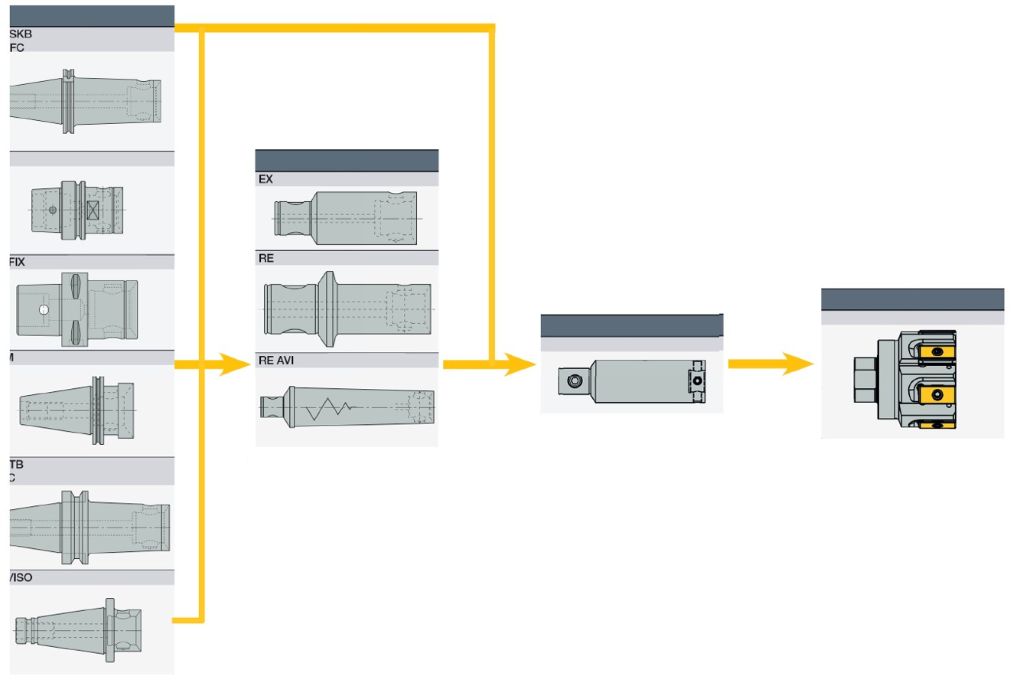
Lors du perçage, du fraisage, du tournage et du taillage, la modularité des outils est déjà devenue la norme. Et même pour le reamer, les systèmes avec des têtes interchangeables représentent l'avenir. Des outils comme le reamer à grande vitesse BAYO T-REAM d'ISCAR montrent la direction dans laquelle évolue le reaming : ils possèdent des interfaces précises, permettent des changements d'outils rapides au sein de la machine et garantissent une rotation reproductible.
L'outil à conception flexible se compose d'un corps en acier, d'une tête de reamer en carbure interchangeable et d'un système de verrouillage à baïonnette à changement rapide. Le montage de la tête de reamer s'effectue à l'aide d'une clé de serrage spéciale. Il n'est pas nécessaire de retirer le support de base, ce qui prend du temps. Un autre avantage est l'alimentation interne en liquide de refroidissement : elle garantit que chaque arête de coupe est efficacement refroidie. Cela permet d'obtenir de longues durées de vie et un écoulement optimal des copeaux. ISCAR propose les têtes de reamer dans des diamètres allant de 11,5 à 32 millimètres pour des profondeurs de coupe de 3xD, 5xD et 8xD. Par rapport aux systèmes non modulaires, les utilisateurs du BAYO T-REAM atteignent généralement des durées de vie nettement plus élevées et augmentent leur productivité.
En plus du système avec des têtes interchangeables, ISCAR propose également des forets à rétreint modulaires avec des inserts de coupe maintenus par tangente. Le TangReamer Easyline est spécialement conçu pour le traitement des trous dans la fonte et l'acier. L'outil semi-standard pré-réglé à un diamètre nominal fixe, compris entre 20 et 100 millimètres, peut être équipé de différentes plaquettes de coupe à droite avec quatre arêtes de coupe tangentielles. « Grâce à des cales supplémentaires rectifiées, appelées shims, l'utilisateur peut ajuster le diamètre nominal par étapes de 1 µm », explique le spécialiste produit. « L'adaptation maximale ici est de plus ou moins 0,02 millimètre de diamètre. » Les utilisateurs atteignent avec l'outil modulaire des qualités de surface très élevées et des tolérances de IT6 pour des diamètres supérieurs à 50 millimètres et IT7 pour des diamètres inférieurs à 50 millimètres. La répartition inégale des arêtes de coupe est la même que celle du système BAYO-T-REAM.
Contact :