Reaming patří k nejnáročnějším metodám obrábění. Kdo chce bezpečně dosáhnout úzkých tolerancí a jemných povrchů, nemůže se této formě jemného obrábění vyhnout. Proces však není zcela triviální: souhra mezi předběžným zpracováním, nástrojem a vedením procesu rozhoduje o úspěchu a odpadu.
Reaming dokončuje to, co vrtání začalo. Kdo potřebuje přesnost, kvalitu povrchu a tvarovou stálost, spoléhá na tento typ jemného opracování. Rejsek odstraňuje jen málo materiálu, vyhlazuje stěnu otvoru a uvádí ji do tolerance.
„Základem pro efektivní a ekonomický proces je čisté předvrtání,“ říká Dennis Sommer, produktový specialista na frézování ve společnosti ISCAR. „Mělo by vykazovat co nejlepší rovnost, být rozměrově přesné a co nejvíce bez rýh.“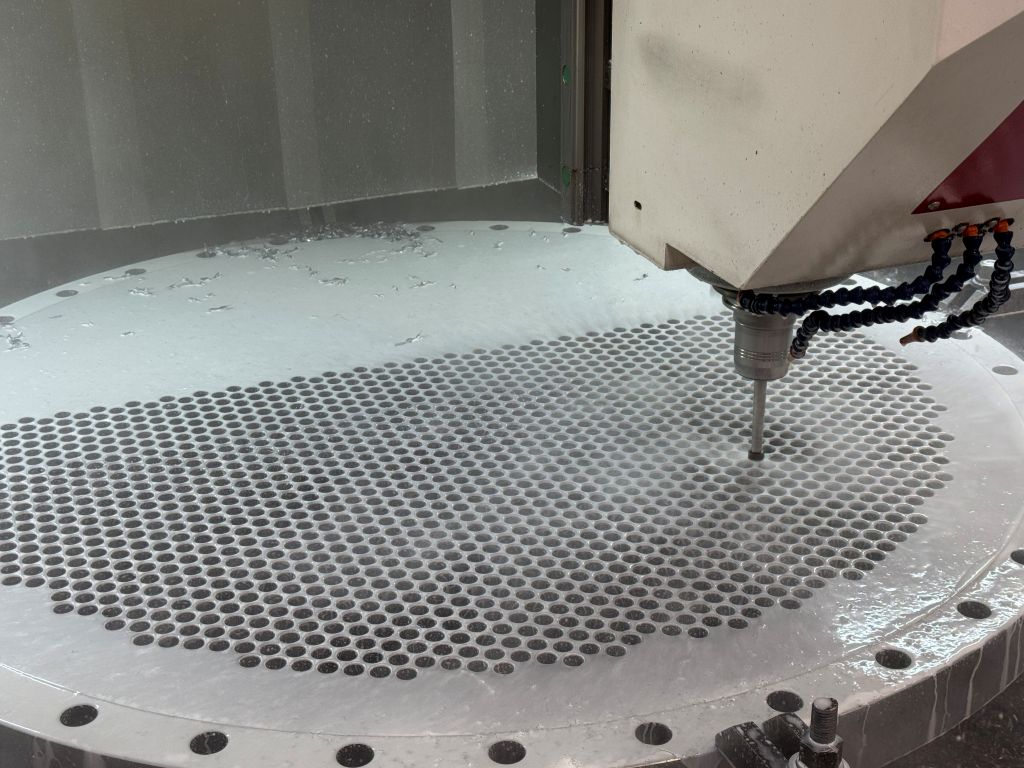
Každá odchylka se šíří a zhoršuje výsledek. Řezná hlava se opírá o stěnu otvoru. Proto kvalita této hlavy rozhoduje o úspěchu nebo neúspěchu.
Nástroje a vrtání vyžadují přesné zarovnání, stejně jako obvodová vůle a tuhost strojů. I malé vibrace zanechávají stopy na povrchu. Klíčovou roli hraje chladicí a mazací kapalina: snižuje tření, odvádí teplo a prodlužuje životnost. Rozhodující je, aby se dostala přímo na břity.
Postup a jeho hranice
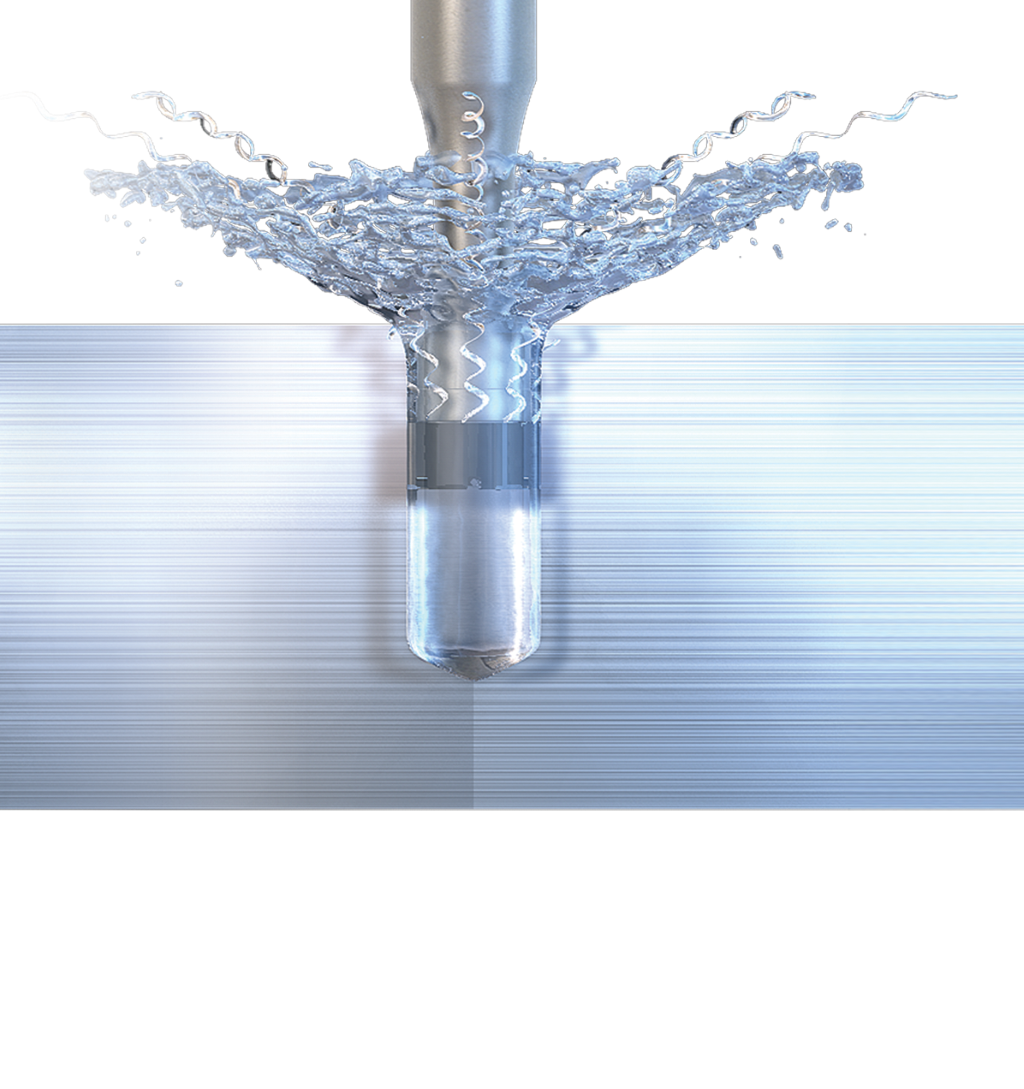
Reaming znamená precizní práci, cílem je přesnost při krátké procesní době. Typické oblasti použití se nacházejí ve strojírenství, ve výrobě užitkových vozidel a v letectví, například u spojení, ložiskových sedel nebo vedení – zkrátka všude tam, kde jsou požadovány úzké tolerance.
Alternativy jako jemné vrtání, tvrdé soustružení nebo honování pokrývají pouze části oblastí. Jemné vrtání dosahuje dobré rozměrové stability, ale ne vždy dosahuje požadované kvality povrchu.
Honing zvyšuje tvarovou přesnost a vytváří známý křížový brus, například ve válcových otvorech. Je však výrazně pomalejší a často je ekonomicky výhodný až u tvrzených materiálů.
Různé materiály nabízejí různé podmínky řezání.
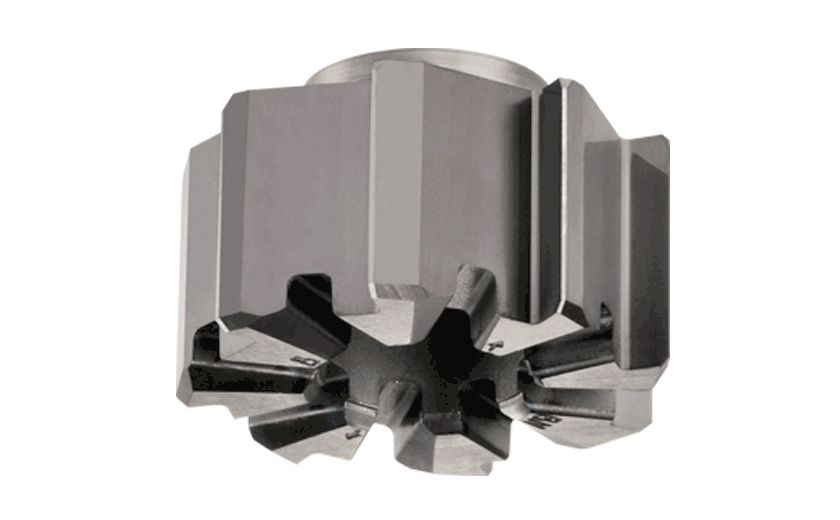
Ne každý materiál reaguje stejně. Konstrukční oceli vytvářejí dlouhé třísky a vyžadují vysoké posuvy nebo třískolomné geometrie. Hliník naopak vyžaduje velmi ostré břity, aby se předešlo tvorbě náběhových hran. U titanu jsou rozhodující robustní řezné hrany a přesně nastavené řezné hodnoty. Obzvlášť problematické jsou feritické nerezové oceli: jejich houževnatost způsobuje, že břity spíše kloužou než řežou. To zvyšuje teplotu a urychluje opotřebení.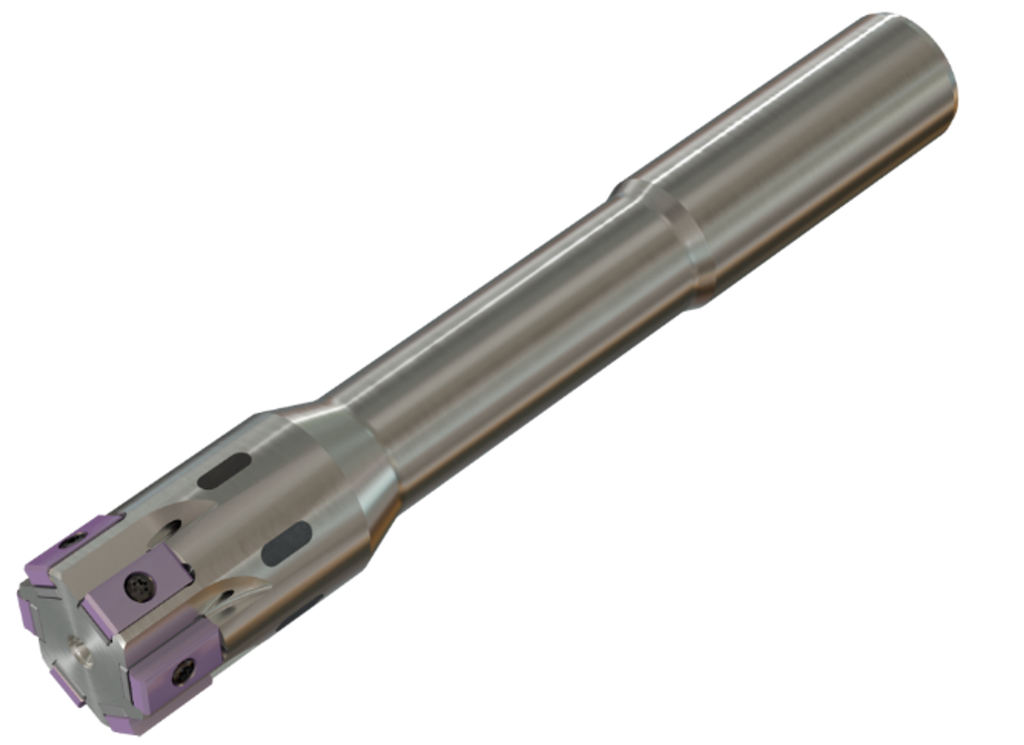
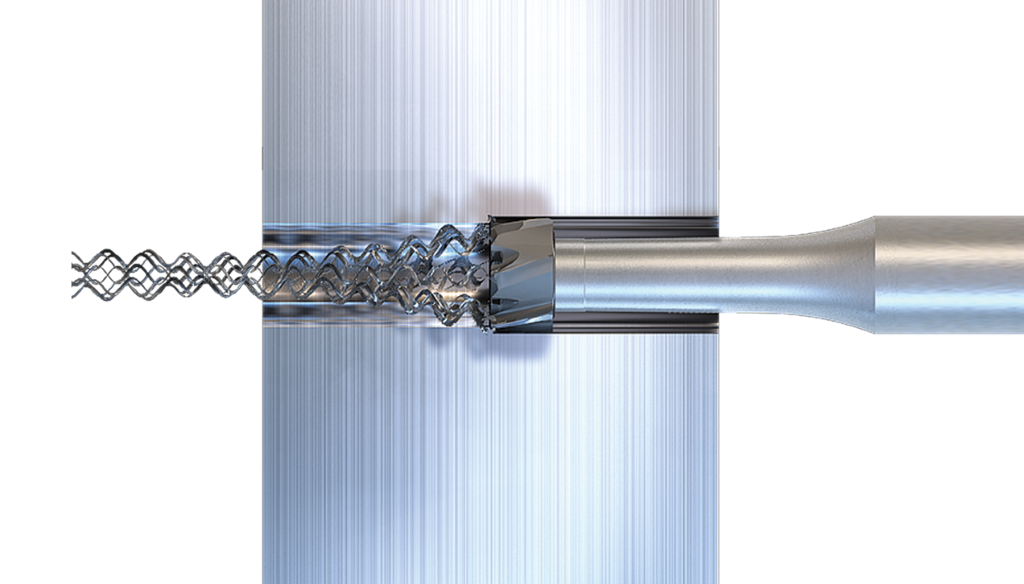
Kromě materiálu je při výběru nástroje také rozhodující, zda se jedná o průchozí nebo základní vrtání. Pro průchozí vrtání se obvykle používají nástroje s levotočivými drážkami. Ty umožňují, aby třísky odcházely vpřed s posuvem. U závrtných otvorů vedou rovné nebo mírně pravotočivé drážky třísky dozadu. Nesprávný směr točení by vedl k ucpání třísek a možnému zlomení nástroje. Také úhel náběhu se řídí podle typu vrtání. U průchozích vrtání je 25 stupňů, u závrtných otvorů 45 stupňů.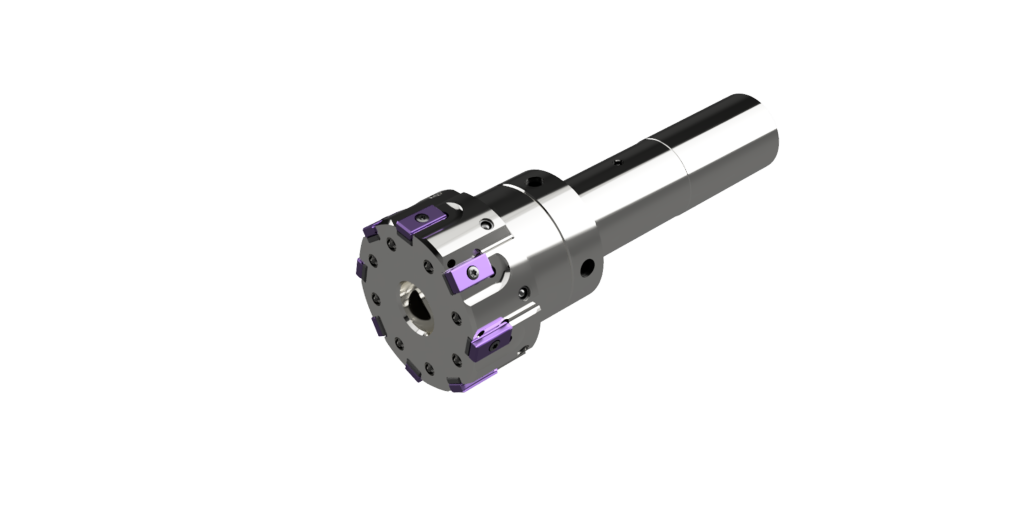
„Pro vysokou přesnost oběhu a stabilitu při reamingu se doporučuje použití hydroexpanzních upínacích pouzder,“ ví produktový specialista. „Zvláště u hlubokých vrtání lze s nastavitelnými upínacími pouzdry korigovat odchylky oběhu na méně než pět mikrometrů – sem chceme dosáhnout.“
Zdroje chyb a jejich prevence
Typické chyby při reamingu zahrnují rýhy, odchylky rozměrů a špatné povrchy. Tyto problémy často vznikají v důsledku chybného předvrtání, nesprávných řezných dat nebo nedostatečné tuhosti nástroje. Čistý fazet předvrtání pomáhá při nasazení reameru: jeho úhel by měl být menší nebo roven úhlu náběhu nástroje, aby se reamer přesně zcentroval.
„Praxe ukazuje, že reaming neodpouští nedbalost,“ říká Dennis Sommer. „I malé odchylky v rozměrech, posuvu nebo obvodu mají viditelný dopad.“ Aby se zajišťovala opakovatelnost rozměrové přesnosti a hladkosti, vyžadují nástroje a obvod pravidelnou kontrolu, zatímco jsou stabilní procesní podmínky.
Modularita je v kurzu.
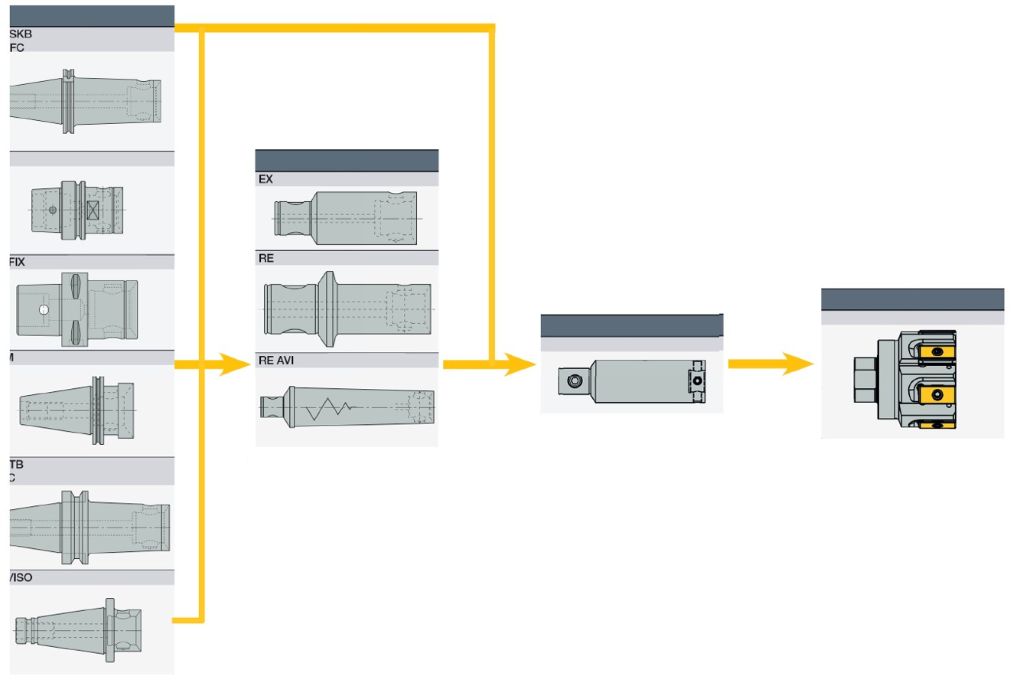
Při vrtání, frézování, soustružení a sekání je modularita nástrojů již standardem. A také při vystružování jsou systémy s vyměnitelnými hlavami budoucností. Nástroje jako vysokorychlostní vystružovací nástroj BAYO T-REAM od ISCAR ukazují, kam se vystružování vyvíjí: mají přesné spojovací plochy, umožňují rychlou výměnu nástrojů uvnitř stroje a zajišťují reprodukovatelný běh.
Flexibilně konstruované nástroje se skládají z ocelového těla, vyměnitelné karbidové hlavy a rychloupínacího bajonetového uzávěru. Montáž hlavy se provádí pomocí speciálního klíče. Není nutné časově náročné vyjímání základního nosiče. Další výhodou je vnitřní přívod chladicí kapaliny: zajišťuje, že každý břit je efektivně chlazen. Díky tomu jsou zajištěny dlouhé životnosti a optimální odvod třísek. ISCAR nabízí hlavy v průměrech od 11,5 do 32 milimetrů pro hloubky obrábění 3xD, 5xD a 8xD. Ve srovnání s nemodulárními systémy dosahují uživatelé s BAYO T-REAM obvykle výrazně delších životností a zvyšují svou produktivitu.
Kromě systému s výměnnými hlavami má ISCAR také modulární reamer s tangenciálně upnutými řeznými destičkami v nabídce. TangReamer Easyline je speciálně navržen pro zpracování otvorů v litině a oceli. Nástroj s pevným nominálním průměrem, nastaveným mezi 20 a 100 milimetry, lze osadit různými pravostranně řezajícími vyměnitelnými řeznými destičkami se čtyřmi tangenciálními břity. „Díky dodatečným broušeným podložkám, nazývaným shims, může uživatel nominální průměr upravit v krocích po 1 µm,“ vysvětluje produktový specialista. „Maximální adaptace činí plus/minus 0,02 milimetru v průměru.“ Uživatelé dosahují s modulárním nástrojem velmi vysoké kvality povrchu a rozměrové přesnosti IT6 při průměrech nad 50 milimetrů a IT7 při průměrech pod 50 milimetrů. Nerovnoměrné rozdělení břitů je stejné jako u systému BAYO-T-REAM.
Kontakt: