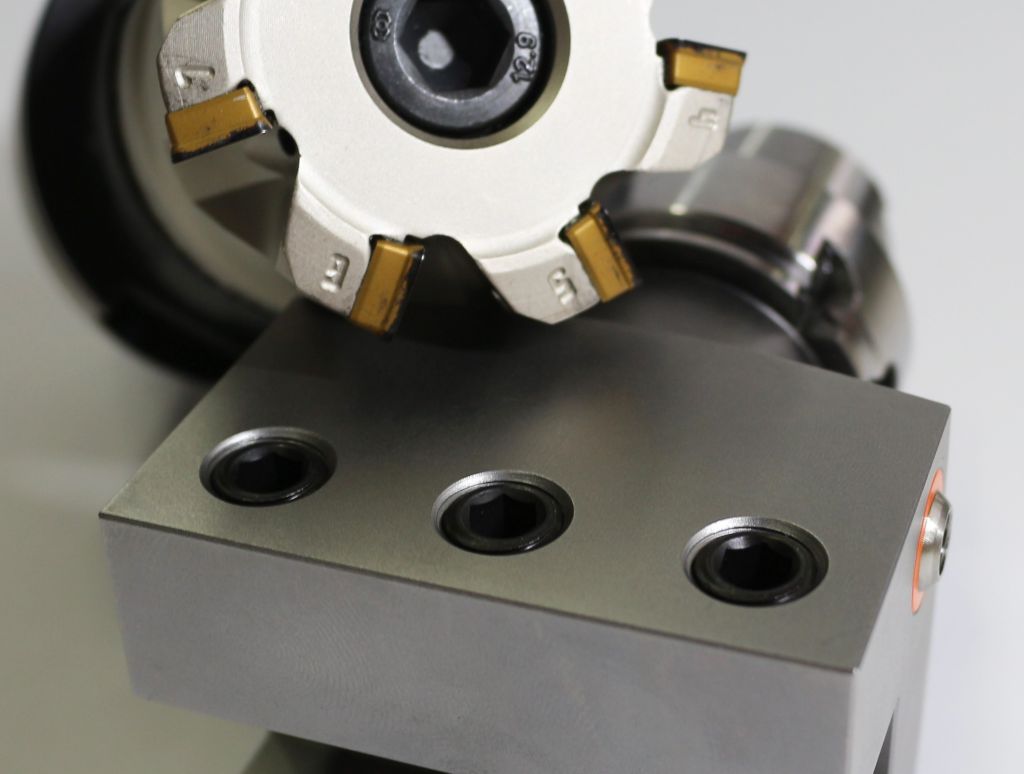
Beim Schruppen von HSK-Haltern aus Vergütungsstahl gelang der Löcher GmbH eine kleine Sensation: Die Zerspaner konnten die Bearbeitungszeit für diesen Arbeitsschritt um 90 Prozent prozesssicher reduzieren. Dank ISCARs MILL4FEED-Hochvorschubfräser und einer neuen Strategie stehen pro Werkstück nur noch zwei statt knapp 20 Minuten auf der Uhr.
CNC-Dreh- und Frästeile für Maschinenbauer, Automobilzulieferer und Kunden aus dem Metallverarbeitungssektor in Deutschland sind die Spezialität der Löcher GmbH aus dem baden-württembergischen Westhausen. Neben Drehen und Fräsen gehören auch Glasperlenstrahlen, Laserbeschriften und Montage zum Leistungsspektrum des 1974 im Keller von Senior-Chef Anton Löcher gegründeten Lohnfertigers. Werner Löcher führt das Familienunternehmen in zweiter Generation, mit Luis Löcher, Zerspaner und angehender Maschinenbauer, ist auch schon die nächste am Start. Die Löcher GmbH beschäftigt 25 Mitarbeiter und setzt jährlich rund drei Millionen Euro um.
„Höchste Präzision, Flexibilität bei Sonderanfertigungen sowie eine zuverlässige und termingerechte Lieferung von Einzel- und Serienteilen“, fasst Werner Löcher die Erwartungen der Kunden zusammen. Dazu kämen steigende Anforderungen an Qualitätsmanagement, Dokumentation und Nachverfolgbarkeit. „Um diese individuellen Bedarfe zu erfüllen, müssen wir kurze Reaktionszeiten bieten und auch bei kleinen Losgrößen wirtschaftlich fertigen können“, erklärt der Geschäftsführer.
Deshalb wurde er hellhörig, als Florian Schöffler, Beratung und Verkauf, Anwendungstechniker Martin Staudacher und Uli Köhler, Regional Sales Manager, ISCARs MILL4FEED-Hochvorschubfräser und seine Einsatzmöglichkeiten vorstellten.
Sofort das passende Projekt im Kopf
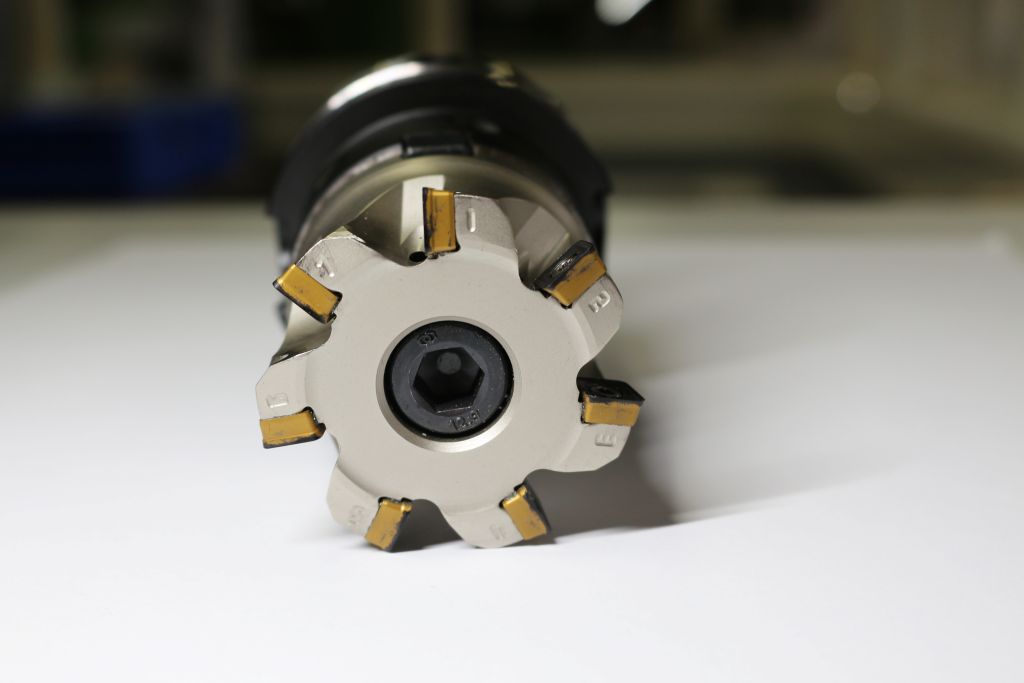
„Mit seinen unterschiedlichen Schäften, Fräsköpfen und Plattengrößen ist dieser Hochvorschubfräser sehr flexibel“, sagt Uli Köhler. „Er eröffnet Anwendern zahlreiche neue und wirtschaftliche Bearbeitungsmöglichkeiten in allen Werkstoffen.“ Der MILL4FEED wird mit einseitigen Wendeschneidplatten (WSP) mit vier Schneidkanten bestückt. Durch seinen positiven Spanwinkel ist das Werkzeug sehr weichschneidend. Der Krafteinfluss auf den Fräser erfolgt überwiegend in axialer Richtung.
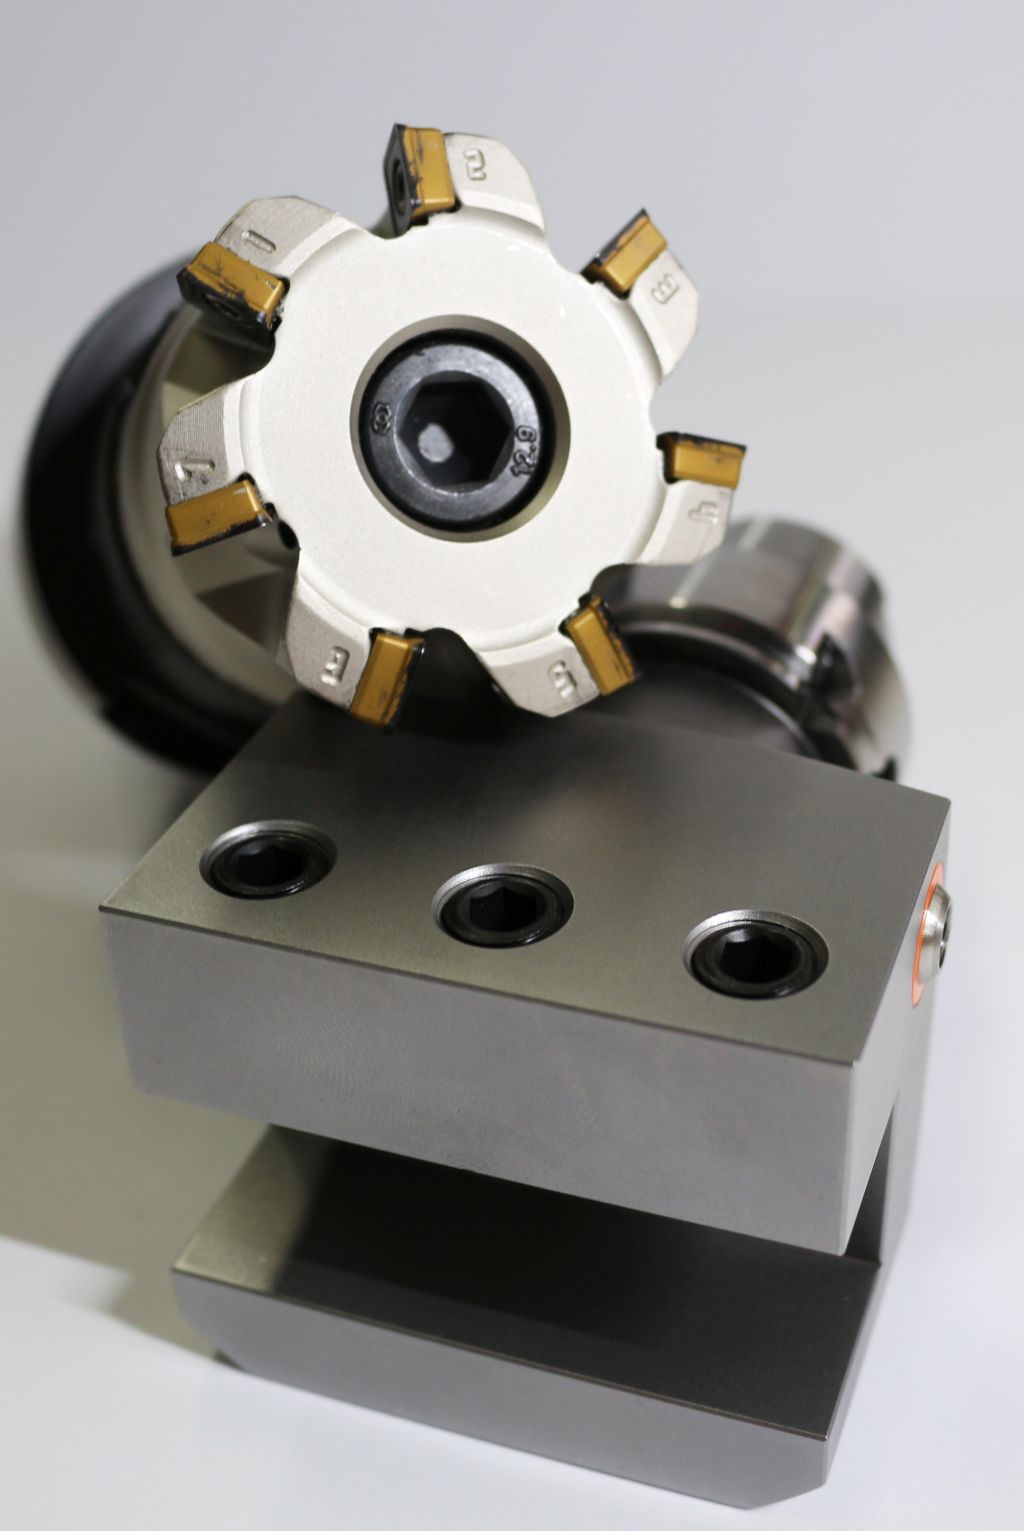
Damit sind schwingungsarme Prozesse auch bei instabilen Spannungen möglich. Die WSP sind in fünf unterschiedlichen Geometrien und Schneidstoffsorten erhältlich. Anwender erreichen damit eine Zustellung von bis zu drei Millimetern und einen maximalen Vorschub von zwei Millimetern pro Zahn. Die Schneidkanten sind besonders stabil und bieten auch bei unterbrochenen Schnitten lange Standzeiten.
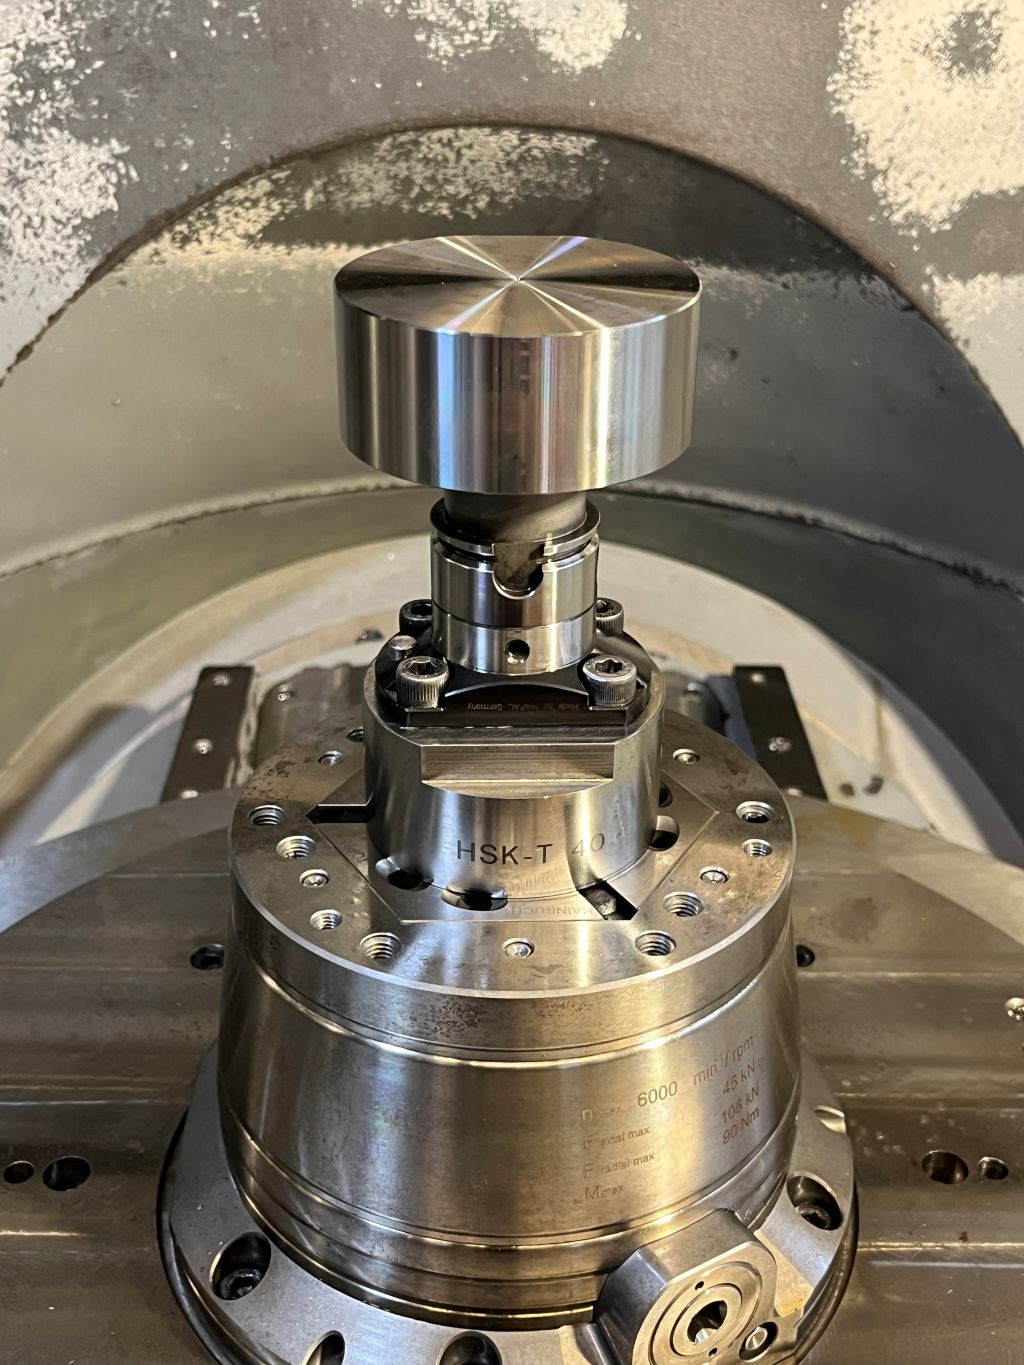
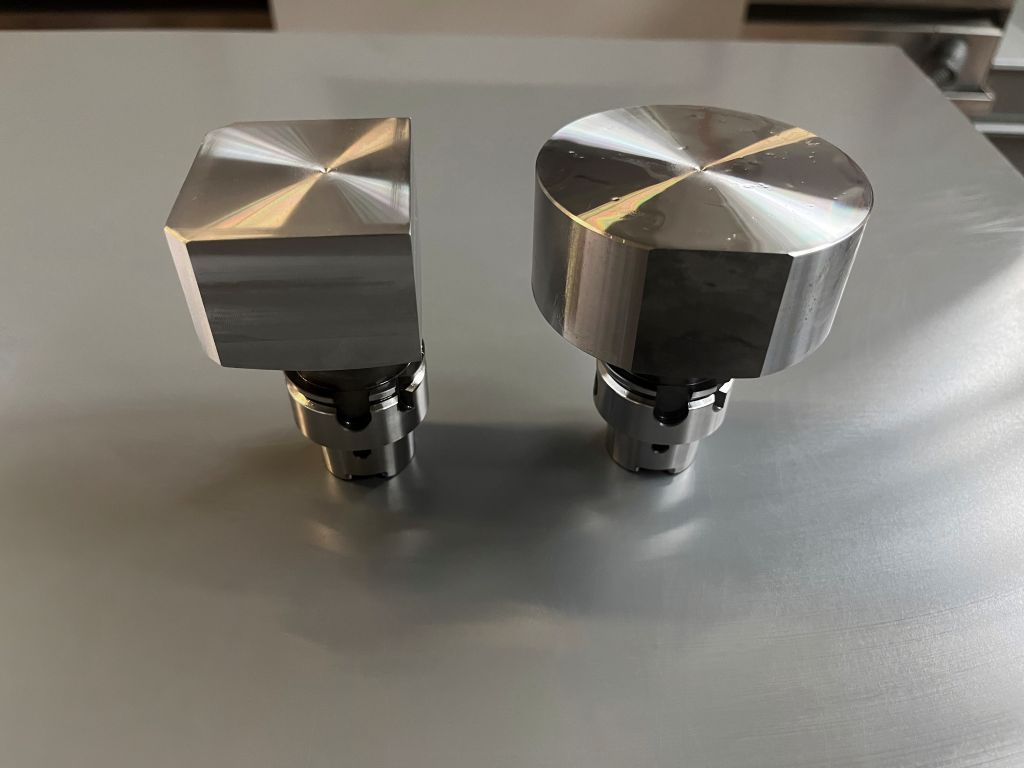
„Ich war anfangs skeptisch wegen des hohen Schnittdrucks, hatte aber nach ersten Testläufen auch gleich die passende Aufgabe dafür im Kopf“, sagt Werner Löcher. „Das Schruppen einer Kleinserie von HSK40-Drehhaltern aus 42CrMo4, vergütet auf 1.200 Megapascal. Bei vorhergehenden Losen haben wir uns hier durch die lange Bearbeitungszeit den Verdienst praktisch weggefräst.“
Neue Strategie reduziert die Bearbeitungszeit
Löcher fertigt die Teile von A bis Z selbst. Basis ist Drei-Meter-Stangenmaterial mit einem Durchmesser von 80 Millimetern. Nach dem Drehen und dem Ausformen der HSK-Aufnahme werden die vier Seitenflächen in die runden Rohlinge gefräst und sie bekommen ihre endgültige Form. Bislang setzte Löcher dafür einen Vollhartmetall-Fräser eines ISCAR-Marktbegleiters ein. Dieser besäumte die vier zu bearbeitenden Seiten mit einem Vorschub von 0,2 Millimetern pro Zahn.
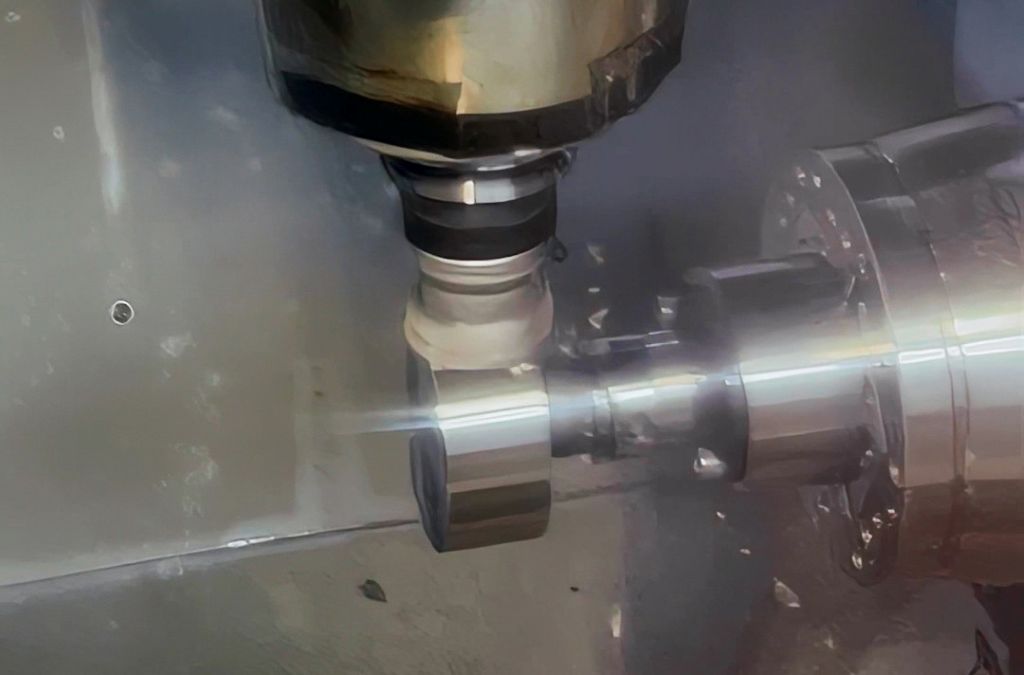
Mehr war wegen auftretender Vibrationen nicht möglich. „Das dauerte ewig und dann standen pro Halter eben 20 Minuten auf der Uhr“, erinnert sich Werner Löcher. Schwerer als der geringe Zahnvorschub wog dabei aber die auf Sicherheit angelegte Programmierung, die viele Leerwege beinhaltete.
„Wir haben uns den Prozess angeschaut und eine neue Bearbeitungsstrategie vorgeschlagen“, sagt Martin Staudacher. „Statt abzuzeilen und viel rundherum zu fahren, empfahlen wir, im Gleich- und Gegenlauf pendelnd plan zu fräsen.“
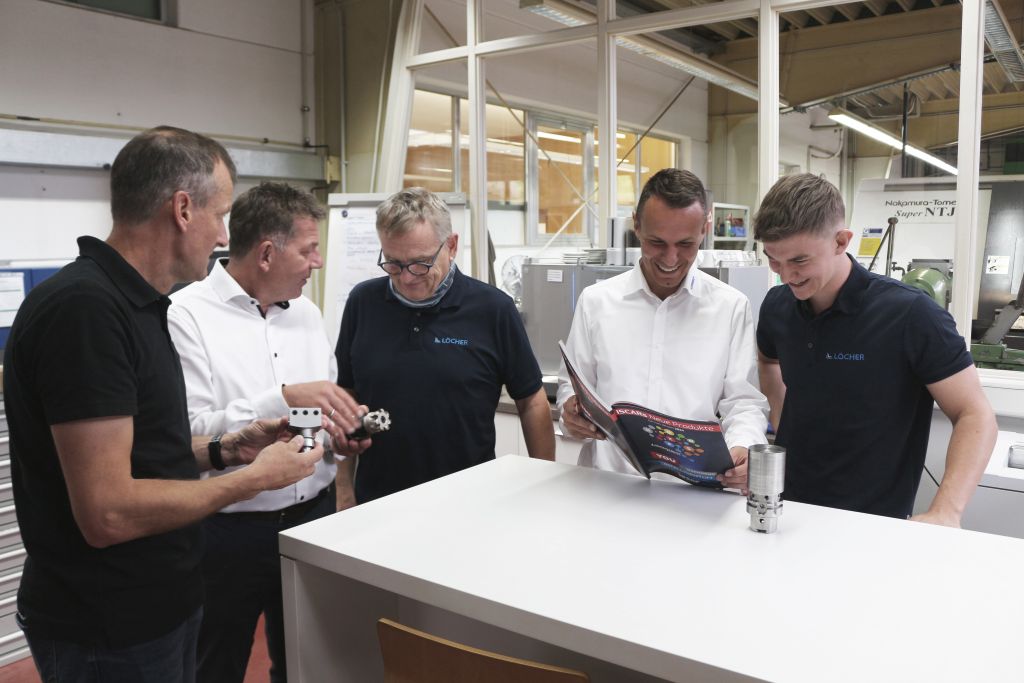
Für entsprechende Effizienz sollte der MILL4FEED mit einem Durchmesser von 52 Millimetern zum Einsatz kommen. Er besitzt sieben effektive Zähne und eine Schnittbreite von 36 Millimetern. Seine 09er-WSP aus der TiAlN beschichteten Feinstkorn-Sorte IC808 mit HP-Spanformer sorgen für einen vibrationsfreien, weichen Schnitt mit geringem Schnittdruck, hoher Verschleißfestigkeit und top Oberflächengüten. Mit der neuen Lösung konnte Löcher den Vorschub pro Zahn auf 0,94 Millimeter erhöhen.
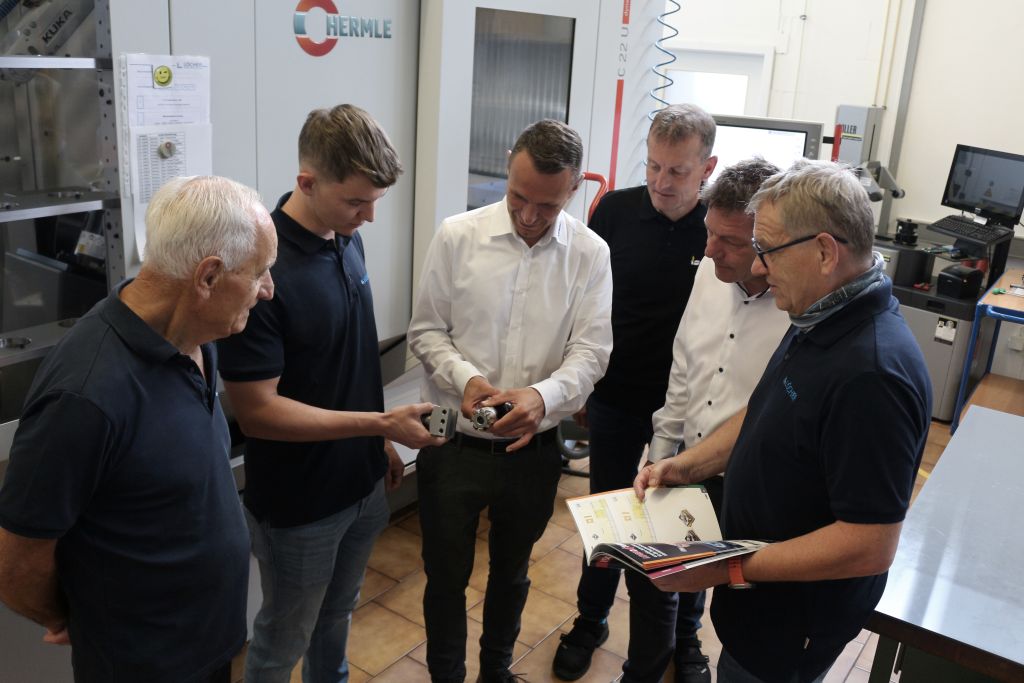
„Wegen der hohen Geschwindigkeit hatten wir anfangs etwas Sorge, dass uns das Teil mit der kleinen HSK aus der Aufspannung fliegt“, sagt Florian Schöffler. Diese Befürchtung war unbegründet – dafür stellte sich das angestrebte Ergebnis ein: mehr Effizienz. Die neue Lösung reduziert die Bearbeitungszeit pro Bauteil um 90 Prozent.
Schneller, flexibler, sicherer
Das Löcher-Team konnte es zuerst gar nicht glauben, dass das Schruppen nur noch zwei Minuten dauert.
„Wir haben den Lauf gleich zweimal wiederholt, um sicherzugehen“, lacht Werner Löcher. „So eine Reduktion auf Anhieb habe ich noch nicht erlebt. Das ist wie ein Sechser im Lotto.“
Vor allem die neue Bearbeitungsstrategie macht den Unterschied: Sehr viele An- und Wegfahrbewegungen entfallen, das Werkzeug bleibt nahezu permanent im Eingriff. „Die Maschine ist praktisch immer im Schnitt. Keine Leerläufe, kein Spazierenfahren“, lobt Luis Löcher. „Und das mit einer Prozesssicherheit, die uns echt überrascht hat.“
Zudem eröffnet der MILL4FEED der Löcher GmbH zusätzliche Möglichkeiten in der Bearbeitung.
„Der Fräser ist bei der richtigen Anwendung einfach top“, fasst Werner Löcher zusammen. „Wir werden ihn künftig sicher öfter einsetzen, weil er uns Flexibilität und Sicherheit bringt.“
Die Partnerschaft zwischen Löcher und ISCAR besteht seit mehr als 30 Jahren und sie funktioniert heute besser denn je. Werner Löcher lobt: „Bei ISCAR haben wir direkte Ansprechpartner, die wissen, was sie tun. Es geht nicht nur um den Preis, sondern um die Leistung, und die Beratung ist da auf einem ganz anderen Level.“
Kontakt: