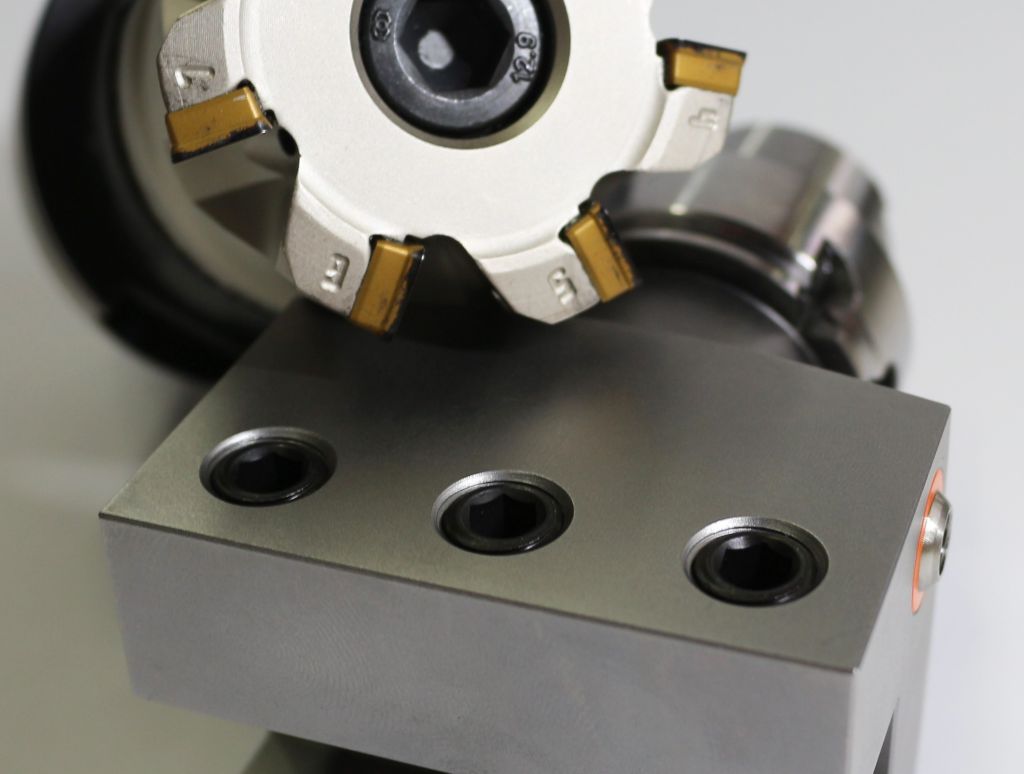
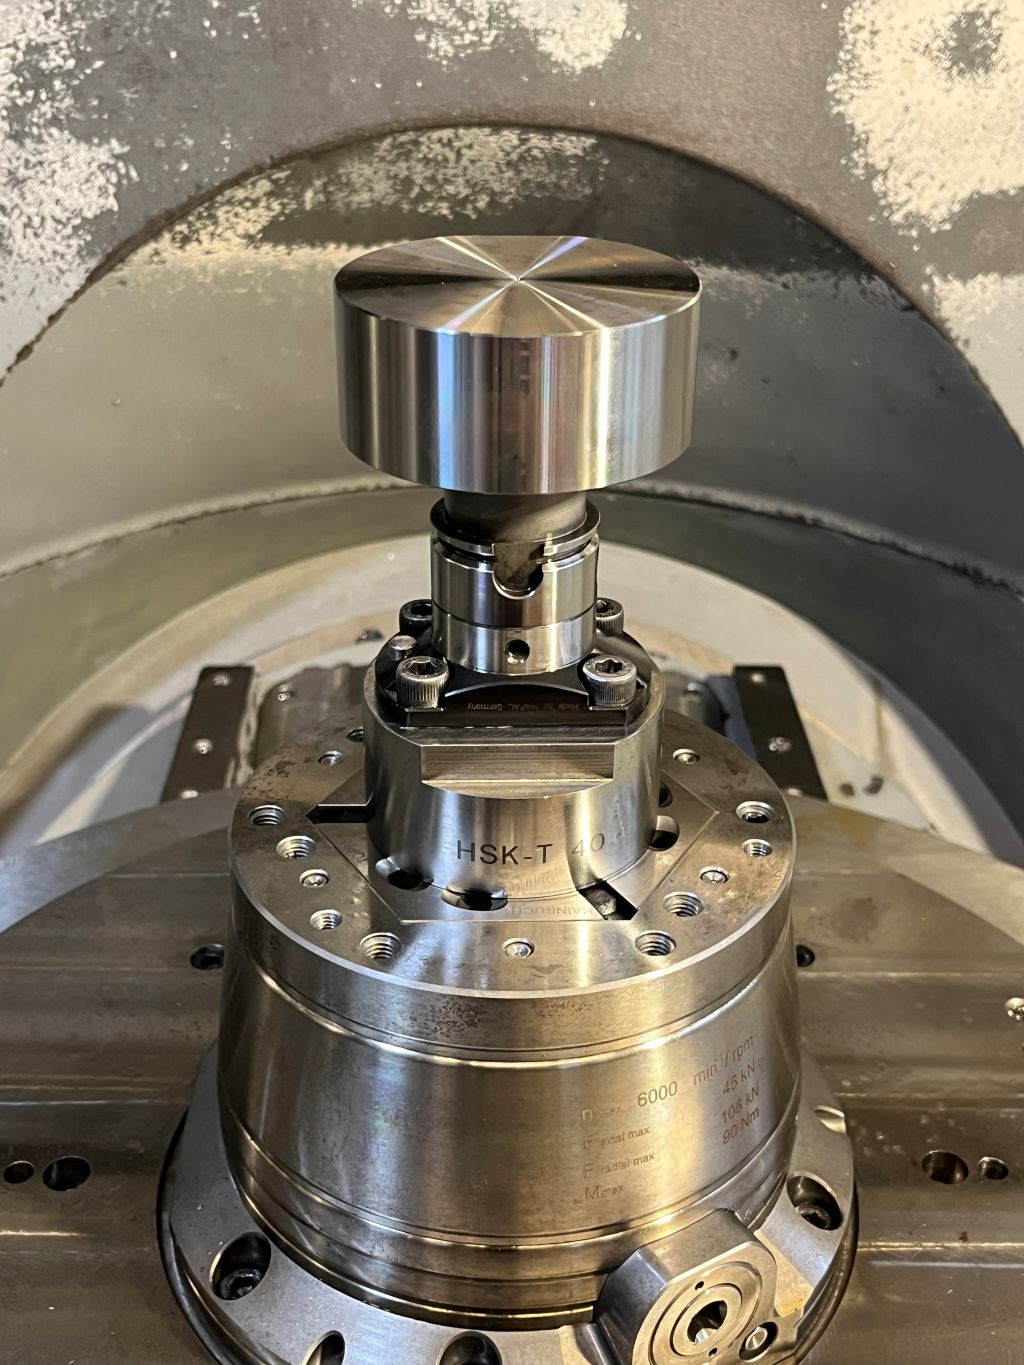
Al desbastar portaherramientas HSK de acero templado, Löcher GmbH logró una pequeña sensación: los mecanizadores pudieron reducir el tiempo de procesamiento para este paso de trabajo en un 90 por ciento de manera segura. Gracias a la fresadora de alto avance MILL4FEED de ISCAR y una nueva estrategia, ahora solo se necesitan dos minutos por pieza en lugar de casi 20.
Las piezas torneadas y fresadas CNC para fabricantes de máquinas, proveedores de la industria automotriz y clientes del sector de la metalurgia en Alemania son la especialidad de Löcher GmbH, ubicada en Westhausen, Baden-Württemberg. Además de torneado y fresado, el espectro de servicios del fabricante por contrato fundado en 1974 en el sótano del jefe senior Anton Löcher incluye chorreado con perlas de vidrio, marcado láser y montaje. Werner Löcher dirige la empresa familiar en segunda generación, y con Luis Löcher, mecanizador y futuro ingeniero mecánico, la siguiente generación ya está en marcha. Löcher GmbH emplea a 25 personas y genera anualmente alrededor de tres millones de euros.
"La máxima precisión, flexibilidad en personalizaciones y una entrega confiable y puntual de piezas individuales y en serie", resume Werner Löcher las expectativas de los clientes. A esto se suman las crecientes exigencias en gestión de calidad, documentación y trazabilidad. "Para satisfacer estas necesidades individuales, debemos ofrecer tiempos de reacción cortos y también ser capaces de fabricar de manera económica con lotes pequeños", explica el director general.
Por eso se mostró muy interesado cuando Florian Schöffler, asesor y ventas, el técnico de aplicaciones Martin Staudacher y Uli Köhler, gerente de ventas regional, presentaron la fresadora de alto avance MILL4FEED de ISCAR y sus posibilidades de aplicación.
Inmediatamente el proyecto adecuado en mente
"Con sus diferentes vástagos, cabezales de fresado y tamaños de placa, esta fresadora de alto avance es muy flexible", dice Uli Köhler. "Ofrece a los usuarios numerosas nuevas y económicas posibilidades de mecanizado en todos los materiales." La MILL4FEED está equipada con plaquitas de corte intercambiables (WSP) de un solo lado con cuatro aristas de corte. Debido a su ángulo de corte positivo, la herramienta corta de manera muy suave. La influencia de la fuerza sobre la fresadora se produce principalmente en dirección axial.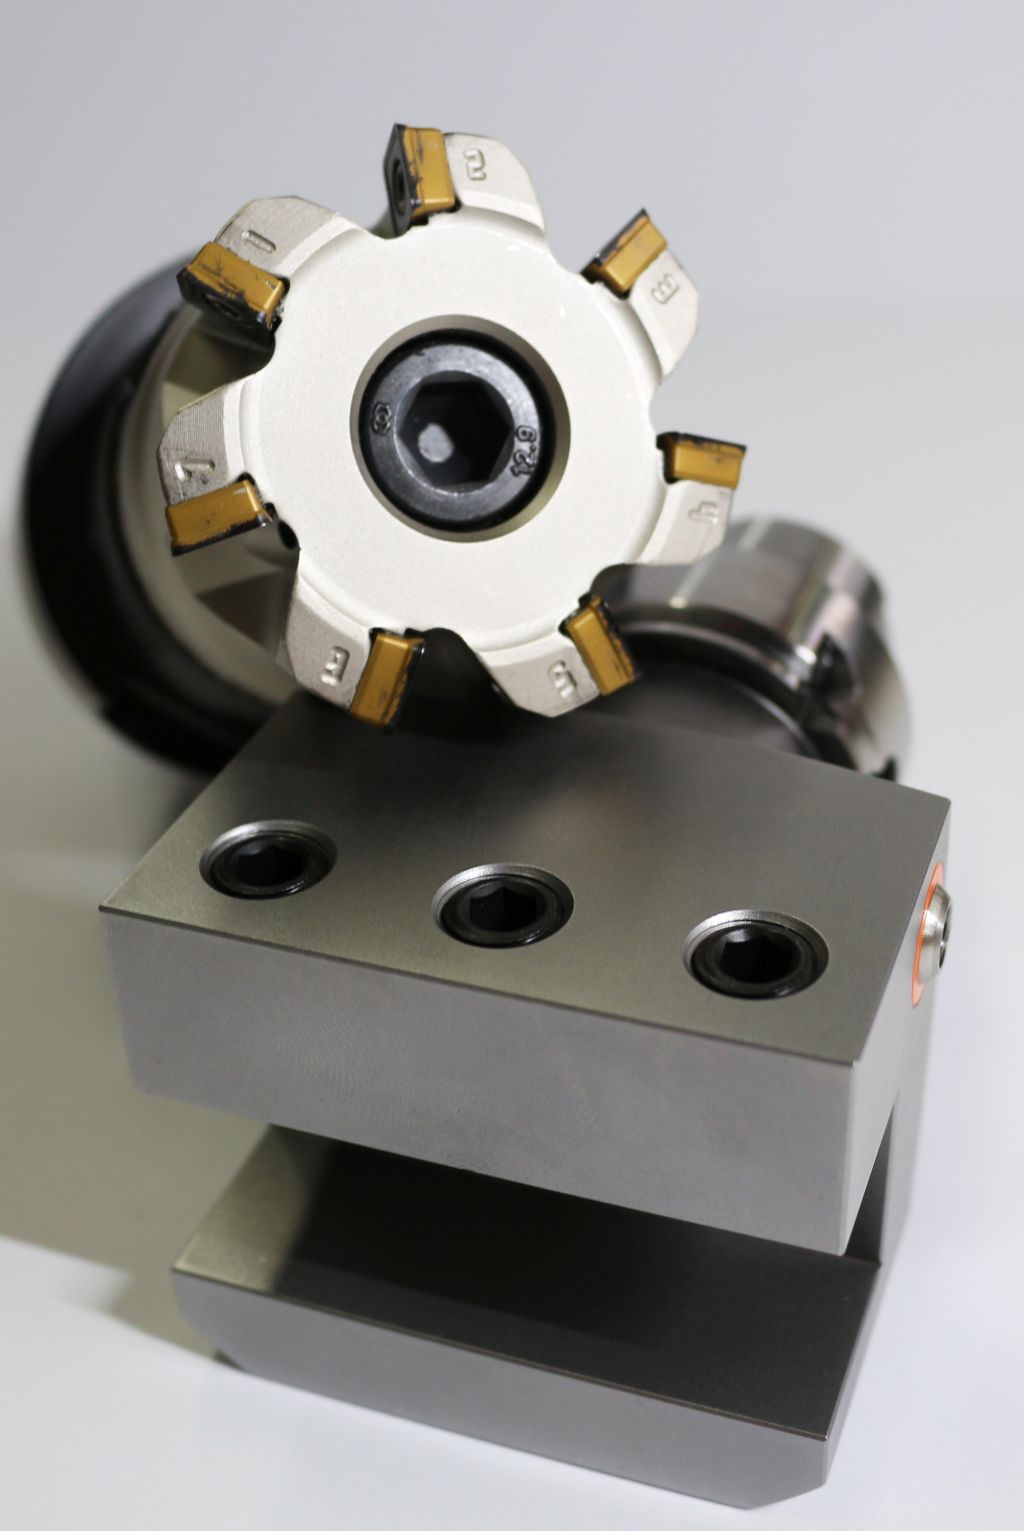
Esto permite procesos de baja vibración incluso con tensiones inestables. Las WSP están disponibles en cinco geometrías y tipos de material de corte diferentes. Los usuarios logran así un avance de hasta tres milímetros y un avance máximo de dos milímetros por diente. Las aristas de corte son especialmente estables y ofrecen largos tiempos de vida incluso en cortes interrumpidos.
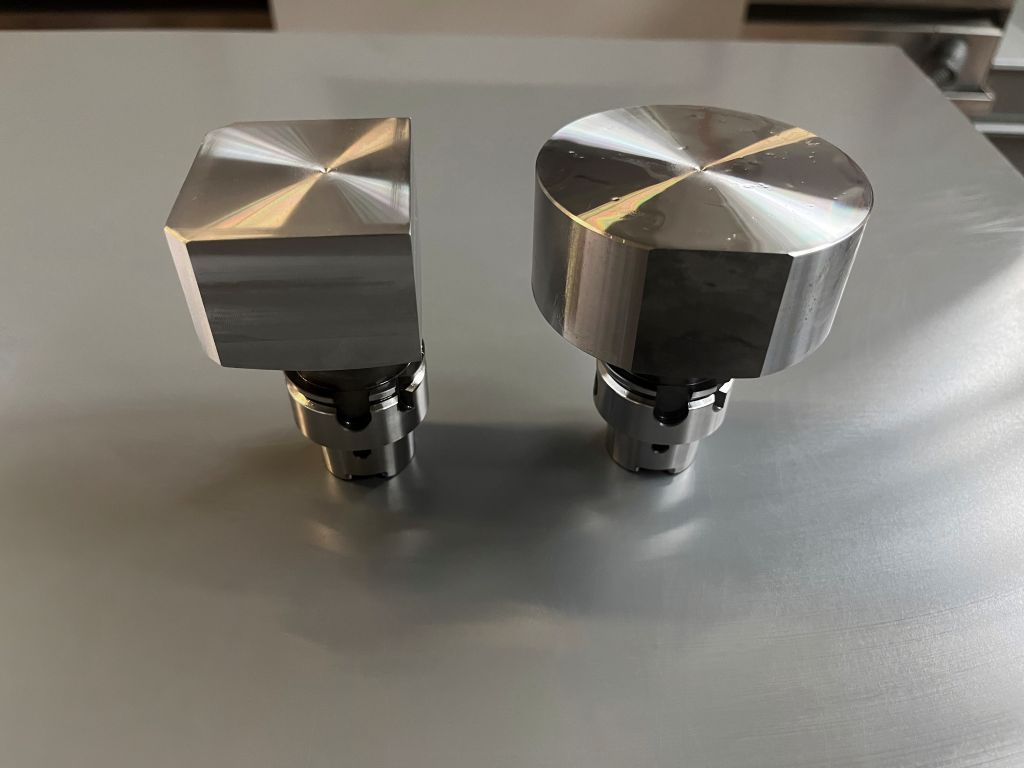
"Al principio era escéptico debido a la alta presión de corte, pero después de las primeras pruebas, ya tenía la tarea adecuada en mente", dice Werner Löcher. "El desbaste de una pequeña serie de portaherramientas HSK40 de 42CrMo4, templado a 1.200 megapascales. En lotes anteriores, prácticamente habíamos fresado nuestras ganancias debido al largo tiempo de procesamiento."
Nueva estrategia reduce el tiempo de procesamiento
Löcher fabrica las piezas de la A a la Z por sí mismo. La base es material de barra de tres metros con un diámetro de 80 milímetros. Después del torneado y la conformación del portaherramientas HSK, las cuatro caras laterales se fresan en las piezas redondas en bruto y adquieren su forma final. Hasta ahora, Löcher había utilizado una fresadora de carburo sólido de un competidor de ISCAR para esto. Esta fresadora fresaba las cuatro caras a mecanizar con un avance de 0,2 milímetros por diente.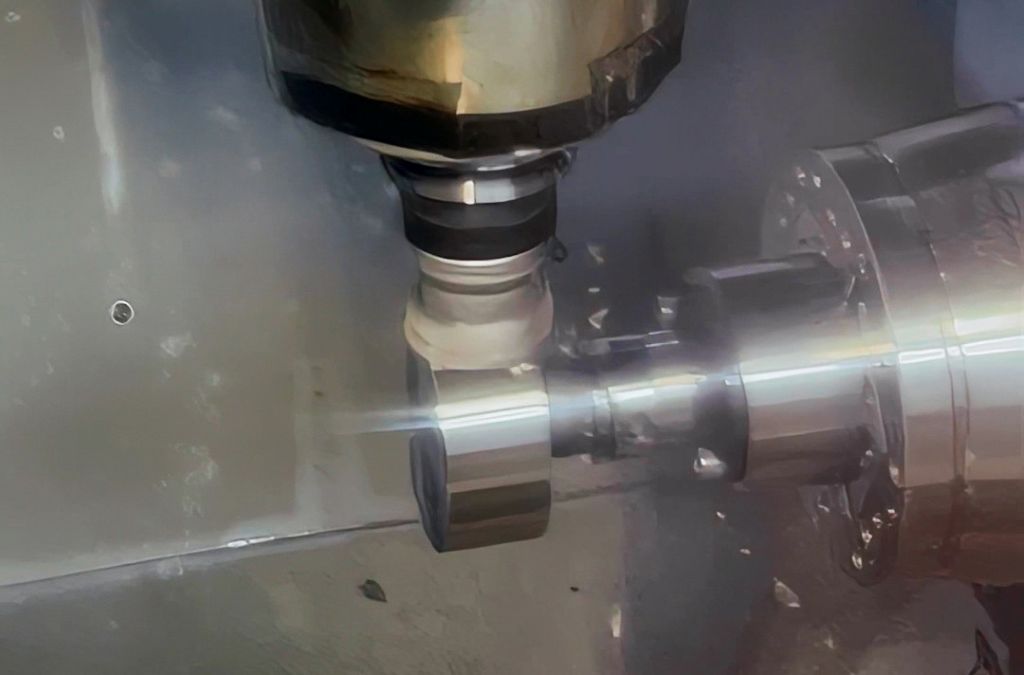
No era posible más debido a las vibraciones que se presentaban. "Eso duraba una eternidad y entonces había 20 minutos por portaherramientas", recuerda Werner Löcher. Más pesado que el bajo avance del diente era la programación orientada a la seguridad, que incluía muchos recorridos en vacío.
"Hemos analizado el proceso y propuesto una nueva estrategia de mecanizado", dice Martin Staudacher. "En lugar de recorrer mucho y de manera ineficiente, recomendamos fresar plano oscilante en marcha igual y contraria."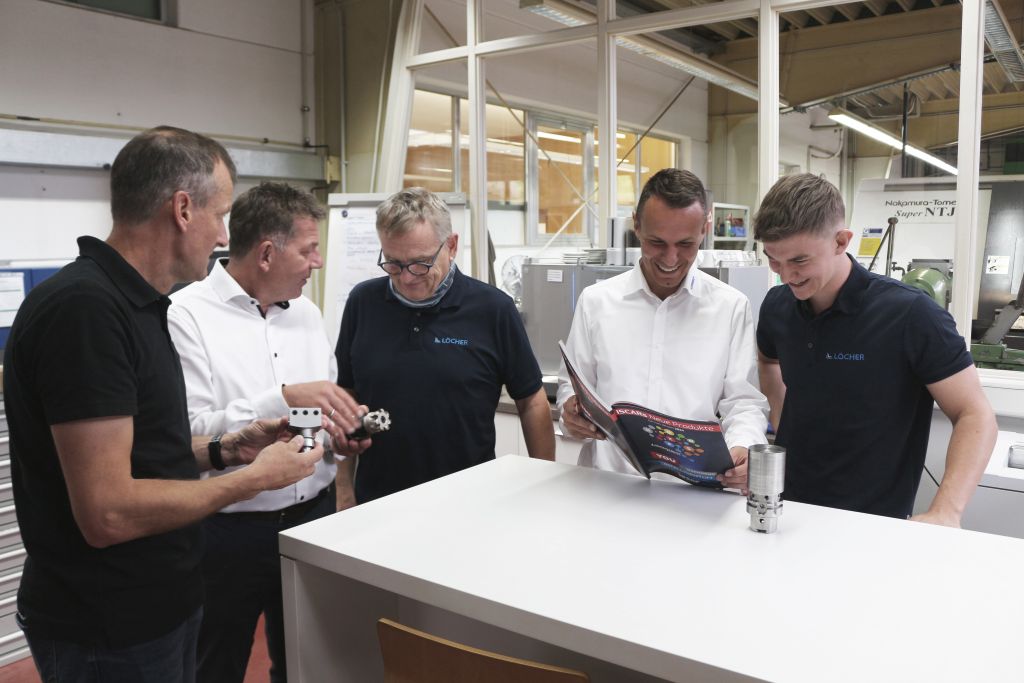
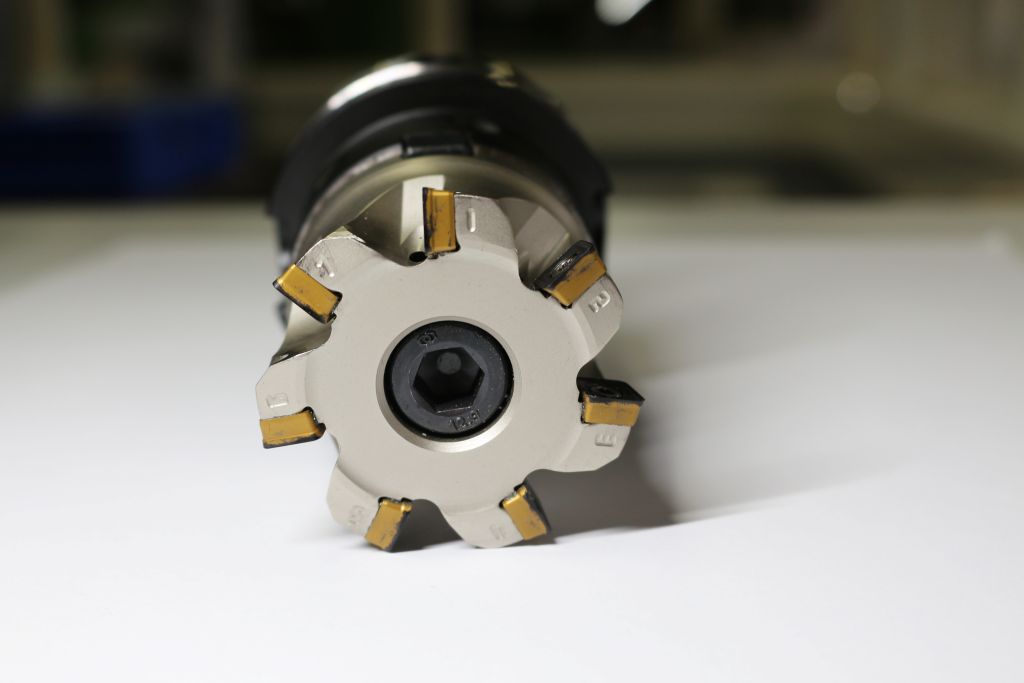
Para la eficiencia correspondiente, se debería utilizar la MILL4FEED con un diámetro de 52 milímetros. Tiene siete dientes efectivos y un ancho de corte de 36 milímetros. Sus WSP de la serie IC808 de grano fino recubiertas de TiAlN con HP-Spanformer aseguran un corte suave sin vibraciones, con baja presión de corte, alta resistencia al desgaste y excelentes calidades de superficie. Con la nueva solución, Löcher pudo aumentar el avance por diente a 0,94 milímetros.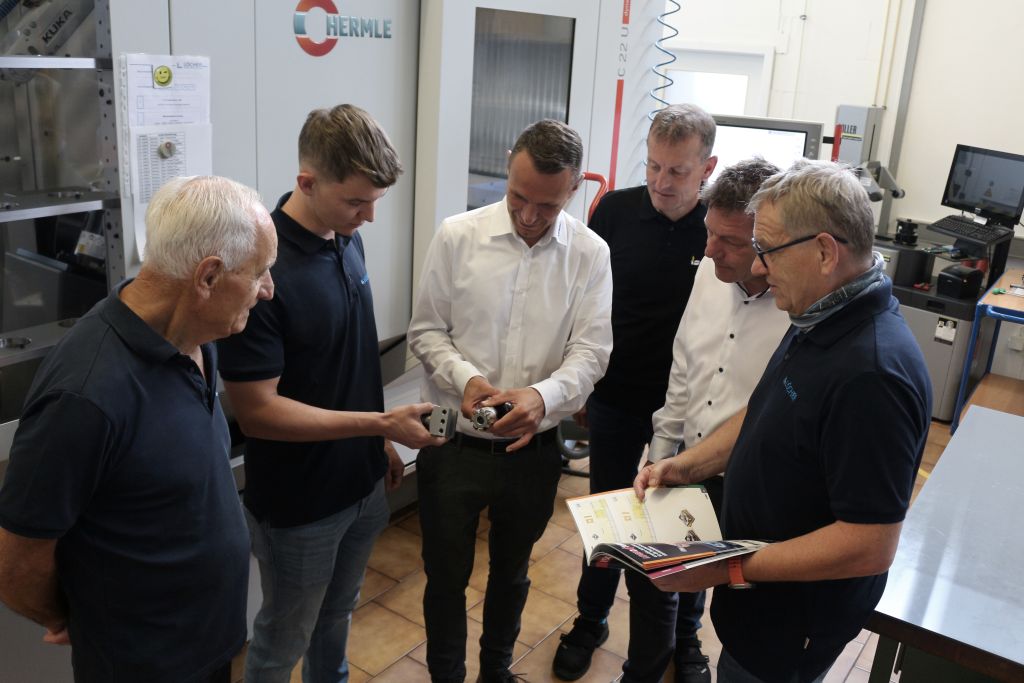
"Debido a la alta velocidad, al principio teníamos algo de miedo de que la pieza con el pequeño HSK se saliera del soporte", dice Florian Schöffler. Este temor resultó infundado, ya que el resultado esperado se materializó: mayor eficiencia. La nueva solución reduce el tiempo de procesamiento por componente en un 90 por ciento.
Más rápido, más flexible, más seguro
El equipo de Löcher no podía creer al principio que el desbaste ahora solo toma dos minutos.
"Repetimos el proceso dos veces para asegurarnos", ríe Werner Löcher. "Nunca había experimentado una reducción así de inmediato. Es como un seis en la lotería."
Sobre todo, la nueva estrategia de mecanizado marca la diferencia: se eliminan muchos movimientos de aproximación y alejamiento, la herramienta permanece prácticamente siempre en corte. "La máquina está prácticamente siempre en corte. Sin tiempos muertos, sin movimientos ineficientes", elogia Luis Löcher. "Y eso con una seguridad de proceso que realmente nos sorprendió."
Además, la MILL4FEED abre a Löcher GmbH oportunidades adicionales en el mecanizado.
"La fresadora es simplemente excelente en la aplicación correcta", resume Werner Löcher. "Sin duda la utilizaremos más a menudo en el futuro, porque nos brinda flexibilidad y seguridad."
La asociación entre Löcher e ISCAR existe desde hace más de 30 años y hoy funciona mejor que nunca. Werner Löcher elogia: “En ISCAR tenemos contactos directos que saben lo que hacen. No se trata solo del precio, sino del rendimiento, y la asesoría está en un nivel completamente diferente.”
Contacto: