Při hrubování HSK držáků z kalené oceli se společnosti Löcher GmbH podařil malý zázrak: obráběči dokázali bezpečně snížit čas zpracování této pracovní fáze o 90 procent. Díky vysokorychlostní fréze MILL4FEED od ISCAR a nové strategii zbývá na jedno obrobek pouze dvě minuty místo téměř 20 minut.
CNC součásti pro obrábění a frézování pro strojírenské firmy, dodavatele automobilů a zákazníky z oboru zpracování kovů v Německu jsou specialitou společnosti Löcher GmbH ze západního Bádenska-Württemberska. Kromě soustružení a frézování zahrnuje nabídka služeb také pískování skleněnými korálky, laserové značení a montáž. Tato zakázková výroba byla založena v roce 1974 v suterénu seniorního šéfa Antona Löchera. Werner Löcher vede rodinnou firmu ve druhé generaci a s Luisem Löcherem, obráběčem a budoucím strojním inženýrem, je již na startu i další generace. Společnost Löcher GmbH zaměstnává 25 pracovníků a ročně dosahuje obratu přibližně tři miliony eur.
„Nejvyšší přesnost, flexibilita při zakázkových výrobách a spolehlivé a termínované dodání jednotlivých a sériových dílů,“ shrnuje Werner Löcher očekávání zákazníků. K tomu se přidávají rostoucí požadavky na řízení kvality, dokumentaci a sledovatelnost. „Abychom splnili tyto individuální potřeby, musíme nabízet krátké reakční doby a také být schopni ekonomicky vyrábět i při malých sériích,“ vysvětluje jednatel.
Proto byl pozorný, když Florian Schöffler, poradenství a prodej, aplikační technik Martin Staudacher a Uli Köhler, regionální obchodní manažer, představili vysokorychlostní frézu MILL4FEED od ISCAR a její možnosti použití.
Okamžitě mít vhodný projekt v hlavě
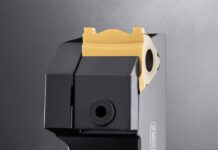
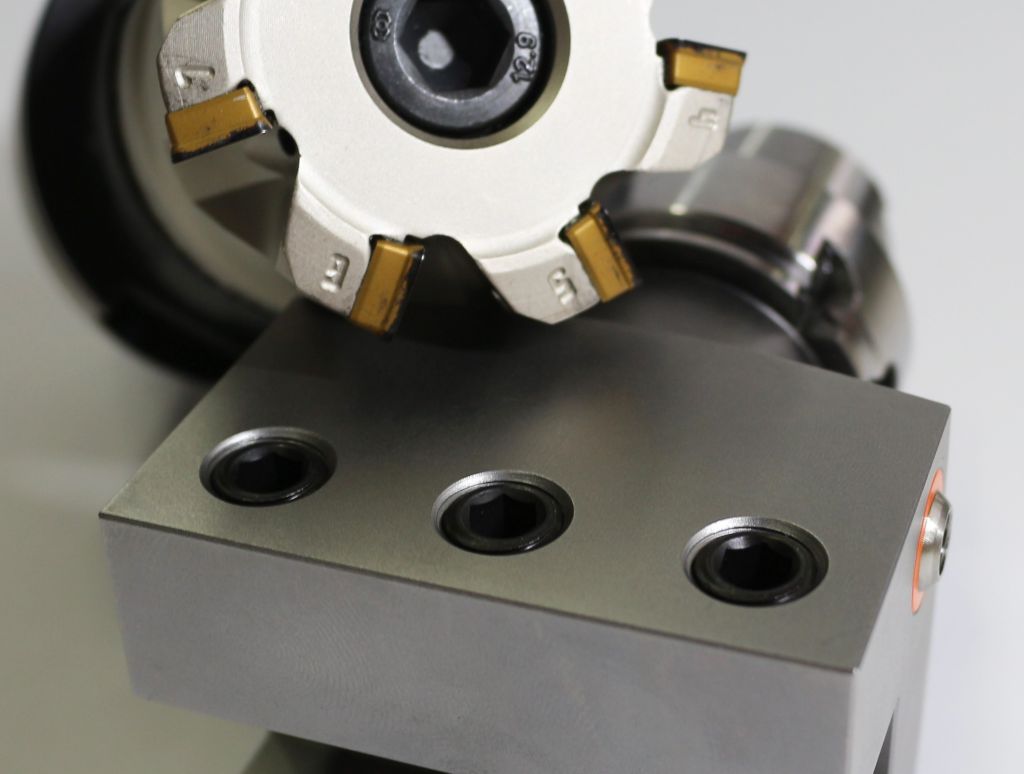
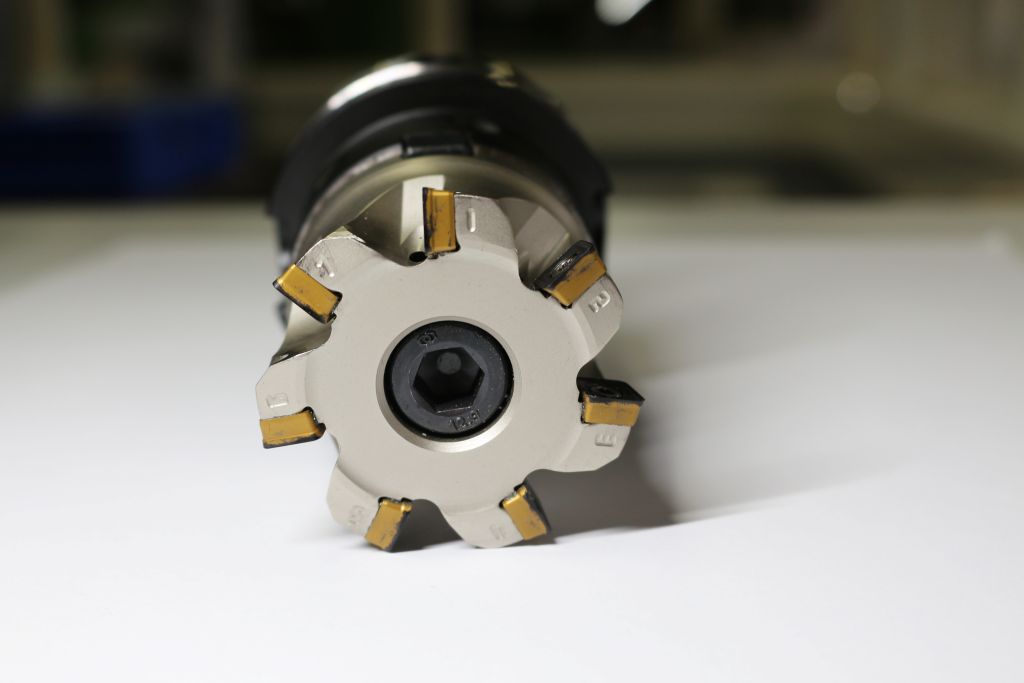
„S různými stopkami, frézovými hlavami a velikostmi destiček je tento vysokovstupňový frézovací nástroj velmi flexibilní,“ říká Uli Köhler. „Otevírá uživatelům řadu nových a ekonomických možností zpracování ve všech materiálech.“ MILL4FEED je vybaven jednostrannými vyměnitelnými břitovými destičkami (WSP) se čtyřmi břity. Díky svému pozitivnímu úhlu řezu je nástroj velmi jemně řezný. Síla působící na frézu se převážně projevuje v axiálním směru.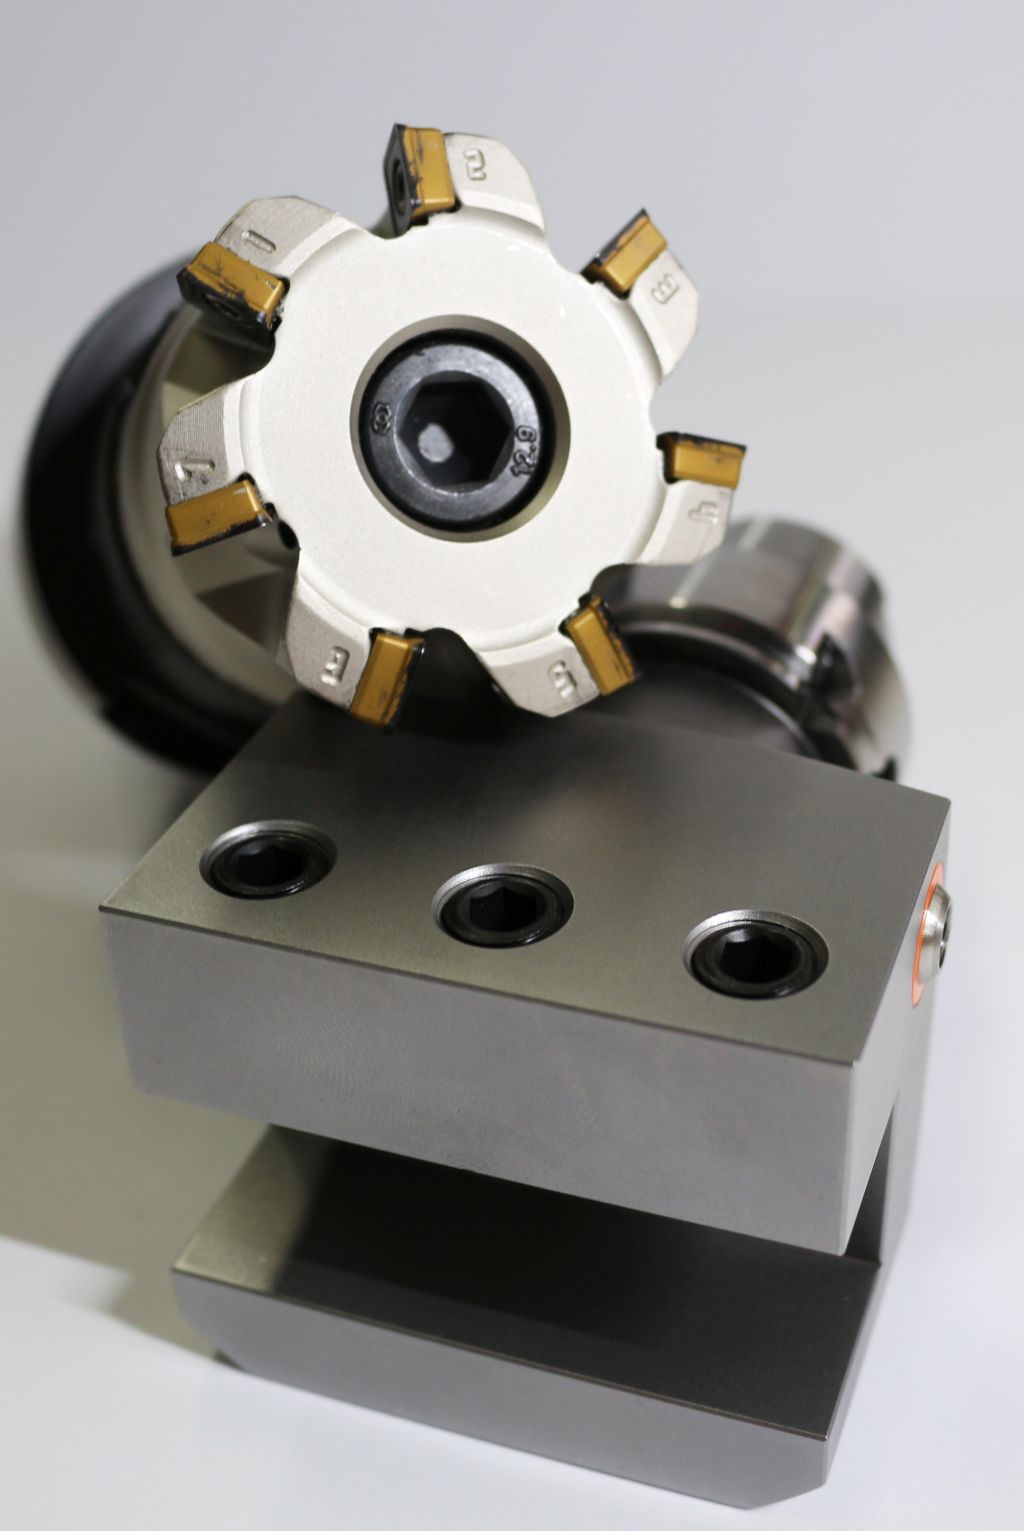
Tím jsou procesy s nízkými vibracemi možné i při nestabilních napětích. WSP jsou k dispozici v pěti různých geometriích a typech řezných materiálů. Uživatelé dosahují hloubky řezu až tří milimetrů a maximálního posuvu dvou milimetrů na zub. Řezné hrany jsou obzvlášť stabilní a nabízejí dlouhou životnost i při přerušovaných řezech.
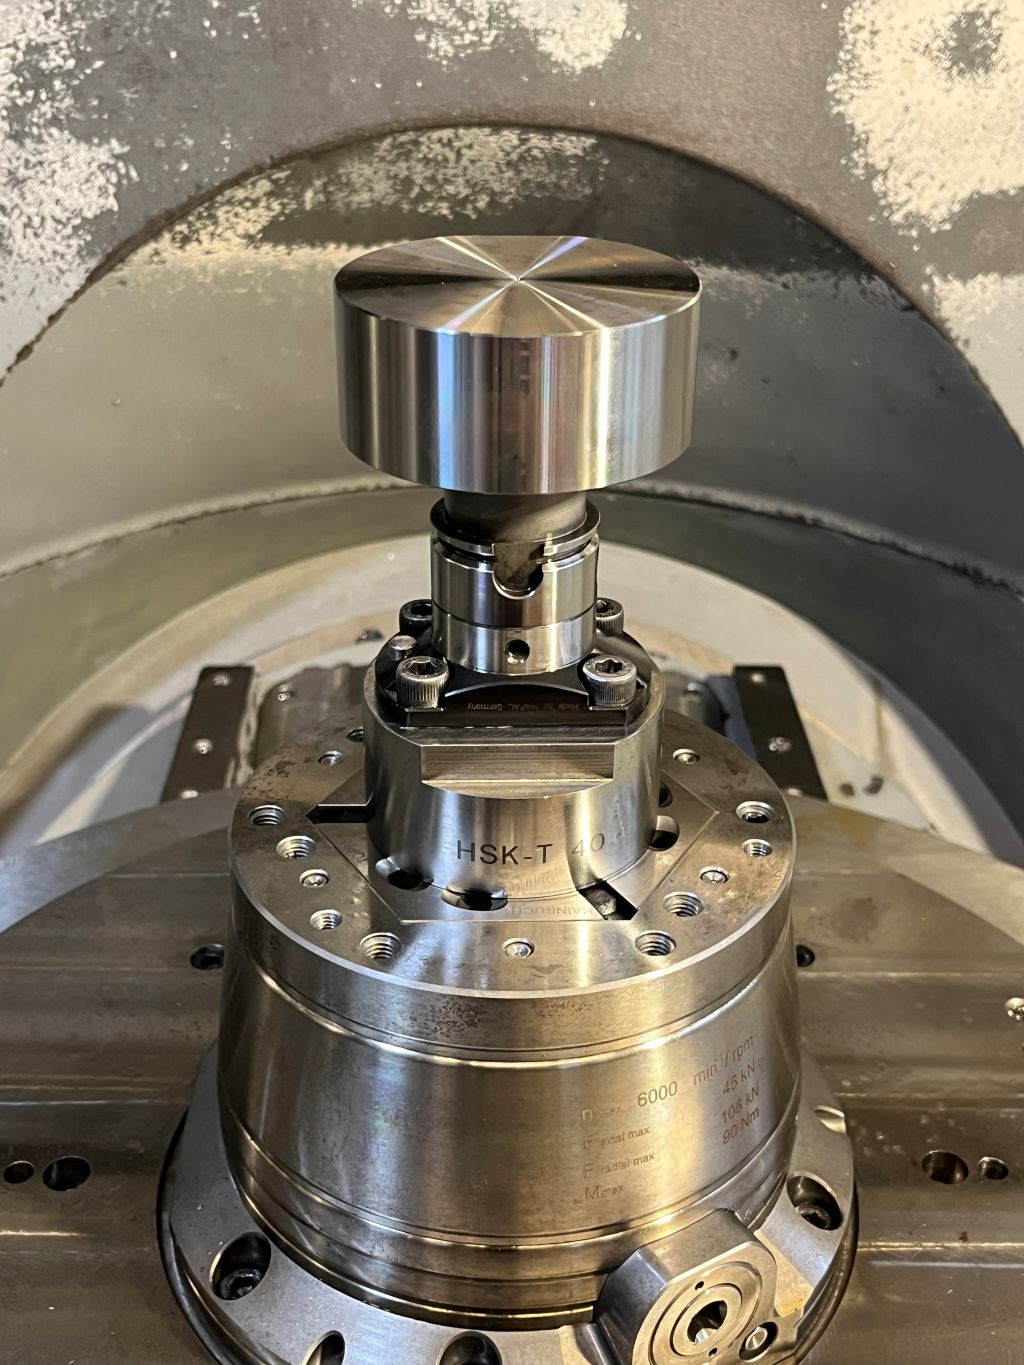
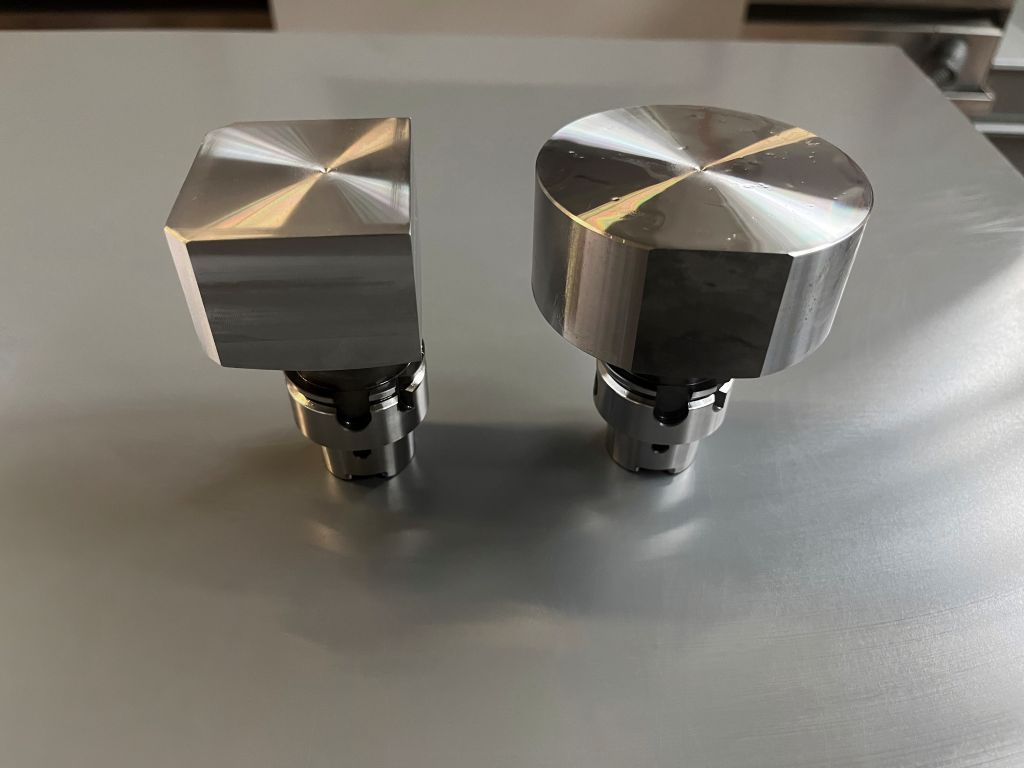
„Na začátku jsem byl skeptický ohledně vysokého řezného tlaku, ale po prvních zkušebních bězích jsem měl hned na mysli vhodný úkol,“ říká Werner Löcher. „Hrubování malé série držáků HSK40 z 42CrMo4, temperovaných na 1.200 megapascalů. Při předchozích sériích jsme si zde kvůli dlouhé době zpracování prakticky vyfrézovali zisk.“
Nová strategie zkracuje dobu zpracování.
Löcher vyrábí díly od A do Z sami. Základem je třímetrový tyčový materiál s průměrem 80 milimetrů. Po otočení a vytvarování HSK upínání jsou čtyři boční plochy frézovány do kulatých polotovarů a dostávají svou konečnou podobu. Dosud společnost Löcher používala plně karbidovou frézu od ISCAR konkurenta. Ta obrobené čtyři strany ořezávala s posuvem 0,2 milimetru na zub.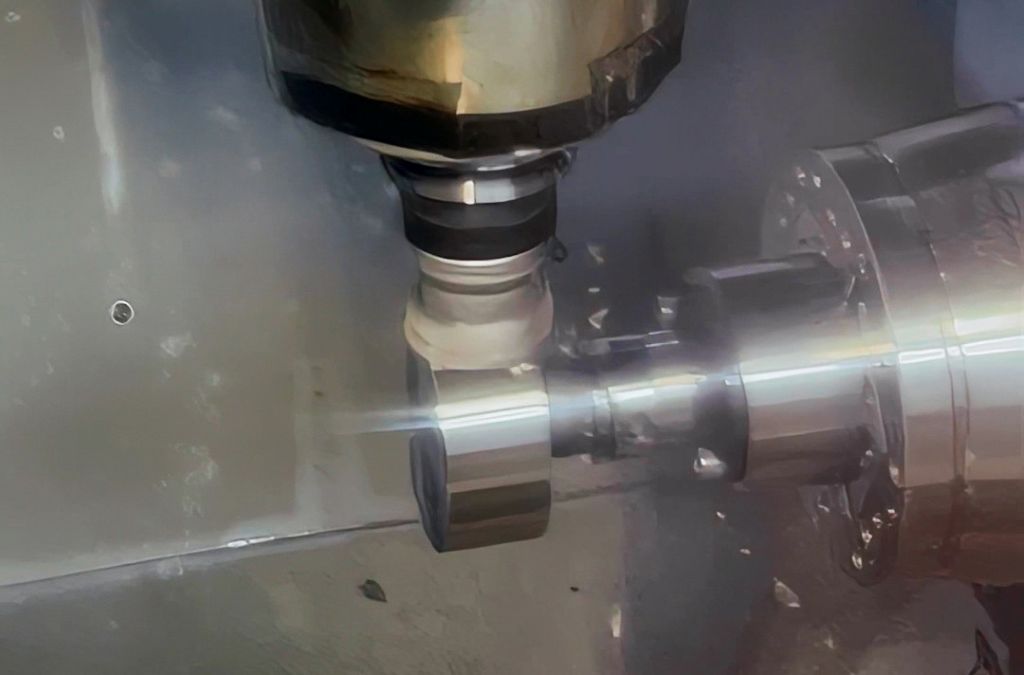
Více nebylo možné kvůli vznikajícím vibracím. „Trvalo to věčnost a pak na každém držáku bylo na hodinách 20 minut,“ vzpomíná Werner Löcher. Těžší než malý posuv zubu však byla programování zaměřené na bezpečnost, které zahrnovalo mnoho prázdných pohybů.
„Podívali jsme se na proces a navrhli novou strategii zpracování,“ říká Martin Staudacher. „Místo toho, abychom se pohybovali v řadě a hodně objížděli, jsme doporučili frézovat v rovině kyvadlově v souběžném a protisměrném pohybu.“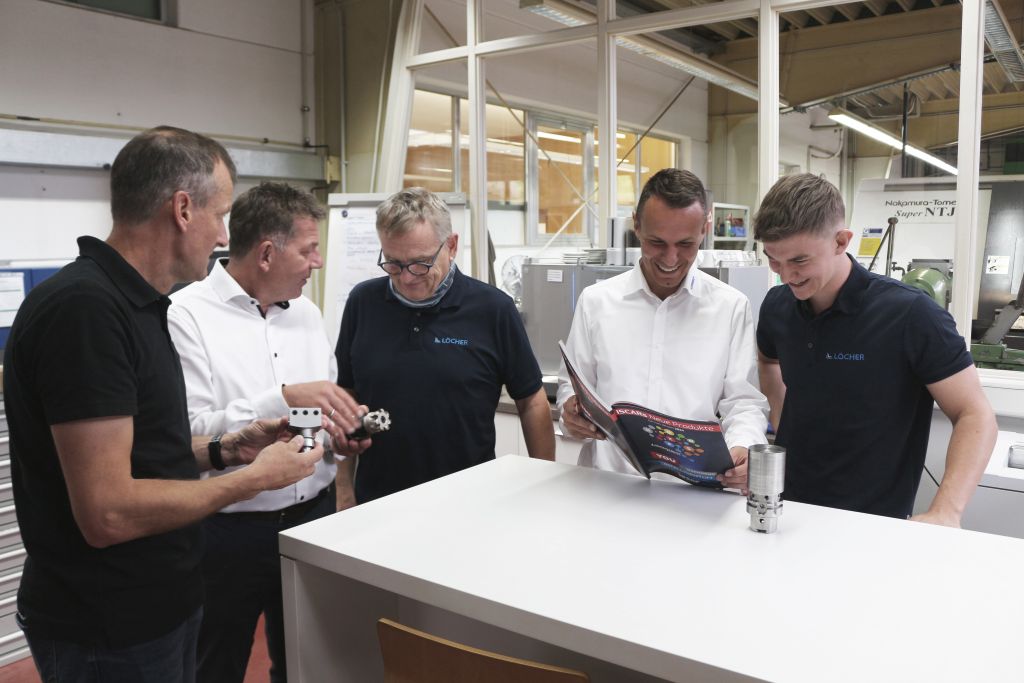
Pro odpovídající efektivitu by měl být MILL4FEED s průměrem 52 milimetrů nasazen. Má sedm účinných zubů a šířku řezu 36 milimetrů. Jeho 09er-WSP z TiAlN potažené jemnozrnné třídy IC808 s HP-čipovým formátorem zajišťují bezvibrační, jemný řez s nízkým řezným tlakem, vysokou odolností proti opotřebení a vynikajícími povrchovými kvalitami. S novým řešením se podařilo zvýšit posuv na zub na 0,94 milimetru.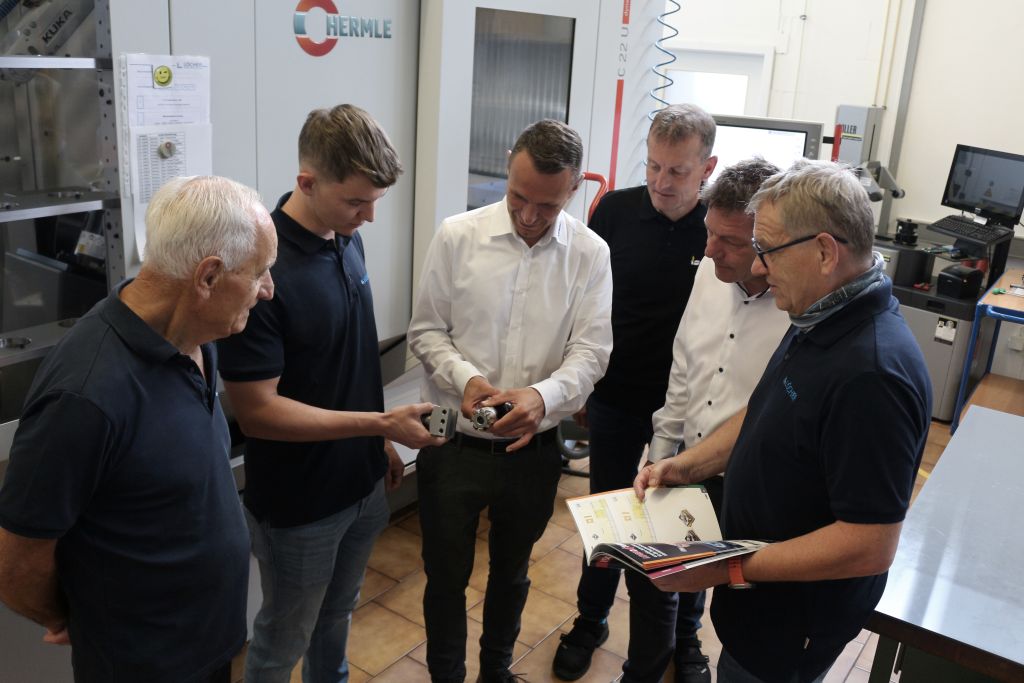
„Kvůli vysoké rychlosti jsme zpočátku měli obavy, že nám díl s malým HSK vypadne z upínání,“ říká Florian Schöffler. Tato obava byla neopodstatněná – výsledkem bylo to, co jsme si přáli: větší efektivita. Nové řešení zkracuje čas zpracování na jedno díl o 90 procent.
Rychlejší, flexibilnější, bezpečnější
Tým děr tomu nejprve nemohl uvěřit, že hrubování trvá už jen dvě minuty.
„Líbí se mi, že jsme běh zopakovali hned dvakrát, abychom si byli jisti,“ směje se Werner Löcher. „Takové snížení na poprvé jsem ještě nezažil. To je jako šestka v loterii.“
Především nová strategie obrábění dělá rozdíl: Velké množství příjezdových a odjezdových pohybů odpadá, nástroj zůstává téměř neustále v kontaktu. „Stroj je prakticky vždy v řezu. Žádné prázdné běhy, žádné zbytečné pohyby,“ chválí Luis Löcher. „A to s procesní bezpečností, která nás opravdu překvapila.“
Kromě toho MILL4FEED společnosti Löcher GmbH otevírá další možnosti v oblasti zpracování.
„Fréza je při správném použití jednoduše skvělá,“ shrnuje Werner Löcher. „V budoucnu ji určitě budeme používat častěji, protože nám přináší flexibilitu a bezpečnost.“
Partnerství mezi Löcher a ISCAR trvá více než 30 let a dnes funguje lépe než kdy jindy. Werner Löcher chválí: „U ISCAR máme přímé kontakty, které vědí, co dělají. Nejde jen o cenu, ale o výkon, a poradenství je na zcela jiné úrovni.“
Kontakt: