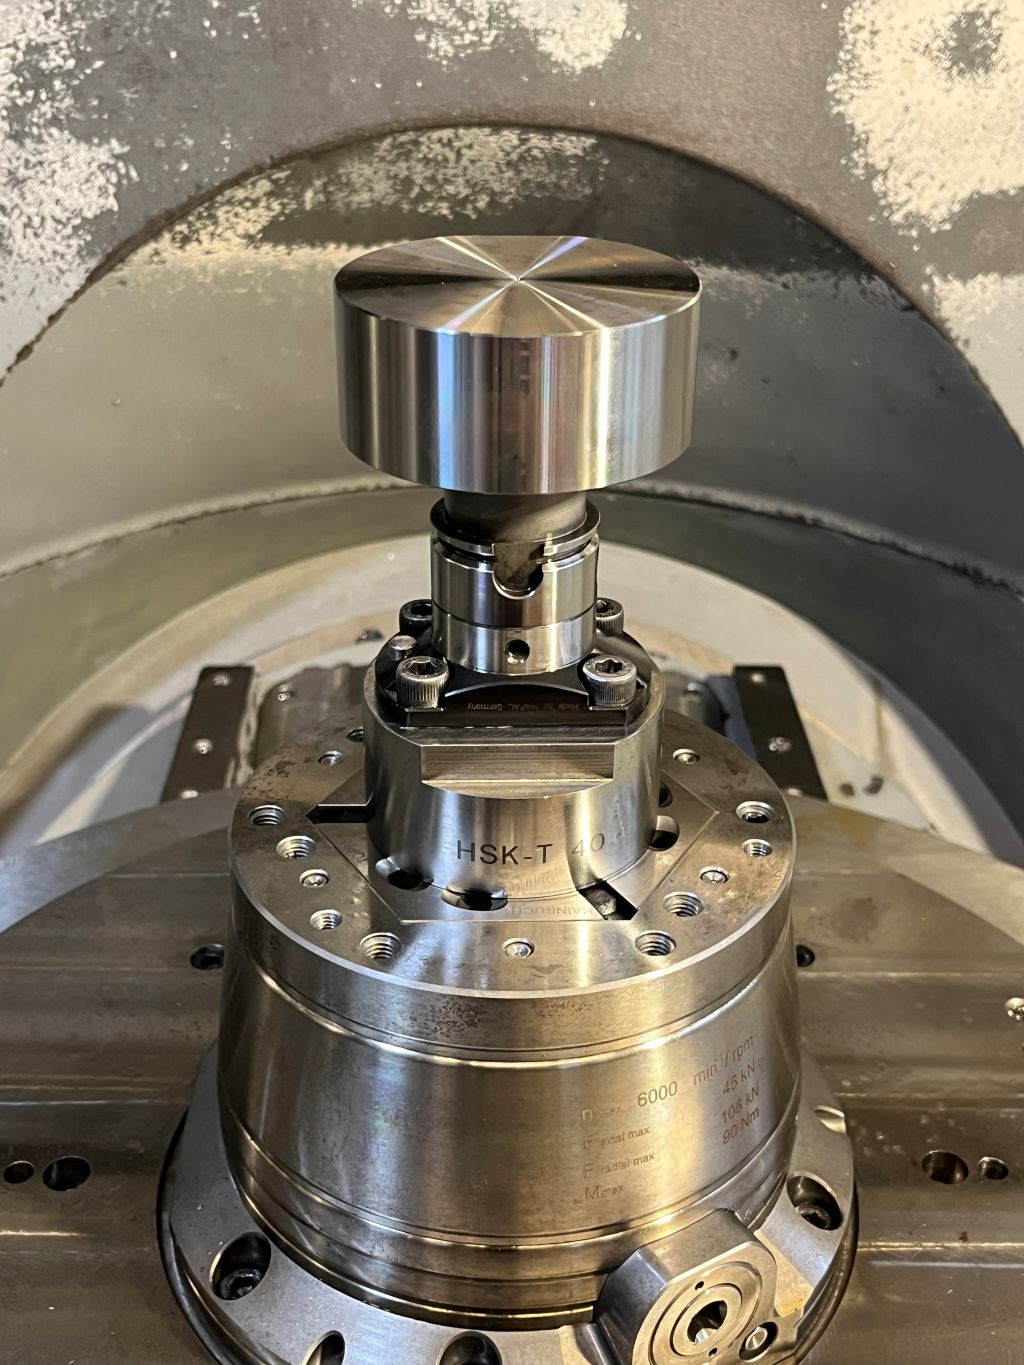
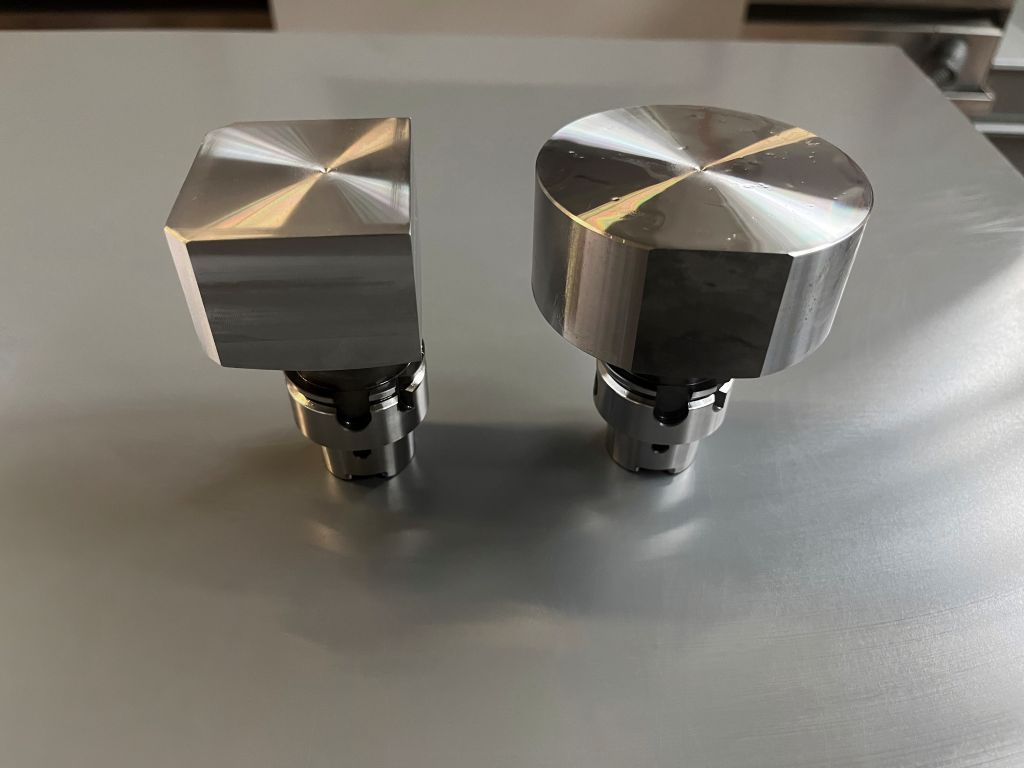
Podczas skrawania uchwytów HSK z stali hartowanej firma Löcher GmbH osiągnęła małą sensację: skrawacze zdołali w sposób procesowo bezpieczny zredukować czas obróbki tego etapu o 90 procent. Dzięki frezowi o wysokim posuwie MILL4FEED firmy ISCAR oraz nowej strategii, na każde obrabiane dzieło przypada tylko dwie minuty zamiast prawie 20.
Części CNC do toczenia i frezowania dla producentów maszyn, dostawców dla przemysłu motoryzacyjnego oraz klientów z sektora obróbki metali w Niemczech to specjalność firmy Löcher GmbH z Westhausen w Badenii-Wirtembergii. Oprócz toczenia i frezowania, oferta firmy obejmuje również piaskowanie kulkami szklanymi, znakowanie laserowe oraz montaż. Lohnfertiger, założony w 1974 roku w piwnicy przez seniora Anton Löchera, jest prowadzony w drugiej generacji przez Wernera Löchera, a Luis Löcher, obróbkarz i przyszły inżynier maszyn, już czeka na swoją kolej. Firma Löcher GmbH zatrudnia 25 pracowników i osiąga roczny obrót na poziomie około trzech milionów euro.
„Najwyższa precyzja, elastyczność w produkcji specjalnych wyrobów oraz niezawodna i terminowa dostawa części jednostkowych i seryjnych“ – podsumowuje oczekiwania klientów Werner Löcher. Do tego dochodzą rosnące wymagania dotyczące zarządzania jakością, dokumentacji i śledzenia. „Aby sprostać tym indywidualnym potrzebom, musimy zapewnić krótkie czasy reakcji i być w stanie opłacalnie produkować nawet przy małych seriach“ – wyjaśnia dyrektor generalny.
Dlatego zwrócił uwagę, gdy Florian Schöffler, doradca i sprzedawca, technik aplikacji Martin Staudacher oraz Uli Köhler, regionalny menedżer sprzedaży, przedstawili frez wysokowydajny MILL4FEED firmy ISCAR oraz jego możliwości zastosowania.
Natychmiast odpowiedni projekt w głowie
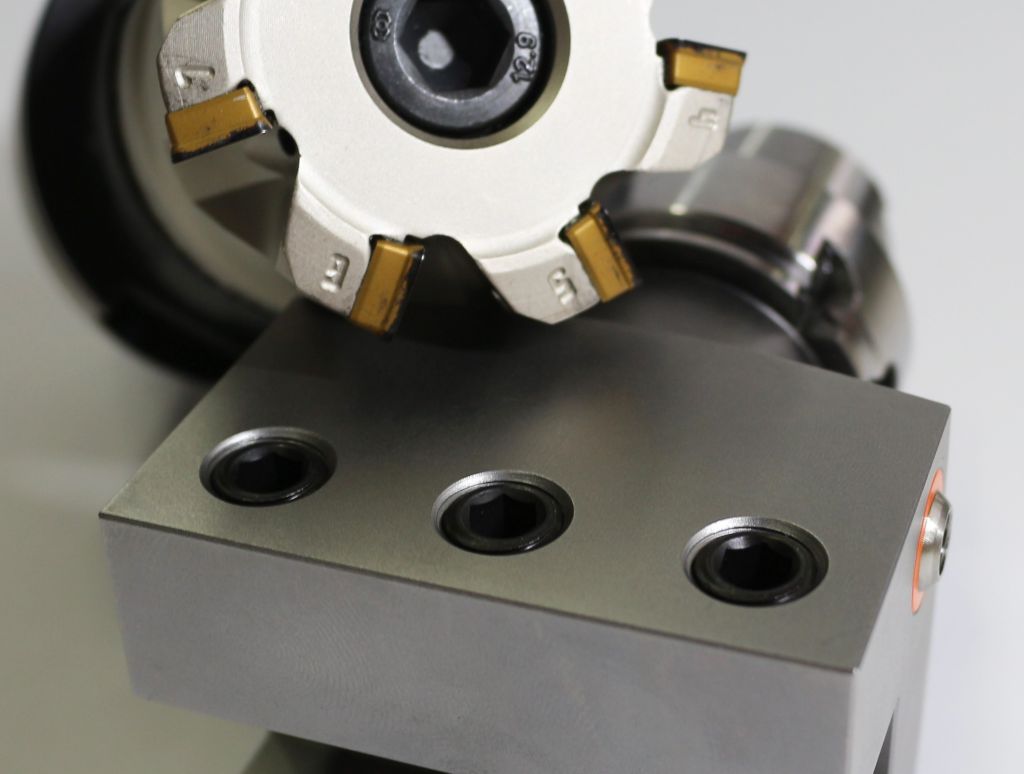
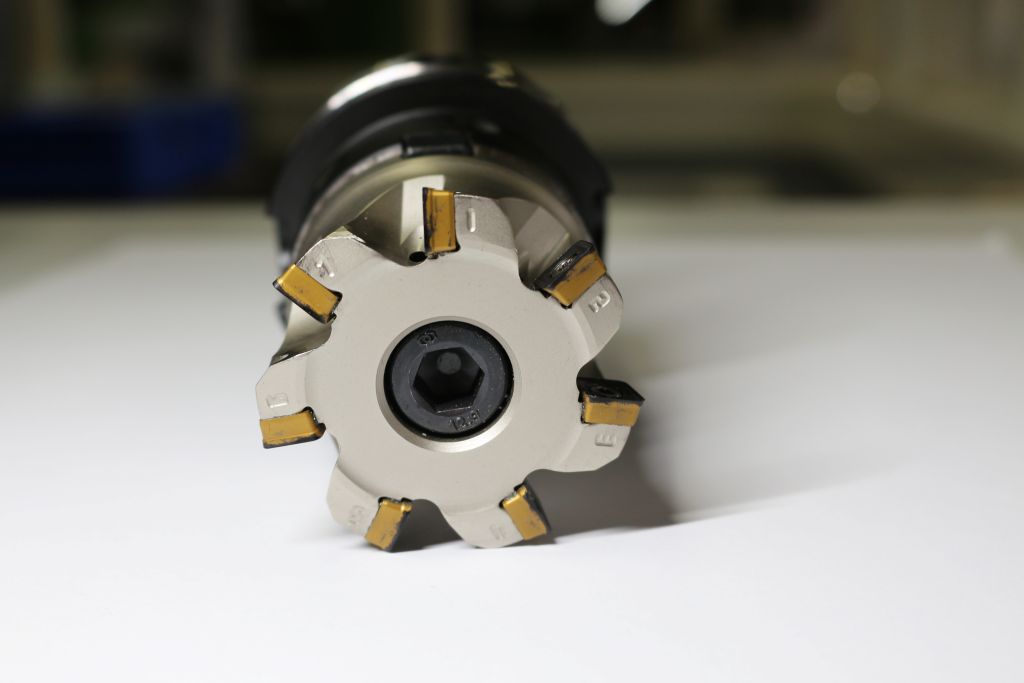
„Dzięki różnym trzonkom, głowicom frezarskim i rozmiarom wkładek, ten frez o wysokim posuwie jest bardzo elastyczny,” mówi Uli Köhler. „Oferuje użytkownikom liczne nowe i ekonomiczne możliwości obróbcze we wszystkich materiałach.” MILL4FEED jest wyposażony w jednostronne wkładki skrawające (WSP) z czterema krawędziami skrawającymi. Dzięki dodatniemu kątowi skrawania narzędzie ma bardzo łagodny proces skrawania. Wpływ siły na frez odbywa się głównie w kierunku osiowym.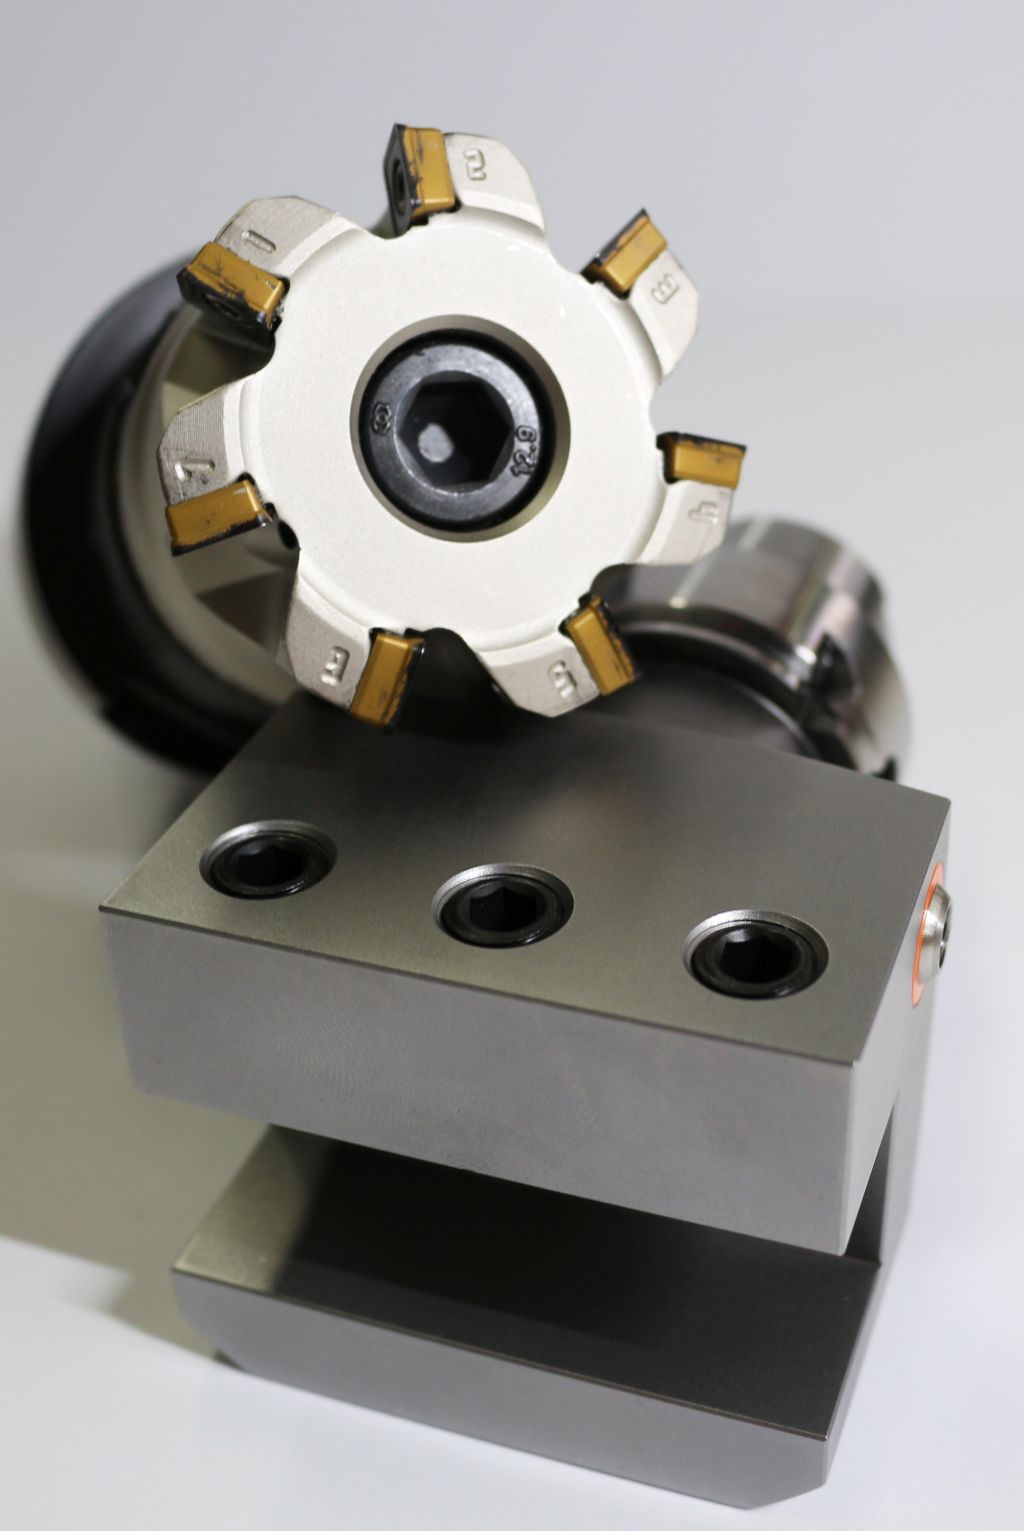
Dzięki temu procesy o niskich drganiach są możliwe nawet przy niestabilnych napięciach. WSP są dostępne w pięciu różnych geometriach i rodzajach materiałów skrawających. Użytkownicy osiągają w ten sposób posuw do trzech milimetrów oraz maksymalny posuw wynoszący dwa milimetry na ząb. Krawędzie skrawające są szczególnie stabilne i oferują długie czasy eksploatacji nawet przy przerywanych cięciach.
„Na początku byłem sceptyczny z powodu wysokiego ciśnienia skrawania, ale po pierwszych testach od razu miałem odpowiednie zadanie w głowie,” mówi Werner Löcher. „Obróbka wstępna małej serii uchwytów HSK40 z 42CrMo4, utwardzonych do 1.200 megapaskali. W poprzednich seriach praktycznie wyfruwaliśmy zysk przez długi czas obróbki.”
Nowa strategia skraca czas obróbki
Löcher produkuje części od A do Z samodzielnie. Bazą są trzymetrowe pręty o średnicy 80 milimetrów. Po obróbce skrawaniem i formowaniu uchwytu HSK, cztery powierzchnie boczne są frezowane w okrągłych surowcach i uzyskują ostateczny kształt. Dotychczas Löcher wykorzystywał frez pełnohardmetallowy jednego z konkurentów ISCAR. Frez ten obrabiał cztery strony z posuwem 0,2 milimetra na ząb.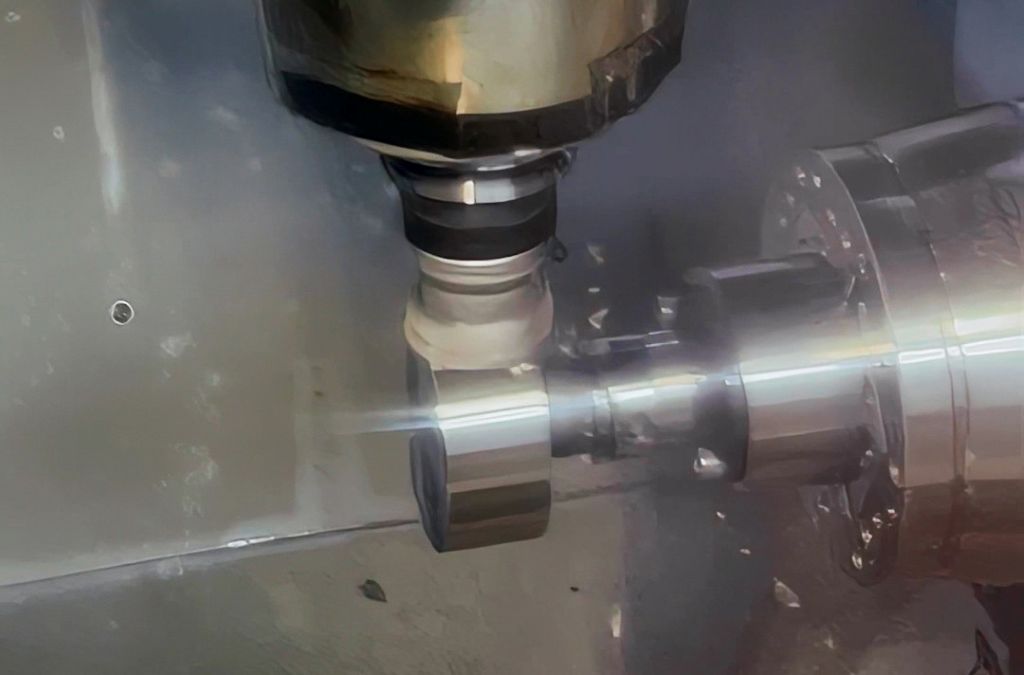
Więcej nie było możliwe z powodu występujących wibracji. „To trwało wieczność, a potem na zegarze było 20 minut na uchwyt”, wspomina Werner Löcher. Jednak cięższa od małego posuwu zęba była programowanie nastawione na bezpieczeństwo, które zawierało wiele pustych ruchów.
„Przyjrzeliśmy się procesowi i zaproponowaliśmy nową strategię obróbcza,” mówi Martin Staudacher. „Zamiast jeździć wzdłuż i szeroko, zaleciliśmy frezowanie płaskie w ruchu równoległym i przeciwnym.”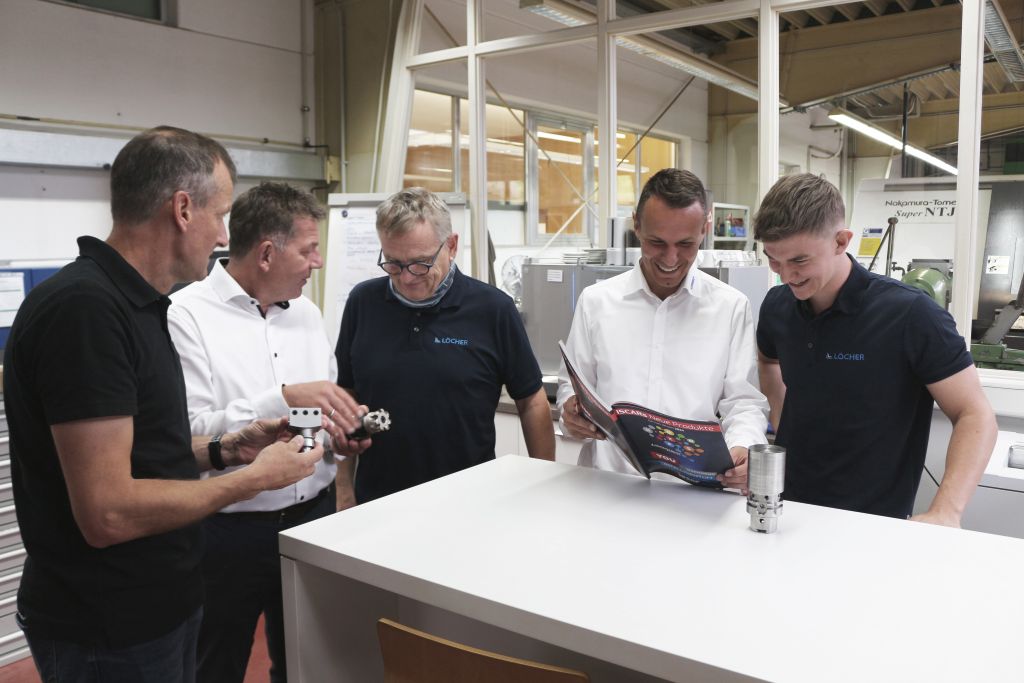
Dla odpowiedniej efektywności należy zastosować MILL4FEED o średnicy 52 milimetrów. Posiada on siedem efektywnych zębów i szerokość cięcia wynoszącą 36 milimetrów. Jego 09er-WSP z powlekanej TiAlN drobnoziarnistej odmiany IC808 z HP-Spanformer zapewniają bezwibracyjne, łagodne cięcie z niskim ciśnieniem skrawania, wysoką odpornością na zużycie i doskonałą jakością powierzchni. Dzięki nowemu rozwiązaniu udało się zwiększyć posuw na ząb do 0,94 milimetra.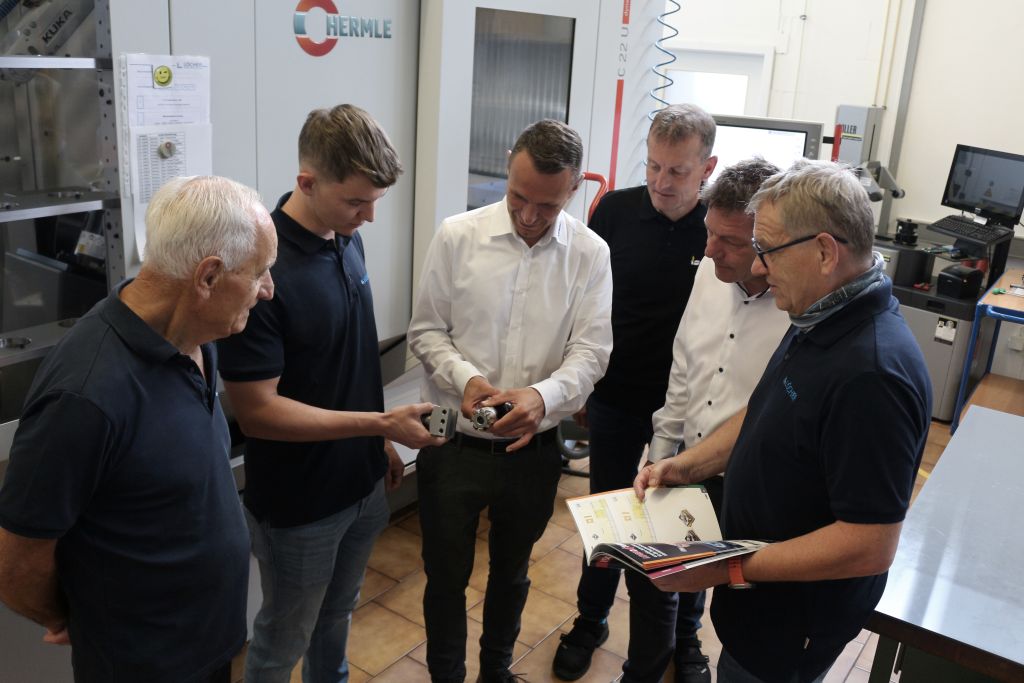
„Z powodu wysokiej prędkości mieliśmy na początku pewne obawy, że część z małym HSK wypadnie nam z mocowania“, mówi Florian Schöffler. Te obawy okazały się nieuzasadnione – osiągnięto zamierzony rezultat: większą efektywność. Nowe rozwiązanie skraca czas obróbki na element o 90 procent.
Szybciej, elastyczniej, bezpieczniej
Zespół Löcher nie mógł na początku uwierzyć, że roughing trwa tylko dwie minuty.
„Powtórzyliśmy bieg od razu dwa razy, żeby mieć pewność“, śmieje się Werner Löcher. „Taką redukcję za pierwszym razem jeszcze nigdy nie doświadczyłem. To jak wygrana szóstki w lotto.“
Przede wszystkim nowa strategia obróbcza robi różnicę: bardzo wiele ruchów dojazdowych i powrotnych odpada, narzędzie pozostaje niemal permanentnie w obróbce. „Maszyna praktycznie zawsze jest w cięciu. Brak biegów jałowych, żadnego spacerowania”, chwali Luis Löcher. „A to z bezpieczeństwem procesu, które nas naprawdę zaskoczyło.”
Ponadto MILL4FEED firmy Löcher GmbH otwiera dodatkowe możliwości w obróbce.
„Frezarka przy odpowiednim zastosowaniu jest po prostu świetna“, podsumowuje Werner Löcher. „Na pewno będziemy ją częściej stosować w przyszłości, ponieważ zapewnia nam elastyczność i bezpieczeństwo.“
Partnerstwo między Löcher a ISCAR trwa od ponad 30 lat i dzisiaj działa lepiej niż kiedykolwiek. Werner Löcher chwali: „W ISCAR mamy bezpośrednich partnerów, którzy wiedzą, co robią. Nie chodzi tylko o cenę, ale o wydajność, a doradztwo jest na zupełnie innym poziomie.”
Kontakt: