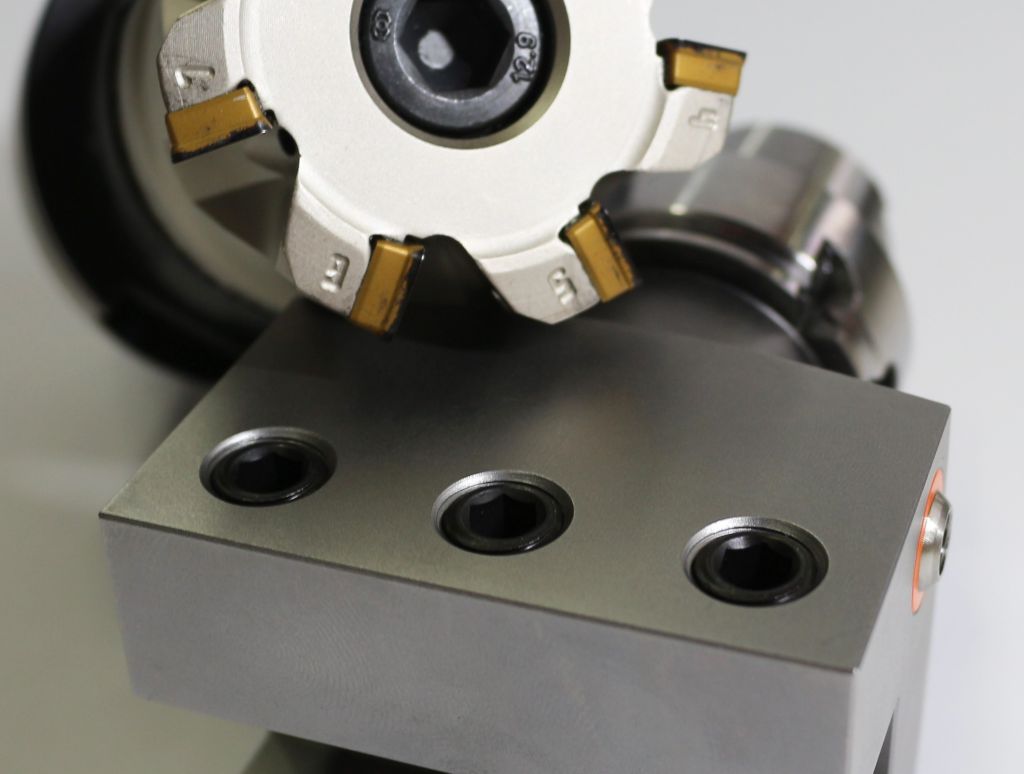
Pri obdelavi HSK nosilcev iz kaljenega jekla je podjetju Löcher GmbH uspelo doseči majhno senzacijo: Obdelovalci so lahko čas obdelave za ta delovni korak zmanjšali za 90 odstotkov na varen način. Zahvaljujoč ISCAR-ovemu MILL4FEED visoko pomičnemu rezkarju in novi strategiji je za vsak delček na voljo le še dve minuti namesto skoraj 20 minut.
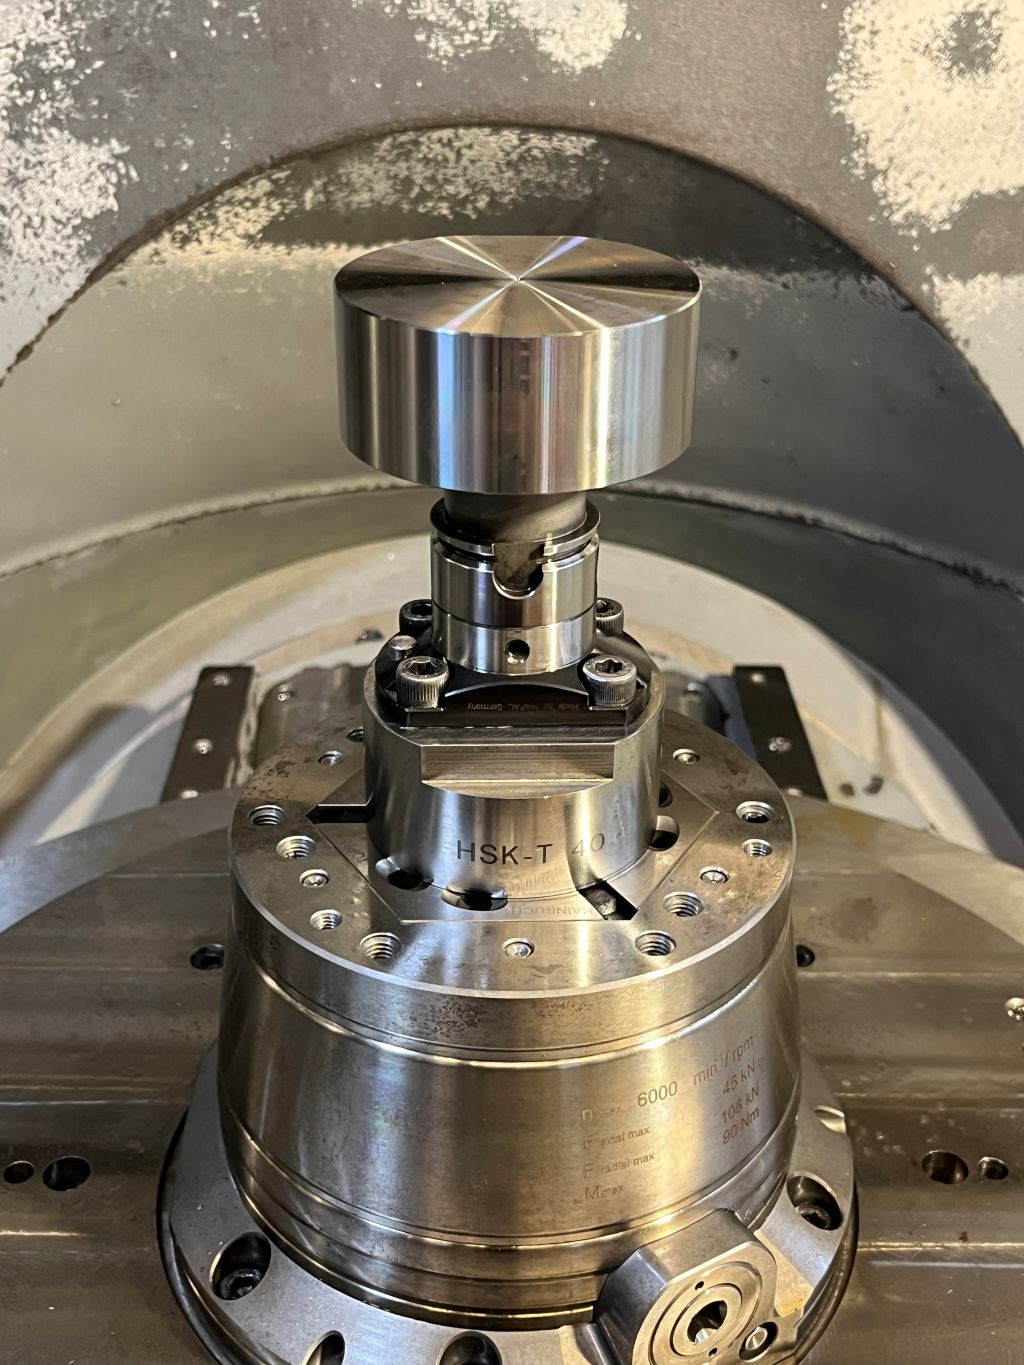
CNC-obrnjeni in frezni deli za strojne inženirje, dobavitelje avtomobilov in stranke iz sektorja obdelave kovin v Nemčiji so specialiteta podjetja Löcher GmbH iz Westhausna v Baden-Württembergu. Poleg obrnjenja in frezanja spadajo v spekter storitev tudi peskanje s steklenimi kroglicami, lasersko označevanje in montaža, kar ponuja ta pogodbeni proizvajalec, ustanovljen leta 1974 v kleti senior direktorja Antona Löcherja. Werner Löcher vodi družinsko podjetje v drugi generaciji, z Luisom Löcherjem, obdelovalcem in bodočim strojniškim inženirjem, pa je že naslednja generacija na poti. Löcher GmbH zaposluje 25 delavcev in letno ustvari približno tri milijone evrov prihodkov.
„Največja natančnost, fleksibilnost pri posebnih izdelkih ter zanesljiva in pravočasna dostava posameznih in serijskih delov,“ povzema Werner Löcher pričakovanja strank. K temu se dodajajo naraščajoče zahteve glede upravljanja kakovosti, dokumentacije in sledljivosti. „Da bi zadovoljili te individualne potrebe, moramo zagotoviti kratke odzivne čase in tudi pri majhnih serijah izdelovati ekonomično,“ pojasnjuje direktor.
Zato je postal pozoren, ko sta Florian Schöffler, svetovanje in prodaja, aplikacijski tehnik Martin Staudacher in Uli Köhler, regionalni prodajni vodja, predstavila ISCAR-ov visokovrtalni rezalnik MILL4FEED in njegove možnosti uporabe.
Takoj ustrezno projekt v mislih
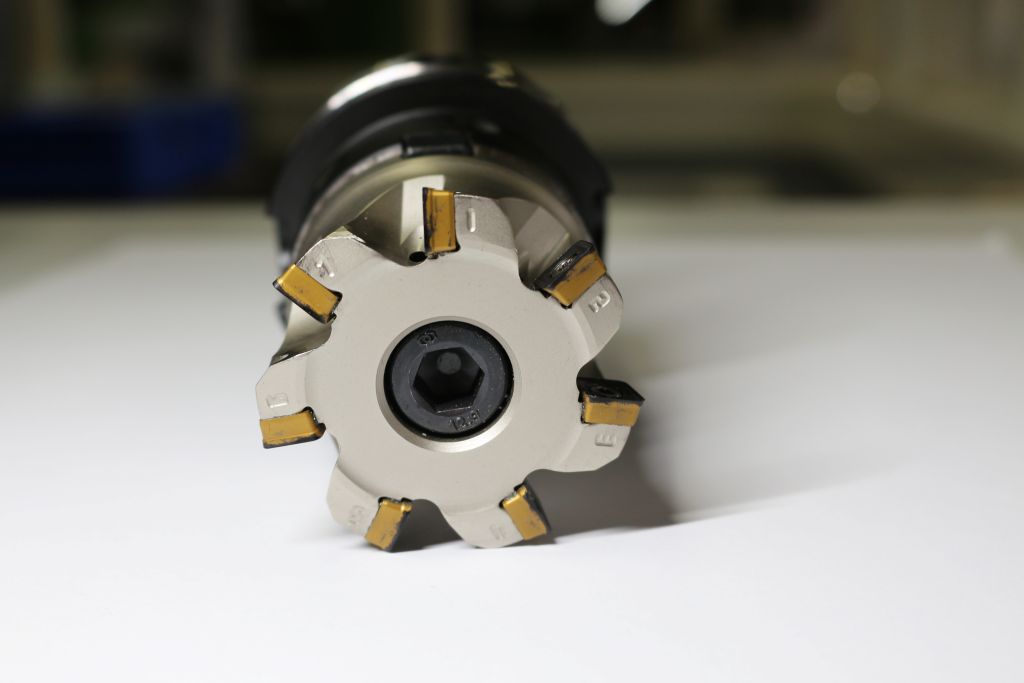
„S svojimi različnimi vretenami, freznimi glavami in velikostmi plošč je ta visokohitrostni frezarski stroj zelo fleksibilen,“ pravi Uli Köhler. „Uporabnikom odpira številne nove in ekonomične možnosti obdelave vseh materialov.“ MILL4FEED je opremljen z enostranskimi obratnimi rezalnimi ploščami (WSP) s štirimi rezalnimi robovi. Zaradi svojega pozitivnega kota rezanja je orodje zelo mehko pri rezanju. Vpliv sile na frezo poteka pretežno v aksialni smeri.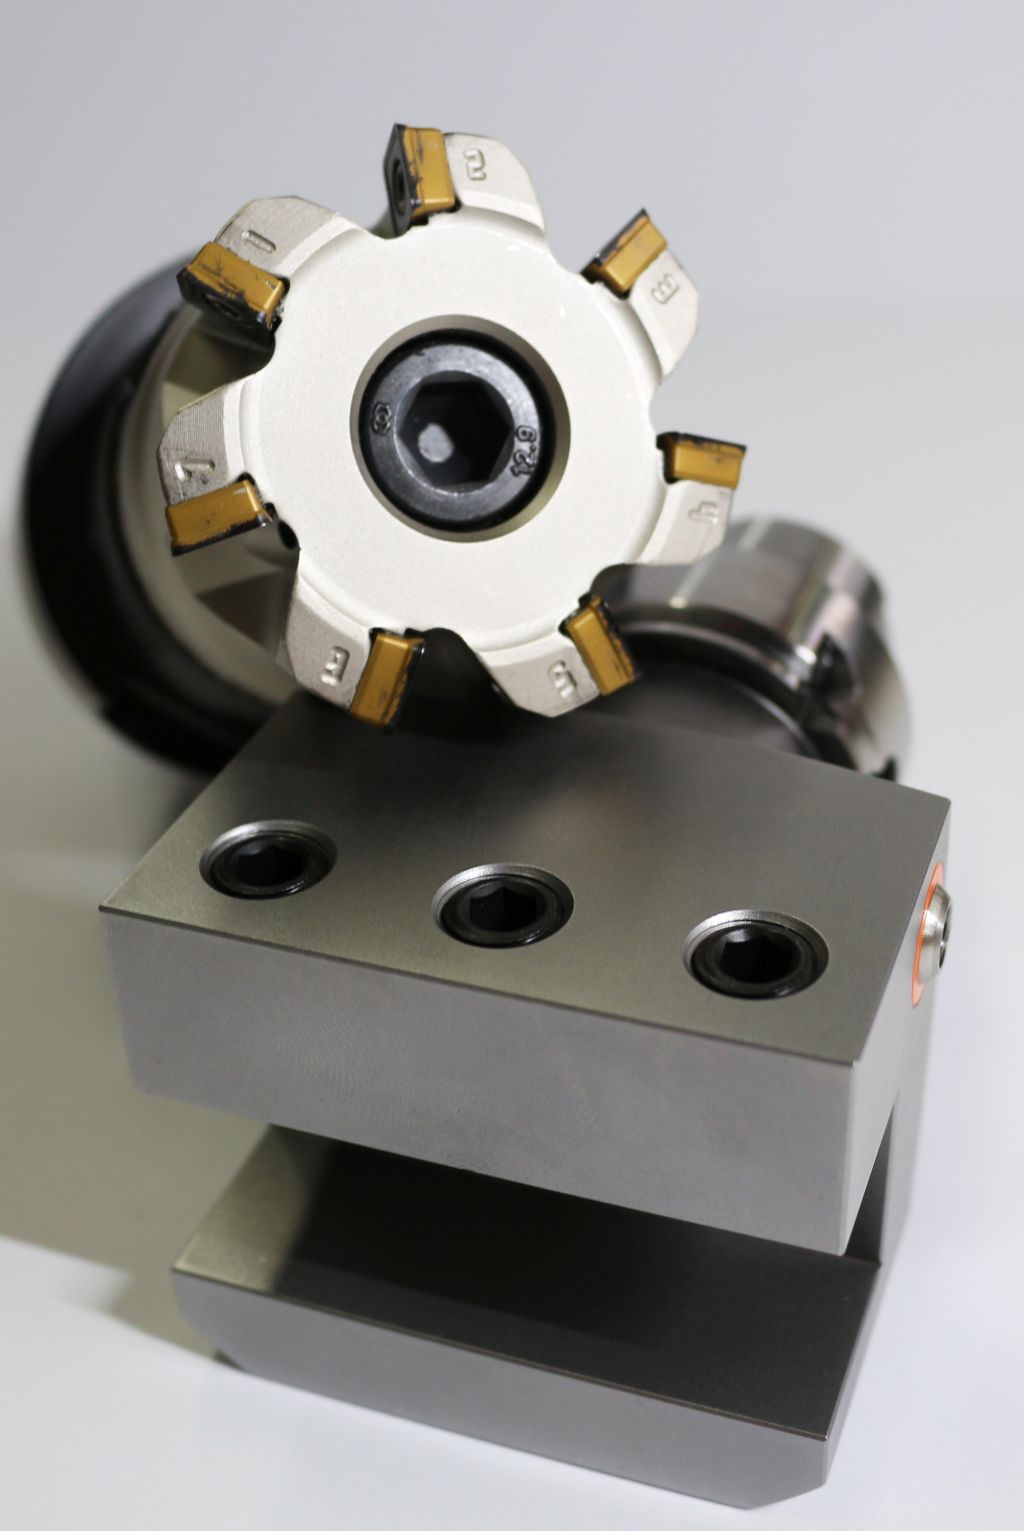
S tem so procesi z nizkimi vibracijami mogoči tudi pri nestabilnih napetostih. WSP so na voljo v petih različnih geometrijah in vrstah rezalnih materialov. Uporabniki lahko dosežejo globino rezanja do treh milimetrov in največjo hitrost podajanja dveh milimetrov na zob. Rezalne robove so posebej stabilne in nudijo dolge življenjske dobe tudi pri prekinjenih rezih.
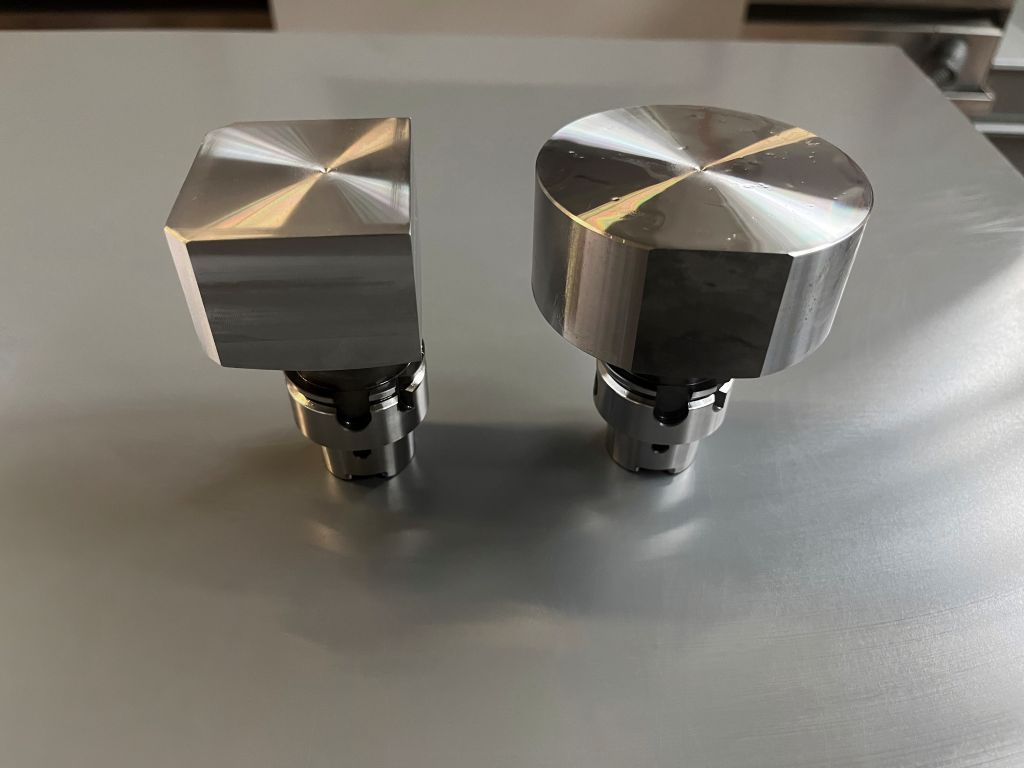
„Sprva sem bil skeptičen glede visokega rezalnega pritiska, a sem imel po prvih testnih vožnjah takoj v mislih primerno nalogo,“ pravi Werner Löcher. „Obdelava majhne serije HSK40-vrtalnikov iz 42CrMo4, kaljenega na 1.200 megapascalov. Pri prejšnjih serijah smo si zaradi dolge obdelovalne dobe praktično izfrčili zaslužek.“
Nova strategija zmanjšuje čas obdelave
Löcher izdeluje dele od A do Z sam. Osnova je tri-metrski material s premerom 80 milimetrov. Po struženju in oblikovanju HSK vpenjanja se štiri stranske površine obdelajo z rezkanjem v okroglih surovinah in dobijo svojo končno obliko. Do sedaj je Löcher za to uporabljal trdni karbidni rezkalnik enega izmed ISCAR-ovih konkurentov. Ta je obdelal štiri strani z napredovanjem 0,2 milimetra na zob.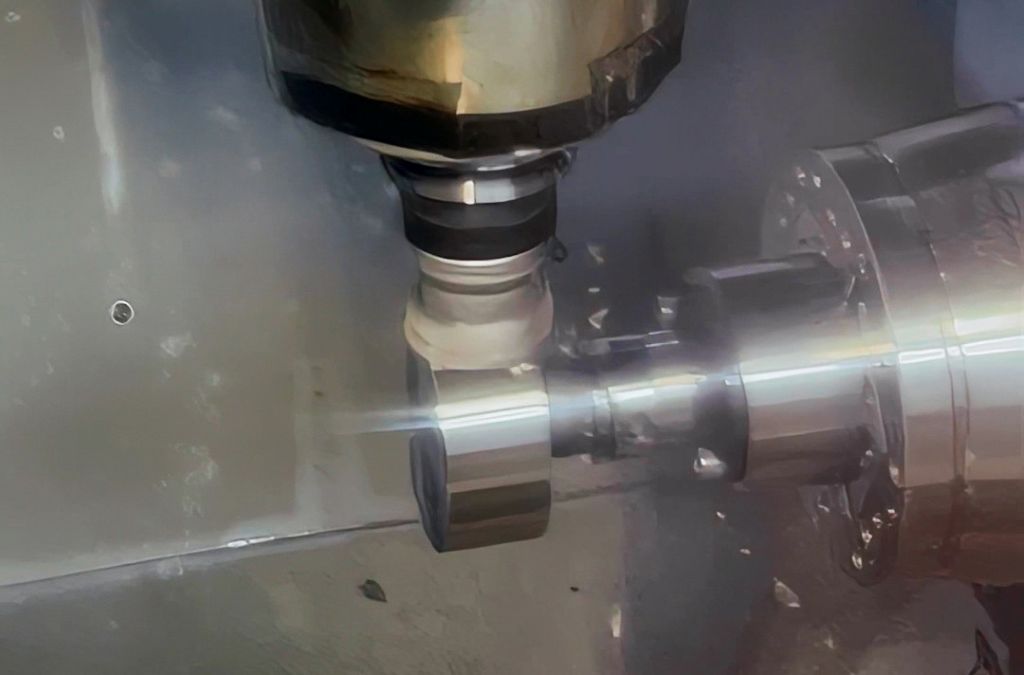
Več ni bilo mogoče zaradi pojavnih vibracij. „To je trajalo večno in potem je na uri za vsak nosilec stalo 20 minut,“ se spominja Werner Löcher. Težja od majhnega zobnega pomika pa je bila programiranje, osredotočeno na varnost, ki je vsebovalo veliko praznih poti.
„Ogledujemo si proces in predlagamo novo strategijo obdelave,“ pravi Martin Staudacher. „Namesto da bi se pomikali in veliko vozili okoli, smo priporočili, da se v enakem in nasprotnem toku obdeluje s pendularnim frēzanjem.“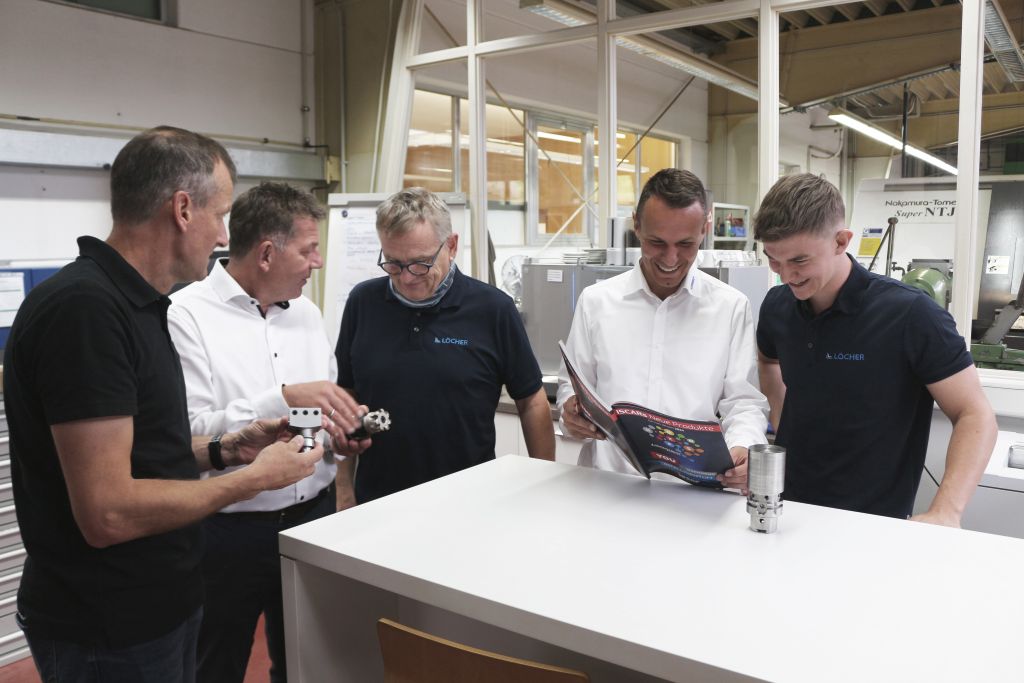
Za ustrezno učinkovitost bi moral biti MILL4FEED z premerom 52 milimetrov v uporabi. Ima sedem učinkovitih zob in širino reza 36 milimetrov. Njegovi 09er-WSP iz TiAlN prevlečenega finogranulata IC808 z HP-odstranjevalcem zagotavljajo brezvibracijski, mehak rez z nizkim rezalnim pritiskom, visoko odpornostjo proti obrabi in vrhunsko kakovostjo površine. Z novo rešitvijo je bilo mogoče povečati pomik na zob na 0,94 milimetra.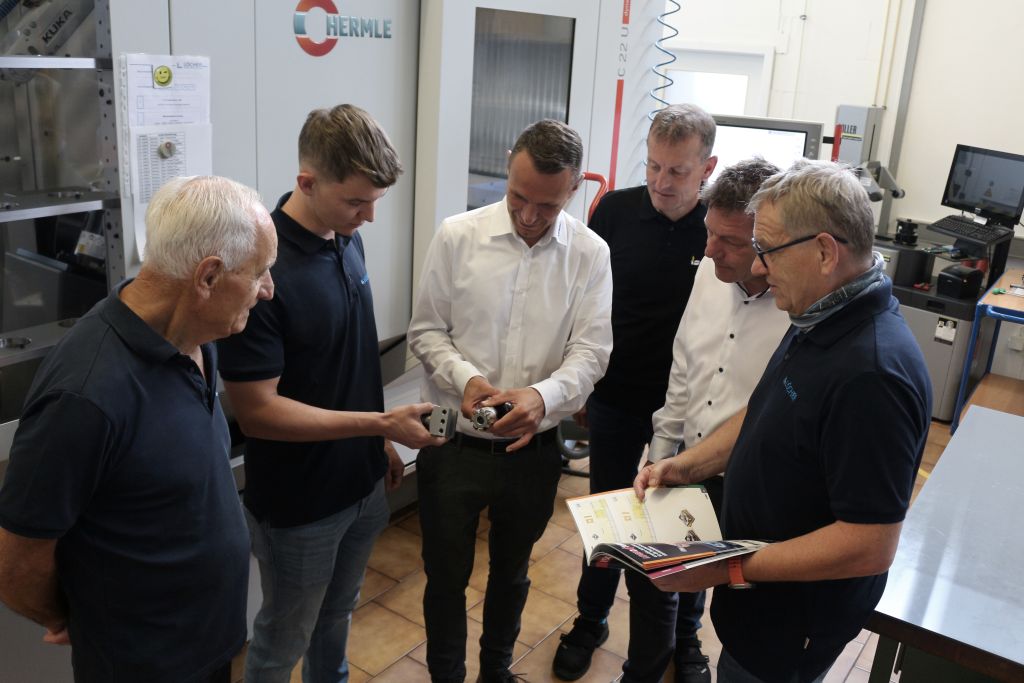
„Zaradi visoke hitrosti smo sprva imeli nekaj skrbi, da bi nam del s majhnim HSK-jem ušel iz pritrditve,“ pravi Florian Schöffler. Ta strah je bil neupravičen – dosežen je bil želeni rezultat: večja učinkovitost. Nova rešitev zmanjša čas obdelave na komponento za 90 odstotkov.
Hitreje, bolj fleksibilno, varneje
Ekipa Löcher ni sprva mogla verjeti, da obdelava traja le še dve minuti.
„Ponovili smo tekmo kar dvakrat, da smo se prepričali,“ se smeje Werner Löcher. „Tako hitro znižanje še nikoli nisem doživel. To je kot šestica na lotu.“
Zlasti nova obdelovalna strategija dela razliko: Zelo veliko premikov za približevanje in oddaljevanje odpade, orodje ostane skoraj ves čas v stiku. „Stroj je praktično vedno v rezu. Brez praznih hodov, brez nepotrebnega premikanja,“ hvali Luis Löcher. „In to z procesno varnostjo, ki nas je res presenetila.“
Poleg tega MILL4FEED podjetja Löcher GmbH odpira dodatne možnosti pri obdelavi.
„Frezalnik je pri pravilni uporabi preprosto odličen,“ povzema Werner Löcher. „V prihodnje ga bomo zagotovo pogosteje uporabljali, ker nam prinaša fleksibilnost in varnost.“
Partnerstvo med Löcher in ISCAR traja že več kot 30 let in danes deluje bolje kot kdaj koli prej. Werner Löcher hvali: „Pri ISCAR imamo neposredne kontaktne osebe, ki vedo, kaj počnejo. Ni pomembna le cena, temveč tudi zmogljivost, in svetovanje je na povsem drugi ravni.“
Kontakt: