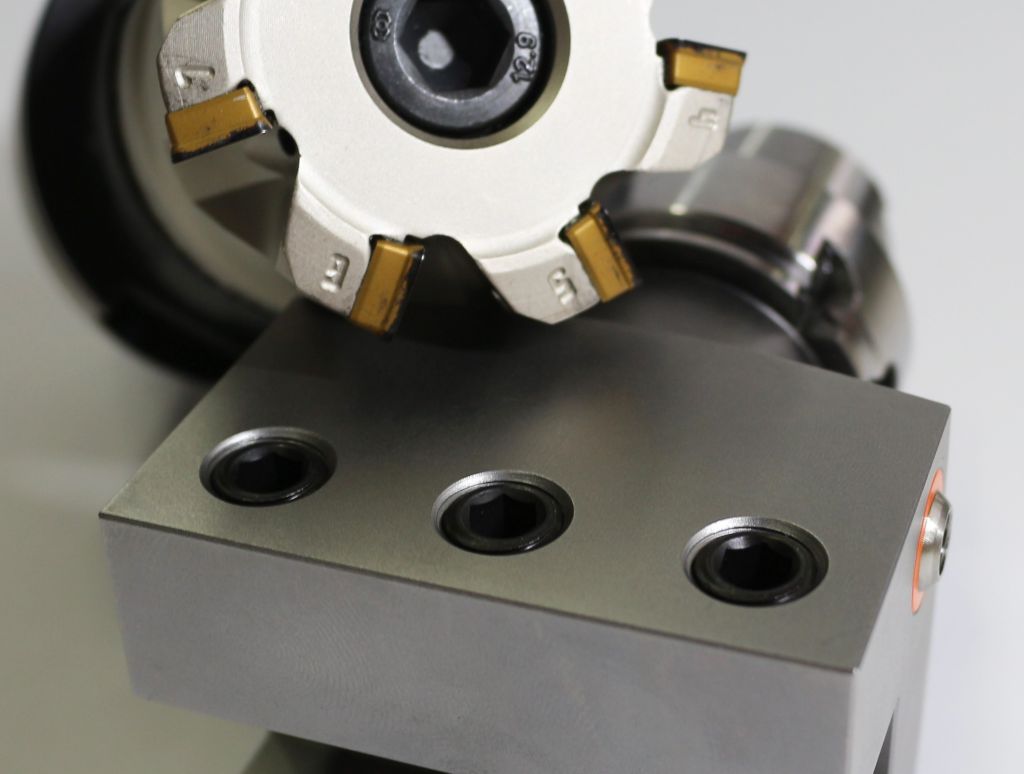
Під час обробки HSK-держателів з легованої сталі компанії Löcher GmbH вдалося досягти маленької сенсації: обробники змогли надійно зменшити час обробки цього етапу на 90 відсотків. Завдяки високошвидкісному фрезеру MILL4FEED від ISCAR та новій стратегії, на одну деталь тепер потрібно лише дві хвилини замість майже 20.
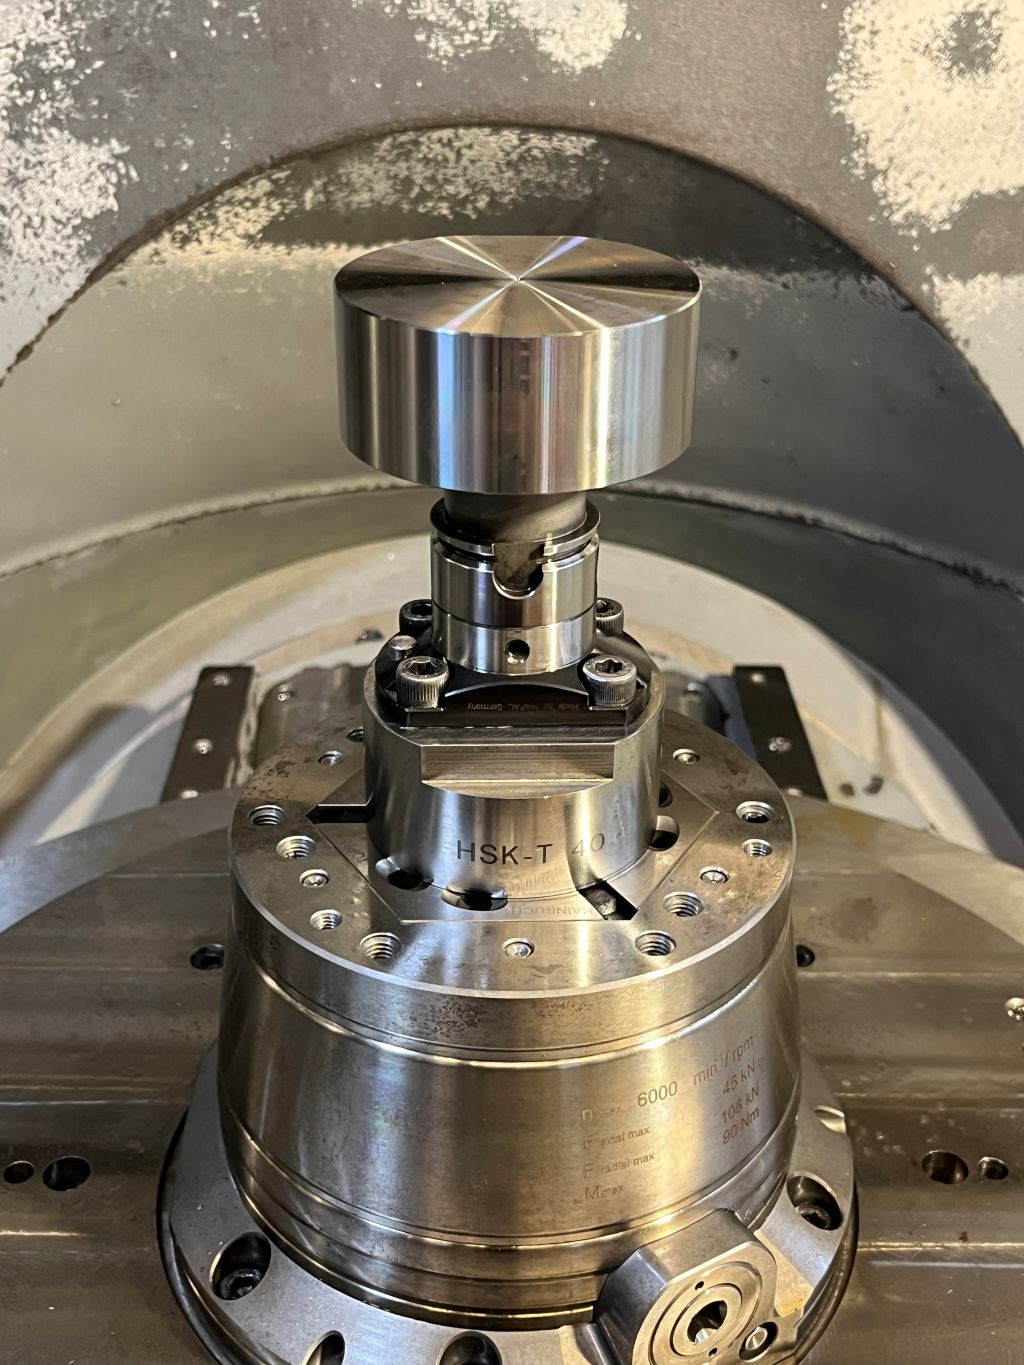
CNC-оброблені деталі для машинобудівників, постачальників автомобільної промисловості та клієнтів з металургійного сектора в Німеччині є спеціалізацією компанії Löcher GmbH з Вестгаузена в Баден-Вюртемберзі. Окрім токарної та фрезерної обробки, до спектру послуг, що надаються, входять також обробка скляними кульками, лазерне маркування та монтаж. Компанія, заснована в 1974 році в підвалі старшого керівника Антона Льохера, є контрактним виробником. Вернер Льохер керує сімейним бізнесом у другому поколінні, а Луїс Льохер, обробник і майбутній машинобудівник, вже готовий до наступного етапу. Löcher GmbH має 25 співробітників і щорічно реалізує близько трьох мільйонів євро.
„Найвища точність, гнучкість у виготовленні спеціальних виробів, а також надійна та своєчасна доставка одиничних та серійних частин“, підсумовує Вернер Льохер очікування клієнтів. До цього додаються зростаючі вимоги до управління якістю, документації та відстежуваності. „Щоб задовольнити ці індивідуальні потреби, ми повинні забезпечити короткі терміни реагування і також економічно виготовляти навіть при малих серіях“, пояснює директор.
Тому він став уважним, коли Флоріан Шеффлер, консультант і продавець, технік з застосування Мартін Штаудахер та Улі Келер, регіональний менеджер з продажу, представили високошвидкісний фрезер MILL4FEED від ISCAR та його можливості використання.
Негайно знайдіть відповідний проект у голові.
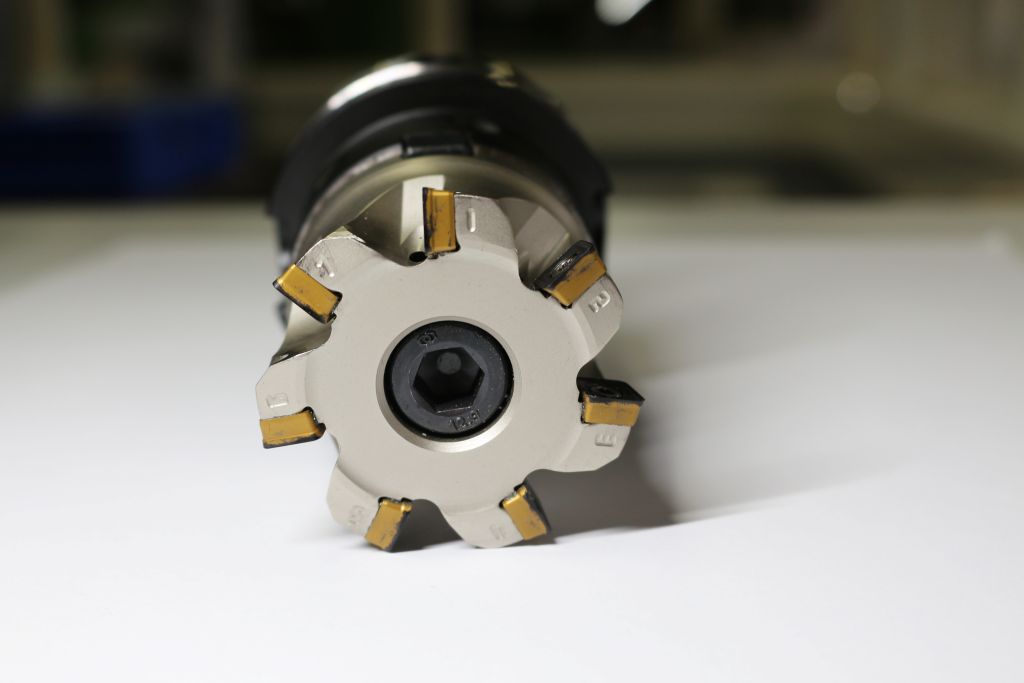
„Завдяки своїм різним хвостовикам, фрезерним головкам та розмірам пластин цей високошвидкісний фрезер дуже гнучкий“, говорить Улі Кьохлер. „Він відкриває користувачам численні нові та економічні можливості обробки всіх матеріалів.“ MILL4FEED оснащений односторонніми змінними різцями (WSP) з чотирма різальними краями. Завдяки позитивному кута стружки інструмент має дуже м'яке різання. Вплив сили на фрезу відбувається переважно в осьовому напрямку.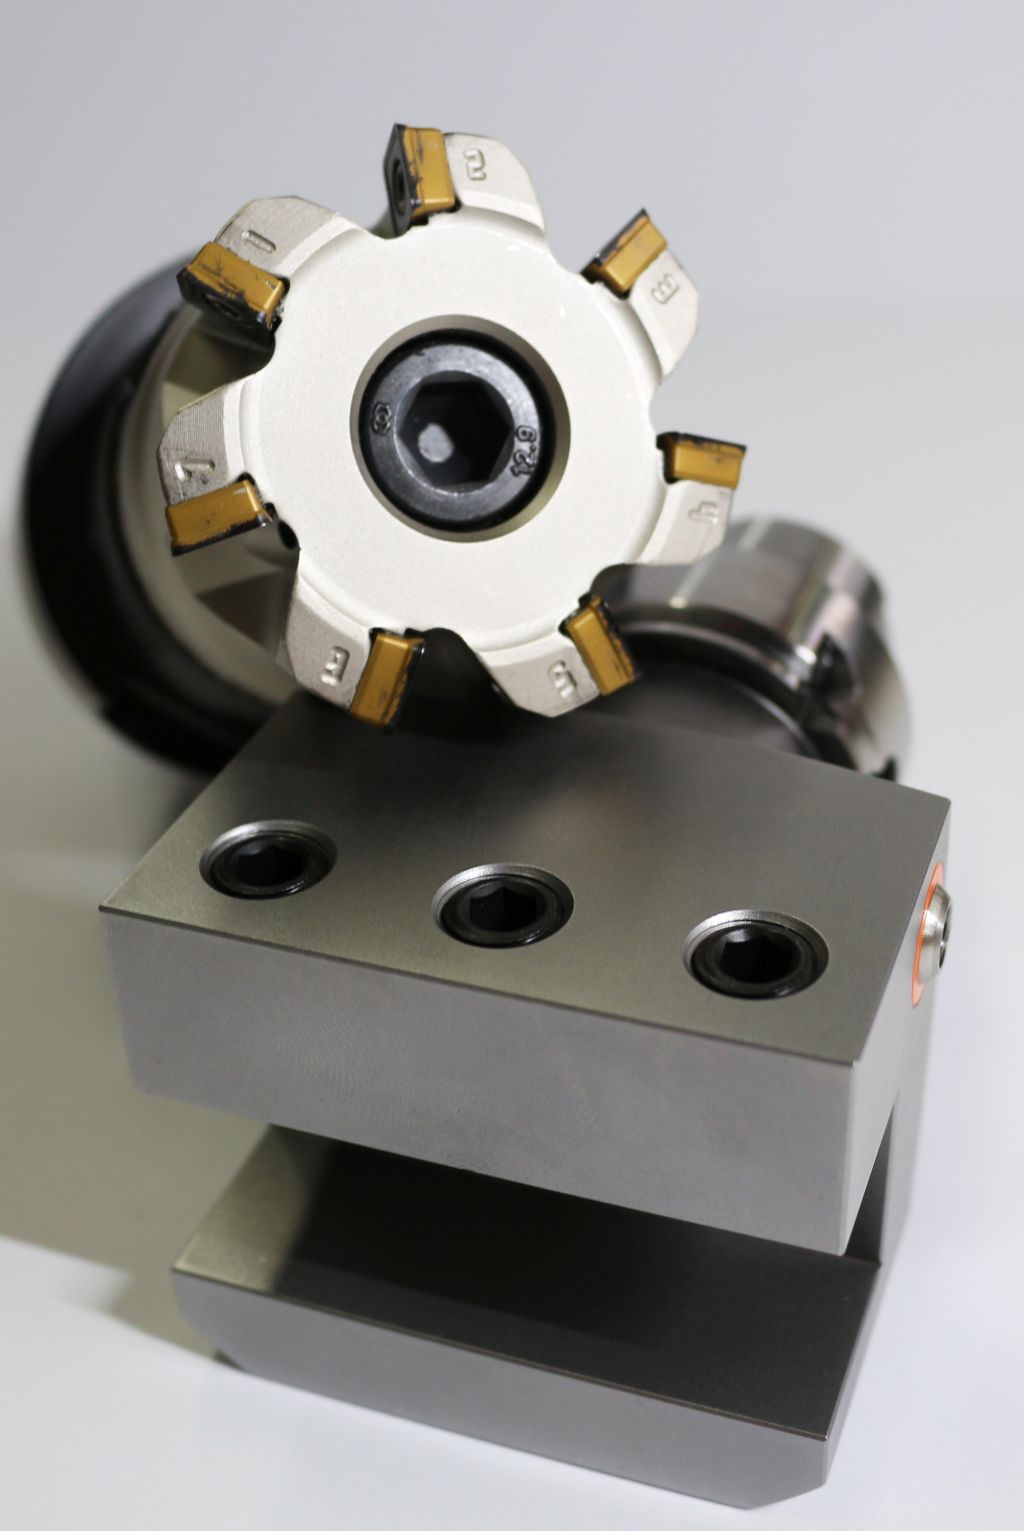
Таким чином, процеси з низькими вібраціями можливі навіть при нестабільних затисках. WSP доступні в п'яти різних геометріях та сортах різального матеріалу. Користувачі досягають подачі до трьох міліметрів і максимального подачі два міліметри на зуб. Ріжучі кромки особливо стабільні і забезпечують тривалий термін служби навіть при перерваних різах.
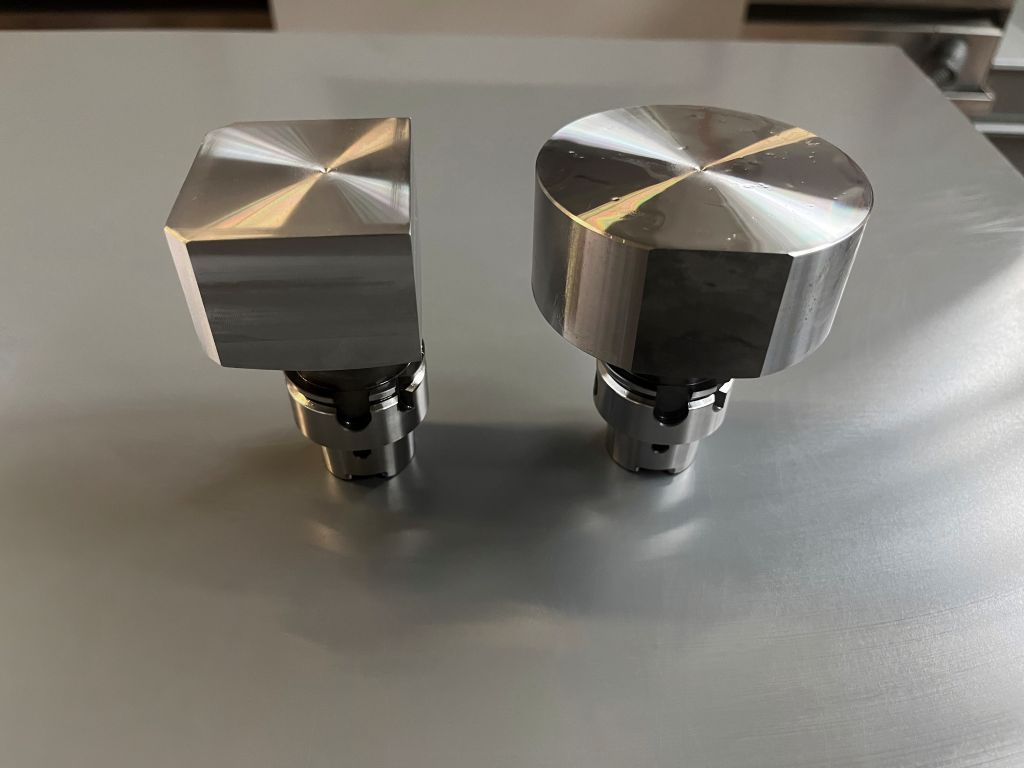
„Спочатку я був скептично налаштований через високий різальний тиск, але після перших тестових запусків одразу ж знайшов відповідне завдання для цього“, - говорить Вернер Льохер. „Обробка малосерійної партії HSK40-держателів з 42CrMo4, загартованих до 1.200 мегапаскалів. У попередніх партіях ми фактично витратили свій прибуток через тривалий час обробки.“
Нова стратегія скорочує час обробки
Löcher виготовляє деталі від А до Я самостійно. Основою є триметровий стержень з діаметром 80 міліметрів. Після токарної обробки та формування HSK-складки чотири бокові поверхні фрезеруються в круглі заготовки, і вони отримують свою остаточну форму. До цього часу Löcher використовував фрезу з твердого сплаву від партнера ISCAR, яка обробляла чотири сторони з подачею 0,2 міліметра на зуб.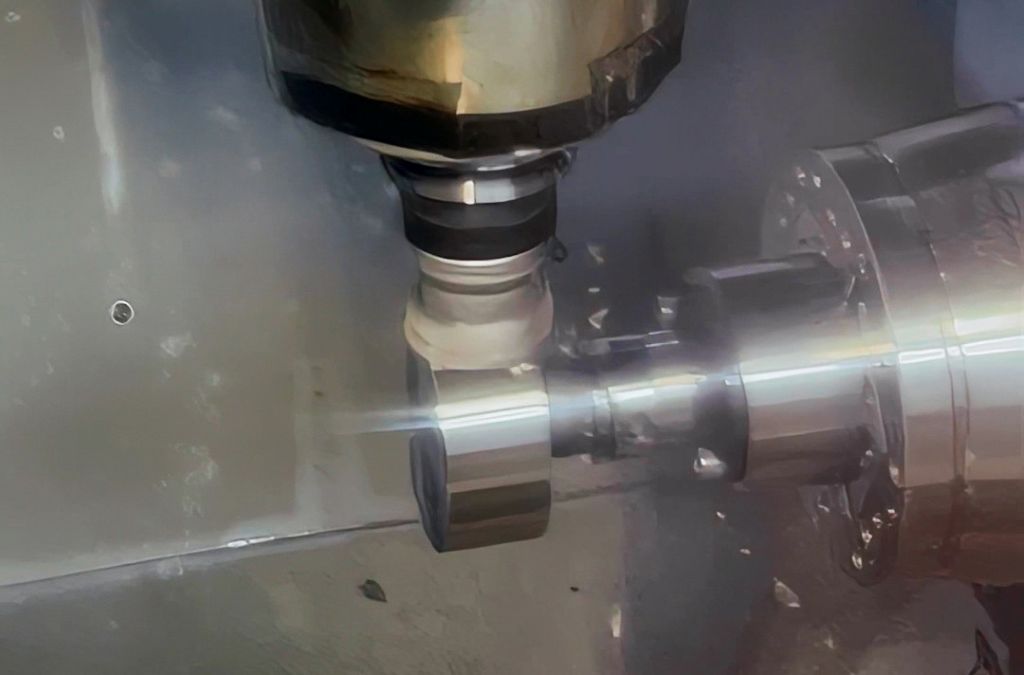
Більше зробити через виникаючі вібрації не вдалося. «Це тривало вічність, і тоді на годиннику було 20 хвилин на кожен тримач», згадує Вернер Льохер. Проте важчою за малий зубчастий подачу була програма, орієнтована на безпеку, яка містила багато порожніх ходів.
„Ми розглянули процес і запропонували нову стратегію обробки“, говорить Мартін Штаудахер. „Замість того, щоб обробляти по лінії та багато їздити навколо, ми рекомендували фрезерувати в плані з коливанням у прямому та зворотному напрямках.“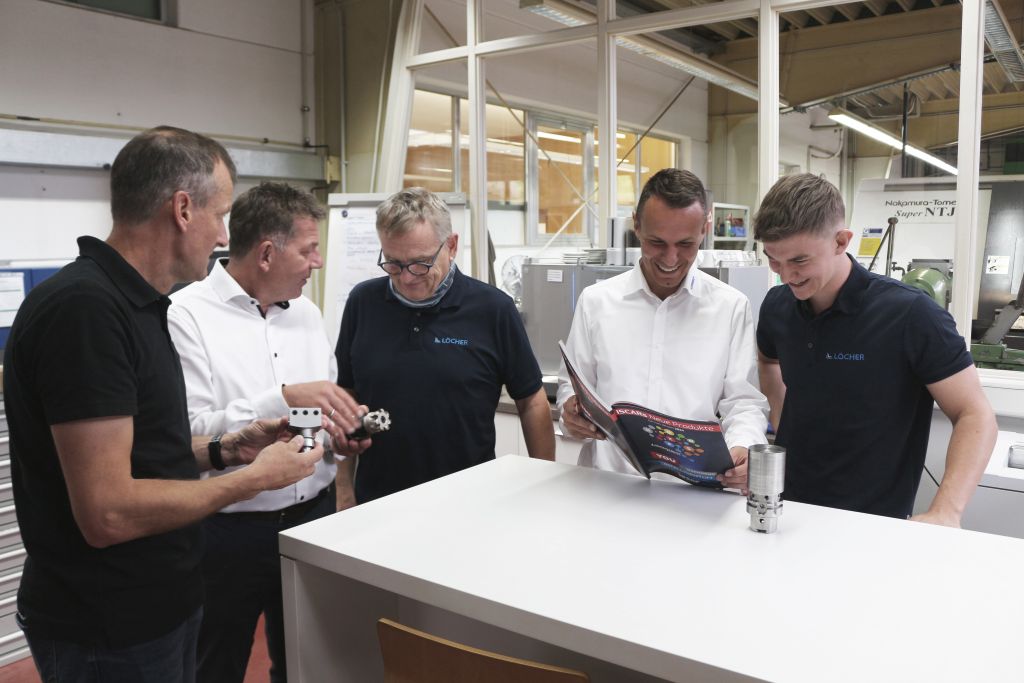
Для відповідної ефективності слід використовувати MILL4FEED з діаметром 52 міліметри. Він має сім ефективних зубів і ширину різання 36 міліметрів. Його 09er-WSP з TiAlN покриттям з дрібнозернистого сорту IC808 з HP-формувачем стружки забезпечують безвібраційний, м'який різ з низьким різальним тиском, високою зносостійкістю та відмінною якістю поверхні. Завдяки новому рішенню вдалося збільшити подачу на зуб до 0,94 міліметра.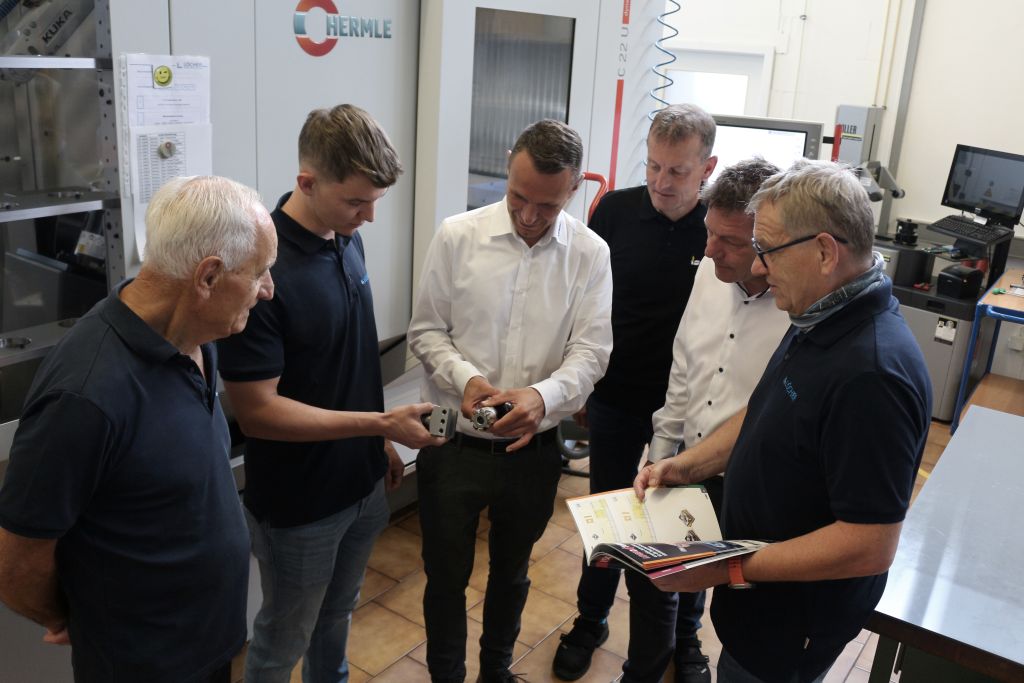
„Через високу швидкість спочатку ми трохи турбувалися, що деталь з маленьким HSK вилетить з затискача“, говорить Флorian Шеффлер. Це побоювання виявилося безпідставним – натомість досягнуто бажаного результату: більше ефективності. Нове рішення зменшує час обробки на деталь на 90 відсотків.
Швидше, гнучкіше, безпечніше
Команда Löcher спочатку не могла повірити, що обробка триває лише дві хвилини.
„Ми повторили забіг двічі, щоб бути впевненими“, сміється Вернер Льохер. „Таке зменшення з першого разу я ще не бачив. Це як виграти шість у лотереї.“
Передусім нова стратегія обробки робить різницю: дуже багато рухів на наближення та віддалення відпадають, інструмент залишається майже постійно в контакті. "Машина практично завжди в різанні. Ніяких порожніх ходів, ніякого безцільного руху", хвалить Луїс Льохер. "І це з процесійною надійністю, яка нас справді здивувала."
Крім того, MILL4FEED компанії Löcher GmbH відкриває додаткові можливості в обробці.
«Фреза при правильному використанні просто чудова», підсумовує Вернер Льохер. «Ми будемо використовувати її частіше в майбутньому, оскільки вона приносить нам гнучкість і безпеку.»
Партнерство між Льохером та ISCAR триває вже понад 30 років, і сьогодні воно працює краще, ніж будь-коли. Вернер Льохер хвалить: «У ISCAR у нас є безпосередні контактні особи, які знають, що роблять. Справа не лише в ціні, а в продуктивності, і консультації тут на зовсім іншому рівні.»
Контакт: