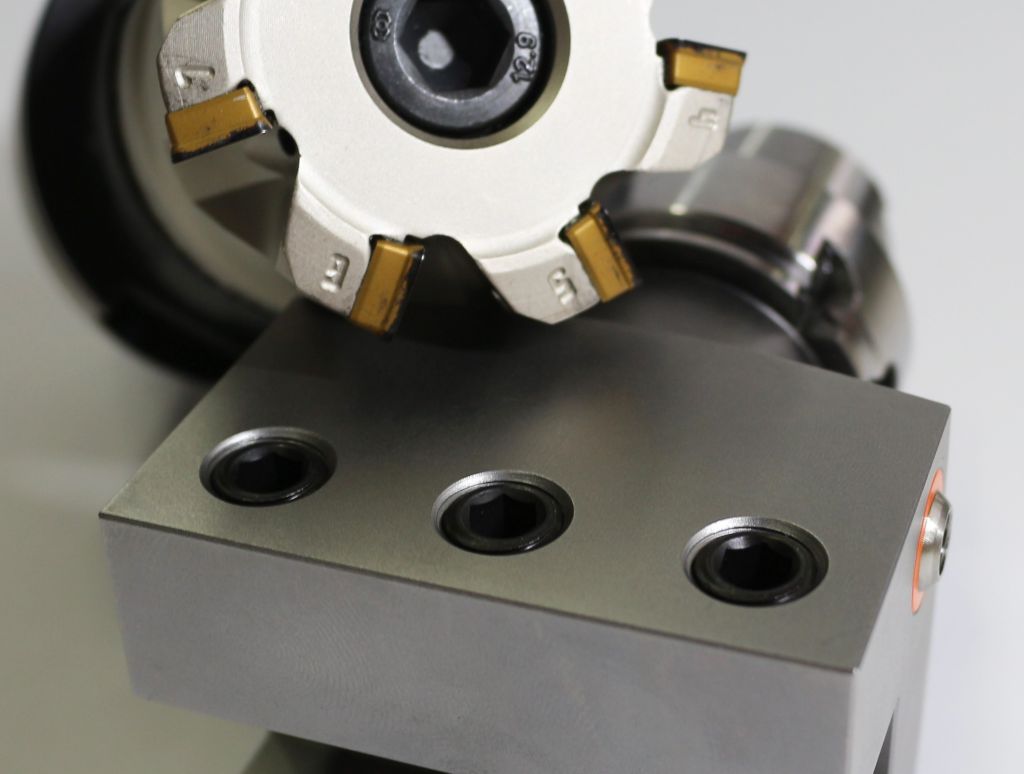
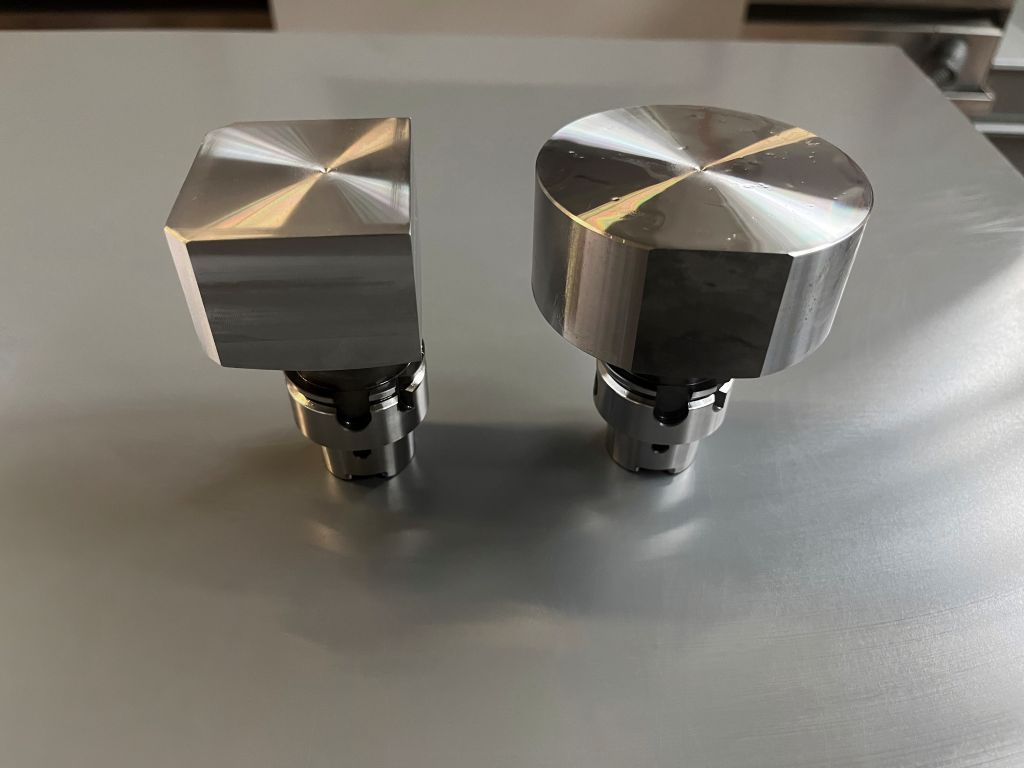
În timpul prelucrării suporturilor HSK din oțel tratat, compania Löcher GmbH a realizat o mică senzație: prelucrătorii au reușit să reducă timpul de prelucrare pentru acest pas cu 90% într-un mod sigur pentru proces. Datorită frezei cu avans mare MILL4FEED de la ISCAR și a unei noi strategii, pentru fiecare piesă de lucru sunt necesare doar două minute în loc de aproape 20.
Piese turnate și frezate CNC pentru constructori de mașini, furnizori din industria auto și clienți din sectorul prelucrării metalelor din Germania sunt specialitatea Löcher GmbH din Westhausen, Baden-Württemberg. Pe lângă turnare și frezare, gama de servicii include și sablarea cu bile de sticlă, inscripționarea cu laser și asamblarea, toate acestea fiind oferite de producătorul de contracte înființat în 1974 în subsolul condus de Anton Löcher. Werner Löcher conduce afacerea de familie în a doua generație, iar Luis Löcher, prelucrător și viitor inginer mecanic, este deja pregătit să preia. Löcher GmbH are 25 de angajați și generează anual aproximativ trei milioane de euro.
„Precizie maximă, flexibilitate în realizarea de produse personalizate, precum și livrarea fiabilă și la timp a pieselor unice și de serie“, rezumă Werner Löcher așteptările clienților. La acestea se adaugă cerințe tot mai mari în ceea ce privește managementul calității, documentația și trasabilitatea. „Pentru a satisface aceste nevoi individuale, trebuie să oferim timpi de reacție scurți și să putem produce economic chiar și pentru loturi mici“, explică directorul general.
De aceea a devenit atent când Florian Schöffler, consultanță și vânzări, tehnician de aplicații Martin Staudacher și Uli Köhler, manager regional de vânzări, au prezentat freza cu înaltă alimentare MILL4FEED de la ISCAR și posibilitățile sale de utilizare.
Imediat proiectul potrivit în minte
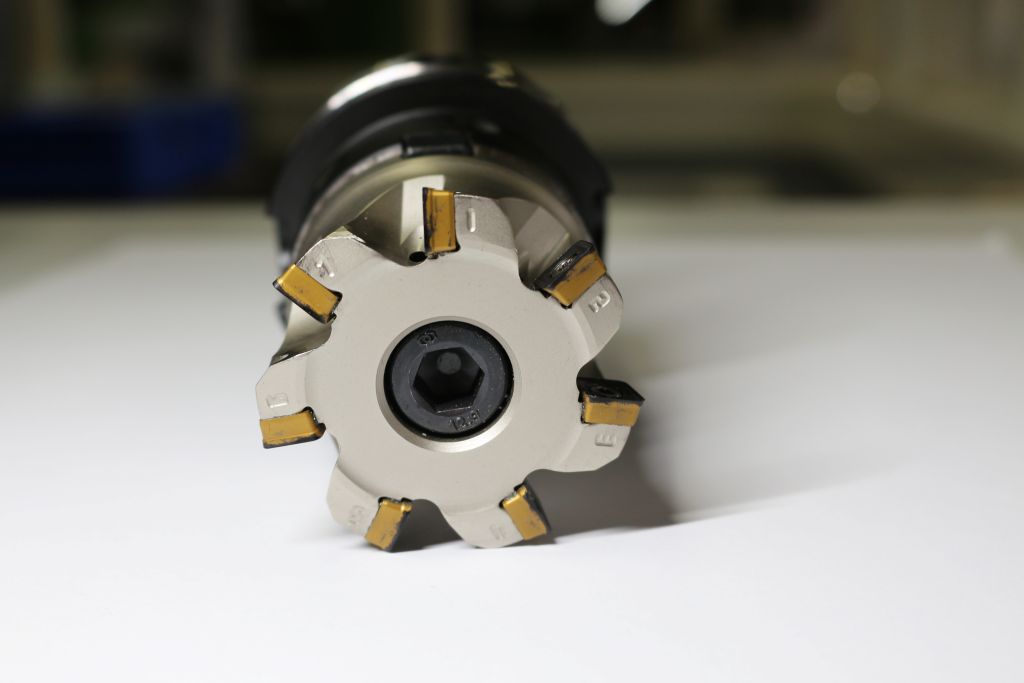
„Cu diferitele sale tije, capete de frezare și dimensiuni ale plăcilor, acest frezor cu avans mare este foarte flexibil“, spune Uli Köhler. „El deschide utilizatorilor numeroase noi și economice posibilități de prelucrare în toate materialele.” MILL4FEED este echipat cu plăci de tăiere reversibile (WSP) cu patru muchii de tăiere. Datorită unghiului său pozitiv de așchiere, unealta taie foarte ușor. Influența forței asupra frezorului se exercită în principal în direcția axială.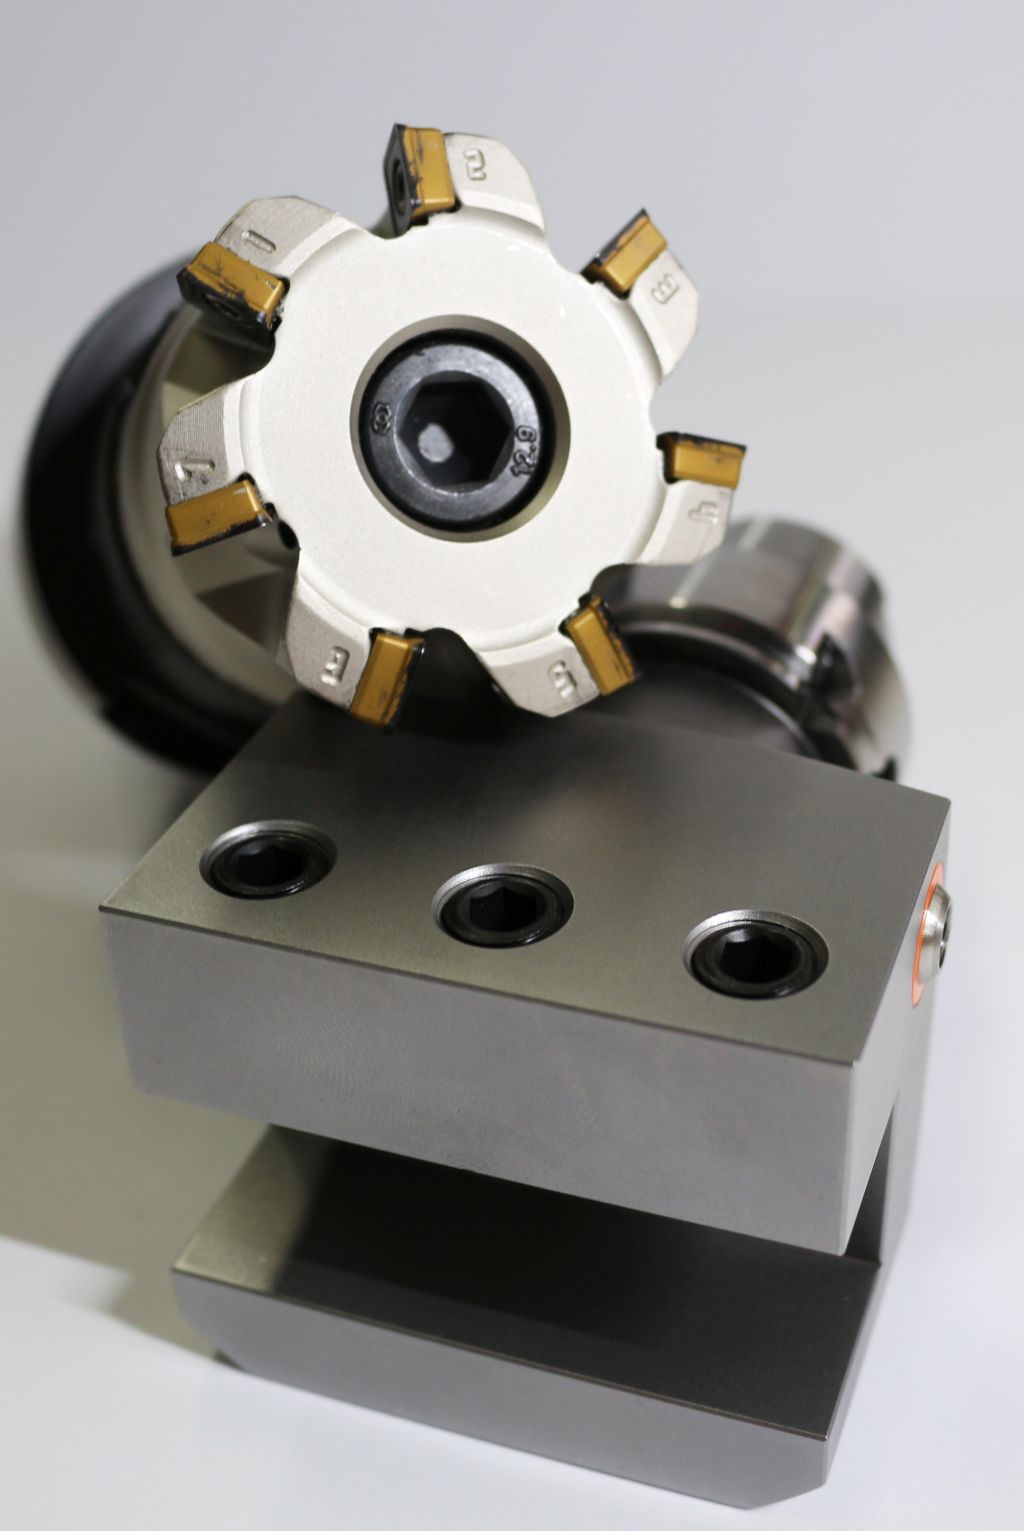
Astfel, procesele cu vibrații reduse sunt posibile chiar și în condiții de tensiune instabilă. WSP-urile sunt disponibile în cinci geometrie diferite și tipuri de material de tăiere. Utilizatorii pot obține o adâncire de până la trei milimetri și un avans maxim de două milimetri pe dinte. Muchiile de tăiere sunt deosebit de stabile și oferă timpi de utilizare lungi chiar și în cazul tăierilor întrerupte.
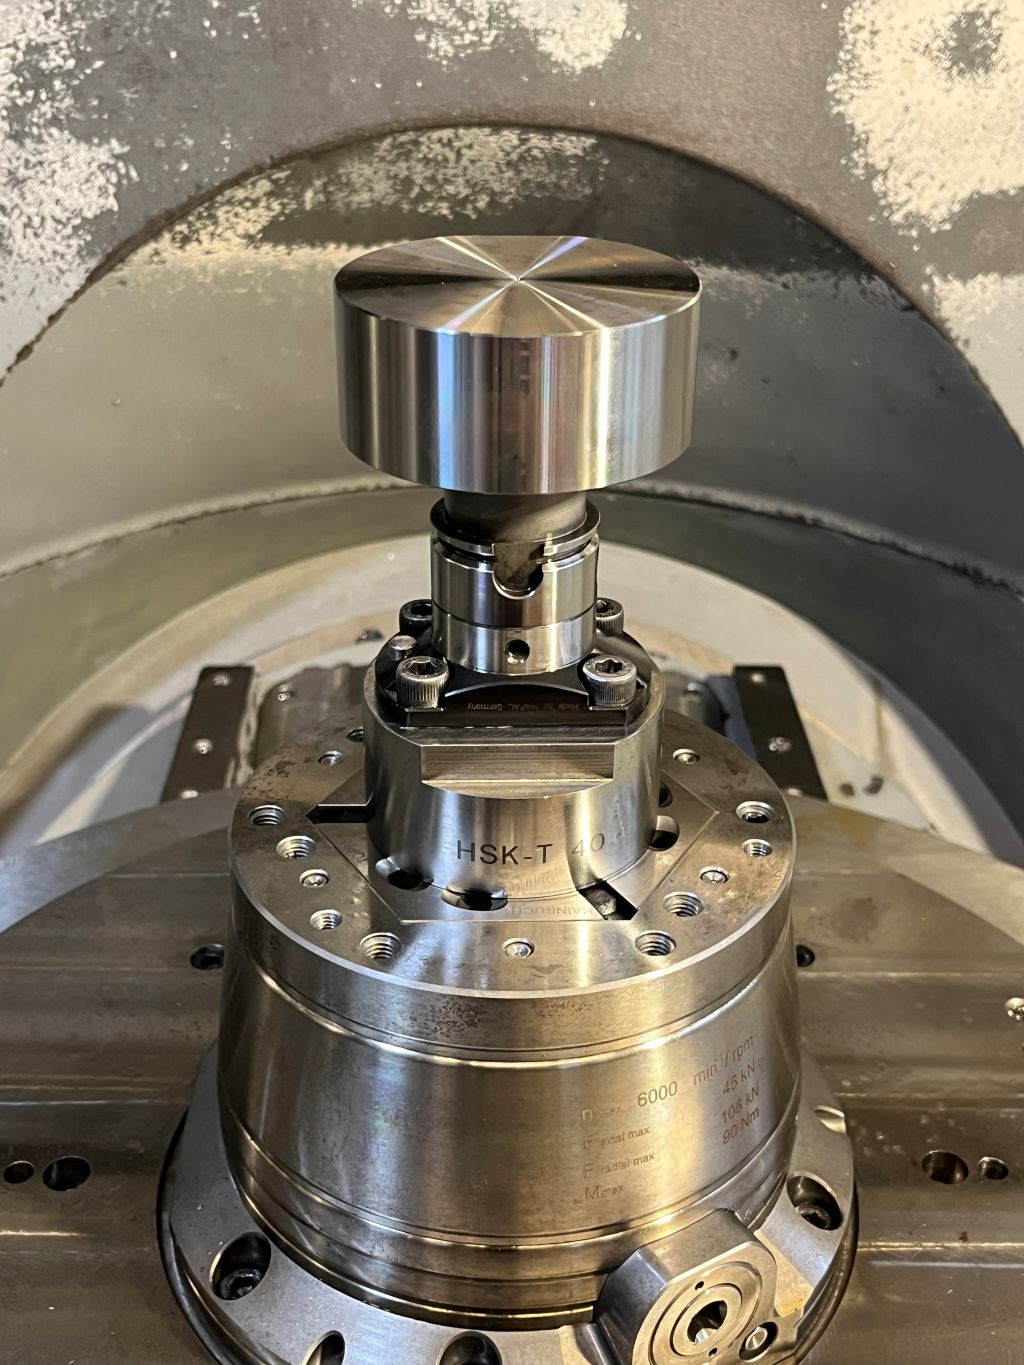
„La început am fost sceptic din cauza presiunii de tăiere ridicate, dar după primele teste am avut imediat în minte sarcina potrivită pentru aceasta“, spune Werner Löcher. „Frezarea unei serii mici de suporturi de strunjire HSK40 din 42CrMo4, tratate la 1.200 megapascali. La loturile anterioare, am pierdut practic câștigul din cauza timpului lung de prelucrare.”
Noua strategie reduce timpul de prelucrare.
Löcher produce piesele de la A la Z în mod autonom. Baza este materialul de bare de trei metri cu un diametru de 80 de milimetri. După prelucrarea prin strunjire și formarea suportului HSK, cele patru suprafețe laterale sunt frezate în semifabricatele rotunde și primesc forma finală. Până acum, Löcher a folosit un frezor din carbură integrală de la un competitor ISCAR pentru aceasta. Acesta a prelucrat cele patru laturi cu un avans de 0,2 milimetri pe dinte.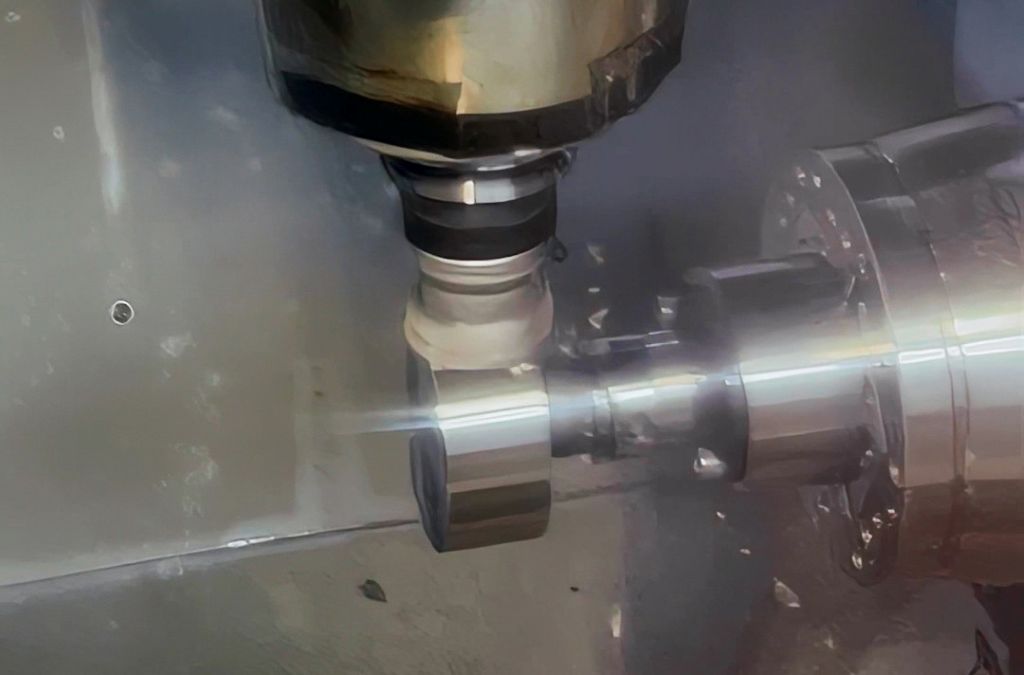
Mai mult nu a fost posibil din cauza vibrațiilor apărute. „A durat o veșnicie și apoi aveam 20 de minute pe cronometru pentru fiecare suport”, își amintește Werner Löcher. Cu toate acestea, programarea orientată spre siguranță, care includea multe drumuri goale, a avut un impact mai mare decât avansul mic al dinților.
„Ne-am uitat la proces și am propus o nouă strategie de prelucrare“, spune Martin Staudacher. „În loc să ne deplasăm în linie dreaptă și să facem multe ocoluri, am recomandat să frezăm plan în mișcare alternativă, atât în direcția de avans, cât și în cea opusă.”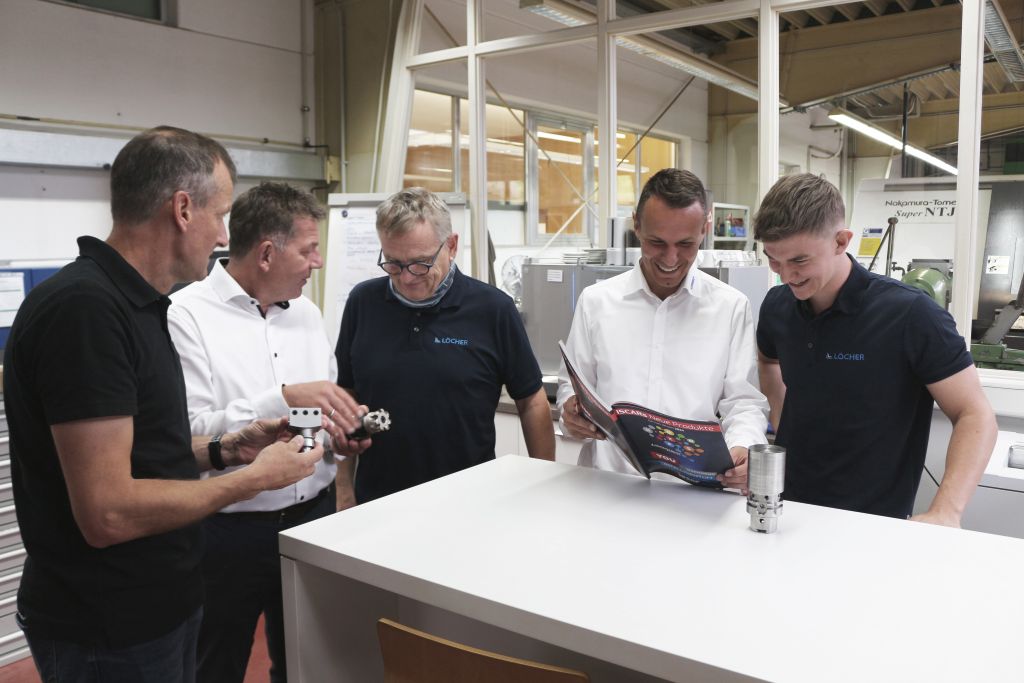
Pentru o eficiență corespunzătoare, MILL4FEED ar trebui să fie utilizat cu un diametru de 52 milimetri. Acesta are șapte dinți eficienți și o lățime de tăiere de 36 milimetri. WSP-ul său 09 din sortimentul de granule fine IC808 acoperit cu TiAlN, cu HP-Spanformer, asigură o tăiere fără vibrații, moale, cu o presiune de tăiere redusă, o rezistență mare la uzură și calități excelente ale suprafeței. Cu noua soluție, s-a putut crește avansul pe dinte la 0,94 milimetri.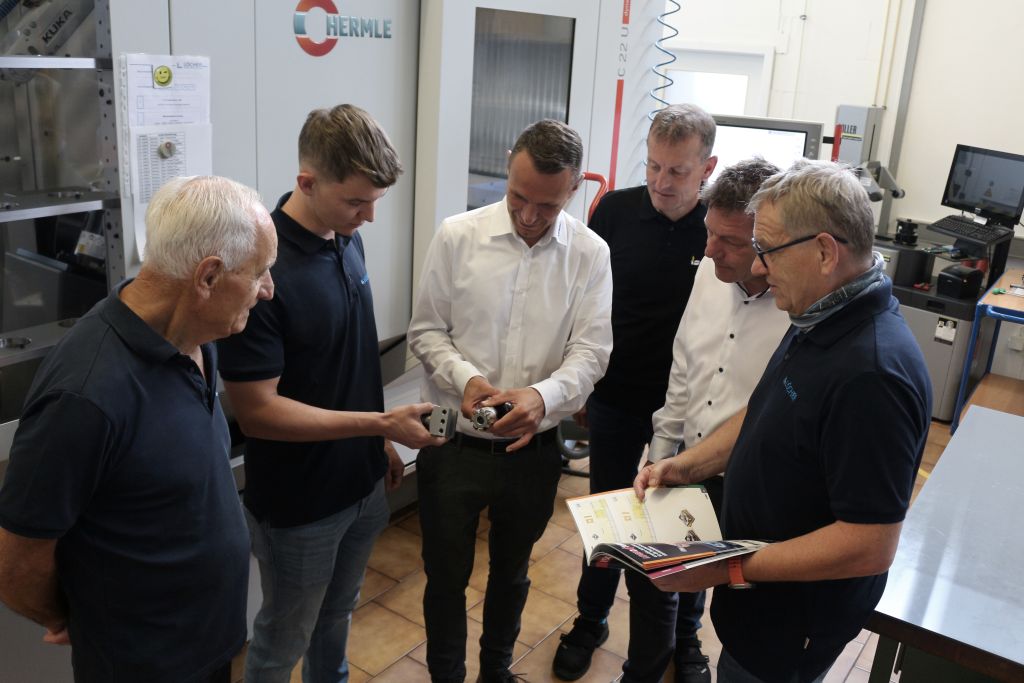
„Din cauza vitezei mari, la început ne-a fost puțin teamă că piesa cu HSK mic va ieși din fixare“, spune Florian Schöffler. Această temere s-a dovedit a fi nejustificată – în schimb, rezultatul dorit s-a realizat: mai multă eficiență. Noua soluție reduce timpul de prelucrare pe piesă cu 90 la sută.
Mai rapid, mai flexibil, mai sigur
Echipa de găuri nu putea să creadă la început că prelucrarea brută durează doar două minute.
„Am repetat cursa de două ori pentru a fi siguri“, râde Werner Löcher. „O astfel de reducere din prima nu am mai întâlnit. E ca un șase la loto.“
În special, noua strategie de prelucrare face diferența: foarte multe mișcări de apropriere și de îndepărtare sunt eliminate, uneltele rămân practic permanent în contact. „Mașina este practic mereu în tăiere. Fără timpi morți, fără plimbări inutile”, laudă Luis Löcher. „Și asta cu o siguranță a procesului care ne-a surprins cu adevărat.”
În plus, MILL4FEED de la Löcher GmbH deschide oportunități suplimentare în prelucrare.
„Frezorul este pur și simplu excelent atunci când este utilizat corect“, rezumă Werner Löcher. „Cu siguranță îl vom folosi mai des în viitor, deoarece ne oferă flexibilitate și siguranță.“
Parteneriatul între Löcher și ISCAR există de mai bine de 30 de ani și funcționează astăzi mai bine ca niciodată. Werner Löcher laudă: „La ISCAR avem persoane de contact directe, care știu ce fac. Nu este vorba doar despre preț, ci despre performanță, iar consultanța este la un nivel complet diferit.”
Contact: