A Löcher GmbH-nak sikerült egy kis szenzációt elérnie a hőkezelt acélból készült HSK-tartók megmunkálása során: A forgácsolók 90%-kal tudták csökkenteni a feldolgozási időt erre a munkafolyamatra, biztonságosan. Az ISCAR MILL4FEED nagy előtolású marójának és egy új stratégiának köszönhetően egy munkadarab esetében már csak két percet kell várni, szemben a közel 20 perccel.
A Löcher GmbH, a baden-württembergischen Westhausenből származó cég, CNC-forgácsolt és marott alkatrészeket kínál gépgyártók, autóipari beszállítók és fémfeldolgozó szektor ügyfelei számára Németországban. A forgatás és marás mellett a teljesítményportfólióba tartozik a üveggyöngy-fúvás, lézergravírozás és összeszerelés is, amelyet 1974-ben, Anton Löcher senior vezető pincéjében alapítottak. A családi vállalkozást második generációban Werner Löcher vezeti, és már a következő generáció is készül, Luis Löcher, aki forgácsoló és jövőbeli gépészmérnök. A Löcher GmbH 25 munkavállalót foglalkoztat, és évente körülbelül hárommillió eurós forgalmat bonyolít.
„A legmagasabb precizitás, a rugalmasság a különleges gyártásoknál, valamint a megbízható és határidőre történő szállítás az egyedi és sorozatgyártott alkatrészek esetében“ - foglalja össze Werner Löcher az ügyfelek elvárásait. Ezen kívül növekvő követelmények merülnek fel a minőségirányítás, a dokumentáció és a nyomon követhetőség terén. „Ezeknek az egyedi igényeknek a kielégítéséhez rövid reakcióidőt kell biztosítanunk, és még kis sorozatok esetén is gazdaságosan kell tudnunk gyártani“ - magyarázza a ügyvezető igazgató.
Ezért figyelt fel, amikor Florian Schöffler, tanácsadás és értékesítés, Martin Staudacher alkalmazástechnikus és Uli Köhler, regionális értékesítési menedzser bemutatták az ISCAR MILL4FEED nagy előtolású maróját és annak alkalmazási lehetőségeit.
Azonnal a megfelelő projekt a fejében
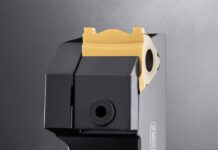
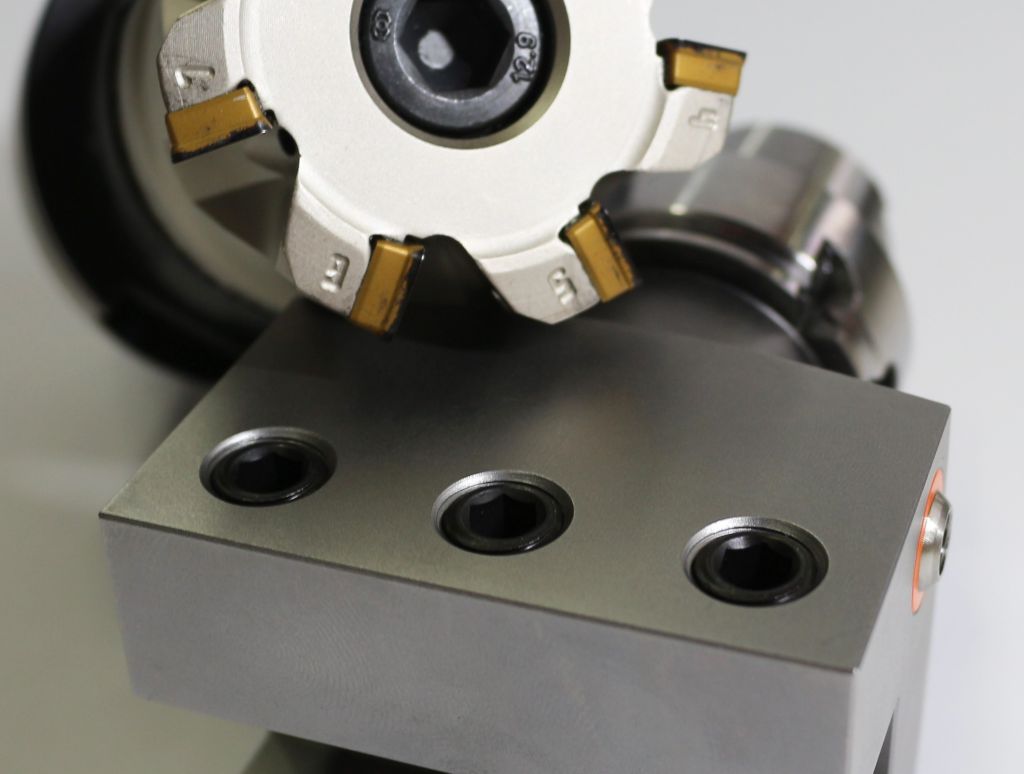
„A különböző szárakkal, marósapkákra és lemezméretekkel rendelkező magas előtolású maró nagyon rugalmas“, mondja Uli Köhler. „Számos új és gazdaságos megmunkálási lehetőséget kínál a felhasználók számára minden anyagban.“ A MILL4FEED egyoldalas forgatható lapkákkal (WSP) van felszerelve, négy vágóéllel. Pozitív forgácsolási szögének köszönhetően az eszköz nagyon lágyan vág. A maróra gyakorolt erőhatás túlnyomórészt axiális irányban történik.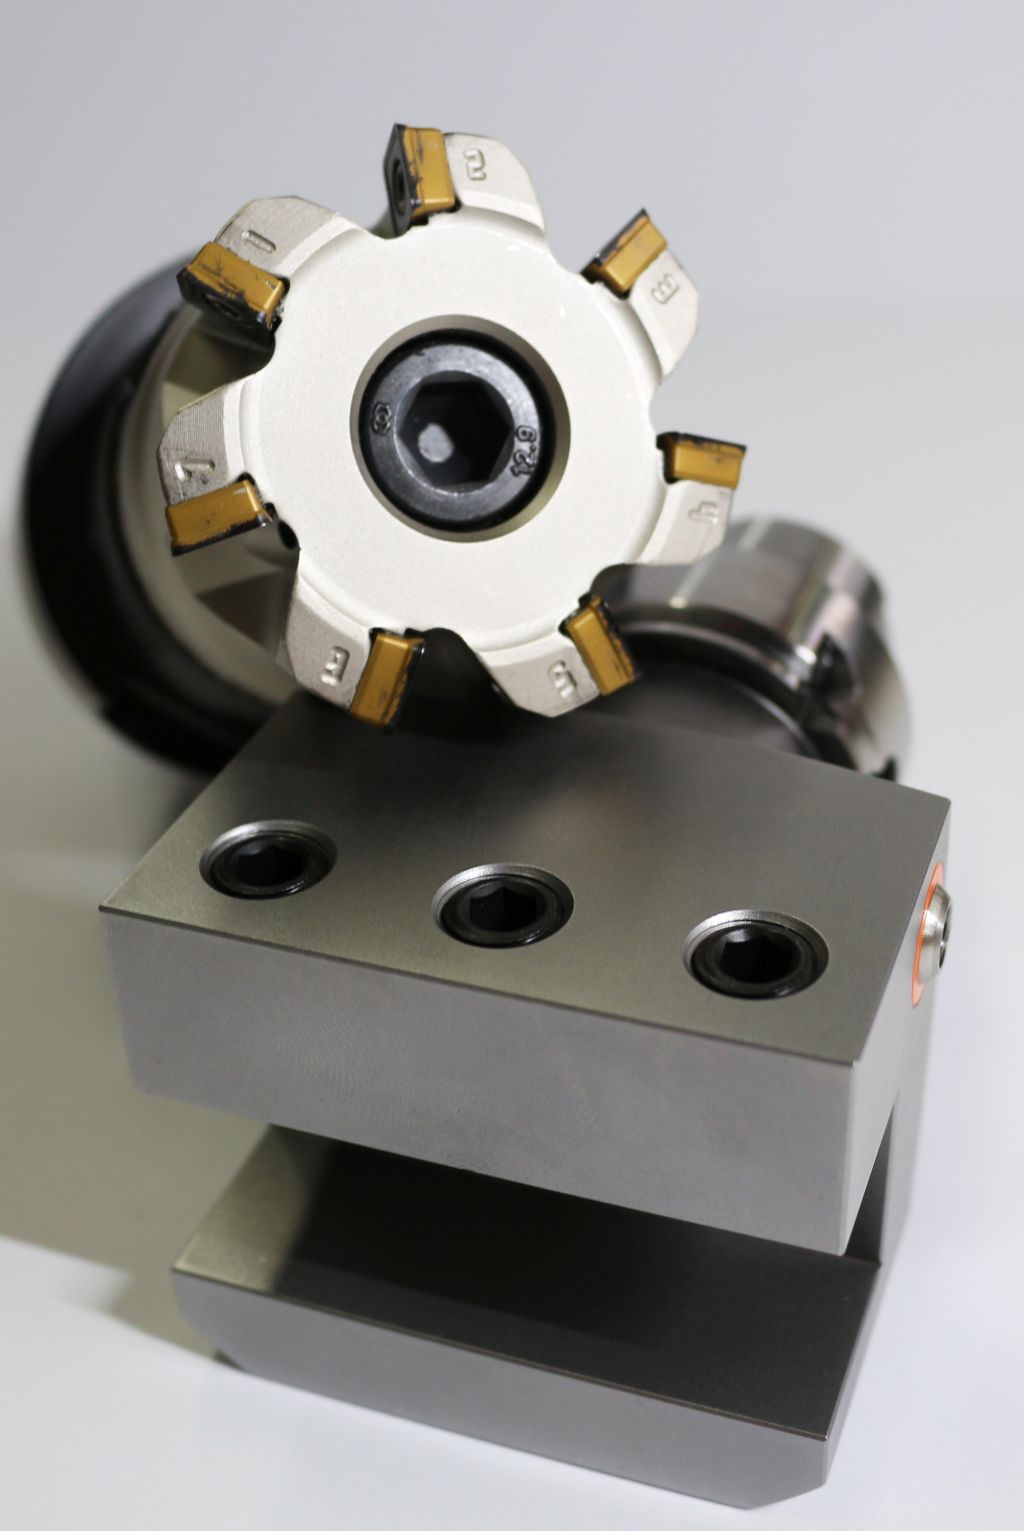
Ezekkel a rezgésmentes folyamatok instabil feszültségek mellett is lehetségesek. A WSP öt különböző geometriában és vágóanyag-fajtában kapható. A felhasználók ezzel akár három milliméteres behatolást és maximum két milliméteres előtolást érhetnek el foganként. A vágóélek különösen stabilak, és megszakított vágások esetén is hosszú élettartamot biztosítanak.
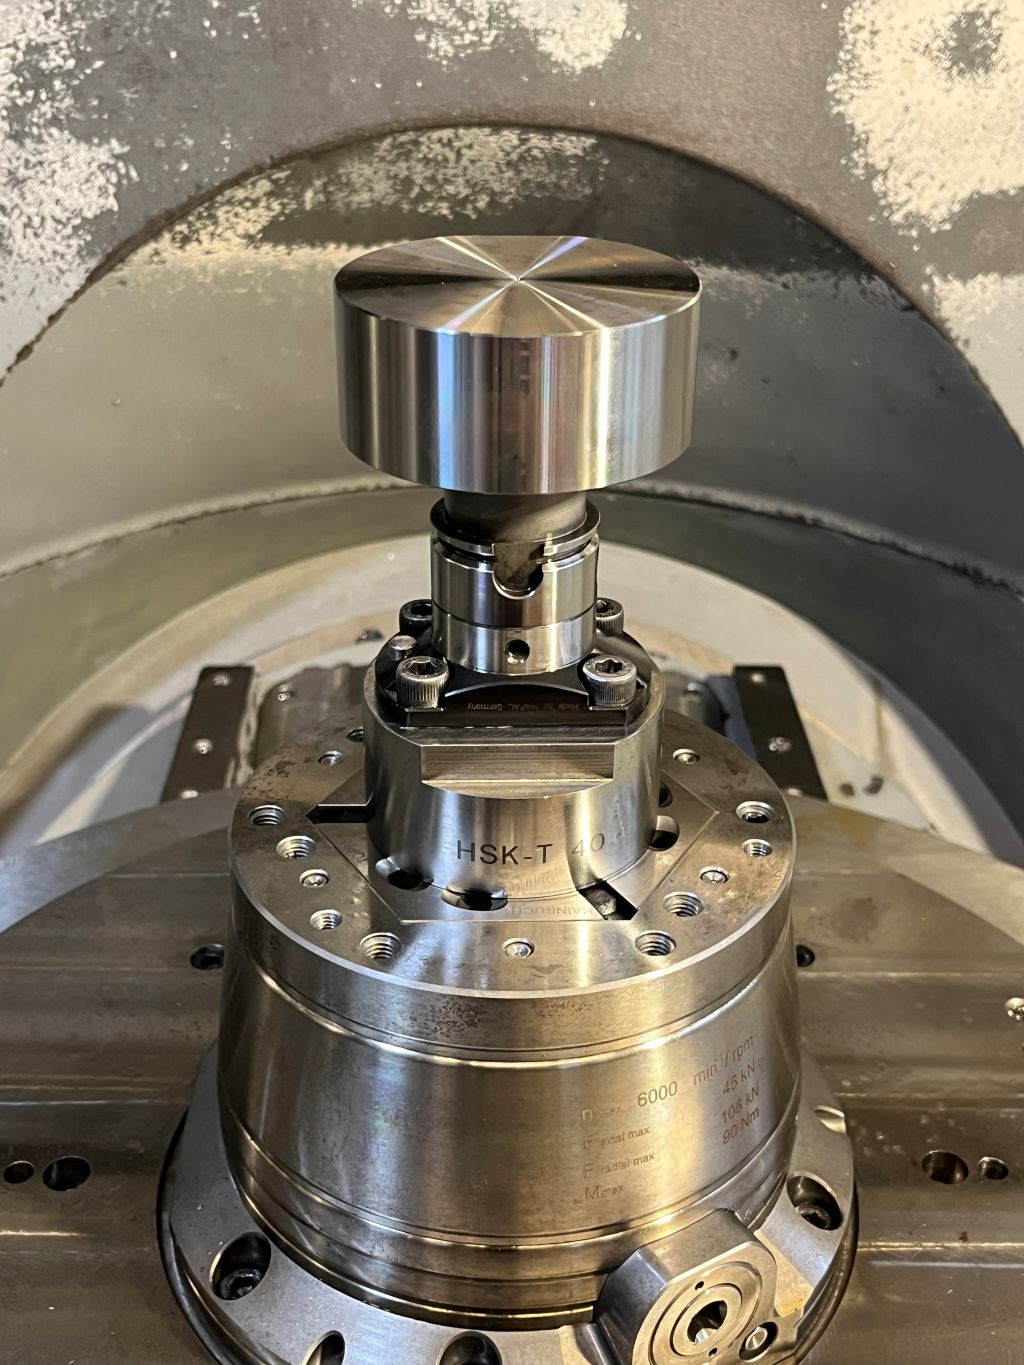
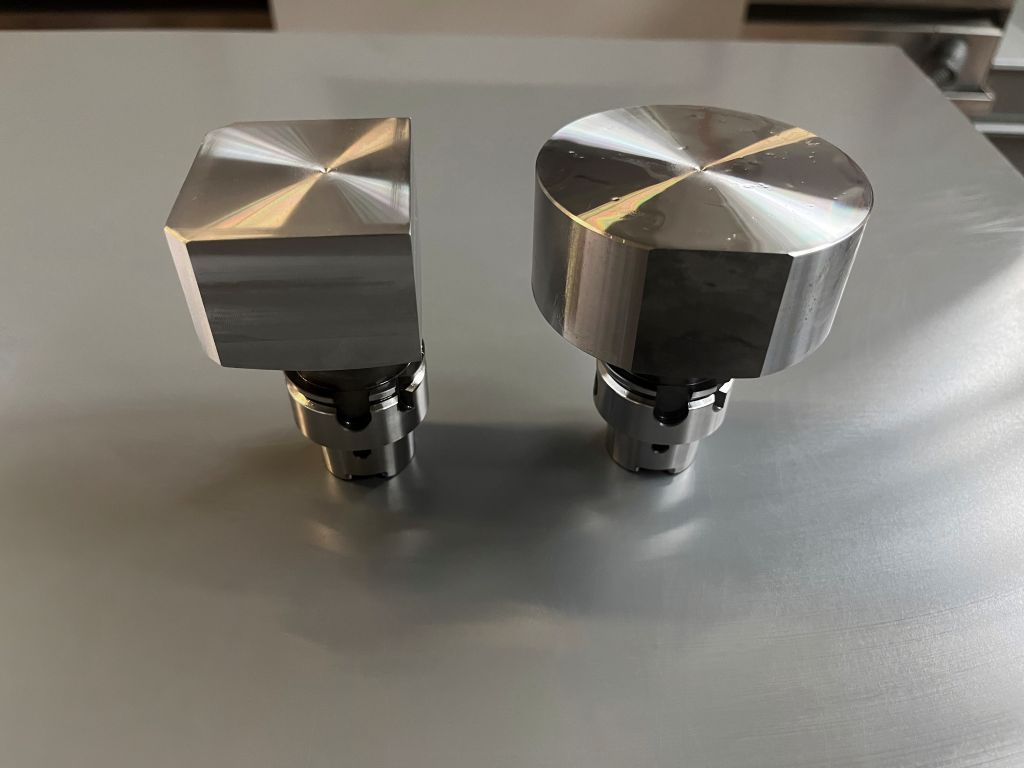
„Kezdetben szkeptikus voltam a magas vágási nyomás miatt, de az első tesztfutások után azonnal megvolt a megfelelő feladat is a fejemben“ – mondja Werner Löcher. „Egy kis sorozat HSK40-es esztergálószerszámok megmunkálása 42CrMo4-ből, 1.200 megapaszkálra edzve. Az előző tételeknél a hosszú megmunkálási idő miatt gyakorlatilag eltüntettük a nyereséget.”
Új stratégia csökkenti a feldolgozási időt
A Löcher a részeket A-tól Z-ig saját maga gyártja. Az alap három méteres rúdanyag, 80 milliméter átmérővel. A HSK-foglalat megforgatása és formázása után a négy oldalfelületet a kerek nyersanyagokba marják, és megkapják végső formájukat. Eddig a Löcher egy ISCAR piaci versenytársának teljes keményfém maróját használta erre a célra. Ez a maró 0,2 milliméteres előtolással dolgozta fel a négy megmunkálandó oldalt.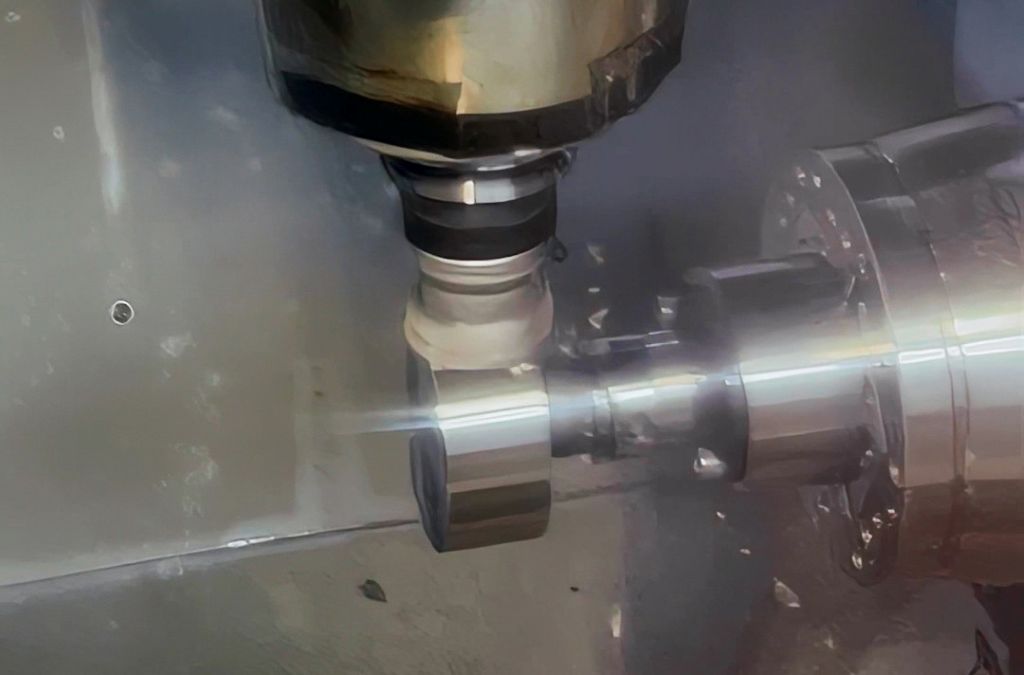
Több nem volt lehetséges a fellépő vibrációk miatt. „Ez örökké tartott, és akkor minden tartón 20 perc állt a számlálón” - emlékszik vissza Werner Löcher. A kis fogaskerék előtolásnál azonban a biztonságra vonatkozó programozás, amely sok üresjáratot tartalmazott, sokkal nehezebb volt.
„Megnéztük a folyamatot, és javasoltunk egy új megmunkálási stratégiát“ – mondja Martin Staudacher. „Ahelyett, hogy sorban haladnánk és sokat kerülgetnénk, azt javasoltuk, hogy egyenletes és ellenkező irányban ingázva síkban marjunk.“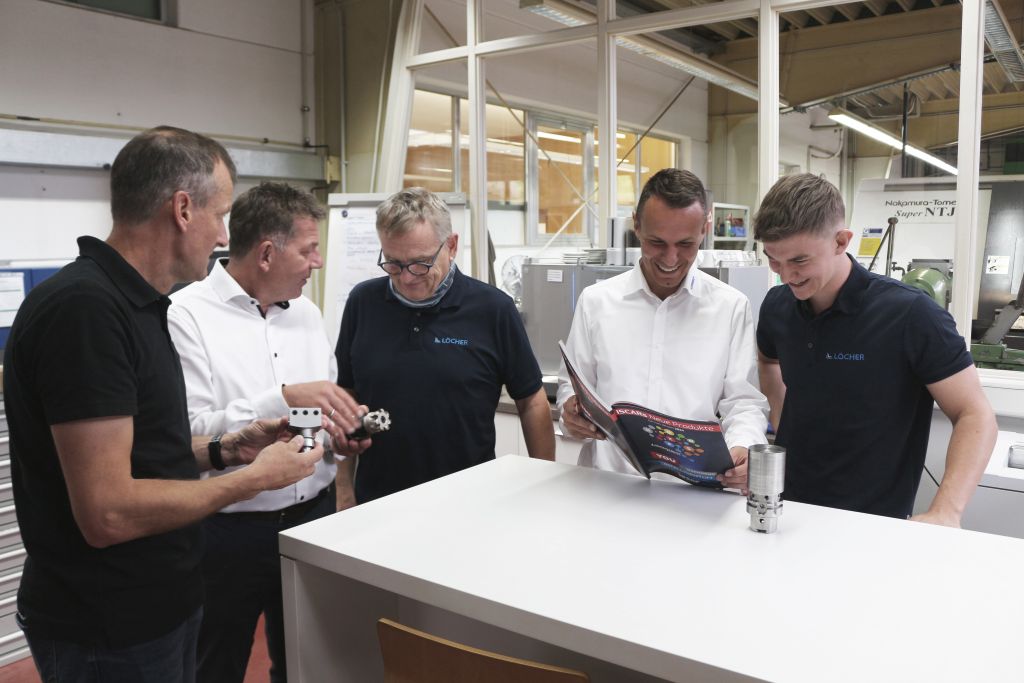
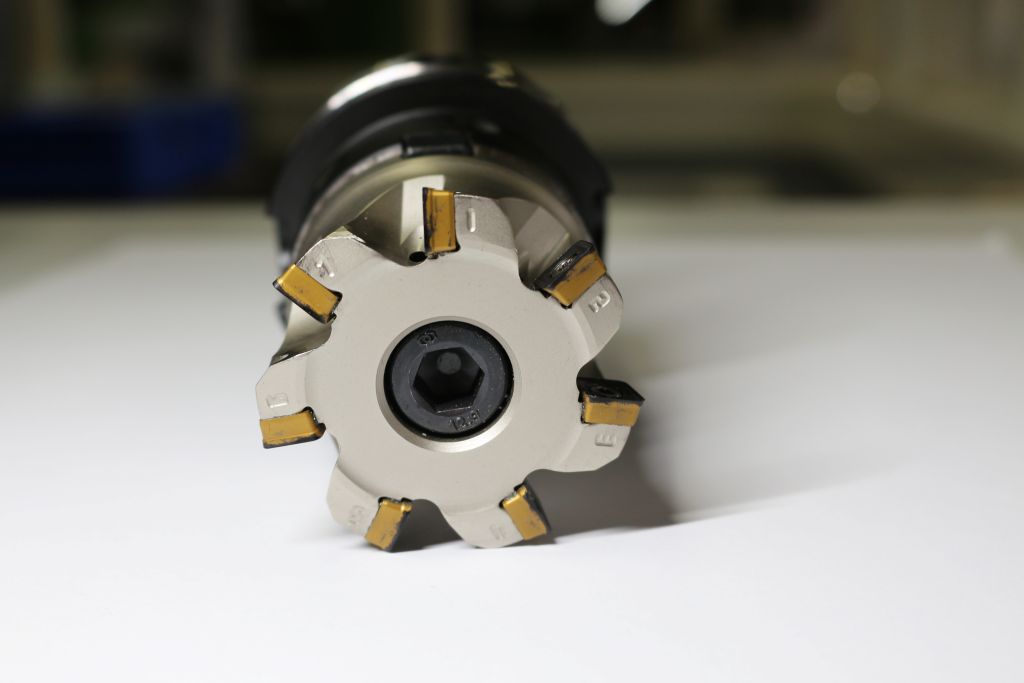
A megfelelő hatékonyság érdekében a MILL4FEED-et 52 milliméter átmérővel kell alkalmazni. Hét hatékony foga van és 36 milliméter vágási szélességgel rendelkezik. A TiAlN bevonatú finomszemcsés IC808-as 09-es WSP-jével és HP forgácsformálóval rezgésmentes, lágy vágást biztosít alacsony vágási nyomással, magas kopásállósággal és kiváló felületi minőséggel. Az új megoldással a fogás előtolását 0,94 milliméterre tudták növelni.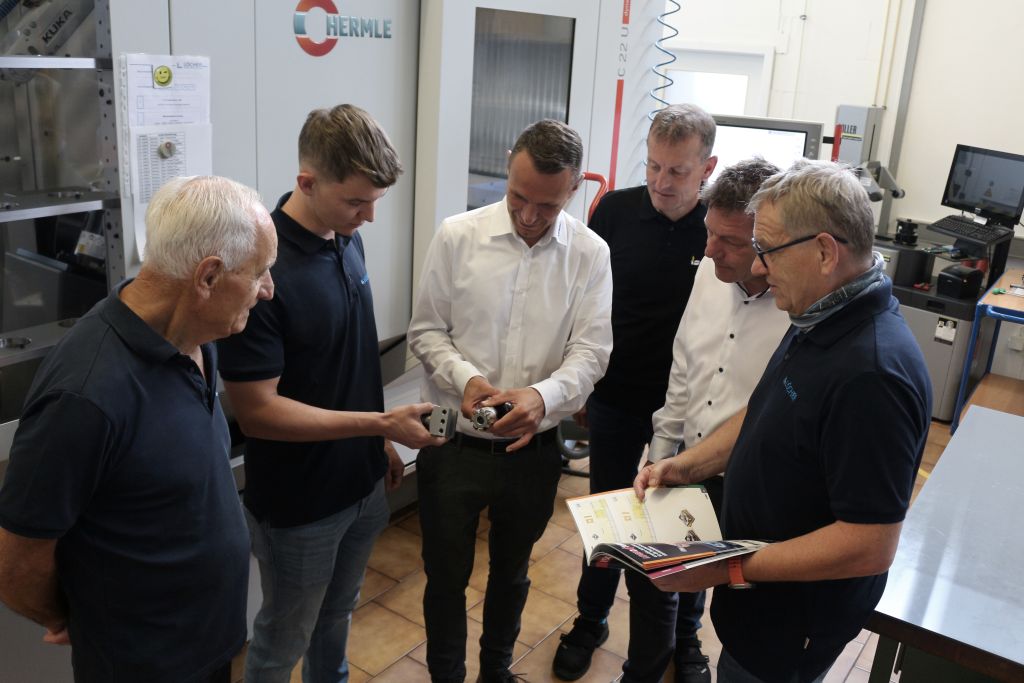
„A nagy sebesség miatt kezdetben aggódtunk, hogy a kis HSK-val rendelkező alkatrész kiszabadul a rögzítésből“ – mondja Florian Schöffler. Ez az aggodalom alaptalan volt – viszont a kívánt eredmény megvalósult: nagyobb hatékonyság. Az új megoldás 90 százalékkal csökkenti az egyes alkatrészek megmunkálási idejét.
Gyorsabb, rugalmasabb, biztonságosabb
A Löcher-csapat eleinte nem is tudta elhinni, hogy a durva megmunkálás már csak két percig tart.
„Két alkalommal megismételtük a futamot, hogy biztosak legyünk benne” – nevet Werner Löcher. „Ilyen mértékű csökkenést még sosem tapasztaltam. Olyan, mint egy hatos a lottón.”
Főleg az új megmunkálási stratégia teszi a különbséget: Nagyon sok belépési és távozási mozgás elmarad, az eszköz szinte folyamatosan vágásban van. „A gép gyakorlatilag mindig vág. Nincsenek üresjáratok, nincs sétálgatás,” dicséri Luis Löcher. „És mindez olyan folyamatbiztonsággal történik, ami igazán meglepett minket.”
Ezenkívül a Löcher GmbH MILL4FEED-je további lehetőségeket kínál a megmunkálásban.
„A maró a megfelelő alkalmazásnál egyszerűen nagyszerű“ – foglalja össze Werner Löcher. „A jövőben biztosan gyakrabban fogjuk használni, mert rugalmasságot és biztonságot nyújt számunkra.“
A Löcher és az ISCAR közötti partnerség több mint 30 éve tart, és ma jobban működik, mint valaha. Werner Löcher dicséri: „Az ISCAR-nál közvetlen kapcsolattartóink vannak, akik tudják, mit csinálnak. Nemcsak az ár számít, hanem a teljesítmény is, és a tanácsadás egy egészen más szinten van.”
Kapcsolat: