Der Werkzeugmaschinenhersteller ALZMETALL fertigt seine Bauteile zum größten Teil auf eigenen Maschinen. Auch die Herstellung von Zahnrädern wurde wieder ins eigene Werk geholt. Für die Optimierung sorgt dabei das von der Heidenhain-Steuerung unterstützte Wälzschälen (Skiving). Die INGERSOLL WERKZEUGE GMBH hat dafür ein Hartmetall-Tool entwickelt, mit dem sieben verschiedene Werkstücke wirtschaftlich produziert werden können.
Die in Altenmarkt/Alz ansässige ALZMETALL GmbH & Co. KG ist ein mittelständisches Unternehmen mit rund 300 Mitarbeitern, das sich in seiner gut 80-jährigen Firmengeschichte ständig weiterentwickelt hat. Den Anfang machten eine Eisen- Gießerei für Grau- und Sphäroguss sowie die Produktion von Bohrmaschinen. Die eigene Gießerei einschließlich automatisierter Formanlage ist eine wichtige Voraussetzung für den Maschinenbau bei ALZMETALL. Sie schafft Flexibilität in der Fertigung und gewährleistet eine konstant gute Qualität des Ausgangsmaterials. Allein für den eigenen Bedarf wäre die Gießerei allerdings nicht rentabel. 90 Prozent des gegossenen Materials sind für Fremdkunden bestimmt, die teilweise auch Bauteile bei ALZMETALL fertigen lassen.
Bei Bohrmaschinen bietet der Hersteller ein breites Portfolio an, das von der einfachen analogen Tischbohrmaschine bis zu Heavy Duty Industrie-Bohrmaschinen mit digitaler Steuerung, wie der programmierbaren iTronic, reicht. In den 1970er-Jahren brachte ALZMETALL den Abomat auf den Markt, der einen automatischen Werkzeugwechsel für die Bohrmaschinen ermöglichte und später auch mit einer CNC-Steuerung ausgestattet wurde. Das Produkt ebnete den Weg für die Herstellung von CNC-Bearbeitungszentren.
2001 wurde die G 800 vorgestellt, ein Fünf-Achs-Bearbeitungszentrum in Gantry-Bauweise, bei dem erstmalig Torque-Antriebe in den Schwenk- und Drehachsen eingesetzt wurden. Die Maschinen wurden seither weiterentwickelt und ermöglichen mit ihrer hohen Dynamik die kontinuierliche Simultanbearbeitung von Bauteilen im Größenbereich von 600 bis 1.400 mm Werkstückgröße. Ein weiteres Highlight war 2006 die technische Weiterentwicklung der reinen Fräsbearbeitungszentren hin zu Fräs-Dreh-Bearbeitungszentren. Bei dieser Maschinen-Generation konnten somit Bohr-, Fräs- und Drehbearbeitungen in einer Aufspannung ausgeführt werden. Später kam noch die Erweiterung des Schleifprozesses hinzu.
Einzigartiges Thermomanagement
Stärken der CNC-Maschinen von ALZMETALL sind deren stabile Bauart und hohe Steifigkeit. Die von den Kunden geschätzte Genauigkeit bei der Fertigung von Bauteilen wird durch ein besonderes Thermomanagement erreicht, wie Georg Buchner, CNC-Application Engineer, erläutert: „Wir bauen die Maschine vom Tool Center Point thermosymmetrisch auf. Dabei wird von der Werkzeugspitze gleichmäßig nach oben gebaut. Beim Wärmegang bleibt dieser Tool Center Point bestehen und wir erreichen die gewünschte Präzision ohne Kompensation in X- und Y-Richtung, was uns von vielen anderen Herstellern unterscheidet.“
Als klassischer mittelständischer Werkzeugmaschinenhersteller mit sehr hoher Fertigungstiefe und Flexibilität ist ALZMETALL in der Lage, auf ein breites Spektrum an Ausstattungsvarianten und damit sehr individuell auf Kundenwünsche einzugehen. Das Unternehmen ist weltweit aktiv und bedient eine Vielzahl unterschiedlicher Branchen. Der Trend geht zu High-End-Maschinen. Mittlerweile sind die Bearbeitungszentren für die Firma zum größten Umsatzträger geworden. Zahlenmäßig tragen die Bohrmaschinen, von denen ALZMETALL jährlich insgesamt rund 1.600 Stück herstellt, zum Umsatz des Werkzeugmaschinengeschäfts bei.
ALZMETALL entwickelt und konstruiert seine Maschinen ausschließlich im eigenen Hause, was zusammen mit der Fertigungstiefe ein Alleinstellungsmerkmal unter den Werkzeugmaschinen-Herstellern darstellt. Dabei bilden die eigenen Bearbeitungszentren den wesentlichen Grundstock der Fertigung. Ausgelagert wurde vor etwa zehn Jahren die Fertigung für Zahnräder. Sie werden in verschiedenen Größen für jede Bohrmaschine zur Kraftübertragung und Regelung benötigt. Mit der Fremdfertigung war man bei ALZMETALL allerdings nachhaltig unzufrieden: Sie wurde als zu teuer erachtet, verursachte lange Lieferzeiten und auch die Qualität ließ zu wünschen übrig.
Steuerung mit Skiving-Zyklus
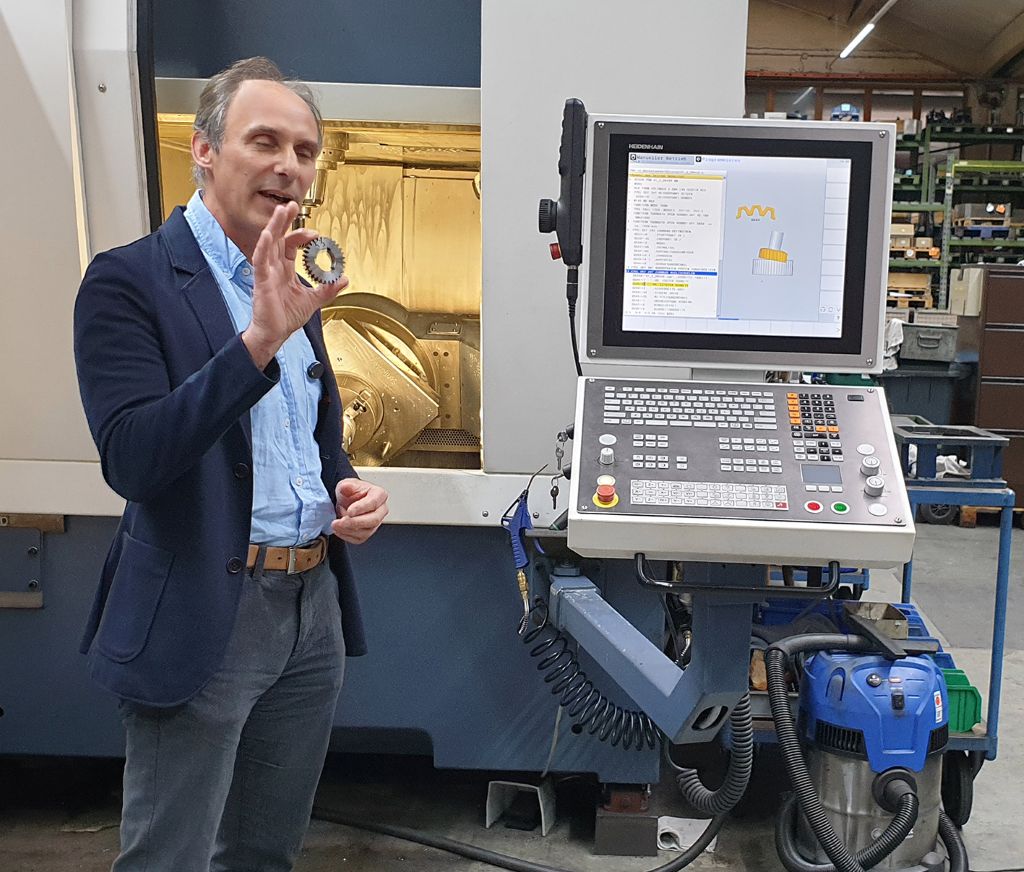
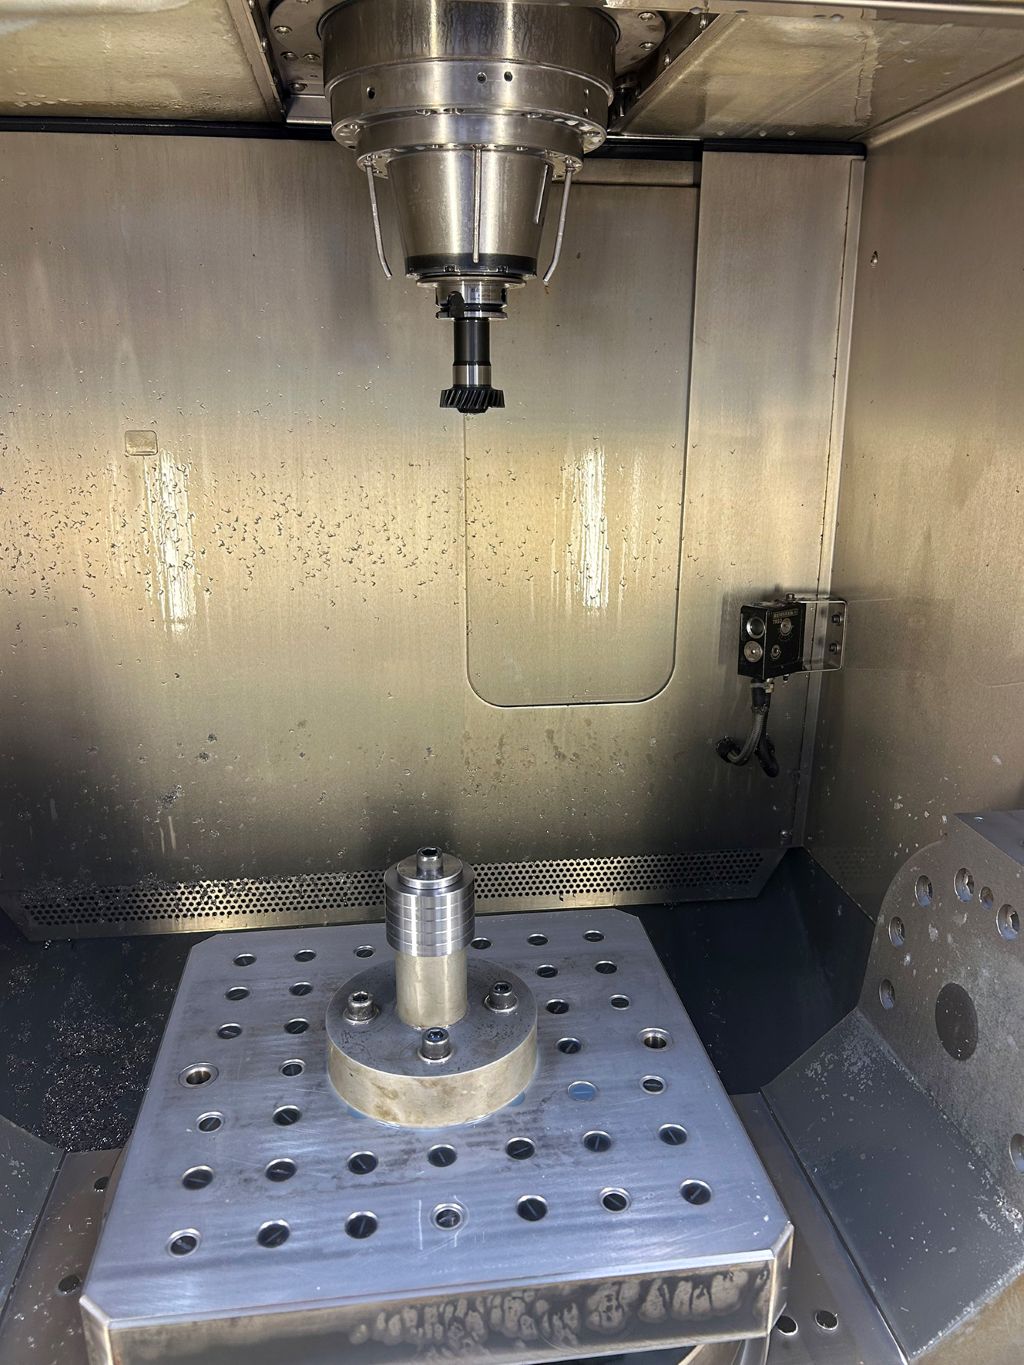
Als die Entscheidung fiel, die Zahnradfertigung wieder ins eigene Werk zu holen, war gleich klar, dass es kein Zurück zur früheren Produktionsweise geben sollte, denn das Stoßen auf den noch vorhandenen alten Maschinen wäre bei Losgrößen von 300 bis 400 Stück unwirtschaftlich. Nach der idealen Lösung musste ALZMETALL nicht lange suchen, denn in der Fertigung war bereits ein Fräs-Dreh-Bearbeitungszentrum GS 800/5-FDT im Einsatz, das mit der Steuerung TNC 640 von Heidenhain ausgestattet war. Der Vorteil dieser Steuerung besteht darin, dass auf ihr bereits ein Skiving-Zyklus vorhanden ist, der lediglich freigeschaltet werden muss, um das effiziente Wälzschälen nutzen zu können. Die Maschine bringt mit ihrer robusten Bauweise, kinematischer Genauigkeit und einem 1.100 U/min schnellen C-Achsen-Drehtisch die besten Voraussetzungen für das Skiving mit.
„Um die Spindel zu synchronisieren, braucht man die Funktionalität der Steuerung“, erklärt Ludwig Buchner, Produktmanager Anwendungstechnik Heidenhain. „Die zu fahrenden Bewegungen der Achsen sind die Kernkompetenz der Steuerung, in der das gesamte regelungstechnische Know-how vorhanden ist. Der Standardzyklus für das Skiving, der letztendlich die Eingaben des Anwenders in Achsbewegungen umsetzt, sieht auf jeder Maschine gleich aus.“ Wie für alle Optionen seiner Steuerung bietet Heidenhain auch für das Skiving eine 90-tägige Testphase an. Auch ALZMETALL nutzte diese Möglichkeit, ehe der Zyklus gekauft wurde.
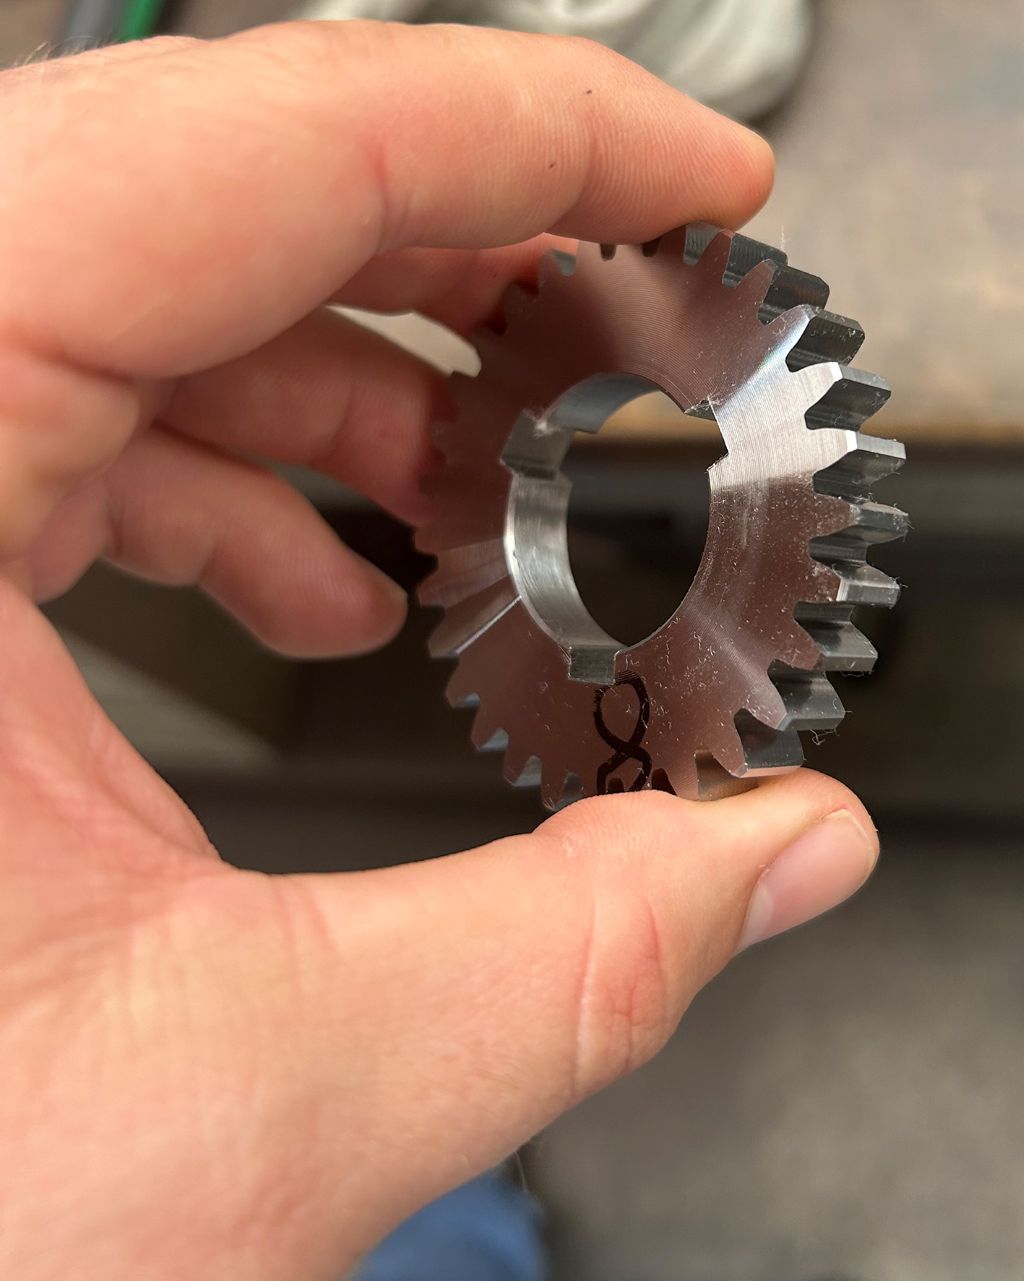
Da die GS 800/5-FDT bereits seit einigen Jahren im Einsatz war, wurde zunächst die Software aktualisiert, was auch Ludwig Buchner als wichtig erachtet: „Wir bieten diese Standardzyklen seit über sechs Jahren als Option an. Während dieser Zeit wurde der Skiving-Zyklus immer weiter optimiert, um die Spindelsynchronisation zu verbessern und die Oberflächenqualität zu steigern.“
Ein Werkzeug für sieben Zahnräder
Tools für das Wälzschälen sind grundsätzlich Sonderwerkzeuge, die auf die betreffenden Bauteile angepasst sind. Bei ALZMETALL ging es konkret um die Herstellung von sieben verschiedenen Zahnrädern für Baugruppen unterschiedlicher Bohrmaschinen.
In die engere Auswahl kamen für ALZMETALL drei Werkzeughersteller. Aus einem triftigen Grund hatte INGERSOLL in diesem Wettbewerb die Nase vorn.
Während die Mitbewerber drei oder gar vier unterschiedliche Werkzeuge ins Spiel brachten, legte INGERSOLL sein Skiving-Werkzeug so aus, dass damit alle sieben Werkstücke bearbeitet werden können – und gibt dafür auch eine absolute Funktionsgarantie. Für ALZMETALL war das die weitaus wirtschaftlichste Lösung, weshalb die Entscheidung für den Werkzeughersteller aus Haiger letztendlich nicht nur über den Preis, sondern auch durch die Technik fiel. „Sieben Bauteile mit einem einzigen Werkzeug herstellen zu können, das hat einen gewissen Charme“, würdigt Georg Buchner die gefundene Lösung.
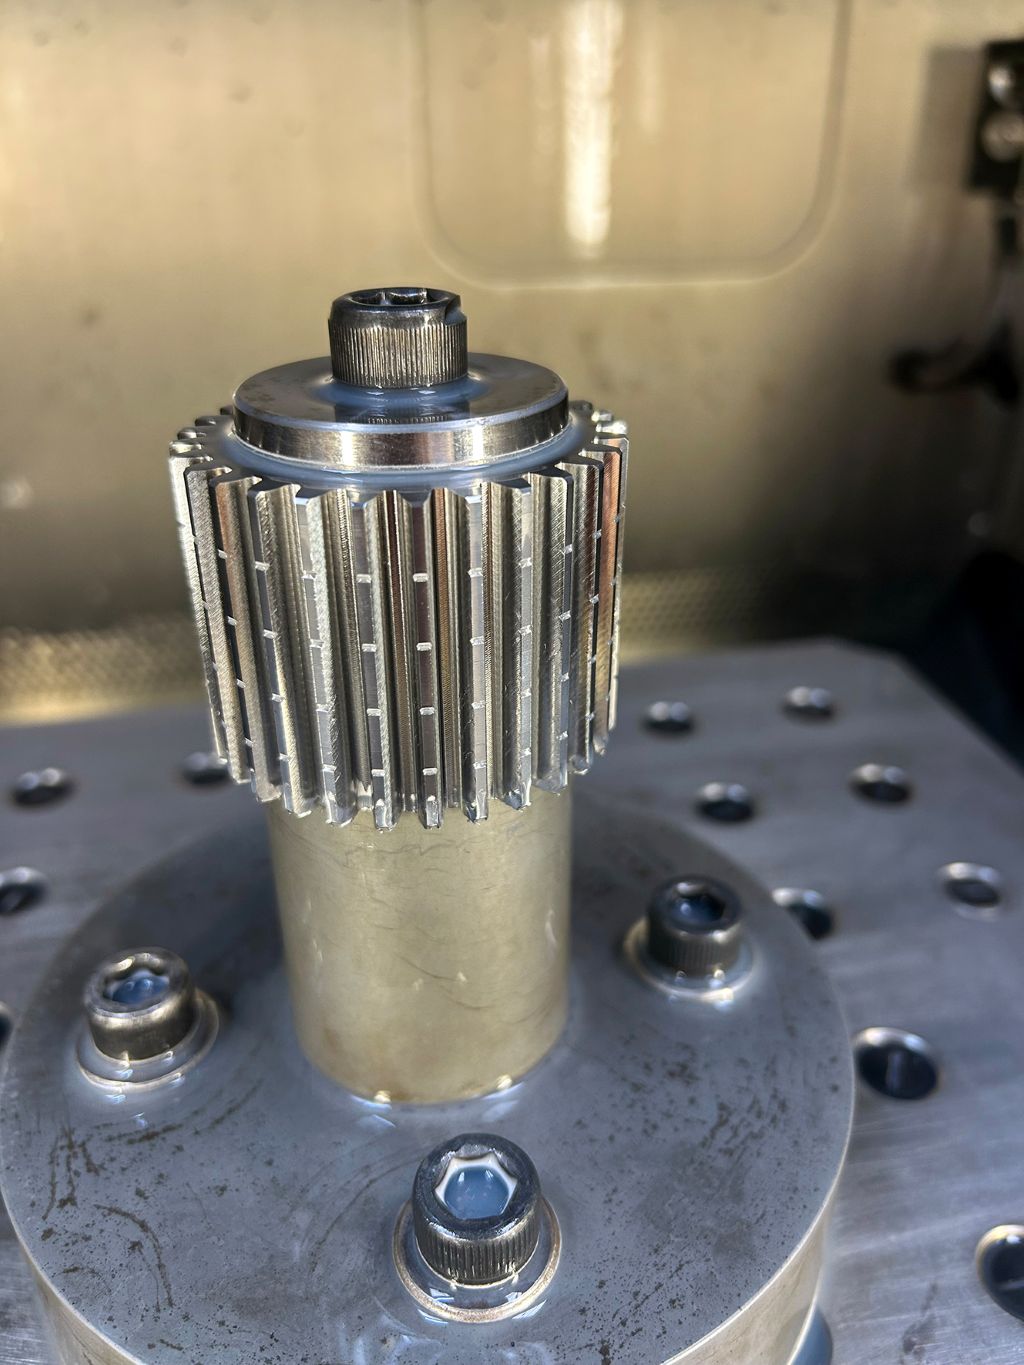
Voraussetzung für das Gelingen ist laut Michael Bum, Anwendungstechniker bei INGERSOLL, die Ähnlichkeit der Zahnräder. Die Modul 2 Zahnräder haben alle den gleichen Zahnkopfhöhenfaktor, lediglich die Zähnezahl variiert. Als Material dient überwiegend der Vergütungsstahl C45. „Im Endeffekt geht es dann beim Prozess vor allem um die Schnittaufteilung“, erläutert Bum. „Beim Wälzschälen müssen wir immer mit degressiver Zustellung fahren, um nicht zu viel Druck auf das Werkzeug zu bekommen.“ Anzahl und Tiefe der Schnitte werden von INGERSOLL genau definiert und können direkt in die Steuerung übernommen werden.
Der Achskreuzwinkel und die Zähnezahl des Wälzschälrades mussten optimal auf die unterschiedlichen Werkstücke und an die Drehzahlen von Hauptspindel und Tischspindel angepasst werden.
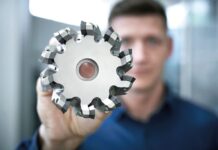
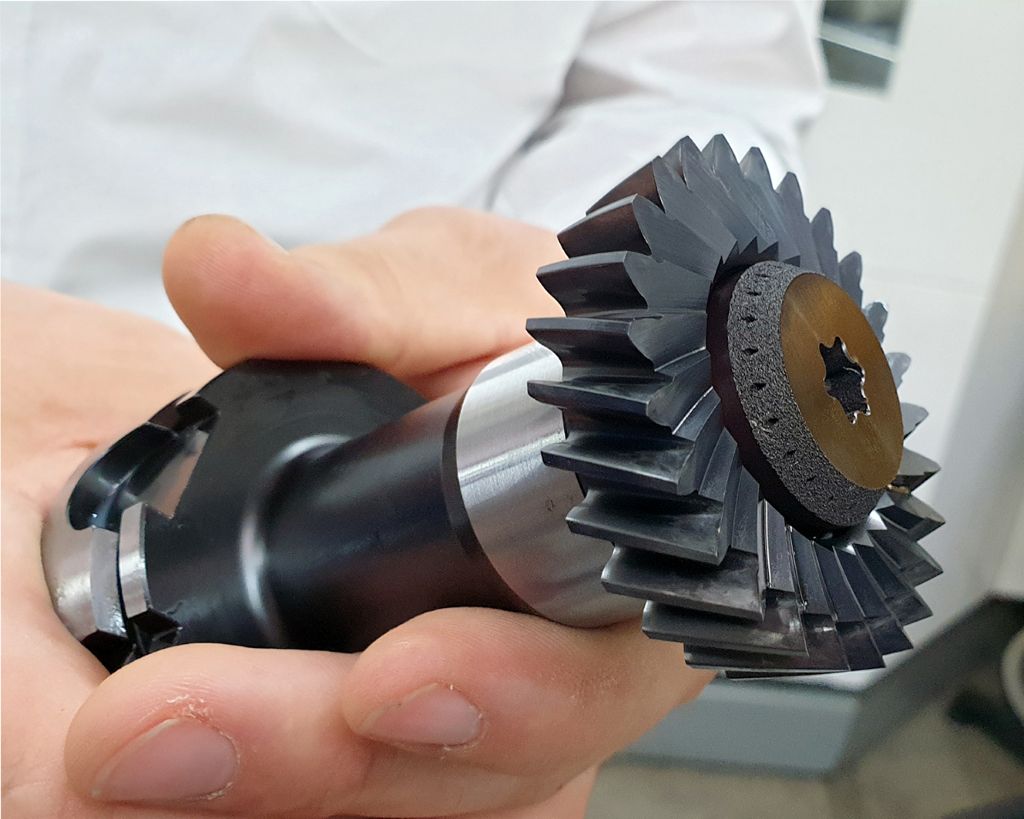
Um die angestrebte Verzahnungsqualität 7 gemäß DIN 3962 zu erzielen, hat sich INGERSOLL für ein geschliffenes Wälzschälrad aus Hartmetall entschieden. Eine Lösung mit angepassten Wendeschneidplatten, für die ebenfalls Sonderanfertigungen erforderlich gewesen wären, hätte höhere Kosten verursacht. Die Zähnezahl der Bauteile ist unterschiedlich und liegt zwischen 15 und 48. Das Werkzeug hat INGERSOLL mit 26 Zähnen ausgelegt. Das Wälzschälrad wird auf einen Träger aufgesetzt und mit einer Anzugsschraube geklemmt. Eine Besonderheit dieser Schraube aus dem 3D-Drucker sind integrierte Kühlkanäle, die Innenkühlung gezielt auf jede Schneide bringen.
Qualität und Produktivität passen
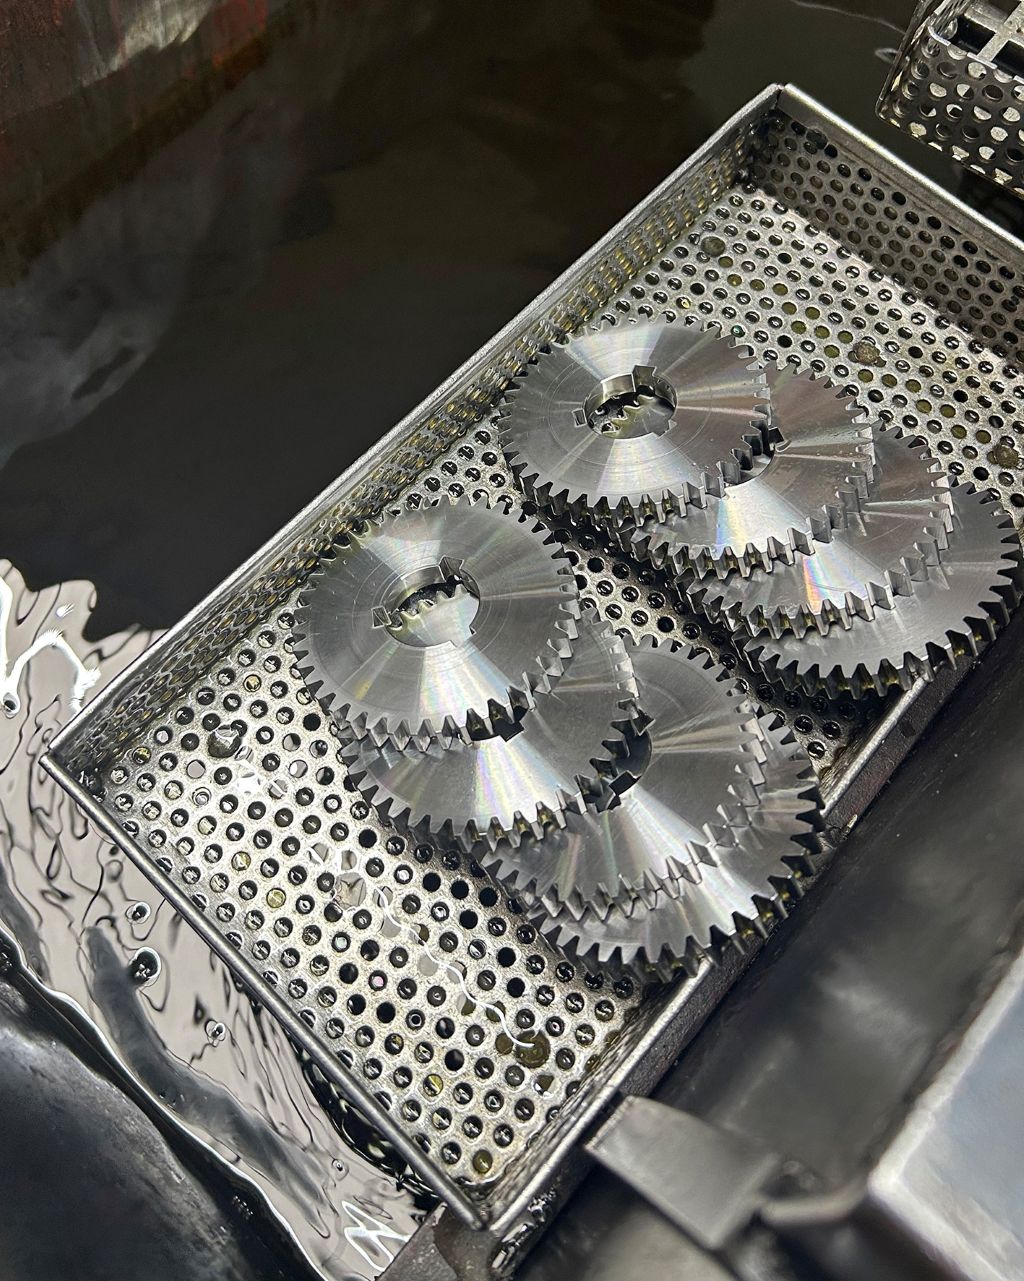
Mit der erreichten Verzahnungsqualität und der Bearbeitungszeit ist Dennis Springer, Teamleiter Fertigung bei ALZMETALL, hochzufrieden: „Früher haben wir die Zahnräder in Gruppen von fünf Bauteilen gefertigt, was 10 bis 15 Minuten dauerte. Jetzt kommen wir dafür auf eine Bearbeitungszeit von 3:40 Minuten. Das entspricht einer Produktivitätssteigerung von etwa 60 Prozent.“ Auch die zugesagten Standmengen wurden auf Anhieb erreicht, was Dennis Springer positiv stimmt. Er ist optimistisch, dass durch weitere Optimierungen noch höhere Standmengen realistisch sind. Die Entscheidung, die Zahnräder im Hause zu fertigen, hat sich für ALZMETALL mehr als gelohnt.
INGERSOLL hat den Prozess für den Kunden von der Werkzeugauslegung bis zum ersten Gutteil komplett begleitet. Georg Buchner findet für die Zusammenarbeit lobende Worte: „Wir fühlten uns bei dem Werkzeughersteller sehr gut aufgehoben und wurden bestens betreut, vor allem auch beim Einfahren. Das hat gut funktioniert und war sehr angenehm für uns.“ Praktisch sei für ALZMETALL auch die Nutzung des Skiving-Zyklus auf der Heidenhain-Steuerung gewesen, weil dafür keine weitere Ausbildung oder Fortbildung erforderlich war. „Die Prozessdaten bekommen wir von INGERSOLL und müssen das Programm nur noch damit füttern. Der Rest läuft praktisch automatisch. Für den Bediener an der Maschine ist das eine große Erleichterung“, so Buchner.
In Zusammenarbeit mit Heidenhain bietet ALZMETALL das Skiving auch seinen Kunden als Option an. Die erfolgreiche Nutzung in der eigenen Fertigung dürfte ein gutes Verkaufsargument dafür sein.
Kontakt: