Proizvođač alatnih strojeva ALZMETALL većinu svojih dijelova proizvodi na vlastitim strojevima. Također je proizvodnja zupčanika ponovno prebačena u vlastitu tvornicu. Za optimizaciju se brine Wälzschälen (Skiving) podržano Heidenhain upravljanjem. INGERSOLL WERKZEUGE GMBH razvila je alat od tvrdog metala kojim se može ekonomski proizvoditi sedam različitih radnih komada.
Tvrtka ALZMETALL GmbH & Co. KG sa sjedištem u Altenmarktu/Alzu je srednje veliko poduzeće s oko 300 zaposlenika, koje se tijekom svoje više od 80-godišnje povijesti neprekidno razvijalo. Početak su činile ljevaonica za željezo za sivi i sferni lijev te proizvodnja bušilica. Vlastita ljevaonica, uključujući automatizirani sustav oblikovanja, važan je preduvjet za strojogradnju u ALZMETALL-u. Ona omogućava fleksibilnost u proizvodnji i osigurava konstantno dobru kvalitetu sirovine. Međutim, ljevaonica ne bi bila isplativa samo za vlastite potrebe. 90 posto lijevanog materijala namijenjeno je vanjskim kupcima, koji dijelom također naručuju dijelove kod ALZMETALL-a.
Kod bušilica proizvođač nudi širok spektar, od jednostavne analogne stolne bušilice do industrijskih bušilica velike snage s digitalnom kontrolom, poput programabilnog iTronic-a. U 1970-im godinama ALZMETALL je lansirao Abomat, koji je omogućio automatsku promjenu alata za bušilice, a kasnije je također opremljen CNC kontrolom. Ovaj proizvod otvorio je put za proizvodnju CNC obradnih centara.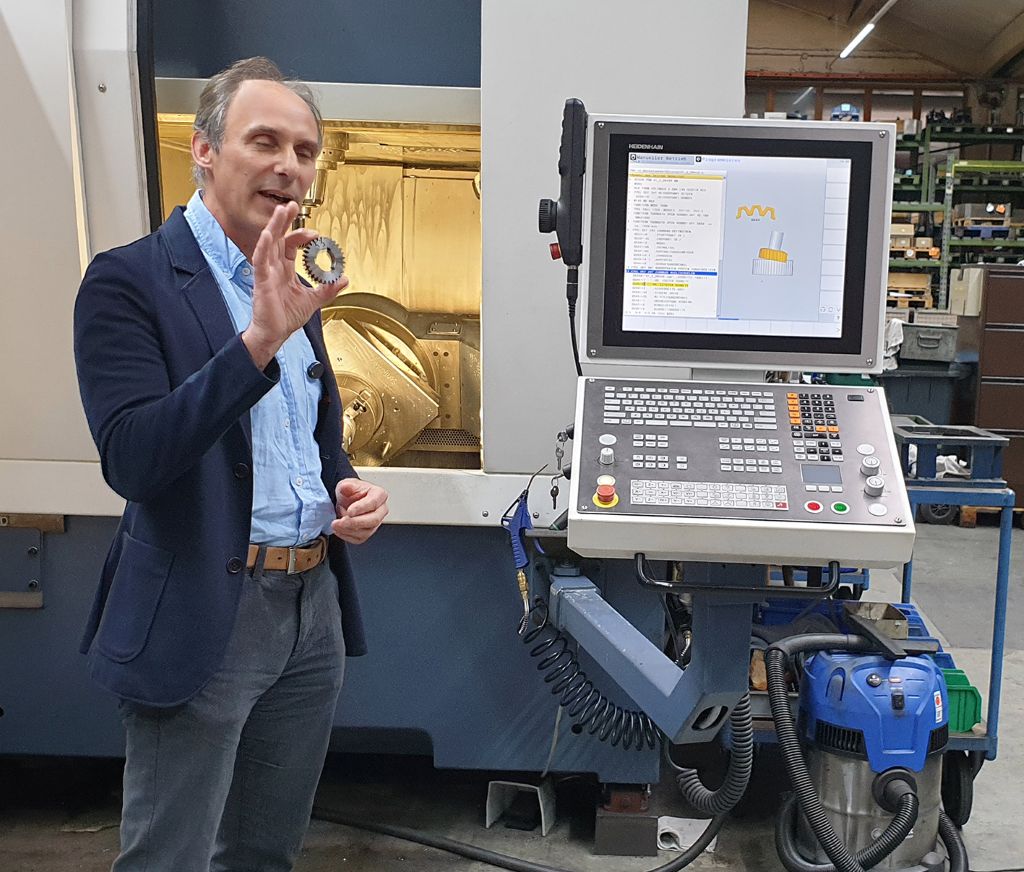
Godine 2001 predstavljena je G 800, petosna obrada u gantry konstrukciji, koja je prvi put koristila momentne pogone u zakretnim i rotacijskim osovinama. Strojevi su od tada dalje razvijani i omogućuju s visokom dinamikom kontinuiranu simultanu obradu dijelova u rasponu veličine od 600 do 1.400 mm. Još jedan vrhunac bila je 2006. tehnička nadogradnja čistih frezarskih centara na frezarsko-tokarske obradne centre. Ova generacija strojeva omogućila je izvođenje bušenja, frezanja i tokarenja u jednoj steznoj operaciji. Kasnije je dodana i ekspanzija procesa brušenja.
Jedinstveno termalno upravljanje
Snage CNC strojeva tvrtke ALZMETALL su njihova stabilna konstrukcija i visoka krutost. Točnost koju kupci cijene prilikom proizvodnje dijelova postiže se posebnim termomanagementom, objašnjava Georg Buchner, CNC inženjer primjene: „Stroj gradimo termososimetrično od točke središta alata. Pri tome se od vrha alata ravnomjerno gradi prema gore. Tijekom zagrijavanja ova točka središta alata ostaje nepromijenjena i postižemo željenu preciznost bez kompenzacije u X i Y smjeru, što nas razlikuje od mnogih drugih proizvođača.“
Kao klasični srednjeveliki proizvođač alatnih strojeva s vrlo visokom razinom proizvodnje i fleksibilnosti, ALZMETALL je u mogućnosti odgovoriti na širok spektar varijanti opreme i time vrlo individualno pristupiti željama kupaca. Tvrtka je aktivna širom svijeta i opslužuje razne industrije. Trend se kreće prema visokokvalitetnim strojevima. U međuvremenu su obradni centri postali najveći izvor prihoda za tvrtku. Brojčano, bušaći strojevi, od kojih ALZMETALL godišnje proizvede oko 1.600 komada, doprinose prihodu poslovanja alatnih strojeva.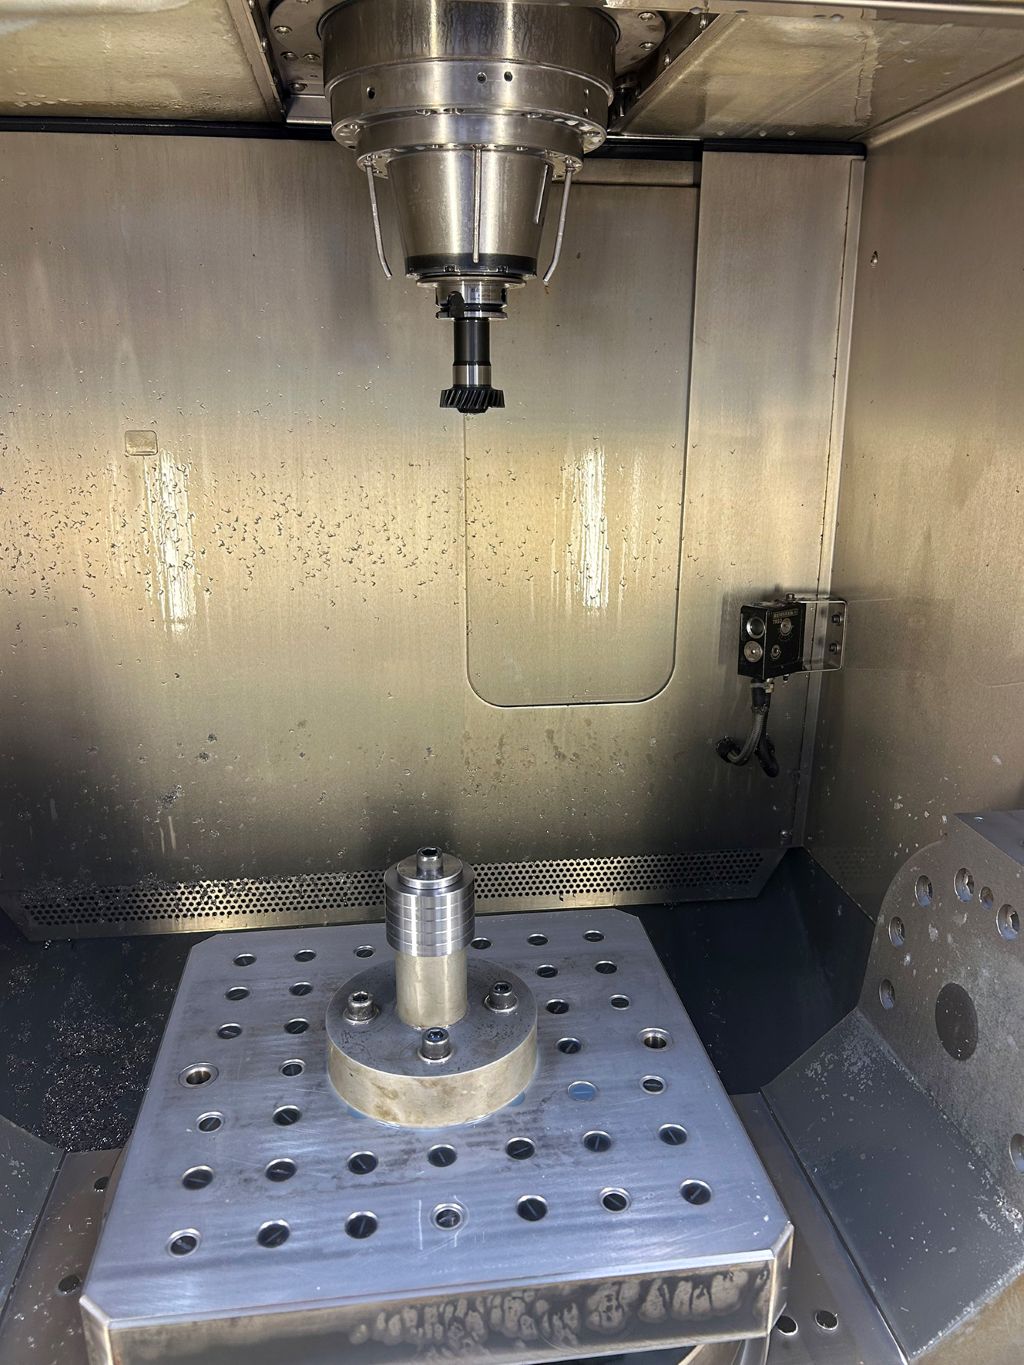
ALZMETALL razvija i konstruira svoje strojeve isključivo u vlastitom pogonu, što zajedno s dubinom proizvodnje predstavlja jedinstvenu značajku među proizvođačima alatnih strojeva. Pri tome vlastiti obradni centri čine osnovu proizvodnje. Prije otprilike deset godina, proizvodnja zupčanika je prebačena van. Zupčanici su potrebni u različitim veličinama za svaku bušilicu za prijenos snage i regulaciju. Međutim, ALZMETALL je bio trajno nezadovoljan vanjskom proizvodnjom: smatrana je preskupom, uzrokovala je duge rokove isporuke, a kvaliteta je također bila nedostatna.
Upravljanje s Skiving ciklusom
Kada je donesena odluka da se proizvodnja zupčanika vrati u vlastitu tvornicu, odmah je bilo jasno da ne smije biti povratka na prethodni način proizvodnje, jer bi obrada na još uvijek postojećim starim strojevima bila neisplativa za serije od 300 do 400 komada. ALZMETALL nije dugo tražio idealno rješenje, jer je u proizvodnji već bio u upotrebi frezarsko-tokarski obradni centar GS 800/5-FDT, koji je bio opremljen upravljačem TNC 640 od Heidenhaina. Prednost ovog upravljača leži u tome što već ima skiving ciklus koji samo treba aktivirati kako bi se moglo koristiti učinkovito valjkasto struganje. Stroj sa svojom robusnom konstrukcijom, kinematičkom točnošću i brzim C-osnim rotacijskim stolom od 1.100 okretaja u minuti pruža najbolje uvjete za skiving.
„Kako bi se spindel sinkronizirao, potrebna je funkcionalnost upravljanja“, objašnjava Ludwig Buchner, voditelj proizvoda za primjenu u Heidenhainu. „Pokreti osovina koji se trebaju izvesti su osnovna kompetencija upravljanja, u kojem je prisutno cjelokupno znanje o regulaciji. Standardni ciklus za skiving, koji na kraju pretvara unose korisnika u pokrete osovina, izgleda jednako na svakoj mašini.“ Kao i za sve opcije svog upravljanja, Heidenhain nudi i 90-dnevno probno razdoblje za skiving. Također je i ALZMETALL iskoristio ovu mogućnost prije nego što je ciklus kupljen.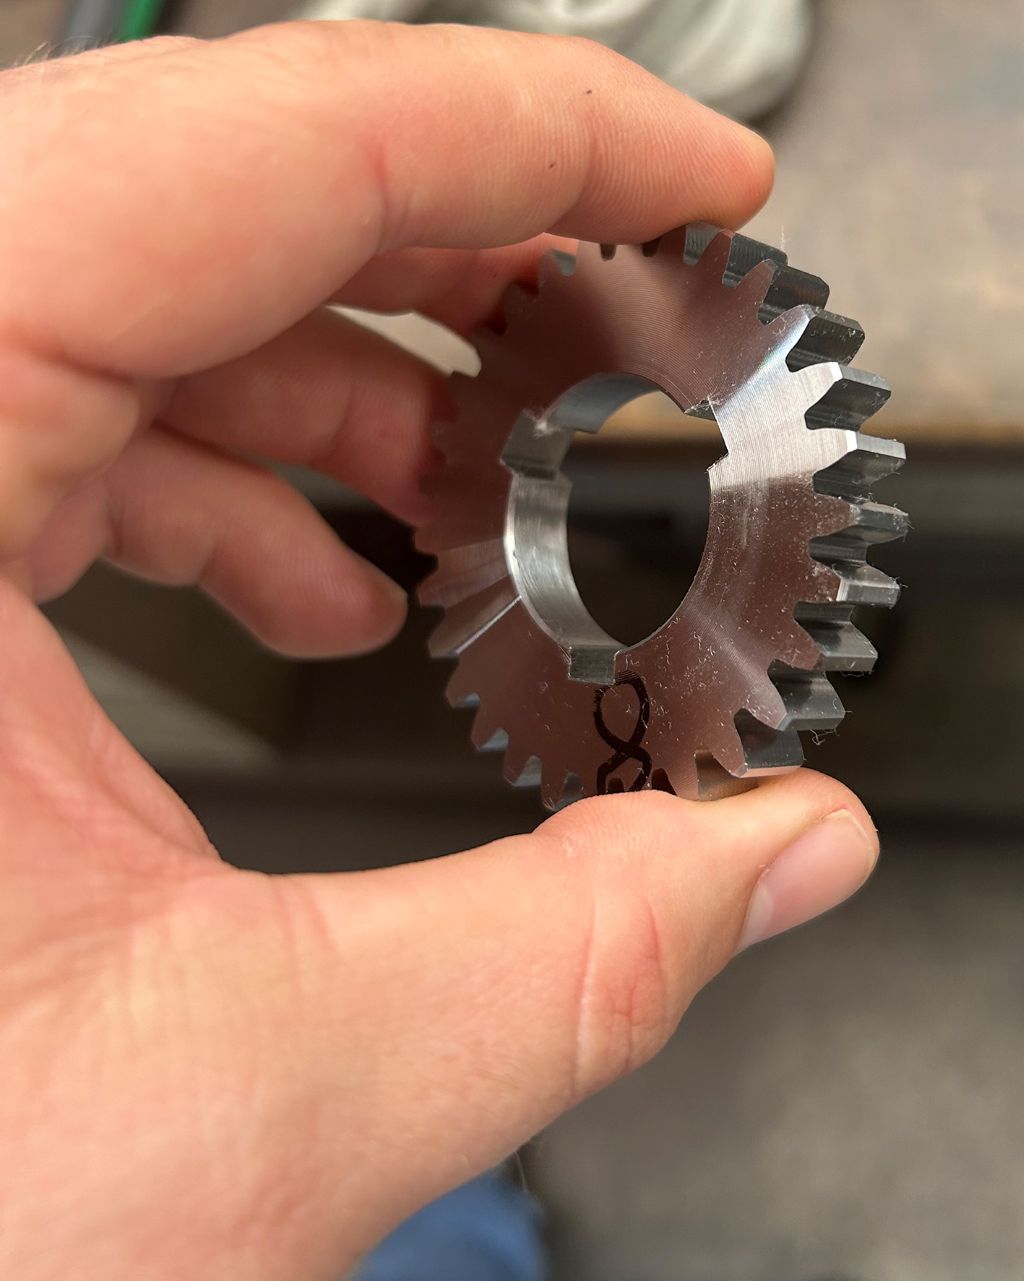
Budući da je GS 800/5-FDT već nekoliko godina u upotrebi, prvo je ažuriran softver, što Ludwig Buchner također smatra važnim: „Ove standardne cikluse nudimo kao opciju već više od šest godina. Tijekom tog vremena, skiving ciklus je neprekidno optimiziran kako bi se poboljšala sinkronizacija vretena i povećala kvaliteta površine.“
Alat za sedam zupčanika
Alati za valjkasto struganje su u osnovi posebni alati koji su prilagođeni određenim dijelovima. U ALZMETALL-u se konkretno radilo o proizvodnji sedam različitih zupčanika za sklopove različitih bušilica.
U uži izbor za ALZMETALL došla su tri proizvođača alata. Iz opravdanog razloga, INGERSOLL je u ovoj konkurenciji imao prednost.
Dok su konkurenti predstavili tri ili čak četiri različita alata, INGERSOLL je svoje skiving-alate dizajnirao tako da mogu obraditi svih sedam radnih komada – i za to daje apsolutnu garanciju funkcionalnosti. Za ALZMETALL je to bila daleko najekonomičnija solucija, zbog čega je odluka o proizvođaču alata iz Haigera na kraju donesena ne samo na temelju cijene, već i tehnologije. „Mogućnost proizvodnje sedam komponenti s jednim alatom ima određeni šarm“, ocjenjuje Georg Buchner pronađeno rješenje.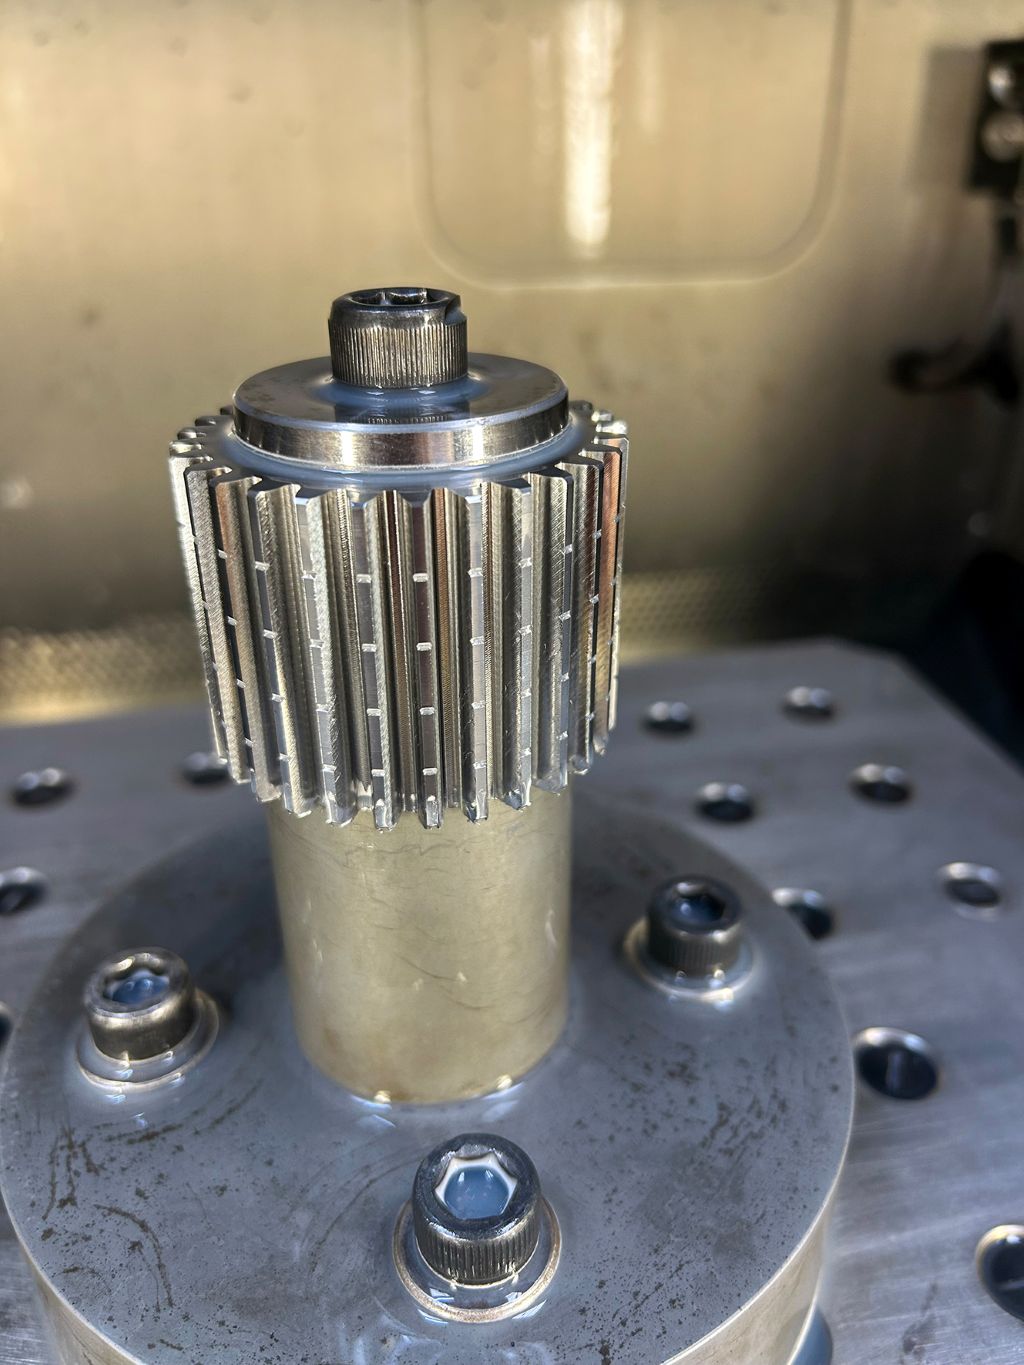
Preduvjet za uspjeh je, prema Michaelu Bumu, inženjeru primjene u INGERSOLL-u, sličnost zupčanika. Zupčanici modul 2 imaju sve isti faktor visine zubnog vrha, samo se broj zuba razlikuje. Kao materijal pretežno se koristi čelik C45. „Na kraju se u procesu radi prvenstveno o raspodjeli rezanja“, objašnjava Bum. „Kod valjanja zupčanika uvijek moramo raditi s degressivnim pomakom kako ne bismo previše opteretili alat.“ Broj i dubina rezova precizno su definirani od strane INGERSOLL-a i mogu se izravno prenijeti u kontrolu.
Kut osovine i broj zuba valjka za rezanje morali su se optimalno prilagoditi različitim radnim komadima i brzinama glavne i stola vretena.
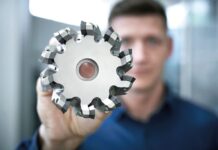
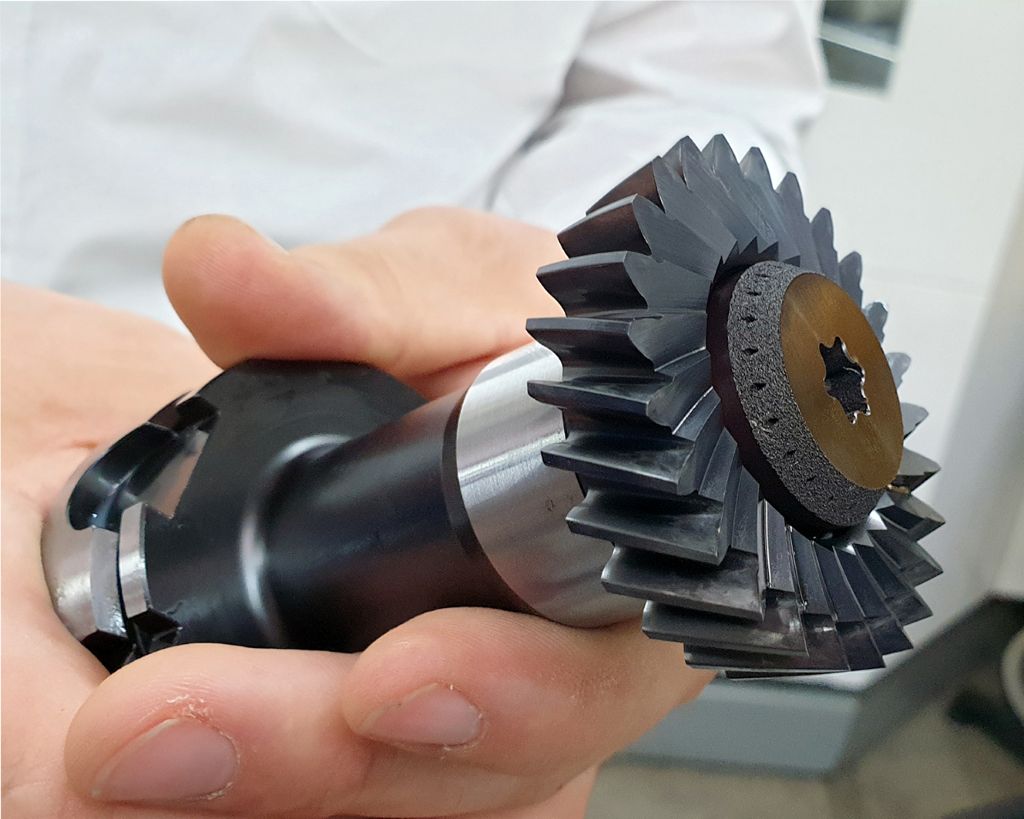
Kako bi se postigla željena kvaliteta zupčanja 7 prema DIN 3962, INGERSOLL je odabrao brušeni valjak za rezanje od tvrdog metala. Rješenje s prilagođenim pločicama za rezanje, za koje bi također bile potrebne posebne izrade, izazvalo bi veće troškove. Broj zuba komponenti je različit i kreće se između 15 i 48. Alat je INGERSOLL dizajnirao s 26 zuba. Valjak za rezanje postavlja se na nosač i steže se vijakom. Posebnost ovog vijka iz 3D pisača su integrirani kanali za hlađenje, koji ciljano dovode unutarnje hlađenje na svaki rez.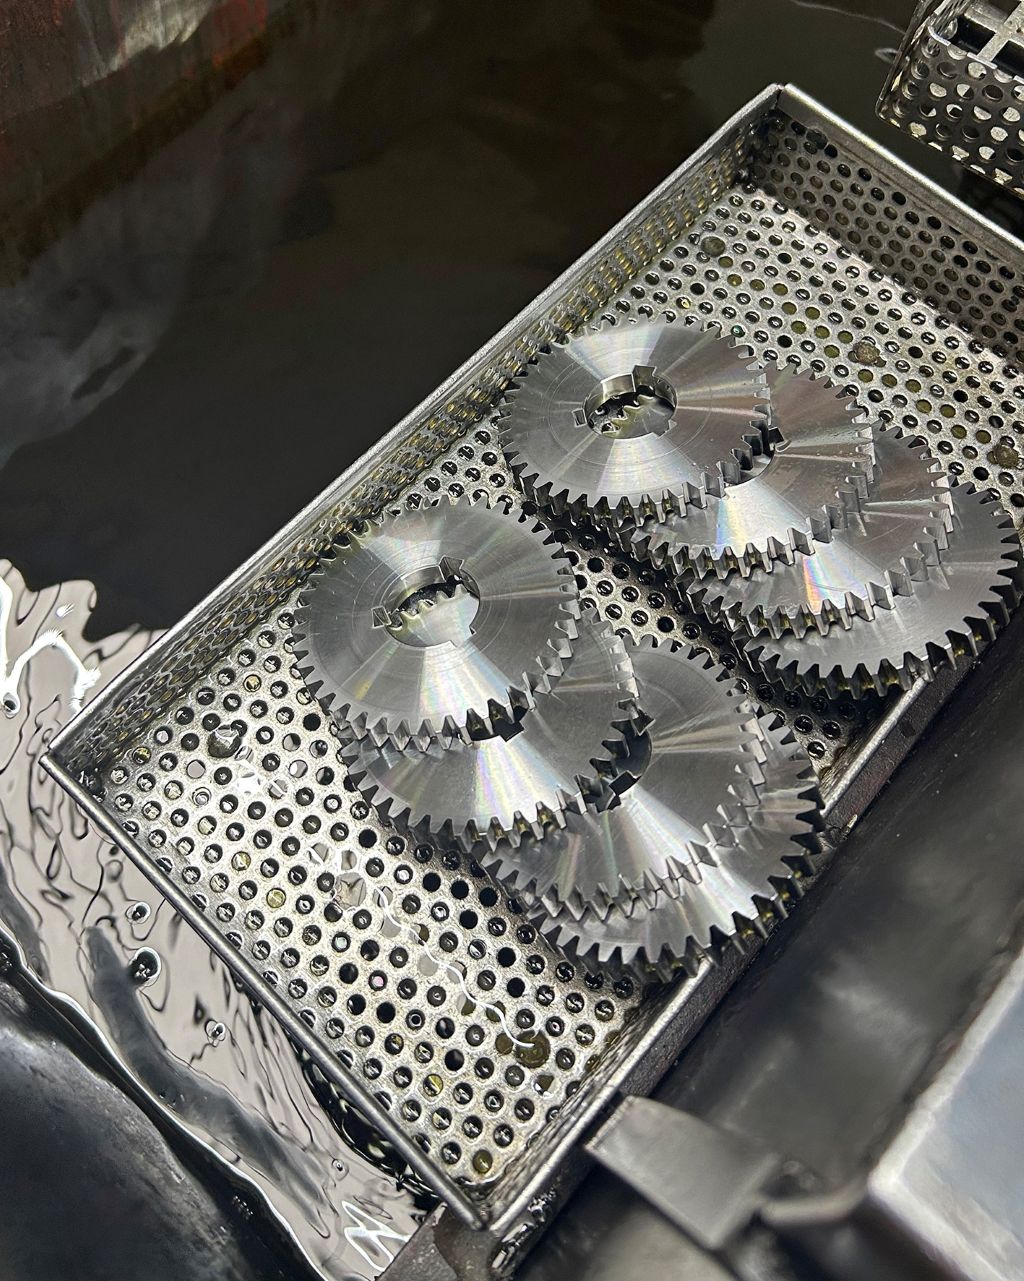
Kvaliteta i produktivnost se poklapaju
Dennis Springer, voditelj proizvodnje u ALZMETALL-u, vrlo je zadovoljan postignutom kvalitetom zupčanja i vremenom obrade: „Ranije smo zupčanike proizvodili u grupama od pet komponenti, što je trajalo 10 do 15 minuta. Sada dolazimo do vremena obrade od 3:40 minuta. To odgovara povećanju produktivnosti od oko 60 posto.“ Također su postignute obećane količine, što pozitivno utječe na Dennisa Springera. Optimističan je da će daljnje optimizacije omogućiti još veće količine. Odluka da se zupčanici proizvode interno isplatila se ALZMETALL-u više nego ikad.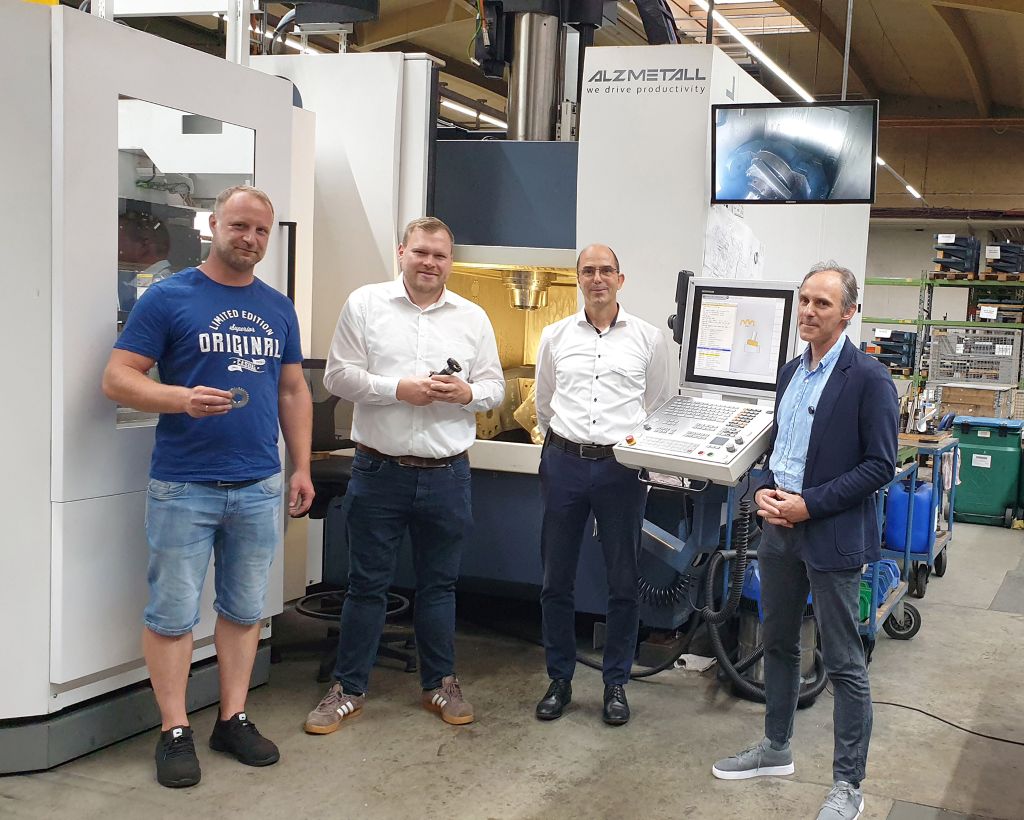
INGERSOLL je potpuno pratio proces za kupca od dizajniranja alata do prvog dobrog dijela. Georg Buchner ima pohvalne riječi za suradnju: „Osjećali smo se vrlo dobro kod proizvođača alata i bili smo odlično zbrinuti, posebno tijekom uvođenja. To je dobro funkcioniralo i bilo je vrlo ugodno za nas.“ Praktično je za ALZMETALL također bila upotreba skiving ciklusa na Heidenhain kontroleru, jer za to nije bila potrebna dodatna obuka ili usavršavanje. „Podatke o procesu dobivamo od INGERSOLL-a i samo trebamo napuniti program s njima. Ostalo ide praktički automatski. Za operatera na stroju to je velika olakšica“, kaže Buchner.
U suradnji s Heidenhainom, ALZMETALL nudi skiving i svojim kupcima kao opciju. Uspješna upotreba u vlastitoj proizvodnji trebala bi biti dobar prodajni argument za to.
Kontakt: