Producent maszyn narzędziowych ALZMETALL w większości wytwarza swoje komponenty na własnych maszynach. Produkcja zębów kół zębatych również została przeniesiona z powrotem do własnego zakładu. Optymalizację zapewnia wspierane przez sterowanie Heidenhain wytaczanie zębów (skiving). INGERSOLL WERKZEUGE GMBH opracowało w tym celu narzędzie z węglika, za pomocą którego można ekonomicznie produkować siedem różnych elementów.
Firma ALZMETALL GmbH & Co. KG z siedzibą w Altenmarkt/Alz jest średniej wielkości przedsiębiorstwem zatrudniającym około 300 pracowników, które w ciągu swojej ponad 80-letniej historii nieustannie się rozwija. Początek stanowiła odlewnia żelaza dla żeliwa szarego i sferoidalnego oraz produkcja wiertarek. Własna odlewnia, w tym zautomatyzowana linia formierska, jest ważnym warunkiem dla produkcji maszyn w ALZMETALL. Zapewnia elastyczność w wytwarzaniu i gwarantuje stałą, wysoką jakość materiału wyjściowego. Jednak sama odlewnia nie byłaby opłacalna tylko dla własnych potrzeb. 90 procent odlanego materiału przeznaczone jest dla klientów zewnętrznych, którzy częściowo zlecają również produkcję komponentów w ALZMETALL.
Producent oferuje szerokie portfolio wiertarek, które obejmuje od prostych analogowych wiertarek stołowych po przemysłowe wiertarki Heavy Duty z cyfrowym sterowaniem, takie jak programowalna iTronic. W latach 70. ALZMETALL wprowadził na rynek Abomat, który umożliwił automatyczną wymianę narzędzi w wiertarkach, a później został również wyposażony w sterowanie CNC. Produkt ten utorował drogę do produkcji centrów obróbczych CNC.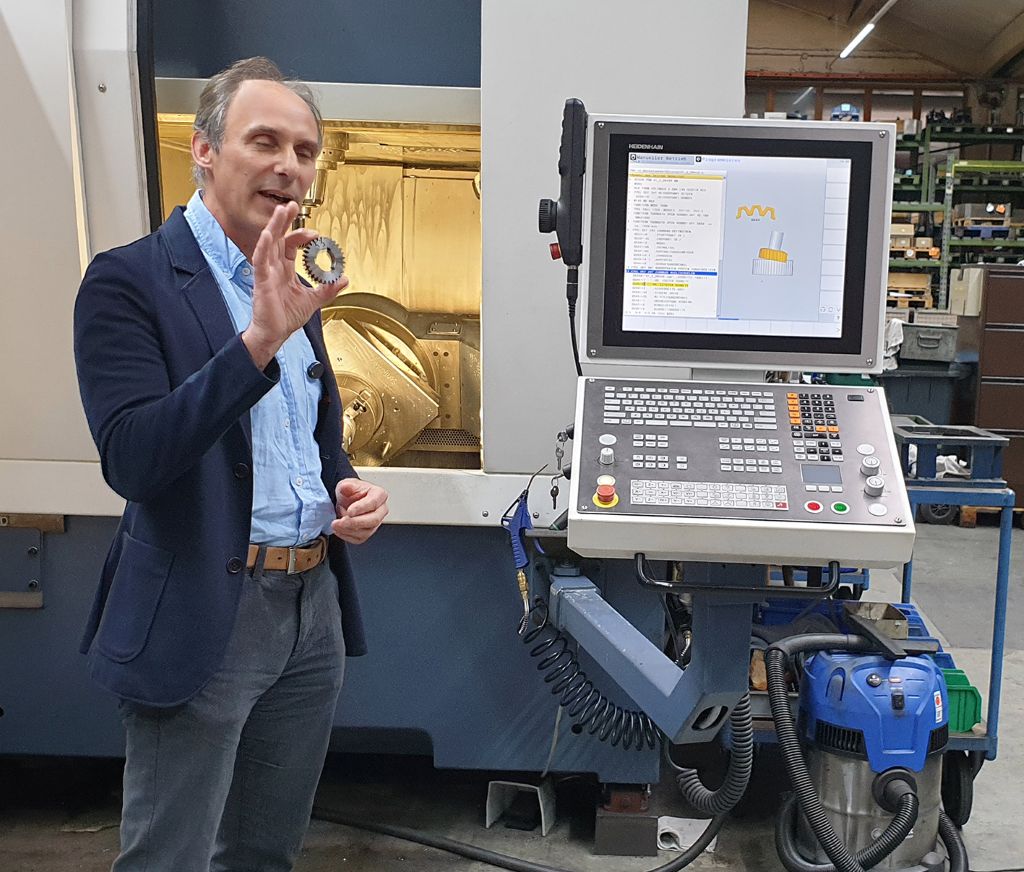
W 2001 roku zaprezentowano model G 800, pięcioosiowe centrum obróbcze w konstrukcji gantry, w którym po raz pierwszy zastosowano napędy momentowe w osiach obrotowych i przechylnych. Maszyny te były od tego czasu rozwijane i dzięki swojej wysokiej dynamice umożliwiają ciągłą obróbkę równoległą elementów o rozmiarach od 600 do 1400 mm. Kolejnym ważnym osiągnięciem była w 2006 roku techniczna ewolucja czystych centrów frezarskich w kierunku centrów frezarsko-tokarskich. W tej generacji maszyn możliwe stało się wykonywanie obróbek wiertarskich, frezarskich i tokarskich w jednej oprawie. Później dodano jeszcze rozszerzenie procesu szlifowania.
Unikalne zarządzanie termiczne
Mocne strony maszyn CNC firmy ALZMETALL to ich stabilna konstrukcja i wysoka sztywność. Dokładność, ceniona przez klientów przy produkcji komponentów, osiągana jest dzięki szczególnemu zarządzaniu termicznemu, jak wyjaśnia Georg Buchner, inżynier aplikacji CNC: „Budujemy maszynę w sposób termozsymetryczny od punktu centralnego narzędzia. Budowa odbywa się równomiernie w górę od końcówki narzędzia. Podczas rozkładu ciepła ten punkt centralny narzędzia pozostaje niezmienny, co pozwala nam osiągnąć pożądaną precyzję bez kompensacji w kierunkach X i Y, co odróżnia nas od wielu innych producentów.”
Jako klasyczny średniej wielkości producent maszyn narzędziowych z bardzo wysokim stopniem zaawansowania produkcji i elastycznością, ALZMETALL jest w stanie dostosować się do szerokiego spektrum wariantów wyposażenia, a tym samym bardzo indywidualnie reagować na życzenia klientów. Firma działa na całym świecie i obsługuje wiele różnych branż. Trend zmierza w kierunku maszyn wysokiej klasy. Obecnie centra obróbcze stały się największym źródłem przychodów firmy. Liczbowo, wiertarki, z których ALZMETALL rocznie produkuje około 1.600 sztuk, przyczyniają się do przychodów w branży maszyn narzędziowych.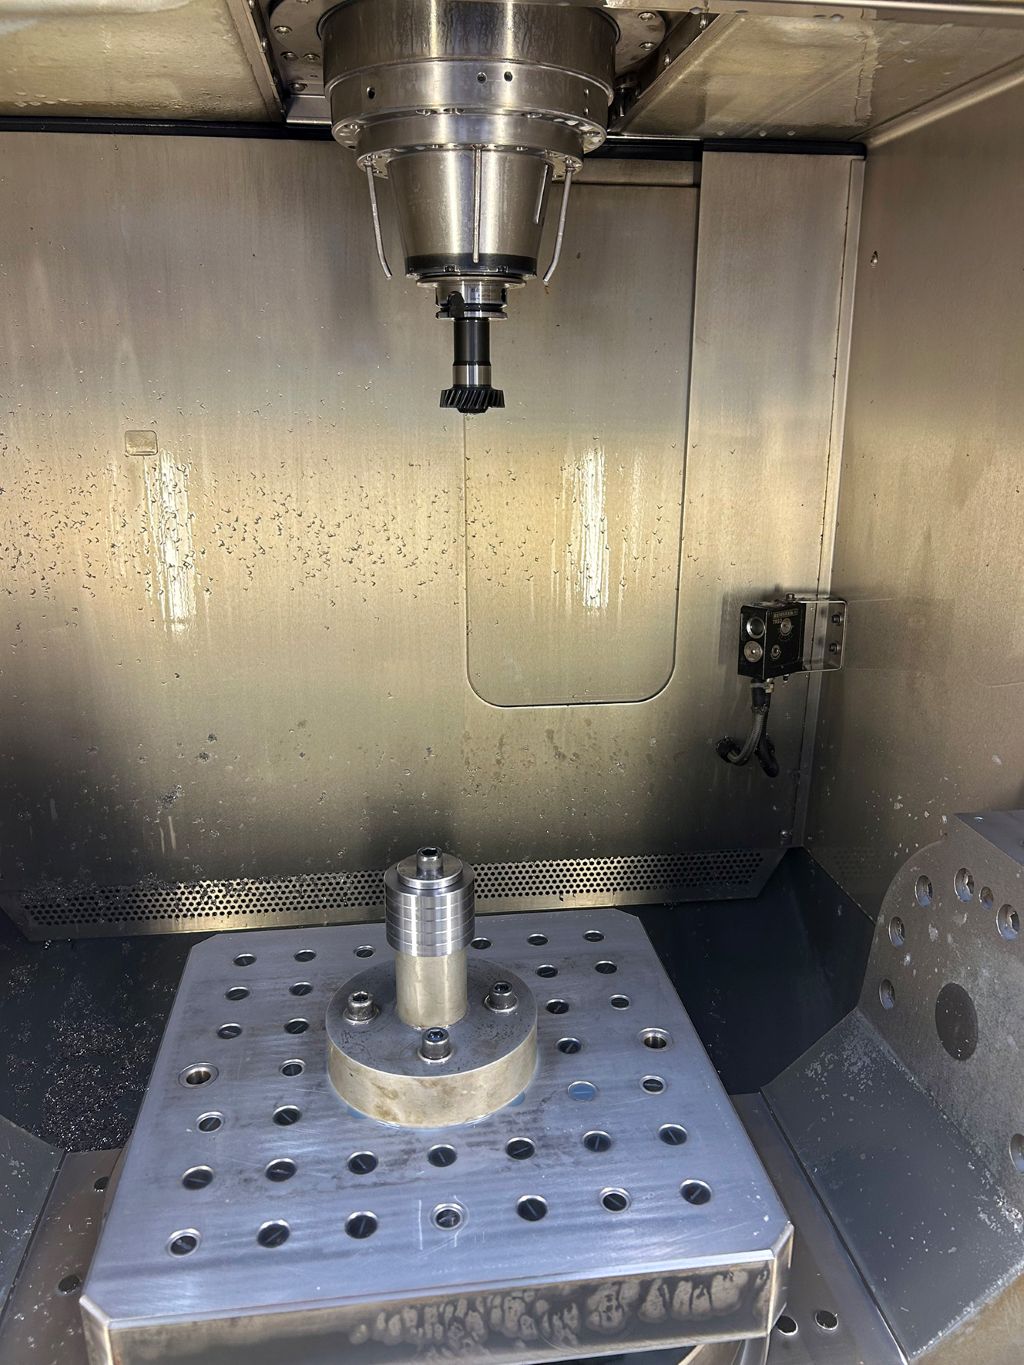
ALZMETALL rozwija i konstruuje swoje maszyny wyłącznie we własnym zakresie, co w połączeniu z głębokością produkcji stanowi cechę wyróżniającą wśród producentów maszyn narzędziowych. Własne centra obróbcze stanowią podstawowy element produkcji. Około dziesięciu lat temu zlecono produkcję kół zębatych na zewnątrz. Są one potrzebne w różnych rozmiarach do każdej wiertarki w celu przenoszenia mocy i regulacji. Jednak ALZMETALL był trwale niezadowolony z zewnętrznej produkcji: uznano ją za zbyt drogą, powodującą długie czasy dostaw, a także jakość pozostawiała wiele do życzenia.
Sterowanie z cyklem skivingowym
Gdy zapadła decyzja o przywróceniu produkcji kół zębatych do własnego zakładu, od razu stało się jasne, że nie ma mowy o powrocie do wcześniejszego sposobu produkcji, ponieważ obróbka na starych maszynach byłaby nieopłacalna przy seriach wynoszących od 300 do 400 sztuk. ALZMETALL nie musiał długo szukać idealnego rozwiązania, ponieważ w produkcji już działało centrum obróbcze frezarsko-tokarskie GS 800/5-FDT, które było wyposażone w sterowanie TNC 640 od Heidenhain. Zaletą tego sterowania jest to, że już istnieje w nim cykl skivingowy, który wystarczy tylko aktywować, aby móc korzystać z efektywnego frezowania zębów. Maszyna, dzięki swojej solidnej konstrukcji, precyzji kinematycznej oraz szybkiemu stołowi obrotowemu C o prędkości 1.100 obr/min, stwarza najlepsze warunki do skivingu.
„Aby zsynchronizować wrzeciono, potrzebna jest funkcjonalność sterowania“, wyjaśnia Ludwig Buchner, menedżer produktu w dziale technologii aplikacji Heidenhain. „Ruchy osi, które należy wykonać, są kluczową kompetencją sterowania, w którym znajduje się całe know-how z zakresu regulacji. Standardowy cykl dla skivingu, który ostatecznie przekształca dane wejściowe użytkownika w ruchy osi, wygląda na każdej maszynie tak samo.“ Jak w przypadku wszystkich opcji swojego sterowania, Heidenhain oferuje również 90-dniowy okres testowy dla skivingu. Również ALZMETALL skorzystał z tej możliwości, zanim cykl został zakupiony.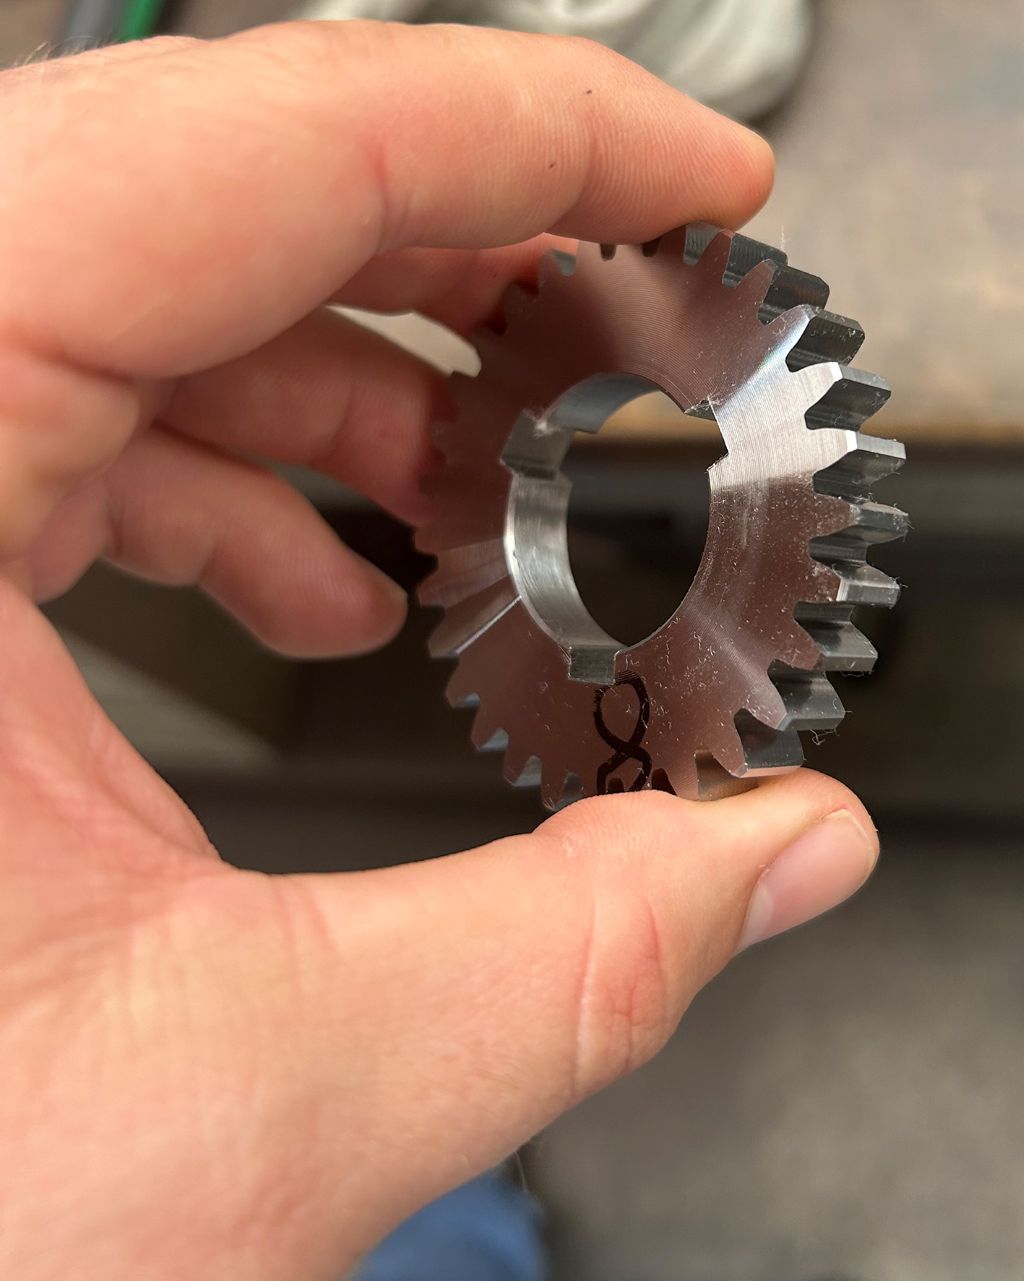
Ponieważ GS 800/5-FDT była już od kilku lat w użyciu, najpierw zaktualizowano oprogramowanie, co również uznaje Ludwig Buchner za ważne: „Oferujemy te standardowe cykle jako opcję od ponad sześciu lat. W tym czasie cykl skivingowy był stale optymalizowany, aby poprawić synchronizację wrzeciona i zwiększyć jakość powierzchni.”
Narzędzie do siedmiu kół zębatych
Narzędzia do frezowania zębatego są zasadniczo narzędziami specjalnymi, dostosowanymi do odpowiednich elementów. W przypadku ALZMETALL chodziło konkretnie o produkcję siedmiu różnych kół zębatych do zespołów różnych wiertarek.
Do węższego wyboru dla ALZMETALL trzech producentów narzędzi. Z uzasadnionego powodu INGERSOLL w tym konkursie był na czołowej pozycji.
Podczas gdy konkurenci wprowadzili trzy lub nawet cztery różne narzędzia, INGERSOLL zaprojektował swoje narzędzie skivingowe w taki sposób, aby mogło obsługiwać wszystkie siedem detali – i daje na to absolutną gwarancję funkcjonalności. Dla ALZMETALL była to zdecydowanie najbardziej opłacalna rozwiązanie, dlatego decyzja o wyborze producenta narzędzi z Haiger została podjęta nie tylko na podstawie ceny, ale także technologii. „Możliwość wyprodukowania siedmiu komponentów za pomocą jednego narzędzia ma swój urok”, ocenia Georg Buchner znalezione rozwiązanie.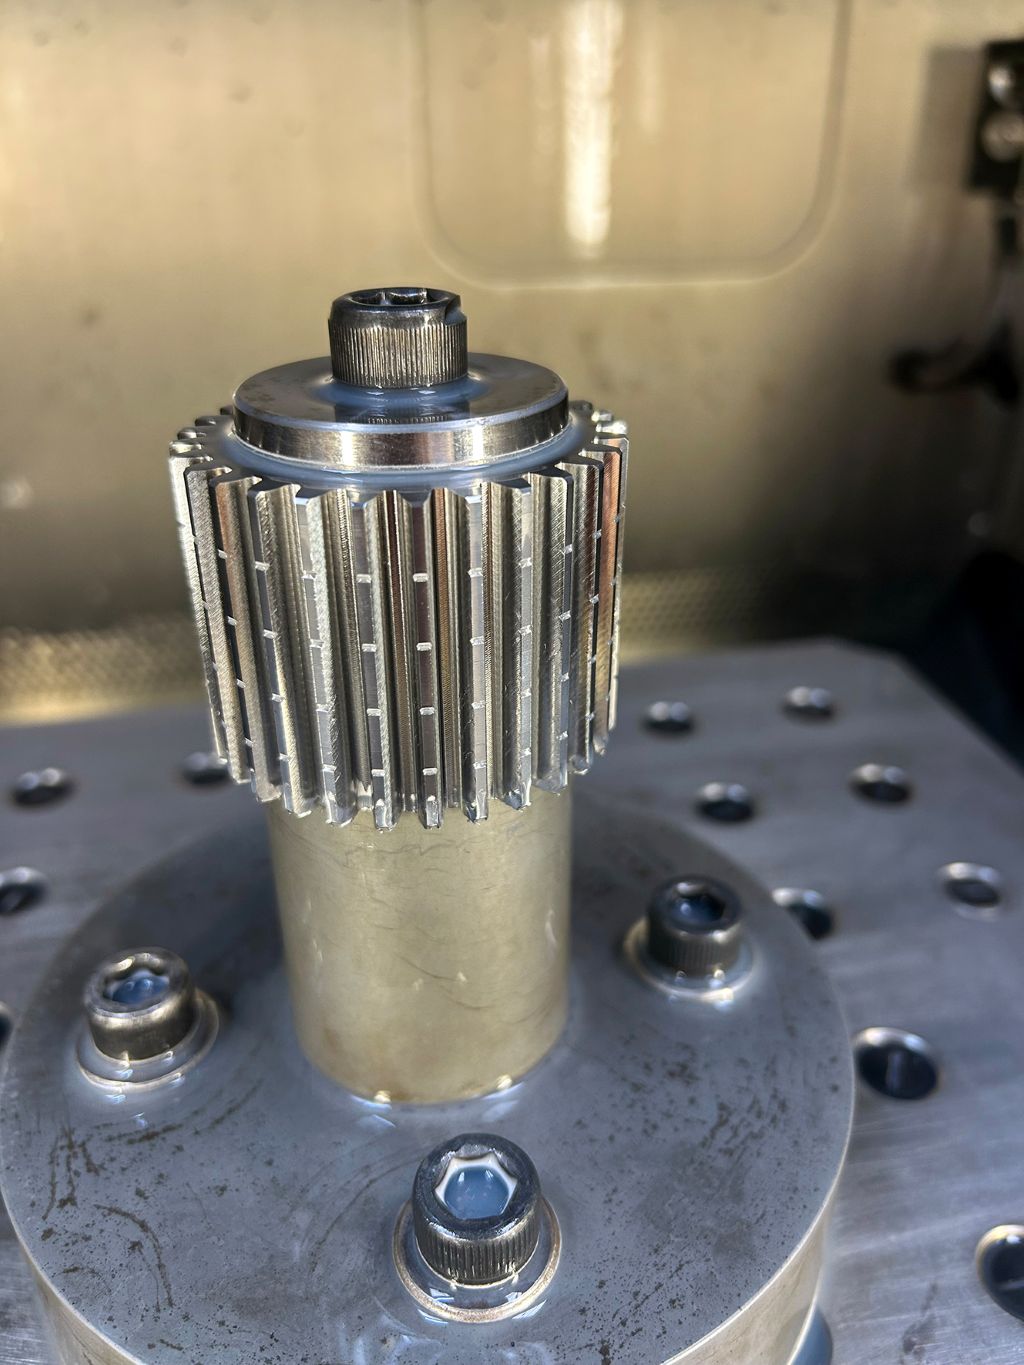
Według Michaela Buma, technika aplikacji w INGERSOLL, warunkiem sukcesu jest podobieństwo zębatek. Zębatki modułu 2 mają ten sam współczynnik wysokości zęba, tylko liczba zębów się różni. Jako materiał używany jest głównie stal hartowana C45. „Ostatecznie w procesie chodzi głównie o podział cięcia”, wyjaśnia Bum. „Podczas skrawania musimy zawsze stosować degressywną dostawę, aby nie wywierać zbyt dużego nacisku na narzędzie.” Liczba i głębokość cięć są dokładnie definiowane przez INGERSOLL i mogą być bezpośrednio wprowadzone do sterowania.
Kąt krzyżowy osi i liczba zębów koła skrawającego musiały być optymalnie dostosowane do różnych detali oraz do prędkości obrotowych wrzeciona głównego i wrzeciona stołu.
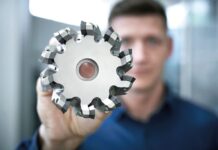
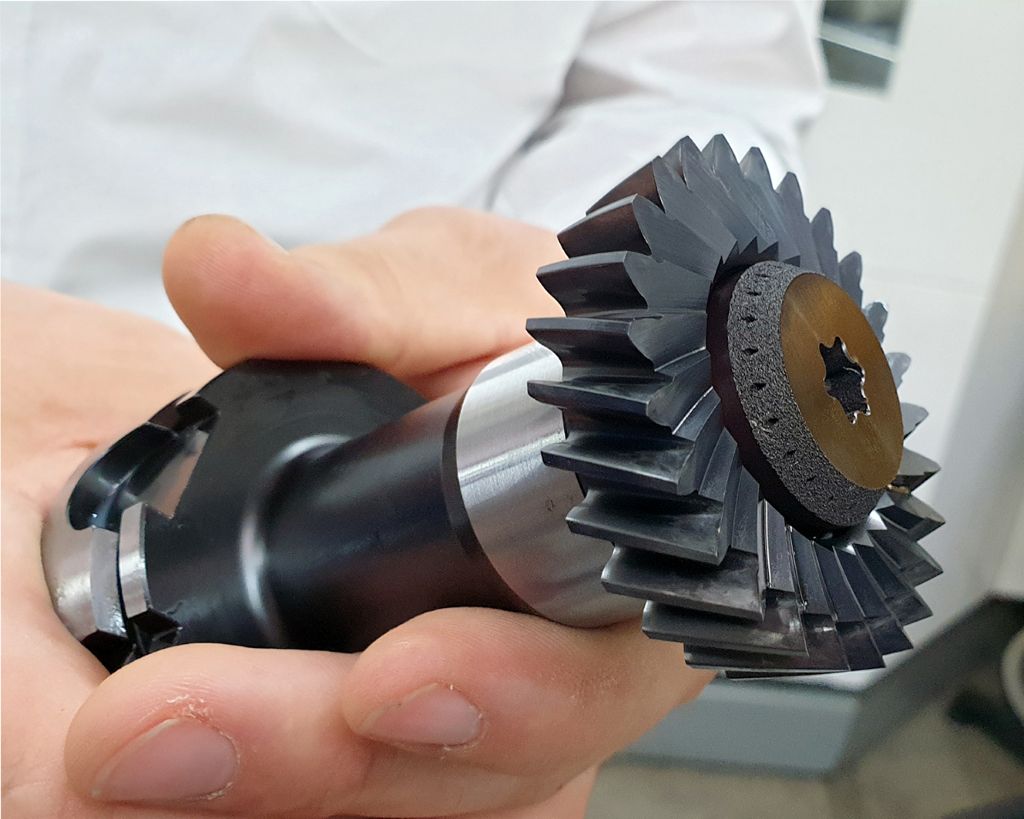
Aby osiągnąć pożądaną jakość zębatki 7 zgodnie z normą DIN 3962, INGERSOLL zdecydował się na szlifowane koło skrawające z węglika. Rozwiązanie z dostosowanymi wkładkami skrawającymi, dla których również byłyby potrzebne specjalne zamówienia, wiązałoby się z wyższymi kosztami. Liczba zębów komponentów jest różna i wynosi od 15 do 48. Narzędzie zostało zaprojektowane przez INGERSOLL z 26 zębami. Koło skrawające jest montowane na nośniku i mocowane za pomocą śruby zaciskowej. Ciekawostką tej śruby z drukarki 3D są zintegrowane kanały chłodzące, które celowo kierują chłodzenie na każdy ząb.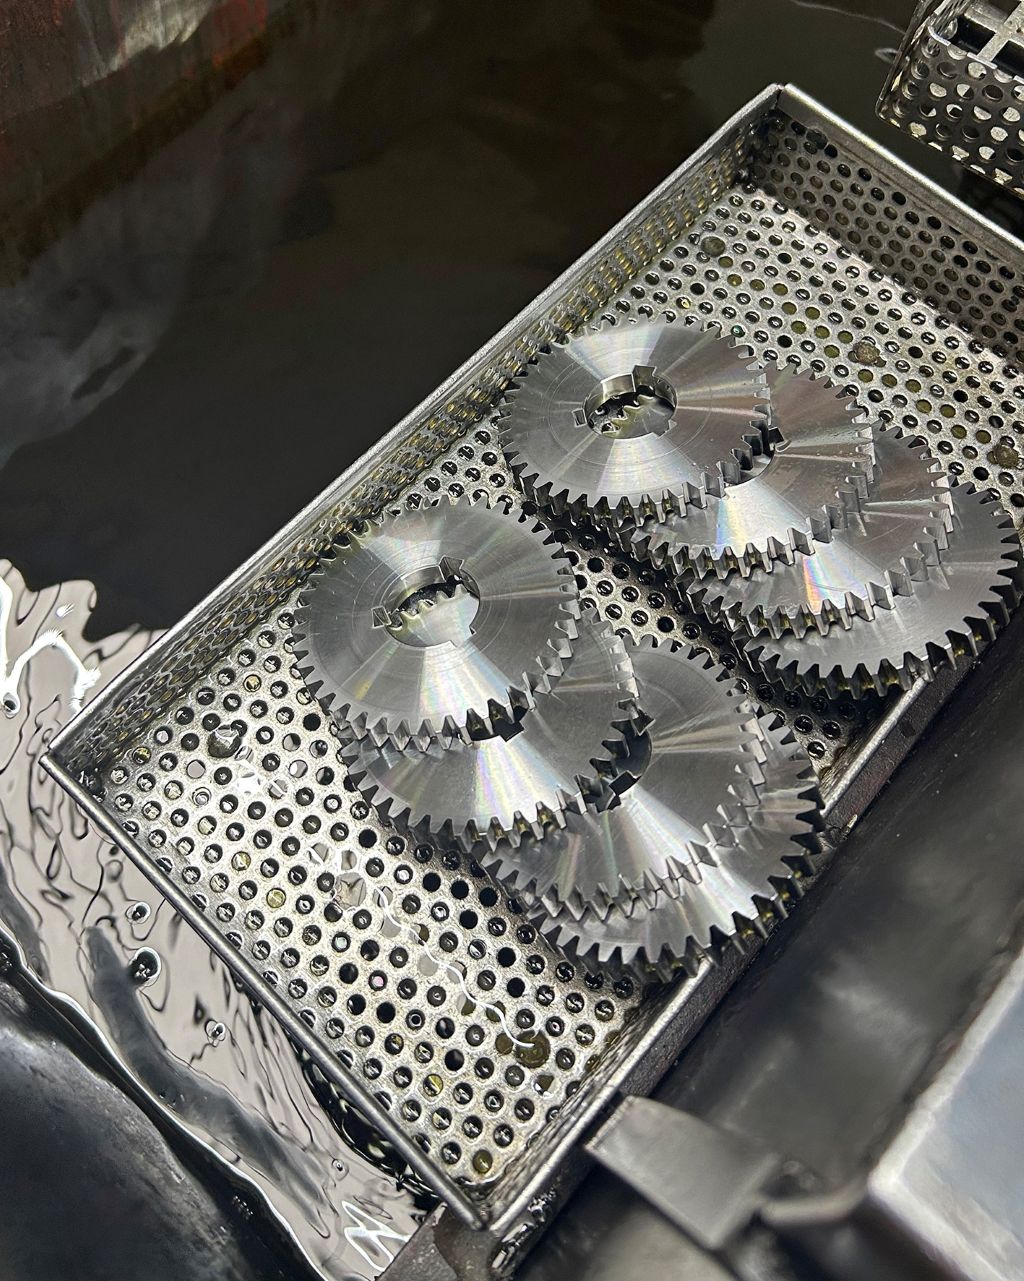
Jakość i produktywność są zgodne
Dennis Springer, kierownik produkcji w ALZMETALL, jest bardzo zadowolony z osiągniętej jakości zębatki i czasu obróbki: „Kiedyś produkowaliśmy zębatki w grupach po pięć komponentów, co zajmowało 10 do 15 minut. Teraz osiągamy czas obróbki wynoszący 3:40 minut. To odpowiada wzrostowi produktywności o około 60 procent.” Obiecane ilości stanów zostały osiągnięte od razu, co pozytywnie nastraja Dennisa Springera. Jest optymistą, że dzięki dalszym optymalizacjom możliwe są jeszcze wyższe ilości stanów. Decyzja o produkcji zębatek we własnym zakresie okazała się dla ALZMETALL bardziej niż opłacalna.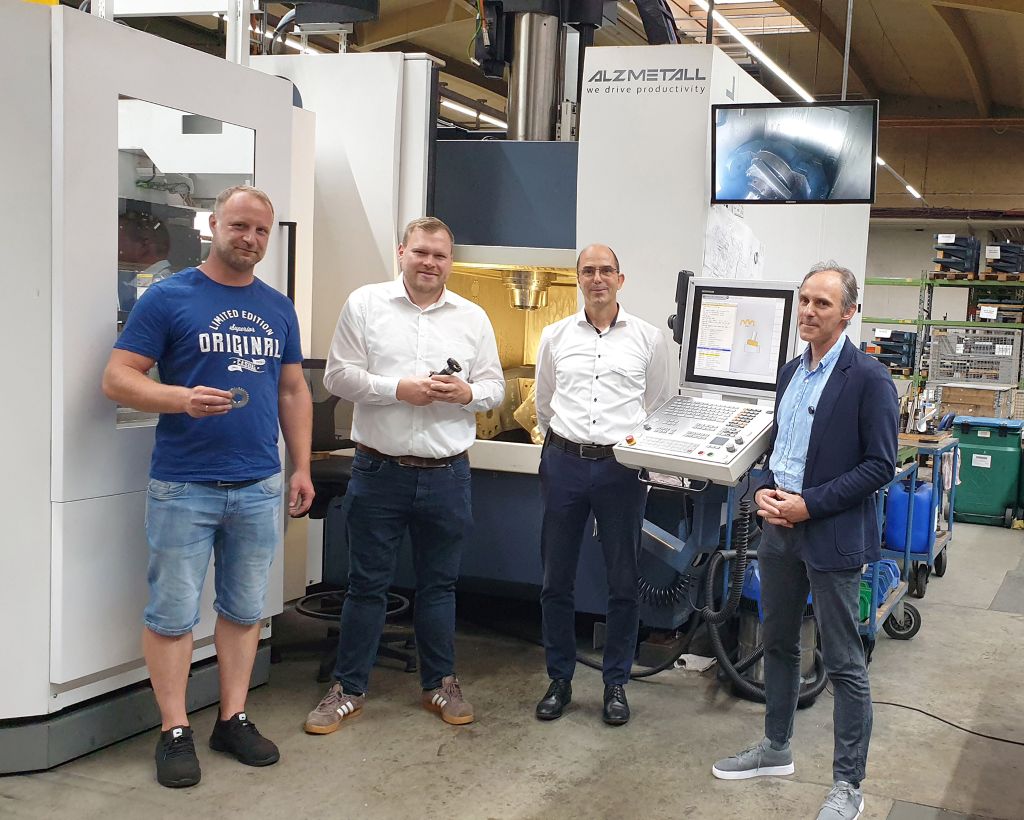
INGERSOLL całkowicie towarzyszył klientowi w procesie od projektowania narzędzi po pierwszą dobrą część. Georg Buchner ma pochwały dla współpracy: „Czuliśmy się bardzo dobrze zaopiekowani przez producenta narzędzi i byliśmy doskonale obsługiwani, zwłaszcza podczas uruchamiania. To dobrze działało i było dla nas bardzo przyjemne.” Praktyczne dla ALZMETALL było również wykorzystanie cyklu skivingowego na sterowaniu Heidenhain, ponieważ nie wymagało to żadnego dodatkowego szkolenia ani kursu. „Dane procesowe otrzymujemy od INGERSOLL i musimy tylko wprowadzić program. Reszta działa praktycznie automatycznie. Dla operatora maszyny to ogromne ułatwienie”, mówi Buchner.
Wspólnie z Heidenhain, ALZMETALL oferuje skiving również swoim klientom jako opcję. Sukces w własnej produkcji powinien być dobrym argumentem sprzedażowym.
Kontakt: