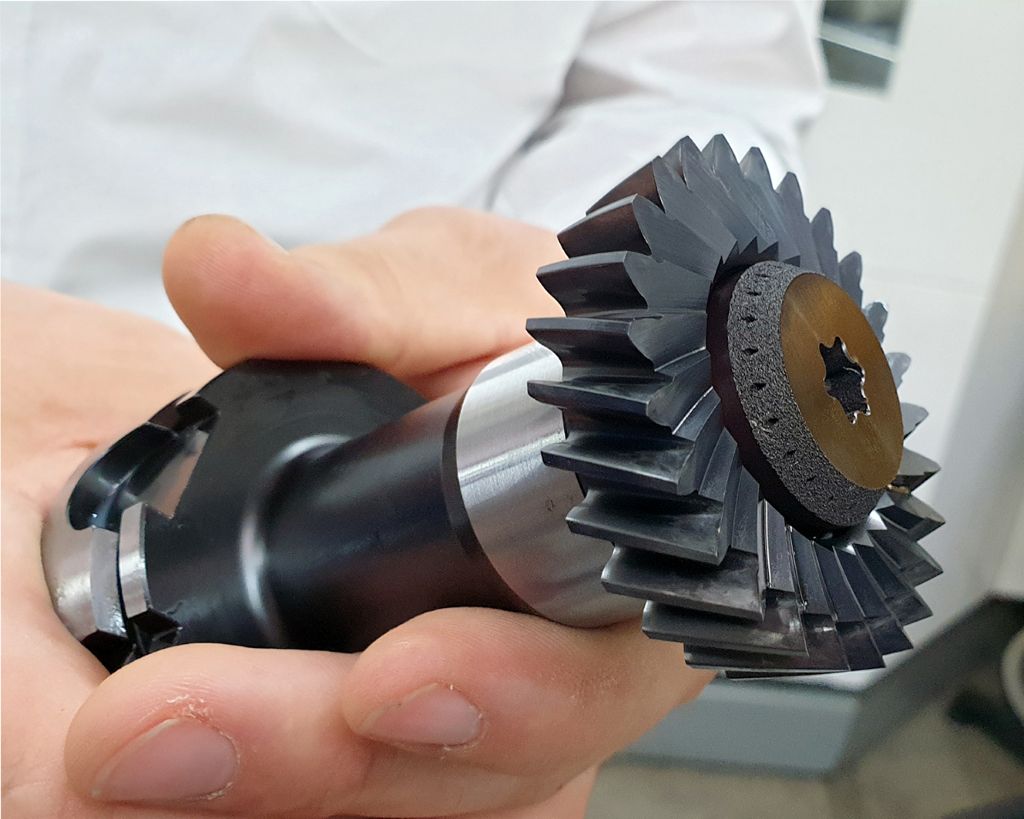
Az ALZMETALL szerszámgépgyártó a legtöbb alkatrészét saját gépein állítja elő. A fogaskerekek gyártását is visszahozta a saját üzemébe. Az optimalizálásért a Heidenhain vezérlés által támogatott hengeres marás (Skiving) felel. Az INGERSOLL WERKZEUGE GMBH egy keményfém szerszámot fejlesztett ki, amellyel hét különböző munkadarab gazdaságosan előállítható.
Az Altenmarkt/Alzban található ALZMETALL GmbH & Co. KG egy középvállalat, körülbelül 300 alkalmazottal, amely a közel 80 éves vállalati története során folyamatosan fejlődött. A kezdetek egy szürke- és gömbgrafit öntödével, valamint fúrógépek gyártásával indultak. A saját öntöde, beleértve az automatizált formázó berendezést, fontos feltétele az ALZMETALL gépgyártásának. Ez rugalmasságot biztosít a gyártásban és garantálja a kiindulási anyag állandó jó minőségét. Az öntöde azonban önállóan nem lenne nyereséges. Az öntött anyag 90%-a külső ügyfelek számára készült, akik részben ALZMETALL-nál gyártatnak alkatrészeket.
A fúrógépek esetében a gyártó széles portfóliót kínál, amely az egyszerű analóg asztali fúrótól a nehéz ipari fúrógépekig terjed, digitális vezérléssel, mint például a programozható iTronic. Az 1970-es években az ALZMETALL piacra dobta az Abomatot, amely automatikus szerszámcserét tett lehetővé a fúrógépek számára, és később CNC-vezérléssel is felszerelték. A termék utat nyitott a CNC-megmunkáló központok gyártása előtt.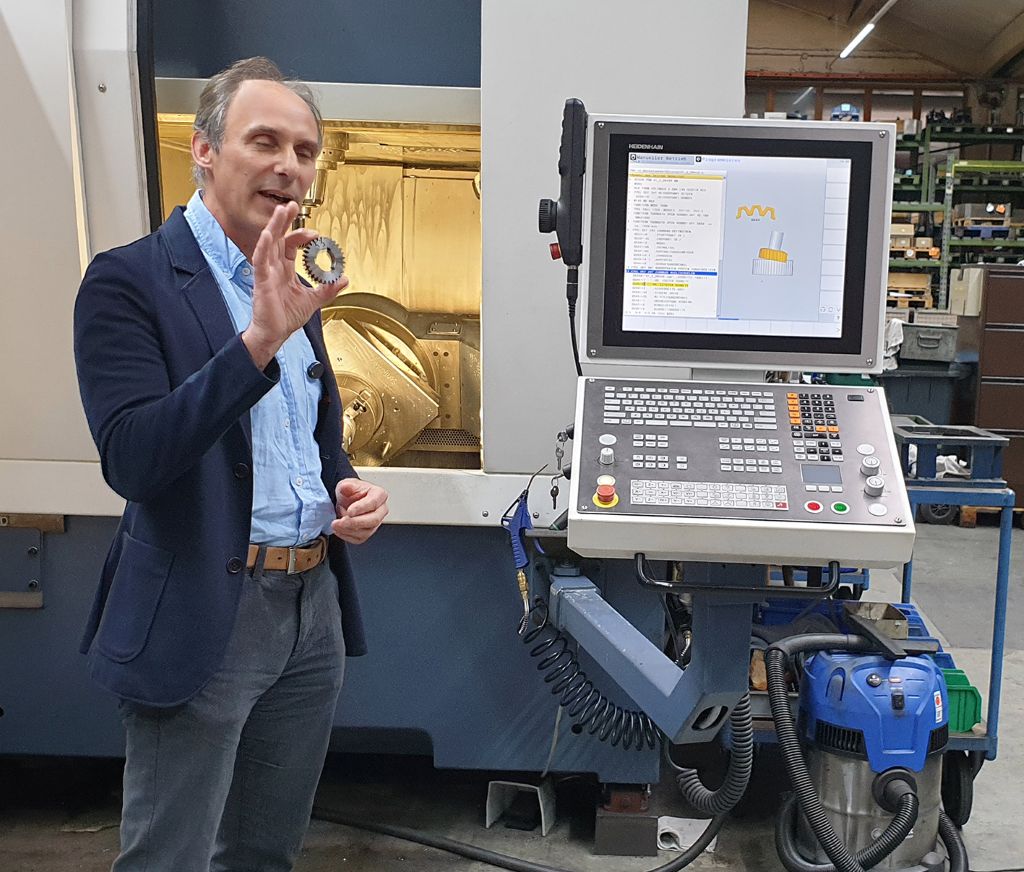
2001-ben bemutatták a G 800-at, egy öt-tengelyes megmunkáló központot, amely gantry építési módú, és amelyben először alkalmaztak nyomatékmeghajtókat a forgó- és döntő tengelyeken. A gépeket azóta továbbfejlesztették, és magas dinamizmusukkal lehetővé teszik a folyamatos, egyidejű megmunkálást 600 és 1.400 mm közötti munkadarab méretben. Egy újabb mérföldkő volt 2006-ban a tiszta maró megmunkáló központok technikai továbbfejlesztése maró-forgó megmunkáló központokká. Ezen gépgeneráció lehetővé tette a fúrási, marási és forgási megmunkálásokat egyetlen befogásban. Később a csiszolási folyamat kiterjesztése is hozzáadódott.
Egyedülálló hőkezelés
Az ALZMETALL CNC-gépek erősségei közé tartozik a stabil felépítés és a magas merevség. Az ügyfelek által értékelt pontosság a komponensek gyártásánál egy különleges hőkezelés révén valósul meg, ahogy Georg Buchner, CNC-alkalmazástechnikai mérnök elmagyarázza: „A gépet a szerszám középpontjától hőszimmetrikusan építjük fel. Ekkor a szerszámhegytől egyenletesen felfelé haladunk. A hőmérsékletváltozás során ez a szerszám középpontja megmarad, és elérjük a kívánt precizitást X- és Y-irányú kompenzáció nélkül, ami megkülönböztet minket sok más gyártótól.”
Mint klasszikus középvállalkozás, amely magas gyártási mélységgel és rugalmassággal rendelkezik, az ALZMETALL képes széles spektrumú felszereltségi variációkra reagálni, így nagyon egyénileg tudja kielégíteni az ügyféligényeket. A vállalat világszerte aktív, és számos különböző iparágat szolgál ki. A trend a prémium gépek felé mutat. Jelenleg a megmunkáló központok a cég legnagyobb bevételi forrásává váltak. Számszerűen a fúrógépek, amelyekből az ALZMETALL évente körülbelül 1.600 darabot gyárt, hozzájárulnak a szerszámgép üzletág bevételéhez.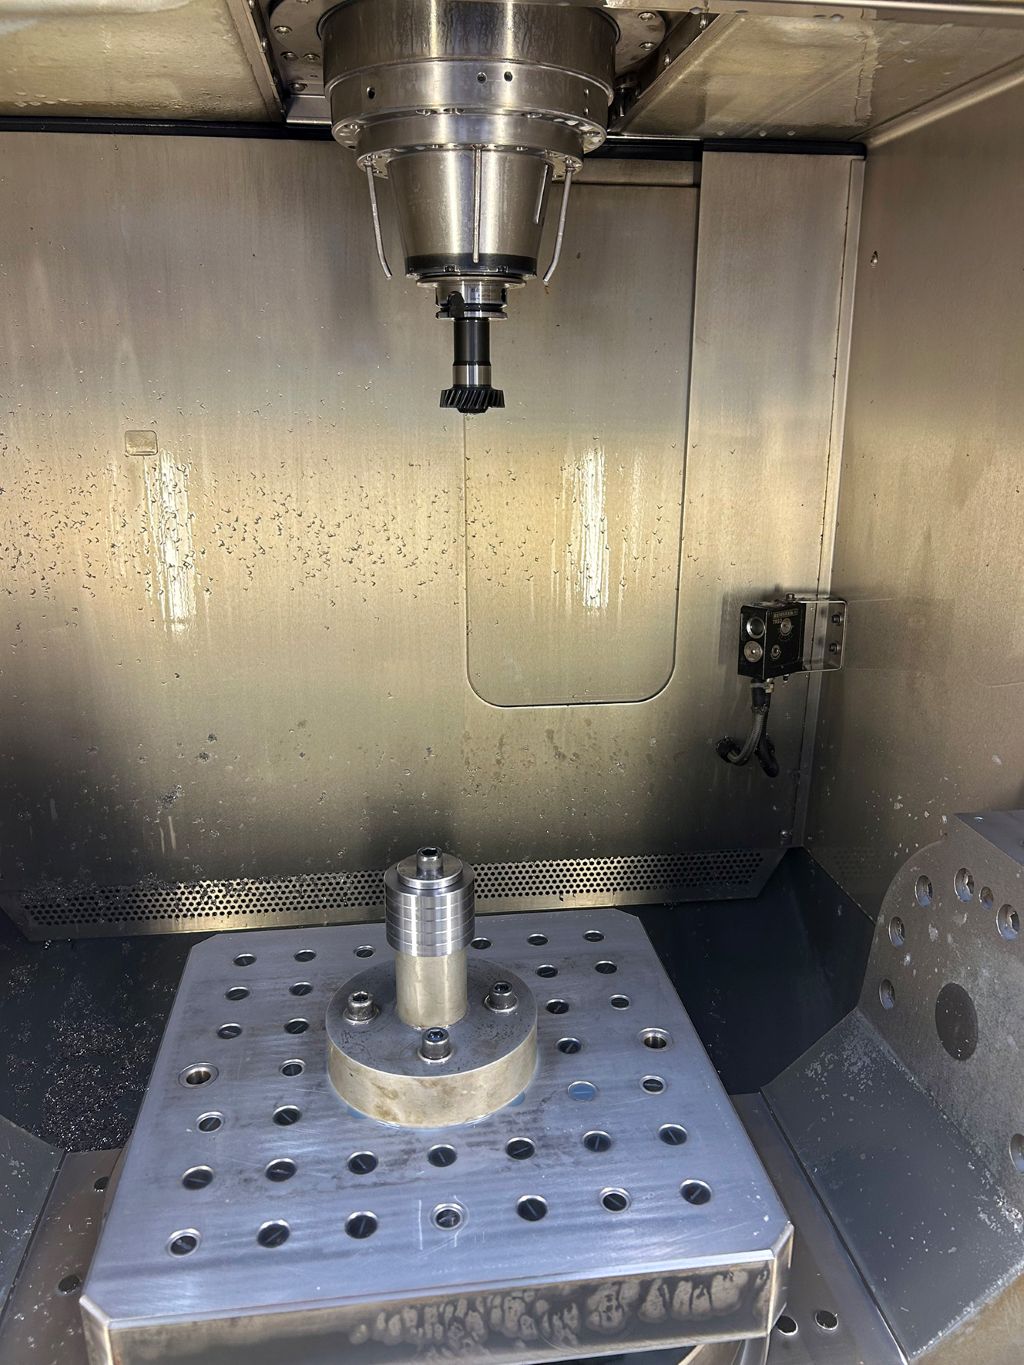
Az ALZMETALL a gépeit kizárólag saját házon belül fejleszti és tervezi, ami a gyártási mélységgel együtt egyedülálló jellemzőt képvisel a szerszámgépgyártók között. A saját megmunkáló központok képezik a gyártás alapját. Körülbelül tíz évvel ezelőtt kiszervezték a fogaskerekek gyártását. Ezeket különböző méretekben használják minden fúrógépnél a teljesítményátvitelhez és a szabályozáshoz. Az ALZMETALL azonban tartósan elégedetlen volt a külső gyártással: azt túl drágának tartották, hosszú szállítási időket okozott, és a minőség is kívánnivalót hagyott maga után.
Vezérlés Skiving-ciklussal
Amikor a döntés megszületett, hogy a fogaskerék-gyártást visszahozzák a saját üzemükbe, azonnal világossá vált, hogy nem lehet visszatérni a korábbi gyártási módhoz, mivel a meglévő régi gépeken való marás 300-400 darabos sorozatok esetén gazdaságtalan lenne. Az ideális megoldásra az ALZMETALL-nak nem kellett sokáig keresnie, hiszen a gyártásban már üzemelt egy GS 800/5-FDT maró-fúró megmunkáló központ, amely a Heidenhain TNC 640 vezérléssel volt felszerelve. Ennek a vezérlésnek az előnye, hogy már rendelkezik egy skiving ciklussal, amelyet csak aktiválni kell ahhoz, hogy a hatékony hengermarást használni lehessen. A gép robusztus felépítésével, kinematikai pontosságával és 1.100 fordulat/perc sebességű C-tengelyes forgótárcsájával a legjobb feltételeket biztosítja a skivinghez.
„A tengelyek szinkronizálásához a vezérlés funkcionalitására van szükség“ – magyarázza Ludwig Buchner, a Heidenhain alkalmazástechnikai termékmenedzsere. „A tengelyek mozgásainak végrehajtása a vezérlés alapkompetenciája, ahol a teljes szabályozástechnikai tudás megtalálható. A skiving standard ciklusa, amely végső soron a felhasználó bemeneteit tengelymozgásokká alakítja, minden gépen ugyanúgy néz ki.“ Mint minden vezérlési lehetőség esetében, a Heidenhain a skivinghez is 90 napos próbaidőszakot kínál. Az ALZMETALL is kihasználta ezt a lehetőséget, mielőtt megvásárolta a ciklust.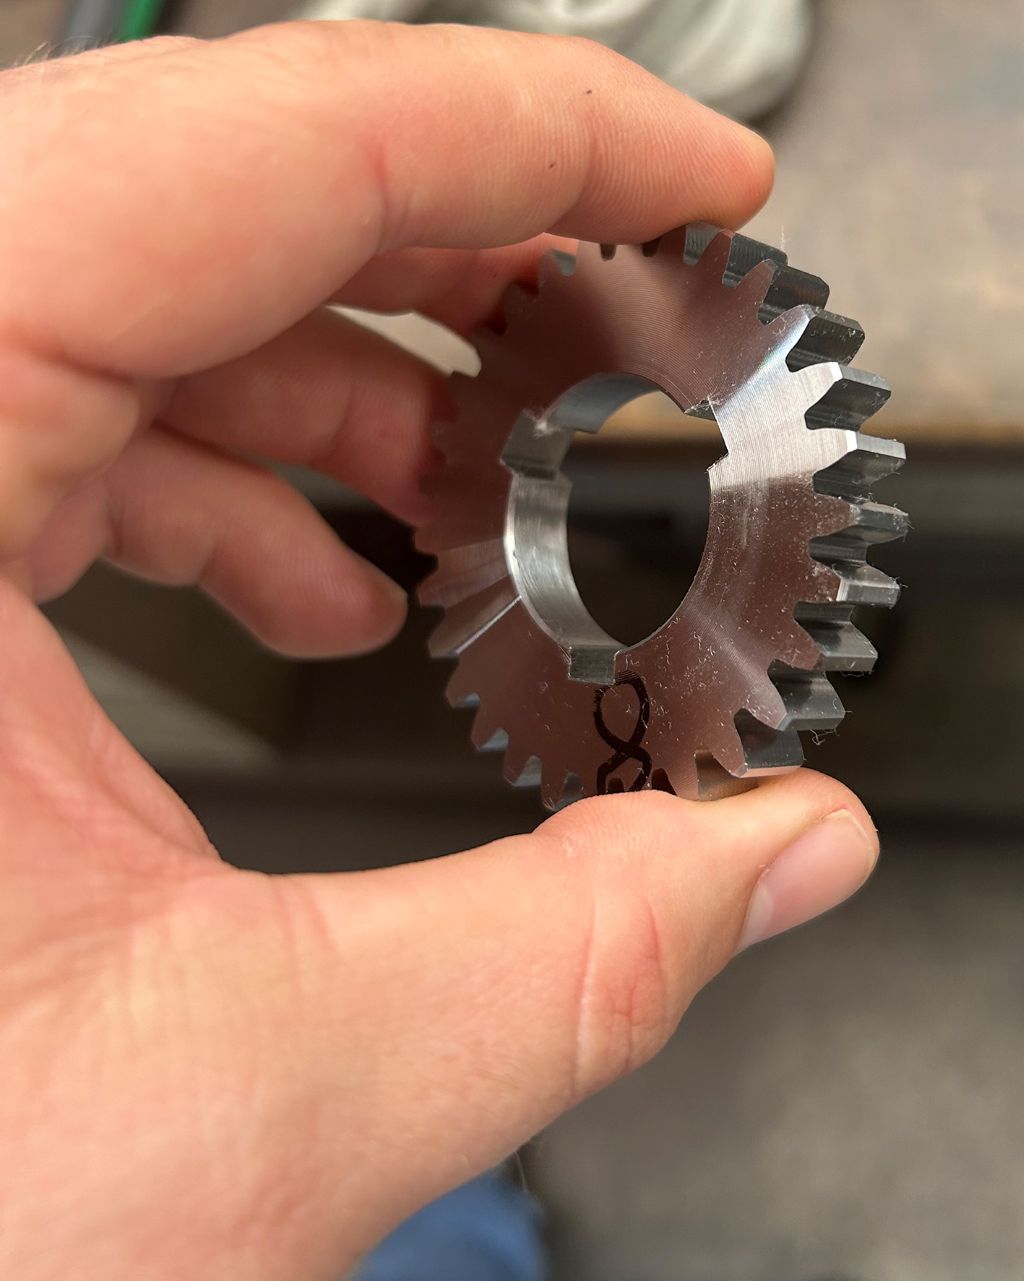
Mivel a GS 800/5-FDT már néhány éve üzemel, először a szoftvert frissítették, amit Ludwig Buchner is fontosnak tart: „Ezeket a standard ciklusokat több mint hat éve kínáljuk opcióként. Ez idő alatt a skiving ciklust folyamatosan optimalizáltuk, hogy javítsuk a tengelyszinkronizációt és növeljük a felületi minőséget.”
Egy szerszám hét fogaskerékhez
A hengeres marás szerszámai alapvetően különleges szerszámok, amelyeket a megfelelő alkatrészekhez igazítanak. Az ALZMETALL esetében konkrétan hét különböző fogaskerék előállításáról volt szó, amelyek különböző fúrógépek szerkezeti elemeihez készültek.
Az ALZMETALL számára három szerszámgyártó került a szűkebb körbe. Egy nyomós okból az INGERSOLL ebben a versenyben az élen állt.
Míg a versenytársak három vagy akár négy különböző szerszámot hoztak a játékba, az INGERSOLL úgy tervezte meg a skiving szerszámát, hogy azzal mind a hét munkadarabot meg lehessen dolgozni - és ezért abszolút működési garanciát is ad. Az ALZMETALL számára ez volt a legköltséghatékonyabb megoldás, ezért a döntés a haigeri szerszámgyártó mellett végül nemcsak az árról, hanem a technológiáról is szólt. "Hét alkatrészt egyetlen szerszámmal előállítani, ennek van egy bizonyos vonzereje", méltatja Georg Buchner a megtalált megoldást.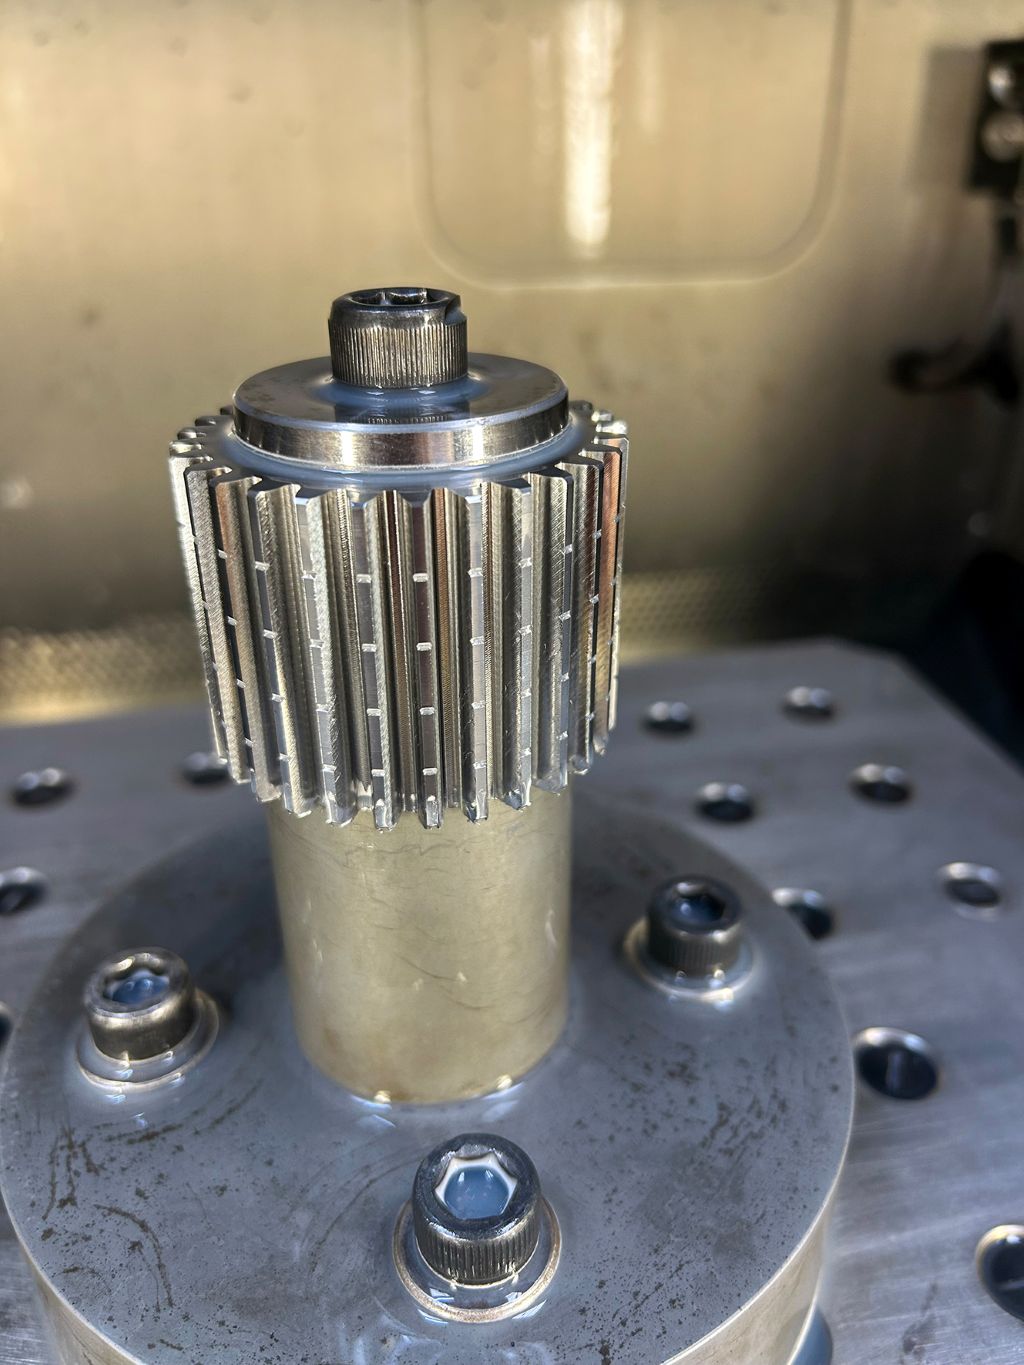
A siker feltétele Michael Bum, az INGERSOLL alkalmazástechnikai szakértője szerint a fogaskerekek hasonlósága. A 2-es modulú fogaskerekek mindegyike ugyanazzal a fogtömeg-magassági faktorral rendelkezik, csupán a fogak száma változik. Az anyag túlnyomórészt a C45 edzett acél. "A végén a folyamat során elsősorban a vágás elosztásáról van szó", magyarázza Bum. "A hengermarás során mindig degresszív előtolással kell dolgoznunk, hogy ne gyakoroljunk túl nagy nyomást a szerszámra." A vágások száma és mélysége az INGERSOLL által pontosan meghatározott, és közvetlenül átvehető a vezérlésbe.
A tengelykeresztszög és a hengermaró fogainak száma optimálisan kellett, hogy illeszkedjen a különböző munkadarabokhoz és a főorsó és asztali orsó fordulatszámaihoz.
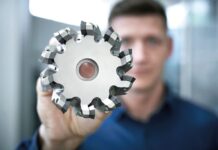
A 7-es minőségi osztályú fogazás eléréséhez a DIN 3962 szerint az INGERSOLL egy keményfémből készült, csiszolt hengermarót választott. Egy olyan megoldás, amelyhez a megfelelő váltakozó vágóél is szükséges lett volna, magasabb költségeket okozott volna. Az alkatrészek fogainak száma eltérő, 15 és 48 között változik. Az INGERSOLL 26 foggal tervezte meg a szerszámot. A hengermarót egy tartóra helyezik, és egy rögzítőcsavarral szorítják meg. Ennek a 3D nyomtatóból készült csavarnak a különlegessége az integrált hűtőcsatornák, amelyek célzottan juttatják a hűtést minden vágóélhez.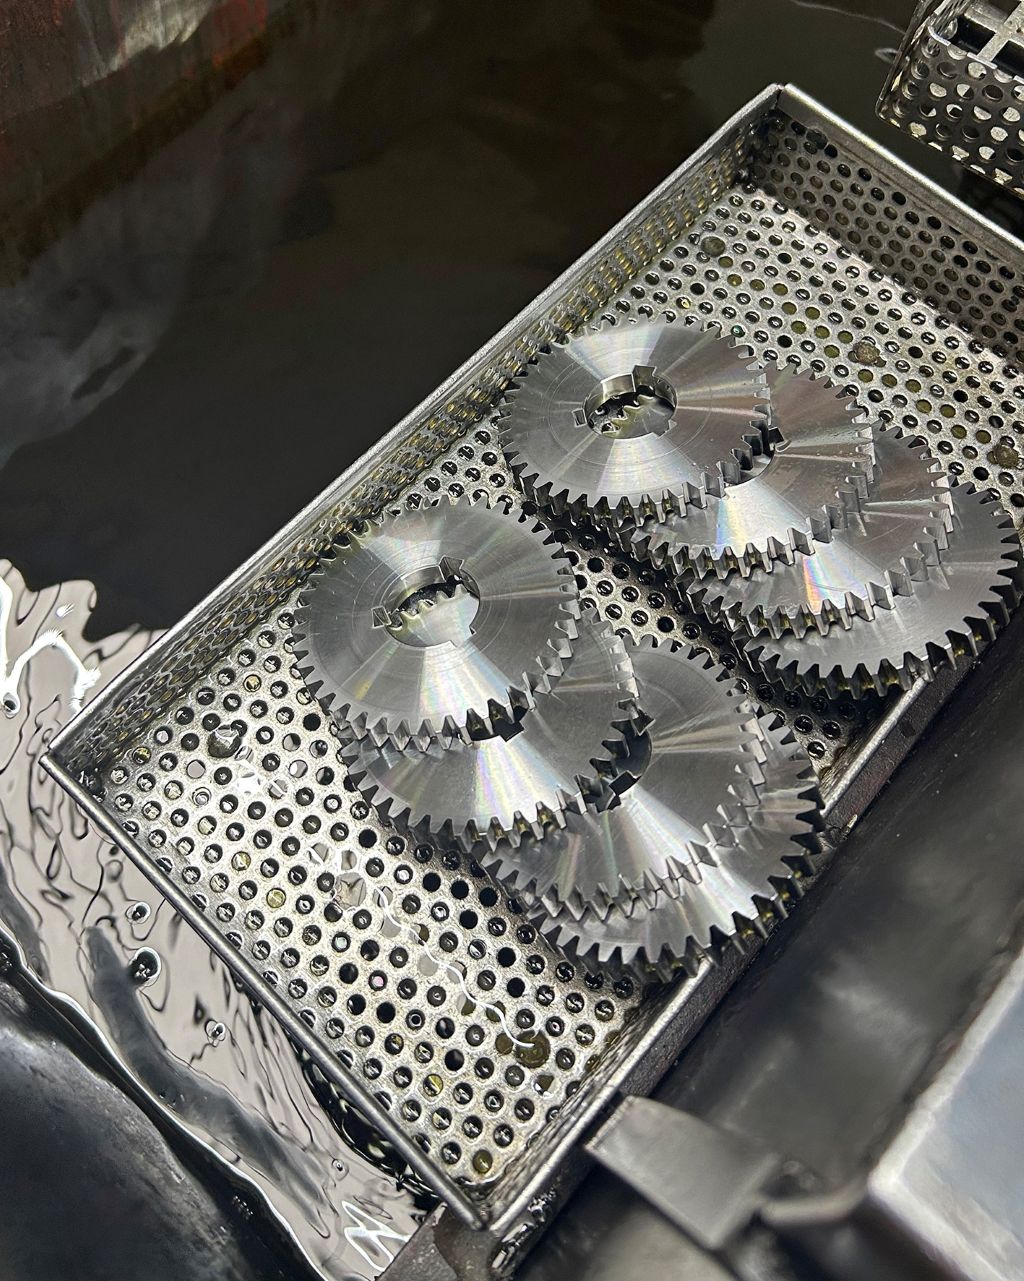
A minőség és a termelékenység összhangban van.
A elért fogazási minőséggel és a megmunkálási idővel Dennis Springer, az ALZMETALL gyártási csapatvezetője nagyon elégedett: "Korábban az öt alkatrészből álló csoportokban gyártottuk a fogaskerekeket, ami 10-15 percet vett igénybe. Most 3:40 perces megmunkálási időt értünk el. Ez körülbelül 60%-os termelékenységnövekedést jelent." A megígért álló mennyiségeket is azonnal elértük, ami Dennis Springert pozitívan érinti. Optimista abban, hogy további optimalizálások révén még magasabb álló mennyiségek is reálisan elérhetők. A döntés, hogy a fogaskerekeket házon belül gyártják, az ALZMETALL számára többszörösen megtérült.
Az INGERSOLL teljes mértékben támogatta az ügyfelet a szerszámtervezéstől az első jó alkatrészig. Georg Buchner dicsérő szavakat mond az együttműködésről: "Nagyon jól éreztük magunkat a szerszámgyártónál, és kiváló támogatást kaptunk, különösen a beállítás során. Ez jól működött, és nagyon kellemes volt számunkra." Az ALZMETALL számára praktikus volt a skiving ciklus használata a Heidenhain vezérlésen, mivel ehhez nem volt szükség további képzésre vagy továbbképzésre. "A folyamatadatokat az INGERSOLL-tól kapjuk, és csak ezzel kell táplálnunk a programot. A többi gyakorlatilag automatikusan zajlik. A gépkezelő számára ez nagy megkönnyebbülés", mondja Buchner.
A Heidenhain-nal együttműködve az ALZMETALL a skivinget ügyfeleinek is lehetőségként kínálja. A saját gyártásban elért sikeres használat valószínűleg jó értékesítési érvet jelent.
Kapcsolat: