Le fabricant de machines-outils ALZMETALL fabrique la plupart de ses composants sur ses propres machines. La production d'engrenages a également été ramenée en interne. L'optimisation est assurée par le fraisage à rouleaux (Skiving) soutenu par le contrôle Heidenhain. INGERSOLL WERKZEUGE GMBH a développé un outil en carbure de tungstène permettant de produire économiquement sept pièces différentes.
ALZMETALL GmbH & Co. KG, basée à Altenmarkt/Alz, est une entreprise de taille moyenne comptant environ 300 employés, qui s'est constamment développée au cours de ses 80 ans d'histoire. Elle a commencé par une fonderie de fer pour la fonte grise et sphéroïdale ainsi que la production de perceuses. Sa propre fonderie, y compris une installation de moulage automatisée, est une condition essentielle pour l'ingénierie mécanique chez ALZMETALL. Elle crée de la flexibilité dans la production et garantit une qualité constante du matériau de base. Cependant, la fonderie ne serait pas rentable uniquement pour ses propres besoins. 90 % du matériau coulé est destiné à des clients externes, qui font également fabriquer des composants chez ALZMETALL.
Pour les perceuses, le fabricant propose un large portefeuille allant de la perceuse à colonne analogique simple aux perceuses industrielles Heavy Duty avec contrôle numérique, comme la programmable iTronic. Dans les années 1970, ALZMETALL a lancé l'Abomat, qui permettait un changement d'outil automatique pour les perceuses et a ensuite été équipé d'un contrôle CNC. Ce produit a ouvert la voie à la fabrication de centres d'usinage CNC.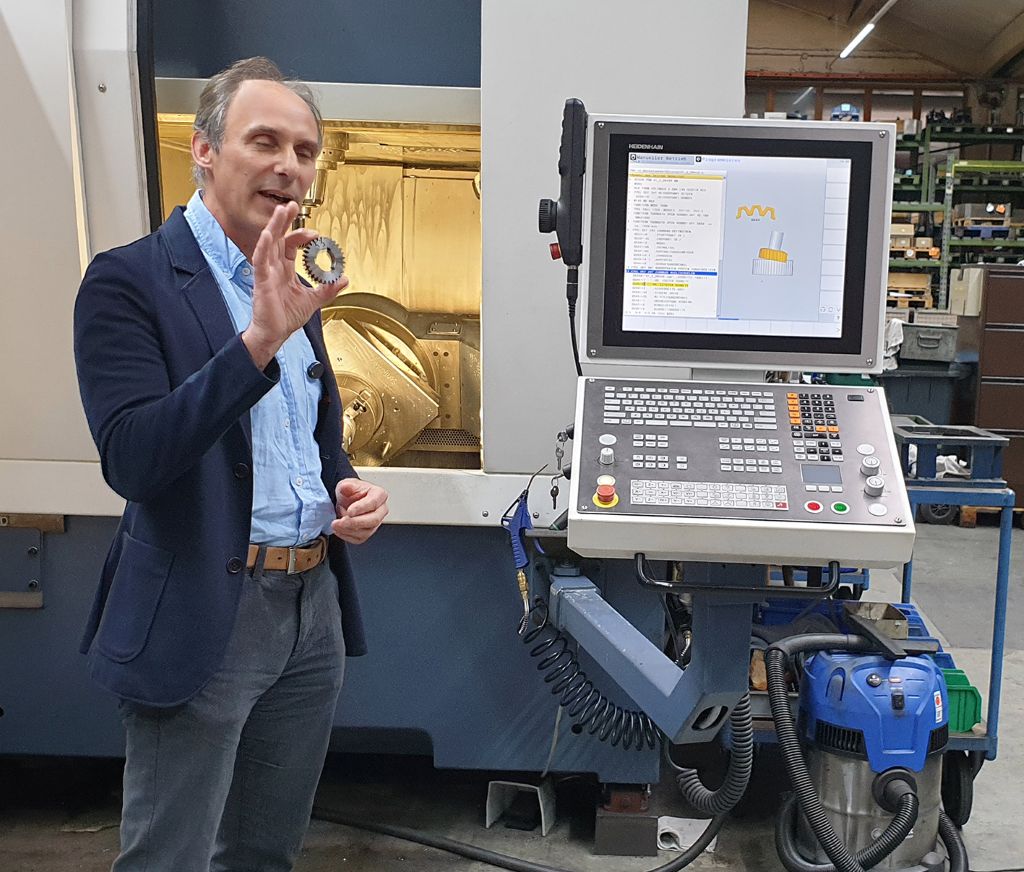
En 2001, la G 800 a été présentée, un centre d'usinage à cinq axes en construction gantry, où des entraînements de couple ont été utilisés pour la première fois dans les axes de pivotement et de rotation. Les machines ont depuis été développées et permettent, grâce à leur grande dynamique, le traitement simultané continu de pièces dans une plage de taille de 600 à 1 400 mm. Un autre point fort a été en 2006 le développement technique des centres d'usinage purement fraisage vers des centres d'usinage fraisage-tournage. Avec cette génération de machines, les opérations de perçage, de fraisage et de tournage pouvaient donc être effectuées en un seul serrage. Plus tard, l'extension du processus de meulage a été ajoutée.
Gestion thermique unique
Les forces des machines CNC d'ALZMETALL résident dans leur construction stable et leur grande rigidité. La précision appréciée par les clients dans la fabrication de composants est atteinte grâce à une gestion thermique particulière, comme l'explique Georg Buchner, ingénieur d'application CNC : « Nous construisons la machine de manière thermosymétrique à partir du point central de l'outil. Cela signifie que l'on construit uniformément vers le haut à partir de la pointe de l'outil. Lors de la montée en température, ce point central de l'outil reste constant et nous atteignons la précision souhaitée sans compensation dans les directions X et Y, ce qui nous distingue de nombreux autres fabricants. »
En tant que fabricant classique de machines-outils de taille moyenne avec une profondeur de fabrication très élevée et une flexibilité, ALZMETALL est en mesure de répondre à un large éventail de variantes d'équipement et donc de répondre très individuellement aux souhaits des clients. L'entreprise est active dans le monde entier et dessert une multitude de secteurs différents. La tendance va vers des machines haut de gamme. Les centres d'usinage sont devenus le principal générateur de chiffre d'affaires de l'entreprise. En termes de chiffres, les perceuses, dont ALZMETALL en fabrique environ 1 600 par an, contribuent au chiffre d'affaires de l'activité des machines-outils.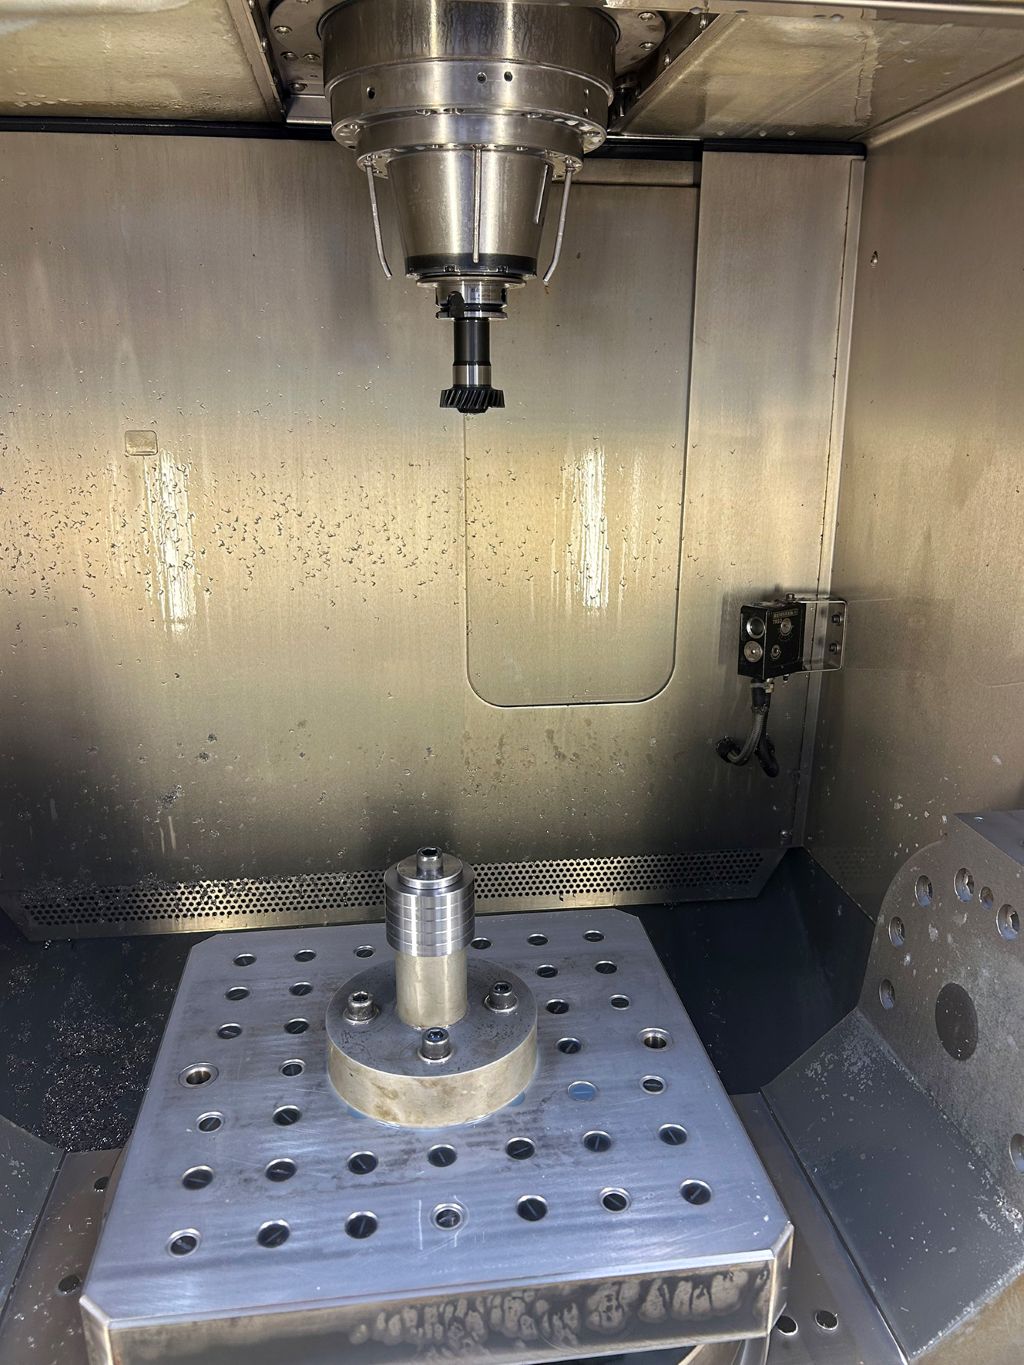
ALZMETALL développe et conçoit ses machines exclusivement en interne, ce qui, associé à la profondeur de fabrication, constitue un argument de vente unique parmi les fabricants de machines-outils. Les propres centres d'usinage constituent la base essentielle de la production. La fabrication d'engrenages a été externalisée il y a environ dix ans. Ils sont nécessaires dans différentes tailles pour chaque perceuse pour la transmission de puissance et le contrôle. Cependant, ALZMETALL était durablement insatisfaite de la fabrication externe : elle était jugée trop coûteuse, entraînait de longs délais de livraison et la qualité laissait à désirer.
Contrôle avec cycle Skiving
Lorsque la décision a été prise de ramener la production d'engrenages en interne, il était clair qu'il ne devait pas y avoir de retour à l'ancienne méthode de production, car le fonctionnement des anciennes machines restantes serait économiquement peu rentable pour des tailles de lot de 300 à 400 pièces. ALZMETALL n'a pas eu à chercher longtemps la solution idéale, car un centre d'usinage fraisage-tournage GS 800/5-FDT était déjà en service, équipé du contrôle TNC 640 de Heidenhain. L'avantage de ce contrôle est qu'un cycle Skiving est déjà présent, qui doit simplement être activé pour pouvoir utiliser le fraisage à rouleaux efficace. La machine, avec sa construction robuste, sa précision cinématique et une table tournante à axe C rapide à 1 100 tr/min, offre les meilleures conditions pour le Skiving.
« Pour synchroniser la broche, il faut la fonctionnalité du contrôle », explique Ludwig Buchner, chef de produit en technique d'application Heidenhain. « Les mouvements à réaliser des axes sont la compétence clé du contrôle, dans lequel se trouve tout le savoir-faire en matière de régulation. Le cycle standard pour le Skiving, qui finalement transforme les saisies de l'utilisateur en mouvements d'axes, est identique sur chaque machine. » Comme pour toutes les options de son contrôle, Heidenhain propose également un phase de test de 90 jours pour le Skiving. ALZMETALL a également utilisé cette possibilité avant d'acheter le cycle.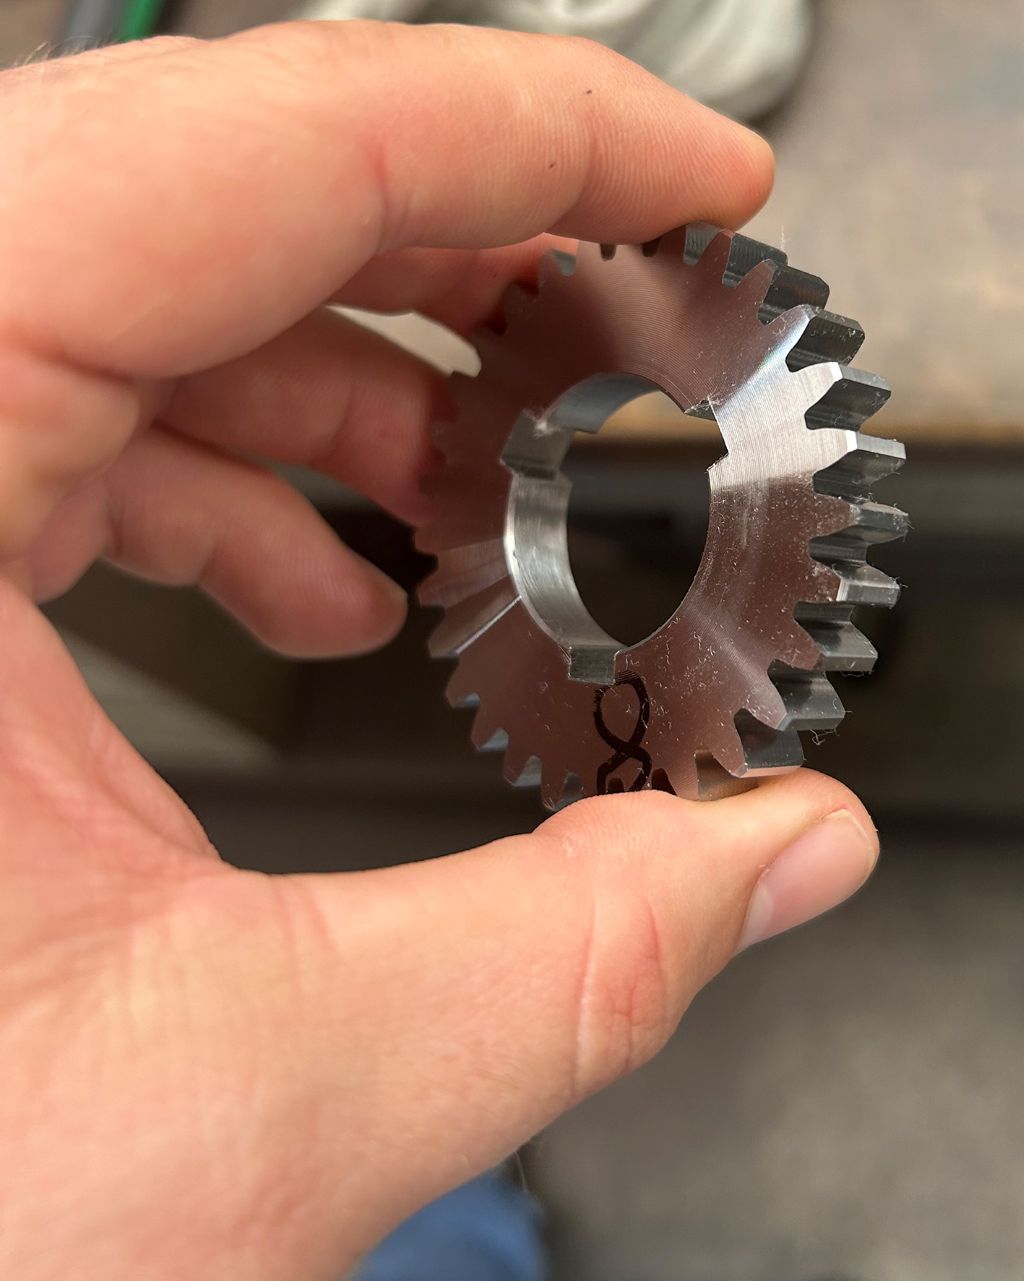
Comme la GS 800/5-FDT était déjà en service depuis plusieurs années, le logiciel a d'abord été mis à jour, ce que Ludwig Buchner considère également comme important : « Nous proposons ces cycles standards en option depuis plus de six ans. Pendant ce temps, le cycle Skiving a été continuellement optimisé pour améliorer la synchronisation de la broche et augmenter la qualité de surface. »
Un outil pour sept engrenages
Les outils pour le fraisage à rouleaux sont fondamentalement des outils spéciaux adaptés aux composants concernés. Chez ALZMETALL, il s'agissait concrètement de la fabrication de sept engrenages différents pour des groupes de perceuses variées.
Trois fabricants d'outils ont été présélectionnés pour ALZMETALL. Pour une raison valable, INGERSOLL a pris l'avantage dans cette compétition.
Alors que les concurrents ont proposé trois ou même quatre outils différents, INGERSOLL a conçu son outil de skiving de manière à pouvoir traiter les sept pièces – et offre également une garantie de fonctionnement absolue. Pour ALZMETALL, c'était la solution la plus économique, c'est pourquoi le choix du fabricant d'outils de Haiger s'est finalement basé non seulement sur le prix, mais aussi sur la technique. « Pouvoir fabriquer sept composants avec un seul outil, cela a un certain charme », souligne Georg Buchner sur la solution trouvée.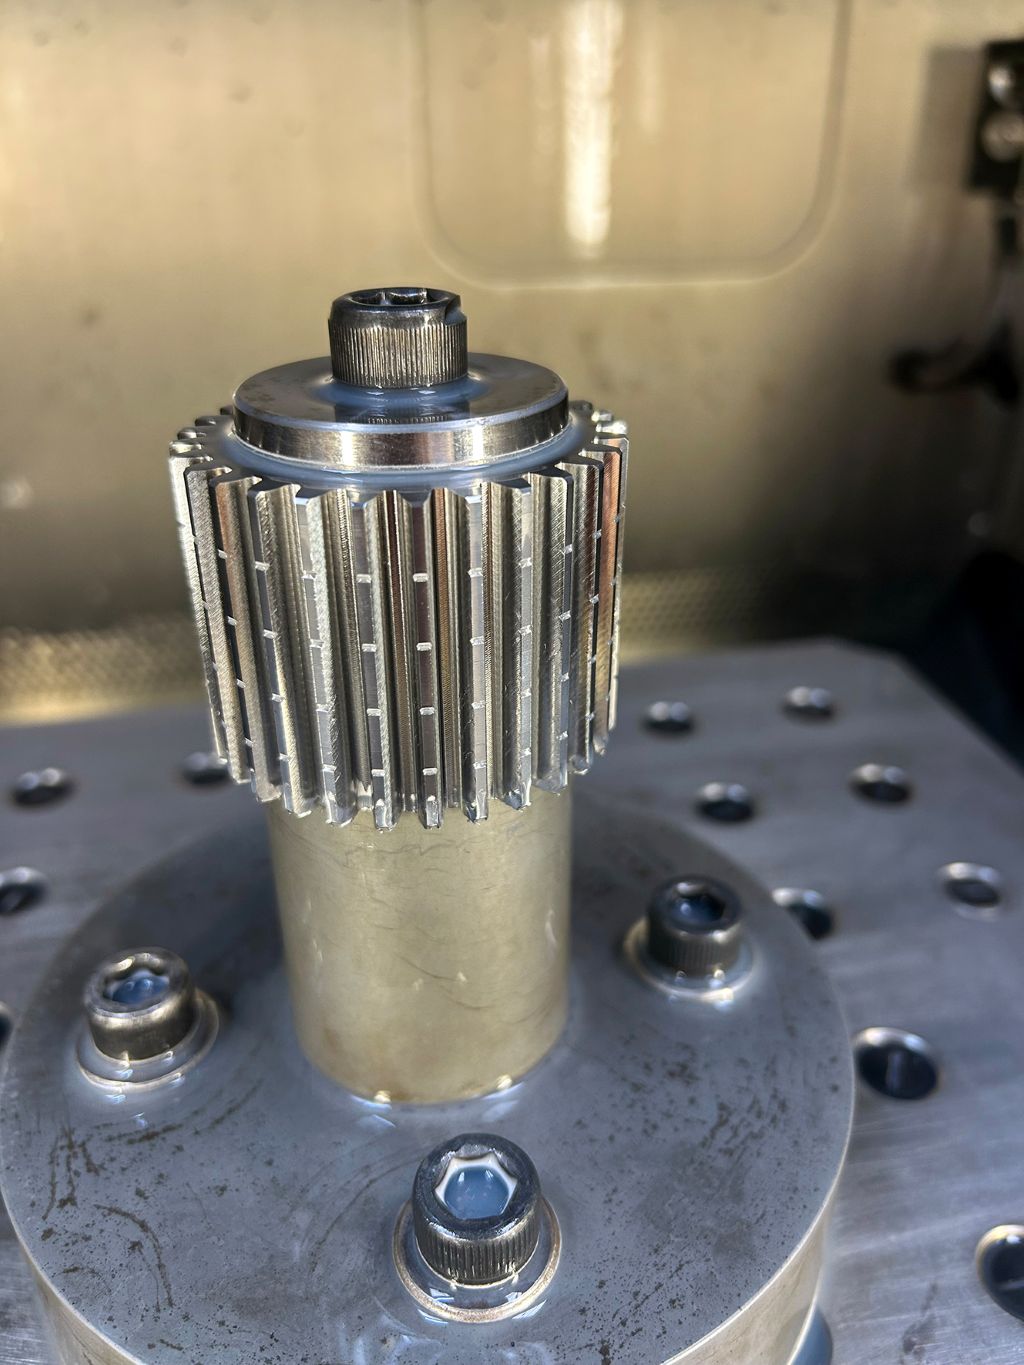
Selon Michael Bum, technicien d'application chez INGERSOLL, la réussite dépend de la similarité des pignons. Les pignons de module 2 ont tous le même facteur de hauteur de tête de dent, seule la quantité de dents varie. Le matériau utilisé est principalement l'acier de revenu C45. « En fin de compte, le processus concerne surtout la répartition de la coupe », explique Bum. « Lors du fraisage par rouleau, nous devons toujours travailler avec un avancement dégressif pour ne pas exercer trop de pression sur l'outil. » Le nombre et la profondeur des coupes sont définis précisément par INGERSOLL et peuvent être directement intégrés dans le contrôle.
L'angle de croisement de l'axe et le nombre de dents de la roue de fraisage par rouleau devaient être optimisés pour les différentes pièces et les vitesses de la broche principale et de la broche de table.
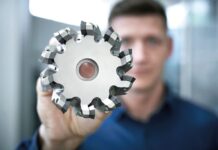
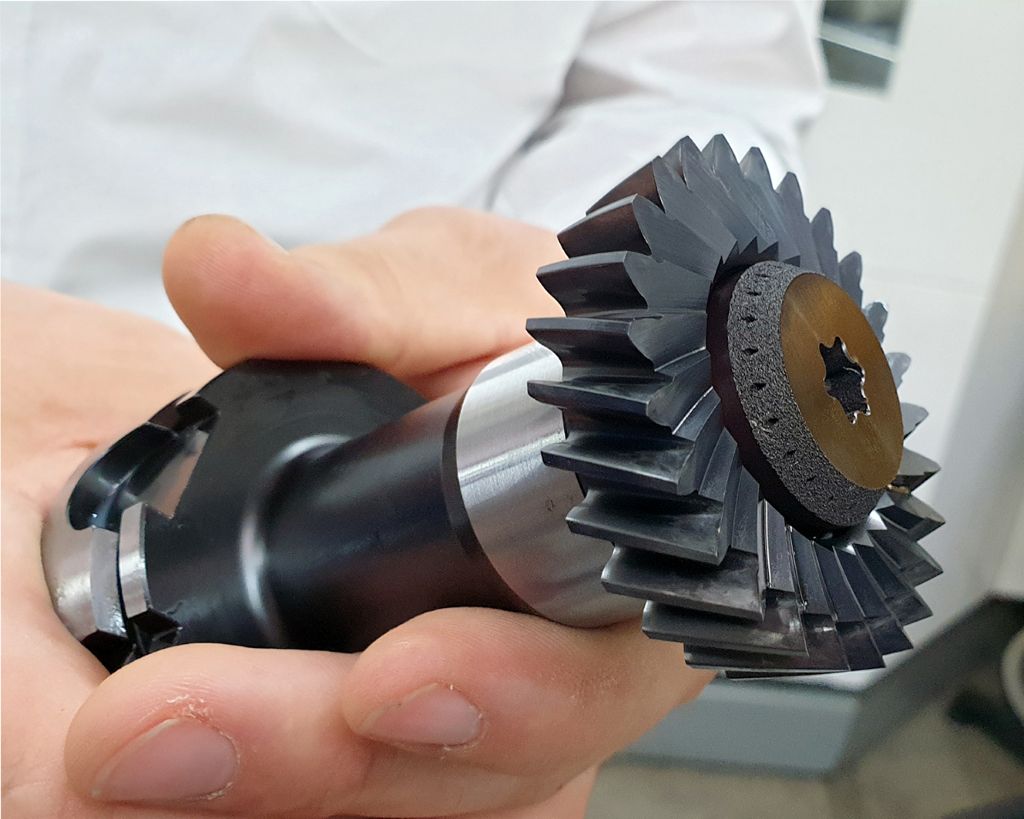
Pour atteindre la qualité de denture 7 selon la norme DIN 3962, INGERSOLL a opté pour une roue de fraisage par rouleau en carbure de tungstène. Une solution avec des plaquettes de coupe adaptées, pour lesquelles des fabrications spéciales auraient également été nécessaires, aurait entraîné des coûts plus élevés. Le nombre de dents des composants varie entre 15 et 48. L'outil a été conçu par INGERSOLL avec 26 dents. La roue de fraisage par rouleau est montée sur un support et serrée avec une vis de fixation. Une particularité de cette vis imprimée en 3D est qu'elle possède des canaux de refroidissement intégrés, qui apportent le refroidissement interne directement sur chaque coupe.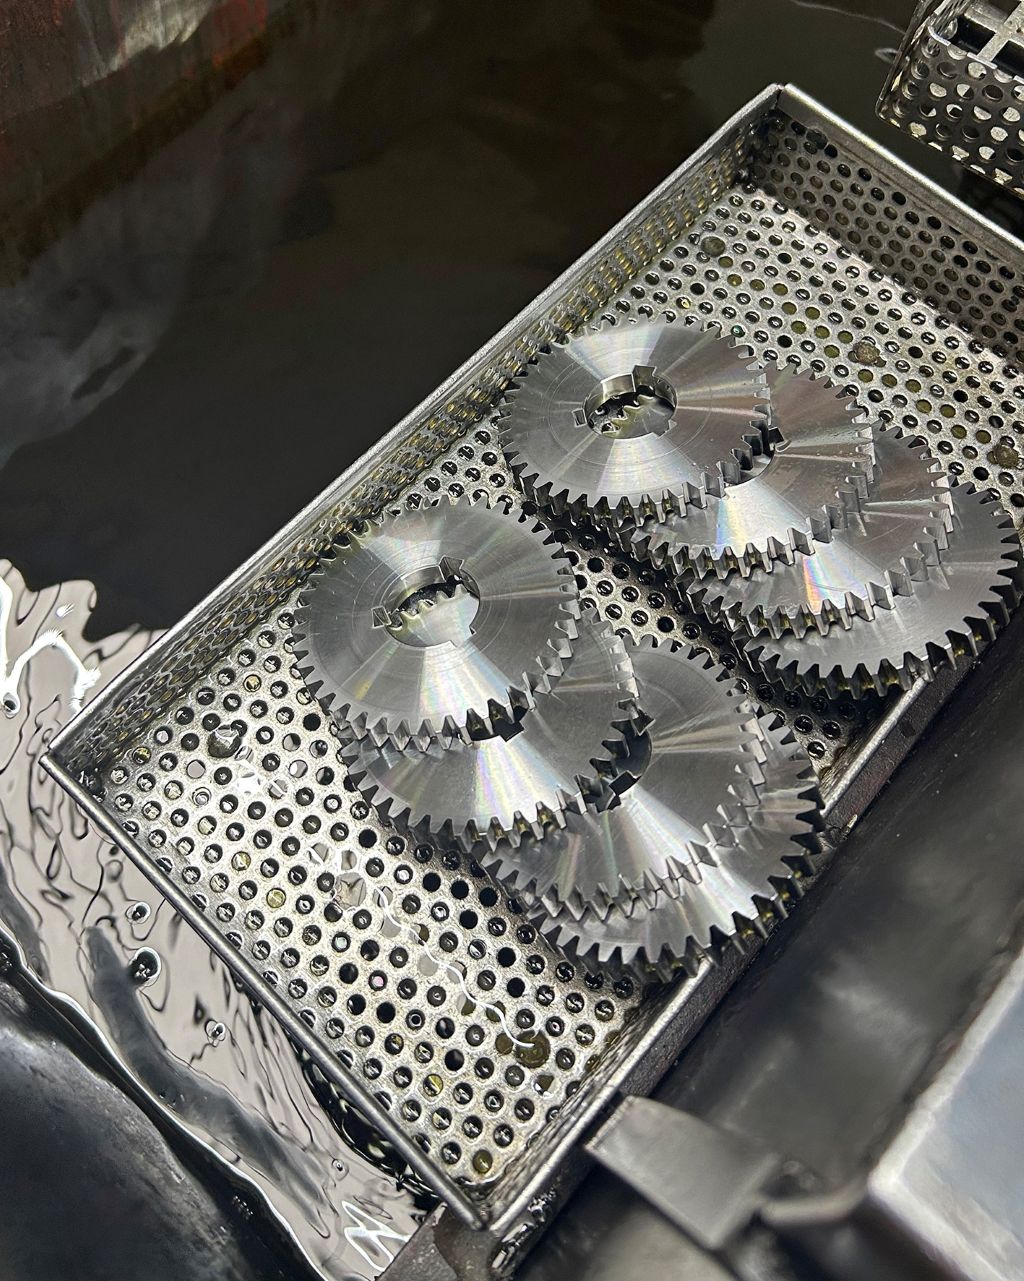
Qualité et productivité vont de pair
Avec la qualité de denture atteinte et le temps de traitement, Dennis Springer, responsable de la production chez ALZMETALL, est très satisfait : « Auparavant, nous fabriquions les pignons par groupes de cinq pièces, ce qui prenait 10 à 15 minutes. Maintenant, nous avons un temps de traitement de 3:40 minutes. Cela correspond à une augmentation de la productivité d'environ 60 %. » Les quantités promises ont également été atteintes dès le départ, ce qui réjouit Dennis Springer. Il est optimiste quant à la possibilité d'atteindre des quantités encore plus élevées grâce à d'autres optimisations. La décision de fabriquer les pignons en interne a été plus que rentable pour ALZMETALL.
INGERSOLL a accompagné le processus pour le client depuis la conception de l'outil jusqu'à la première pièce conforme. Georg Buchner trouve des mots élogieux pour la collaboration : « Nous nous sommes très bien sentis chez le fabricant d'outils et avons été parfaitement accompagnés, surtout lors de la mise en service. Cela a bien fonctionné et a été très agréable pour nous. » Pratiquement, l'utilisation du cycle de skiving sur le contrôle Heidenhain a également été bénéfique pour ALZMETALL, car cela n'a nécessité aucune formation ou recyclage supplémentaire. « Nous recevons les données de processus d'INGERSOLL et devons simplement alimenter le programme avec cela. Le reste fonctionne pratiquement automatiquement. Pour l'opérateur à la machine, c'est un grand soulagement », ajoute Buchner.
En collaboration avec Heidenhain, ALZMETALL propose également le skiving à ses clients en tant qu'option. L'utilisation réussie dans sa propre production devrait constituer un bon argument de vente.
Contact :