El fabricante de máquinas herramienta ALZMETALL produce la mayor parte de sus componentes en sus propias máquinas. La fabricación de engranajes también se ha llevado de nuevo a su propia planta. La optimización está garantizada por el fresado por rodadura (Skiving) apoyado por el control de Heidenhain. INGERSOLL WERKZEUGE GMBH ha desarrollado una herramienta de carburo de tungsteno con la que se pueden producir económicamente siete piezas diferentes.
La ALZMETALL GmbH & Co. KG, ubicada en Altenmarkt/Alz, es una empresa mediana con alrededor de 300 empleados, que ha evolucionado constantemente a lo largo de sus más de 80 años de historia. Comenzó con una fundición de hierro para fundición gris y esferoidal, así como la producción de taladros. La propia fundición, incluida la instalación de moldes automatizada, es un requisito importante para la ingeniería de máquinas en ALZMETALL. Proporciona flexibilidad en la producción y garantiza una calidad constante del material de partida. Sin embargo, la fundición no sería rentable solo para el propio consumo. El 90 por ciento del material fundido está destinado a clientes externos, que a veces también fabrican componentes en ALZMETALL.
En taladros, el fabricante ofrece un amplio portafolio que va desde la simple taladradora de mesa analógica hasta taladros industriales de Heavy Duty con control digital, como la programable iTronic. En la década de 1970, ALZMETALL lanzó al mercado el Abomat, que permitía un cambio automático de herramientas para las taladradoras y más tarde también se equipó con un control CNC. El producto allanó el camino para la fabricación de centros de mecanizado CNC.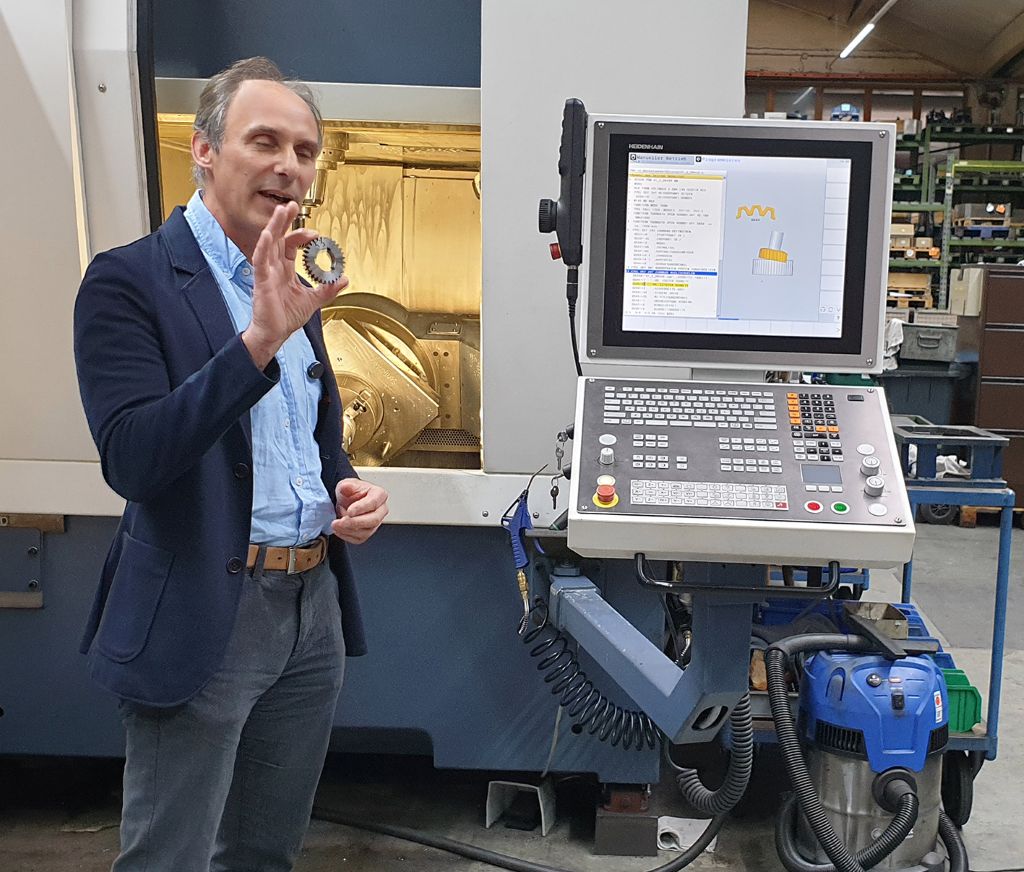
En 2001 se presentó la G 800, un centro de mecanizado de cinco ejes en construcción de pórtico, donde se utilizaron por primera vez accionamientos de par en los ejes de inclinación y rotación. Desde entonces, las máquinas se han desarrollado y permiten con su alta dinámica el mecanizado continuo simultáneo de componentes en el rango de tamaño de 600 a 1,400 mm. Otro hito fue en 2006 el desarrollo técnico de los centros de mecanizado de fresado puro hacia centros de mecanizado de fresado y torneado. En esta generación de máquinas, se pudieron realizar operaciones de perforación, fresado y torneado en un solo montaje. Más tarde, se añadió la ampliación del proceso de rectificado.
Gestión térmica única
Las fortalezas de las máquinas CNC de ALZMETALL son su construcción estable y alta rigidez. La precisión apreciada por los clientes en la fabricación de componentes se logra mediante una gestión térmica especial, como explica Georg Buchner, ingeniero de aplicaciones CNC: "Construimos la máquina de manera termodinámica desde el punto central de la herramienta. Se construye uniformemente hacia arriba desde la punta de la herramienta. Durante el flujo de calor, este punto central de la herramienta se mantiene y logramos la precisión deseada sin compensación en dirección X e Y, lo que nos diferencia de muchos otros fabricantes."
Como fabricante clásico de máquinas herramienta de mediana empresa con una alta profundidad de fabricación y flexibilidad, ALZMETALL es capaz de responder a un amplio espectro de variantes de equipamiento y, por lo tanto, a los deseos individuales de los clientes. La empresa opera a nivel mundial y atiende a una variedad de sectores diferentes. La tendencia se dirige hacia máquinas de alta gama. Hasta ahora, los centros de mecanizado se han convertido en el mayor generador de ingresos para la empresa. En términos numéricos, los taladros, de los cuales ALZMETALL produce anualmente alrededor de 1,600 unidades, contribuyen a los ingresos del negocio de máquinas herramienta.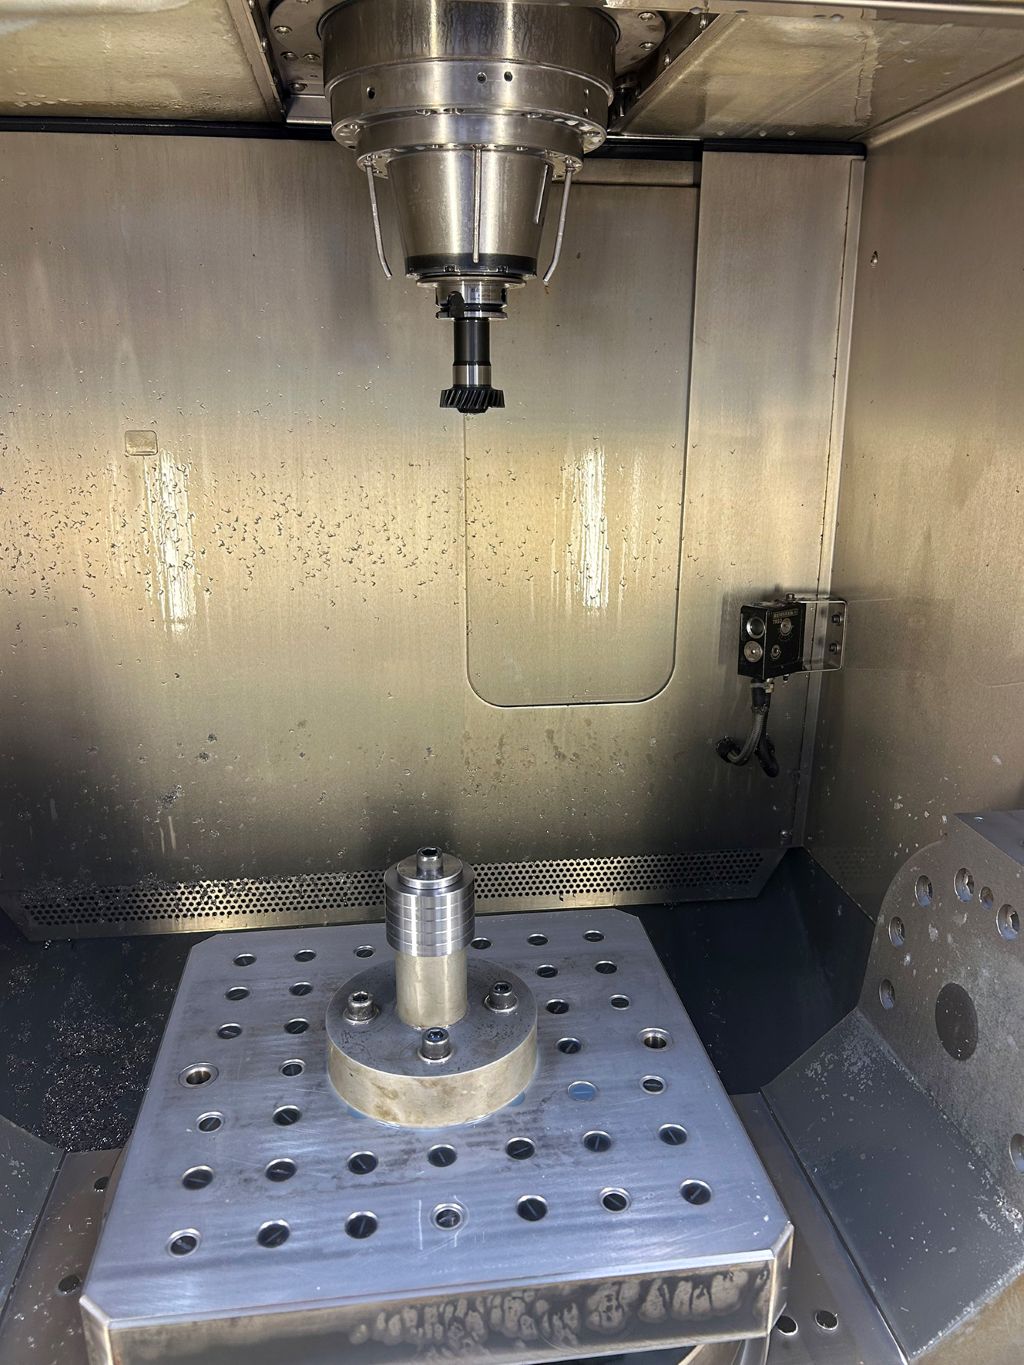
ALZMETALL desarrolla y construye sus máquinas exclusivamente en su propia casa, lo que, junto con la profundidad de fabricación, representa una característica distintiva entre los fabricantes de máquinas herramienta. Los propios centros de mecanizado forman la base esencial de la producción. Hace unos diez años, se externalizó la producción de engranajes. Se necesitan en diferentes tamaños para cada taladro para la transmisión de potencia y regulación. Sin embargo, ALZMETALL estaba insatisfecho de manera sostenible con la subcontratación: se consideraba demasiado cara, causaba largos tiempos de entrega y la calidad dejaba mucho que desear.
Control con ciclo de Skiving
Cuando se tomó la decisión de traer de vuelta la producción de engranajes a la propia planta, quedó claro que no debería haber un regreso al método de producción anterior, ya que el uso de las antiguas máquinas existentes sería poco rentable para tamaños de lote de 300 a 400 piezas. ALZMETALL no tuvo que buscar mucho para encontrar la solución ideal, ya que en la producción ya se estaba utilizando un centro de mecanizado de fresado y torneado GS 800/5-FDT, que estaba equipado con el control TNC 640 de Heidenhain. La ventaja de este control es que ya existe un ciclo de Skiving que solo necesita ser activado para poder utilizar el eficiente fresado por rodadura. La máquina, con su construcción robusta, precisión cinemática y una mesa de giro de eje C de 1,100 rpm, ofrece las mejores condiciones para el Skiving.
"Para sincronizar el husillo, se necesita la funcionalidad del control", explica Ludwig Buchner, gerente de producto de tecnología de aplicaciones de Heidenhain. "Los movimientos que deben realizarse de los ejes son la competencia central del control, en el que se encuentra todo el know-how de regulación. El ciclo estándar para el Skiving, que finalmente convierte las entradas del usuario en movimientos de ejes, es igual en cada máquina." Al igual que para todas las opciones de su control, Heidenhain también ofrece un período de prueba de 90 días para el Skiving. ALZMETALL también utilizó esta oportunidad antes de comprar el ciclo.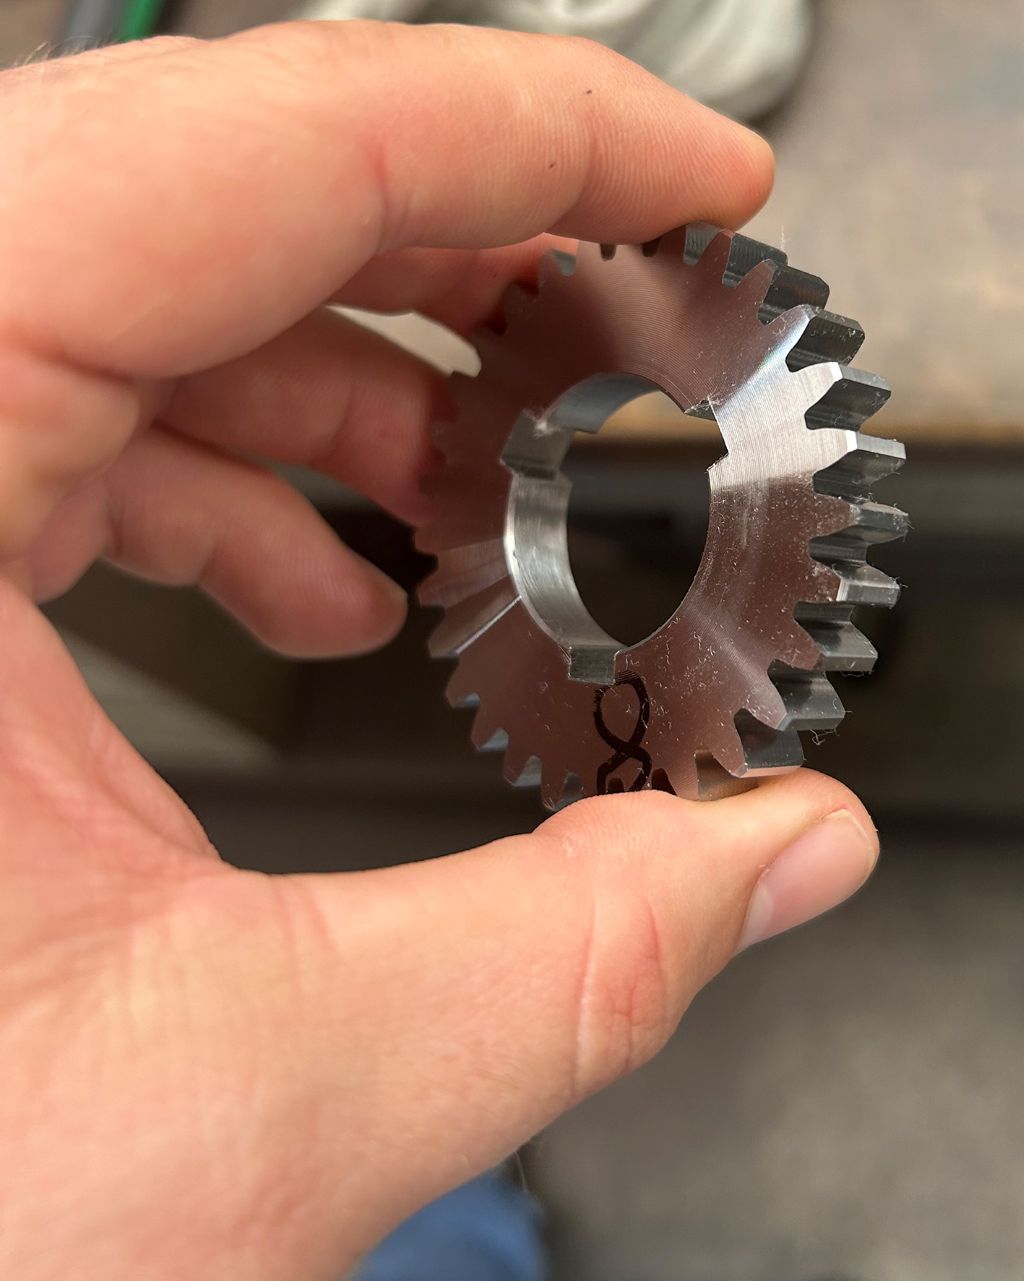
Dado que la GS 800/5-FDT ya había estado en uso durante algunos años, primero se actualizó el software, lo que Ludwig Buchner también considera importante: "Hemos ofrecido estos ciclos estándar como opción durante más de seis años. Durante este tiempo, el ciclo de Skiving se ha optimizado continuamente para mejorar la sincronización del husillo y aumentar la calidad de la superficie."
Una herramienta para siete engranajes
Las herramientas para el fresado por rodadura son, en principio, herramientas especiales que están adaptadas a las piezas en cuestión. En ALZMETALL se trataba concretamente de la fabricación de siete engranajes diferentes para grupos de diferentes taladros.
Para ALZMETALL, tres fabricantes de herramientas fueron considerados en la selección final. Por una razón válida, INGERSOLL lideró esta competencia.
Mientras que los competidores introdujeron tres o incluso cuatro herramientas diferentes, INGERSOLL diseñó su herramienta de skiving de tal manera que se puedan procesar las siete piezas de trabajo, y ofrece una garantía de funcionamiento absoluta. Para ALZMETALL, esta fue la solución más económica, por lo que la decisión de elegir al fabricante de herramientas de Haiger se basó no solo en el precio, sino también en la técnica. "Poder fabricar siete componentes con una sola herramienta tiene su encanto", valora Georg Buchner la solución encontrada.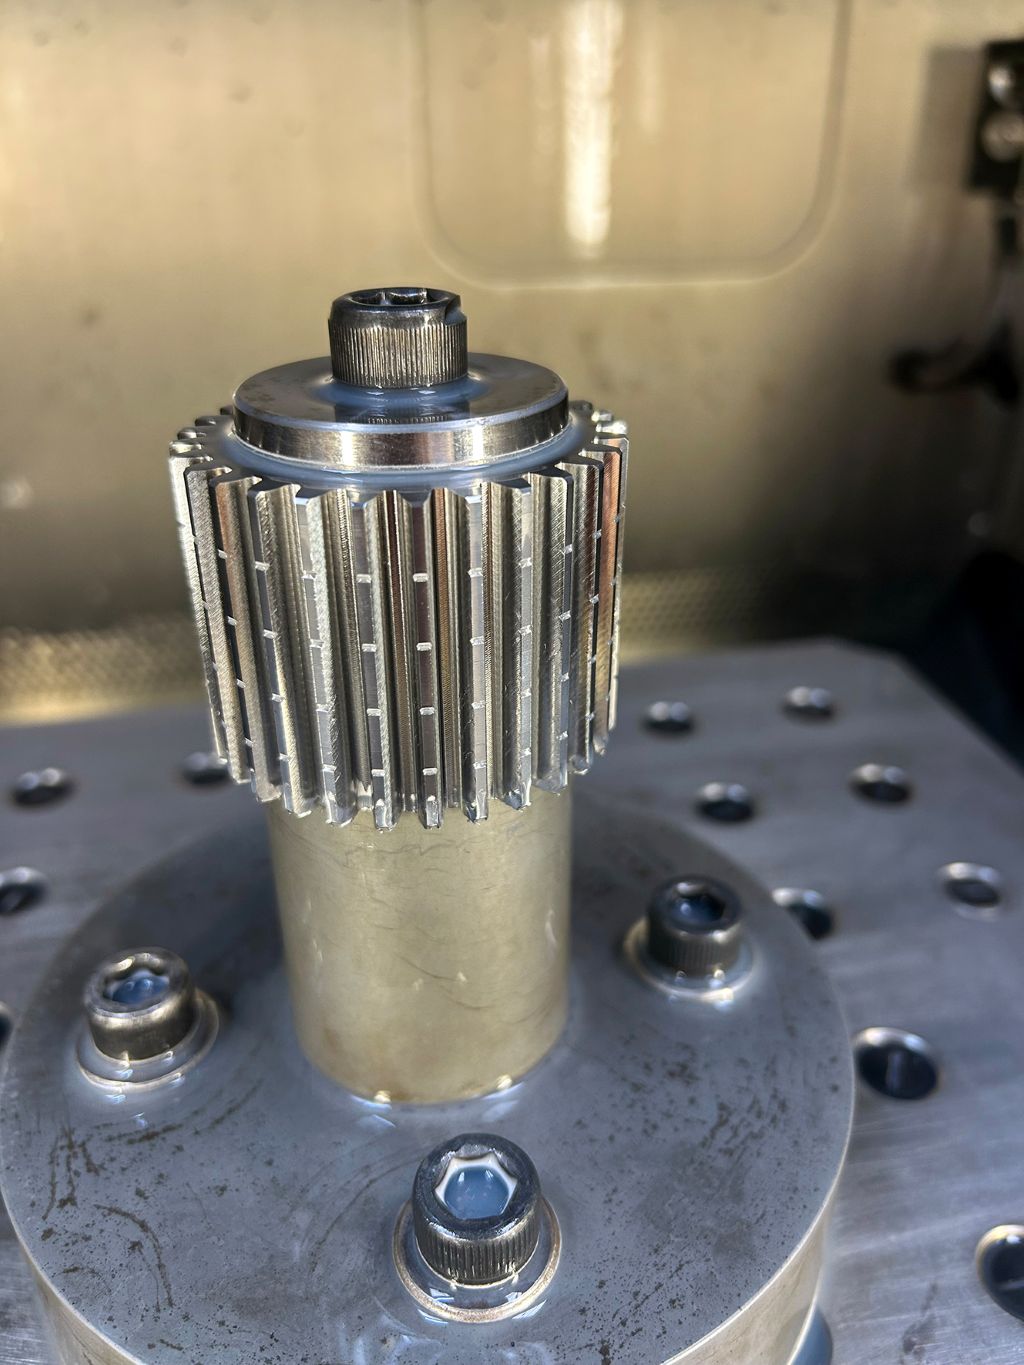
Según Michael Bum, técnico de aplicaciones en INGERSOLL, la clave para el éxito es la similitud de los engranajes. Los engranajes de módulo 2 tienen todos el mismo factor de altura de cabeza de diente, solo varía el número de dientes. El material utilizado es principalmente el acero de temple C45. "Al final, en el proceso, se trata principalmente de la división del corte", explica Bum. "En el skiving, siempre debemos operar con un avance decreciente para no ejercer demasiada presión sobre la herramienta." La cantidad y profundidad de los cortes son definidas con precisión por INGERSOLL y pueden ser transferidas directamente al control.
El ángulo de cruce del eje y el número de dientes de la rueda de skiving debían ajustarse óptimamente a las diferentes piezas de trabajo y a las velocidades de la husillo principal y la mesa.
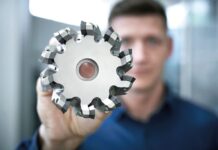
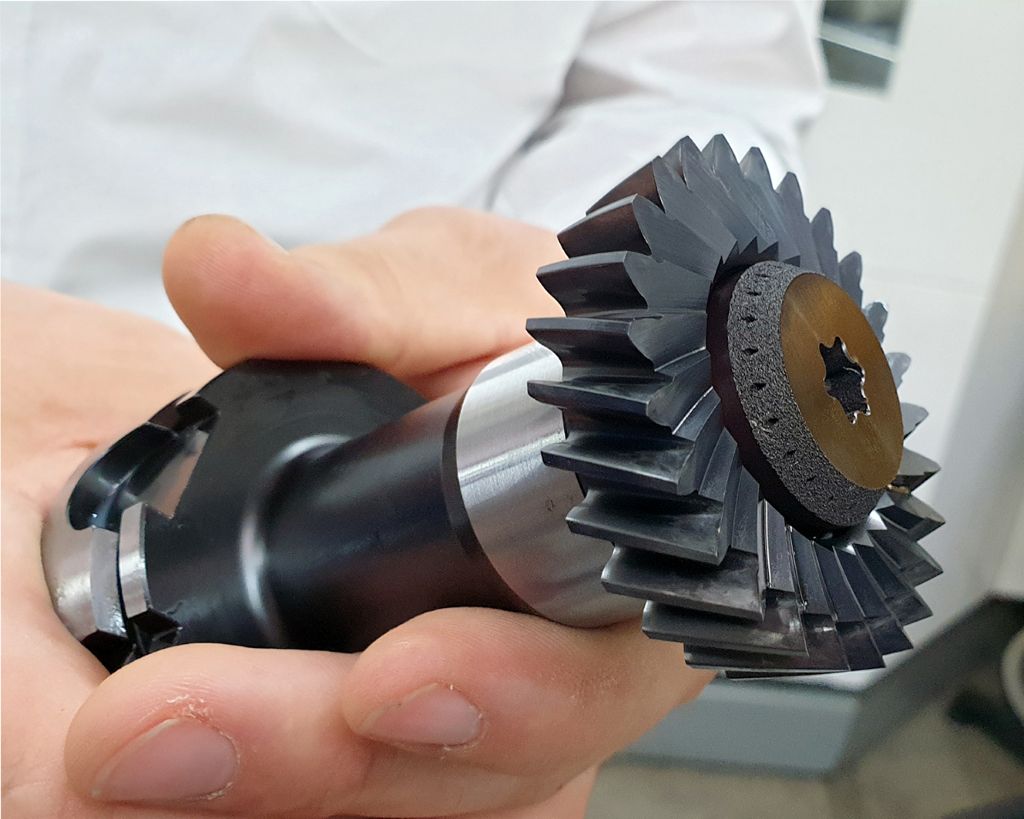
Para lograr la calidad de engranaje 7 según DIN 3962, INGERSOLL optó por una rueda de skiving de carburo afilada. Una solución con placas de corte intercambiables adaptadas, para las cuales también se requerirían fabricaciones especiales, habría generado costos más altos. El número de dientes de los componentes es diferente y varía entre 15 y 48. INGERSOLL diseñó la herramienta con 26 dientes. La rueda de skiving se coloca sobre un soporte y se sujeta con un tornillo de apriete. Una particularidad de este tornillo impreso en 3D son los canales de refrigeración integrados, que llevan la refrigeración interna de manera específica a cada corte.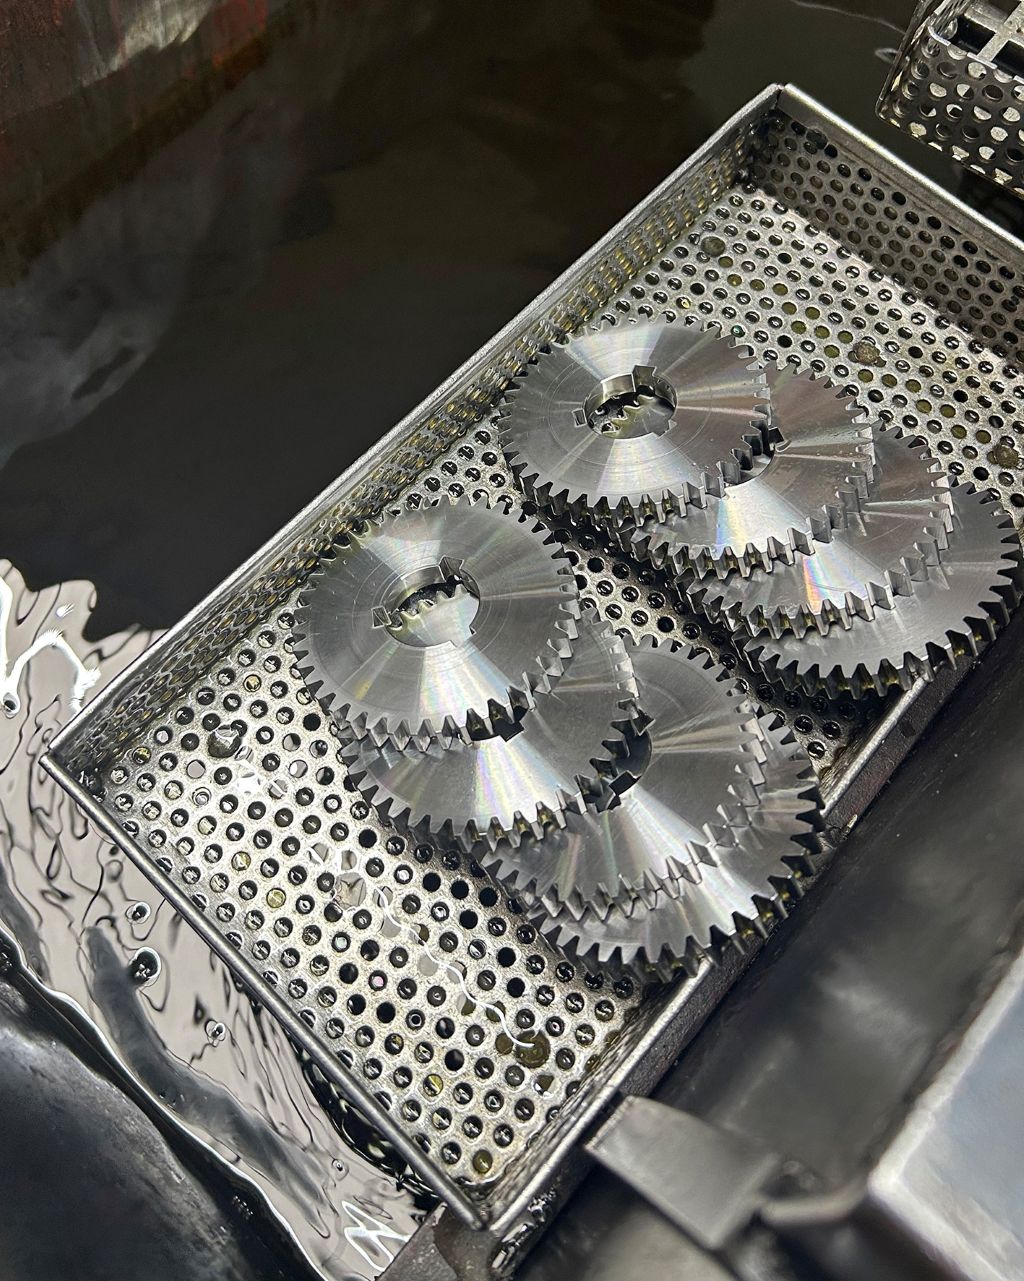
Calidad y productividad van de la mano
Dennis Springer, líder de fabricación en ALZMETALL, está muy satisfecho con la calidad de engranaje alcanzada y el tiempo de procesamiento: "Antes fabricábamos los engranajes en grupos de cinco componentes, lo que tardaba entre 10 y 15 minutos. Ahora hemos reducido el tiempo de procesamiento a 3:40 minutos. Esto representa un aumento de productividad de aproximadamente el 60 por ciento." También se alcanzaron las cantidades de producción prometidas desde el principio, lo que hace que Dennis Springer se sienta positivo. Es optimista de que, con más optimizaciones, se puedan lograr cantidades de producción aún mayores. La decisión de fabricar los engranajes internamente ha valido más que la pena para ALZMETALL.
INGERSOLL ha acompañado al cliente en todo el proceso, desde el diseño de la herramienta hasta la primera pieza buena. Georg Buchner encuentra palabras elogiosas para la colaboración: "Nos sentimos muy bien atendidos por el fabricante de herramientas y recibimos un excelente apoyo, especialmente durante la puesta en marcha. Funcionó bien y fue muy agradable para nosotros." También fue práctico para ALZMETALL el uso del ciclo de skiving en el control Heidenhain, ya que no se requería ninguna formación adicional. "Recibimos los datos del proceso de INGERSOLL y solo tenemos que alimentar el programa con ellos. El resto funciona prácticamente de forma automática. Para el operador en la máquina, esto es un gran alivio", dice Buchner.
En colaboración con Heidenhain, ALZMETALL también ofrece el skiving a sus clientes como opción. El uso exitoso en su propia producción debería ser un buen argumento de venta para ello.
Contacto: