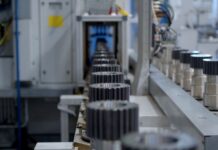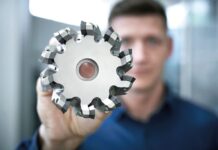
Proizvajalec orodnih strojev ALZMETALL večinoma proizvaja svoje komponente na lastnih strojih. Tudi proizvodnja zobnikov je bila ponovno prenesena v lastno tovarno. Za optimizacijo poskrbi Wälzschälen (skiving), ki ga podpira Heidenhain krmiljenje. INGERSOLL WERKZEUGE GMBH je za to razvila orodje iz trdega materiala, s katerim je mogoče ekonomično proizvesti sedem različnih delov.
Podjetje ALZMETALL GmbH & Co. KG, ki ima sedež v Altenmarktu/Alzu, je srednje veliko podjetje z okoli 300 zaposlenimi, ki se je v svoji več kot 80-letni zgodovini nenehno razvijalo. Začetek je predstavljala livarna za železo za sivo in sferoidno litje ter proizvodnja vrtalnih strojev. Lastna livarna, vključno z avtomatiziranim sistemom za oblikovanje, je pomembna prednost za strojno industrijo pri ALZMETALL. Omogoča fleksibilnost v proizvodnji in zagotavlja konstantno dobro kakovost izhodiščnega materiala. Vendar pa livarna sama po sebi ne bi bila dobičkonosna. 90 odstotkov litih materialov je namenjenih zunanjim strankam, ki deloma tudi izdelujejo komponente pri ALZMETALL.
Pri vrtalnih strojih proizvajalec ponuja široko paleto, ki sega od preprostih analognih miza vrtalnih strojev do težkih industrijskih vrtalnih strojev z digitalnim nadzorom, kot je programabilni iTronic. V 70. letih prejšnjega stoletja je ALZMETALL na trg lansiral Abomat, ki je omogočal avtomatsko menjavo orodja za vrtalne stroje in je bil kasneje opremljen tudi s CNC-nadzorom. Izdelek je utrl pot za proizvodnjo CNC obdelovalnih centrov.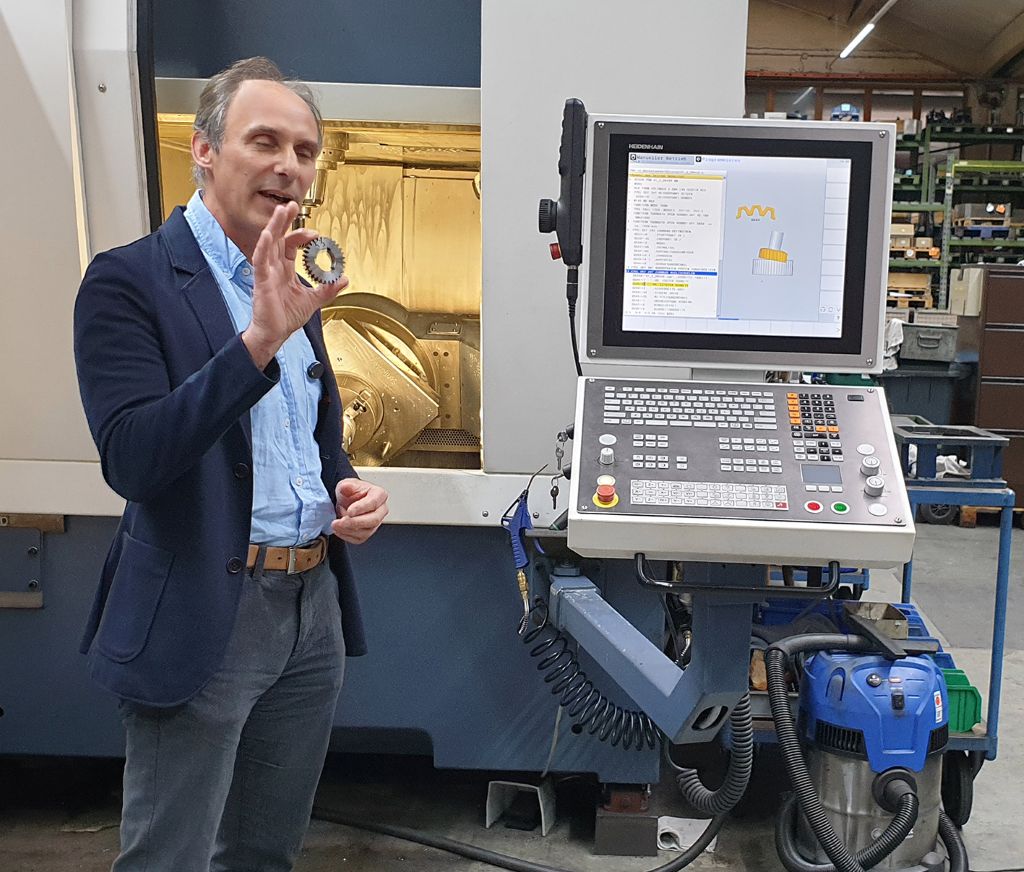
Leta 2001 je bila predstavljena G 800, petosna obdelovalna središča v konstrukciji gantry, pri katerih so prvič uporabili navora v osi nagiba in vrtenja. Te naprave so bile od takrat naprej nadalje razvite in omogočajo z visoko dinamiko kontinuirano simultano obdelavo komponent v velikostnem razponu od 600 do 1.400 mm velikosti obdelovanca. Še en vrhunec je bila leta 2006 tehnična nadgradnja čisto frezalnih obdelovalnih centrov v frezalno-vrtalne obdelovalne centre. Pri tej generaciji strojev je bilo tako mogoče izvajati vrtalne, frezalne in stružne obdelave v eni nastavitvi. Kasneje je bila dodana še širitev brusnega procesa.
Edinstveno termično upravljanje
Moči CNC strojev podjetja ALZMETALL so njihova stabilna konstrukcija in visoka togost. Natančnost pri izdelavi komponent, ki jo cenijo stranke, dosežemo z posebnim termičnim upravljanjem, kot pojasnjuje Georg Buchner, inženir za aplikacije CNC: „Stroj gradimo termodinamično simetrično od točke središča orodja. Pri tem se od konice orodja enakomerno gradi navzgor. Med toplotnim raztezanjem ta točka središča orodja ostane nespremenjena in dosežemo želeno natančnost brez kompenzacije v smeri X in Y, kar nas razlikuje od mnogih drugih proizvajalcev.“
Kot klasičen srednje velik proizvajalec orodnih strojev z zelo visoko stopnjo proizvodnje in fleksibilnostjo je ALZMETALL sposobna ponuditi širok spekter različic opreme in se tako zelo individualno odzvati na želje strank. Podjetje deluje po vsem svetu in oskrbuje številne različne panoge. Trend se usmerja k visokokakovostnim strojom. Do sedaj so obdelovalni centri postali največji vir prihodkov podjetja. Številsko prispevajo vrtalni stroji, od katerih ALZMETALL letno proizvede približno 1.600 kosov, k prihodkom poslovanja z orodnimi stroji.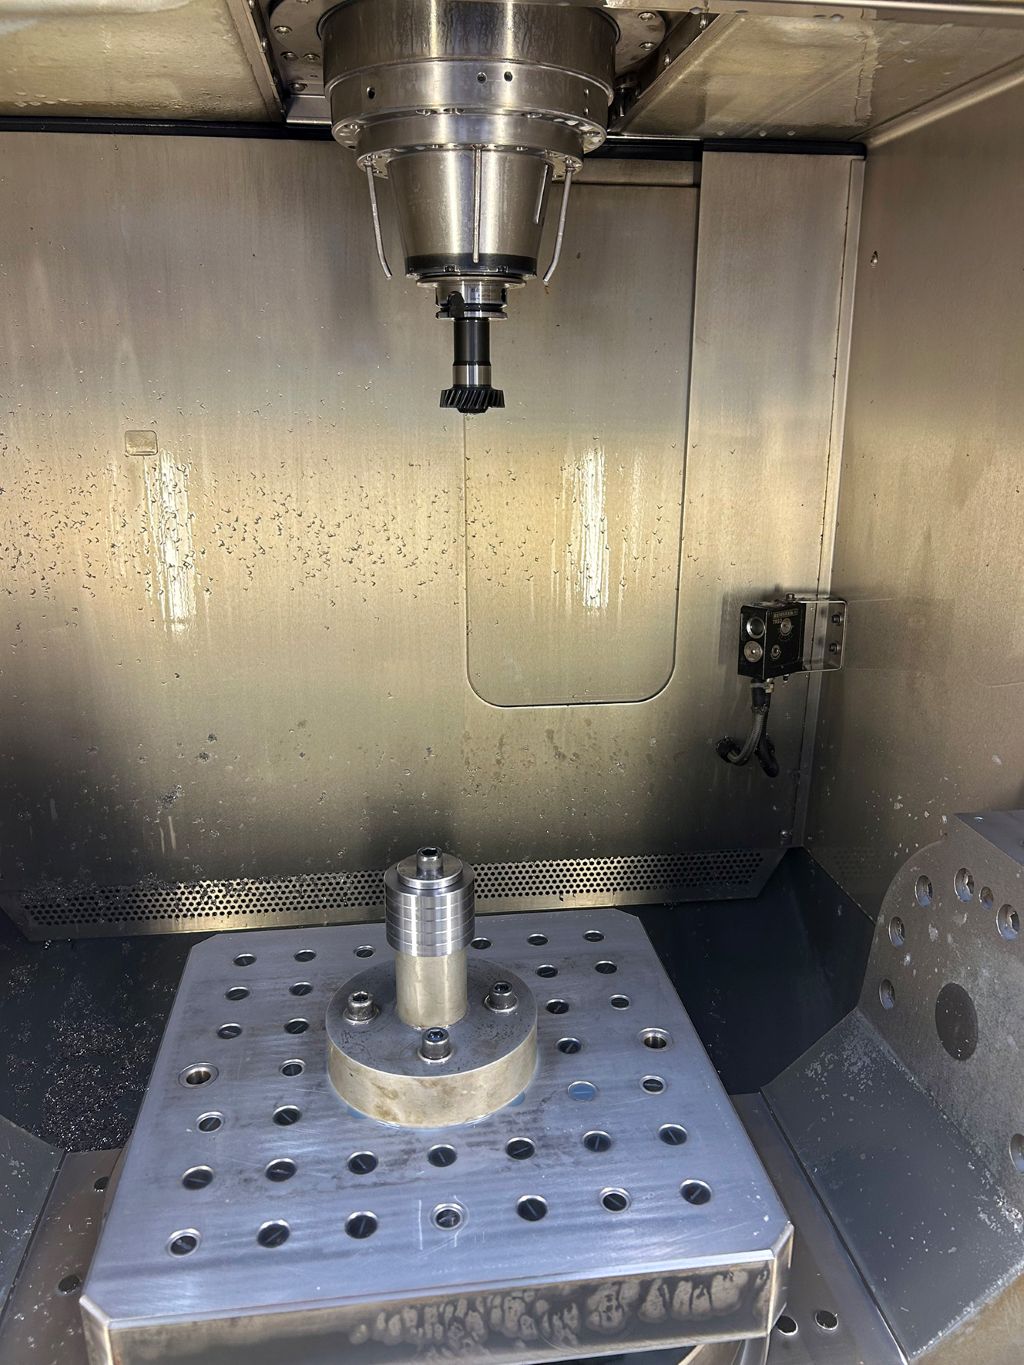
ALZMETALL razvija in konstruira svoje stroje izključno v lastnem podjetju, kar skupaj z globino proizvodnje predstavlja edinstveno značilnost med proizvajalci orodnih strojev. Pri tem so lastni obdelovalni centri osnovni temelj proizvodnje. Proizvodnja zobnikov je bila outsourcana pred približno desetimi leti. Ti so potrebni v različnih velikostih za vsako vrtalno napravo za prenos moči in regulacijo. Vendar pa so bili pri ALZMETALL z zunanjim proizvodnim procesom dolgoročno nezadovoljni: ta je bil ocenjen kot predrag, povzročal je dolge dobavne roke in tudi kakovost je bila nezadostna.
Nadzor z Skiving ciklom
Ko je bila sprejeta odločitev, da se proizvodnja zobnikov vrne v lastno tovarno, je bilo takoj jasno, da ne bo povratka k prejšnjemu načinu proizvodnje, saj bi bilo obratovanje na še obstoječih starih strojih pri serijah od 300 do 400 kosov nerentabilno. ALZMETALL ni dolgo iskala idealne rešitve, saj je v proizvodnji že deloval obdelovalni center za struženje in frezanje GS 800/5-FDT, ki je bil opremljen s krmiljenjem TNC 640 podjetja Heidenhain. Prednost tega krmiljenja je v tem, da je na njem že na voljo skiving cikel, ki ga je treba le aktivirati, da se lahko izkoristi učinkovito valjčno struženje. Stroj s svojo robustno konstrukcijo, kinematično natančnostjo in 1.100 obratov na minuto hitrim C-osnim vrtljivim mizo prinaša najboljše pogoje za skiving.
„Za sinhronizacijo vretena je potrebna funkcionalnost krmiljenja,“ pojasnjuje Ludwig Buchner, vodja izdelkov za aplikacijsko tehnologijo pri Heidenhainu. „Gibanja osi, ki jih je treba izvesti, so jedrna kompetenca krmiljenja, v katerem je prisotno celotno znanje o regulaciji. Standardni cikel za skiving, ki na koncu pretvori vnose uporabnika v gibanja osi, je na vseh strojih enak.“ Tako kot za vse možnosti svojega krmiljenja ponuja Heidenhain tudi za skiving 90-dnevno preizkusno obdobje. Tudi ALZMETALL je izkoristil to možnost, preden je bil cikel kupljen.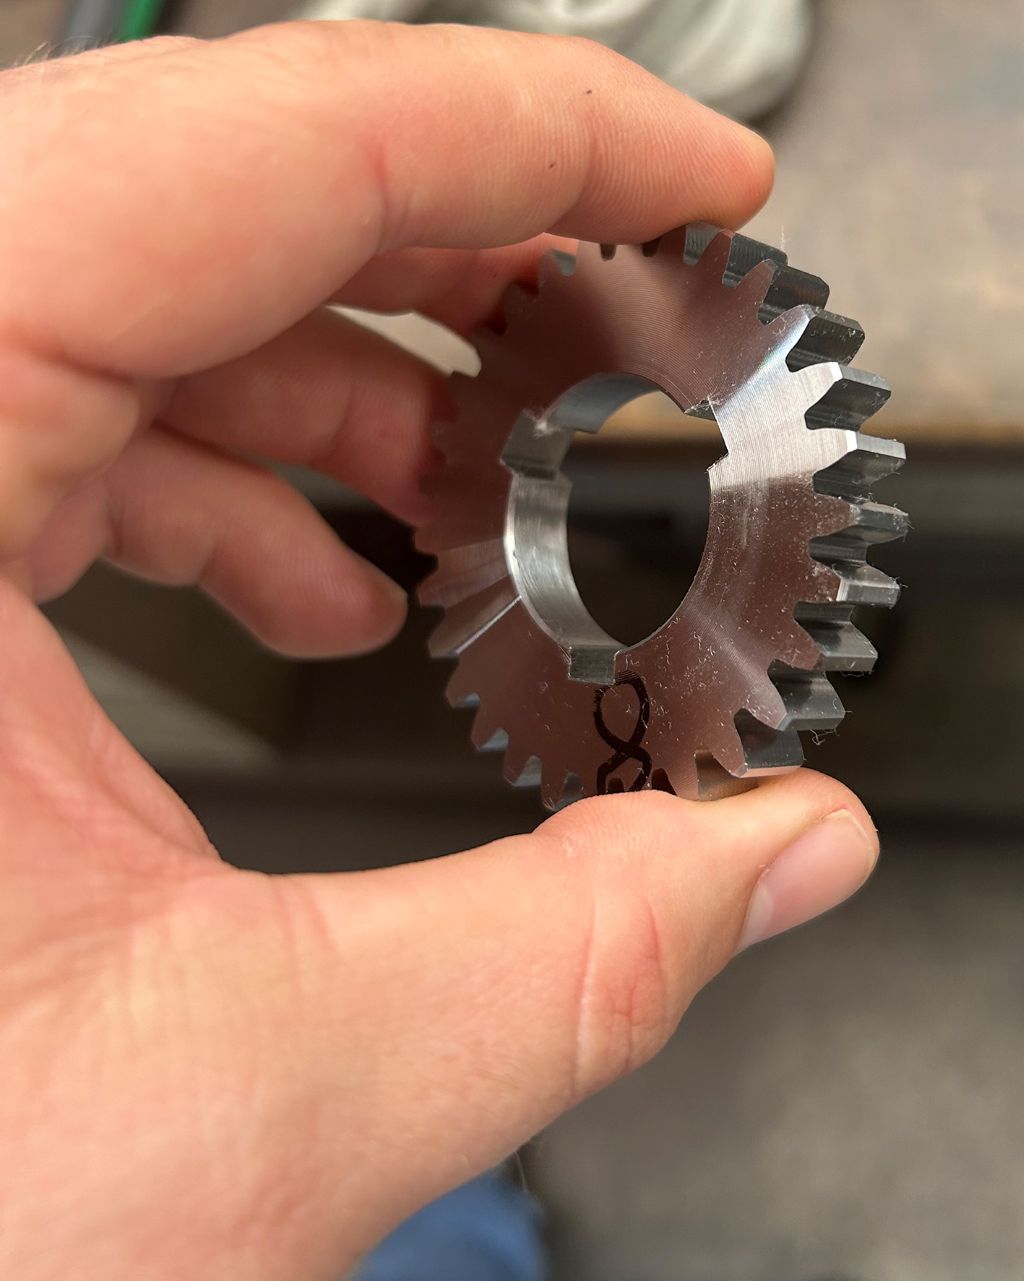
Ker je bil GS 800/5-FDT že nekaj let v uporabi, je bila najprej posodobljena programska oprema, kar je tudi Ludwig Buchner ocenil kot pomembno: „Te standardne cikle ponujamo kot opcijo že več kot šest let. V tem času je bil skiving cikel nenehno optimiziran, da bi izboljšali sinhronizacijo vretena in povečali kakovost površine.“
Orodje za sedem zobnikov
Orodja za valjanje so v osnovi posebna orodja, prilagojena za določene komponente. Pri podjetju ALZMETALL je šlo konkretno za izdelavo sedmih različnih zobnikov za sklope različnih vrtalnikov.
V ožji izbor za ALZMETALL so prišli trije proizvajalci orodij. Z utemeljenim razlogom je imel INGERSOLL v tej konkurenci prednost.
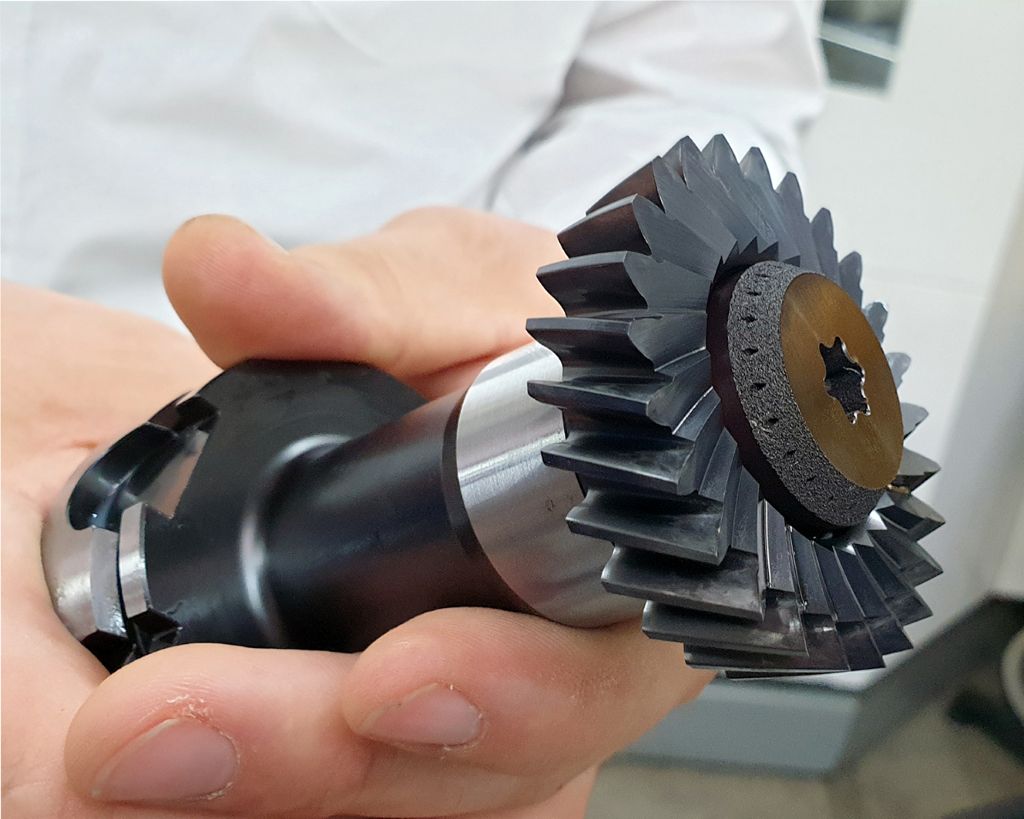
Medtem ko so konkurenti predstavili tri ali celo štiri različna orodja, je INGERSOLL zasnoval svoje orodje za skiving tako, da lahko obdeluje vseh sedem delov – in za to daje absolutno garancijo na delovanje. Za ALZMETALL je bila to najbolj ekonomična rešitev, zato je bila odločitev za proizvajalca orodij iz Haigerja na koncu sprejeta ne le na podlagi cene, temveč tudi tehnologije. „Možnost izdelave sedmih komponent z enim samim orodjem ima svoj čar,“ ocenjuje Georg Buchner najdeno rešitev.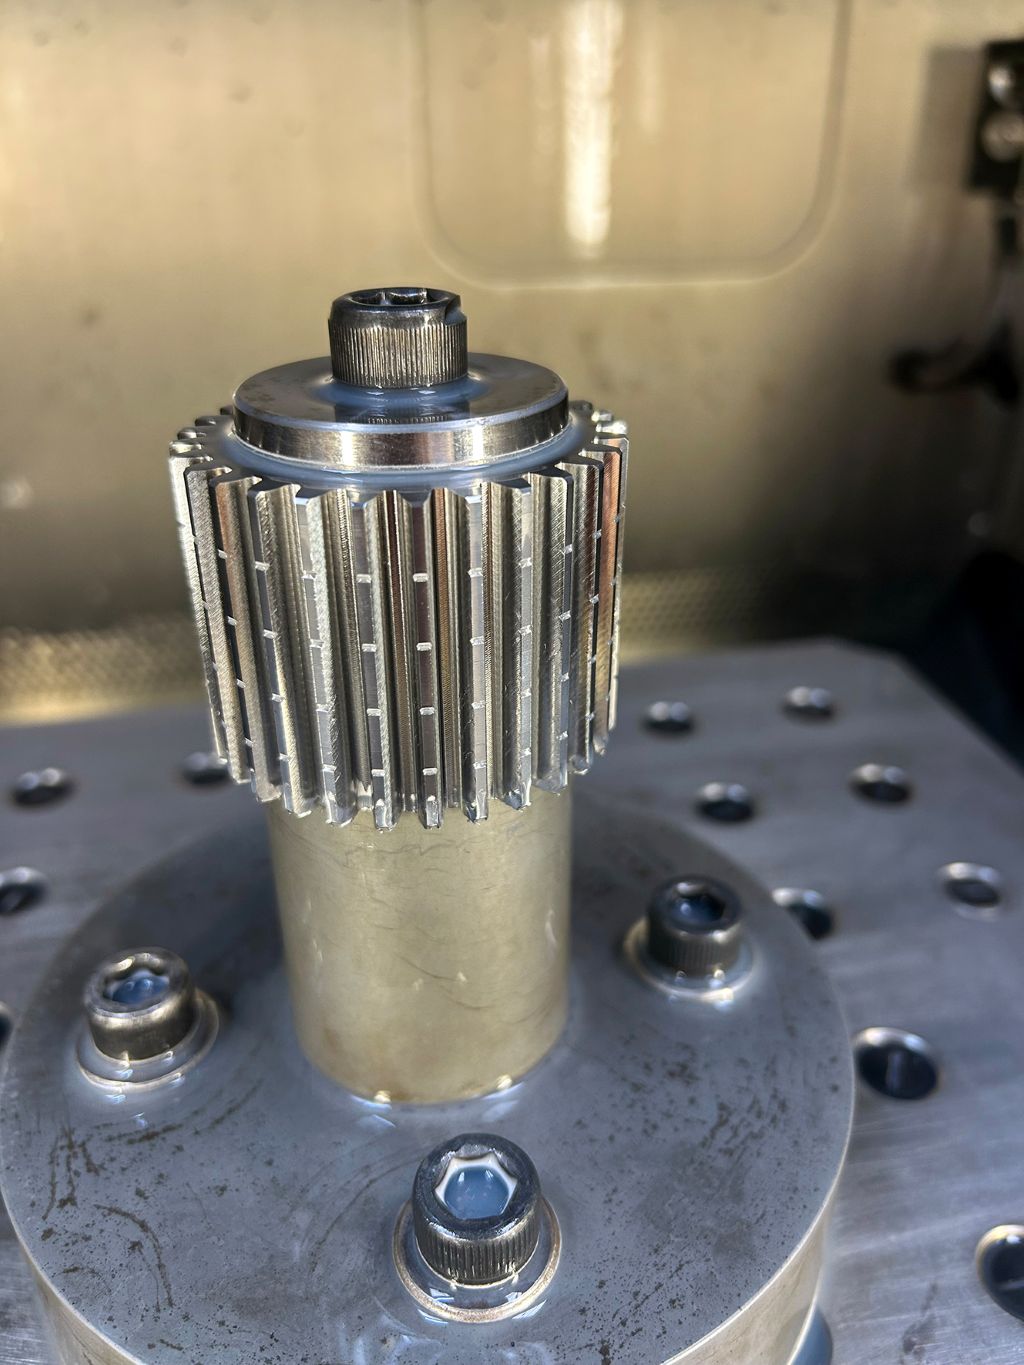
Pogoji za uspeh so po besedah Michaela Buma, aplikacijskega tehnika pri INGERSOLL, podobnost zobnikov. Zobniki modul 2 imajo vsi enak faktor višine zobne glave, le število zob se razlikuje. Kot material se večinoma uporablja kaljeni jeklo C45. „Na koncu gre pri procesu predvsem za razporeditev rezanja,“ pojasnjuje Bum. „Pri valjanju zobnikov moramo vedno delovati z degressivnim dovodom, da ne bi preveč obremenili orodja.“ Število in globina rezov sta natančno določena s strani INGERSOLL in ju je mogoče neposredno prenesti v krmiljenje.
Kotni presek osi in število zob valjčnega rezila sta morala biti optimalno prilagojena različnim delom in obratnim hitrostim glavne in mize.
Da bi dosegli želeno kakovost zobčenja 7 v skladu z DIN 3962, se je INGERSOLL odločil za brušeno valjčno rezilo iz trdnega materiala. Rešitev z prilagojenimi menjnimi rezalnimi ploščami, za katere bi bile potrebne tudi posebne izdelave, bi povzročila višje stroške. Število zob komponent se razlikuje in se giblje med 15 in 48. Orodje je INGERSOLL zasnoval z 26 zobmi. Valjčno rezilo se namesti na nosilec in zategne s pritrdilnim vijakom. Posebnost tega vijaka iz 3D-tiskalnika so integrirani hladilni kanali, ki usmerjajo notranje hlajenje neposredno na vsak rez.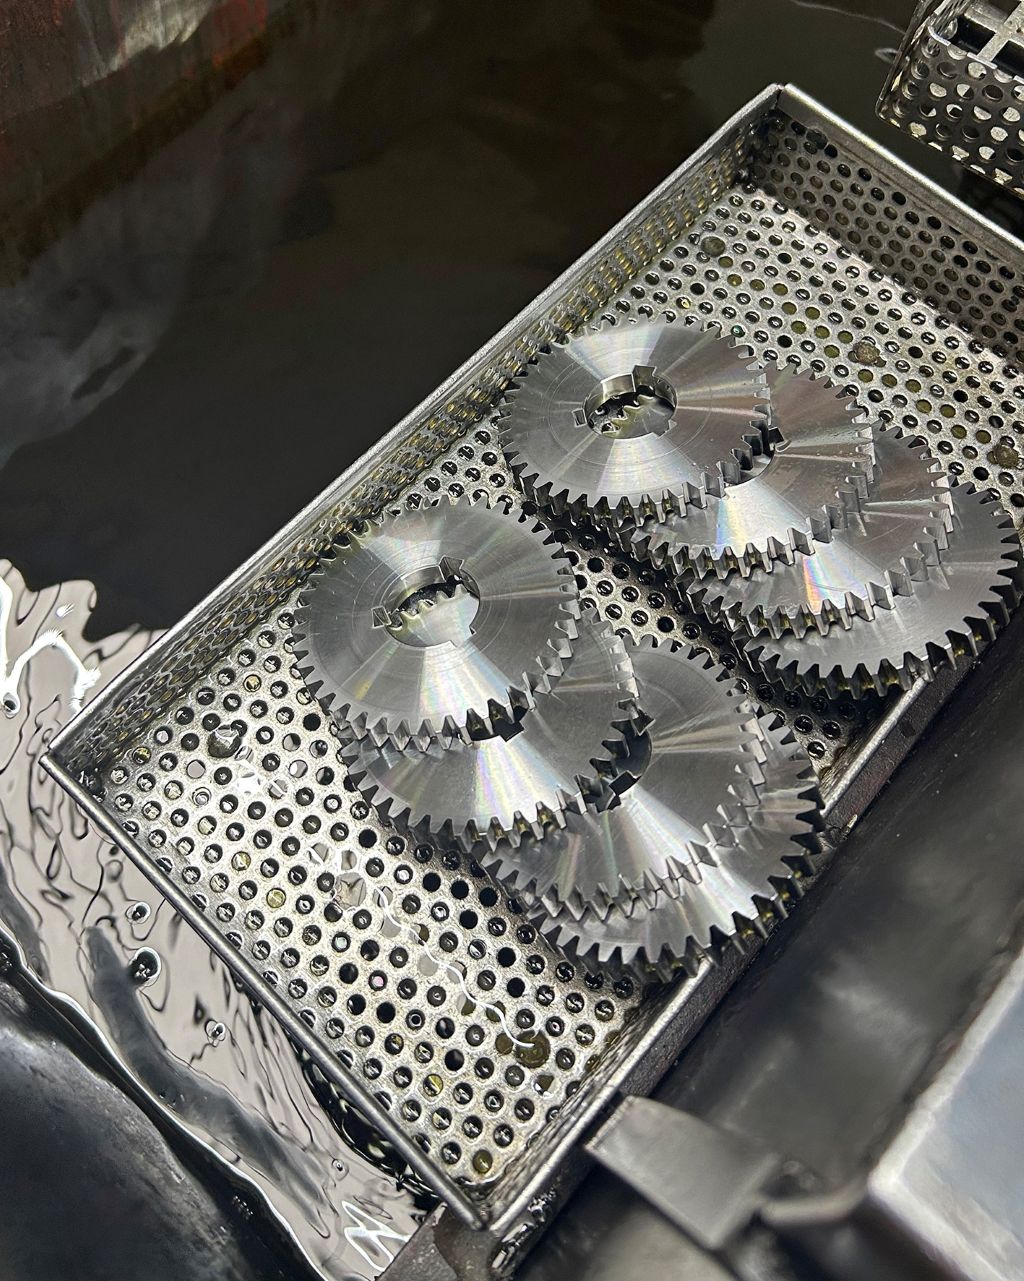
Kakovost in produktivnost se ujemata
Z doseženo kakovostjo zobčenja in časom obdelave je Dennis Springer, vodja proizvodnje pri ALZMETALL, zelo zadovoljen: „Prej smo zobnike izdelovali v skupinah po pet komponent, kar je trajalo 10 do 15 minut. Zdaj pa nam uspe doseči čas obdelave 3:40 minut. To pomeni povečanje produktivnosti za približno 60 odstotkov.“ Tudi obljubljene količine so bile dosežene takoj, kar Dennisa Springerja pozitivno razveseljuje. Je optimističen, da bodo z nadaljnjimi optimizacijami dosegljive še višje količine. Odločitev, da zobnike izdelujejo v podjetju, se je za ALZMETALL več kot obrestovala.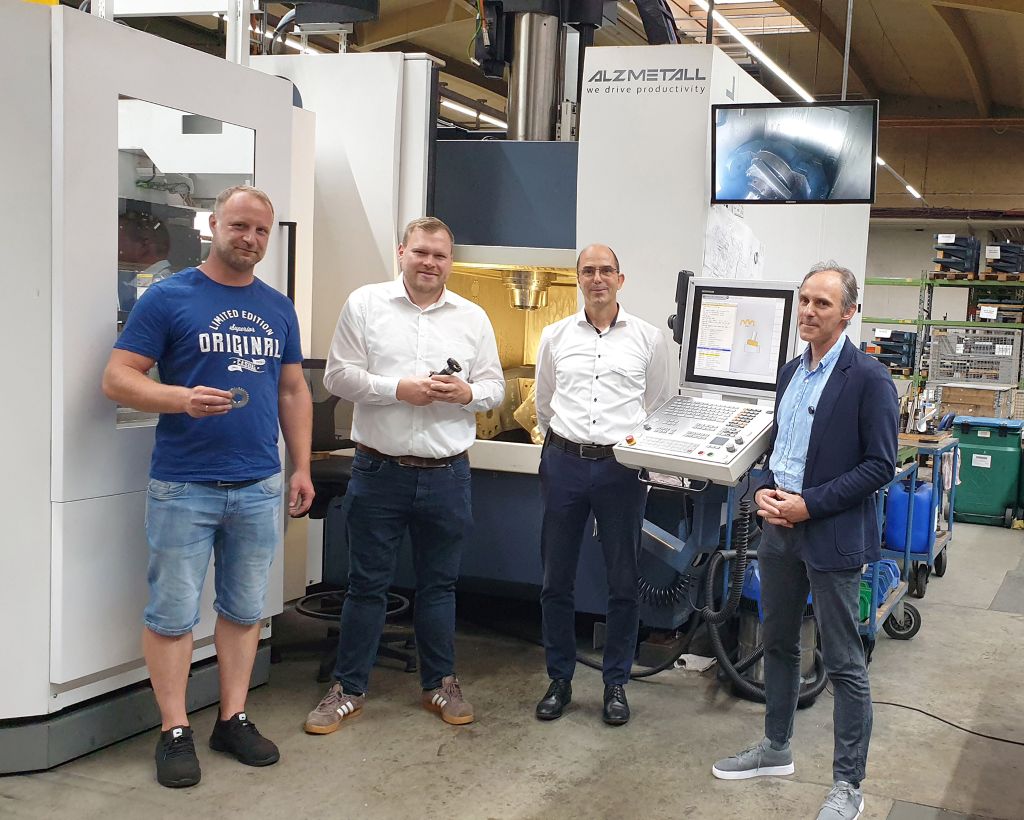
INGERSOLL je proces za stranko popolnoma spremljal od zasnove orodja do prvega dobrega dela. Georg Buchner najde pohvalne besede za sodelovanje: „Pri proizvajalcu orodij smo se počutili zelo dobro in smo bili odlično podprti, zlasti pri uvajanju. To je dobro delovalo in bilo zelo prijetno za nas.“ Praktično je bilo za ALZMETALL tudi koriščenje skiving cikla na Heidenhain krmiljenju, saj za to ni bila potrebna dodatna izobrazba ali usposabljanje. „Procesne podatke dobimo od INGERSOLL in program moramo le še napolniti z njimi. Preostalo poteka praktično samodejno. Za operaterja na stroju je to velika olajšava,“ pravi Buchner.
V sodelovanju s Heidenhain ponuja ALZMETALL skiving tudi svojim strankam kot možnost. Uspešna uporaba v lastni proizvodnji bi morala biti dober prodajni argument zanj.
Kontakt: