Il produttore di macchine utensili ALZMETALL produce la maggior parte dei suoi componenti sulle proprie macchine. Anche la produzione di ingranaggi è stata riportata all'interno dello stabilimento. L'ottimizzazione è garantita dalla fresatura a rulli (Skiving) supportata dal controllo Heidenhain. La INGERSOLL WERKZEUGE GMBH ha sviluppato uno strumento in carburo di tungsteno con cui è possibile produrre economicamente sette diversi pezzi.
La ALZMETALL GmbH & Co. KG, con sede ad Altenmarkt/Alz, è un'azienda di medie dimensioni con circa 300 dipendenti, che si è costantemente evoluta nella sua storia aziendale di oltre 80 anni. All'inizio c'era una fonderia di ferro per ghisa grigia e sferoidale e la produzione di trapani. La propria fonderia, compreso un impianto di formatura automatizzato, è una condizione importante per la costruzione di macchine presso ALZMETALL. Essa crea flessibilità nella produzione e garantisce una qualità costante del materiale di partenza. Tuttavia, la fonderia non sarebbe redditizia solo per il proprio fabbisogno. Il 90% del materiale fuso è destinato a clienti esterni, che a volte fanno anche produrre componenti presso ALZMETALL.
Nel settore dei trapani, il produttore offre un ampio portafoglio che va dal semplice trapano da tavolo analogico a trapani industriali Heavy Duty con controllo digitale, come il programmabile iTronic. Negli anni '70, ALZMETALL ha lanciato sul mercato l'Abomat, che ha reso possibile il cambio automatico degli utensili per i trapani ed è stato successivamente dotato anche di un controllo CNC. Questo prodotto ha aperto la strada alla produzione di centri di lavorazione CNC.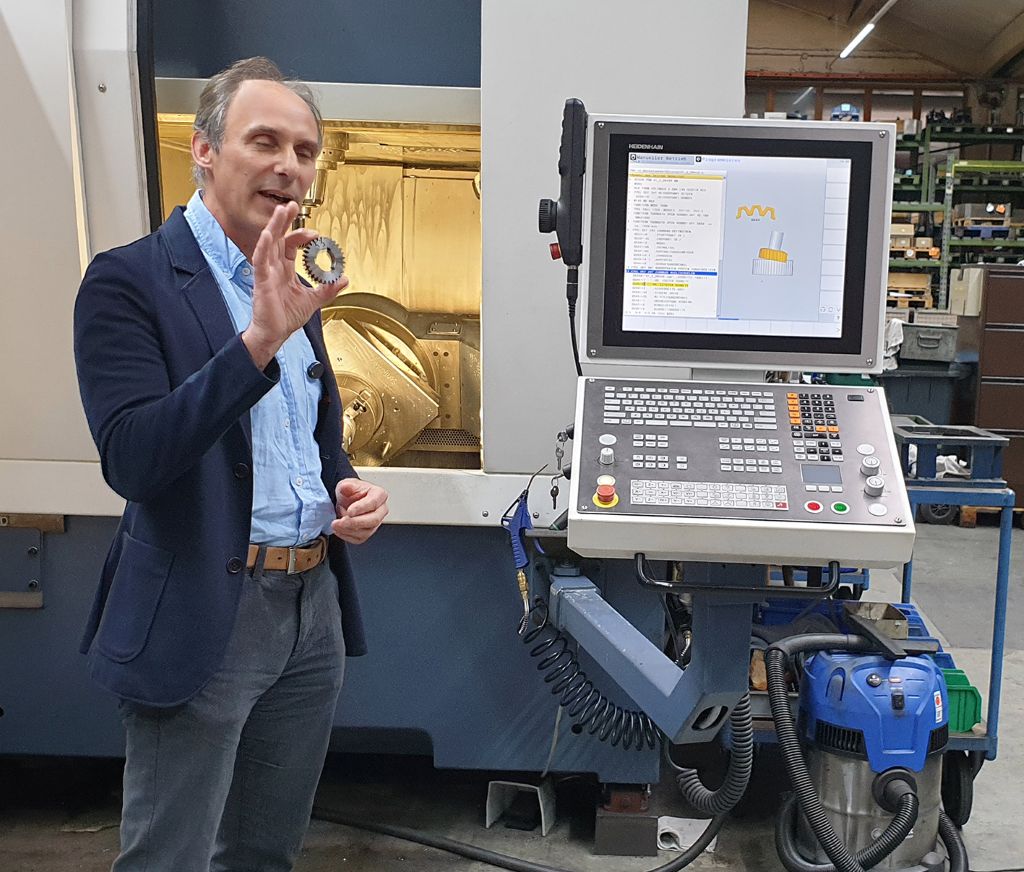
Nel 2001 è stata presentata la G 800, un centro di lavorazione a cinque assi in costruzione Gantry, in cui sono stati utilizzati per la prima volta azionamenti a coppia negli assi di inclinazione e rotazione. Le macchine sono state successivamente sviluppate e consentono, grazie alla loro alta dinamicità, la lavorazione simultanea continua di componenti di dimensioni comprese tra 600 e 1.400 mm di grandezza del pezzo. Un altro punto saliente è stata nel 2006 l'evoluzione tecnica dei centri di lavorazione puramente fresatori verso centri di lavorazione fresatura-tornitura. Con questa generazione di macchine, è stato quindi possibile eseguire lavorazioni di foratura, fresatura e tornitura in un'unica messa in opera. Successivamente è stata aggiunta anche l'espansione del processo di rettifica.
Gestione termica unica
I punti di forza delle macchine CNC di ALZMETALL sono la loro costruzione stabile e l'alta rigidità. La precisione apprezzata dai clienti nella produzione di componenti è raggiunta grazie a una particolare gestione termica, come spiega Georg Buchner, CNC Application Engineer: “Costruiamo la macchina in modo termodinamico dal punto centrale dell'utensile. In questo modo, si costruisce uniformemente verso l'alto dalla punta dell'utensile. Durante il percorso del calore, questo punto centrale dell'utensile rimane costante e raggiungiamo la precisione desiderata senza compensazione nelle direzioni X e Y, il che ci distingue da molti altri produttori.”
Come produttore classico di macchine utensili di medie dimensioni con un'elevata profondità di produzione e flessibilità, ALZMETALL è in grado di rispondere a un'ampia gamma di varianti di equipaggiamento e quindi di soddisfare in modo molto individuale le richieste dei clienti. L'azienda è attiva a livello mondiale e serve una varietà di settori diversi. La tendenza va verso macchine di alta gamma. Ormai, i centri di lavorazione sono diventati il principale generatore di fatturato per l'azienda. Numericamente, i trapani, di cui ALZMETALL produce annualmente circa 1.600 pezzi, contribuiscono al fatturato del settore delle macchine utensili.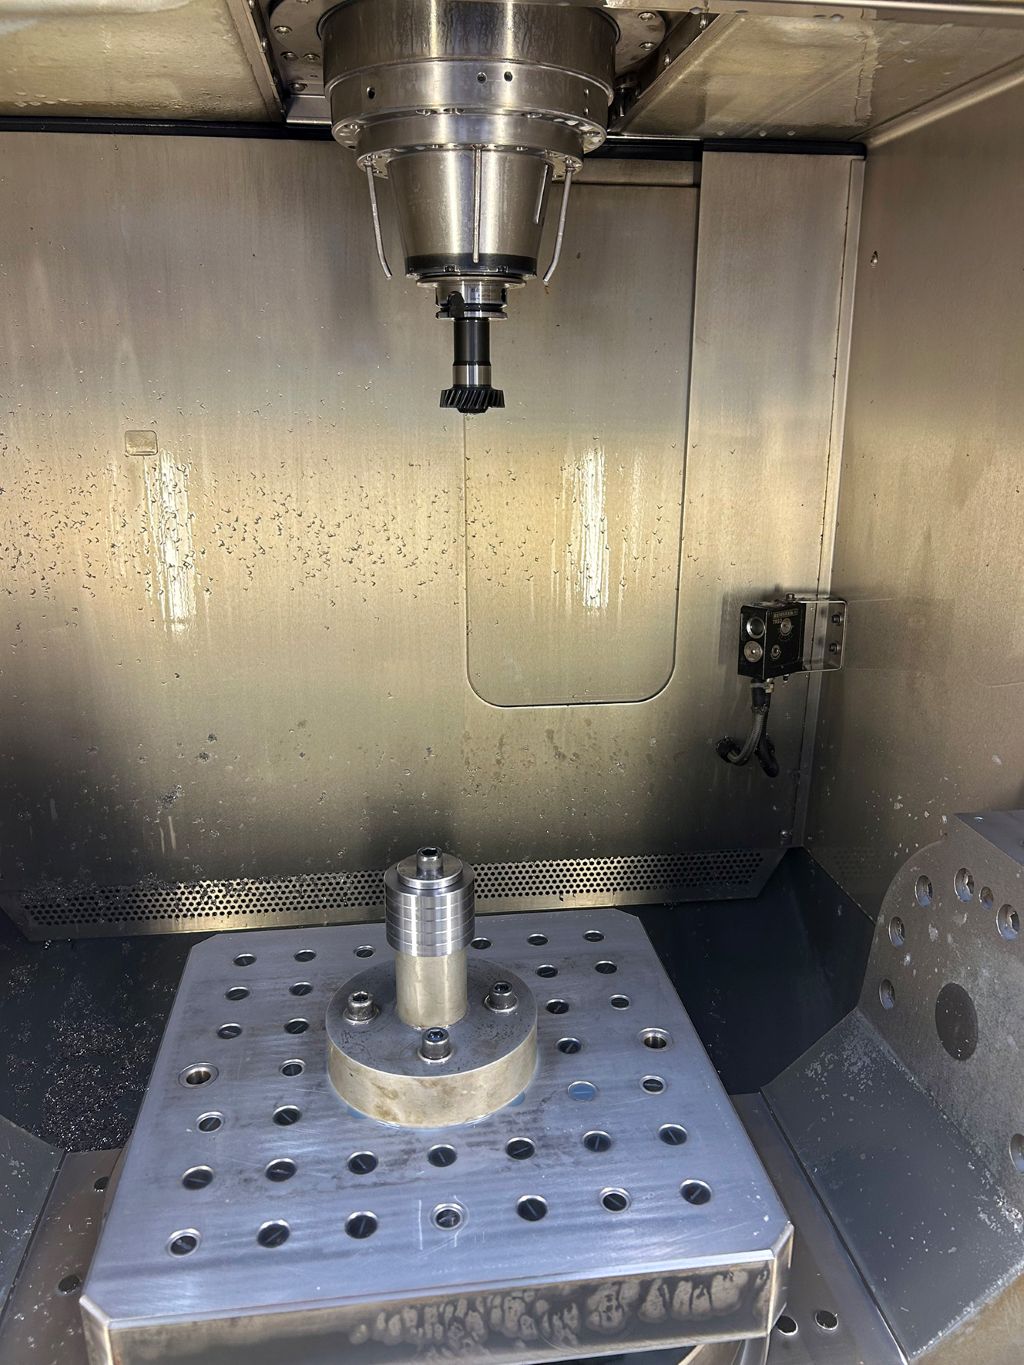
ALZMETALL sviluppa e progetta le proprie macchine esclusivamente internamente, il che, insieme alla profondità di produzione, rappresenta un elemento distintivo tra i produttori di macchine utensili. Le proprie centri di lavorazione costituiscono la base essenziale della produzione. Circa dieci anni fa, è stata esternalizzata la produzione di ingranaggi. Questi sono necessari in diverse dimensioni per ogni trapano per la trasmissione di potenza e il controllo. Tuttavia, ALZMETALL era insoddisfatta dell'esternalizzazione: era considerata troppo costosa, causava lunghi tempi di consegna e anche la qualità lasciava a desiderare.
Controllo con ciclo Skiving
Quando è stata presa la decisione di riportare la produzione di ingranaggi all'interno dello stabilimento, era chiaro che non ci sarebbe stato un ritorno al precedente metodo di produzione, poiché l'uso delle vecchie macchine rimaste sarebbe stato economicamente svantaggioso per lotti di dimensioni comprese tra 300 e 400 pezzi. ALZMETALL non ha dovuto cercare a lungo la soluzione ideale, poiché nella produzione era già in uso un centro di lavorazione fresatura-tornitura GS 800/5-FDT, dotato del controllo TNC 640 di Heidenhain. Il vantaggio di questo controllo è che è già presente un ciclo Skiving che deve solo essere attivato per poter utilizzare la fresatura a rulli in modo efficiente. La macchina offre le migliori condizioni per lo Skiving grazie alla sua costruzione robusta, alla precisione cinetica e a un tavolo rotante C con velocità di 1.100 giri/min.
“Per sincronizzare il mandrino, è necessaria la funzionalità del controllo”, spiega Ludwig Buchner, Product Manager Application Technology Heidenhain. “I movimenti da eseguire degli assi sono il core business del controllo, in cui è presente tutto il know-how tecnico di regolazione. Il ciclo standard per lo Skiving, che alla fine traduce gli input dell'utente in movimenti degli assi, appare uguale su ogni macchina.” Come per tutte le opzioni del suo controllo, Heidenhain offre anche per lo Skiving un periodo di prova di 90 giorni. Anche ALZMETALL ha sfruttato questa opportunità prima di acquistare il ciclo.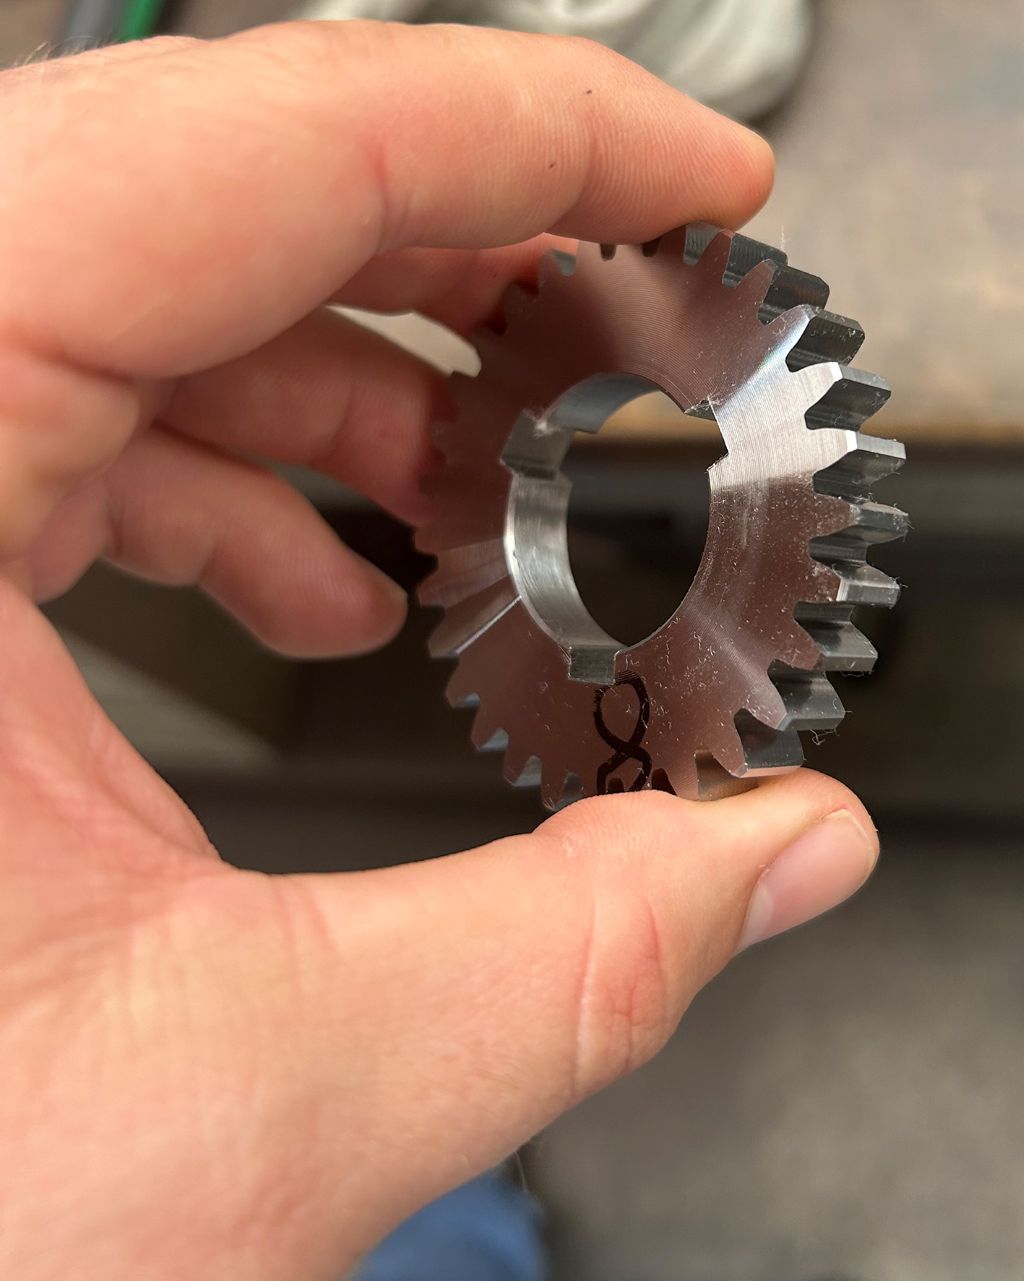
Poiché la GS 800/5-FDT era già in uso da alcuni anni, inizialmente è stato aggiornato il software, il che Ludwig Buchner considera importante: “Offriamo questi cicli standard come opzione da oltre sei anni. Durante questo periodo, il ciclo Skiving è stato continuamente ottimizzato per migliorare la sincronizzazione del mandrino e aumentare la qualità superficiale.”
Uno strumento per sette ingranaggi
Gli strumenti per la fresatura a rulli sono fondamentalmente strumenti speciali, adattati ai componenti in questione. Per ALZMETALL si trattava specificamente della produzione di sette diversi ingranaggi per gruppi di trapani diversi.
Per ALZMETALL sono stati selezionati tre produttori di strumenti. Per un motivo valido, INGERSOLL ha avuto la meglio in questa competizione.
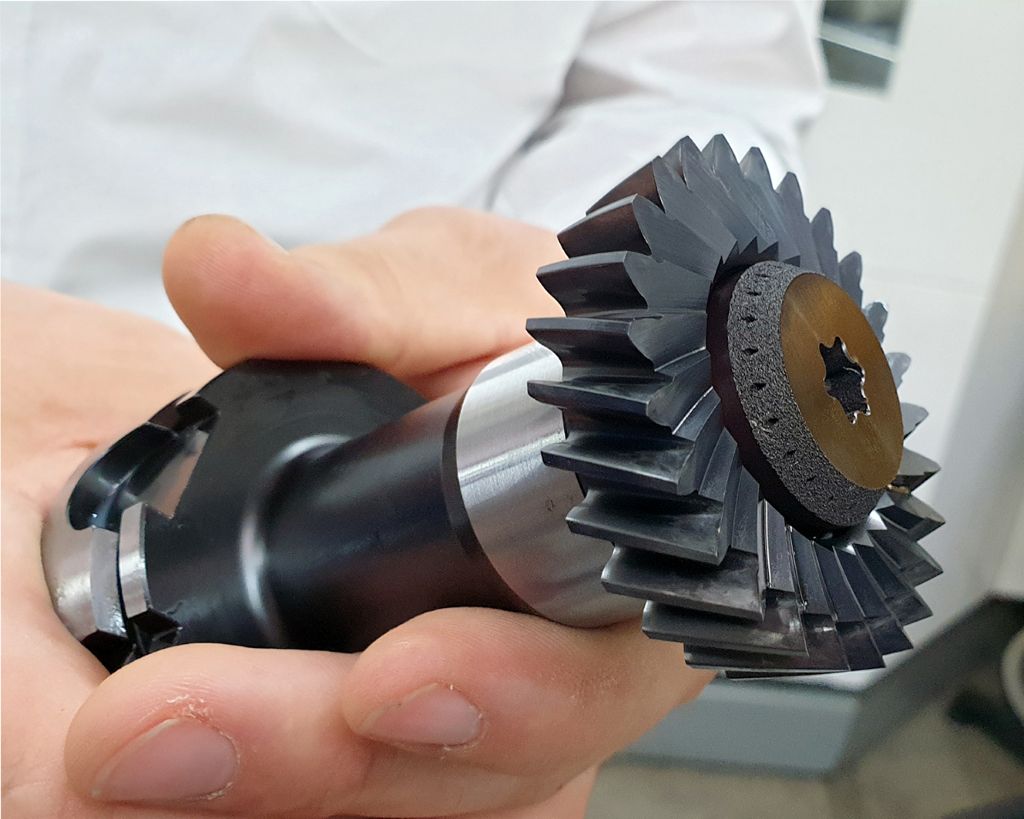
Mentre i concorrenti hanno proposto tre o addirittura quattro strumenti diversi, INGERSOLL ha progettato il suo strumento di skiving in modo che potesse lavorare tutti e sette i pezzi – e offre anche una garanzia di funzionalità assoluta. Per ALZMETALL, questa è stata la soluzione economicamente più vantaggiosa, motivo per cui la decisione per il produttore di utensili di Haiger è stata presa non solo in base al prezzo, ma anche alla tecnologia. "Essere in grado di produrre sette componenti con un unico strumento ha un certo fascino", commenta Georg Buchner la soluzione trovata.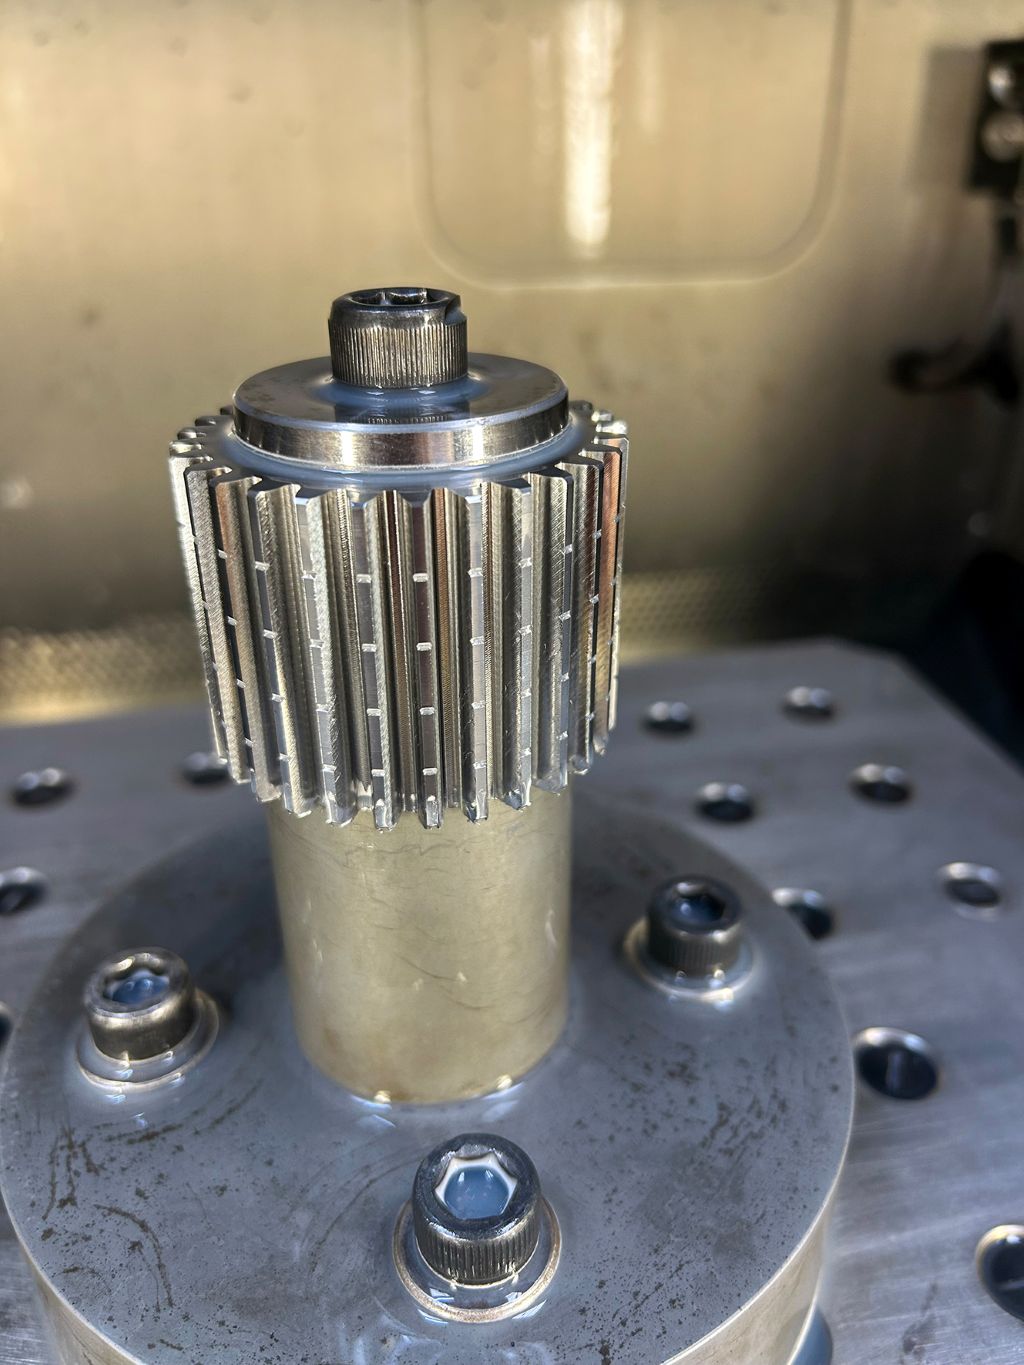
Secondo Michael Bum, tecnico applicativo di INGERSOLL, la somiglianza degli ingranaggi è fondamentale per il successo. Gli ingranaggi modulo 2 hanno tutti lo stesso fattore di altezza del dente, varia solo il numero di denti. Il materiale utilizzato è principalmente l'acciaio legato C45. "In definitiva, nel processo si tratta soprattutto della suddivisione del taglio", spiega Bum. "Quando si utilizza il rullaggio, dobbiamo sempre procedere con un avanzamento degressivo, per non esercitare troppa pressione sull'utensile." Il numero e la profondità dei tagli sono definiti con precisione da INGERSOLL e possono essere direttamente trasferiti nel controllo.
L'angolo di incrocio dell'asse e il numero di denti della ruota di rullaggio dovevano essere ottimizzati per i diversi pezzi e per le velocità di rotazione dell'albero principale e dell'albero del tavolo.
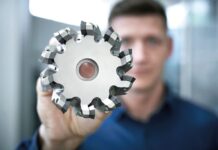
Per raggiungere la qualità di dentatura 7 secondo la norma DIN 3962, INGERSOLL ha scelto una ruota di rullaggio in metallo duro rettificata. Una soluzione con inserti intercambiabili adattati, per i quali sarebbero state necessarie anche lavorazioni speciali, avrebbe comportato costi più elevati. Il numero di denti dei componenti è variabile e va da 15 a 48. L'utensile è stato progettato da INGERSOLL con 26 denti. La ruota di rullaggio viene montata su un supporto e bloccata con una vite di serraggio. Una particolarità di questa vite stampata in 3D sono i canali di raffreddamento integrati, che portano il raffreddamento interno direttamente su ogni tagliente.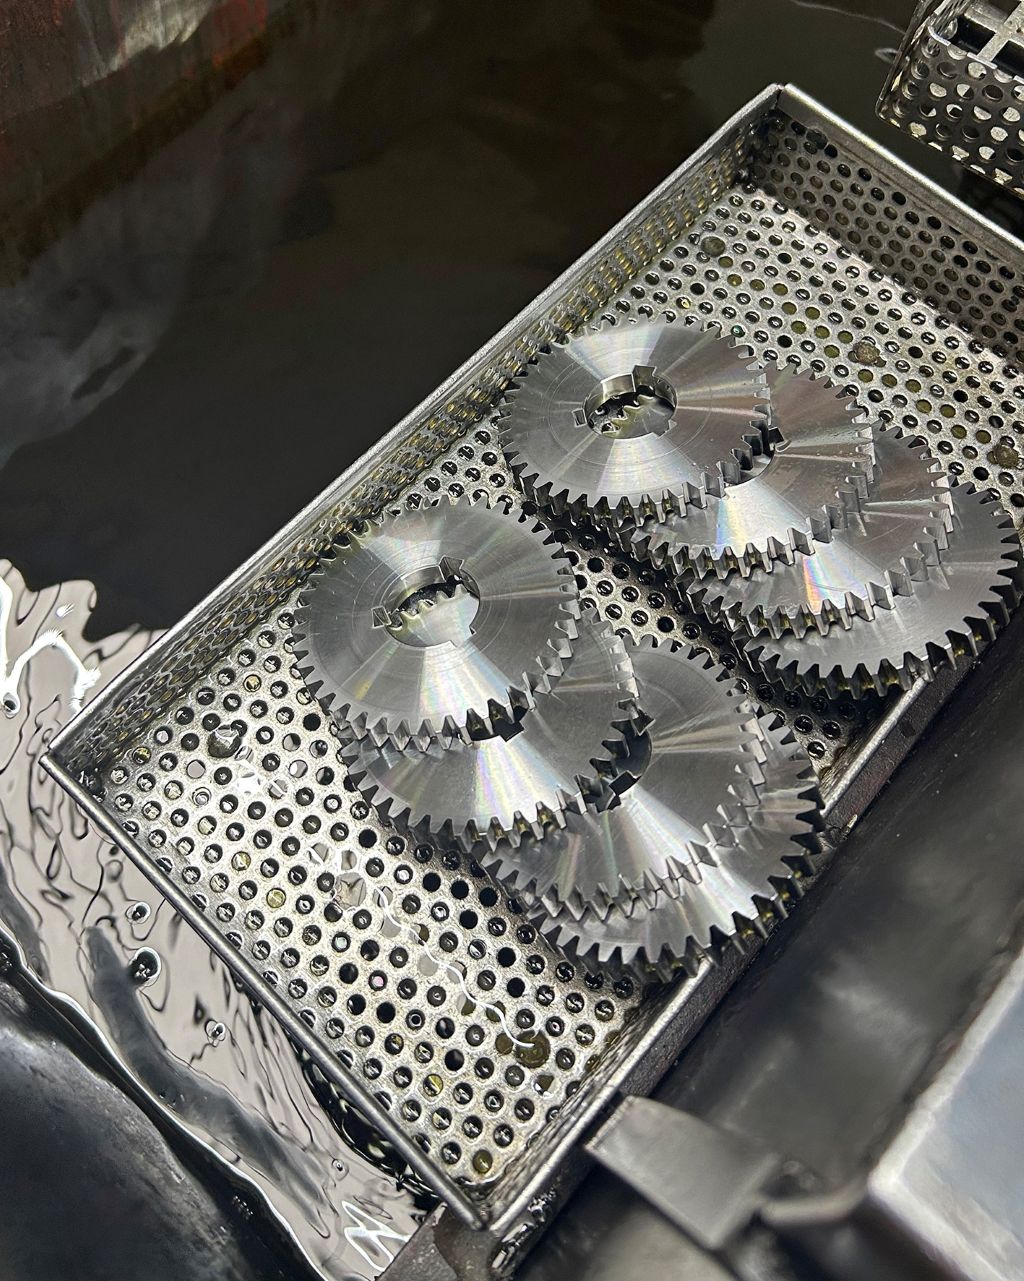
Qualità e produttività si abbinano
Con la qualità di dentatura raggiunta e il tempo di lavorazione, Dennis Springer, team leader della produzione presso ALZMETALL, è molto soddisfatto: "In passato producevamo gli ingranaggi in gruppi di cinque componenti, il che richiedeva da 10 a 15 minuti. Ora abbiamo un tempo di lavorazione di 3:40 minuti. Questo corrisponde a un aumento della produttività di circa il 60 percento." Anche le quantità di produzione promesse sono state raggiunte immediatamente, il che rende Dennis Springer ottimista. È fiducioso che ulteriori ottimizzazioni possano portare a quantità di produzione ancora più elevate. La decisione di produrre gli ingranaggi internamente si è rivelata molto vantaggiosa per ALZMETALL.
INGERSOLL ha accompagnato completamente il processo per il cliente, dalla progettazione dell'utensile al primo pezzo buono. Georg Buchner trova parole di elogio per la collaborazione: "Ci siamo sentiti molto a nostro agio con il produttore di utensili e siamo stati seguiti in modo eccellente, soprattutto durante la messa in funzione. È andato tutto bene ed è stato molto piacevole per noi." Pratico è stato anche per ALZMETALL utilizzare il ciclo di skiving sul controllo Heidenhain, poiché non è stata necessaria ulteriore formazione o aggiornamento. "Riceviamo i dati di processo da INGERSOLL e dobbiamo solo alimentare il programma con essi. Il resto funziona praticamente in automatico. Per l'operatore alla macchina è un grande sollievo", afferma Buchner.
In collaborazione con Heidenhain, ALZMETALL offre lo skiving anche ai propri clienti come opzione. L'uso riuscito nella propria produzione dovrebbe essere un buon argomento di vendita per questo.
Contatto: