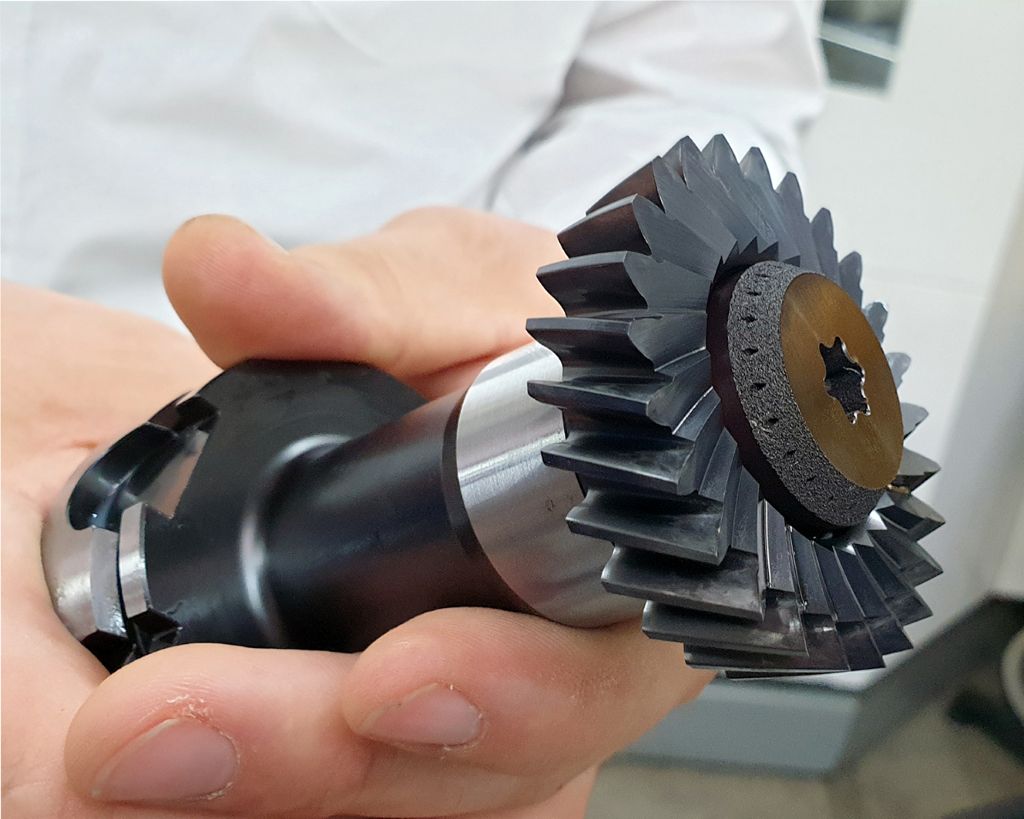
Виробник верстатів ALZMETALL виготовляє свої деталі переважно на власних машинах. Також виробництво зубчастих коліс знову було перенесено на власний завод. Для оптимізації використовується обробка з використанням підтримуваного керування Heidenhain (Wälzschälen, Skiving). Компанія INGERSOLL WERKZEUGE GMBH розробила для цього твердосплавний інструмент, за допомогою якого економічно можна виробляти сім різних деталей.
Компанія ALZMETALL GmbH & Co. KG, що розташована в Альтенааркті/Альц, є середнім підприємством з приблизно 300 працівниками, яке протягом своєї понад 80-річної історії постійно розвивалося. Все почалося з ливарні для сірого та сферичного чавуну, а також виробництва свердлильних машин. Власна ливарня, включаючи автоматизовану формувальну установку, є важливою умовою для машинобудування в ALZMETALL. Вона забезпечує гнучкість у виробництві та гарантує стабільно високу якість вихідного матеріалу. Однак лише для власних потреб ливарня не була б рентабельною. 90 відсотків відлитого матеріалу призначено для сторонніх клієнтів, які частково також замовляють виготовлення компонентів у ALZMETALL.
У виробництві свердлильних машин виробник пропонує широкий асортимент, починаючи від простих аналогових настільних свердлильних машин до важких промислових свердлильних машин з цифровим управлінням, таких як програмована iTronic. У 1970-х роках ALZMETALL вивів на ринок Abomat, який забезпечував автоматичну зміну інструментів для свердлильних машин і пізніше також був оснащений CNC-управлінням. Цей продукт проклав шлях для виробництва CNC-обробних центрів.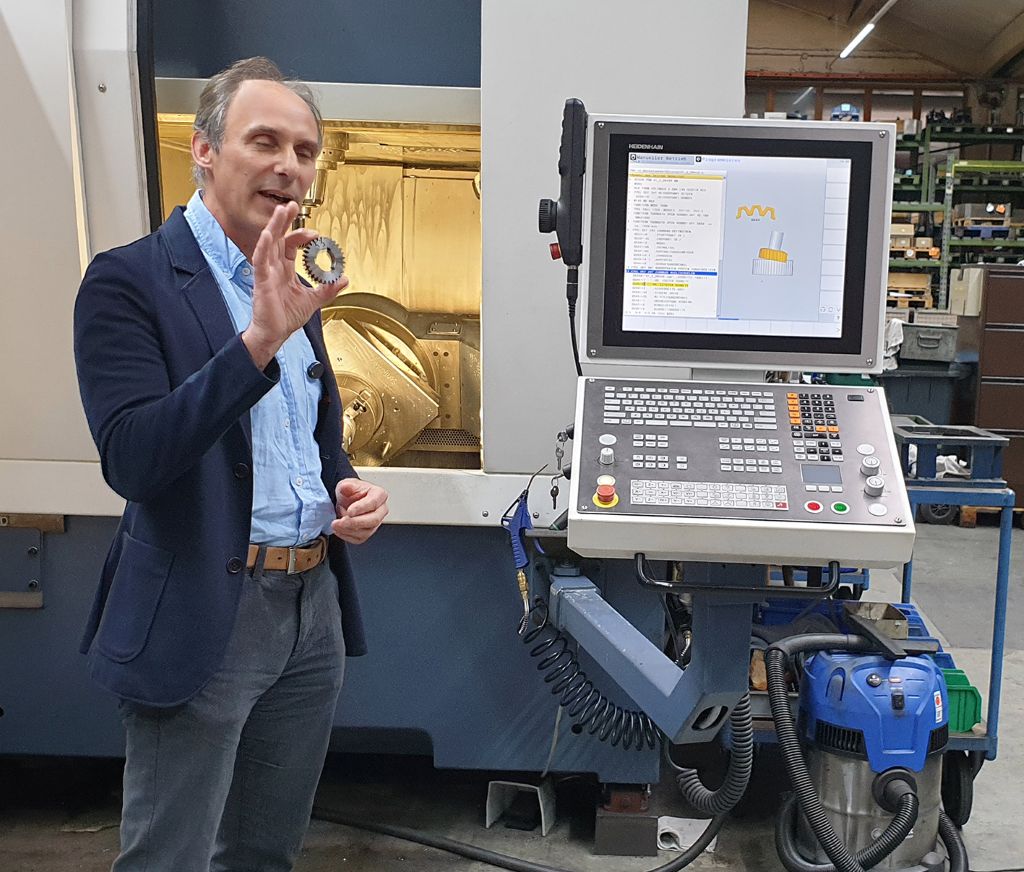
У 2001 році була представлена G 800, п'ятиосьовий обробний центр в конструкції гантелі, в якому вперше були використані крутильні приводи в поворотних і обертових осях. З тих пір машини були вдосконалені і дозволяють завдяки своїй високій динаміці безперервну одночасну обробку деталей розміром від 600 до 1 400 мм. Ще одним важливим етапом стало технічне вдосконалення чистих фрезерних обробних центрів у 2006 році, що призвело до створення фрезерно-обробних центрів. У цій генерації машин стало можливим виконання свердління, фрезерування та токарної обробки в одній установці. Пізніше було додано ще й розширення шліфувального процесу.
Унікальне термоменеджмент.
Сильними сторонами CNC-верстатів ALZMETALL є їхня стабільна конструкція та висока жорсткість. Точність, яку цінують клієнти при виготовленні компонентів, досягається завдяки особливому термоменеджменту, як пояснює Георг Бухнер, інженер з застосування CNC: «Ми будуємо верстат термосиметрично від точки центру інструмента. При цьому будівництво йде рівномірно від кінчика інструмента вгору. Під час теплового розширення ця точка центру інструмента залишається незмінною, і ми досягаємо бажаної точності без компенсації в напрямках X і Y, що відрізняє нас від багатьох інших виробників.»
Як класичний середній виробник верстатів з дуже високою глибиною виробництва та гнучкістю, ALZMETALL здатен реагувати на широкий спектр варіантів оснащення і, таким чином, дуже індивідуально задовольняти побажання клієнтів. Компанія активно працює на світовому ринку і обслуговує безліч різних галузей. Тренд йде в бік висококласних машин. На сьогоднішній день обробні центри стали найбільшим джерелом доходу для компанії. Кількісно свердлильні верстати, з яких ALZMETALL щорічно виробляє близько 1,600 одиниць, також вносять свій внесок у дохід від бізнесу з виробництва верстатів.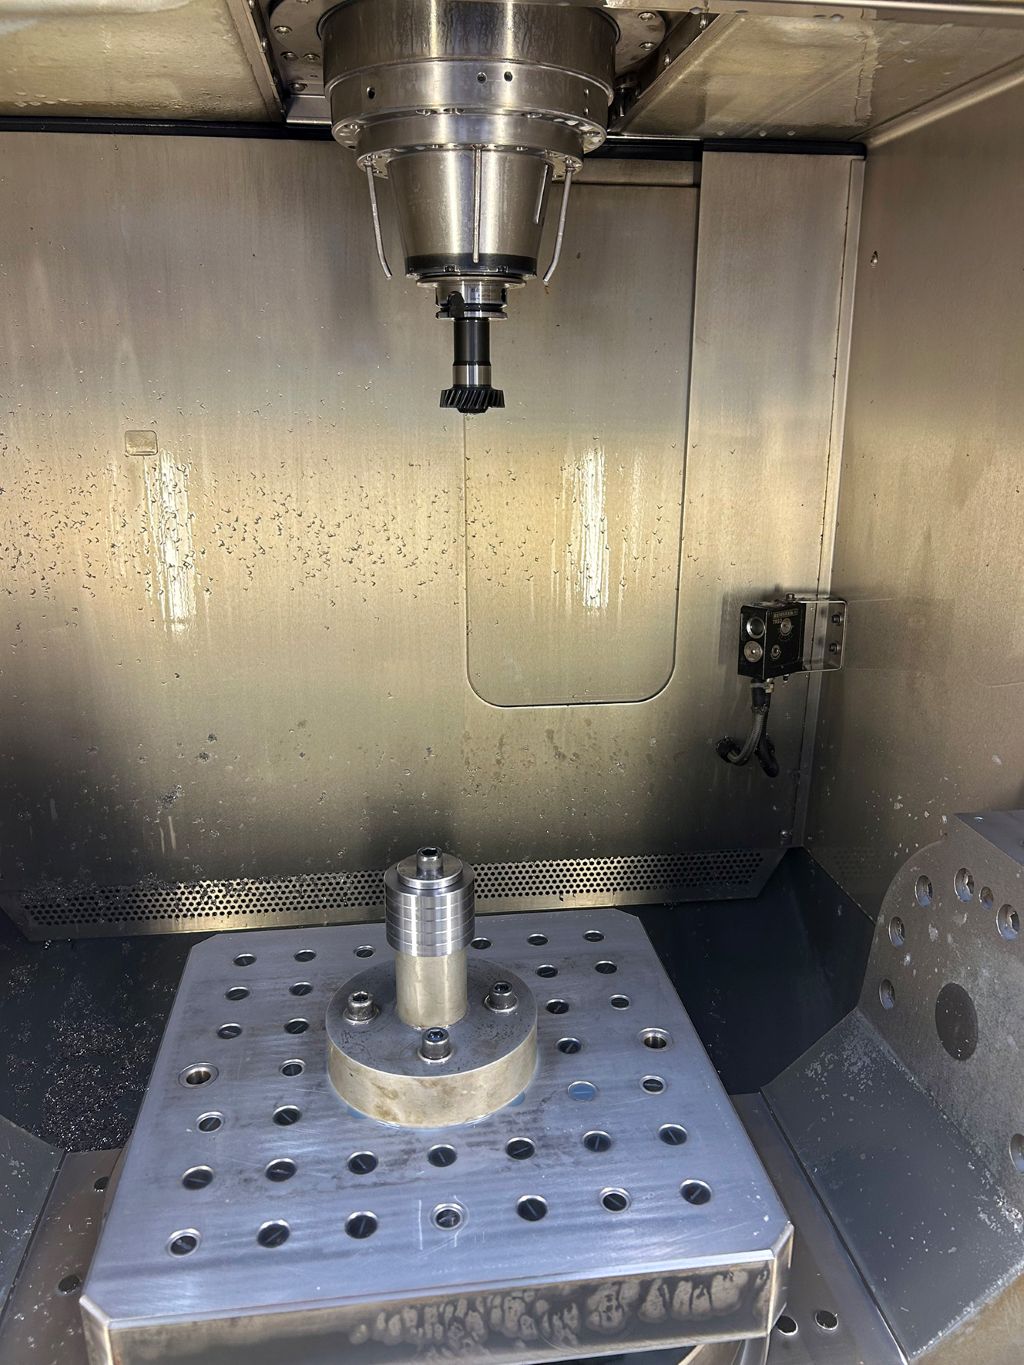
ALZMETALL розробляє та конструює свої машини виключно в власному домі, що разом із глибиною виробництва є унікальною характеристикою серед виробників верстатів. При цьому власні обробні центри становлять основний фонд виробництва. Виробництво зубчастих коліс було передано стороннім виконавцям приблизно десять років тому. Вони потрібні в різних розмірах для кожного свердлильного верстата для передачі потужності та регулювання. Проте ALZMETALL була незадоволена зовнішнім виробництвом: його вважали занадто дорогим, воно викликало тривалі терміни поставки, а також якість залишала бажати кращого.
Управління з циклом сківінгу
Коли було прийнято рішення повернути виробництво зубчастих коліс назад у власний завод, одразу стало зрозуміло, що немає сенсу повертатися до колишнього способу виробництва, адже обробка на старих машинах була б економічно недоцільною при серіях від 300 до 400 штук. ALZMETALL не довелося довго шукати ідеальне рішення, адже у виробництві вже працював фрезерно-торцювальний обробний центр GS 800/5-FDT, оснащений системою управління TNC 640 від Heidenhain. Перевага цієї системи полягає в тому, що в ній вже є цикл скрайбінгу, який потрібно лише активувати, щоб скористатися ефективним обробленням зубців. Машина має міцну конструкцію, кінематичну точність і швидкість обертання C-осі 1.100 об/хв, що створює найкращі умови для скрайбінгу.
„Щоб синхронізувати шпиндель, потрібна функціональність керування“, пояснює Людвіг Бухнер, менеджер продукту з технології застосування Heidenhain. „Рухи осей, які потрібно виконати, є основною компетенцією керування, в якому є вся необхідна інформація з регулювання. Стандартний цикл для скривання, який врешті-решт перетворює введення користувача в рухи осей, виглядає однаково на кожній машині.“ Як і для всіх опцій свого керування, Heidenhain також пропонує 90-денний тестовий період для скривання. Також ALZMETALL скористався цією можливістю перед покупкою циклу.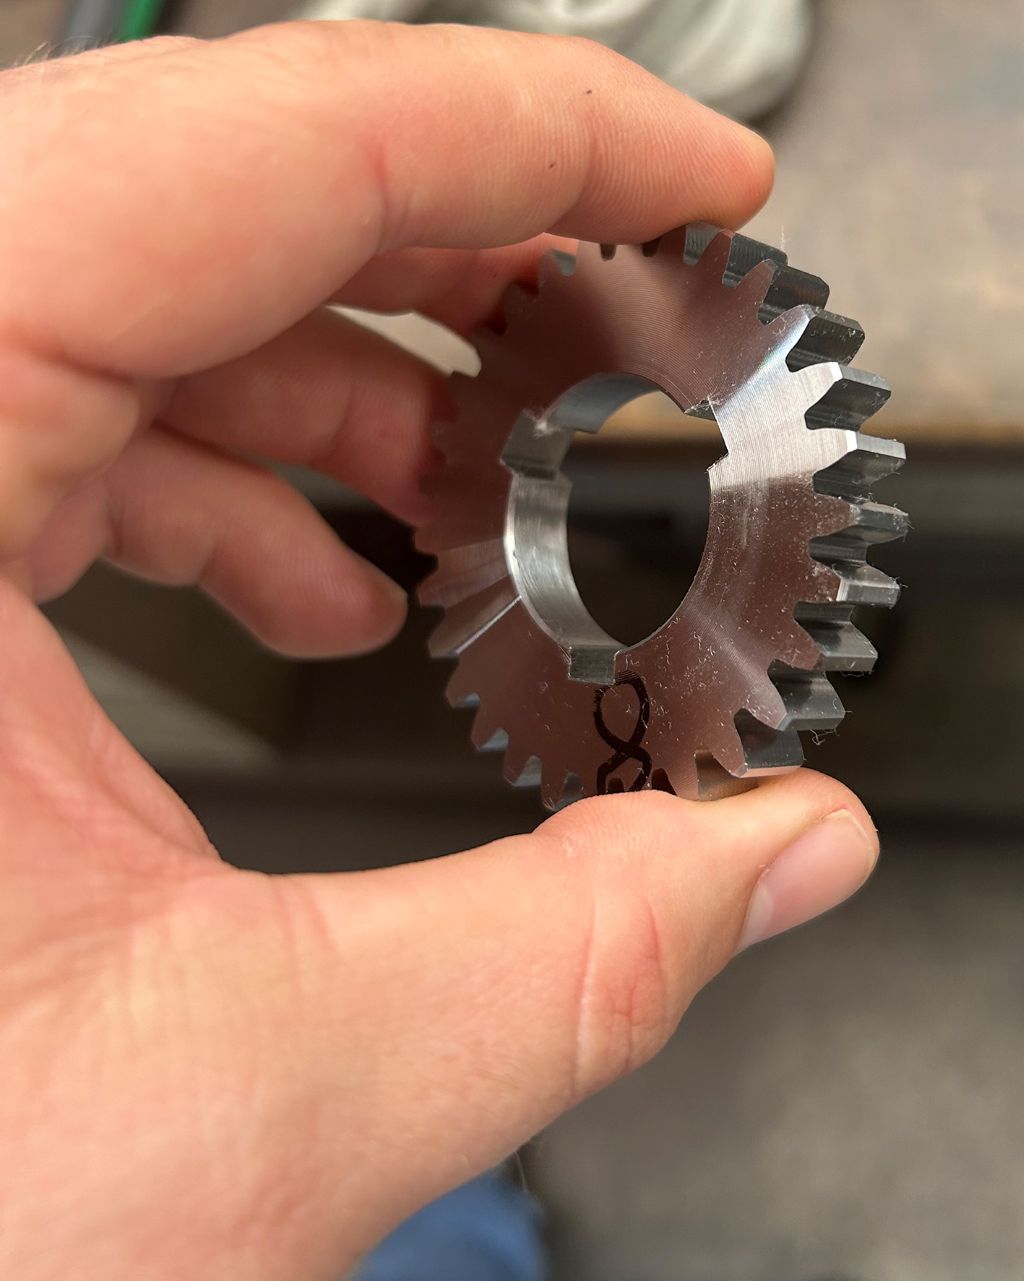
Оскільки GS 800/5-FDT вже кілька років використовувалася, спочатку було оновлено програмне забезпечення, що також вважає важливим Людвіг Бухнер: «Ми пропонуємо ці стандартні цикли як опцію вже більше шести років. Протягом цього часу цикл сквашування постійно оптимізувався для покращення синхронізації шпинделя та підвищення якості поверхні».
Інструмент для семи зубчастих коліс
Інструменти для черв'ячного фрезерування в основному є спеціальними інструментами, які адаптовані до відповідних деталей. У ALZMETALL йшлося конкретно про виготовлення семи різних зубчастих коліс для вузлів різних свердлильних машин.
У фінальний відбір для ALZMETALL потрапили три виробники інструментів. З поважної причини INGERSOLL у цьому змаганні виявився попереду.
Поки конкуренти запропонували три або навіть чотири різні інструменти, INGERSOLL розробив своє скривальне знаряддя так, щоб можна було обробляти всі сім деталей – і надає абсолютну гарантію функціонування. Для ALZMETALL це було найекономічніше рішення, тому вибір виробника інструментів з Хайгера врешті-решт визначався не лише ціною, а й технологією. «Можливість виготовити сім компонентів за допомогою одного інструмента має свій шарм», - відзначає Георг Бухнер знайдене рішення.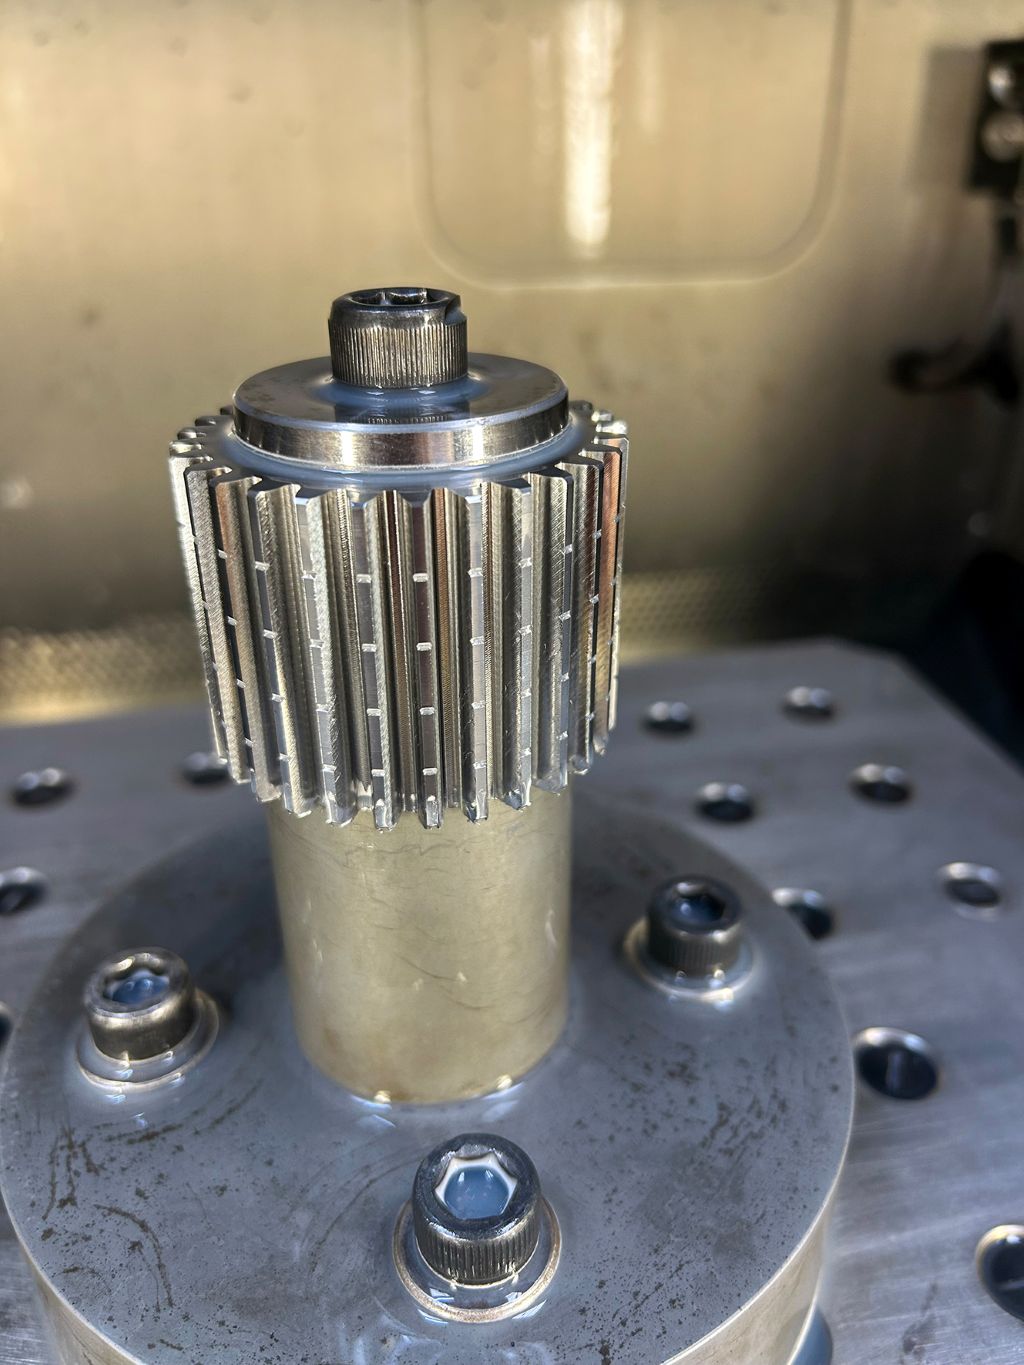
Успішність, за словами Майкла Бума, технічного спеціаліста INGERSOLL, залежить від схожості зубчастих коліс. Зубчасті колеса модуль 2 мають однаковий коефіцієнт висоти зуба, лише кількість зубів варіюється. В основному використовується матеріал легованої сталі C45. «В кінцевому підсумку, під час процесу головним чином йдеться про розподіл різання», - пояснює Бум. «Під час вальцювання ми завжди повинні працювати з дегресивним подаванням, щоб не створювати надмірний тиск на інструмент». Кількість і глибина різів точно визначені INGERSOLL і можуть бути безпосередньо передані в управління.
Кут осьового перетворення і кількість зубів вальцювального колеса повинні бути оптимально адаптовані до різних деталей і до обертів головного шпинделя та столового шпинделя.
Щоб досягти бажаної якості зубчастих коліс 7 відповідно до DIN 3962, INGERSOLL обрав шліфоване вальцювальне колесо з твердого сплаву. Рішення з адаптованими змінними різцями, для яких також були б потрібні спеціальні виготовлення, призвело б до вищих витрат. Кількість зубів компонентів різна і коливається між 15 і 48. Інструмент був розроблений INGERSOLL з 26 зубами. Вальцювальне колесо встановлюється на носій і затискається за допомогою гвинта. Особливістю цього гвинта з 3D-принтера є вбудовані охолоджуючі канали, які цілеспрямовано подають охолодження на кожен різець.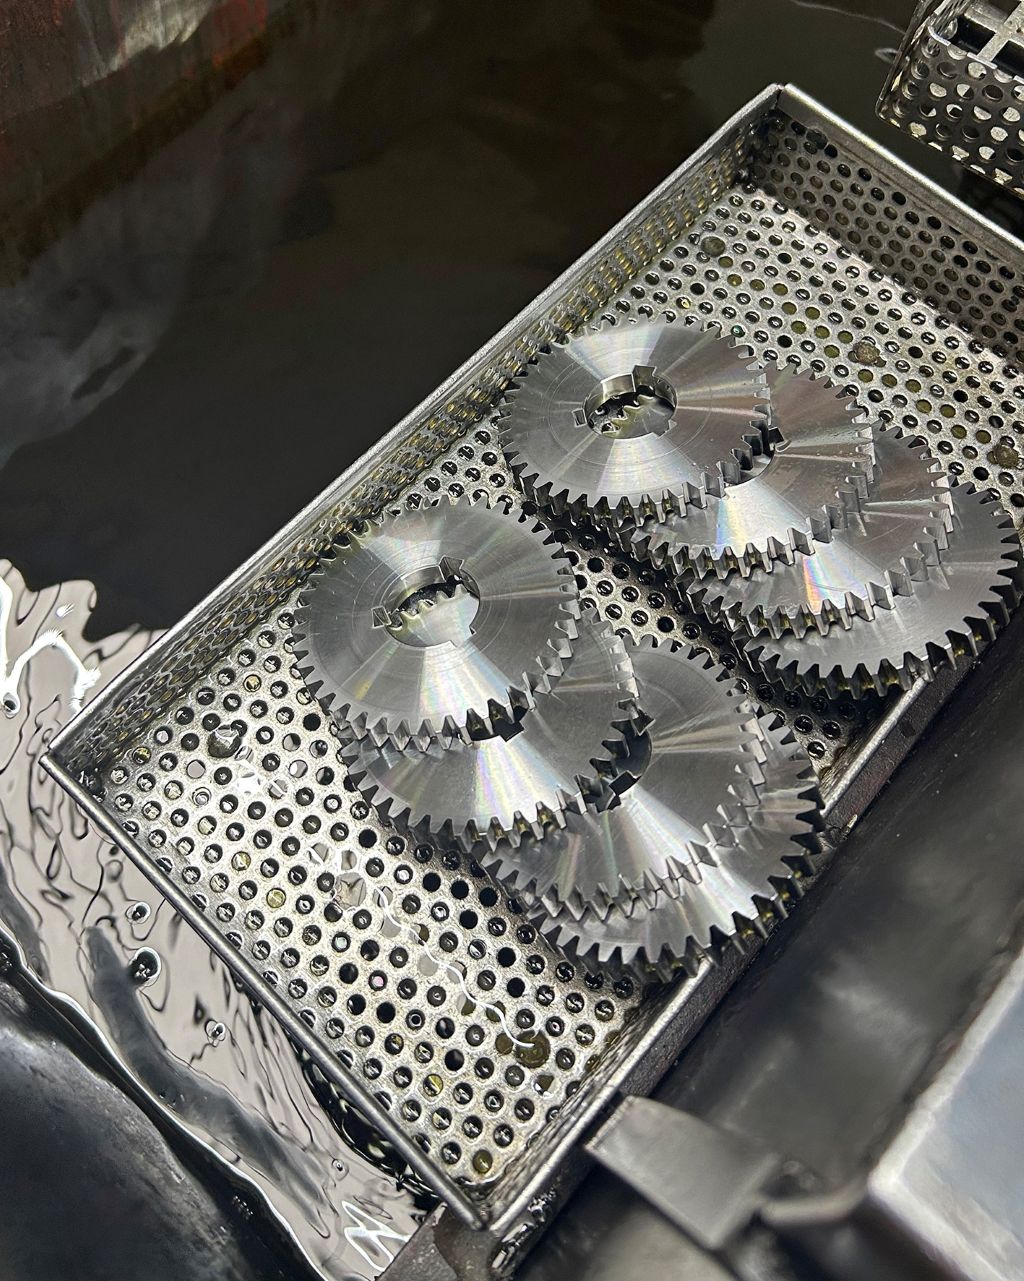
Якість і продуктивність відповідають
З досягнутою якістю зубчастих коліс і часом обробки Деніс Спрінгер, керівник виробництва в ALZMETALL, дуже задоволений: «Раніше ми виготовляли зубчасті колеса групами по п’ять компонентів, що займало 10-15 хвилин. Тепер ми досягаємо часу обробки 3:40 хвилин. Це відповідає підвищенню продуктивності приблизно на 60 відсотків». Також обіцяні обсяги були досягнуті з першого разу, що позитивно налаштовує Дениса Спрінгера. Він оптимістично налаштований, що завдяки подальшим оптимізаціям ще більші обсяги є реалістичними. Рішення виготовляти зубчасті колеса в компанії виявилося для ALZMETALL більш ніж вигідним.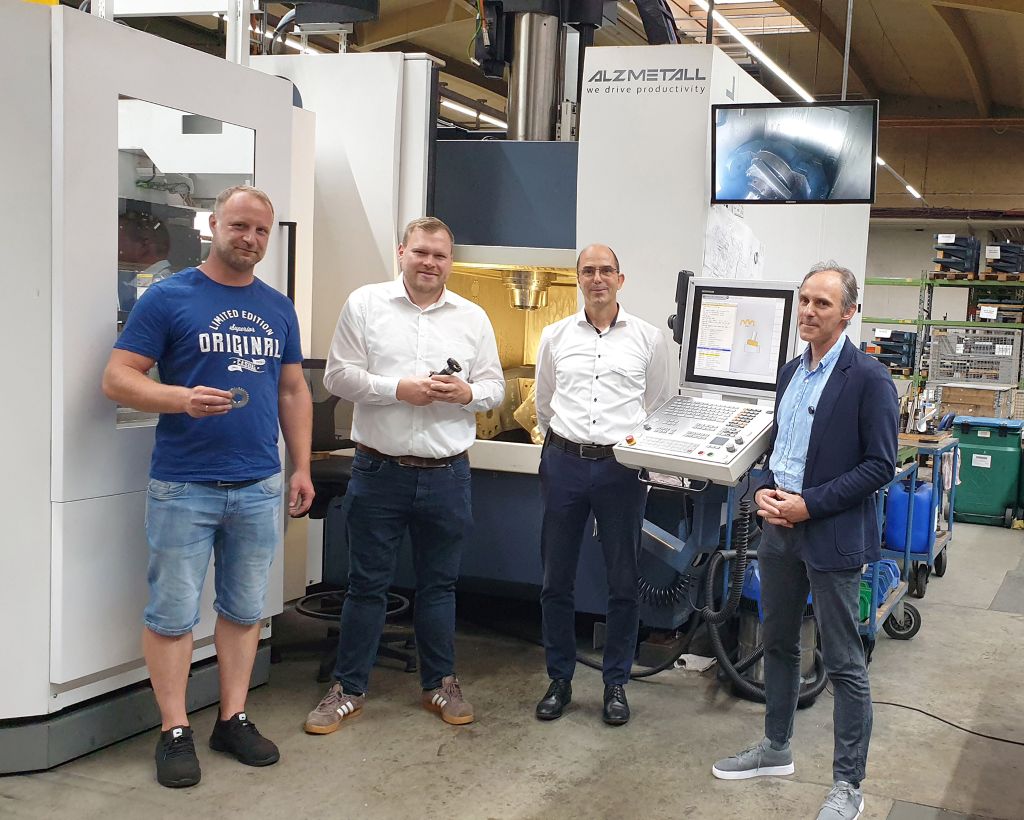
INGERSOLL повністю супроводжував процес для клієнта від розробки інструменту до першої хорошої деталі. Георг Бухнер знаходить для співпраці похвальні слова: «Ми почувалися дуже комфортно з виробником інструментів і отримали відмінну підтримку, особливо під час налаштування. Це добре спрацювало і було дуже приємно для нас». Практично для ALZMETALL також було використання циклу скривання на управлінні Heidenhain, оскільки для цього не було потрібно додаткового навчання або підвищення кваліфікації. «Процесні дані ми отримуємо від INGERSOLL і повинні лише заповнити програму. Решта працює практично автоматично. Для оператора на машині це велике полегшення», - говорить Бухнер.
У співпраці з Heidenhain ALZMETALL також пропонує скривання своїм клієнтам як опцію. Успішне використання в власному виробництві, напевно, стане хорошим аргументом для продажу.
Контакт: