Výrobce strojů na zpracování kovů ALZMETALL vyrábí své součásti převážně na vlastních strojích. Také výroba ozubených kol byla opět přenesena do vlastního závodu. O optimalizaci se stará Wälzschälen (skiving) podporované řízením Heidenhain. INGERSOLL WERKZEUGE GMBH pro to vyvinula karbidový nástroj, s nímž lze ekonomicky vyrábět sedm různých pracovních kusů.
Společnost ALZMETALL GmbH & Co. KG se sídlem v Altenmarktu/Alz je středně velký podnik s přibližně 300 zaměstnanci, který se během své více než 80leté historie neustále vyvíjel. Začátek tvořila železářská slévárna pro šedou a tvárnou litinu a výroba vrtaček. Vlastní slévárna včetně automatizovaného formovacího zařízení je důležitou podmínkou pro strojírenství v ALZMETALL. Zajišťuje flexibilitu ve výrobě a garantuje konstantně dobrou kvalitu vstupního materiálu. Samotná slévárna by však pro vlastní potřebu nebyla rentabilní. 90 procent vylitého materiálu je určeno pro externí zákazníky, kteří si u ALZMETALL také nechávají vyrábět některé součásti.
U vrtaček nabízí výrobce široké portfolio, které sahá od jednoduché analogové stolní vrtačky až po těžké průmyslové vrtačky s digitálním řízením, jako je programovatelná iTronic. V 70. letech uvedla společnost ALZMETALL na trh Abomat, který umožnil automatickou výměnu nástrojů pro vrtačky a později byl také vybaven CNC řízením. Tento produkt otevřel cestu pro výrobu CNC obráběcích center.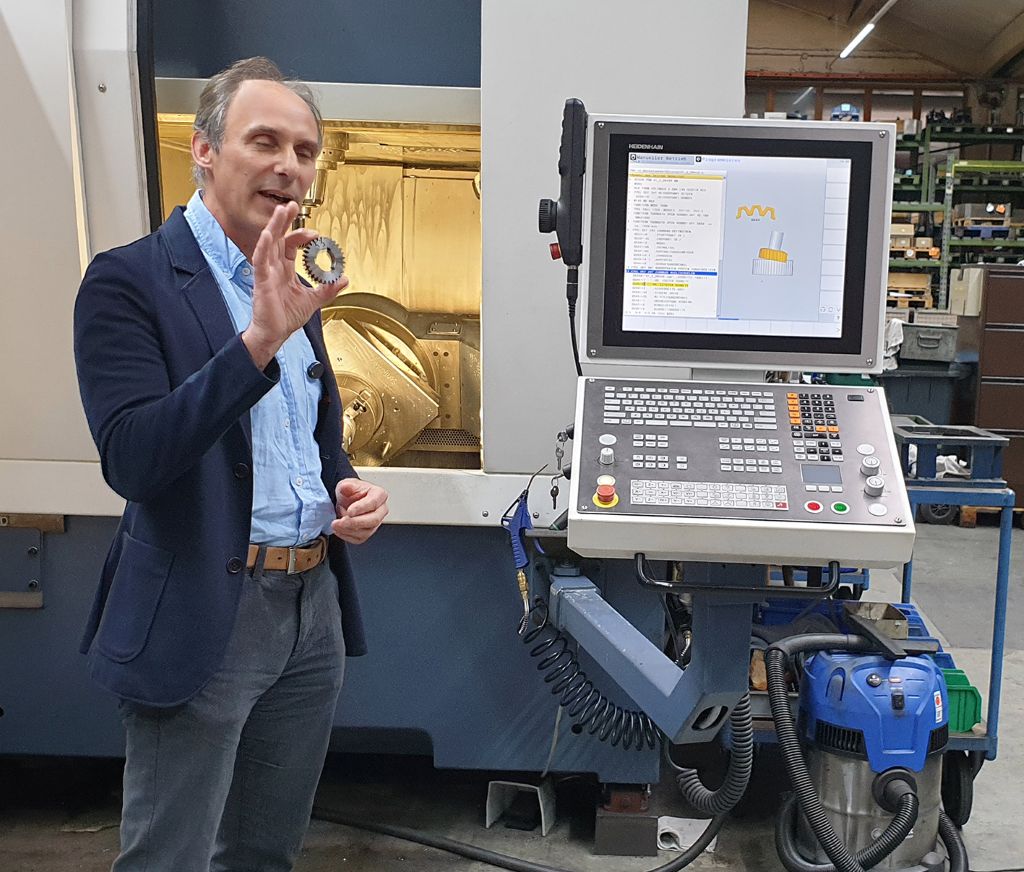
V roce 2001 byla představena G 800, pětiosé obráběcí centrum ve konstrukci gantry, kde byly poprvé použity točivé pohony v otočných a naklápěcích osách. Stroje byly od té doby dále vyvíjeny a díky své vysoké dynamice umožňují kontinuální simultánní obrábění dílů v rozsahu velikosti obrobku od 600 do 1 400 mm. Dalším vrcholem byla v roce 2006 technická inovace čistě frézovacích obráběcích center směrem k frézo-otočným obráběcím centrům. U této generace strojů bylo možné provádět vrtání, frézování a soustružení v jedné upínce. Později byla přidána také expanze brusného procesu.
Jedinečné řízení tepla
Silné stránky CNC strojů od ALZMETALL spočívají v jejich stabilní konstrukci a vysoké tuhosti. Přesnost, kterou zákazníci oceňují při výrobě dílů, je dosažena díky speciálnímu řízení teploty, jak vysvětluje Georg Buchner, inženýr aplikací CNC: „Stroj stavíme od bodu centra nástroje termicky symetricky. Stavíme rovnoměrně od špičky nástroje směrem nahoru. Při teplotních změnách zůstává tento bod centra nástroje zachován a dosahujeme požadované přesnosti bez kompenzace v osách X a Y, což nás odlišuje od mnoha jiných výrobců.“
Jako klasický středně velký výrobce obráběcích strojů s velmi vysokou výrobní hloubkou a flexibilitou je ALZMETALL schopen reagovat na široké spektrum variant vybavení a tím velmi individuálně vyhovět požadavkům zákazníků. Společnost je aktivní po celém světě a obsluhuje řadu různých odvětví. Trend směřuje k high-end strojům. V současnosti se obráběcí centra stala největším zdrojem příjmů společnosti. Číselně přispívají k obratu v oboru obráběcích strojů vrtačky, z nichž ALZMETALL ročně vyrábí přibližně 1 600 kusů.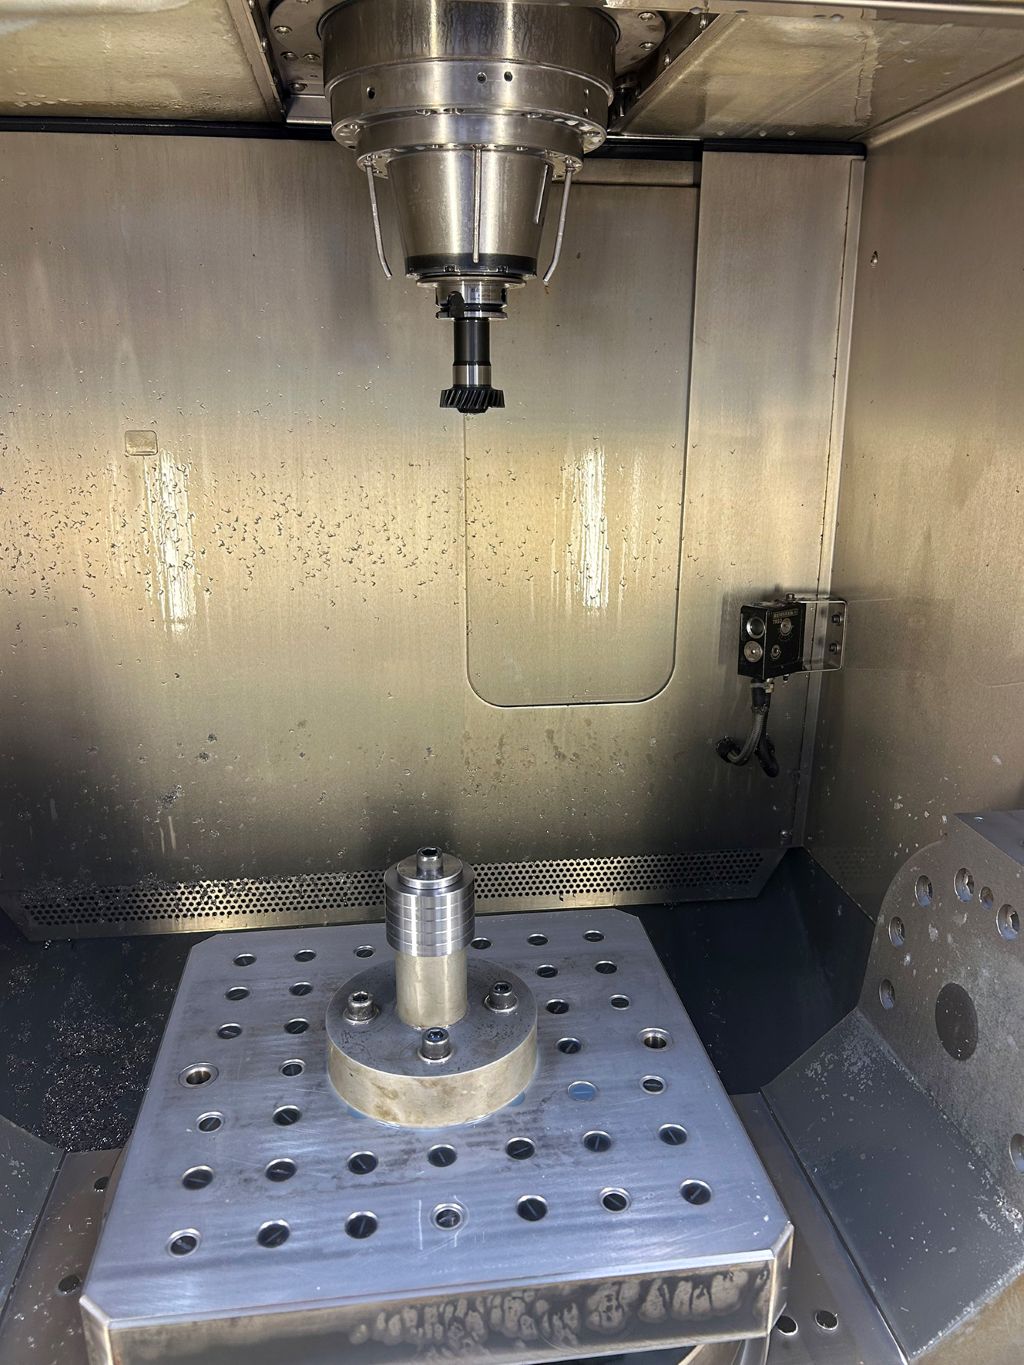
ALZMETALL vyvíjí a konstruuje své stroje výhradně ve vlastním podniku, což spolu s hloubkou výroby představuje jedinečnou vlastnost mezi výrobci obráběcích strojů. Vlastní obráběcí centra tvoří základní kámen výroby. Výroba ozubených kol byla outsourcována před přibližně deseti lety. Ta jsou potřebná v různých velikostech pro každou vrtačku k přenosu síly a regulaci. S externí výrobou však nebyla společnost ALZMETALL dlouhodobě spokojena: byla považována za příliš drahou, způsobovala dlouhé dodací lhůty a také kvalita byla nedostatečná.
Ovládání se skiving cyklem
Když padlo rozhodnutí vrátit výrobu ozubených kol zpět do vlastního závodu, bylo hned jasné, že není možné se vrátit k dřívějšímu způsobu výroby, protože obrábění na stále existujících starých strojích by bylo při velikostech sérií 300 až 400 kusů neekonomické. ALZMETALL nemusel dlouho hledat ideální řešení, protože ve výrobě již bylo v provozu frézovací a soustružnické obráběcí centrum GS 800/5-FDT, které bylo vybaveno řízením TNC 640 od Heidenhain. Výhodou tohoto řízení je, že na něm již existuje cyklus skiving, který je třeba pouze aktivovat, aby bylo možné efektivně využívat válcové frézování. Stroj díky své robustní konstrukci, kinematické přesnosti a rychlému C-osa otočnému stolu s 1.100 ot/min poskytuje nejlepší podmínky pro skiving.
„Aby bylo možné synchronizovat vřeteno, je potřeba funkčnost řízení,“ vysvětluje Ludwig Buchner, produktový manažer aplikované techniky Heidenhain. „Pohybové trajektorie os jsou klíčovou kompetencí řízení, ve kterém je obsaženo veškeré regulační know-how. Standardní cyklus pro skiving, který nakonec převádí vstupy uživatele na pohyby os, vypadá na každém stroji stejně.“ Stejně jako pro všechny možnosti svého řízení nabízí Heidenhain také pro skiving 90denní zkušební období. Tuto možnost využila i společnost ALZMETALL, než byl cyklus zakoupen.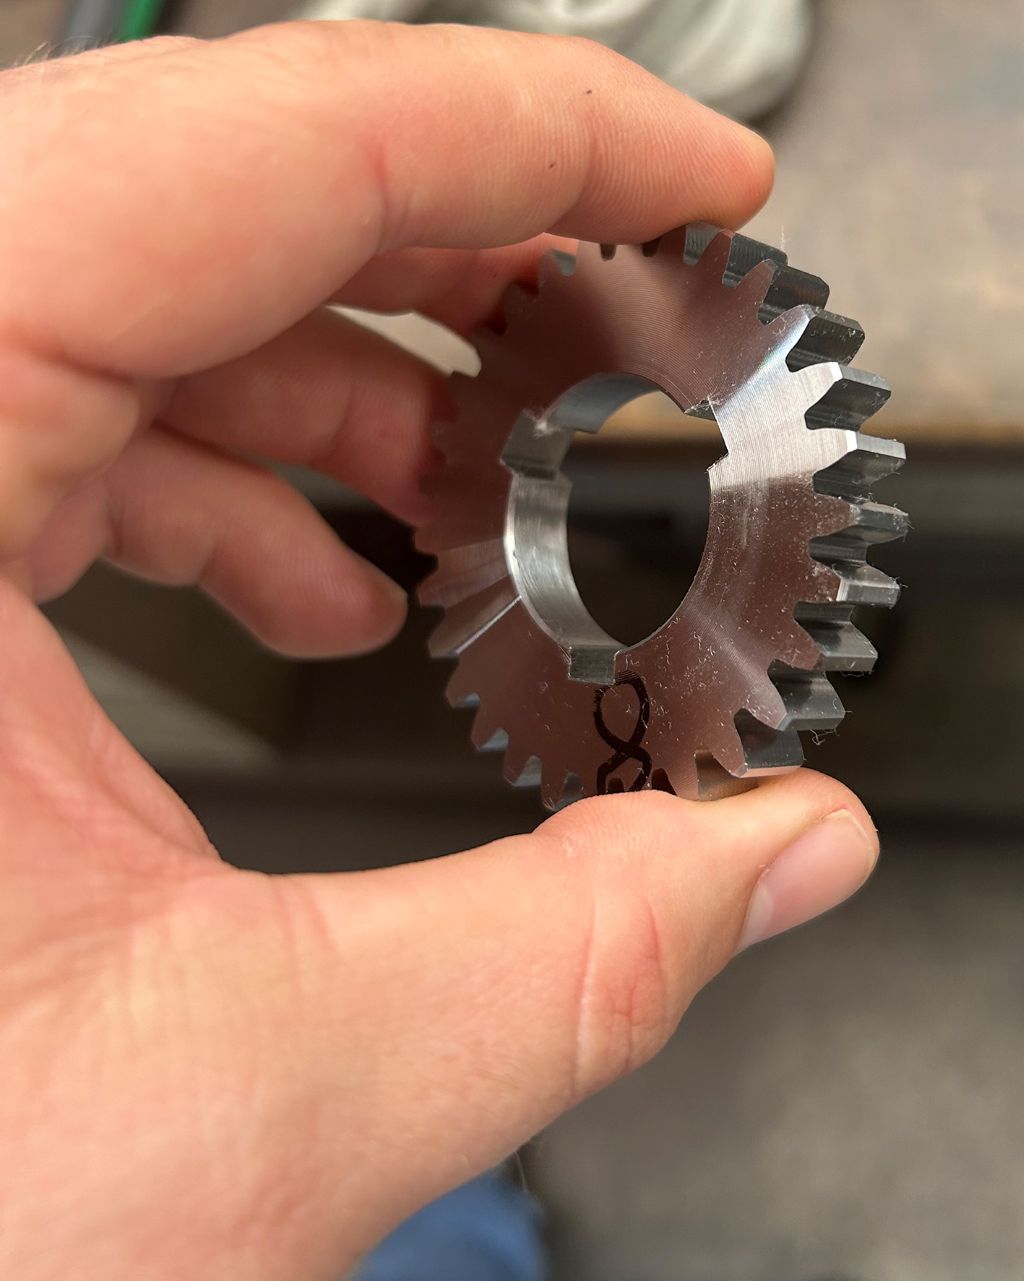
Jelikož byla GS 800/5-FDT již několik let v provozu, byla nejprve aktualizována software, což Ludwig Buchner považuje za důležité: „Tyto standardní cykly nabízíme jako možnost již více než šest let. Během této doby byl cyklus skiving neustále optimalizován, aby se zlepšila synchronizace vřetena a zvýšila kvalita povrchu.“
Nástroj pro sedm ozubených kol.
Nástroje pro válcové frézování jsou v zásadě speciální nástroje, které jsou přizpůsobeny příslušným součástem. V případě ALZMETALL šlo konkrétně o výrobu sedmi různých ozubených kol pro sestavy různých vrtaček.
Do užšího výběru pro ALZMETALL se dostali tři výrobci nástrojů. Z jednoho pádného důvodu byla společnost INGERSOLL v této soutěži na prvním místě.
Zatímco konkurenti přinesli tři nebo dokonce čtyři různé nástroje, INGERSOLL navrhl své skivingové nástroje tak, aby bylo možné zpracovat všech sedm pracovních kusů – a poskytuje na to také absolutní funkční záruku. Pro ALZMETALL to byla nejvýhodnější řešení, a proto rozhodnutí pro výrobce nástrojů z Haigeru nakonec nepadlo pouze na základě ceny, ale také techniky. „Moci vyrobit sedm komponentů s jediným nástrojem, to má určité kouzlo,“ hodnotí Georg Buchner nalezené řešení.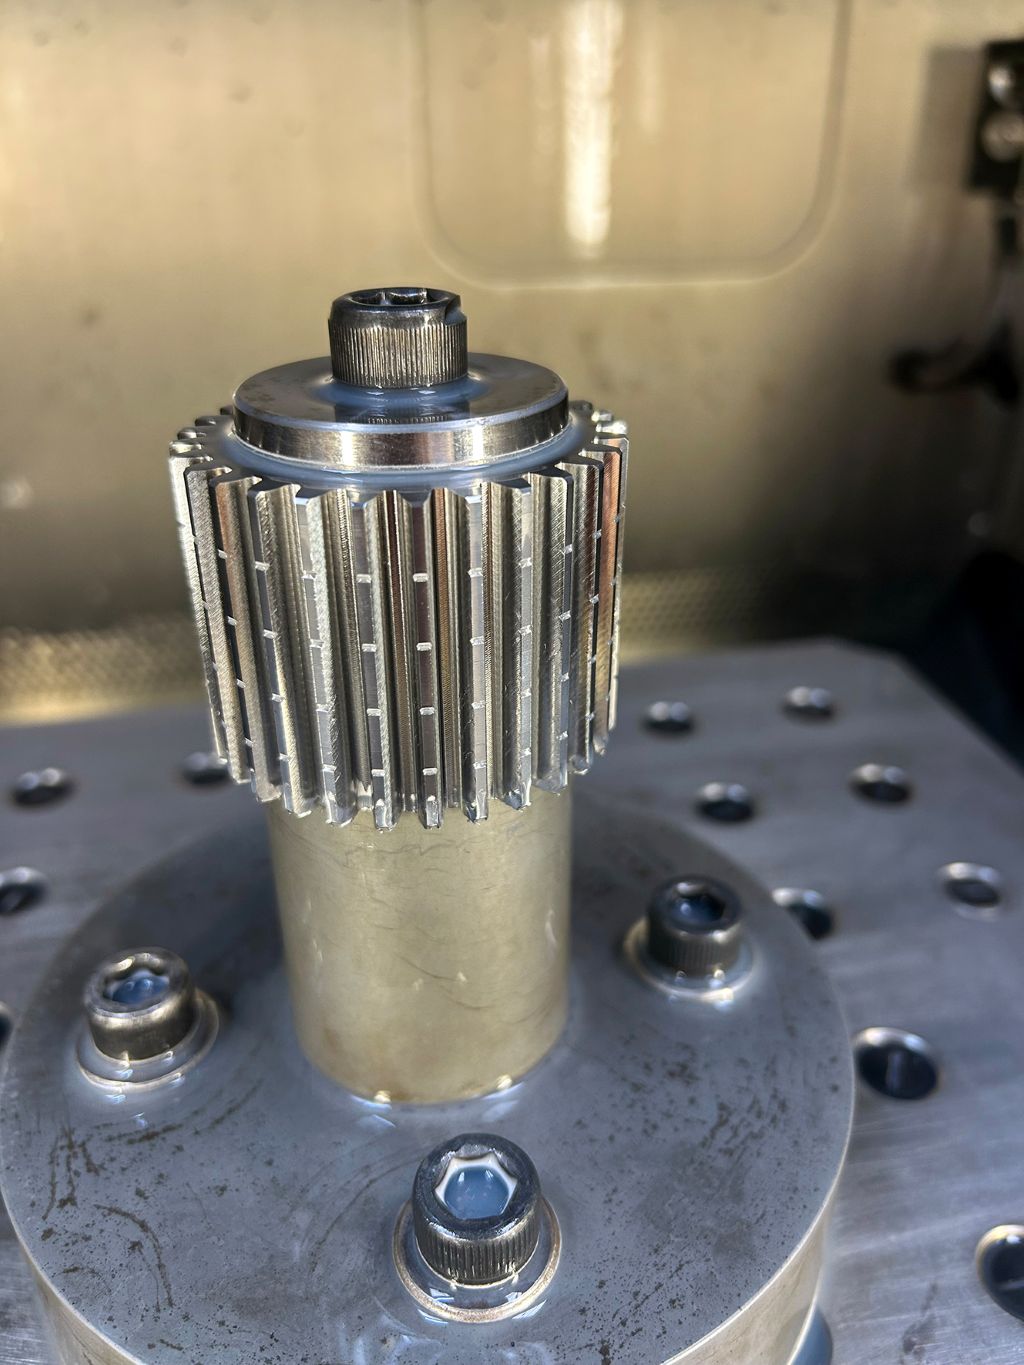
Podle Michaela Buma, aplikačního technika v INGERSOLL, je podmínkou úspěchu podobnost ozubených kol. Ozubená kola modulu 2 mají všechny stejný faktor výšky zubového hřebene, pouze počet zubů se liší. Jako materiál se převážně používá kalená ocel C45. „V konečném důsledku jde při procesu především o rozdělení řezu,“ vysvětluje Bum. „Při válcovém frézování musíme vždy pracovat s degressivním přívodem, abychom na nástroj nevytvářeli příliš velký tlak.“ Počet a hloubka řezů jsou přesně definovány INGERSOLL a mohou být přímo převzaty do řízení.
Úhel křížení os a počet zubů válcového frézovacího kola musely být optimálně přizpůsobeny různým pracovním kusům a otáčkám hlavního vřetena a stolu.
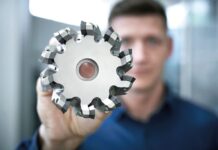
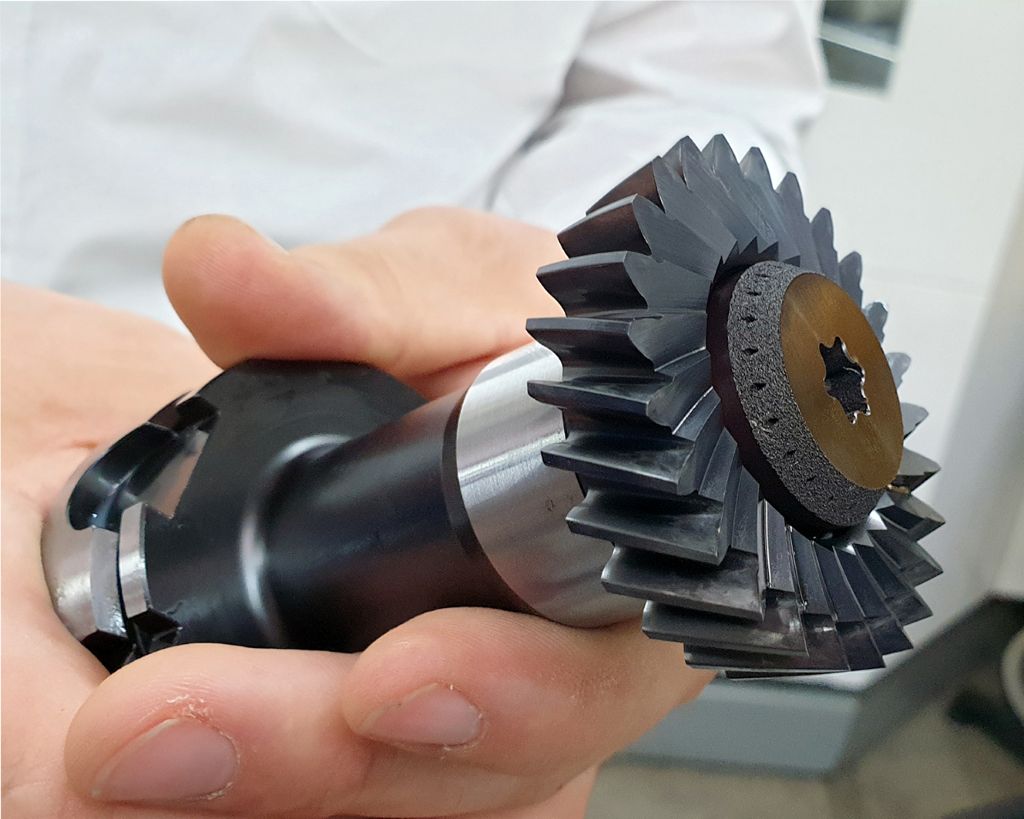
Aby bylo dosaženo požadované kvality zubování 7 podle DIN 3962, zvolil INGERSOLL broušené válcové frézovací kolo z tvrdokovu. Řešení s přizpůsobenými výměnnými břitovými destičkami, pro které by také byly potřebné speciální výrobky, by mělo vyšší náklady. Počet zubů komponentů je různý a pohybuje se mezi 15 a 48. Nástroj je navržen s 26 zuby. Válcové frézovací kolo je nasazeno na nosič a upevněno šroubem. Zvláštností tohoto šroubu z 3D tisku jsou integrované chladicí kanály, které cíleně přivádějí chladicí kapalinu na každý řez.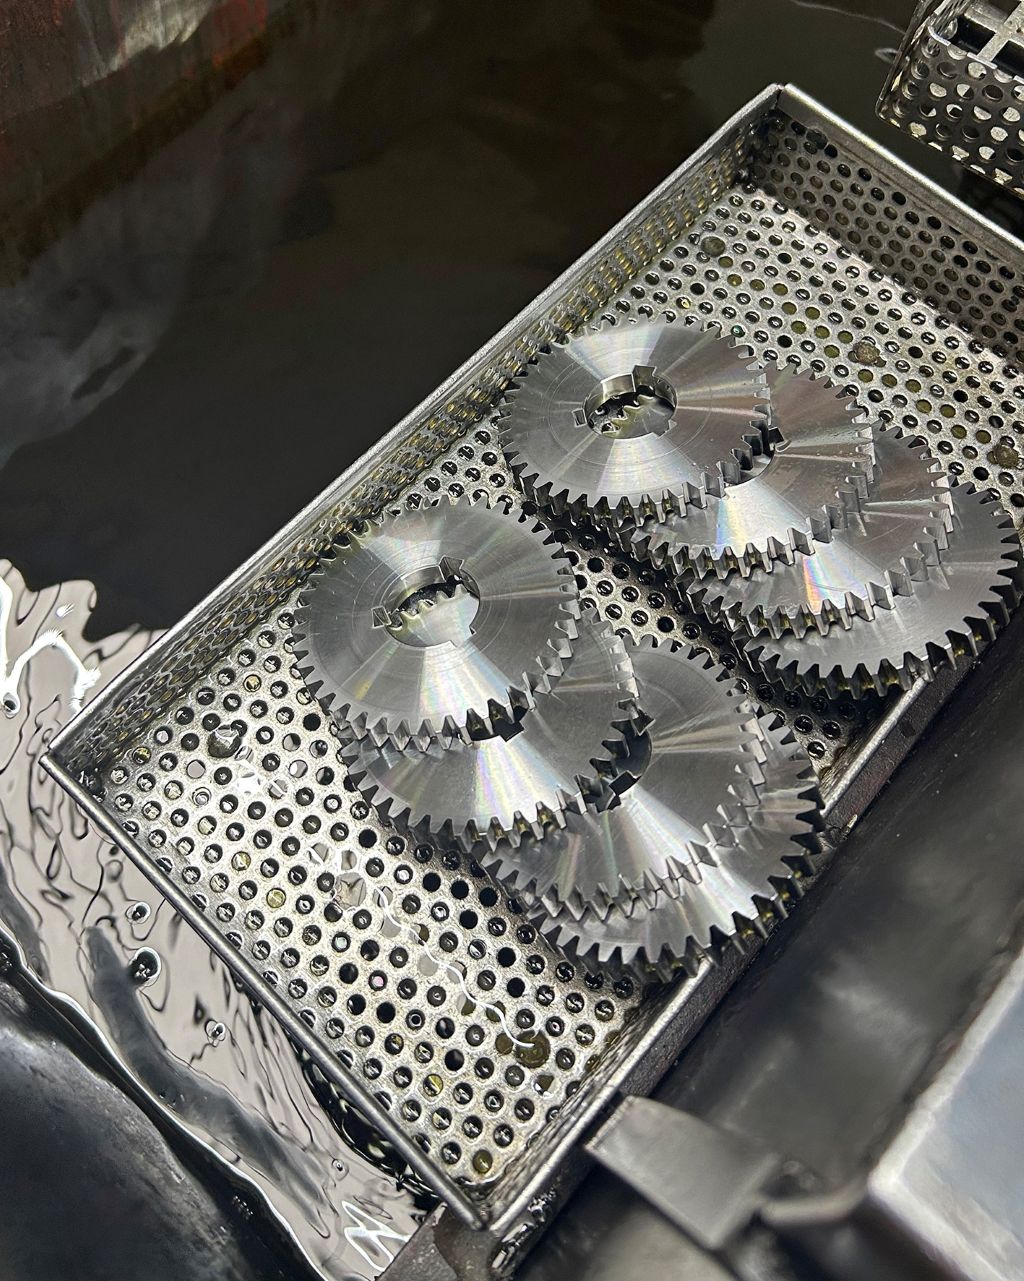
Kvalita a produktivita se shodují.
S dosaženou kvalitou zubování a časem zpracování je Dennis Springer, vedoucí výroby v ALZMETALL, velmi spokojen: „Dříve jsme vyráběli ozubená kola ve skupinách po pěti kusech, což trvalo 10 až 15 minut. Teď máme čas zpracování 3:40 minut. To odpovídá zvýšení produktivity o přibližně 60 procent.“ Také slíbené množství bylo dosaženo hned napoprvé, což Dennis Springer pozitivně hodnotí. Je optimistický, že díky dalším optimalizacím jsou ještě vyšší množství realistická. Rozhodnutí vyrábět ozubená kola interně se pro ALZMETALL více než vyplatilo.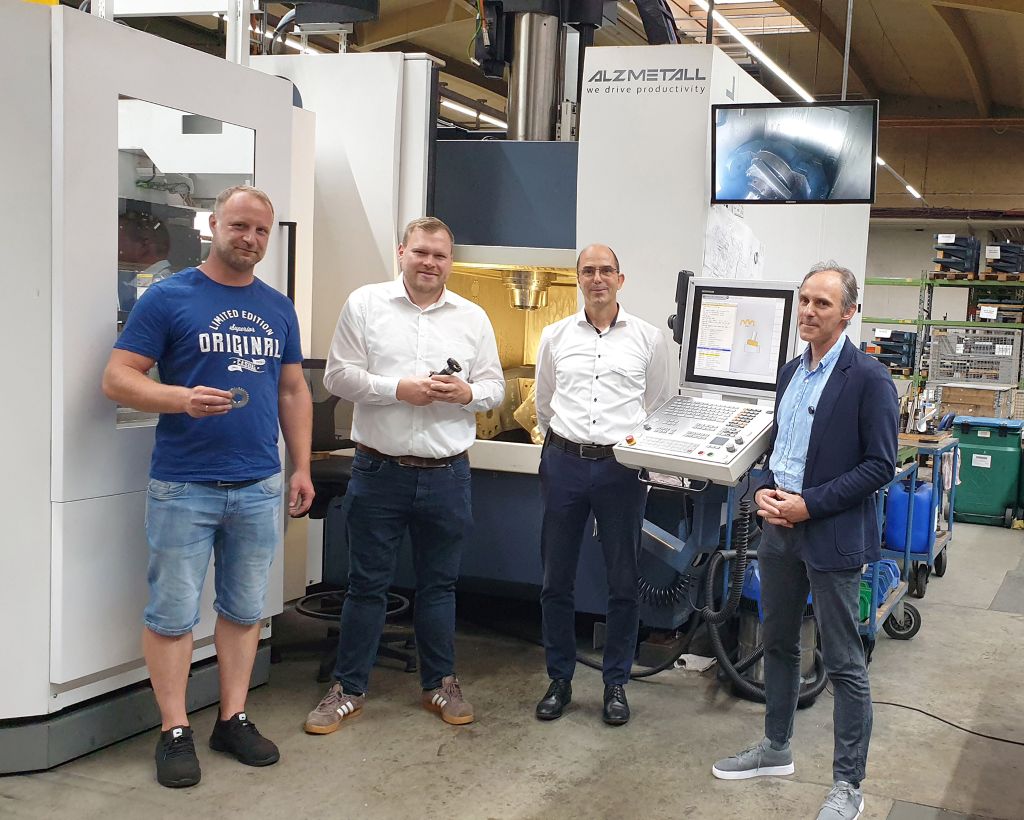
INGERSOLL kompletně doprovázel proces pro zákazníka od návrhu nástroje až po první kvalitní díl. Georg Buchner nachází pro spolupráci chvályhodná slova: „Cítili jsme se u výrobce nástrojů velmi dobře a byli jsme skvěle podporováni, zejména při zavádění. To fungovalo dobře a bylo pro nás velmi příjemné.“ Pro ALZMETALL byla také praktická možnost využití skivingového cyklu na řízení Heidenhain, protože to nevyžadovalo žádné další školení nebo vzdělávání. „Procesní data dostáváme od INGERSOLL a musíme program pouze tímto způsobem naplnit. Zbytek probíhá prakticky automaticky. Pro obsluhu stroje je to velké ulehčení,“ říká Buchner.
Ve spolupráci s Heidenhain nabízí ALZMETALL skiving také svým zákazníkům jako možnost. Úspěšné využití ve vlastní výrobě by mělo být dobrým prodejním argumentem.
Kontakt: